EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


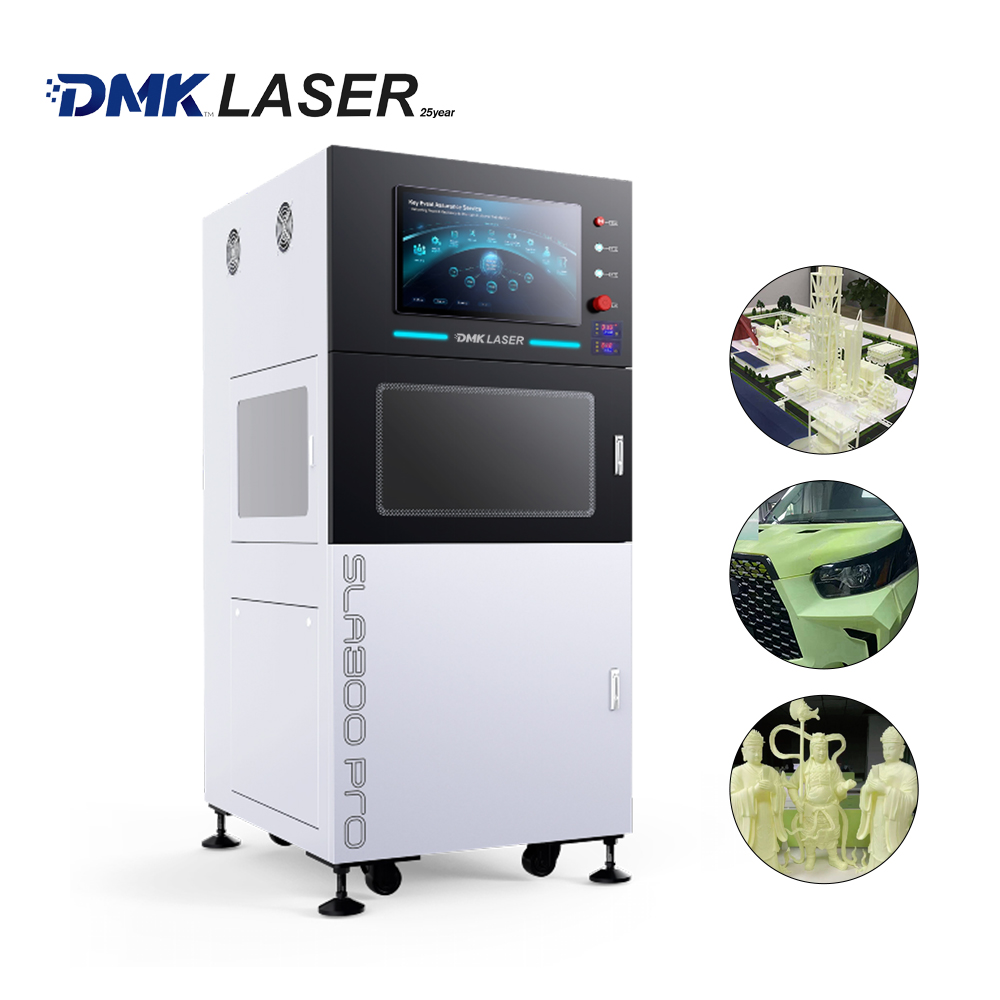
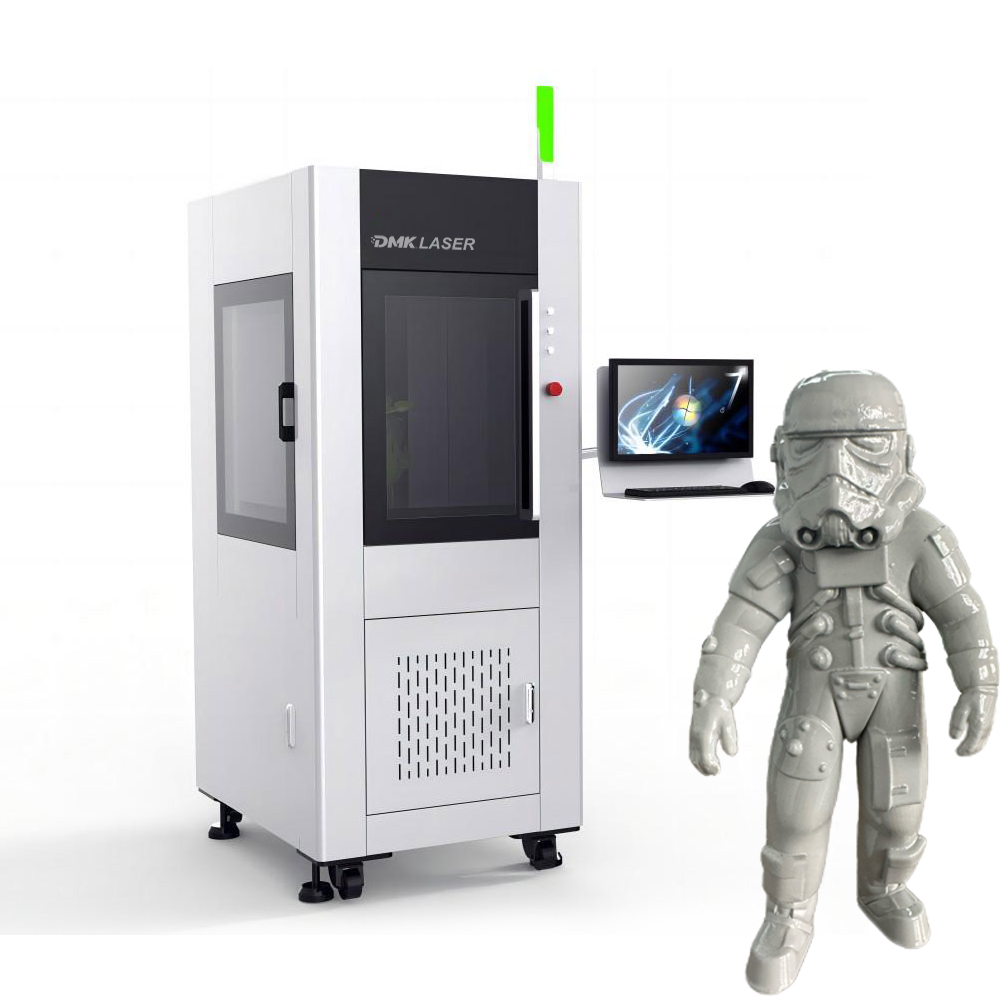
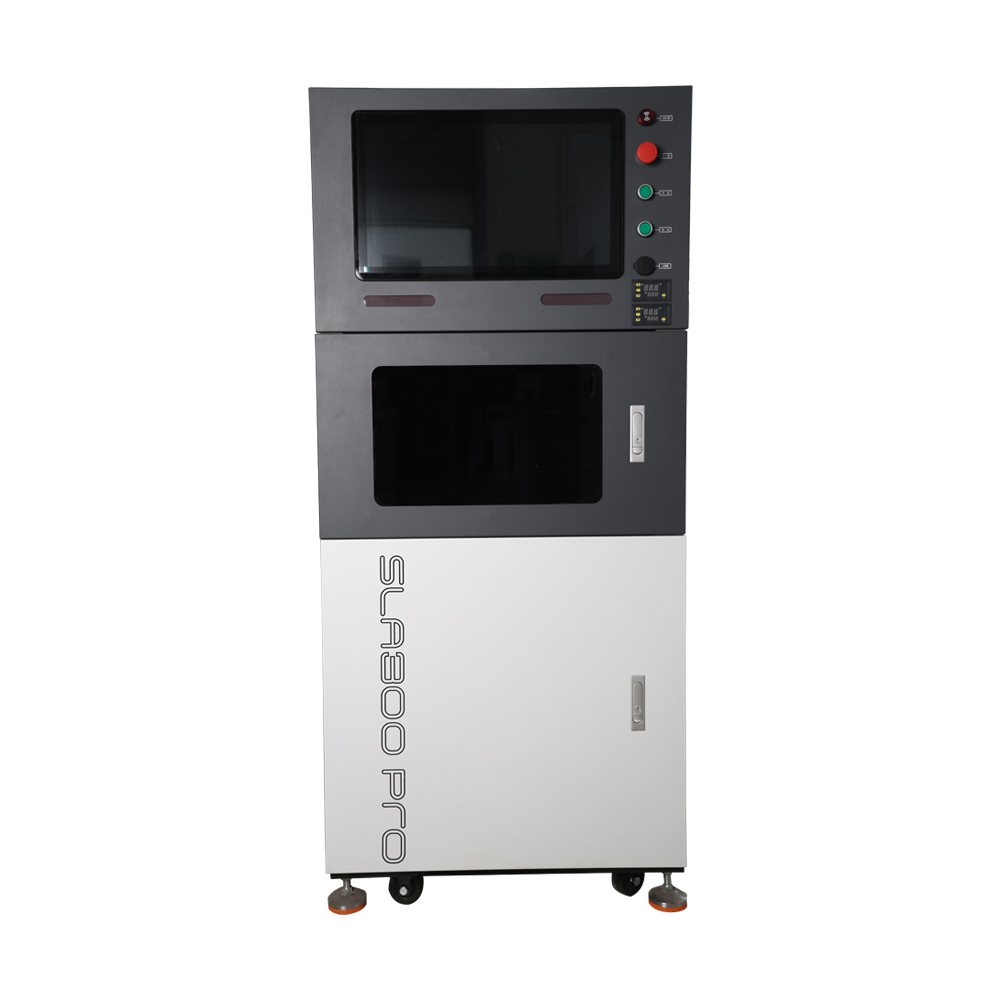
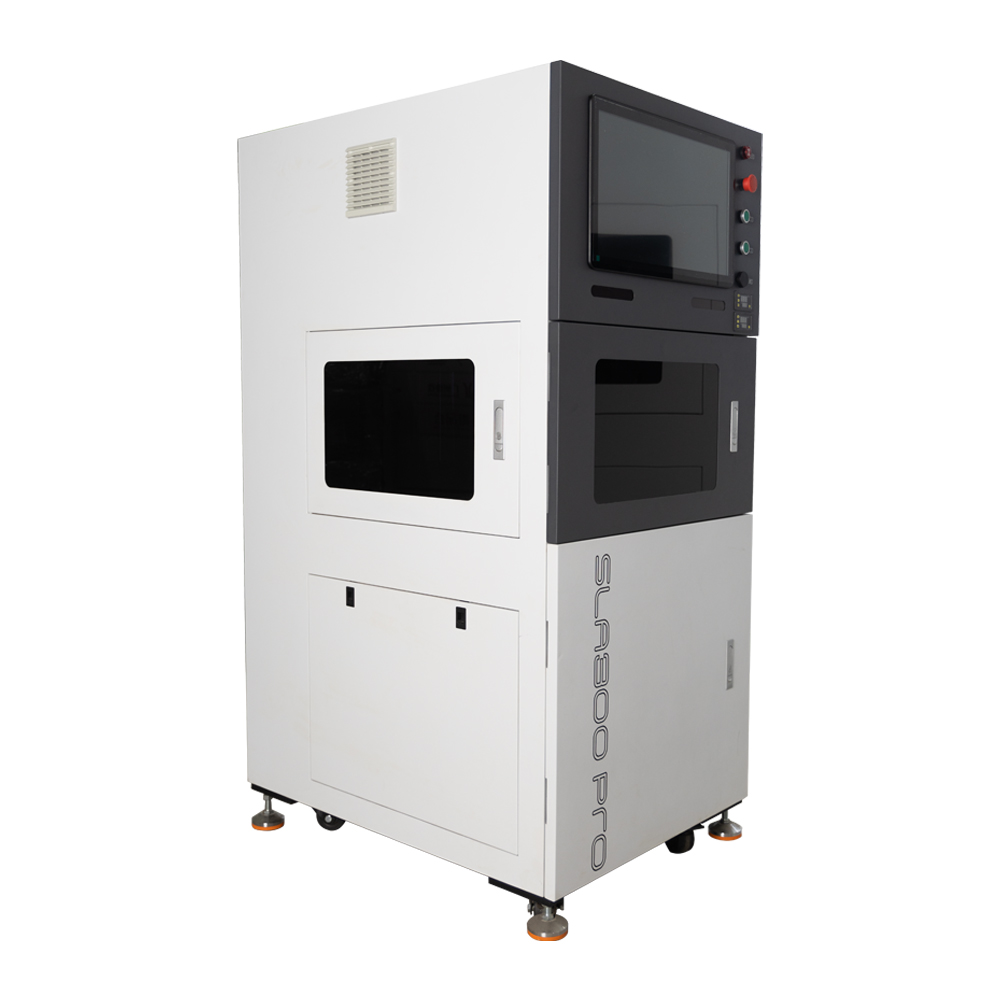
SLA300Pro Laser stereolithografische 3D-printer
Productoverzicht
De SLA300Pro is een compacte, industrieel-gegradeerde stereolithografie (SLA) laser 3D-printer. Deze gebruikt een 355 nm UV vastestoflaser om fotopolymerhars laag voor laag te scannen en uit te harden voor malvrije snelle prototyping, waarbij hoge vormnauwkeurigheid en een klein voetafdruk worden gecombineerd. Met een bouwvolume van 300×300×300 mm stelt deze compacte unit lage eisen aan de beschikbare fabrieksvloeroppervlakte en wordt veelvuldig ingezet voor prototypeontwikkeling en proefproductie in kleine series binnen diverse sectoren.
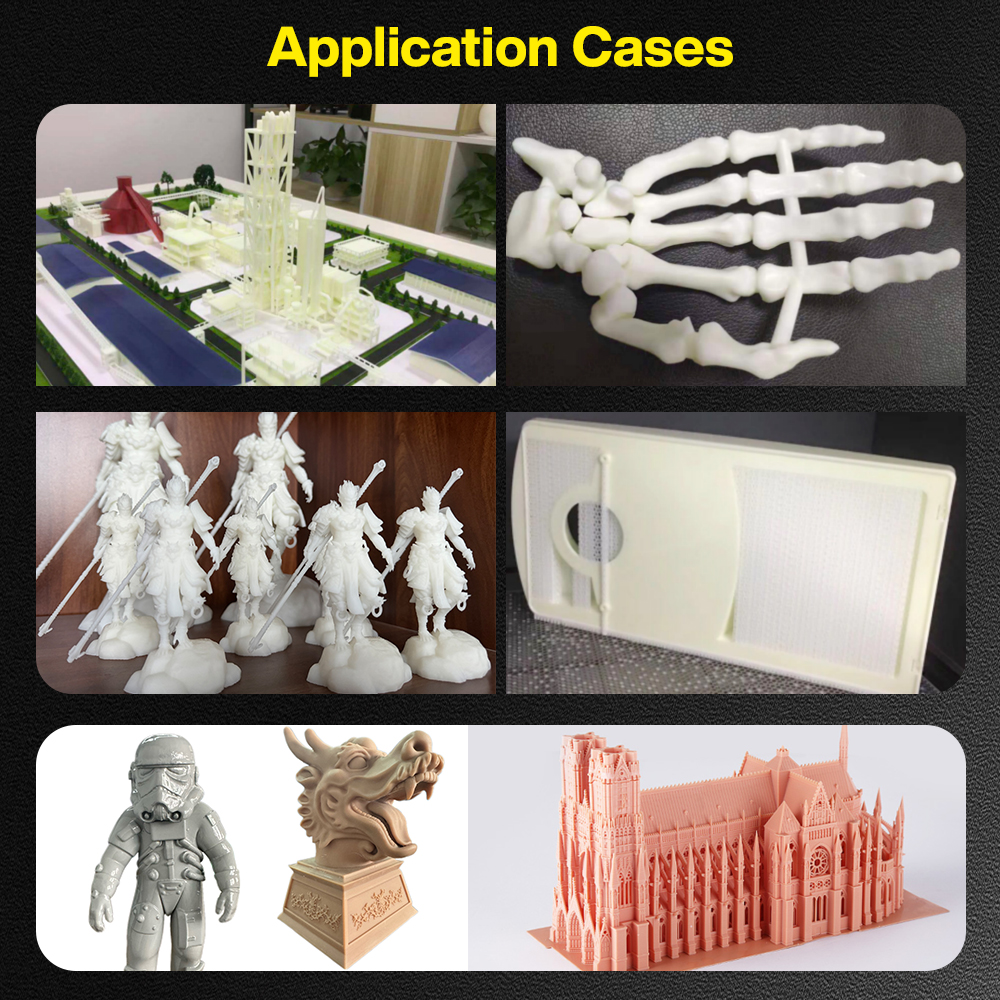
Belangrijkste toepassingsgebieden : Industriële prototypeverificatie, prototyping van auto-onderdelen, medische anatomische botmodellen, opleiding aan universiteiten en onderzoeksinstituten, cultureel-creatieve beeldjes, architectonische zandtafelmodellen, schoenmalproeven, enzovoort. Het produceert hoogwaardige esthetische onderdelen en complexe holle structuren. De geprinte onderdelen kunnen verder worden nabetwerkt, bijvoorbeeld door polijsten en schilderen. De printer kan samenwerken met een ultrasone reiniger en een UV-nabehandelingskamer om de volledige nabetwerkingsworkflow te voltooien.
Technische Kenmerken
- Hoogprecies optisch systeem : Voorzien van een 355 nm vaste-stof, driedubbel frequentie-verhoogde Nd:YVO₄ luchtgekoelde laser met een vermogen van 3 W. Een snelle galvanometer-scanning levert stabiele laserspots voor nauwkeurige detailweergave. De laagdikte is instelbaar van 0,05 mm tot 0,25 mm om nauwkeurigheid en printefficiëntie in evenwicht te brengen.
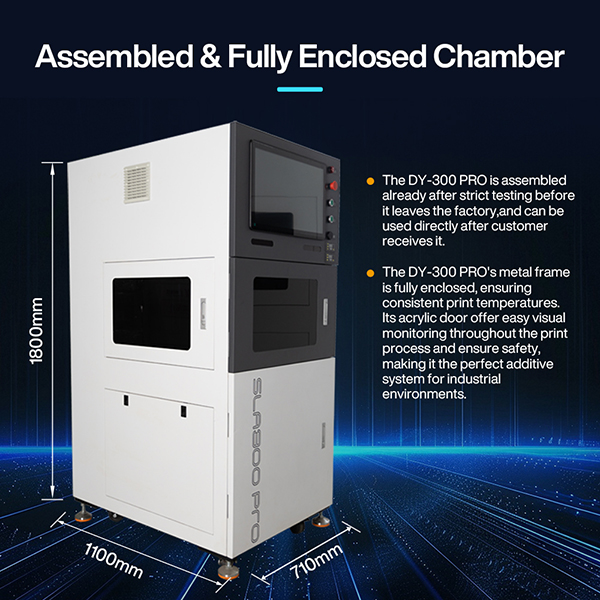
- Stevige mechanische constructie het frame van de machine met hoge stijfheid zorgt voor stabiele beweging en minimaliseert afwijkingen in afmetingen door trillingen tijdens het printproces. Compatibel met een breed scala aan fotopolymerharsen, waaronder melkwitte, doorschijnende, slijtvaste en hittebestendige materialen.
- Gebruiksvriendelijke bediening specifiek 3D Print besturingssoftware die draait op Windows 10. Importeer STL-bestanden om direct te beginnen met slicen en printen, met minimale leercurve.
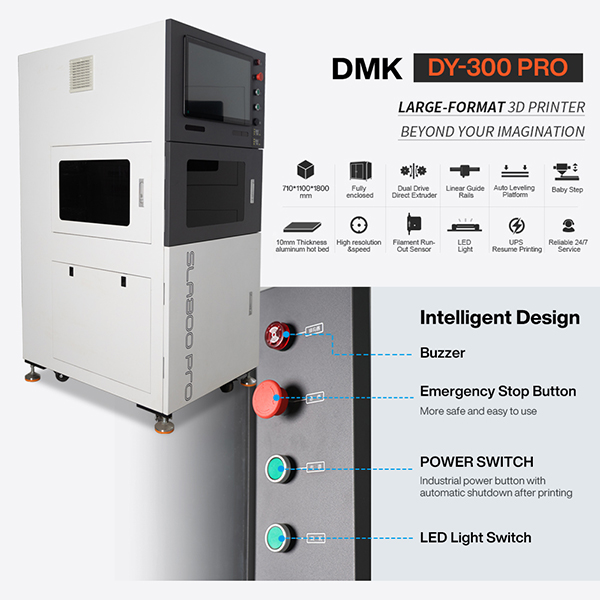
- Volledig accessoire-ecosysteem ondersteunt complete sets hulpgereedschappen voor reiniging, nabehandeling via UV-licht en nivellering, zodat de gehele workflow van printen tot nabewerking gedekt is.
Technische specificaties
| Item | SLA300Pro | SLA600 | SLA800 | SLA1000 |
|---|---|---|---|---|
| Model | SLA300Pro | SLA600 | SLA800 | SLA1000 |
| Vormtechnologie | Stereolithografie (SLA) | Stereolithografie (SLA) | Stereolithografie (SLA) | Stereolithografie (SLA) |
| Materiaalsoort | Fotopolymerhars | Fotopolymerhars | Fotopolymerhars | Fotopolymerhars |
| Bouwvolume | 300×300×300 mm | 600×600×400 mm | 800×800×500 mm | 1000×1000×500 mm |
| Precies | L<100 mm: ±0,1 mm;L≥100 mm: ±0,1%×L | L<100 mm: ±0,1 mm;L≥100 mm: ±0,1%×L | L<100 mm: ±0,15 mm;L≥100 mm: ±0,15%×L | L<100 mm: ±0,15 mm;L≥100 mm: ±0,15%×L |
| Laaierdikte | 0,05‑0,25 mm | 0,05‑0,20 mm | 0,07‑0,25 mm | 0,07‑0,25 mm |
| Laser | 355 nm, vastestoffrequentie-driedubbelde Nd:YVO₄, luchtgekoeld, 3 W bij 50 kHz | 355 nm, vastestoffrequentie-driedubbelde Nd:YVO₄, watergekoeld, 5 W bij 50 kHz | 355 nm, vastestoffrequentie-driedubbelde Nd:YVO₄, watergekoeld, 5 W bij 50 kHz | 355 nm, vastestoffrequentie-driedubbelde Nd:YVO₄, watergekoeld, 5 W bij 50 kHz |
| Scansnelheid | 6–12 m/s | 8–15 m/s | 8–15 m/s | 8–15 m/s |
| Bundel Focus | ‑ | Dynamisch en variabel | Dynamisch en variabel | Dynamisch en variabel |
| Besturingssoftware | 3D Print | 3D Print | 3D Print | 3D Print |
| Besturingssysteem | Windows 10 | Windows 10 | Windows 10 | Windows 10 |
| Gegevensformaat | STL | STL | STL | STL |
| Elektrische eisen | 200–240 V wisselstroom, 50/60 Hz, enkelfasig | 200–240 V wisselstroom, 50/60 Hz, enkelfasig | 200–240 V wisselstroom, 50/60 Hz, enkelfasig | 200–240 V wisselstroom, 50/60 Hz, enkelfasig |
| Geregistreerde vermogen | 1,0 kVA | 2,0 kVA | 2.5 KVA | 3,5 kVA |
| Milieufactoren | Temperatuur: 22–35 °C, relatieve vochtigheid < 40% | Temperatuur: 22–35 °C, relatieve vochtigheid < 40% | Temperatuur: 22–35 °C, relatieve vochtigheid < 40% | Temperatuur: 22–35 °C, relatieve vochtigheid < 40% |
| Afmetingen van de machine | 710×1100×1680 mm | 1150×1350×1900 mm | 1350×1600×2300 mm | 1760×1650×2800 mm |
| Machinegewicht | 350 kg | 790 kg | 1050 kg | 1500kg |
Gebruiksnotities
- Laserveiligheid : Dit apparaat is een IEC-klasse-4-laserapparaat. De laserstraal is gevaarlijk. Vermijd directe of indirecte blootstelling van ogen en huid aan laserstraling. Open de machine-deuren niet tijdens bedrijf.
- Controle vóór gebruik : Zorg vóór het uitzenden van de laser dat het bouwplatform schoon is en vrij van harsresten of vreemde voorwerpen, om slechte afdrukkwaliteit en beschadiging van de gaasplaat te voorkomen.
- Milieubeheersing : Handhaaf de werkplaats temperatuur tussen 22 en 35 °C en de relatieve vochtigheid onder de 40 %. Hoge vochtigheid kan condensvorming op optische lenzen veroorzaken en de laserprestaties verlagen. Bij watergekoelde modellen dient u het koelwater regelmatig te inspecteren om een goede warmteafvoer te garanderen.
- Materiaalbehandeling : Fotopolymerhars is irriterend. Draag handschoenen om direct contact met de huid te voorkomen. Verwijder afvalhars en vloeibaar afval overeenkomstig de regelgeving voor chemisch afval.
- Onderhoud van apparatuur : Controleer periodiek het doktersmes, het zeefplaatje en de harsbak; verwijder uitgeharde restanten tijdig. Raak optische lenzen nooit met blote handen aan. Niet‑professionele personen mogen laserbronnen, galvanometers of andere optische onderdelen niet demonteren. Voer regelmatig onderhoud uit aan de koelsystemen van watergekoelde machines.
- Nabewerking : Na het printen moeten onderdelen worden gereinigd met oplosmiddel en worden onderworpen aan UV‑nabehandeling voordat de ondersteuningsstructuren worden verwijderd, om de mechanische prestaties te optimaliseren.