
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


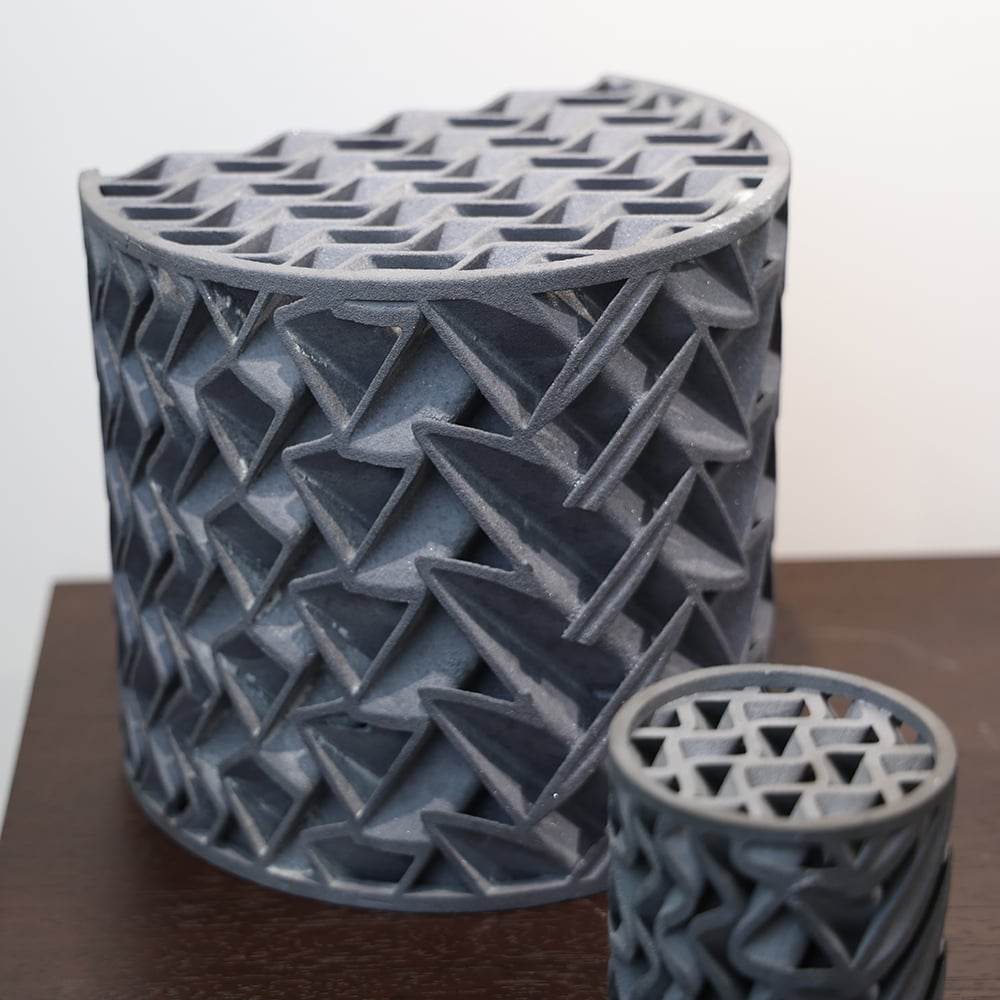
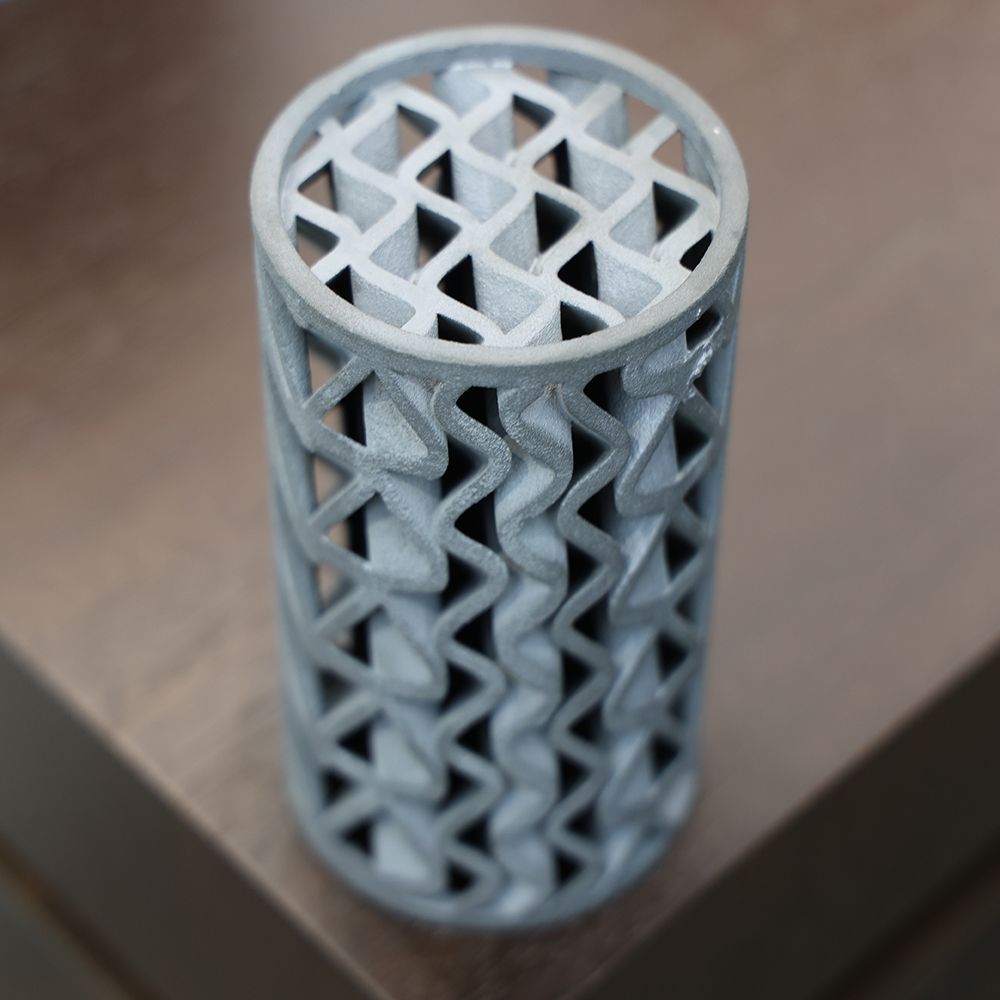
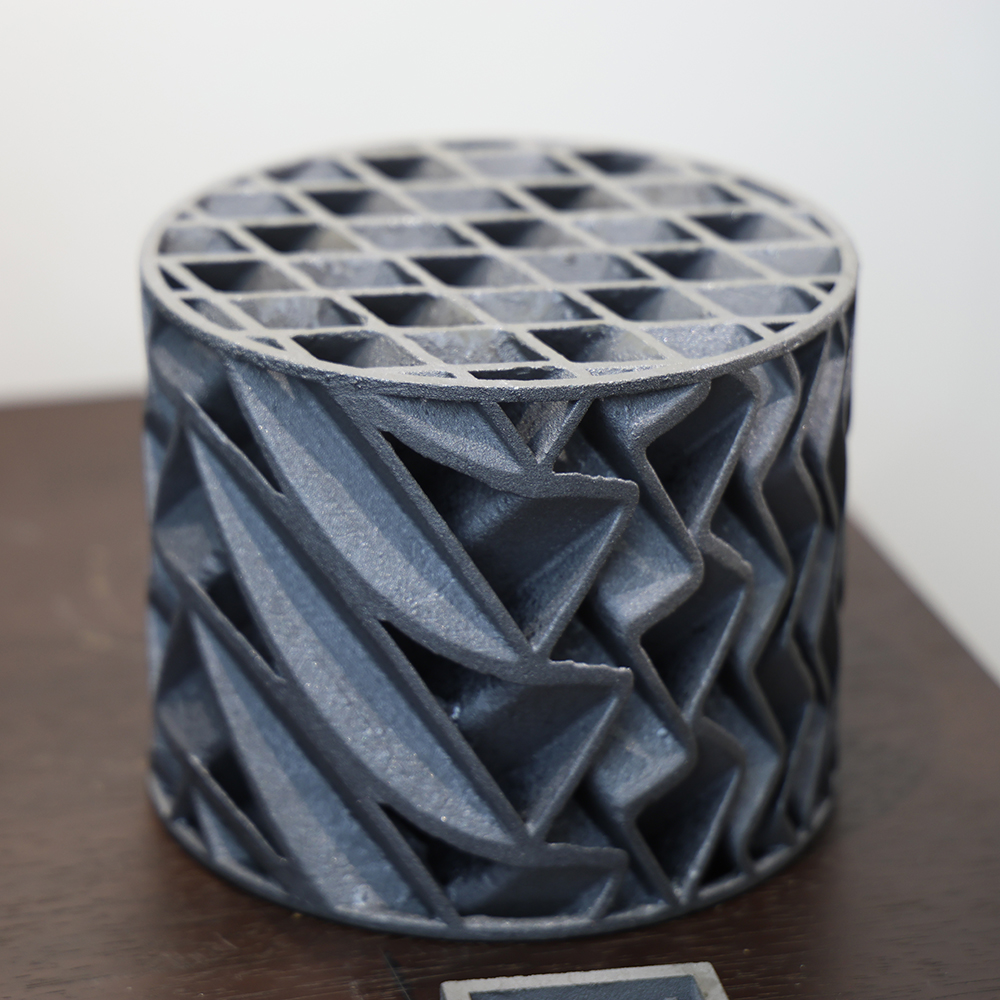
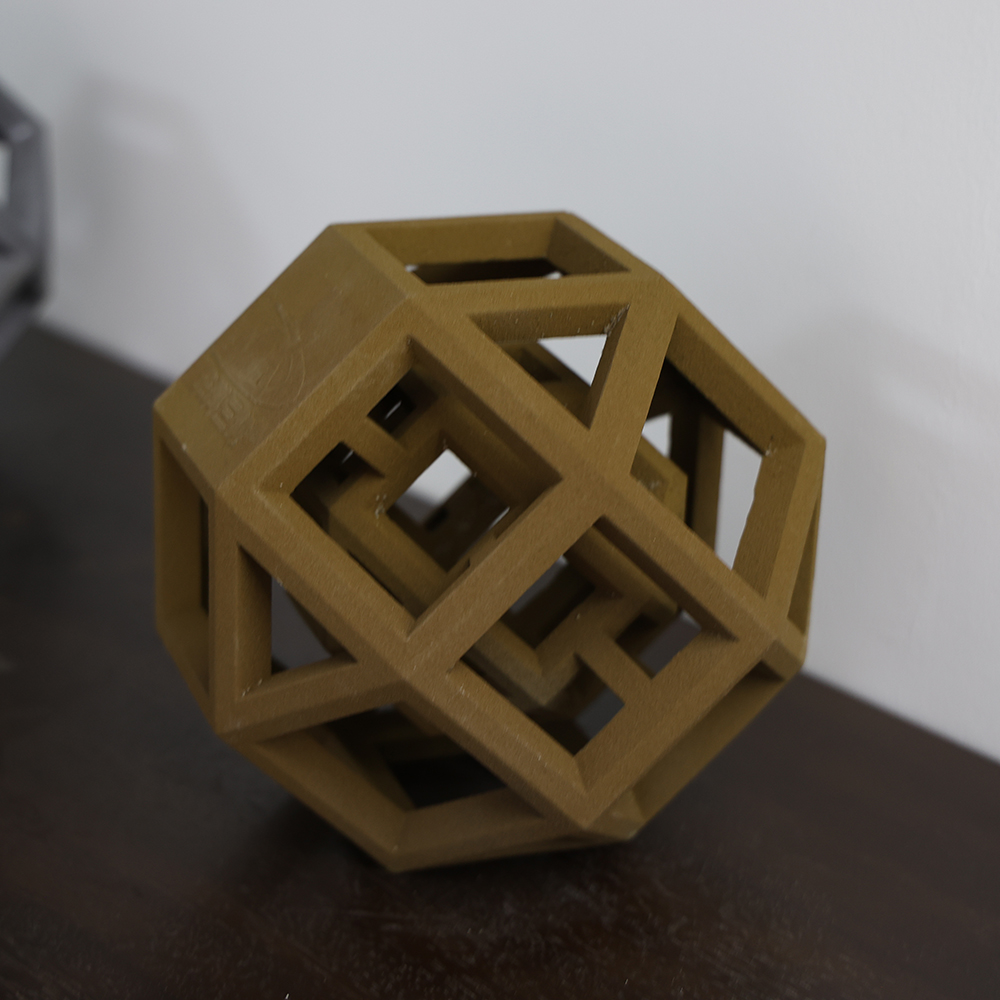
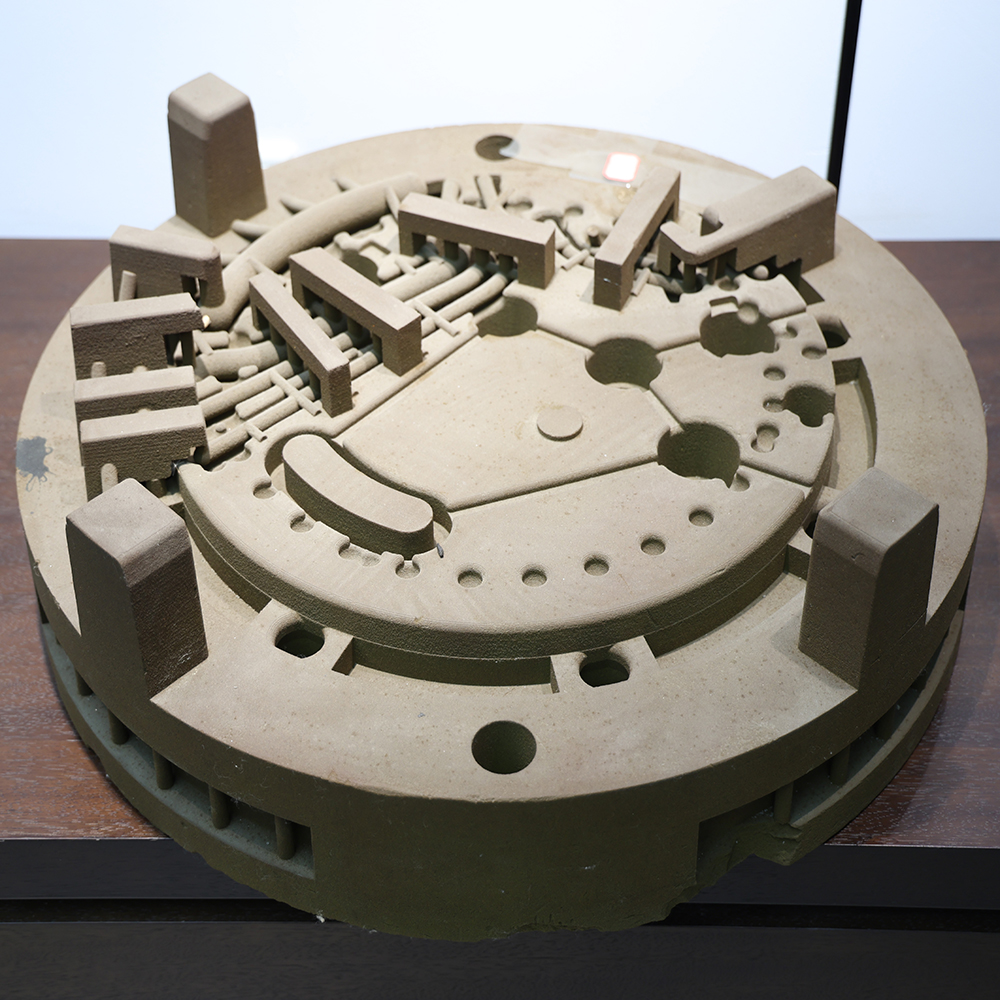
Technische opleiding in Selective Laser Melting (SLM) metalen 3D-printtechnologie
Welkom bij de technische opleiding voor Selective Laser Melting (SLM) metalen poederbed 3D-printing. Deze opleiding combineert apparatuurprincipes, procesessenties, bedieningsvoorschriften en veilige bediening & onderhoud, en heeft tot doel uw basiskennis van SLM-technologieën te versterken, de bedieningsprocedures van de apparatuur te standaardiseren en u te helpen procesdefecten en beroepsveiligheidsrisico’s te voorkomen. Hieronder vindt u de kerninhoud van de opleiding.
1. Toepassingen van metalen poederbed 3D-printing (SLM)
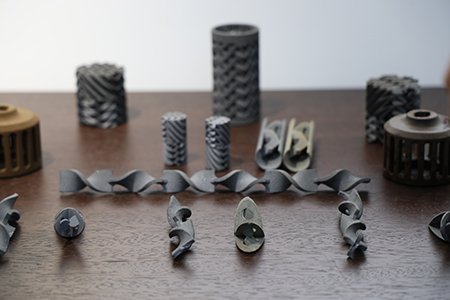
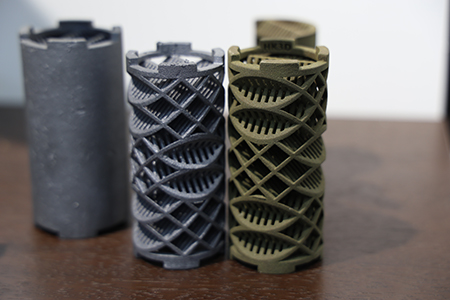
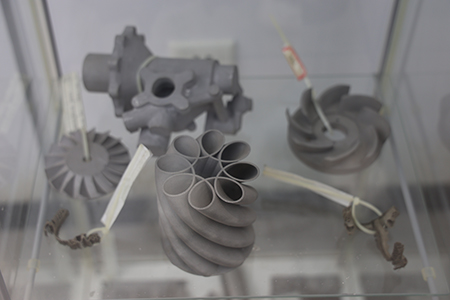
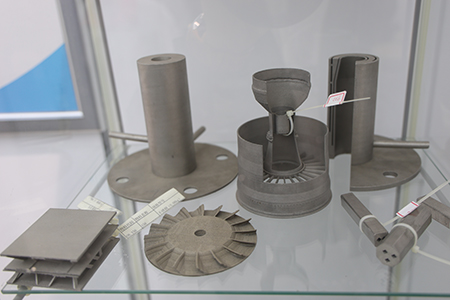
Als een poederbed-lasermeltetechnologie smelt SLM met behulp van een laser volledig metalen poeders onder een inert beschermende atmosfeer om complexe metalen componenten met bijna volledige dichtheid te vervaardigen. Hiermee worden productie-uitdagingen aangepakt voor geïntegreerde en lichtgewicht structuren die moeilijk of niet realiseerbaar zijn met conventionele bewerkingsmethoden.
 |
 |
Belangrijkste toepassingsscenario’s:
- Luchtvaart : Titaniumlegering- en superlegeringscomponenten, zoals motorbehuizingen, verbrandingskamers en roosterachtige dragende structuren voor geïntegreerde gewichtsvermindering.
- Matrijzenindustrie : Matrijzeninvoegstukken met conformele koelkanalen om spuitgietcycli te verkorten en de productopbrengst te verbeteren.
- Wetenschappelijk onderzoek en hoogwaardige apparatuur : Proefstukken van nieuwe materialen, complexe stromingskanaalonderdelen en speciaal gevormde warmteafvoercomponenten.
Typische procesmogelijkheden: Vormnauwkeurigheid ±0,1 mm (voor L ≤ 100 mm); instelbare poederdikte tussen 20 μm en 400 μm. Een multi-laserconfiguratie verbetert de printefficiëntie aanzienlijk.
2. Belangrijke punten voor de bereiding van SLM-metaalpoeder
Metaalpoeder bepaalt rechtstreeks de kwaliteit van de geprinte onderdelen. Bolvormig metaalpoeder dat wordt geproduceerd door gasatomisatie wordt veel gebruikt voor SLM. Bij dit proces wordt het legeringsbasis materiaal bij hoge temperatuur gesmolten; de vloeibare metaalstroom wordt vermal door een hogedruk inert gas en stolt tot bolvormig poeder tijdens het afkoelen.
 |
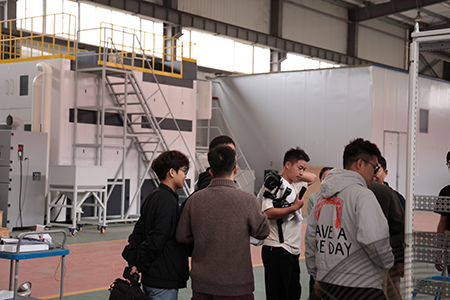 |
Kernspecificaties: Deeltjesgrootte 15‑53 μm; hoge bolvormigheid en goede stromingsgedrag. Zuurstofgehalte en vreemde verontreinigingen moeten streng worden gecontroleerd, aangezien verontreinigingen defecten in onderdelen en botsingsstoringen van de rakel kunnen veroorzaken.
Bedieningsaanwijzingen: Bewaar het poeder onder vacuüm-droogomstandigheden. Hergebruikt poeder moet via een explosiebestendig trilzeef worden gescreend en in de juiste verhouding worden gemengd met nieuw poeder voordat het opnieuw wordt gebruikt. Voor reactieve legeringen zoals titanium en aluminium dient langdurige blootstelling aan omgevingslucht te worden vermeden.
3. Optisch systeem van SLM-apparatuur
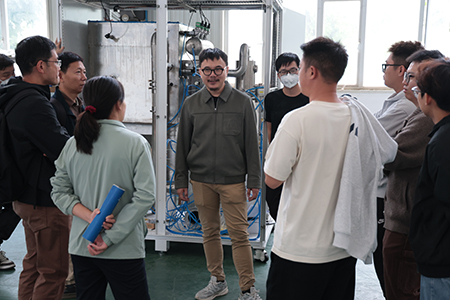
Het optische systeem vormt de energiekern van de apparatuur en bestaat uit vezellasers, scan-galvanometers, veldlens-focustoevoegsels, beschermende vensters en een waterkoelsysteem. Machines met meerdere lasers maken gebruik van meerdere onafhankelijke optische kanalen voor parallelle verwerking.
 |
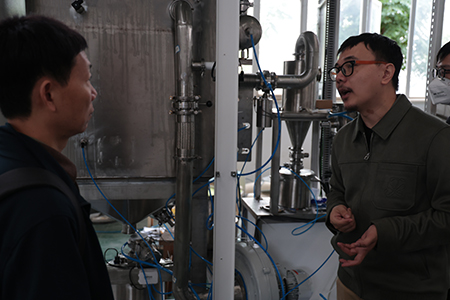 |
- Laser : Enkelmodusvezel-laser met een minimale uitgangsvermogen van 500 W, golflengte van 1060 nm, continu instelbaar vermogen van 10–100 %, straalgekwalificeerdheid M² ≤ 1,1. Periodieke vermogenscalibratie is vereist.
- Scannende galvanometer : Scansnelheid ≥ 7 m/s. De gecalibreerde nauwkeurigheid blijft langer dan drie maanden stabiel. Vermijd zware apparatuurvibraties om nulpuntsverschuiving van de galvanometers te voorkomen.
- Optische componenten : Kwartsbeschermingsvenster is een verbruiksdeel om damp en spatten binnen de bouwkamer tegen te houden. Vervang het onmiddellijk bij ablatie of verontreiniging. De brandpuntsdiepte is instelbaar binnen ±5 mm.
- Koelingseenheid : Dubbeltemperatuur-dubbelregeling waterkoelsysteem met interlockbeveiliging voor debiet en temperatuur. Bij koelafwijkingen activeert het apparaat automatisch een alarm en schakelt zichzelf uit.
4. Gassysteem van SLM-apparatuur en veiligheidseisen
Het gasstelsel handhaaft een zuurstofarme atmosfeer voor het printproces en zorgt voor afzuiging van dampen en explosiebeveiliging tegen stof, wat essentieel is voor proceskwaliteit en operationele veiligheid.
 |
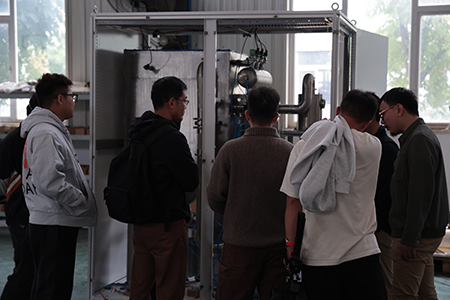 |
- Atmosfeerzuivering : Combineert vacuümpompen en inertgasvulling. Het zuurstofgehalte binnen de kamer kan binnen 30 minuten onder de 5000 ppm dalen. Tijdens de verwerking moet het zuurstofniveau worden beheerd op ≤ 100 ppm, met automatische geluids- en lichtwaarschuwing bij overschrijding van de zuurstoflimiet. Start nooit met printen voordat het zuurstofgehalte de gestelde norm heeft bereikt. .
- Tweelaagse luchtstroming : Boven- en onderuitlaten binnen de kamer genereren een laminaire stroming om dampen en spatten af te voeren, waardoor het risico op lensvervuiling en oxidatie van de smeltbaden wordt verminderd.
- Filtratiesysteem driefasenfiltratie met cyclonenscheider en H13-filterelementen, met een levensduur van ≥ 30.000 uur. Ondersteunt online terugblazen zonder stilstand. Inactiveren van de asverzamelbak met inactiveringsvloeistof tijdens asafvoer om spontane stofontbranding te voorkomen. Het drukverschil wordt in real-time bewaakt; bij verstopping van het filter wordt een alarm geactiveerd. Alarmen mogen niet worden genegeerd om productie met geweld voort te zetten.
5. Snij- en apparatuurbesturingssoftware
De softwareomgeving bestaat uit pre-processing-snijsoftware en een apparatuurbesturingssysteem, inclusief gratis permanente upgrade-service.
- Pre-processing-snijsoftware ondersteunt STL-import en snijden op de machine. Alle procesparameters zijn volledig instelbaar. De diktecontrolefunctie voorkomt selectie van een verkeerd procespakket. Batchverwerking voor meerdere onderdelen wordt ondersteund. De scanpadrotatie varieert van 0° tot 360° om interne spanningen in onderdelen te verminderen.
- Apparatuurbesturingssysteem de mens-machine-interface is gescheiden van de achtergrondbediening. Het laservermogen en de scansnelheid kunnen tijdens het printen in real-time worden aangepast, met onmiddellijke werking. Belangrijke gegevens zoals het aantal lagen, de verwerkingstijd en de substraattemperatuur worden in real-time weergegeven. Ingebouwde foutzelfdiagnose en audiovisuele alarmfuncties. Er is een afkoelingspauze beschikbaar voor het scannen van één laag om thermische accumulatie-geïnduceerde vervorming te verminderen.
Trainingsadvies: Houd bij welke wijzigingen in procesparameters tijdens praktijkoperaties worden aangebracht. Voer een kleine proefproductie uit voordat u overgaat op formele productie.
6. Configuratie en bediening van hulpapparatuur
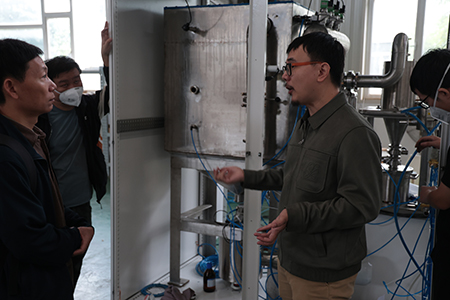
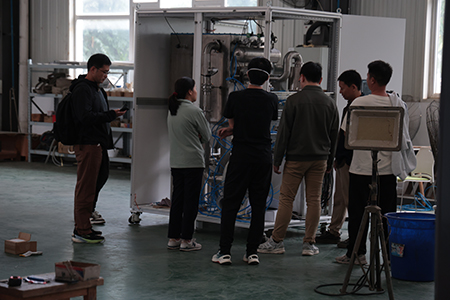
Een complete SLM-werkstation moet zijn uitgerust met een vacuümdroogoven, een explosiebestendige trilzeef en een explosiebestendige stofzuiger. Alle hulpapparatuur moet voldoen aan explosiebestendige specificaties.
 |
 |
| Apparatuur | Kernfunctie | Bedieningsaanwijzingen |
|---|---|---|
| Vacuümdrogoven | Droog het poeder en het substraat om waterstofgeïnduceerde porositeit te voorkomen. | Vacuümgraad < 133 Pa; open de kamerdeur pas na volledige afkoeling |
| Explosiebestendig trilzeef | Zeef ongebruikte en gerecycleerde poeder om slak te verwijderen | Uitgerust met een anti-verstoppings-ultrasoon apparaat; zeef reactief poeder bij voorkeur onder een inerte atmosfeer |
| Explosiebestendige stofzuiger | Verwijder verspreid metaalpoeder | Explosiebestendig certificaat is verplicht. Gewone stofzuigers zijn verboden voor het hanteren van metaalstof. Zorg voor correcte aarding om statische elektriciteit af te voeren. |
Samenvatting van de training & veiligheidsaanwijzingen
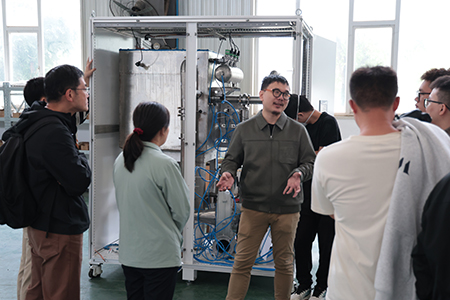
Geachte deelnemers: SLM-apparatuur houdt lasergevaren, brandbaar metaalpoeder en een inerte afschermdgas in. Praktijkoperatie is alleen toegestaan na voltooiing van de volledige veiligheidstraining .
 |
 |
Bij dagelijkse inspectie moet speciale aandacht worden besteed aan de optische koelstatus, zuurstofgehaltebewaking, drukverschil over de filter, de vergrendeling van de kamerdeur en de beschikbaarheid van de noodstopknop. Niet-explosiebestendige vervangingsproducten zijn verboden bij het verwerken van poeders. Houd volledige verwerkingsregistraties bij voor procestraceerbaarheid en foutopsporing.
