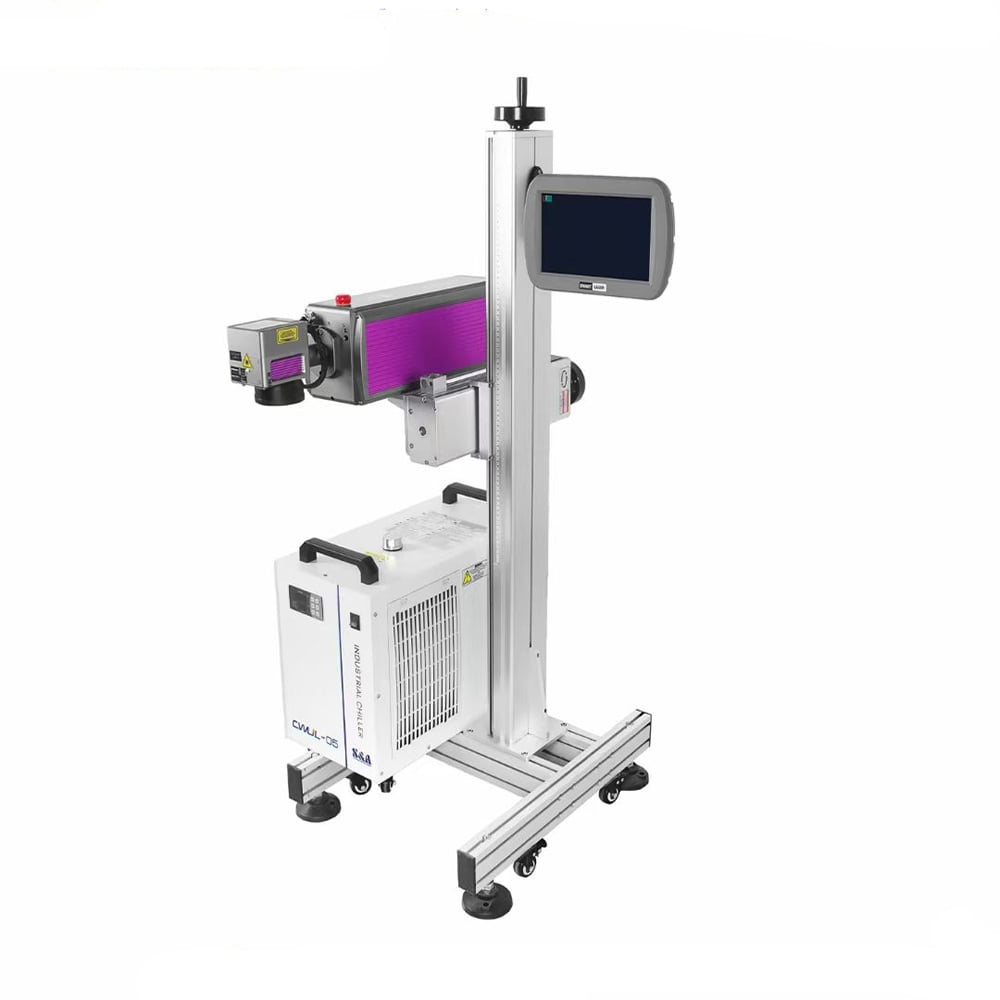
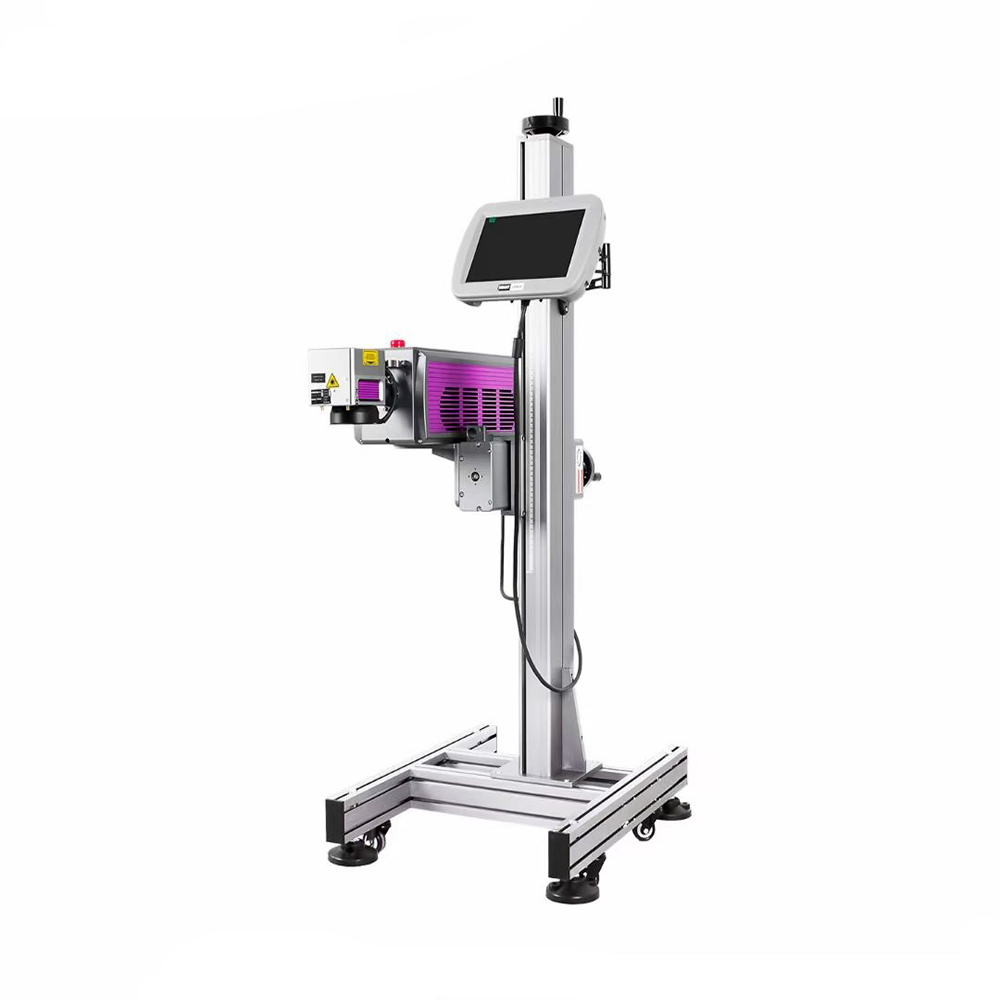
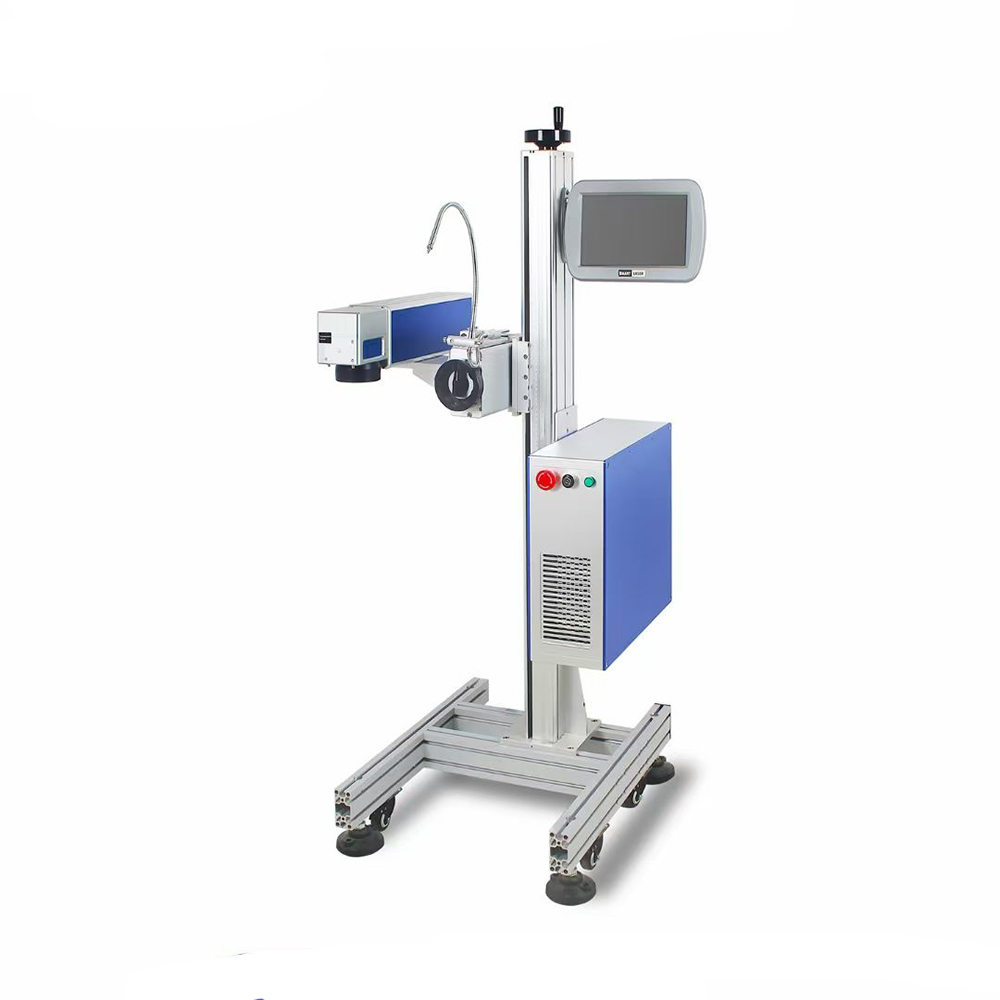
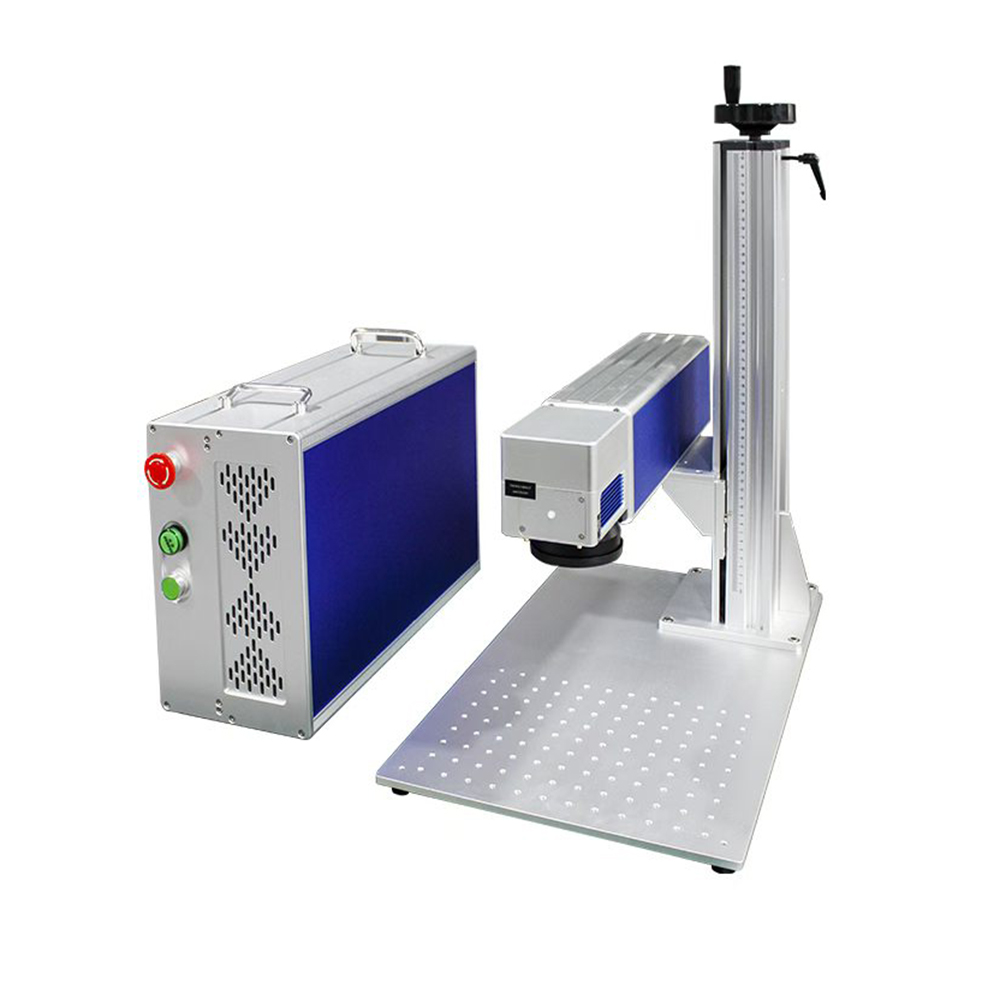
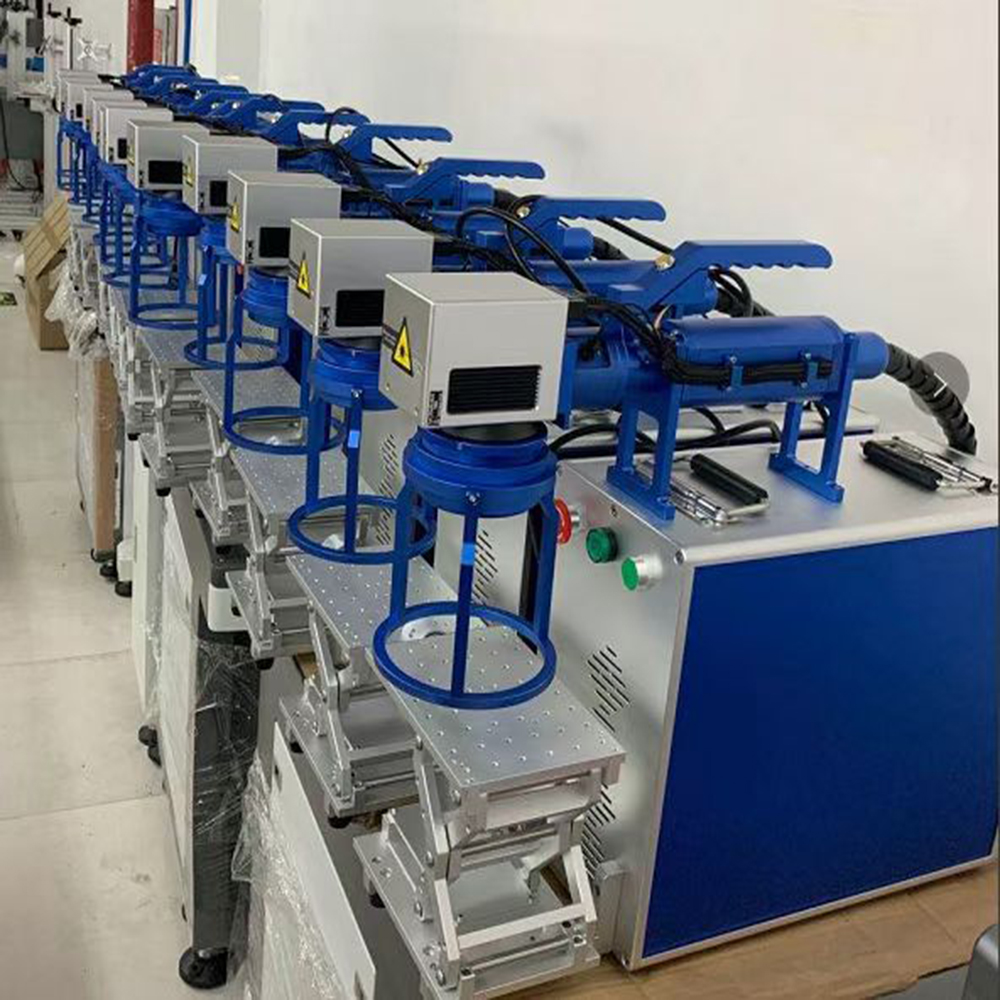
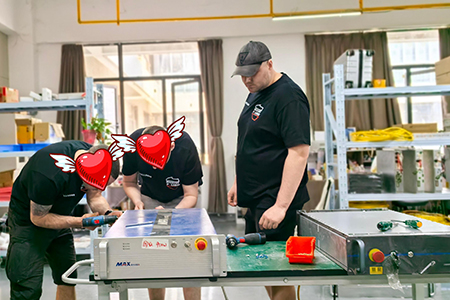
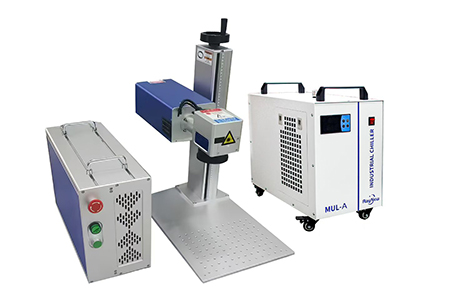
Deze cursus richt zich op praktische handelingen, waaronder de keuze van een galvanometer, de keuze van een veldlens, de installatie van een besturingskaart en software, en het inbedrijfname van de laserbron. De cursus behandelt algemene montage en inbedrijfname, procesparameters, foutdiagnose en ‘on-the-fly’-markering met behulp van een pijplijn voor de volledige reeks vezellaser-, UV- en CO₂-lasermarkeerapparatuur.
I. Montage en inbedrijfname van apparatuur
Praktische handelingen: keuze van een galvanometer, keuze van een veldlens, installatie van een besturingskaart en software, inbedrijfname van de laserbron, uitlijning van het optische pad
- Keuze en afstemming van de galvanometer Selecteer galvanometers op basis van de laser golflengte en de uitvoer spotgrootte. Voor vezellasers van 20‑50 W gebruikt u digitale galvanometers met een 10 mm spot; voor 50‑100 W vezellasers gebruikt u digitale galvanometers met een 14 mm spot. Voor UV-apparatuur geeft u de voorkeur aan hoogprecieze digitale galvanometers met een 10 mm spot. Voor CO₂-apparatuur gebruikt u speciale infrarood galvanometers voor 10,6 μm. Digitale galvanometers worden verkozen vanwege een herhaalbare positioneringsnauwkeurigheid ≤ 12 μrad en een betere interferentiebestendigheid vergeleken met analoge typen. Voor high-speed RF-markeringstoepassingen moet u galvanometers met een hoge responstijd gebruiken. Bevestig de 25-pins signaalconnector tijdens de installatie en zorg voor een betrouwbare aarding om signaalinterferentie te voorkomen.
-
Veldlensselectie en -afstemming Veldlenzen moeten strikt overeenkomen met de golflengte en de inkomende bundelgrootte van de galvanometer van het apparaat. Het mengen van lenzen van verschillende modellen is verboden. Gewone kwarts-veldlenzen worden gebruikt voor vezellasers; speciale UV-kwarts-veldlenzen voor UV-apparatuur; ZnSe-zink-selenide-veldlenzen voor CO₂-apparatuur. Raak het gecoate oppervlak niet aan met blote handen. Kies de brandpuntsafstand op basis van het gewenste merkgebied: korte brandpuntsafstand voor fijne, kleine onderdelen; F160 voor algemene toepassingen; F254 voor grootschalige merktoepassingen. Een onjuiste keuze leidt tot vervorming aan de randen van de merkpatronen. Voor vervuilde lenzen gebruikt u lensdoek die is doordrenkt met een 3:1-mengsel van watervrij alcohol en ether, en veegt u spiraalvormig vanaf het midden naar de rand.
- Installatie van besturingskaart en besturingssoftware Selecteer de bijbehorende markeringbesturingskaart op basis van het lasertype. Voor vezellasers wordt de lasersource en de besturingskaart via een 68-pins SCSI-kabel verbonden. Nadat de markeersoftware op de industriële pc is geïnstalleerd, moet de realtime antivirusbeveiliging worden uitgeschakeld om te voorkomen dat realtime rekenresources worden bezet. Schakel binnen de software het communicatieprotocol tussen vezel / UV / CO₂-modi overeenkomstig het apparaattype. Sluit modulatiesignaaldraden aan voor RF-buislasers en pas de hoogspanningsaandrijfinterfaces aan voor glasbuislasers. Meerdere kaarten kunnen parallel worden gebruikt; encoders kunnen extern worden aangesloten voor ‘on-the-fly’-markering.
-
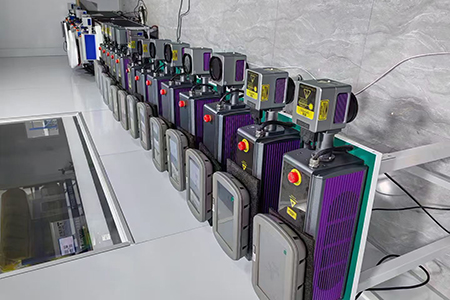
Inbedrijfstelling van de lasersource Voor vezel-MOPA-pulslasers: houd minimaal 10 cm vrij ruimte rond de laser in voor warmteafvoer. De minimale buigradius van de vezel moet ten minste 200 mm bedragen; scherpe bochten zijn verboden. Verwarm de laser gedurende 60 seconden na inschakelen. Stel het vermogen in op nul, voer een lege scansessie uit en verhoog het uitgangsvermogen geleidelijk. Voor watergekoelde UV-lasers: controleer het vloeistofniveau in de waterkoeler vóór het opstarten. Stel de watertemperatuur in op 22–25 °C. Schakel de laseruitgang pas in nadat de temperatuur de ingestelde waarde heeft bereikt. Voor CO₂-lasers: zorg voor normale watercirculatie bij watergekoelde glasbuizen; controleer de lucht- of waterkoelingsomstandigheden en de modulatiebedrading bij RF-metalen buizen. Gebruik een keramische conversieplaat om de uitgaande laserspot te inspecteren. Een goedgekeurde spot is cirkelvormig en gelijkmatig verdeeld, zonder donkere vlekken of inkepingen.
 |
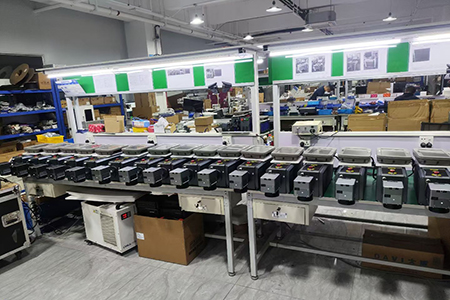 |
II. Kernparameters van het lasermarkeringproces
Belangrijk instelbare parameters: laservermogen, frequentie, pulsduur, scansnelheid, rasterafstand, defocusbedrag
Vermogen bepaalt de graveerdiepte. Lage frequentie is geschikt voor diepe gravure; hoge frequentie is geschikt voor fijne kleurmarkering. Een smalle pulsduur vermindert de thermische invloed. Positieve of negatieve defocus vermindert warmteopstapeling tijdens de bewerking.
| Bewerkingsdoel |
Referentieparameters |
| Witte markering op roestvrij staal |
Rasterafstand 0,1 mm, scansnelheid 1200–1500 mm/s, vermogen 20 % |
| Zwarte markering op roestvrij staal |
Rasterafstand 0,03–0,05 mm, scansnelheid 100–200 mm/s, vermogen 80 % |
| Diepe gravure in metaal |
Negatieve defocus van 2–4 mm, gebogen kruisraster |
| Kleurmerken op roestvrij staal |
Smalle pulsduur, rasterafstand 0,001–0,002 mm |
| Markering op geverfd plastic |
Rasterafstand 0,1 mm, scansnelheid 1000‑2000 mm/s, vermogen 25‑30 % |
III. Veelvoorkomende foutdiagnose
- Wazige / zwakke markeringen : Beschermhoes van het veldlens niet verwijderd; vervuiling op het veldlens / beschermvenster; focuspuntverschuiving; nulpuntverschuiving van de galvanometer; ongelijke vlekspecificaties tussen galvanometer en veldlens.
- Oververhitting / verbrand werkstuk : Te hoog laservermogen; te lage scansnelheid; te kleine rasterafstand, wat leidt tot ernstige thermische accumulatie.
- Ruwe gegraveerde oppervlakte : Te hoge energie per puls; onjuiste instellingen van rasterhoek en pulsoverlappingsverhouding; functie voor kruisrasteren niet ingeschakeld.
- Onvolledige vectorafbeeldingen met onderbroken segmenten : Inheemse onderbrekingsfouten in het oorspronkelijke CAD-vectorbestand; abnormale vectorverwerking door de software. Repareer de afbeeldingen van tevoren in de tekensoftware.
- Normale rode stipindicator, maar geen laseruitvoer : Losse laserverbindingsbedrading; verkeerde laserprotocolselectie in de software; noodstopknop niet gereset; laser geactiveerd door oververhitting of veiligheidsbeveiliging.
-
Vertekende / verplaatste patronen bij on-the-fly-markering : Omgekeerde bedradingrichting van de encoder; onjuiste puls-equivalentparameter; ongelijkheid tussen de vertraging van de foto-elektrische trigger en de productielijnsnelheid.
 |
 |
IV. Pijpleiding On-the-Fly-Markering
Gebruikt voor online-markering van partijnummers, serienummers en productiedatums op productielijnen.
- Hardwareopbouw : Lasermarkeringhost, transportband, rotatie-encoder, foto-elektrische triggersensor. De encoder verzamelt de werkelijke lijnsnelheid in realtime en voert de gegevens terug naar de besturingskaart voor realtime correctie van de scanbaan.
- Belangrijke punten bij inbedrijfstelling : Configureer correct de encoderpuls-equivalent en draairichting in de software. Stel de juiste fotovoltaïsche triggervertraging in. Variabele tekst kan worden geïmporteerd uit Excel-bestanden voor automatische serienummerverhoging. De werkelijke lijnsnelheid mag de maximale scansnelheid van de galvanometer niet overschrijden.
- Onderhoud bij massaproductie : Voer een volledige eerste-artikelinspectie uit voor elke partij. Controleer periodiek de encoderdrukrol en elimineer bandafwijking. Verhoog de onderhoudsfrequentie van het veldlens onder zware stofomstandigheden.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR