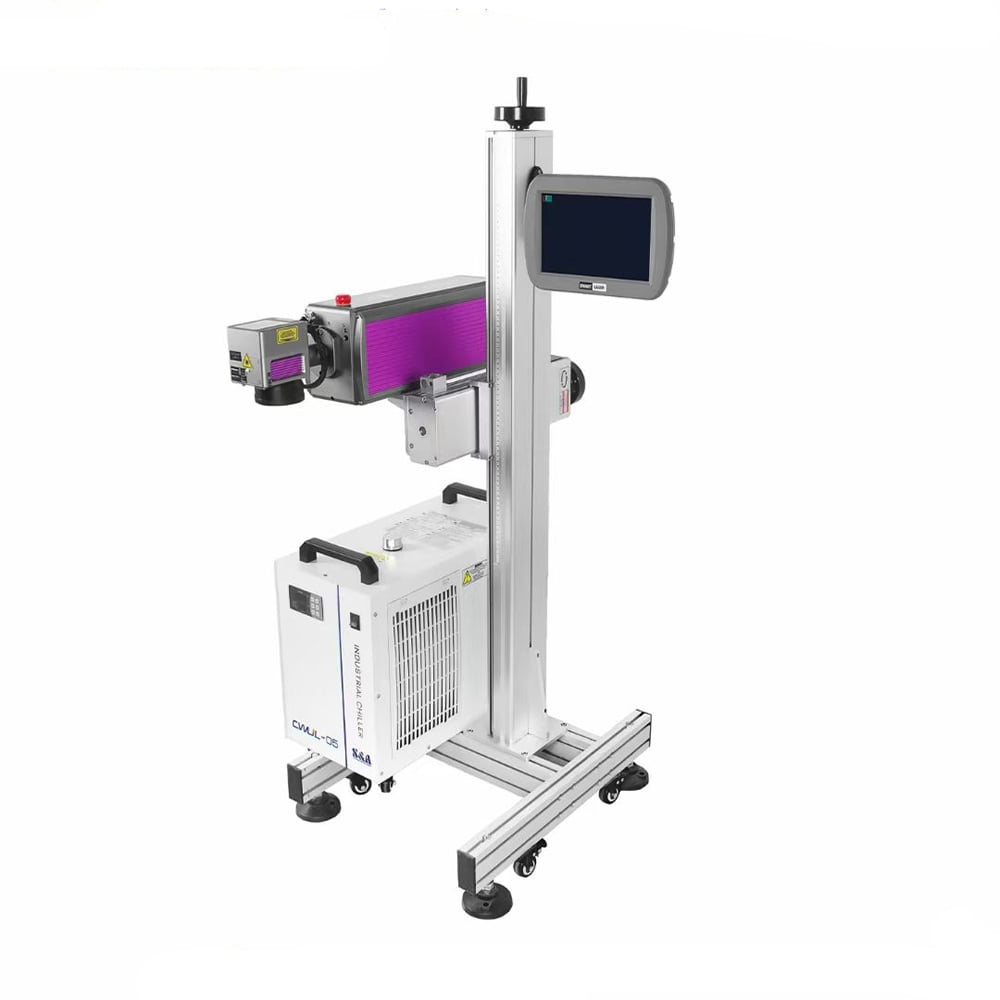
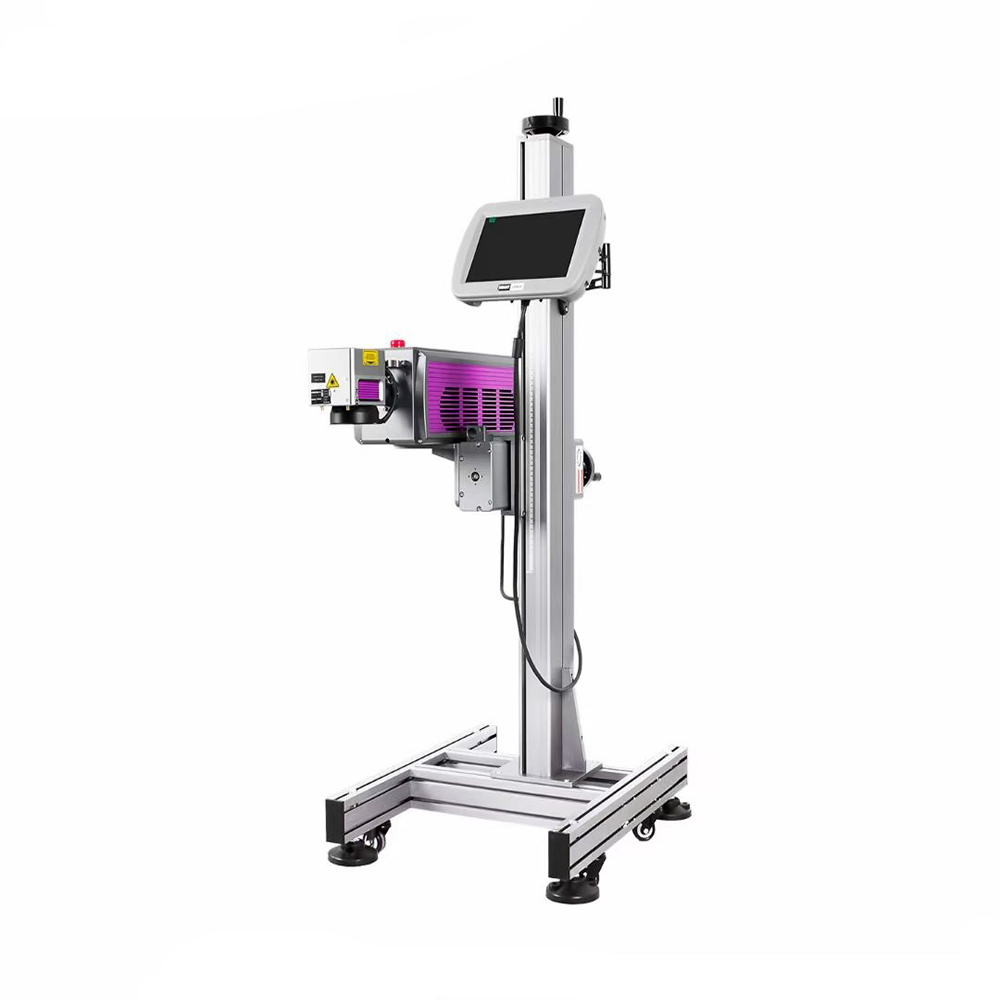
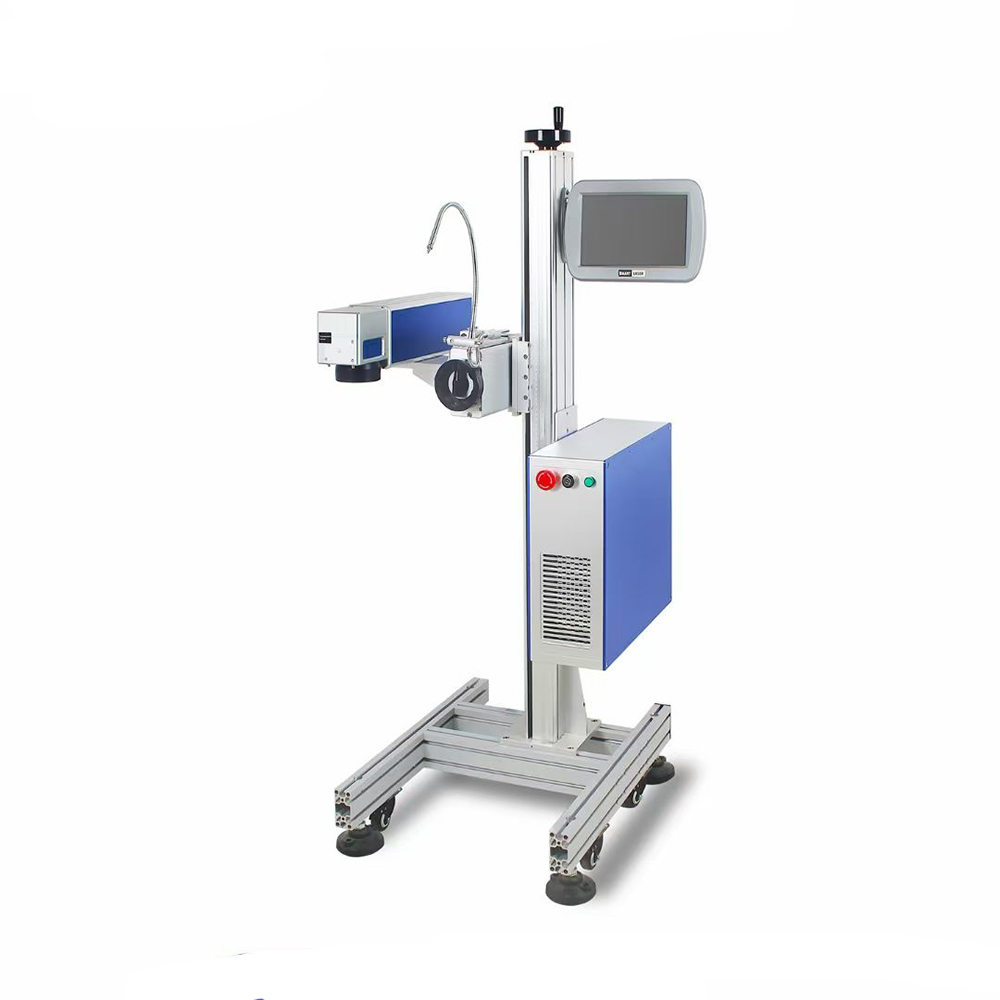
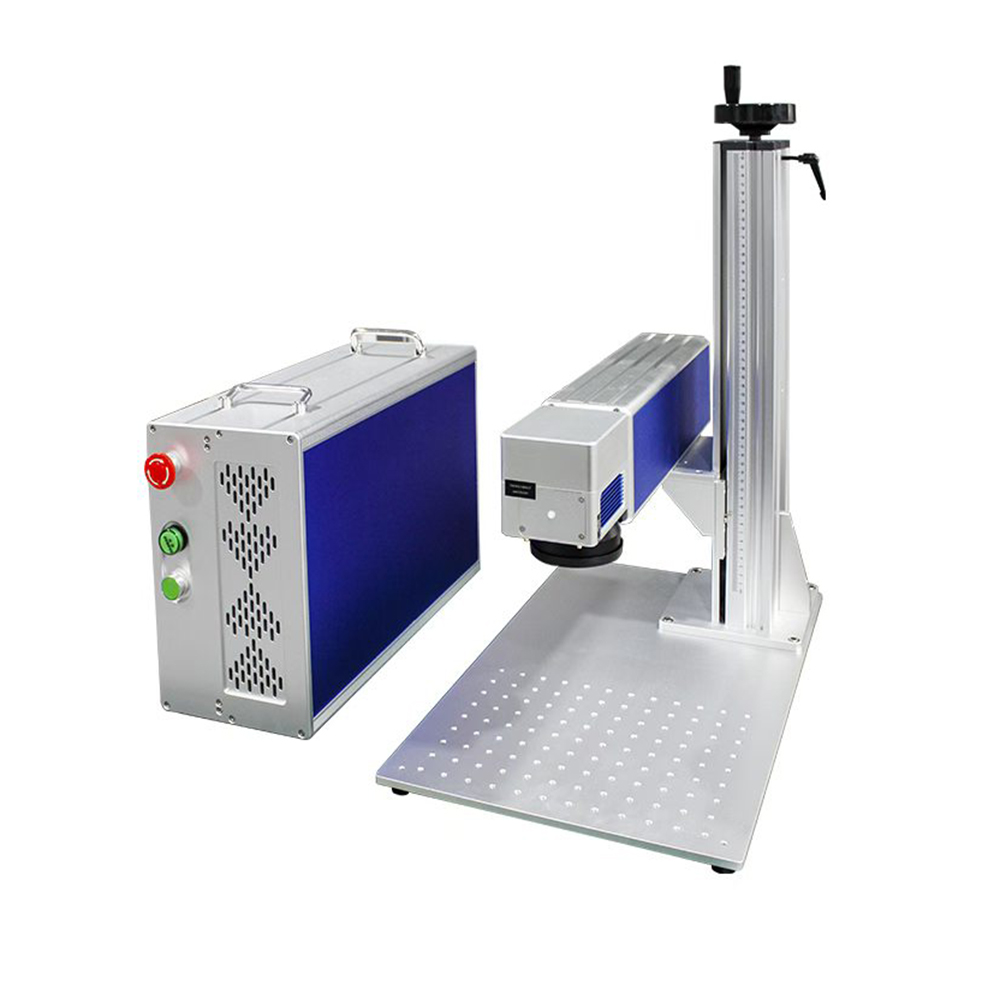
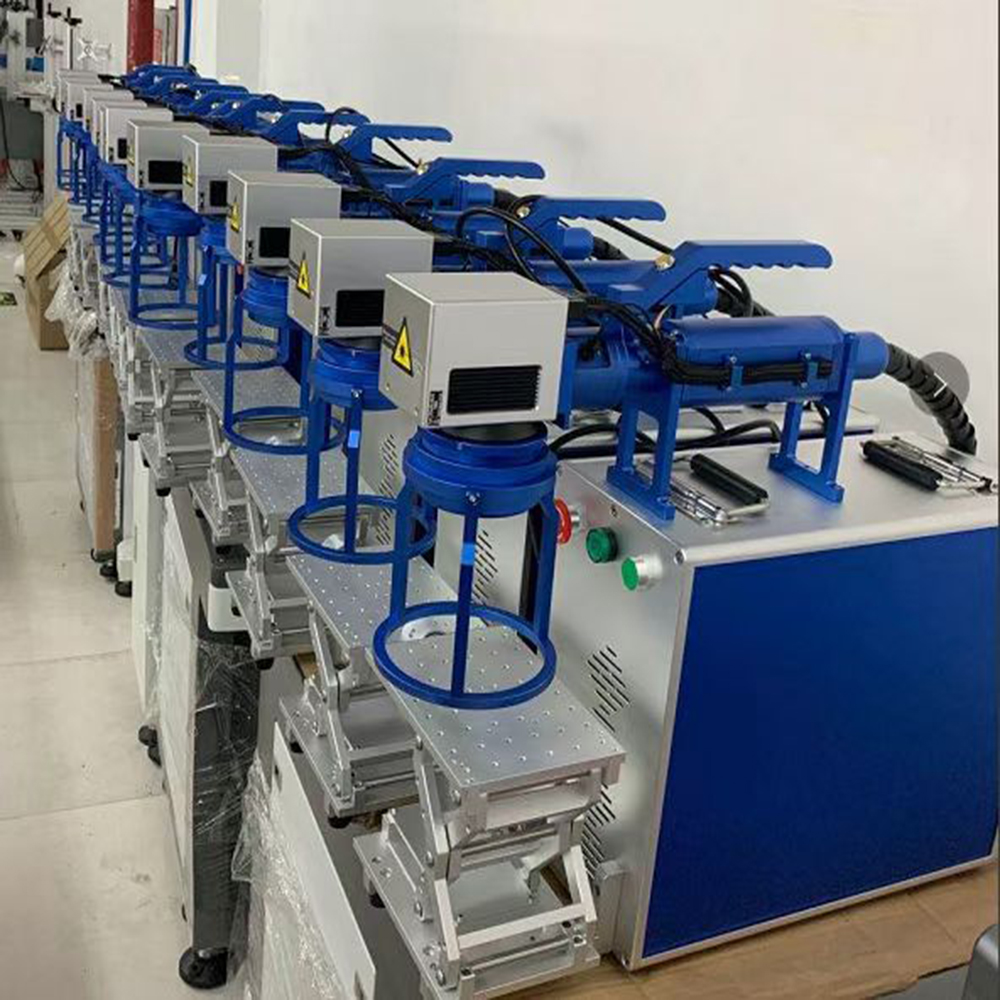
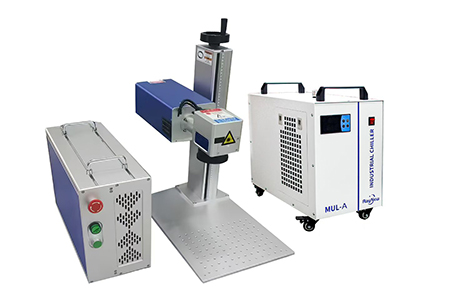
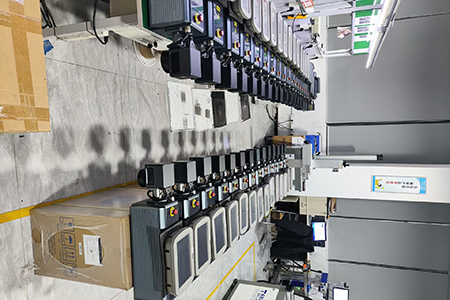
이 과정은 갈바노미터 선택, 필드 렌즈 선택, 제어 카드 및 소프트웨어 설치, 레이저 소스 시운전 등 실무 중심의 운영을 중점으로 다룹니다. 광섬유, 자외선(UV), 이산화탄소(CO₂) 레이저 마킹 장비 전 제품군에 대한 일반 조립 및 시운전, 공정 파라미터, 고장 진단, 온더플라이 파이프라인 마킹까지 폭넓게 다룹니다.
Ⅰ. 장비 조립 및 시운전
실무 운영: 갈바노미터 선택, 필드 렌즈 선택, 제어 카드 및 소프트웨어 설치, 레이저 소스 시운전, 광로 정렬
- 갈바노미터 선택 및 매칭 레이저 파장과 출력 스팟 크기에 따라 갈바노미터를 선택하십시오. 20~50 W 광섬유 레이저에는 스팟 크기 10 mm 디지털 갈바노미터를, 50~100 W 광섬유 레이저에는 스팟 크기 14 mm 디지털 갈바노미터를 사용하십시오. UV 장비의 경우, 스팟 크기 10 mm 고정밀 디지털 갈바노미터를 우선적으로 선택하십시오. CO₂ 장비에는 전용 10.6 μm 적외선 갈바노미터를 채택하십시오. 디지털 갈바노미터가 권장되며, 반복 위치 정확도는 ≤ 12 μrad이고 아날로그 유형 대비 간섭 방지 성능이 우수합니다. 고속 RF 마킹 시나리오에는 고응답 갈바노미터를 장착해야 합니다. 설치 시 25핀 신호 커넥터를 단단히 고정하고, 신호 간섭을 방지하기 위해 신뢰성 있는 접지를 확보하십시오.
-
필드 렌즈 선택 및 매칭 필드 렌즈는 장비의 파장과 갈바노미터 입력 스팟에 정확히 일치해야 하며, 모델 간 혼용은 엄격히 금지됩니다. 일반 석영 필드 렌즈는 파이버 레이저용이며, 특수 UV 석영 필드 렌즈는 UV 장비용이고, ZnSe 아연셀레나이드 필드 렌즈는 CO₂ 장비용입니다. 코팅된 표면을 맨손으로 만지지 마십시오. 마킹 시야각에 따라 초점 거리를 선택하되, 정밀한 소형 부품에는 짧은 초점 거리, 일반 용도에는 F160, 광범위 마킹에는 F254를 사용합니다. 부적합한 렌즈를 사용하면 마킹 패턴의 가장자리가 왜곡됩니다. 오염된 렌즈는 무수 에탄올-에테르 3:1 혼합 용액에 적신 렌즈 티슈로 중심에서 가장자리로 나선형으로 닦아 주십시오.
- 제어 카드 및 제어 소프트웨어 설치 레이저 유형에 따라 해당 마킹 제어 카드를 선택하세요. 파이버 레이저의 경우, 레이저 소스와 제어 카드를 68핀 SCSI 케이블로 연결하세요. 산업용 PC에 마킹 소프트웨어를 설치한 후, 실시간 컴퓨팅 자원 점유를 방지하기 위해 실시간 백신 보호 기능을 비활성화하세요. 소프트웨어 내에서 장비 유형에 따라 파이버/UV/CO₂ 모드 간 통신 프로토콜을 전환하세요. RF-튜브 레이저의 경우 변조 신호 케이블을 연결하고, 유리 튜브 레이저의 경우 고전압 구동 인터페이스를 적응시켜야 합니다. 다중 카드 병렬 작동이 지원되며, 인코더는 외부 연결을 통해 실시간 마킹(on-the-fly marking)에 사용할 수 있습니다.
-
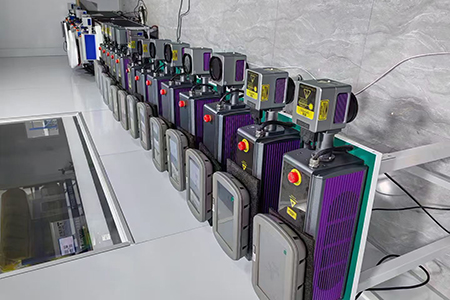
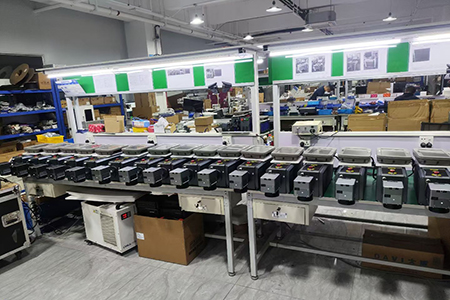
레이저 소스 시운전 광섬유 MOPA 펄스 레이저의 경우: 레이저 주변에 열 방출을 위해 최소 10cm 이상의 여유 공간을 확보해야 한다. 광섬유의 최소 굽힘 반경은 200mm 이상이어야 하며, 날카로운 굽힘은 금지된다. 전원을 켠 후 60초간 사전 가열을 실시하고, 출력 전력을 0으로 설정한 후 빈 프레임 스캔을 실행한 다음 서서히 출력 전력을 증가시킨다. 수냉식 UV 레이저의 경우: 가동 전 냉각수 냉각기의 액체 수위를 점검한다. 냉각수 온도는 22–25°C로 설정한다. 설정 온도에 도달하기 전까지는 레이저 출력을 활성화하지 않는다. CO₂ 레이저의 경우: 수냉식 유리 튜브에서는 정상적인 냉각수 순환이 이루어지는지 확인하고, RF 금속 튜브에서는 공기/수냉각 조건 및 변조 배선을 검증한다. 세라믹 변환 시트를 사용하여 출력 레이저 스팟을 점검한다. 적격 스팟은 원형이며, 어두운 부분이나 결함 없이 균일하게 분포되어야 한다.
 |
 |
II. 핵심 레이저 마킹 공정 파라미터
주요 조정 가능한 파라미터: 레이저 출력 전력, 주파수, 펄스 폭, 스캔 속도, 해치 간격, 디포커스량
출력 전력이 마킹 깊이를 결정함. 낮은 주파수는 깊은 각인에 적합하고, 높은 주파수는 세밀한 컬러 마킹에 적합함. 좁은 펄스 폭은 열 영향을 줄임. 양방향 디포커스(정방향/역방향)는 가공 중 열 축적을 완화함.
| 가공 대상 |
기준 파라미터 |
| 스테인리스강 위의 흰색 마킹 |
해치 간격 0.1 mm, 스캔 속도 1200–1500 mm/s, 출력 전력 20 % |
| 스테인리스강 위의 검정색 마킹 |
해치 간격 0.03–0.05 mm, 스캔 속도 100–200 mm/s, 출력 전력 80 % |
| 금속 심각인 |
역방향 디포커스 2–4 mm, 아치형 크로스 해칭 |
| 스테인레스 스틸 색상 마킹 |
좁은 펄스 폭, 해치 간격 0.001–0.002 mm |
| 도장된 플라스틱 위의 마킹 |
해치 간격 0.1 mm, 스캔 속도 1000–2000 mm/s, 출력 25–30 % |
III. 일반적인 고장 진단
- 흐릿하거나 희미한 마킹 패턴 : 필드 렌즈 보호 커버 제거 안 됨; 필드 렌즈 또는 보호 창 오염; 초점 위치 편차; 갈바노미터 제로 포인트 드리프트; 갈바노미터와 필드 렌즈 간 스팟 사양 불일치.
- 과용융 또는 소재 타는 현상 : 레이저 출력 과다; 스캔 속도 지나치게 낮음; 해치 간격 너무 작아 심각한 열 축적 발생.
- 거친 조각 표면 : 단일 펄스 에너지 과다; 해치 각도 및 펄스 중복 비율 설정 부적절; 크로스해칭 기능 미활성화.
- 세그먼트가 끊긴 불완전한 벡터 그래픽 원본 CAD 벡터 파일의 고유 브레이크포인트 결함; 소프트웨어에 의한 비정상적인 벡터 파싱. 도면 소프트웨어에서 사전에 그래픽을 수리하세요.
- 정상적인 레드닷 표시기이지만 레이저 출력 없음 레이저 통신 배선 느슨함; 소프트웨어에서 잘못된 레이저 프로토콜 선택; 비상 정지 버튼 해제되지 않음; 레이저 과열 또는 안전 보호 작동됨
-
실시간 마킹 중 늘어나거나 위치가 틀어진 패턴 엔코더 배선 방향 반대로 연결됨; 펄스 등가 파라미터 오류; 광전 트리거 지연과 생산 라인 속도 불일치
IV. 파이프라인 실시간 마킹
생산 라인에서 일괄 번호, 일련번호, 제조일자 온라인 마킹에 적용됨
- 하드웨어 구성 레이저 마킹 호스트, 컨베이어 벨트, 로터리 엔코더, 광전 트리거 센서. 엔코더가 실시간 라인 속도를 수집하여 제어 카드에 데이터를 피드백하고, 실시간 스캔 경로 보정을 수행함
- 시운전 핵심 포인트 소프트웨어에서 인코더 펄스 동등값과 회전 방향을 올바르게 설정하세요. 광전 트리거 지연 시간을 적절히 설정하세요. 변수 텍스트는 엑셀 파일에서 가져와 자동 일련번호 증가 기능을 사용할 수 있습니다. 실제 라인 속도는 갈바노미터의 최대 스캔 속도를 초과해서는 안 됩니다.
- 양산 유지보수 각 배치에 대해 첫 번째 부품 검사를 완료하세요. 주기적으로 인코더 압력 롤러를 점검하고 벨트 편차를 제거하세요. 분진이 많은 작업 환경에서는 필드 렌즈 유지보수 빈도를 높이세요.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR