EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


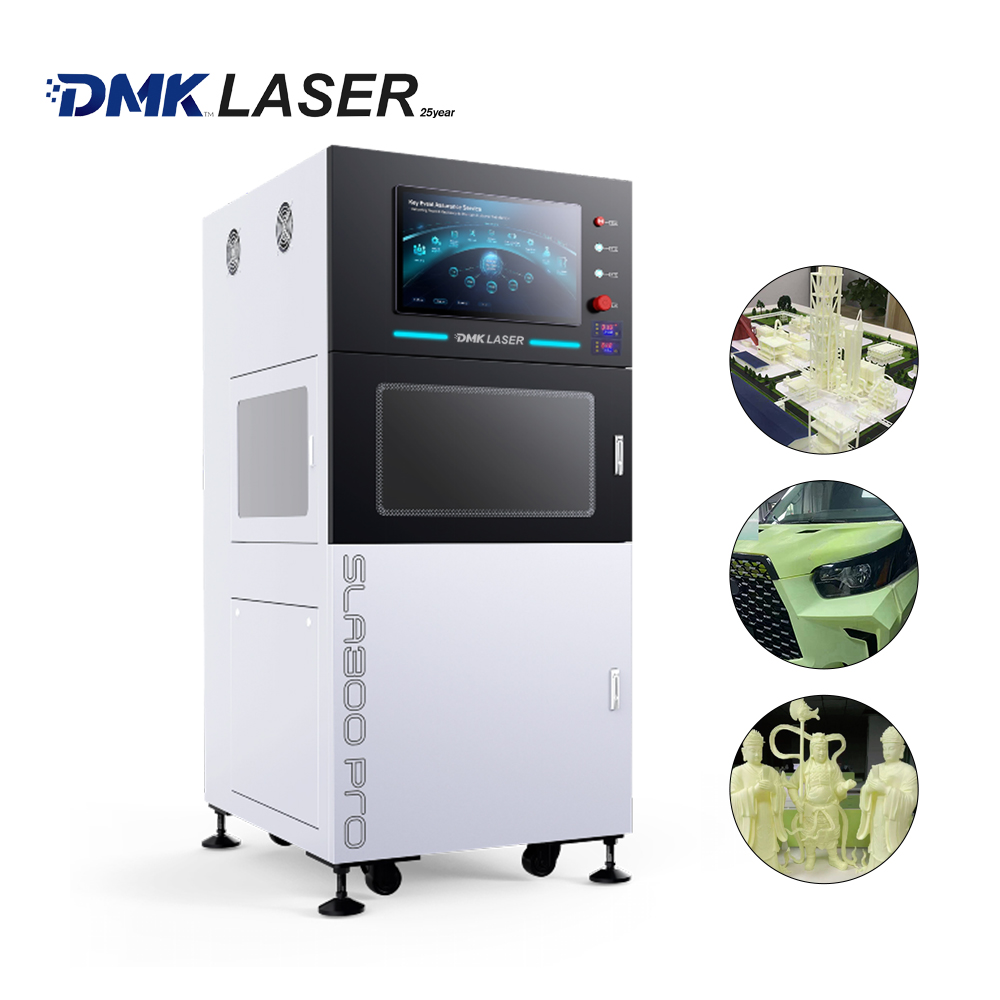
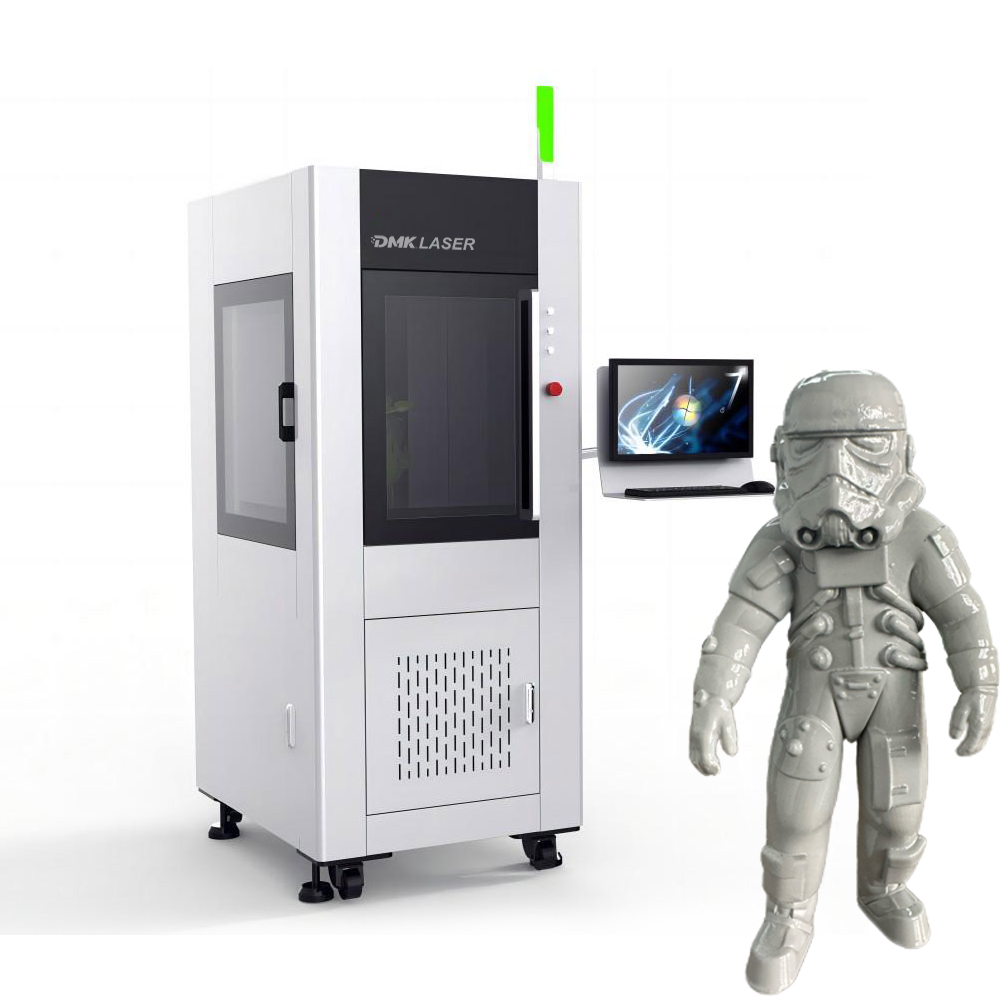
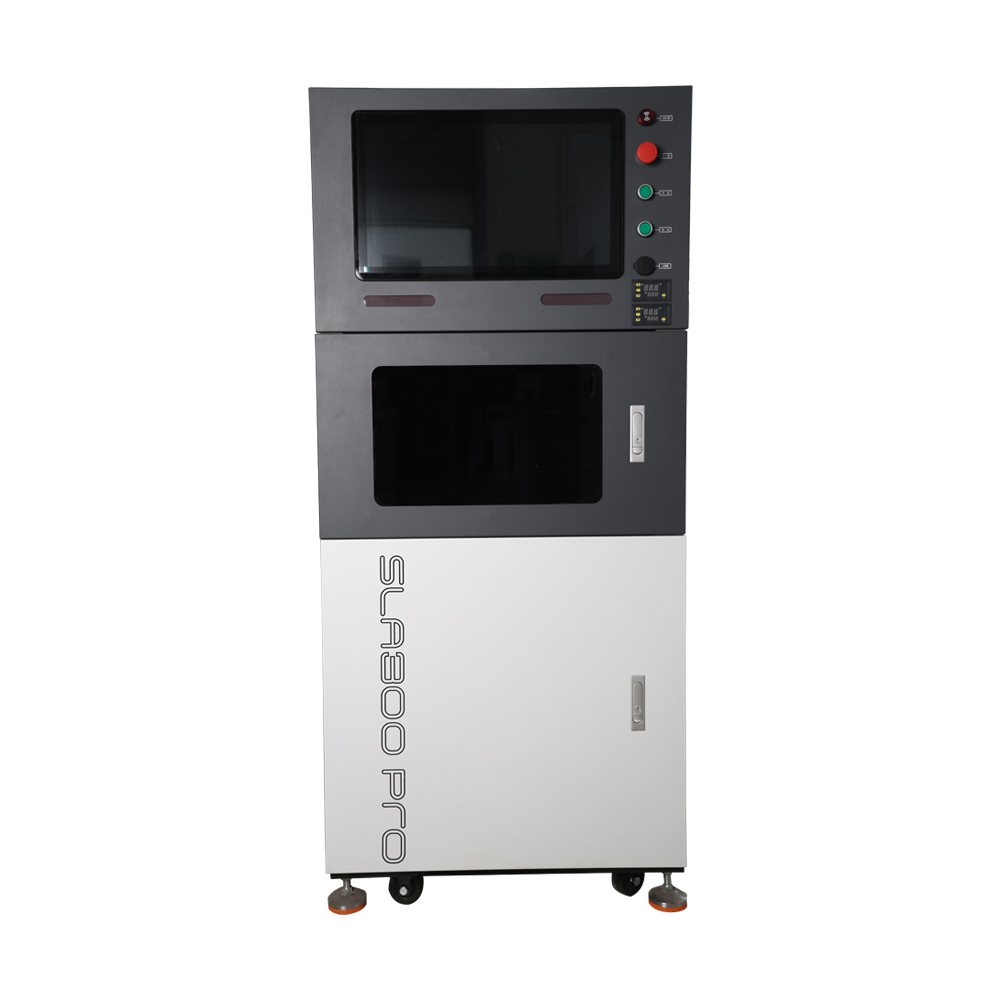
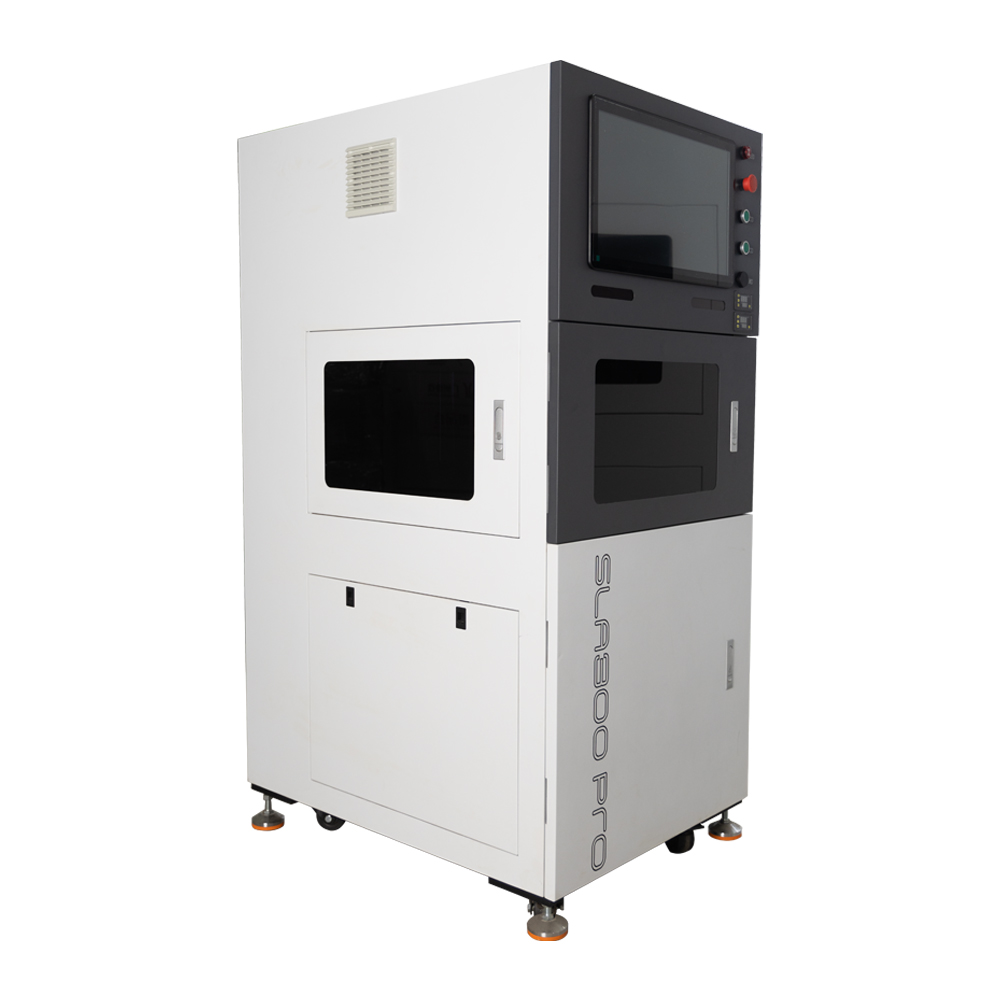
Impresora 3D por estereolitografía láser SLA300Pro
Resumen del producto
La SLA300Pro es una impresora 3D láser estereolitográfica (SLA) de grado industrial de tamaño compacto. Emplea un láser ultravioleta (UV) de estado sólido de 355 nm para escanear y curar resina fotopolímera capa por capa, permitiendo la fabricación rápida de prototipos sin necesidad de moldes, logrando un equilibrio entre alta precisión de formado y una huella reducida. Con un volumen de construcción de 300 × 300 × 300 mm, esta unidad compacta exige poco espacio en fábrica y se utiliza ampliamente para el desarrollo de prototipos y la producción experimental en pequeños lotes en múltiples sectores industriales.
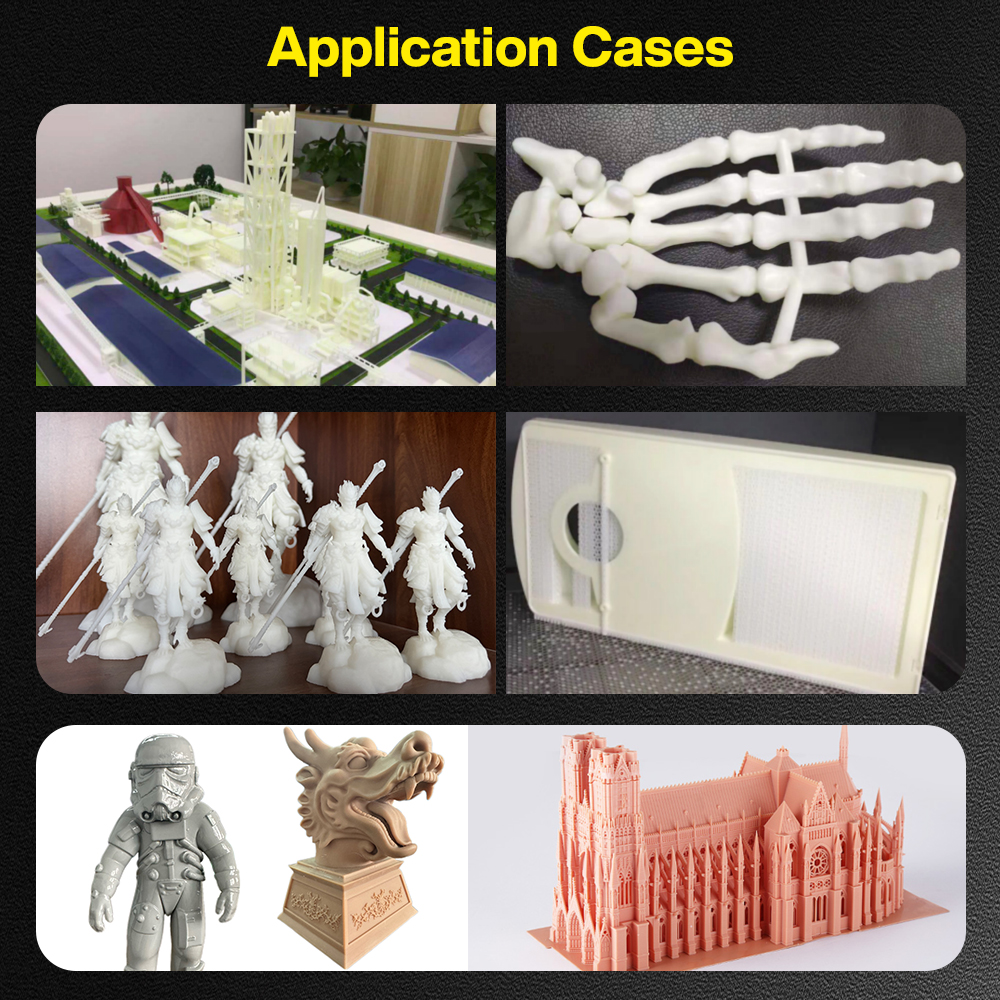
Principales industrias de aplicación : Verificación de prototipos industriales, prototipado de piezas automotrices, modelos anatómicos médicos de huesos, formación en universidades e institutos de investigación, figuras creativas culturales, maquetas arquitectónicas, muestreo de moldes para calzado, etc. Produce piezas estéticas de alta calidad y estructuras huecas complejas. Las piezas impresas pueden someterse a procesos posteriores adicionales, como pulido y pintura. La impresora puede funcionar junto con un limpiador ultrasónico y una cámara de curado UV para completar todo el flujo de trabajo de posprocesamiento.
Características técnicas
- Sistema óptico de alta precisión : Equipada con un láser de estado sólido enfriado por aire, triplicado en frecuencia, Nd:YVO₄, de 355 nm y 3 W. El escaneo galvanométrico de alta velocidad proporciona puntos láser estables para la reproducción de detalles finos. El grosor de capa es ajustable entre 0,05 mm y 0,25 mm para equilibrar precisión y eficiencia de impresión.
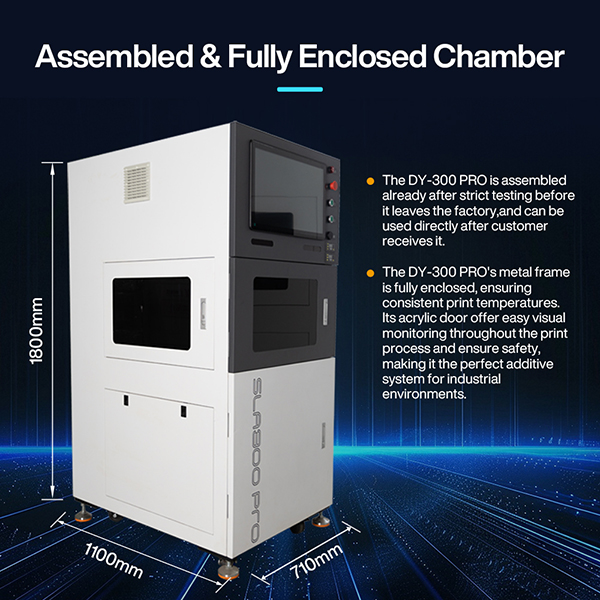
- Estructura mecánica rígida el bastidor de la máquina de alta rigidez garantiza un movimiento estable y minimiza las desviaciones dimensionales causadas por vibraciones durante la impresión. Compatible con una amplia gama de resinas fotopolímeras, incluidos materiales de color blanco lechoso, translúcidos, resistentes y resistentes a altas temperaturas.
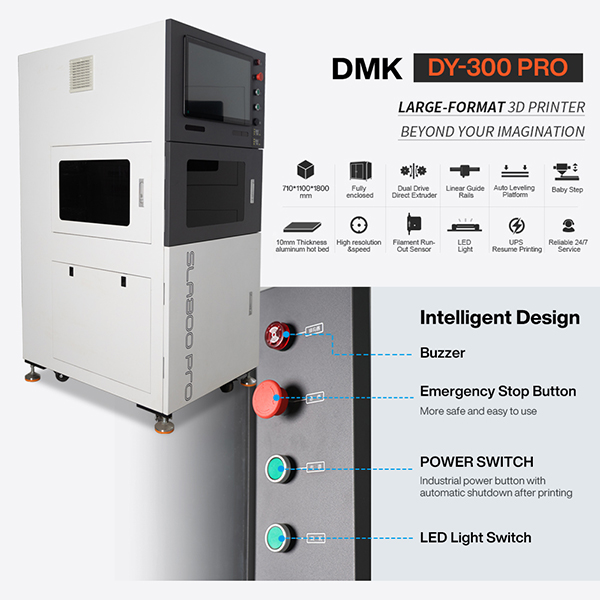
- Funcionamiento intuitivo : Dedicado impresión 3D software de control que funciona en Windows 10. Importe archivos STL para comenzar el rebanado e impresión con bajos costos de aprendizaje.
- Ecosistema completo de accesorios : Admite conjuntos completos de herramientas auxiliares para limpieza, curado posterior y nivelación, cubriendo todo el flujo de trabajo desde la impresión hasta el posprocesamiento.
Especificaciones técnicas
| Elemento | SLA300Pro | SLA600 | SLA800 | SLA1000 |
|---|---|---|---|---|
| Modelo | SLA300Pro | SLA600 | SLA800 | SLA1000 |
| Tecnología de formación | La estereolitografía (SLA) | La estereolitografía (SLA) | La estereolitografía (SLA) | La estereolitografía (SLA) |
| Tipo de material | Resina fotopolimérica | Resina fotopolimérica | Resina fotopolimérica | Resina fotopolimérica |
| Volumen de Construcción | 300×300×300 mm | 600×600×400 mm | 800×800×500 mm | 1000×1000×500 mm |
| Precisión | L<100 mm: ±0,1 mm; L≥100 mm: ±0,1 % × L | L<100 mm: ±0,1 mm; L≥100 mm: ±0,1 % × L | L<100 mm: ±0,15 mm; L≥100 mm: ±0,15 % × L | L<100 mm: ±0,15 mm; L≥100 mm: ±0,15 % × L |
| Espesor de Capa | 0,05‑0,25 mm | 0,05‑0,20 mm | 0,07‑0,25 mm | 0,07‑0,25 mm |
| Láser | 355 nm, estado sólido, triplicación de frecuencia de Nd:YVO₄, refrigerado por aire, 3 W a 50 kHz | 355 nm, estado sólido, triplicación de frecuencia de Nd:YVO₄, refrigerado por agua, 5 W a 50 kHz | 355 nm, estado sólido, triplicación de frecuencia de Nd:YVO₄, refrigerado por agua, 5 W a 50 kHz | 355 nm, estado sólido, triplicación de frecuencia de Nd:YVO₄, refrigerado por agua, 5 W a 50 kHz |
| Velocidad de escaneo | 6‑12 m/s | 8‑15 m/s | 8‑15 m/s | 8‑15 m/s |
| Enfoque de haz | ‑ | Dinámico y variable | Dinámico y variable | Dinámico y variable |
| Software de Control | impresión 3D | impresión 3D | impresión 3D | impresión 3D |
| Sistema Operativo | Windows 10 | Windows 10 | Windows 10 | Windows 10 |
| Formato de datos | STL | STL | STL | STL |
| Requisitos eléctricos | 200‑240 VCA, 50/60 Hz, monofásico | 200‑240 VCA, 50/60 Hz, monofásico | 200‑240 VCA, 50/60 Hz, monofásico | 200‑240 VCA, 50/60 Hz, monofásico |
| Potencia nominal | 1,0 kVA | 2,0 kVA | 2.5 KVA | 3,5 kVA |
| Condiciones Ambientales | Temperatura: 22‑35 °C, humedad relativa < 40 % | Temperatura: 22‑35 °C, humedad relativa < 40 % | Temperatura: 22‑35 °C, humedad relativa < 40 % | Temperatura: 22‑35 °C, humedad relativa < 40 % |
| Las dimensiones de la máquina | 710×1100×1680 mm | 1150×1350×1900 mm | 1350×1600×2300 mm | 1760×1650×2800 mm |
| Peso de la máquina | 350 kg | 790 kg | 1050 kg | 1500 kg |
Notas de uso
- Seguridad láser : Este equipo es un dispositivo láser de clase 4 según la norma IEC. El haz láser es peligroso. Evite la exposición directa o indirecta de los ojos y la piel a la radiación láser. No abra las puertas de la máquina durante su funcionamiento.
- Comprobación previa a la operación : Antes de emitir el láser, asegúrese de que la plataforma de impresión esté limpia y libre de residuos de resina u objetos extraños para evitar una mala calidad de impresión y daños en la placa de malla.
- Control del entorno : Mantenga la temperatura del taller entre 22 y 35 °C y la humedad relativa por debajo del 40 %. Una alta humedad puede provocar condensación en las lentes ópticas y reducir el rendimiento del láser. En los modelos refrigerados por agua, inspeccione regularmente el agua de refrigeración para garantizar una disipación térmica adecuada.
- Manejo de Materiales : La resina fotopolimérica es irritante. Use guantes para evitar el contacto directo con la piel. Deseche los residuos de resina y los desechos líquidos conforme a la normativa aplicable a residuos químicos.
- Mantenimiento de equipos : Inspeccione periódicamente la cuchilla rascadora, la placa de malla y el depósito de resina; elimine los residuos curados a tiempo. Nunca toque las lentes ópticas con las manos desnudas. El personal no especializado no debe desmontar fuentes láser, galvanómetros u otros conjuntos ópticos. Realice un mantenimiento periódico de los sistemas de refrigeración en las máquinas refrigeradas por agua.
- Postprocesamiento : Tras la impresión, las piezas deben someterse a limpieza con disolvente y curado UV posterior antes de retirar los soportes, para optimizar su rendimiento mecánico.