
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


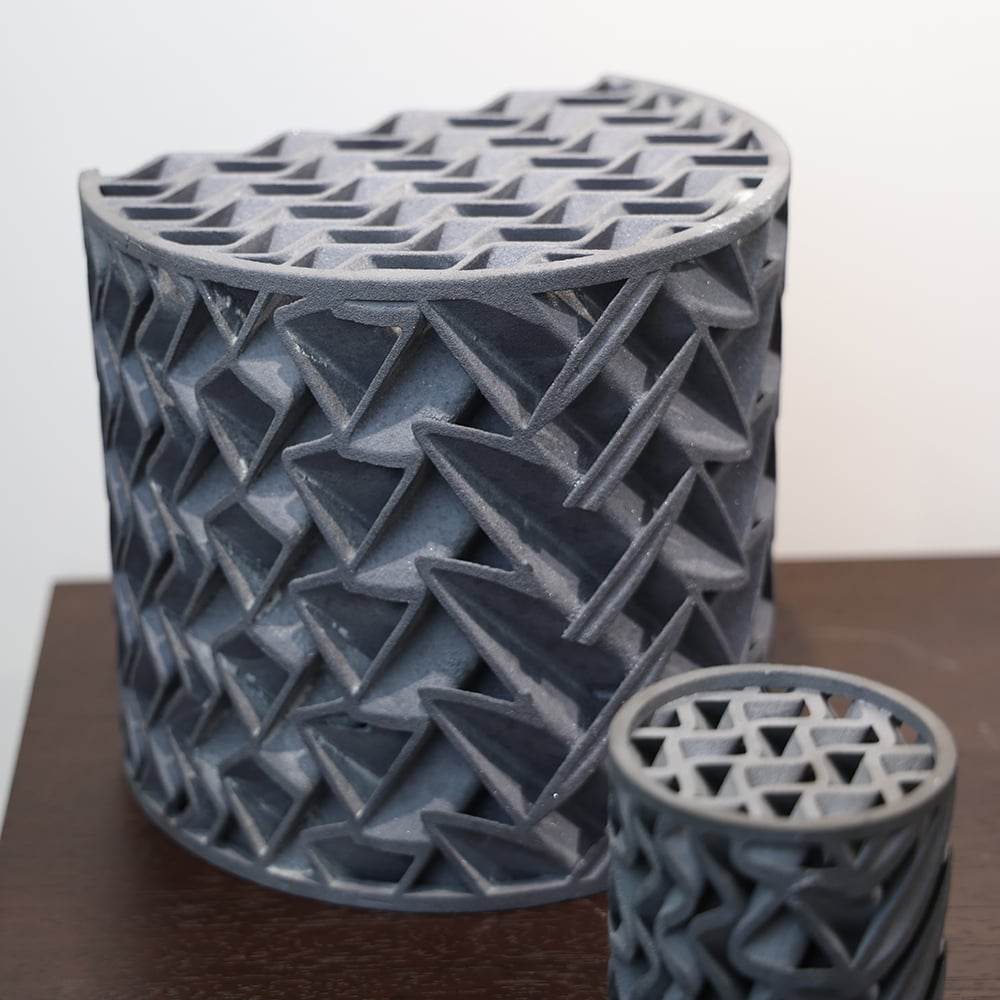
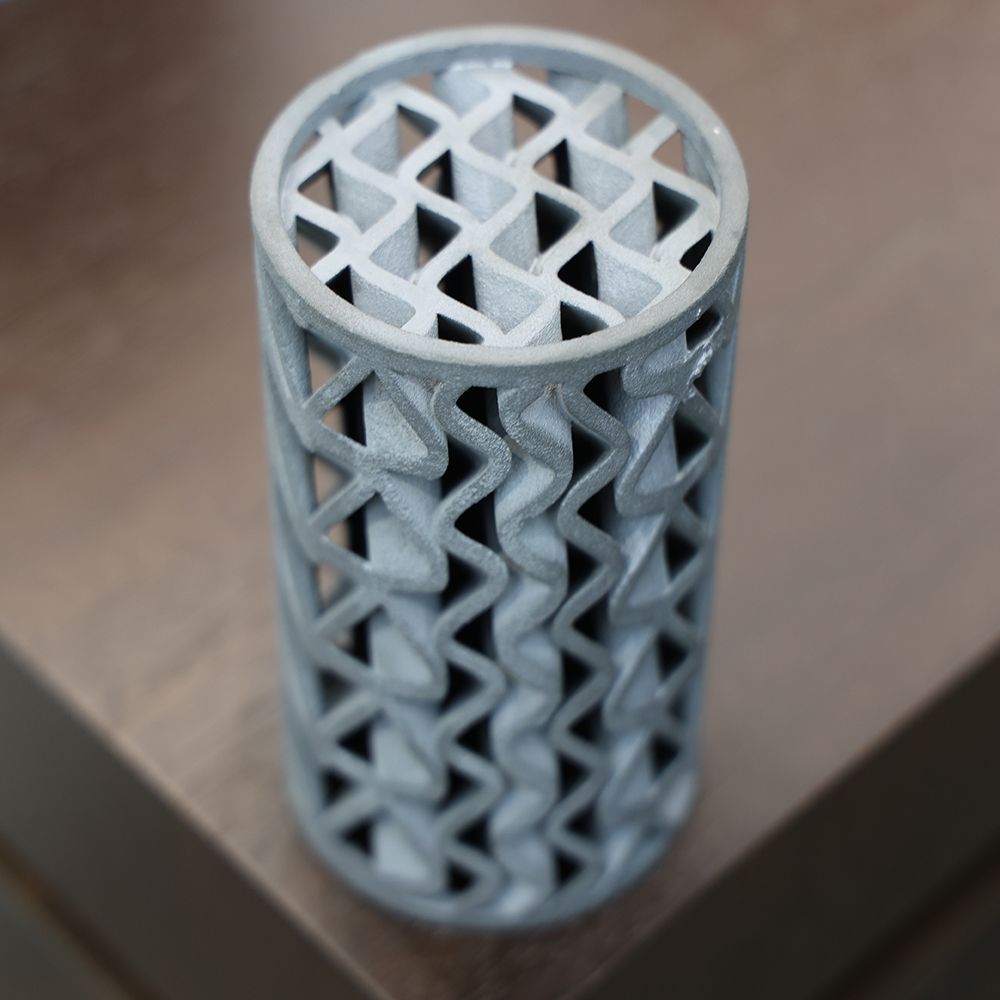
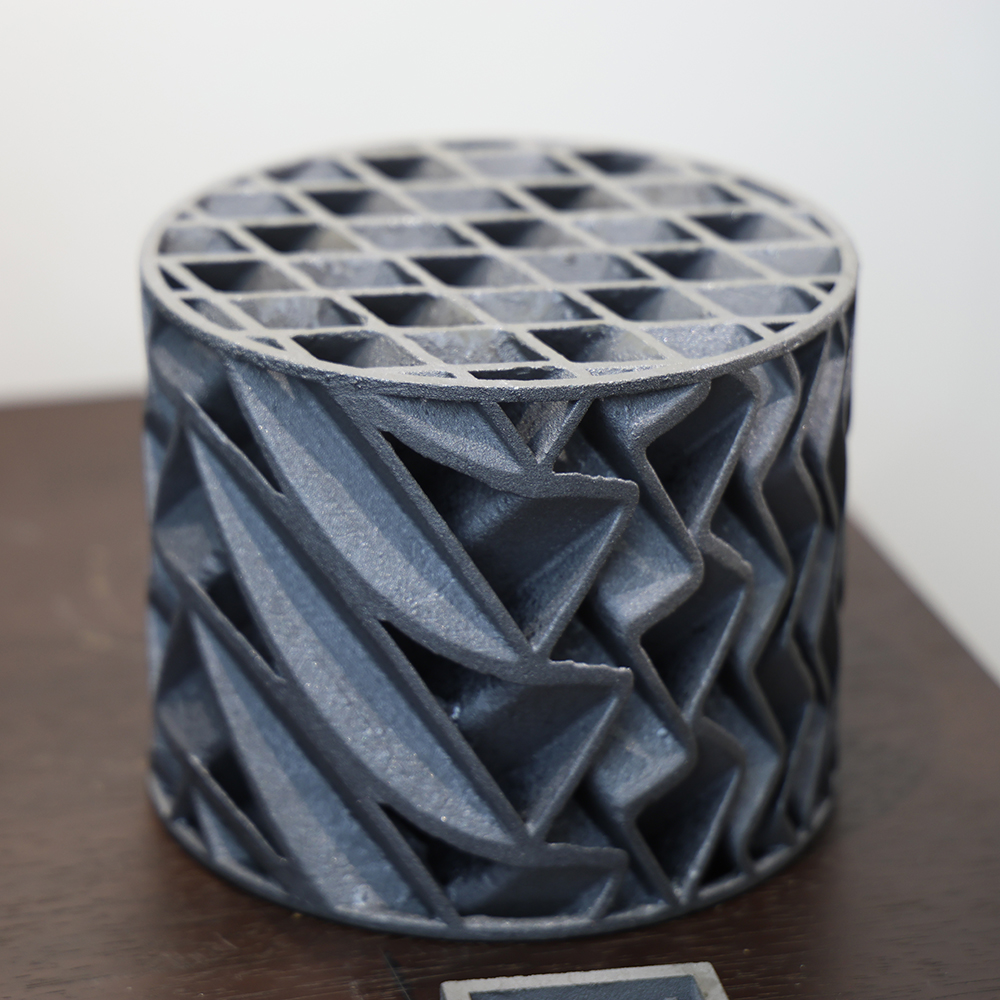
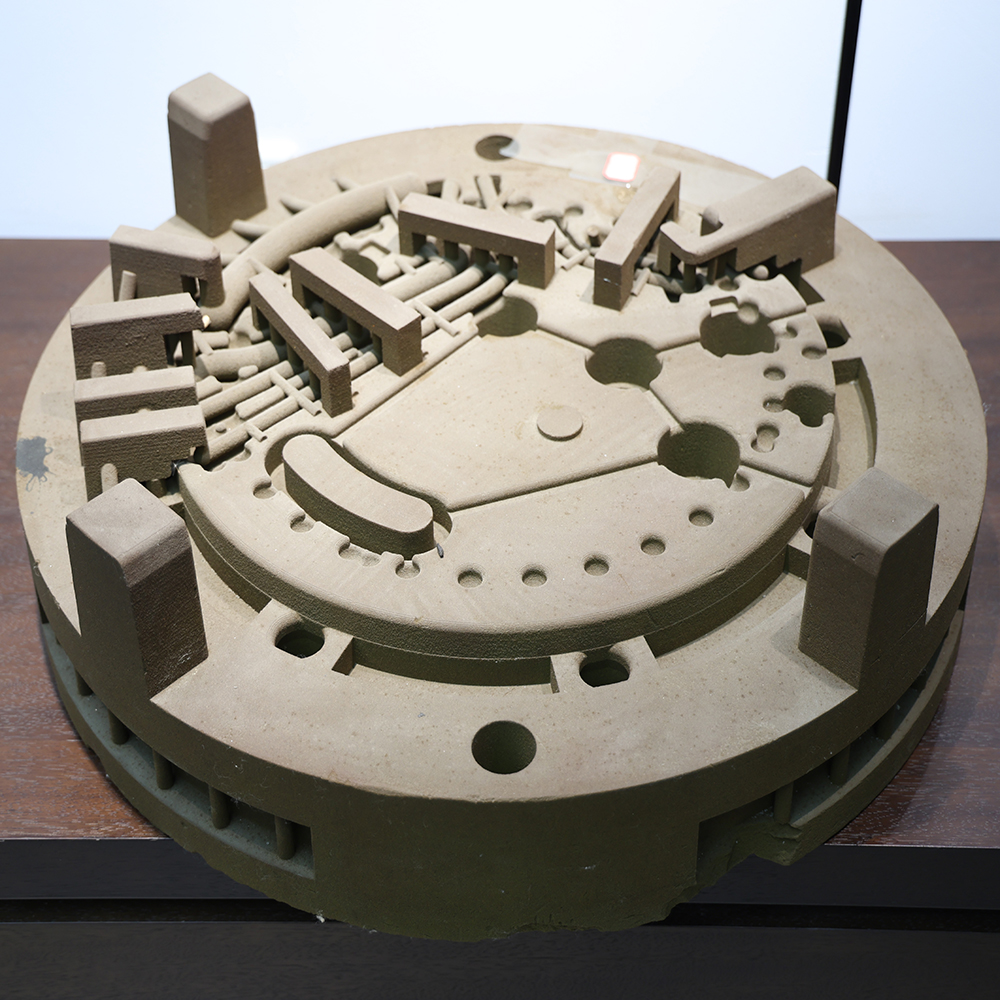
Formación técnica en impresión 3D metálica por fusión selectiva con láser (SLM)
Bienvenido al curso técnico de formación en impresión 3D con lecho de polvo metálico mediante fusión láser selectiva (SLM). Al combinar los principios del equipo, los aspectos esenciales del proceso, las especificaciones operativas y las normas de seguridad en la operación y el mantenimiento, esta formación tiene como objetivo reforzar sus conocimientos fundamentales sobre las tecnologías SLM, normalizar los procedimientos de operación del equipo y ayudarle a evitar defectos de proceso y riesgos para la seguridad laboral. A continuación se indican los contenidos centrales de la formación.
1. Aplicaciones de la impresión 3D con lecho de polvo metálico (SLM)
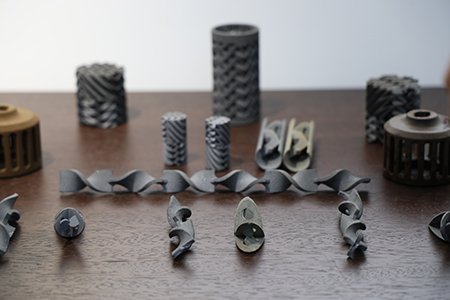
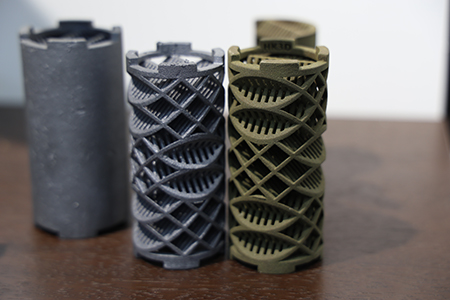
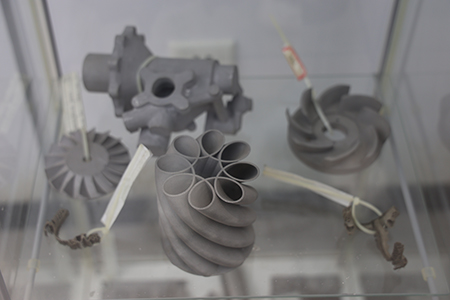
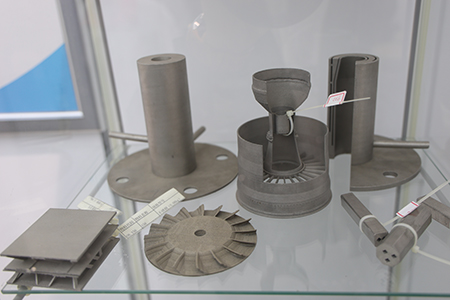
Como tecnología de fusión láser en lecho de polvo, la SLM funde completamente los polvos metálicos mediante láser bajo una atmósfera protectora inerte para fabricar componentes metálicos complejos con densidad casi total. Resuelve desafíos de fabricación relacionados con estructuras integradas y ligeras que no pueden lograrse fácilmente mediante métodos convencionales de procesamiento.
 |
 |
Escenarios principales de aplicación:
- Aeroespacial : Componentes de aleaciones de titanio y superaleaciones, como carcasas de motores, cámaras de combustión y estructuras portantes en celosía, destinados a la reducción integrada de peso.
- Industria del moho : Insertos para moldes con canales de refrigeración conformales para acortar los ciclos de moldeo y mejorar el rendimiento del producto.
- Investigación científica y equipos de alta gama : Especímenes de procesos de nuevos materiales, piezas con canales de flujo complejos y componentes especiales de disipación térmica.
Capacidades típicas del proceso: precisión de conformado ±0,1 mm (para L ≤ 100 mm); espesor ajustable de capas de polvo entre 20 μm y 400 μm. La configuración con múltiples láser mejora significativamente la eficiencia de impresión.
2. Puntos clave para la preparación del polvo metálico SLM
El polvo metálico determina directamente la calidad de las piezas impresas. El polvo metálico esférico producido por atomización con gas se utiliza ampliamente en SLM. En este proceso, el material base de aleación se funde a alta temperatura; el chorro de metal fundido se fragmenta mediante gas inerte a alta presión y se solidifica en polvo esférico al enfriarse.
 |
 |
Especificaciones fundamentales: tamaño de partícula de 15 a 53 μm; alta esfericidad y buena fluidez. El contenido de oxígeno y las impurezas extrañas deben controlarse rigurosamente, ya que dichas impurezas pueden provocar defectos en las piezas y fallos por colisión del rastrillo.
Notas operativas: almacenar el polvo en condiciones de secado al vacío. El polvo reciclado debe cribarse mediante una criba vibratoria a prueba de explosiones y mezclarse con polvo virgen en la proporción adecuada antes de su reutilización. En el caso de aleaciones reactivas, como titanio y aluminio, evitar su exposición prolongada al aire ambiente.
3. Sistema óptico del equipo SLM
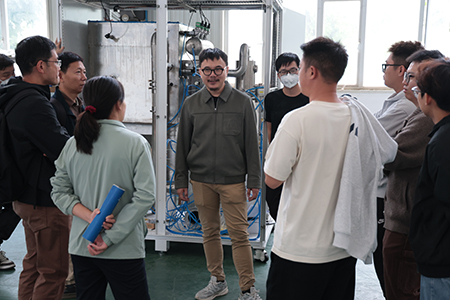
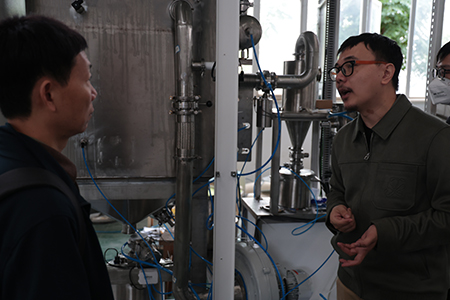
El sistema óptico constituye el núcleo energético del equipo e incluye láseres de fibra, galvanómetros de barrido, conjuntos de lentes de campo para enfoque, ventanas protectoras y una unidad de refrigeración por agua. Las máquinas de múltiples láseres emplean varios canales ópticos independientes para procesamiento paralelo.
 |
 |
- Láser : Láser de fibra de modo único con potencia de salida mínima de 500 W, longitud de onda de 1060 nm y potencia ajustable continuamente del 10 % al 100 %; calidad del haz M² ≤ 1,1. Se requiere calibración periódica de la potencia.
- Galvanómetro de escaneo : Velocidad de exploración ≥ 7 m/s. La precisión calibrada puede mantenerse estable durante más de tres meses. Evite vibraciones severas del equipo para prevenir desplazamientos del punto cero de los galvanómetros.
- Componentes ópticos : La ventana protectora de cuarzo es una pieza de consumo destinada a bloquear humos y salpicaduras dentro de la cámara de construcción. Reemplácela inmediatamente en caso de ablación o contaminación. La profundidad focal es ajustable dentro de ±5 mm.
- Unidad de enfriamiento : Sistema de refrigeración por agua con doble control de temperatura y doble regulación, equipado con protección de interbloqueo para caudal y temperatura. El equipo activará automáticamente una alarma y se apagará ante anomalías en la refrigeración.
4. Sistema de gas del equipo SLM y requisitos de seguridad
El sistema de gas mantiene una atmósfera con bajo contenido de oxígeno para la impresión y realiza funciones de filtración de humos y protección contra explosiones por polvo, esenciales para la calidad del proceso y la seguridad operativa.
 |
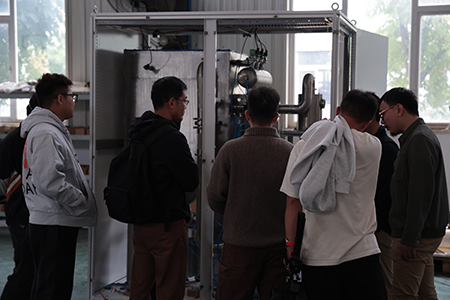 |
- Purificación de la atmósfera : Combina la extracción al vacío y el llenado con gas inerte. El contenido de oxígeno dentro de la cámara puede reducirse por debajo de 5000 ppm en 30 minutos. Durante el procesamiento, el nivel de oxígeno debe controlarse en ≤ 100 ppm, con alarma automática visual y acústica ante superación del límite. Nunca inicie la impresión antes de que el contenido de oxígeno alcance el valor estándar. .
- Flujo de soplado de aire de doble capa : Las salidas de aire superior e inferior dentro de la cámara generan un flujo laminar para evacuar humos y salpicaduras, reduciendo los riesgos de contaminación de la lente y de oxidación de la piscina fundida.
- Sistema de filtración : Filtración en tres etapas que combina un separador ciclónico y elementos filtrantes de grado H13, con una vida útil ≥ 30 000 horas. Admite soplado inverso en línea sin detener la operación. Se aplica líquido pasivante al recipiente recolector de cenizas durante su vaciado para prevenir la combustión espontánea del polvo. La presión diferencial se monitorea en tiempo real; se activa una alarma ante obstrucción del filtro. No ignorar las alarmas para forzar la producción.
5. Software de corte por capas y control de equipos
El paquete de software incluye software de corte por capas previo al procesamiento y sistema de control de equipos, con servicio gratuito de actualización permanente.
- Software de corte por capas previo al procesamiento : Admite importación de archivos STL y corte por capas directamente en la máquina. Todos los parámetros del proceso son totalmente ajustables. La función de verificación de espesor evita la selección incorrecta de paquetes de proceso. Se admite el procesamiento por lotes de múltiples piezas. La rotación de la trayectoria de exploración abarca de 0° a 360° para reducir las tensiones internas en las piezas.
- Sistema de control de equipos : La interfaz hombre‑máquina está aislada del control de fondo. La potencia del láser y la velocidad de barrido se pueden ajustar en tiempo real durante la impresión, con efecto inmediato. Se muestran en tiempo real datos clave como el número de capas, la duración del procesamiento y la temperatura del sustrato. Funciones integradas de autodiagnóstico de fallos y alarmas audiovisuales. Está disponible un retraso de enfriamiento por capa para reducir la deformación inducida por la acumulación térmica.
Consejo de formación: Registre cualquier modificación de los parámetros del proceso durante la operación práctica. Realice una verificación con muestras pequeñas antes de la producción formal.
6. Configuración y operación de equipos auxiliares
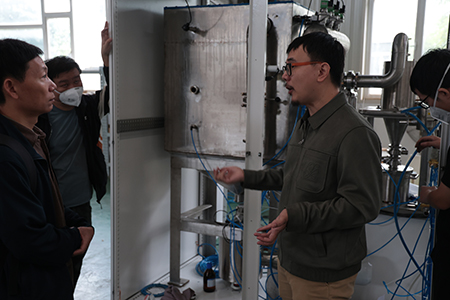
Una estación de trabajo SLM completa debe estar equipada con horno de secado al vacío, tamiz vibratorio a prueba de explosiones y aspiradora al vacío a prueba de explosiones. Todos los equipos auxiliares deben cumplir con las especificaciones a prueba de explosiones.
 |
 |
| Equipo | Función principal | Notas operativas |
|---|---|---|
| Horno de secado al vacío | Secar el polvo y el sustrato para evitar porosidad inducida por hidrógeno | Grado de vacío < 133 Pa; abrir la puerta de la cámara únicamente tras un enfriamiento completo |
| Tamiz vibratorio a prueba de explosiones | Tamizar polvo virgen y reciclado para eliminar escorias | Equipado con dispositivo ultrasónico antatascamiento; tamizar polvo reactivo preferiblemente bajo atmósfera inerte |
| Aspiradora a prueba de explosiones | Limpiar el polvo metálico disperso | La certificación a prueba de explosiones es obligatoria. Queda prohibido el uso de aspiradoras convencionales para manipular polvo metálico. Asegurar una conexión a tierra adecuada para disipar cargas electrostáticas. |
Resumen de la formación y recordatorios de seguridad
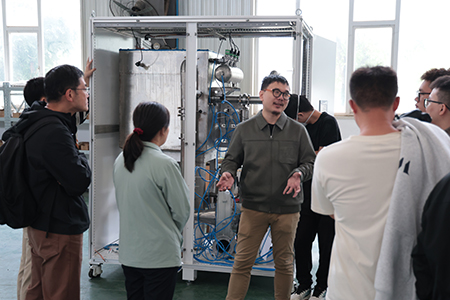
Estimados participantes: los equipos SLM implican riesgos por láser, polvo metálico inflamable y gas protector inerte. La operación práctica está permitida únicamente tras completar íntegramente la formación en seguridad .
 |
 |
Durante la inspección diaria, preste mucha atención al estado de refrigeración óptica, a la monitorización del contenido de oxígeno, a la presión diferencial del filtro, al bloqueo de la puerta de la cámara y a la disponibilidad del botón de parada de emergencia. No se permiten sustitutos no a prueba de explosiones para trabajos de manipulación de polvo. Mantenga registros completos del proceso para garantizar su trazabilidad y facilitar la resolución de fallos.
