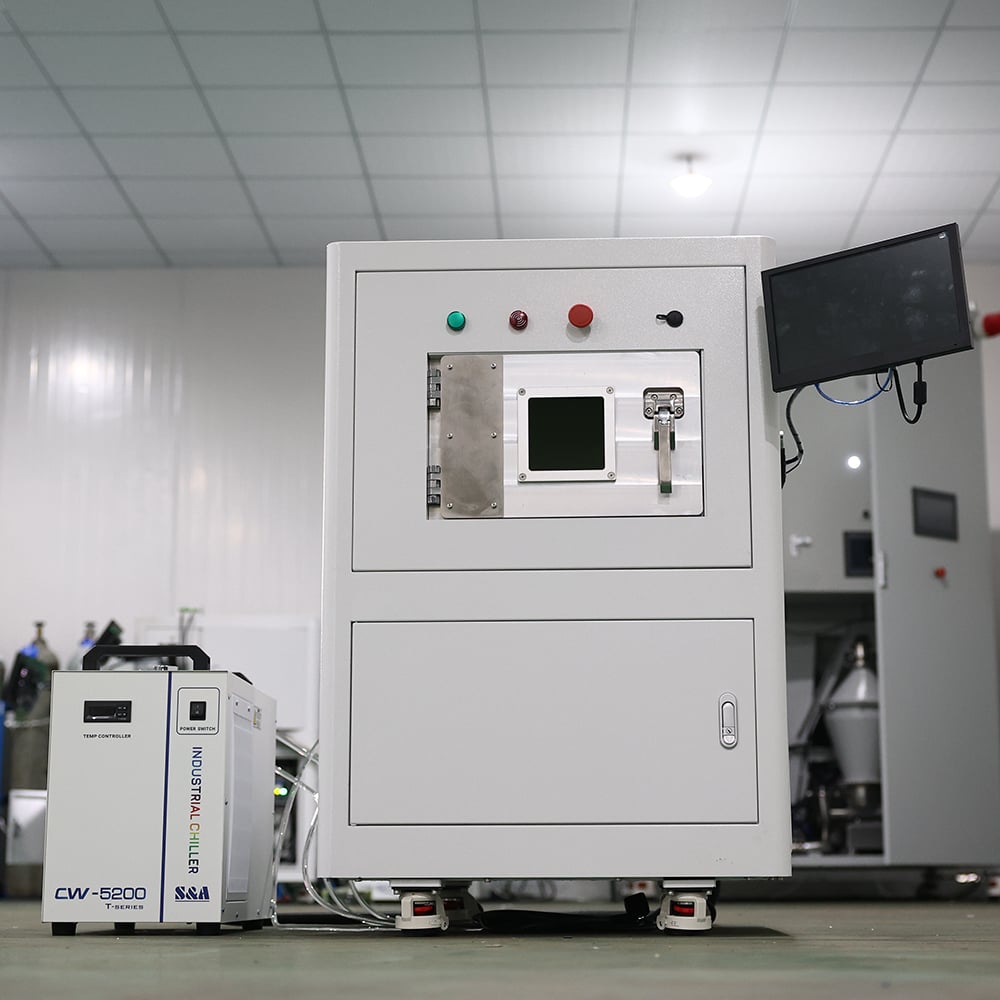
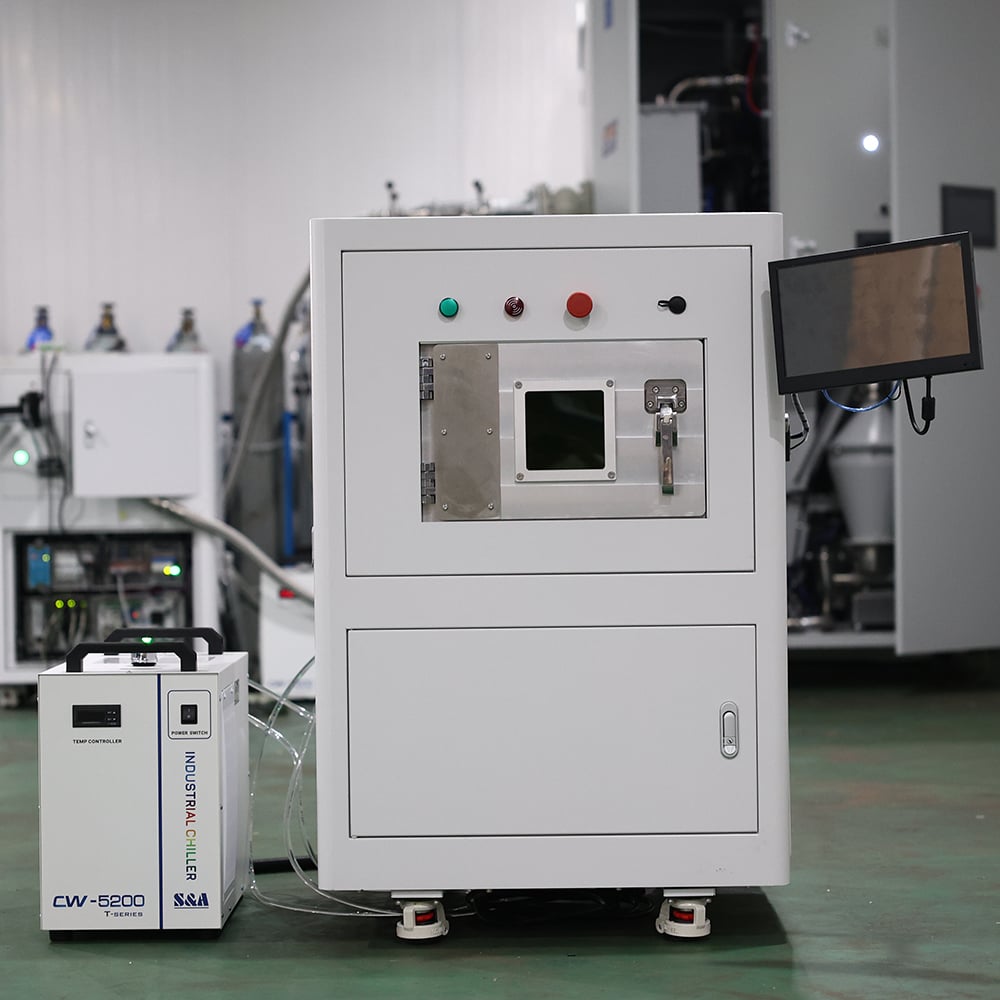
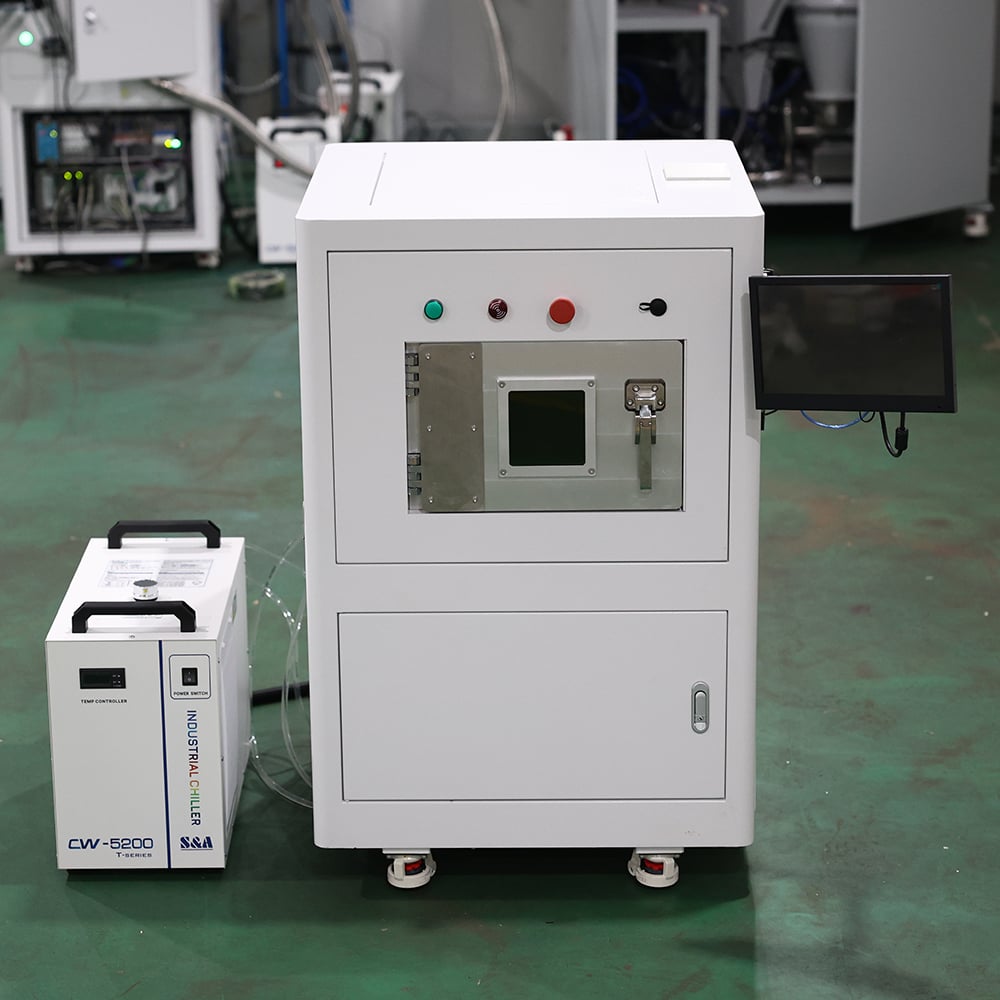
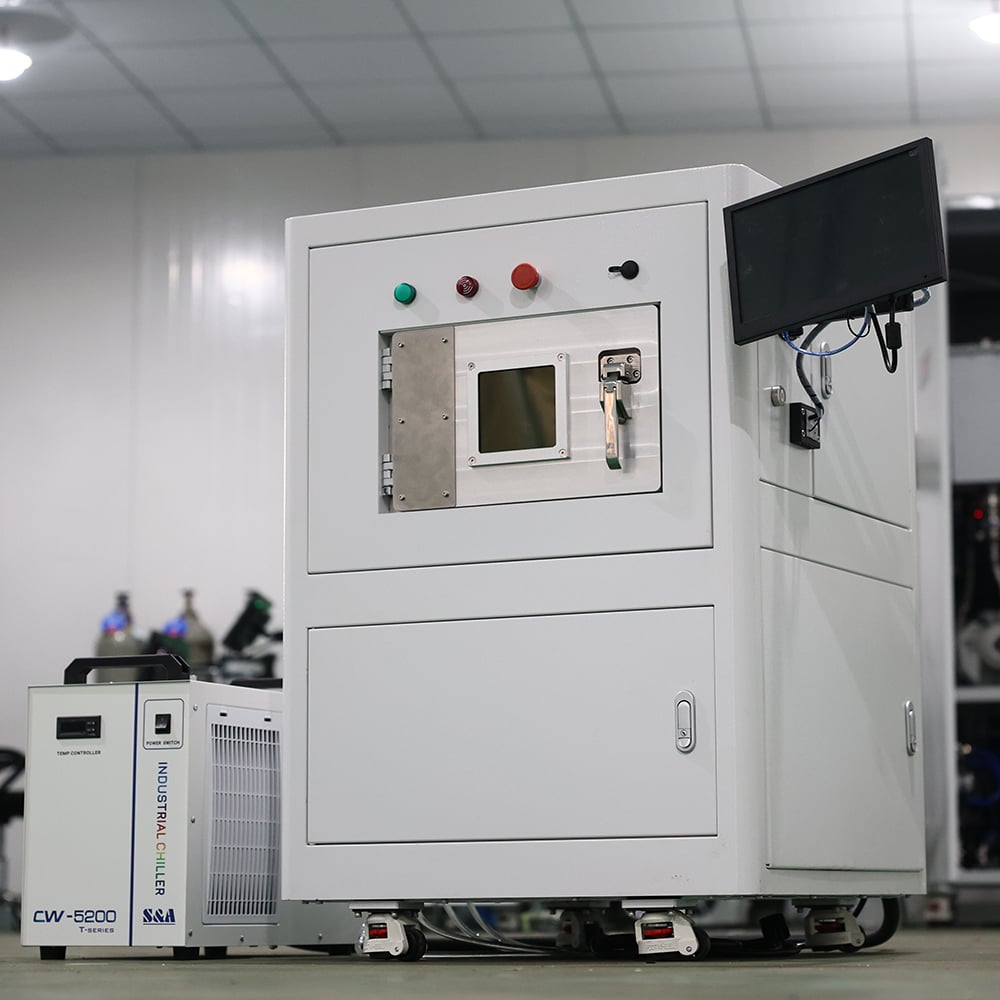
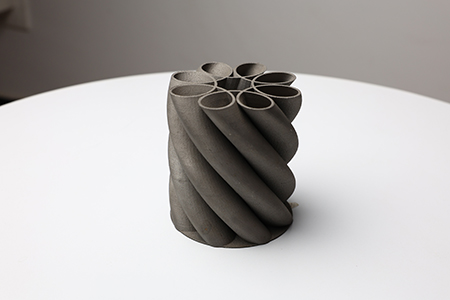
Descripción general de la tecnología SLM
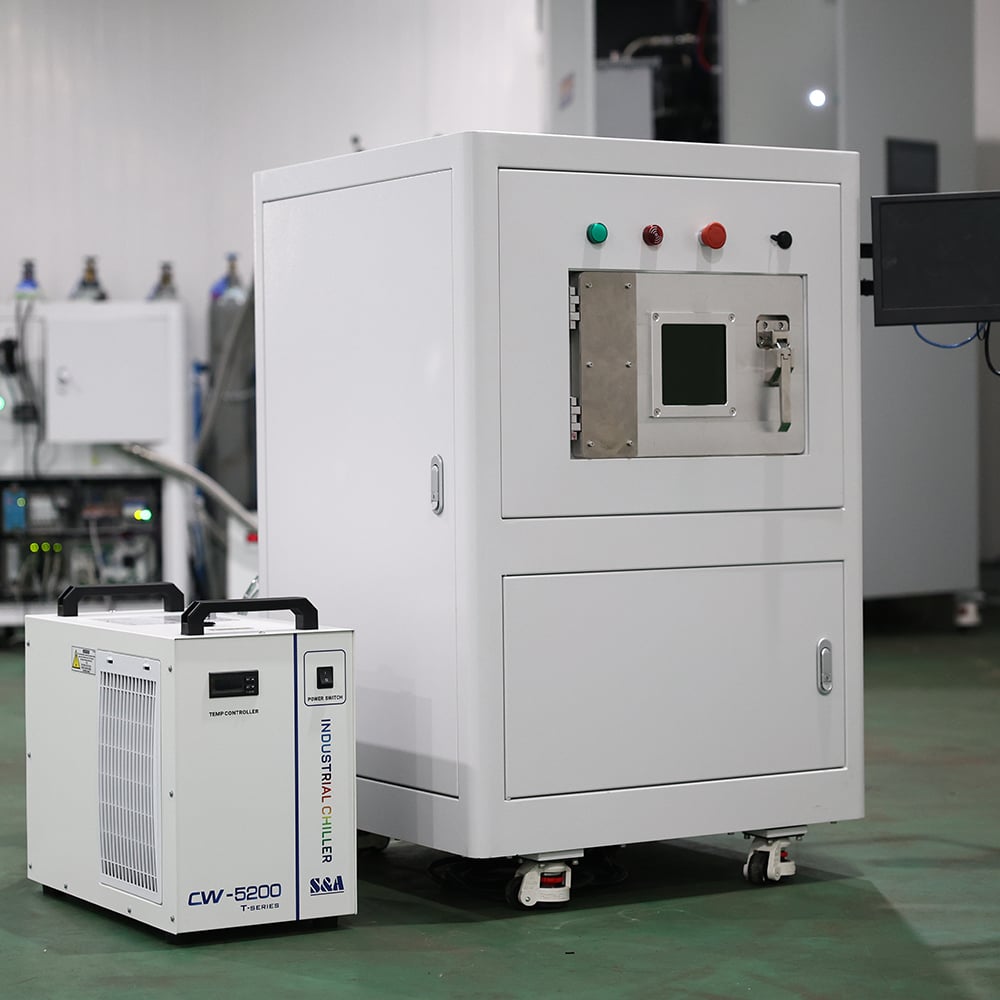
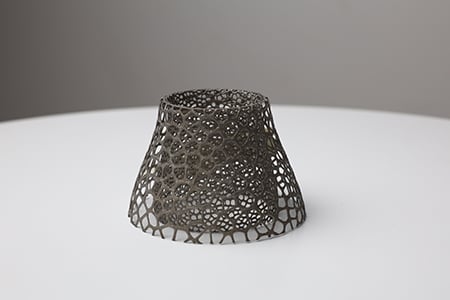
SLM significa Fusión selectiva por láser fusión selectiva por láser, un proceso de fabricación aditiva metálica basado en lecho de polvo. Un haz láser de fibra de alta energía funde completamente el polvo metálico capa por capa, según las trayectorias de exploración generadas mediante software de división (slicing), para producir piezas metálicas funcionales de alta densidad. El proceso de formación se lleva a cabo dentro de una cámara sellada protegida con gas inerte para evitar la oxidación del polvo metálico. Permite la fabricación de geometrías complejas, como estructuras reticulares, canales de refrigeración conformados e intrincadas cavidades internas, que resultan difíciles de lograr mediante mecanizado convencional. Se aplica ampliamente en institutos de investigación, aplicaciones médicas odontológicas, desarrollo de moldes y producción experimental de piezas de precisión en pequeños lotes.
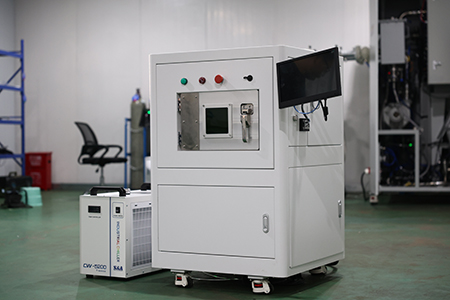
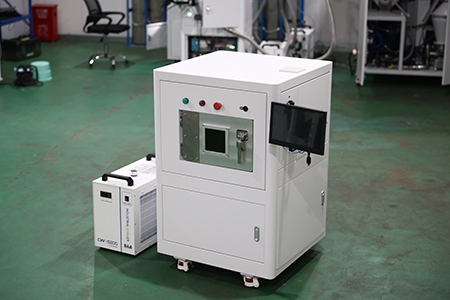
Tabla de configuración de la impresora 3D metálica M120
 |
 |
| Subsistema |
Componentes clave |
Descripción de la Configuración |
| Sistema óptico |
Laser de fibra |
láser de fibra de 300 W, longitud de onda de 1060 a 1080 nm, con retroalimentación de potencia en bucle cerrado |
|
Galvanómetro de escaneo |
Control de rejilla en bucle cerrado con indicador de haz láser rojo |
|
Lente F-θ y expansor de haz |
Lentes ópticas de cuarzo |
| Sistema de circuito de gas |
Analizador de contenido de oxígeno |
Monitoreo en tiempo real del oxígeno en la cámara de conformado, con alarma automática ante valores anómalos |
|
Circuito de purga de la cámara, circuito de gas protector circulante y unidad de purificación de gas |
Sistema de gas desarrollado internamente, con protección mediante circulación de argón y diseño de pared de aire en el lado derecho |
| Sistema de conformado |
Sistema de almacenamiento de polvo con alimentación superior |
Seguro y fiable, con gran capacidad de polvo |
|
Sistema de recubrimiento unidireccional flexible de silicona-caucho |
Recubrimiento bidireccional con cuchilla única y alarma de protección contra sobrecarga |
|
Cámara de formación sellada |
Cámara de acero inoxidable o aleación de aluminio de alta resistencia; bloqueo de puerta de seguridad e iluminación LED integrada |
|
Conjunto de cilindro de construcción |
Tornillo de precisión y rieles guía de marca líder; precalentamiento del sustrato hasta 180 °C |
| Sistema de control y software |
Software de división de datos |
Compatible con formatos STL y SLC, estrategias de relleno multimodal y parámetros de proceso abiertos |
|
Software de control de máquina |
Interfaz de usuario en chino; monitoreo en tiempo real del nivel de oxígeno, posición del recubridor y progreso del trabajo; diagnóstico automático de fallos y alarma |
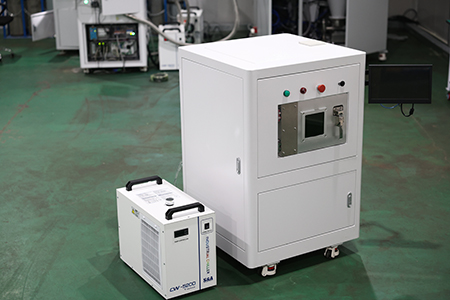
Especificaciones de rendimiento de la impresora 3D metálica M120
 |
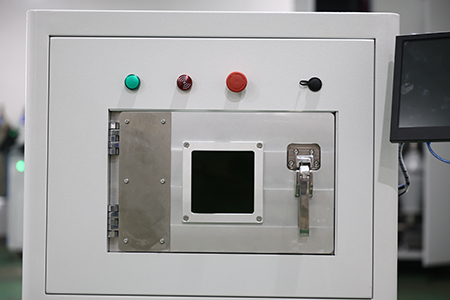 |
| Elemento |
Especificación |
| Modelo |
M120 |
| Proceso |
Fusión selectiva por láser (SLM) |
| Tamaño máximo de construcción |
φ120 mm × 100 mm (incluido el sustrato) |
| Precisión Dimensional |
≤100 mm: ±0,1 mm; >100 mm: ±0,1 % × L |
| Espesor de Capa |
Ajustable entre 20 y 100 μm |
| Fuente Láser |
láser de fibra de 300 W, longitud de onda de 1060 a 1080 nm; potencia de salida ajustable del 10 % al 100 % |
| Velocidad de escaneo |
0 a 7 m/s |
| Diámetro mínimo del punto |
60 μm ± 10 μm |
| Control del nivel de oxígeno |
≤ 1000 ppm |
| Temperatura de precalentamiento del sustrato |
Máx. 180 °C |
| Materiales Compatibles |
Acero inoxidable, aleaciones resistentes al calor, metales de grado dental (excluidas las aleaciones basadas en Mg y Al) |
| Consumo total de energía |
Aprox. 8 kW |
| Fuente de alimentación |
CA 380 V ± 5 %, sistema trifásico de cinco hilos |
| Temperatura ambiente |
(23 ± 5) °C |
| Humedad relativa |
≤ 75% de HRC |
| Dimensiones generales de la máquina |
500 × 500 × 980 mm |
| Peso de la máquina |
Aprox. 350 kg |
| Formato de importación de datos |
STL, SLC |
Instrucciones de operación y mantenimiento
Especificaciones Operativas
- Entorno y suministro eléctrico : Acondicione el taller con aire acondicionado para mantener la temperatura y la humedad requeridas. Instale extintores de incendios clase D y una puesta a tierra fiable (resistencia de tierra ≤5 Ω). Evite compartir el suministro eléctrico con equipos que generen interferencias de alta frecuencia.
- Gas de Protección : Prepare al menos 40 L de argón de alta pureza (pureza ≥99,9 %) para la purga de la cámara y la circulación del gas.
- Seguridad en el manejo de polvos : Use respiradores, trajes protectores y guantes al manipular polvo metálico. Utilice aspiradoras a prueba de explosiones para polvos reactivos, como las aleaciones de titanio. Elimine los residuos de polvo como desechos químicos peligrosos, conforme a la normativa vigente.
- Seguridad láser : Este es un dispositivo láser de clase 4. Nunca abra la puerta de la cámara de fabricación durante su funcionamiento. No desactive los dispositivos de seguridad interbloqueados.
- Flujo de trabajo de impresión : Inspeccione la planicidad del sustrato y el estado del recubridor antes de imprimir. Active el láser únicamente después de que el contenido de oxígeno caiga dentro del rango permitido. Presione el botón de parada de emergencia para detener toda la máquina en caso de anomalías.
Mantenimiento de rutina
- Sistema óptico : Nunca toque con las manos desnudas la lente F-θ, el expansor de haz u otros elementos ópticos. En caso de contaminación de la lente, póngase en contacto con técnicos calificados para su limpieza y calibración. Personal no especializado no debe desmontar la fuente láser ni el galvanómetro.
- Unidad de conformado mecánico : Limpie la cámara de conformado y el cilindro; retire los residuos de polvo sobre el recubridor tras cada construcción. Reemplace las cuchillas de recubridor de goma de silicona cuando estén desgastadas. Limpie y lubrique periódicamente los tornillos de avance y los rieles guía del eje Z.
- Sistema de circuito de gas : Calibre periódicamente el sensor de oxígeno; inspeccione las tuberías de argón en busca de fugas; mantenga las unidades de purificación de gas y reemplace los consumibles filtrantes según el programa establecido.
- Software y copia de seguridad : Respalde periódicamente los parámetros del proceso. Todas las actualizaciones de versión de software deben realizarse únicamente por el fabricante. Conserve los registros de operación y los registros de alarmas para la resolución de problemas.
- REPUESTOS : Mantenga en stock consumibles como sustratos, cuchillas recubiertas de caucho de silicona y juntas. La máquina y el láser tienen una garantía de 1 año. Póngase en contacto con los ingenieros del fabricante en caso de fallos; no se recomienda que los usuarios finales desmonten el equipo.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR