
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


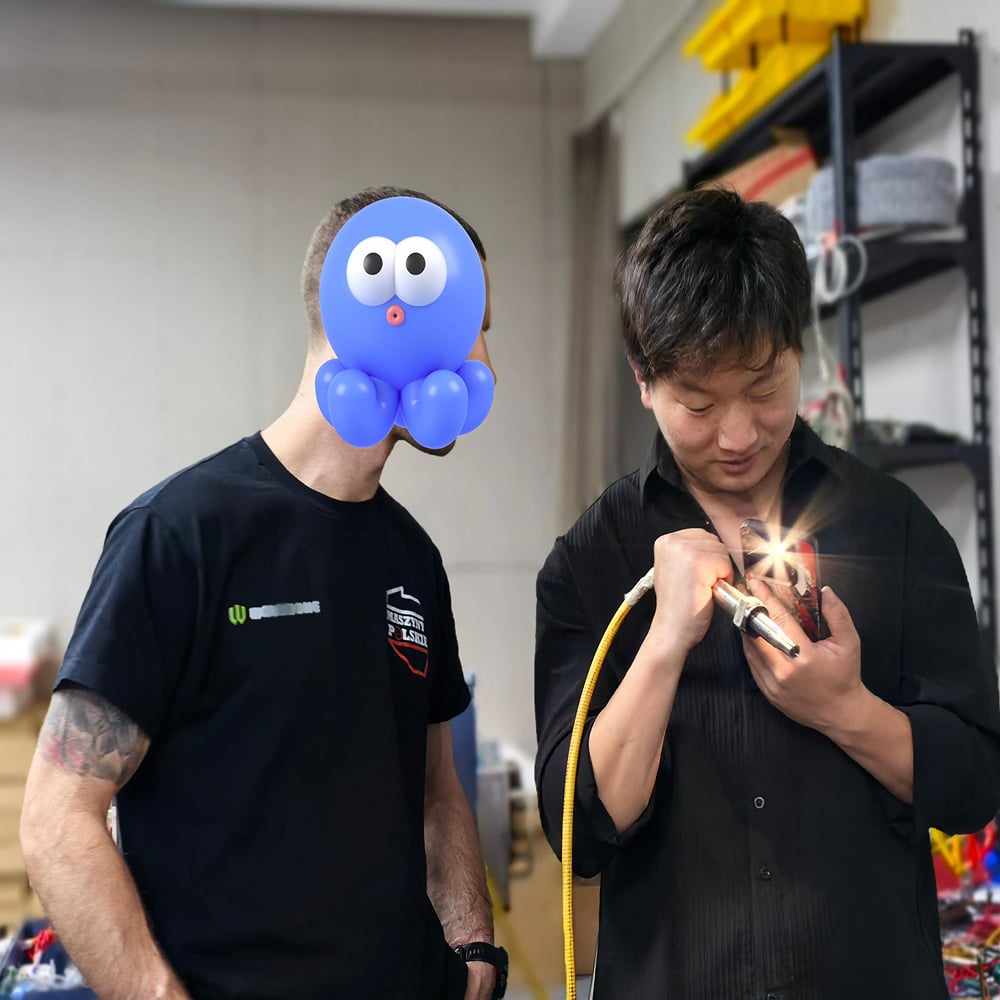
Formación en tecnología de limpieza por láser
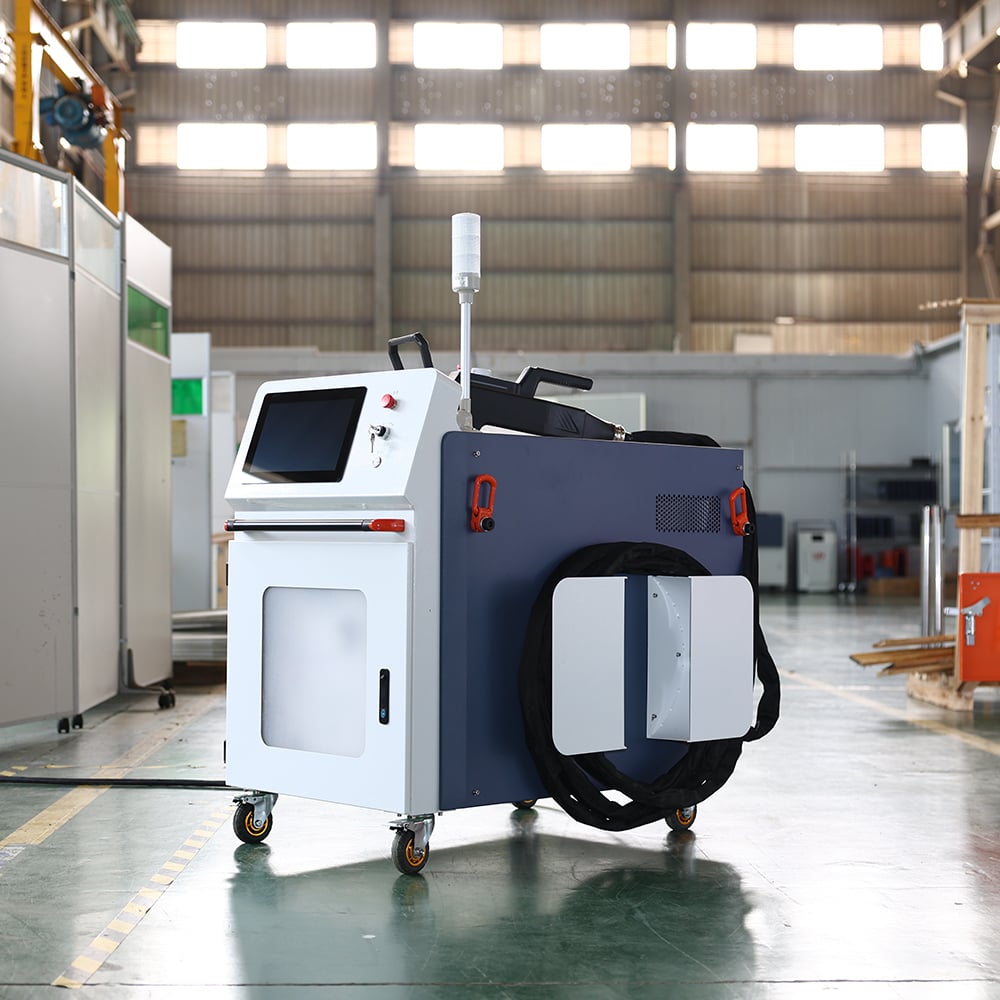
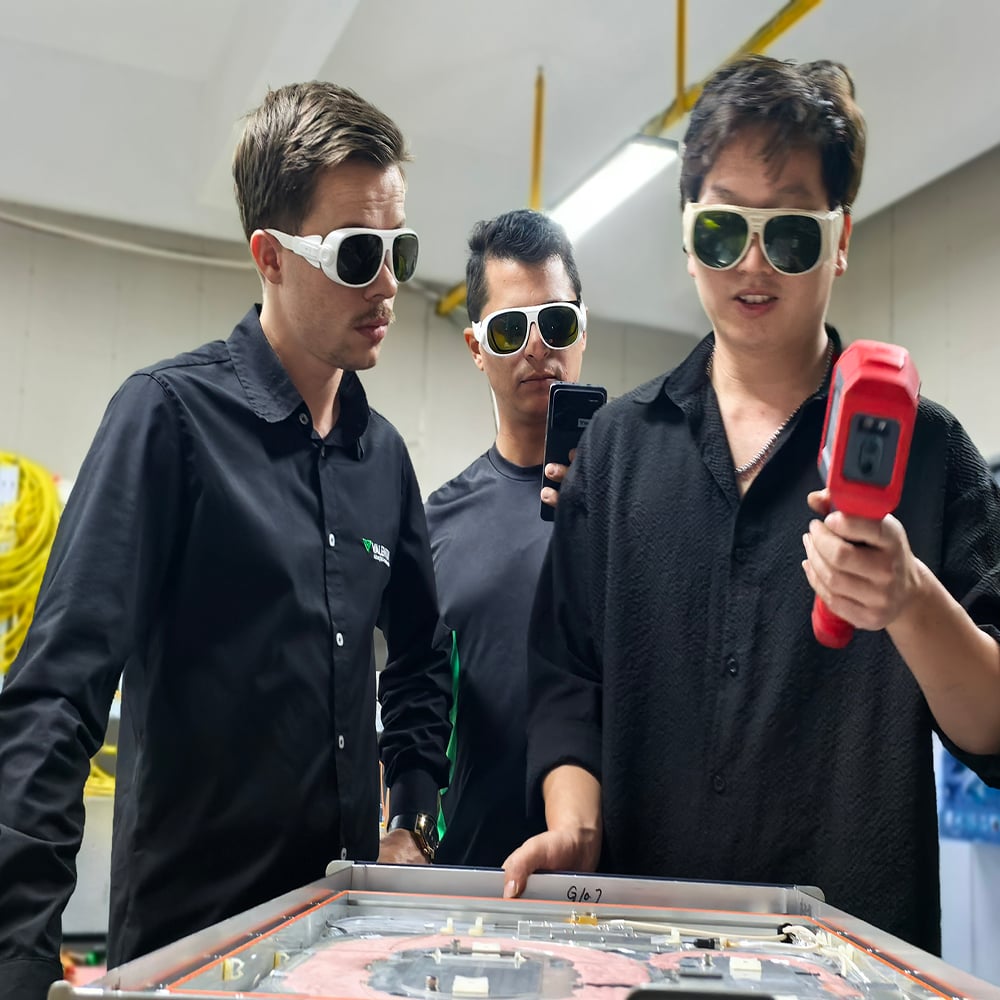
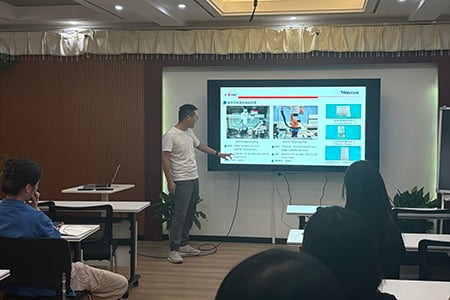
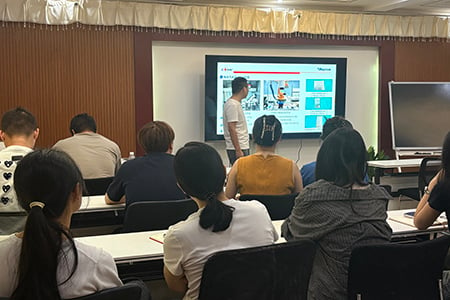
DMK ofrece cursos prácticos de formación en fábrica para socios internacionales. Basados en los limpiadores láser de pulso de la serie DPL, los equipos de limpieza compuesta de la serie SLCHY y Los láseres de limpieza láser dedicados JPT MOPA , la formación presencial en taller abarca siete módulos fundamentales: proceso de limpieza láser de pulso MOPA, montaje de máquinas de limpieza láser de pulso, eliminación de óxido y texturizado con láser continuo, limpieza sin daño en superficies brillantes, desprendimiento de pintura en muebles de madera, tecnología de limpieza láser compuesta y mantenimiento de cabezales portátiles de limpieza láser. Combinada con bibliotecas auténticas de parámetros de proceso, esta formación capacita a los clientes internacionales en montaje de equipos, puesta en marcha, desarrollo de procesos y operación y mantenimiento, apoyando así la expansión de negocios locales de limpieza industrial.
Fundamentos del proceso de limpieza láser de pulso MOPA
Este módulo comienza con los mecanismos físicos de limpieza por láser. Explica la generación de plasma y ondas de choque tras la absorción de energía láser por los contaminantes, lo que desencadena la fotoablación, la vaporización, la fotodescomposición y la foto vibración para eliminar capas de óxido, óxido férrico y recubrimientos de pintura. Se hace especial hincapié en la principio de doble umbral : la densidad de energía del pulso debe situarse estrictamente entre el umbral de eliminación del contaminante y el umbral de daño del sustrato para lograr resultados de limpieza adecuados.
Los participantes aprenden las reglas de selección de láseres de limpieza por láser MOPA de JPT y comprenden la relación de coincidencia entre la frecuencia de repetición, la potencia pico y la energía por pulso. Asimismo, comparan el rendimiento de perfiles de haz homogeneizados tipo sombrero (top-hat) frente a haces gaussianos y aprenden cómo los haces tipo sombrero proporcionan una limpieza más uniforme y previenen eficazmente la combustión del sustrato.
 |
 |
Montaje práctico de máquinas de limpieza por láser pulsado
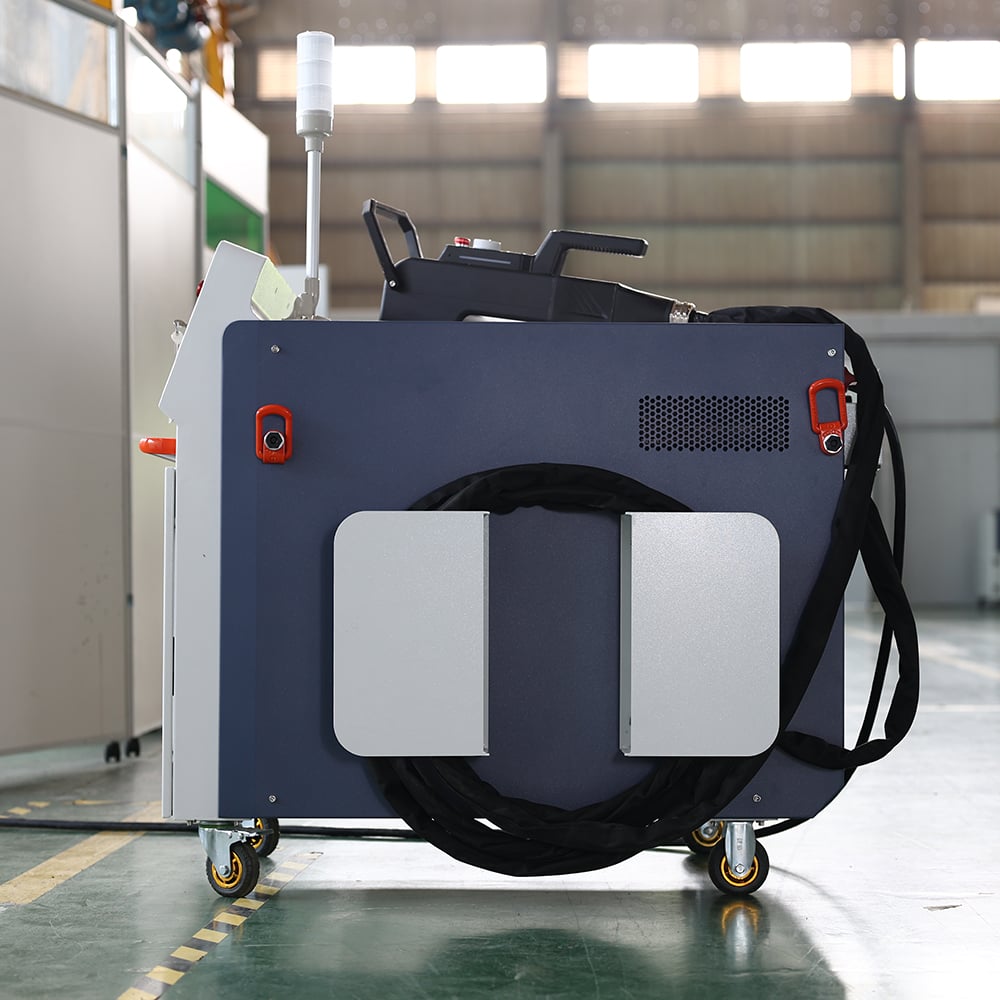
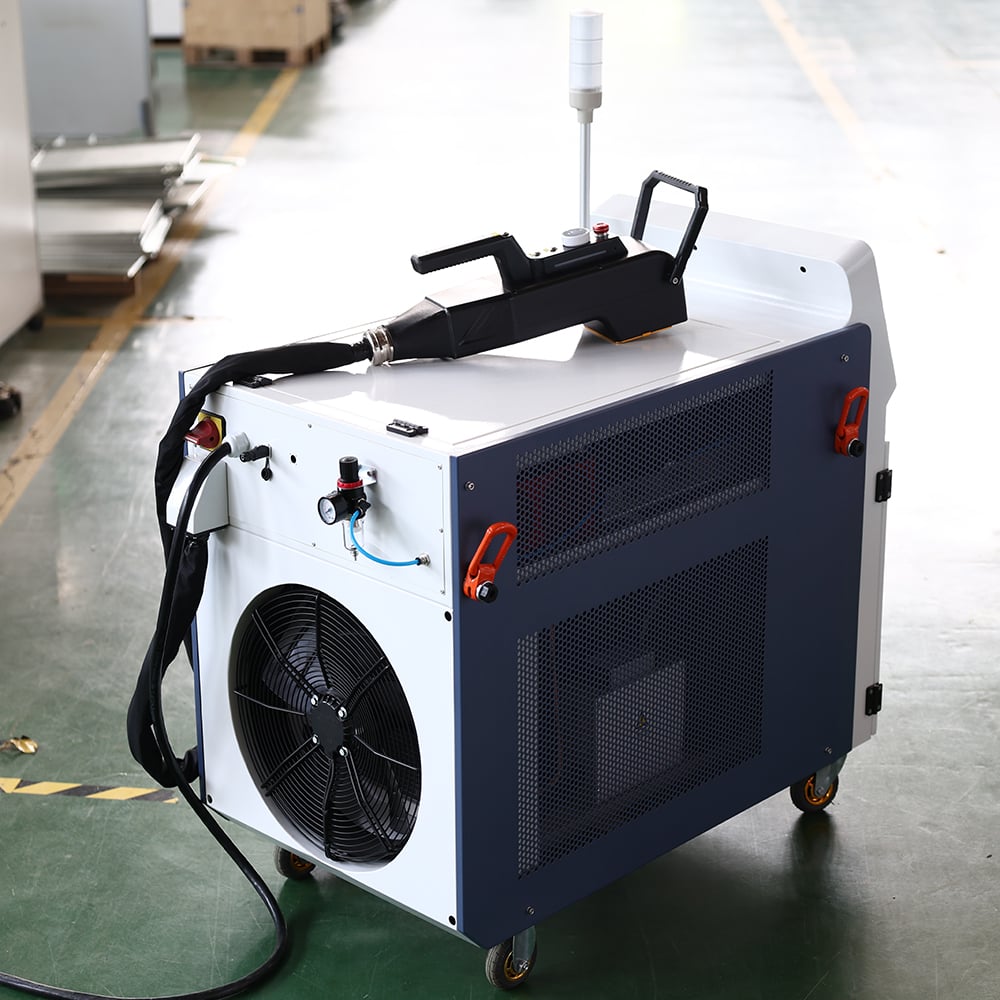
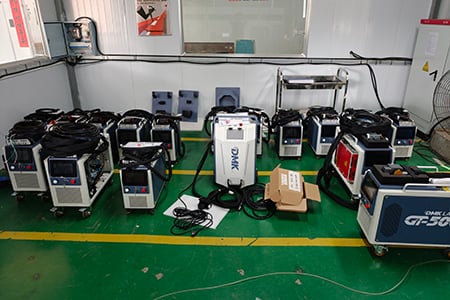
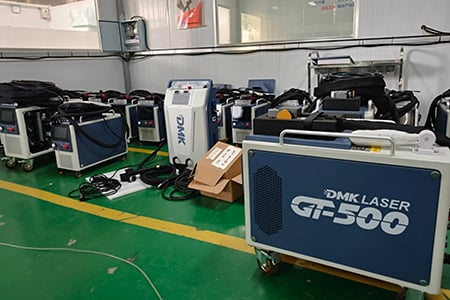
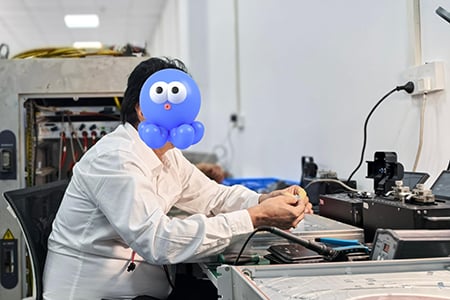
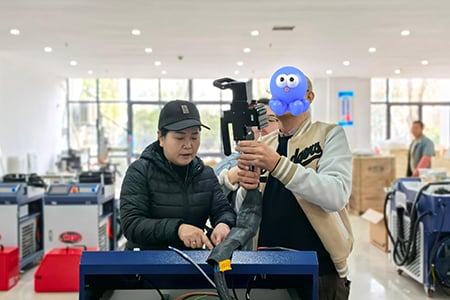
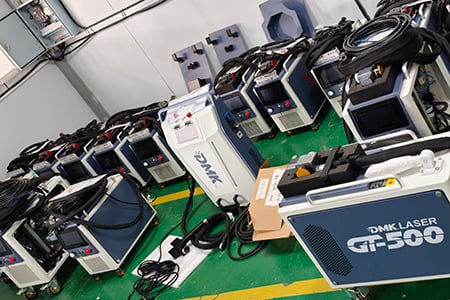
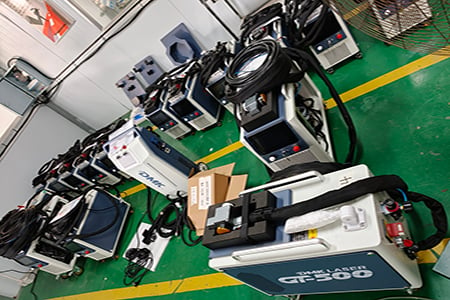
Los aprendices realizan ejercicios completos de ensamblaje de limpiadores láser portátiles de tipo pulsado GT-500 y otros modelos en el taller de ensamblaje. La formación abarca los procedimientos integrales de instalación de láseres pulsados JPT MOPA, unidades de refrigeración por aire y agua, armarios de control principal con pantalla táctil de 7 pulgadas, cabezales portátiles de limpieza con interfaz QBH de 1,65 kg, fibras ópticas de operación de 5 metros y conectores aeronáuticos industriales de interbloqueo.
Los participantes practican la alineación de la trayectoria óptica (radio mínimo de curvatura de la fibra óptica ≥ 150 mm), la conexión del circuito de agua (llenado con agua pura hasta la zona verde del indicador de nivel de líquido), la conexión de aire comprimido libre de aceite y agua a una presión superior a 0,6 MPa junto con la instalación del separador de aceite y agua, así como el cableado de los circuitos de parada de emergencia y los interruptores de interbloqueo. Se completan los elementos estándar de autocomprobación al encender la alimentación en fábrica, incluidos el enfoque de la luz guía roja, el reemplazo de las lentes de campo F330/F255/F165 y la depuración de 12 patrones de exploración (Línea, Texturizado, Aleatorio, Relleno en X, Onda, Espiral, Anillo, Pétalo, Rectángulo, entre otros) para finalizar las pruebas de aceptación de fábrica completas de la máquina.
 |
 |
Proceso continuo de eliminación de óxido mediante láser y texturizado superficial
Este modulo adopta el canal de láser continuo de semiconductor del equipo compuesto de limpieza GT‑500‑3000 como plataforma didáctica. Ilustra cómo los láseres CW eliminan óxido grueso y costras mediante expansión térmica y desprendimiento por tensión térmica.
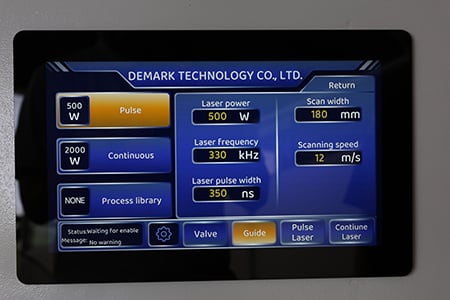
Los participantes ajustan la potencia del láser dentro del rango del 10 % al 100 %, establecen el ancho de limpieza entre 10 mm y 60 mm, y sincronizan la velocidad de barrido con la velocidad de desplazamiento de la pieza para muestreos prácticos en óxido grueso sobre acero al carbono, costras marinas y eliminación de óxido en barras de acero. En el modo Texturizado, se ajustan el ancho de barrido (máx. 200 mm) y el espaciado de relleno (máx. 2800 μm) para generar una rugosidad micro‑nano uniforme en superficies de acero inoxidable y aleaciones de aluminio, mejorando así la adherencia de recubrimientos previos a la pintura.
El curso también distingue las reglas de selección de la fuente láser: los haces gaussianos son preferibles para la eliminación de capas homogéneas, como óxido y costras, mientras que los haces tipo sombrero (top‑hat) resultan adecuados para la limpieza de capas heterogéneas, por ejemplo, cavidades de moldes para neumáticos.
 |
 |
Proceso de limpieza sin daño en superficies brillantes
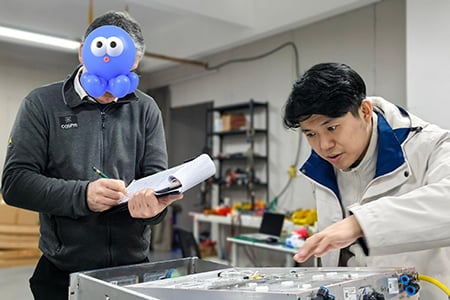
La limpieza sin daño en superficies brillantes es un módulo avanzado de formación. Mediante la biblioteca integrada de procesos «Limpieza no destructiva», los participantes practican la eliminación de manchas de aceite, huellas dactilares y películas delgadas de óxido en superficies de acero inoxidable cepillado, piezas de aleación de aluminio y cobre con acabado espejo, sin afectar las marcas originales del mecanizado ni el brillo metálico.
La técnica fundamental consiste en confinar la densidad de energía dentro de la estrecha ventana de proceso situada por encima del umbral de limpieza y por debajo del umbral de daño. Esto se logra reduciendo la potencia media, aumentando la frecuencia de pulsos para disminuir la energía por pulso, incrementando el desenfoque y optimizando el ángulo de incidencia (\(I=I_0·\cos\alpha\)) con el fin de evitar la reflexión especular originada por la incidencia normal.
Se demuestra un caso de limpieza previa a la soldadura en aleación de aluminio (potencia de 100 W, velocidad de barrido de 8 m/s, anchura de pulso de 240 ns, anchura de línea de 15 mm), lo que verifica una mejora aproximada del 8,7 % en la resistencia a la tracción de las uniones soldadas tras la limpieza previa.
 |
 |
Proceso especializado de eliminación de pintura para muebles de madera
La eliminación de pintura en carpintería de madera es una aplicación clave del sistema DPL‑500W‑MC. Las sesiones prácticas se centran en la renovación de muebles de madera maciza y en la restauración de artesanías de madera, eliminando barniz transparente, laca de madera coloreada y pintura a base de aceite.
Los aprendices dominan la estrategia de «baja densidad de energía, alta frecuencia de barrido» para madera, un sustrato de baja conductividad térmica propenso a la carbonización. El muestreo de la base de datos de procesos se realiza con configuraciones típicas de ancho de pulso alrededor de 150 ns, ajustando la frecuencia según las categorías de potencia del láser JPT. Se emplean el modo de línea y el modo de relleno rectangular para controlar las trayectorias de limpieza y evitar quemaduras locales excesivas y ennegrecimiento. Las lecciones también abordan la influencia del ancho de barrido y el espaciado entre pasadas sobre la decoloración de la superficie de la madera, así como desplazamientos empíricos del proceso para distintas especies de madera, como roble, nogal y tablero de densidad.
 |
 |
Tecnología compuesta de limpieza láser (láser pulsado + láser semiconductor continuo)
La enseñanza se centra en el equipo compuesto de limpieza láser GT‑500‑3000, que integra un láser pulsado y un láser semiconductor continuo de 1080 nm, con una potencia total ≤15 kW y alimentación trifásica de 380 V.
Los aprendices aprenden el principio de limpieza compuesta: el láser semiconductor continuo precalienta y ablanda los contaminantes mediante expansión térmica, y luego el láser pulsado completa la eliminación del material mediante efectos fotoacústicos y de onda de choque. Esta solución combinada ofrece mayor eficiencia y permite limpiar materiales de alta reflectividad. Los parámetros prácticos incluyen 300 W en modo pulsado a 20 kHz, velocidad de barrido de 9,6 m/s, anchura de línea de 80 mm, superpuesta con un láser semiconductor de 2000 W a un 70 % de potencia de salida.
Los participantes comparan las limitaciones de la limpieza con un solo pulso para óxido intenso y grasa espesa, y aprenden las ventajas, la sincronización de doble trayectoria óptica, la coordinación temporal y el ajuste de la relación de potencia de los procesos compuestos para la eliminación de óxido, el desprendimiento de pintura gruesa y el procesamiento de metales de alta reflectividad.
 |
 |
Mantenimiento y resolución de averías en cabezales portátiles de limpieza láser
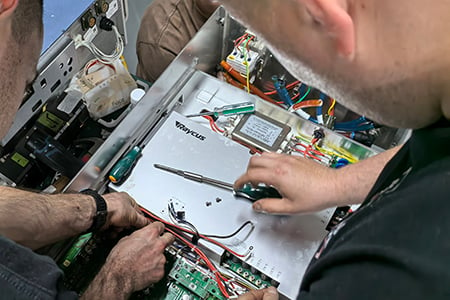
Este módulo está dirigido a ingenieros de servicio en campo y abarca flujos de trabajo estandarizados para desmontaje y mantenimiento de cabezales de limpieza portátiles. Los contenidos incluyen inspección previa y posterior al turno de las lentes de campo y ventanas protectoras en busca de polvo o marcas de quemadura, utilizando paños para lentes; procedimientos rápidos libres de polvo para reemplazar ventanas protectoras con especificación 52×2; criterios de apagado ante quemaduras menores en lentes o disminución del rendimiento del láser; inspección de conectores QBH y tubos corrugados de fibra óptica en busca de daños por compresión (radio de curvatura de la fibra ≥150 mm).
Se realizan ejercicios habituales de análisis de árbol de fallos: ausencia de alimentación eléctrica (parada de emergencia no restablecida o interruptor automático disparado); ausencia de luz guía roja (cubierta protectora de la lente de campo colocada o lente frontal rota); ausencia de salida láser (chiller no alcanza la temperatura objetivo, habilitación del láser desactivada o desviación extrema del enfoque); potencia láser reducida (limpieza de la lente de campo o reenfoque). Los participantes también aprenden la dosificación invernal de anticongelante (relación de mezcla entre 2:8 y 6:4 según la temperatura ambiente), la protección del recorrido óptico mediante aire comprimido a 0,6 MPa y la recolección sincronizada de polvo con aspiradoras como parte del mantenimiento diario.
