EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


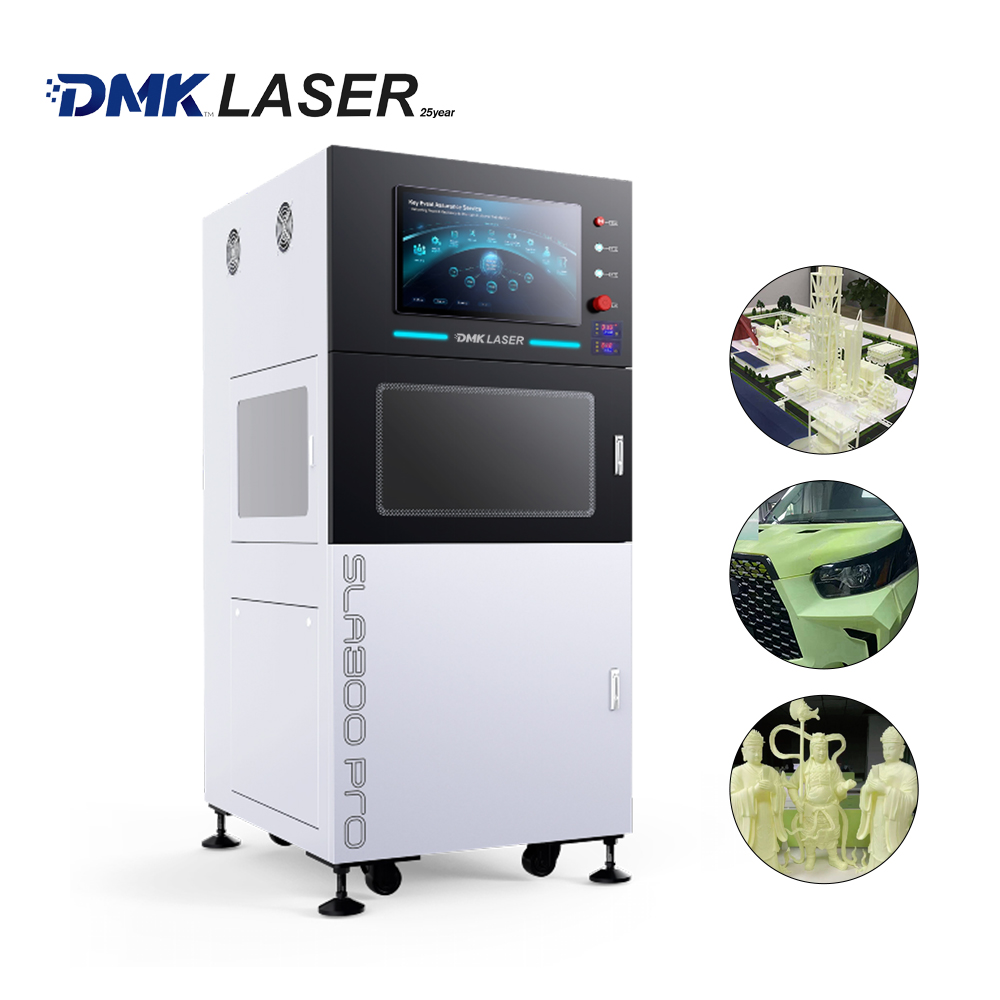
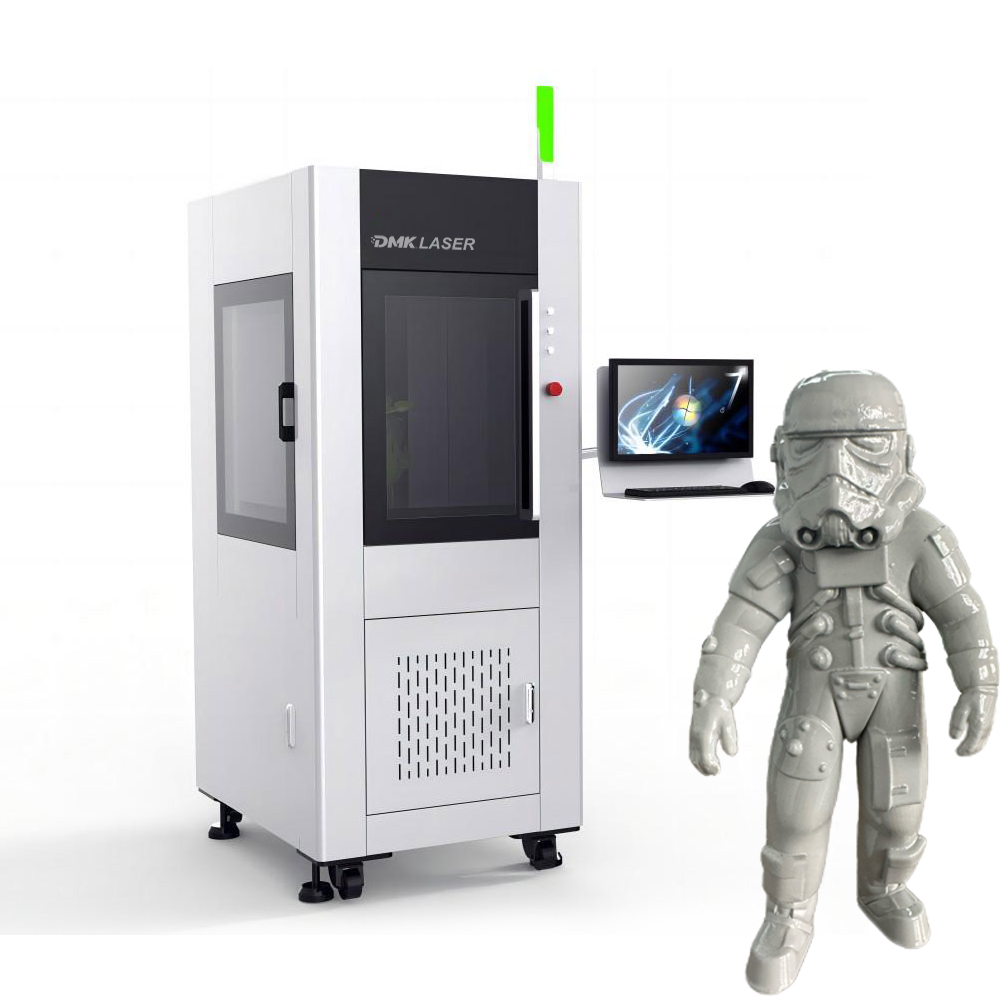
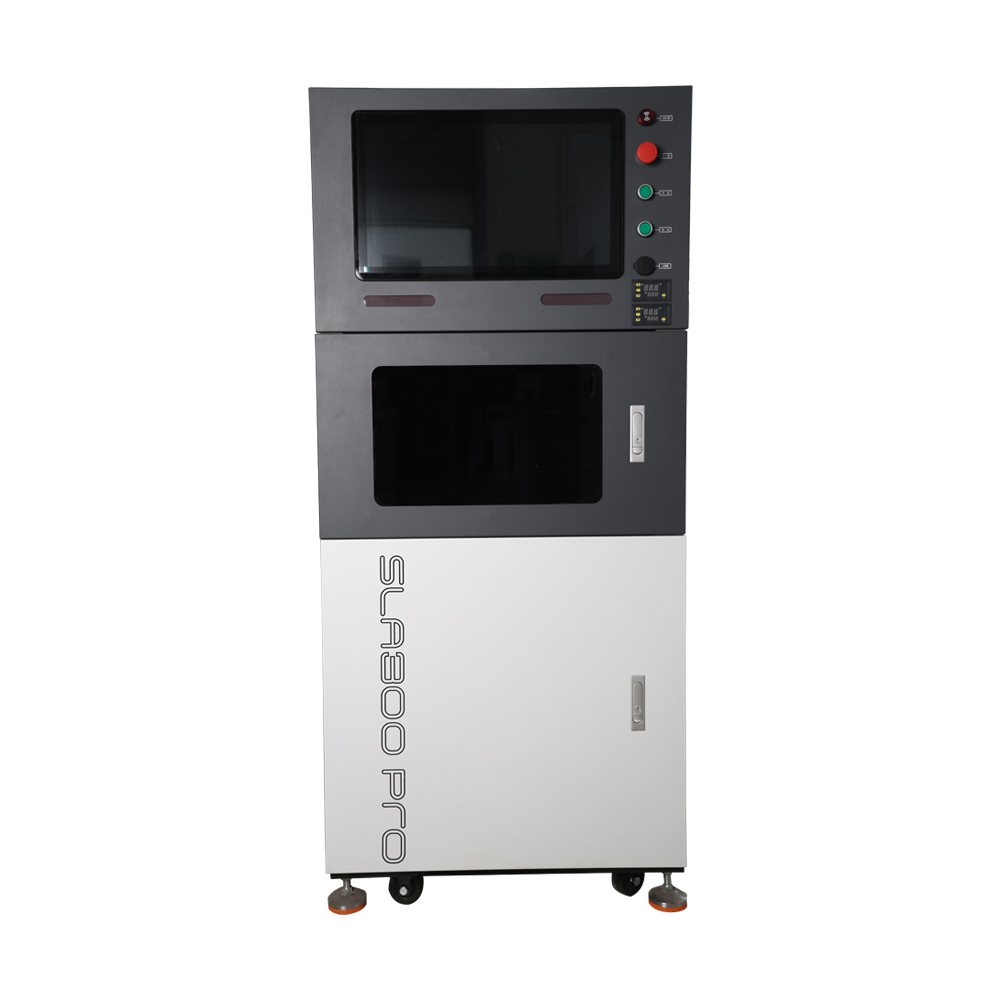
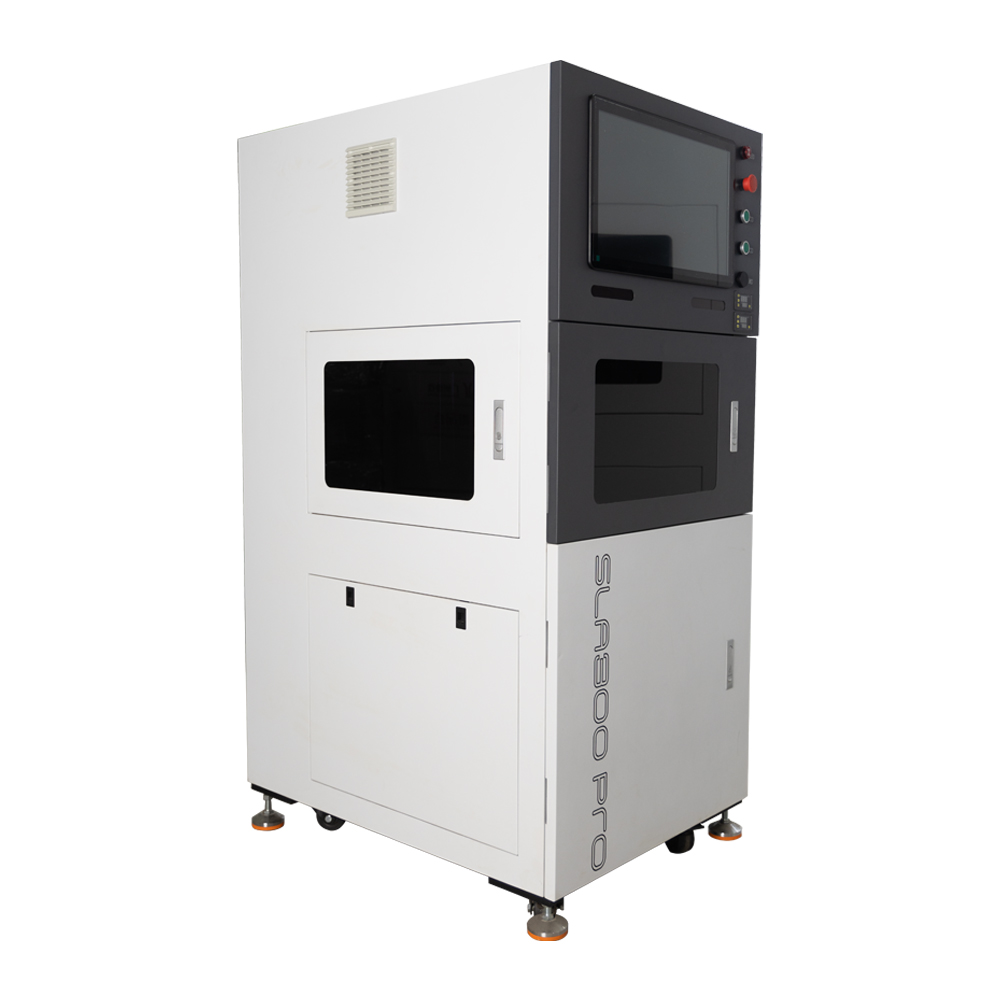
SLA300Pro Laser-Stereolithografie-3D-Drucker
PRODUKTOVERSICHT
Der SLA300Pro ist ein kompakt dimensionierter industrieller Stereolithographie-(SLA)-Laser-3D-Drucker. Er verwendet einen UV-Festkörperlaser mit einer Wellenlänge von 355 nm, um photopolymeres Harz schichtweise abzutasten und auszuhärten – für eine formfreie, schnelle Prototyperstellung, die hohe Formgenauigkeit mit einem geringen Raumbedarf vereint. Mit einem Bauvolumen von 300 × 300 × 300 mm stellt das kompakte Gerät nur geringe Anforderungen an die verfügbare Fabrikfläche und wird breit in der Prototypentwicklung sowie der kleinstückigen Vorserienfertigung in zahlreichen Branchen eingesetzt.
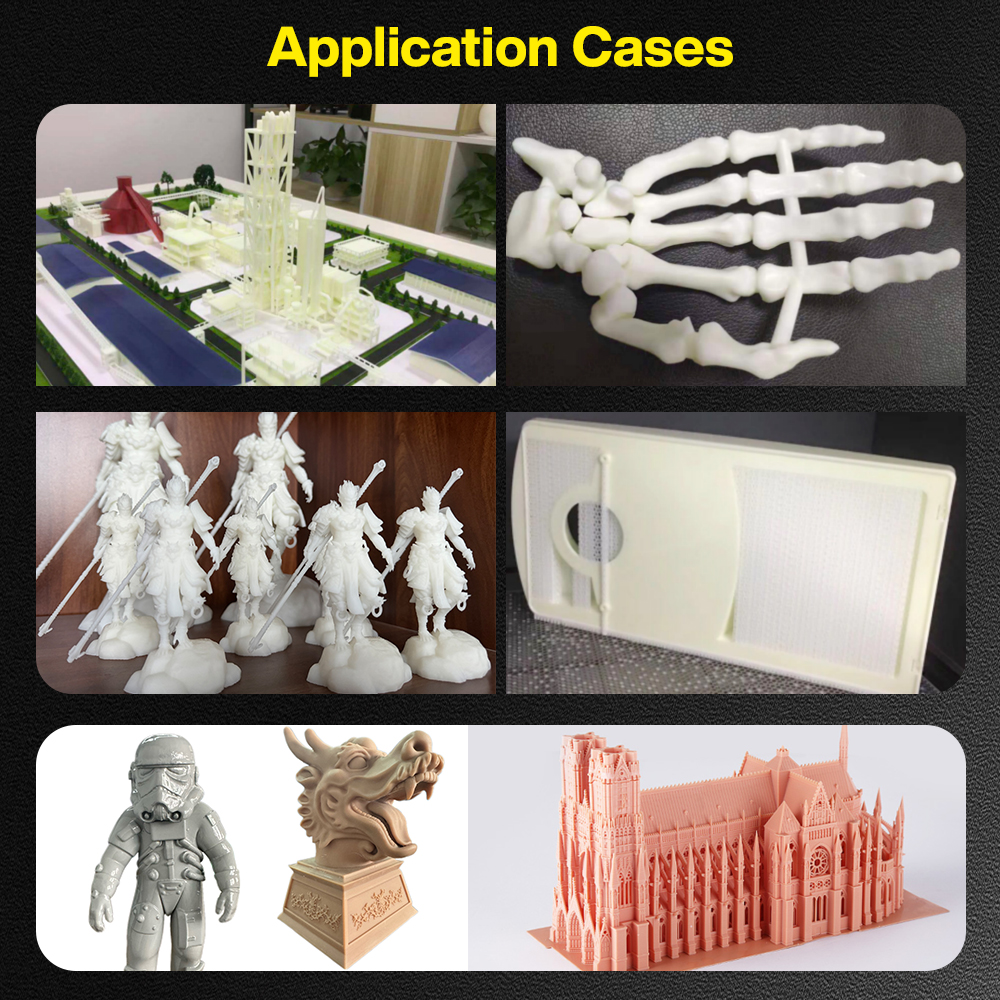
Hauptanwendungsbranchen : Industrielle Prototypenverifizierung, Prototyping von Automobilteilen, medizinische anatomische Knochenmodelle, Schulung an Universitäten und Forschungsinstituten, kulturkreative Figuren, architektonische Sandtischmodelle, Schuhformen-Musterherstellung usw. Es erzeugt hochwertige ästhetische Teile und komplexe Hohlstrukturen. Gedruckte Teile können weiter nachbearbeitet werden, z. B. poliert und lackiert werden. Der Drucker kann mit einem Ultraschallreiniger und einer UV-Nachhärtungskammer zusammenarbeiten, um den gesamten Nachbearbeitungsprozess abzuschließen.
Technische Merkmale
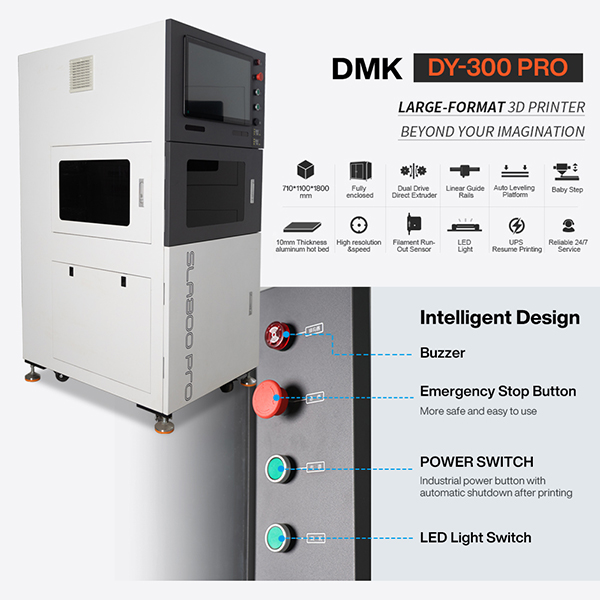
- Hochpräzises optisches System : Ausgestattet mit einem 355-nm-Festkörper-Laser mit dreifacher Frequenzverdopplung (Nd:YVO₄), luftgekühlt, mit 3 W Leistung. Ein Hochgeschwindigkeits-Galvanometerscanner liefert stabile Laserflecken für die Wiedergabe feinster Details. Die Schichtdicke ist zwischen 0,05 mm und 0,25 mm einstellbar, um Genauigkeit und Druckeffizienz auszugleichen.
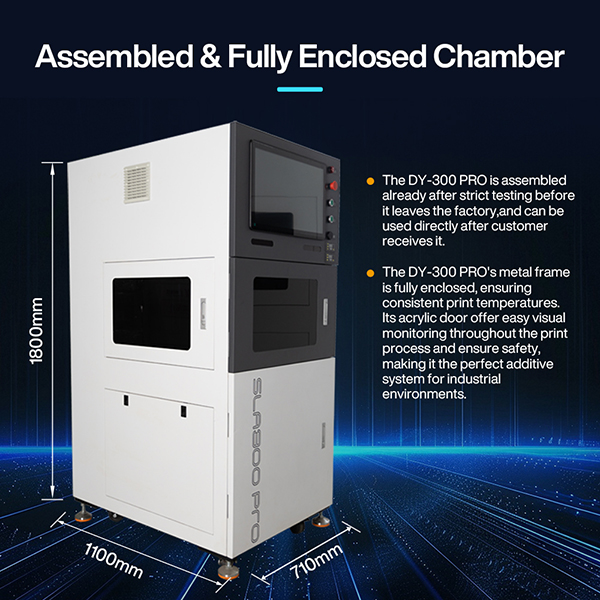
- Steife mechanische Struktur der hochsteife Maschinenrahmen gewährleistet eine stabile Bewegung und minimiert Abweichungen in den Abmessungen, die durch Vibrationen während des Aufbaus verursacht werden. Kompatibel mit einer breiten Palette an Photopolymerharzen, darunter milchig-weiße, durchscheinende, zähe sowie hochtemperaturbeständige Materialien.
- Benutzerfreundlicher Betrieb : Speziell entwickelt 3D Druck steuerungssoftware für Windows 10. Importieren Sie STL-Dateien, um mit geringem Einarbeitungsaufwand direkt mit dem Slicen und Drucken zu beginnen.
- Vollständiges Zubehör-Ökosystem : Unterstützt komplette Sets an Hilfswerkzeugen für Reinigung, Nachhärtung und Nivellierung, um den gesamten Workflow – vom Druck bis zur Nachbearbeitung – abzudecken.
Technische Spezifikationen
| Artikel | SLA300Pro | SLA600 | SLA800 | SLA1000 |
|---|---|---|---|---|
| Modell | SLA300Pro | SLA600 | SLA800 | SLA1000 |
| Formtechnologie | Stereolithographie (SLA) | Stereolithographie (SLA) | Stereolithographie (SLA) | Stereolithographie (SLA) |
| Materialtyp | Photopolymerharz | Photopolymerharz | Photopolymerharz | Photopolymerharz |
| Bauvolumen | 300×300×300 mm | 600×600×400 mm | 800×800×500 mm | 1000×1000×500 mm |
| Genauigkeit | L<100 mm: ±0,1 mm; L≥100 mm: ±0,1 % × L | L<100 mm: ±0,1 mm; L≥100 mm: ±0,1 % × L | L<100 mm: ±0,15 mm; L≥100 mm: ±0,15 % × L | L<100 mm: ±0,15 mm; L≥100 mm: ±0,15 % × L |
| Schichtdicke | 0,05–0,25 mm | 0,05–0,20 mm | 0,07–0,25 mm | 0,07–0,25 mm |
| Laser | 355 nm, feststoffbasiert, dreifach frequenzvervielfacht mit Nd:YVO₄, luftgekühlt, 3 W bei 50 kHz | 355 nm, feststoffbasiert, dreifach frequenzvervielfacht mit Nd:YVO₄, wassergekühlt, 5 W bei 50 kHz | 355 nm, feststoffbasiert, dreifach frequenzvervielfacht mit Nd:YVO₄, wassergekühlt, 5 W bei 50 kHz | 355 nm, feststoffbasiert, dreifach frequenzvervielfacht mit Nd:YVO₄, wassergekühlt, 5 W bei 50 kHz |
| Scannergeschwindigkeit | 6–12 m/s | 8–15 m/s | 8–15 m/s | 8–15 m/s |
| Strahlbündelung | ‑ | Dynamisch und variabel | Dynamisch und variabel | Dynamisch und variabel |
| Steuerungssoftware | 3D Druck | 3D Druck | 3D Druck | 3D Druck |
| Betriebssystem | Windows 10 | Windows 10 | Windows 10 | Windows 10 |
| Datenformat | STL | STL | STL | STL |
| Elektrische Anforderungen | 200–240 V Wechselspannung, 50/60 Hz, einphasig | 200–240 V Wechselspannung, 50/60 Hz, einphasig | 200–240 V Wechselspannung, 50/60 Hz, einphasig | 200–240 V Wechselspannung, 50/60 Hz, einphasig |
| Nennleistung | 1,0 kVA | 2,0 kVA | 2,5 KVA | 3,5 kVA |
| Umgebungsbedingungen | Temperatur: 22–35 °C, relative Luftfeuchtigkeit < 40 % | Temperatur: 22–35 °C, relative Luftfeuchtigkeit < 40 % | Temperatur: 22–35 °C, relative Luftfeuchtigkeit < 40 % | Temperatur: 22–35 °C, relative Luftfeuchtigkeit < 40 % |
| Maschinendimensionen | 710 × 1100 × 1680 mm | 1150 × 1350 × 1900 mm | 1350 × 1600 × 2300 mm | 1760 × 1650 × 2800 mm |
| Maschinengewicht | 350 kg | 790 kg | 1050 kg | 1500 kg |
Verwendungshinweise
- Lasersicherheit dieses Gerät ist ein Lasergerät der IEC-Klasse 4. Der Laserstrahl ist gefährlich. Vermeiden Sie direkte oder indirekte Augen- und Hautexposition gegenüber der Laserstrahlung. Öffnen Sie während des Betriebs nicht die Maschinentüren.
- Vorbetriebsprüfung stellen Sie vor der Laseremission sicher, dass die Bauplattform sauber ist und frei von Harzrückständen oder Fremdkörpern, um eine schlechte Druckqualität und Schäden an der Gitterplatte zu vermeiden.
- Umgebungsbedingungen steuern halten Sie die Werkstatttemperatur zwischen 22 °C und 35 °C und die relative Luftfeuchtigkeit unter 40 %. Eine hohe Luftfeuchtigkeit kann Kondensation auf optischen Linsen verursachen und die Laserleistung beeinträchtigen. Bei wassergekühlten Modellen prüfen Sie regelmäßig das Kühlwasser, um eine ordnungsgemäße Wärmeableitung sicherzustellen.
- Materialförderung photopolymerharz wirkt reizend. Tragen Sie Handschuhe, um einen direkten Hautkontakt zu vermeiden. Entsorgen Sie Abfallharz und flüssige Abfälle gemäß den Vorschriften für chemische Abfälle.
- Wartung der Ausrüstung : Prüfen Sie regelmäßig die Rakel, die Maschenplatte und das Harzbad; entfernen Sie ausgehärtete Rückstände rechtzeitig. Berühren Sie optische Linsen niemals mit bloßen Händen. Nichtfachpersonal darf Laserquellen, Galvanometer oder andere optische Baugruppen nicht demontieren. Führen Sie bei wassergekühlten Maschinen regelmäßig Wartungsarbeiten an den Kühlsystemen durch.
- Nachbearbeitung : Nach dem Druck müssen die Teile zur Optimierung der mechanischen Eigenschaften einer Lösungsmittelreinigung und einer UV-Nachhärtung unterzogen werden, bevor die Stützstrukturen entfernt werden.