
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


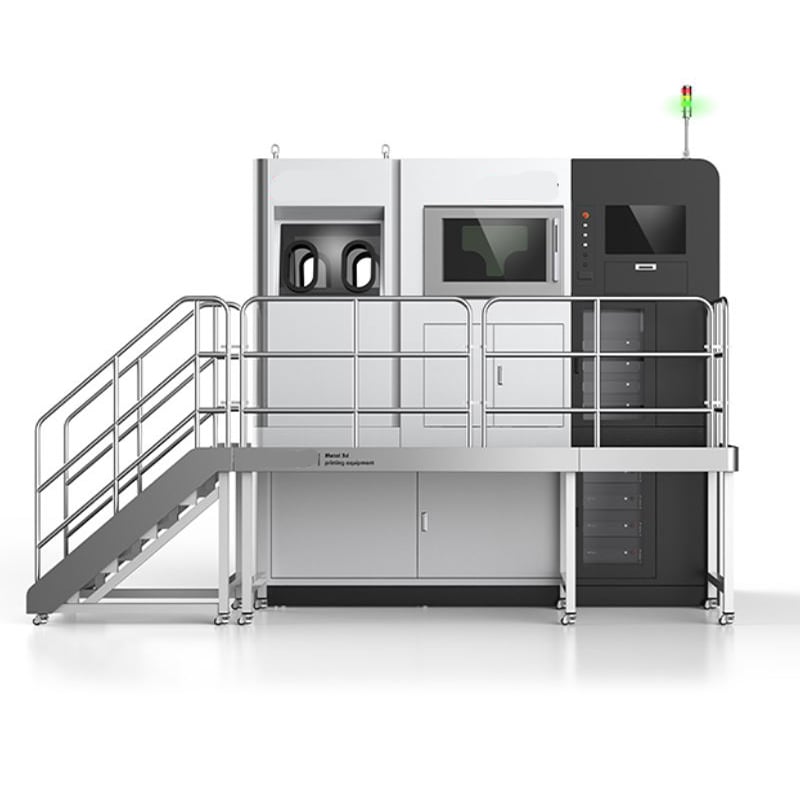
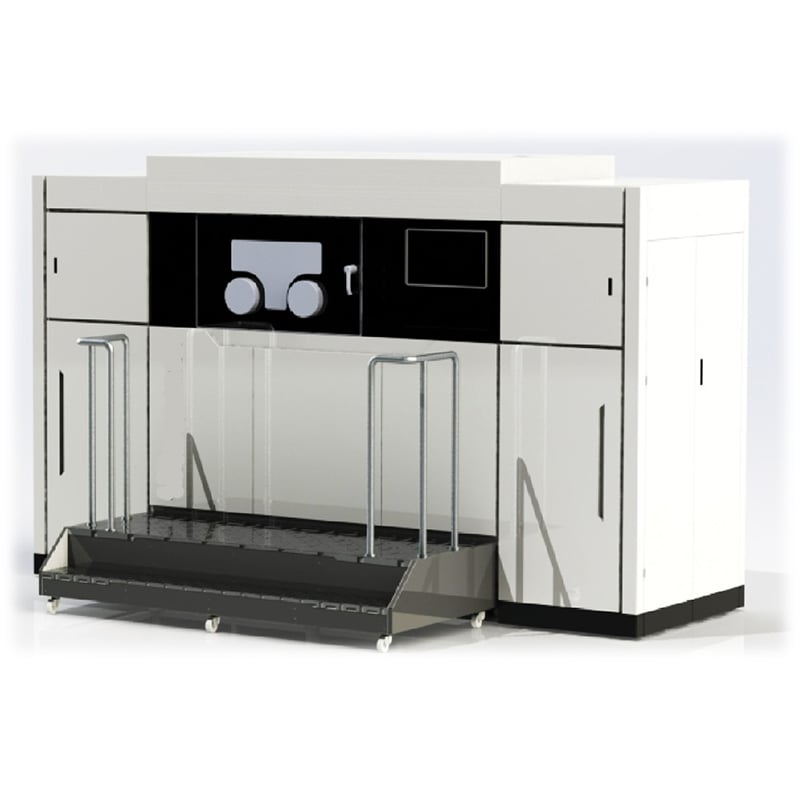
M300-Metall-3D-Drucker
Technische Merkmale
 |
 |
- Hochleistungsoptisches System : Ausgestattet mit einem 500-W-Faserlasersystem mit geschlossener Regelkreis-Leistungsregelung. Es verwendet einen Hochgeschwindigkeits-Scanning-Galvanometer mit geschlossener Regelkreis-Gittersteuerung, kombiniert mit einer Quarz-F-Theta-Linse und einem wassergekühlten, justierbaren Strahlvergrößerer. Die minimale Spotgröße beträgt 80 μm ±10 μm bei einer Scanngeschwindigkeit von 0–7 m/s, was die Formqualität für dünnwandige und fein strukturierte Geometrien sicherstellt.
- Selbstentwickeltes bidirektionales intelligentes Auftragssystem : Zeichnet sich durch ein einblättriges, bidirektionales Auftragssystem aus, das von zwei linearen Modulen angetrieben wird. Die Schichtdicke ist zwischen 20 und 100 μm einstellbar, die Auftragsgeschwindigkeit zwischen 10 und 500 mm/s. Ein integrierter Überlastschutz gegen Klingenkollision löst sofort Alarm und Notabschaltung aus, um Klinge und Bauplattform zu schützen.
- Geschlossener Regelkreis für Inertgas-Schutz : Eigenentwickeltes Argon-Zirkulations- und Reinigungssystem mit optimiertem Luftwand-Strömungsfeld auf der rechten Seite. Die Sauerstoffkonzentration in der Kammer wird in Echtzeit überwacht und bleibt bei ≤1000 ppm. Eine Überwachung der Umgebungssauerstoffkonzentration ist implementiert; bei Überschreitung des Schwellenwerts erfolgt automatisch Alarm und Abschaltung der Hauptstromversorgung, um Risiken durch Inertgas-Leckagen auszuschließen.
- Hochbelasteter geschlossener Regelkreis für den Baubereich : Die Z-Achse verwendet eine Servomotor- und Gittermaßstab-gestützte geschlossene Regelung. Die Positioniergenauigkeit beträgt 0,01 mm, die minimale Vorschubauflösung 0,001 mm und die Tragfähigkeit der Z-Achse ≥ 500 kg. Die maximale Substratvorwärmtemperatur erreicht 220 °C, um Rissbildung bei hochspannungsempfindlichen Materialien wie Titan und Hochtemperaturlegierungen zu verringern.
- Vollständig unabhängiges Software-Ökosystem : Die eigenentwickelte Slicing- und Maschinensteuerungssoftware unterstützt STL-Import, Stützstrukturgenerierung sowie Mehrmodus-Scanpfadplanung und enthält vorvalidierte Prozesspakete für mehrere Metallwerkstoffe. Sie ermöglicht den Druckfortlauf nach Unterbrechung, die Echtzeitüberwachung des Sauerstoffgehalts, der Messerkopfposition und des Maschinenzustands sowie eine automatische Fehlerdiagnose mit Alarm. Die zentralen Prozessparameter sind vollständig zugänglich, um die Erforschung neuer Werkstoffe in Forschungseinrichtungen zu unterstützen.
- Umfassender Sicherheitsschutz sicherheitsverriegelung für die Aufbauraumtür und die Not-Aus-Taste vorhanden, entsprechend den Sicherheitsanforderungen für Laser der Klasse 4. Alle Komponenten sind neu und erfüllen die GB/T-Normen für Maschinen- und Lasersicherheit.
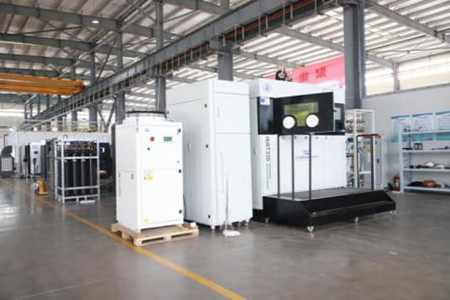
M300-Ausrüstungskonfiguration
 |
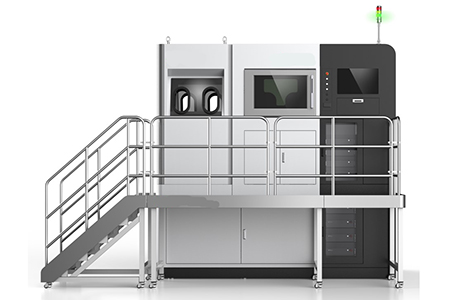 |
| Teilsystem | Schlüsselkomponenten | Konfigurationsbeschreibung |
|---|---|---|
| Optisches System | Faserlasersystem | 500-W-Faserlaser mit geschlossener Regelstrecke für Leistungs-Feedback |
| Scanning-Galvanometer | Geschlossene Regelung mittels Gitter mit rotem Laserstrahl-Indikator | |
| F-θ-Linse | Quarz-Fokussierlinse | |
| Strahlvergrößer | Wassergekühlter, einstellbarer Quarz-Strahlvergrößerer | |
| Gasstromsystem | Sauerstoffanalysator | Sauerstoffsensor mit Messbereich: 100–1000 ppm, Stromversorgung 24 VDC |
| Spülgasstromkreis für die Kammer | Eigenentwickelte Inertgas-Verdrängungslösung mit Luftwand auf der rechten Seite | |
| Kreislauf-Schutzgasstrom | Selbstentwickelte Argon-Kreislaufeinheit | |
| Gasreinigungseinheit | Selbstentwickeltes Filtermodul zur Rauch- und Verunreinigungsabscheidung | |
| Formsystem | Pulverzuführ- und -lagersystem | Selbstentwickeltes Top-Feed-Design mit 20-Liter-Fassungsvermögen, Pulvermangelwarnung und automatischer Abschaltung |
| Bidirektionales Auftragssystem | Selbstentwickeltes einblättriges bidirektionales Auftragssystem mit Überlastungs-Warnfunktion | |
| Gedichtete Baukammer | Gehäuse aus Edelstahl / hochfester Aluminiumlegierung, SicherheitsTürverriegelung, interne LED-Beleuchtung | |
| Bauzylinderbaugruppe | Servo- und Gittermaßstab-geschlossener Regelkreis-Antrieb; maximale Substratvorwärmung 220 °C | |
| Hochsteife Rahmenkonstruktion | Hochsteifer Haupt-Rahmen mit vollständig umschließendem Schutzgehäuse | |
| Steuerungssoftware | Datenverarbeitungssoftware | Eigenentwickelt; STL-Eingabe; mehrere Füllstrategien; vorinstallierte Materialprozess-Pakete |
| Maschinensteuerungssoftware | Benutzeroberfläche in chinesischer Sprache; unterstützt Fortsetzungsdruck, Echtzeitüberwachung, Fehlerdiagnose und Alarmierung | |
| Hilfsmittel | Wasserkühler | Spezielle wassergekühlte Einheit zur Laserkühlung |
| Explosionsgeschützter Staubsauger | Zur Reinigung der Kammer und der Oberflächen von Pulver | |
| Pulversieb-Schüttler | Zur Prüfung von recyceltem Metallpulver | |
| Vakuumbefeuchtungsofen | Zur Entfernung von Feuchtigkeit aus Metallpulver | |
| Strahlreinigungsanlage | Zur Oberflächenveredelung gedruckter Teile |
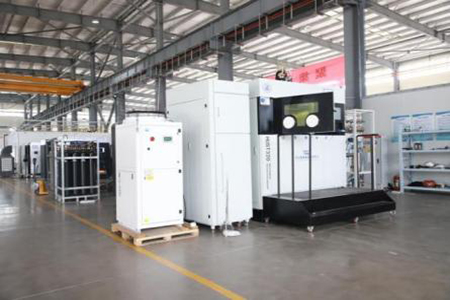
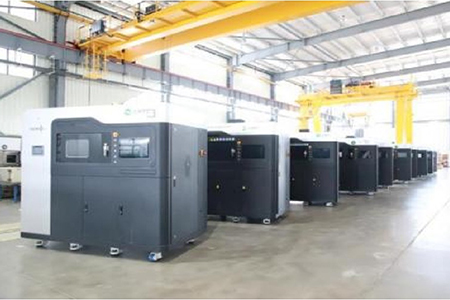
M300-Leistungsspezifikationen
 |
 |
| Artikel | Spezifikation |
|---|---|
| Modell | DMK Laser M300 |
| Verfahren | Selektives Laserschmelzen (SLM) |
| Maximales Bauvolumen | 300 mm × 300 mm × 450 mm (einschließlich Substrat) |
| Maßhaltigkeit | ≤100 mm: ±0,1 mm; >100 mm: ±0,1 % × L |
| Schichtdicke | Einstellbar von 20 bis 100 μm |
| Laserleistung | 500 W, Leistungsabgabe stufenlos von 10 % bis 100 % einstellbar |
| Scannergeschwindigkeit | 0–7 m/s |
| Minimaler Spotdurchmesser | 80 μm ± 10 μm |
| Sauerstoffgehaltssteuerung | ≤ 1000 ppm |
| Substratvorwärmtemperatur | Max. 220 °C |
| Z-Achsen-Positioniergenauigkeit | 0,01 mm, minimale Vorschubgeschwindigkeit 0,001 mm |
| Tragfähigkeit der Z-Achse | ≥500 kg |
| Verträgliche Materialien | Edelstahl, hochtemperaturfeste Legierungen, Titanlegierungen und andere gängige Metallpulver (Magnesiumlegierungen ausgenommen) |
| Gesamtstromverbrauch | Ca. 10 kW |
| Stromversorgung | Wechselstrom 380 V ± 5 %, dreiphasiges Fünfleitersystem |
| Umgebungstemperatur | (23 ± 5) °C |
| Relative Luftfeuchtigkeit | ≤ 75% RH |
| Maschinengewicht | Ca. 2,6 t (ohne Pulver) |
| Gesamthöhe | Ca. 3,3 m inklusive Pulverbehälter |
| Bodenfläche | 8,7 m × 5,2 m (inklusive Zusatzeinheiten, Türschwenkbereich und Bedienraum) |
| Importformat für Daten | STL |
Anwendungsbereiche
 |
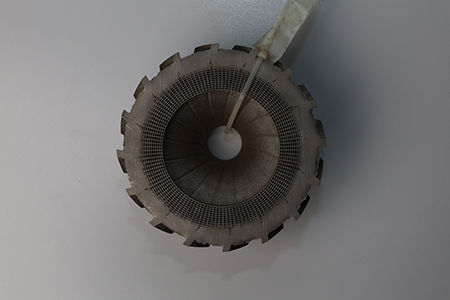 |
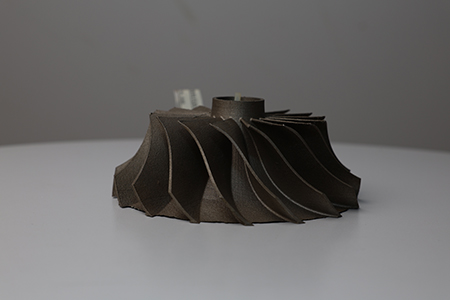
- Luft- und Raumfahrt prototypen-Versuchslauf und Kleinserienfertigung leichter, komplexer Komponenten, Gitterstrukturen sowie Bauteile mit konformen Kühlkanälen aus Titan und hochtemperaturfesten Legierungen.
- Schimmelherstellung konforme Kühl-Einsätze für Spritzguss- und Druckgussformen zur Verbesserung der Wärmeableitung, Verkürzung der Formzyklen und Verlängerung der Formlebensdauer.
- Wissenschaftliche Forschung und Bildung : Entwicklung neuer Materialverfahren und Schulung im additiven Fertigungsverfahren für Universitäten und Forschungsinstitute. Offene Parameter unterstützen orthogonale Tests und die Validierung des Drucks neuer Materialien.
- Automobilindustrie : Schnelle Entwicklung und Vorserienfertigung von Motorkomponenten, Leichtbaustrukturen sowie kundenspezifischen Werkzeughaltern.
- Energie & Leistung : F&E von Wärmeaustauschern, Hochtemperatur-Gasturbinenteilen und integrierten wärmeableitenden Gitter-Funktionskomponenten.
- Medizintechnik : Entwicklung metallischer Funktionsprototypen, darunter medizinische Legierungsstrukturen und chirurgische Hilfskomponenten.
