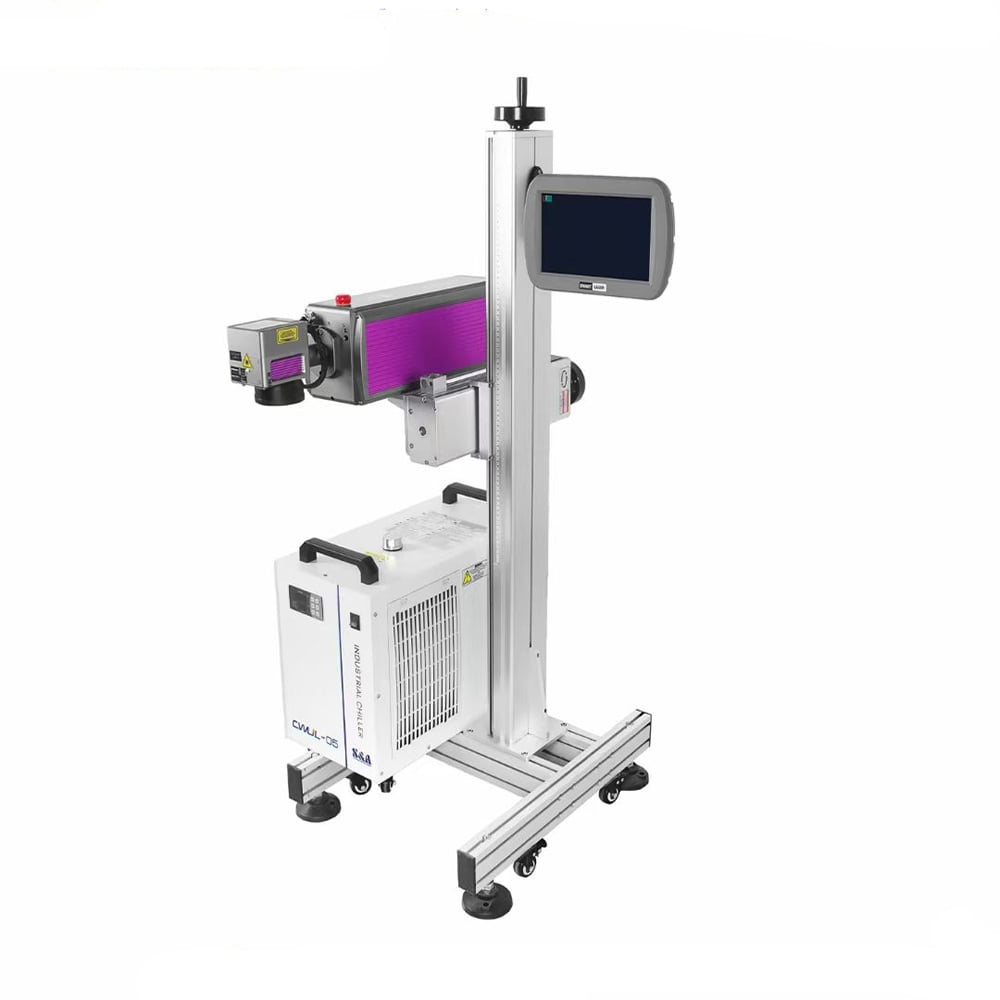
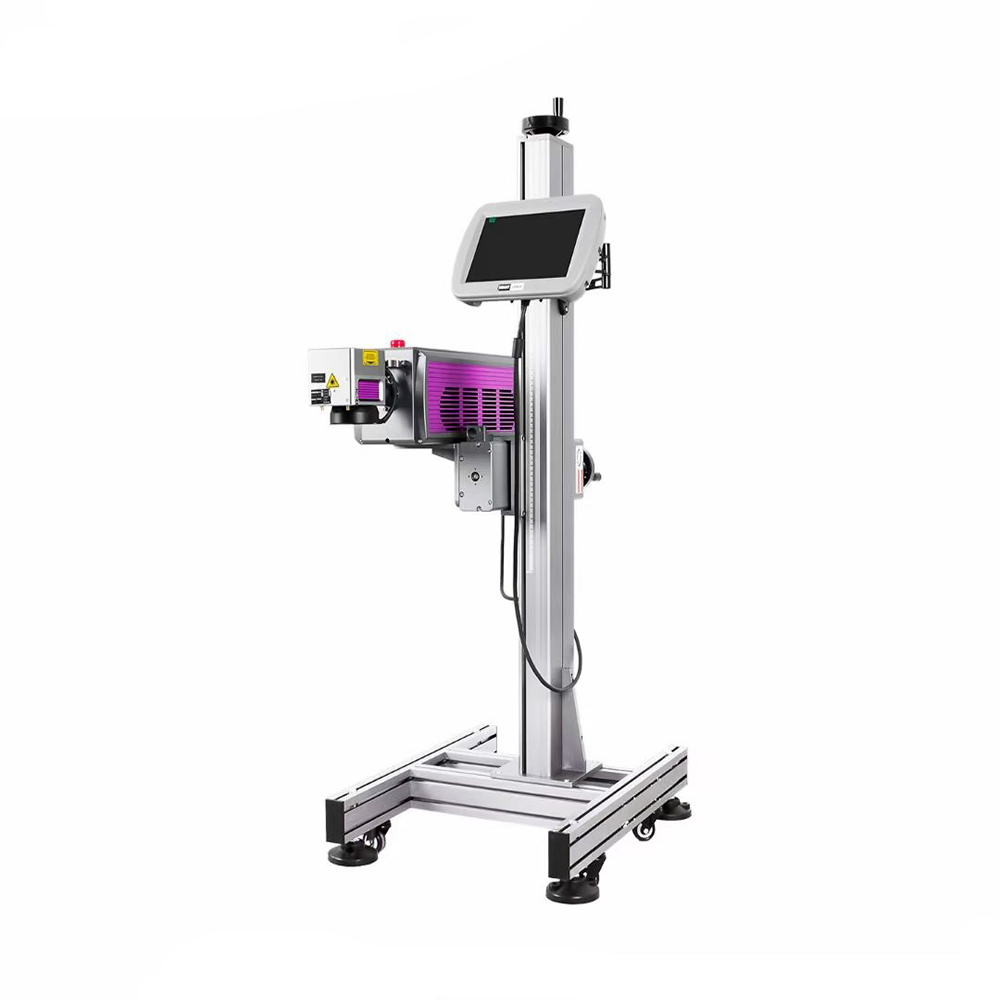
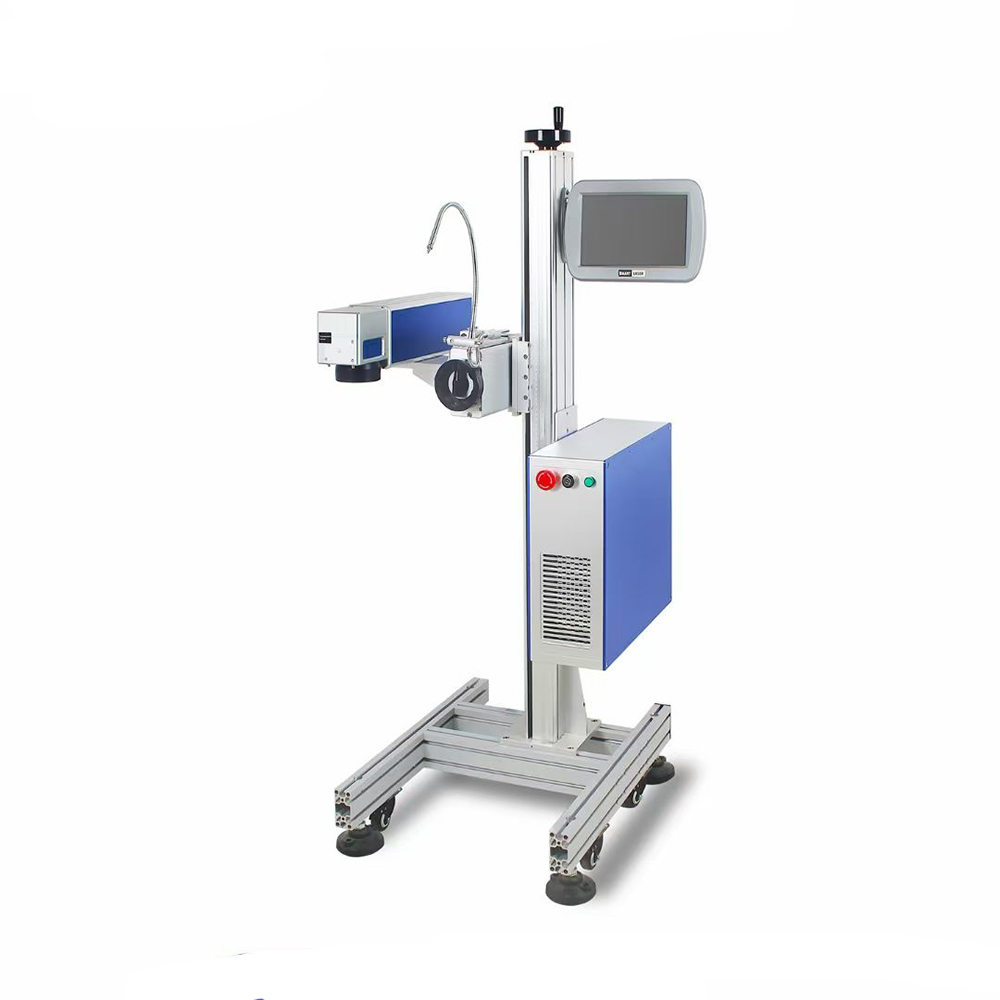
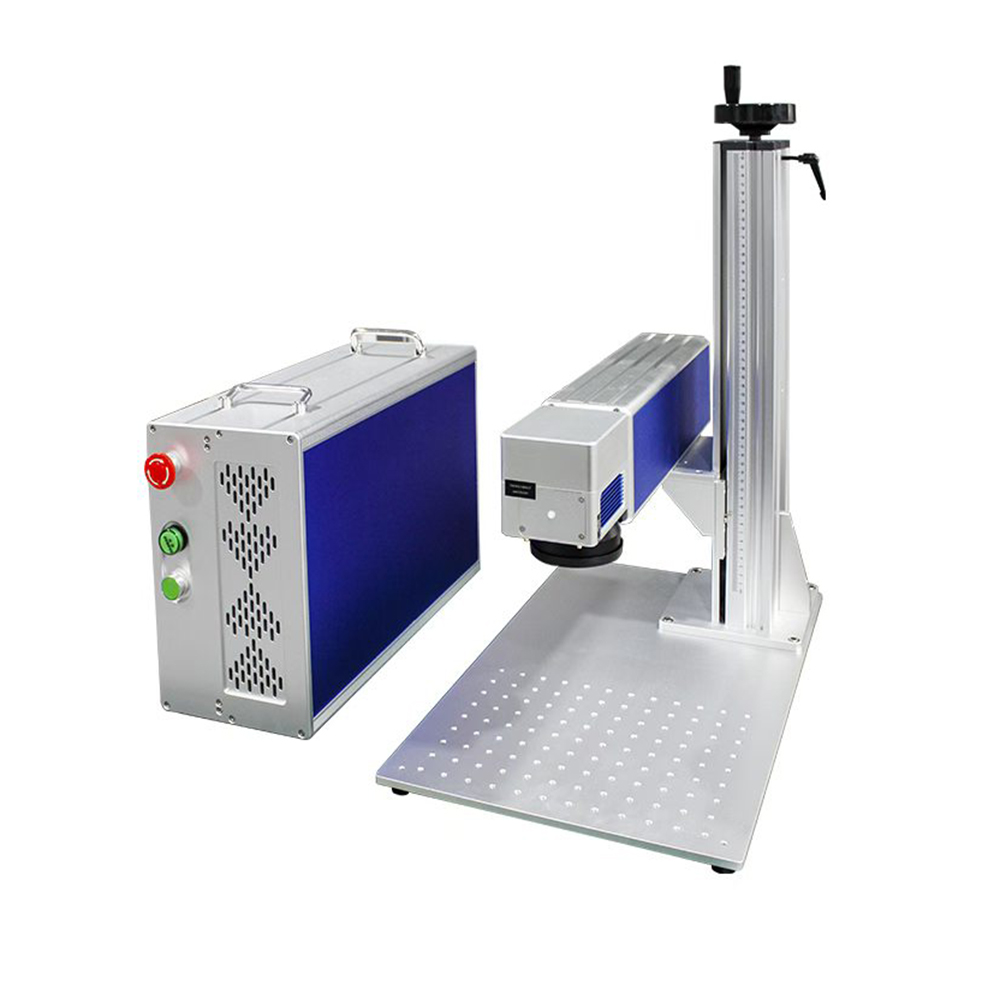
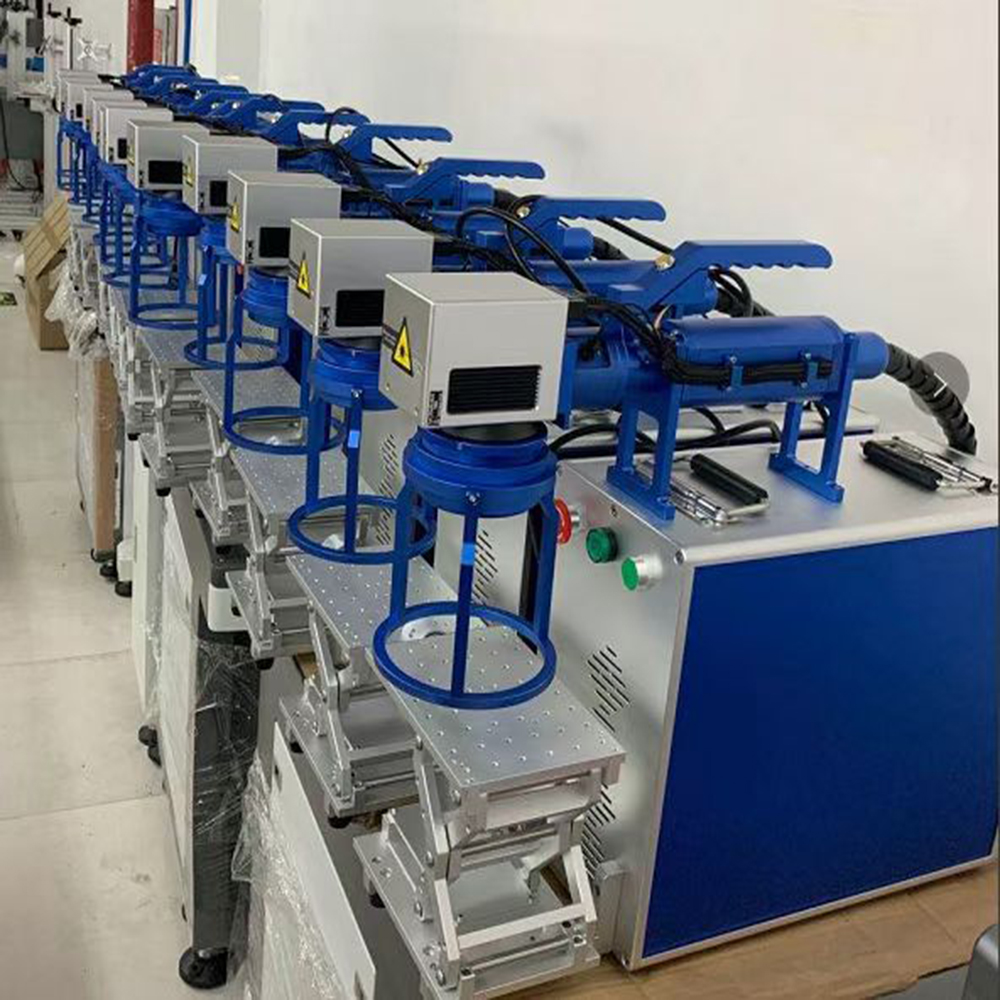
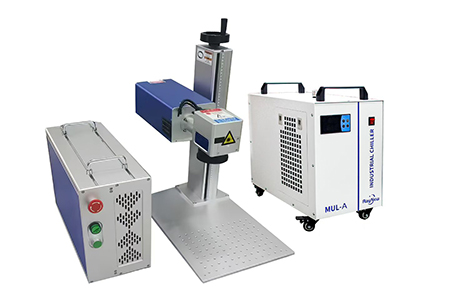
Dieser Kurs konzentriert sich auf praktische Operationen, darunter die Auswahl des Galvanometers, die Auswahl der Feldlinse, die Installation der Steuerkarte und der Software sowie die Inbetriebnahme der Laserquelle. Er umfasst die allgemeine Montage und Inbetriebnahme, Prozessparameter, Fehlerdiagnose und Markierung in Echtzeit für die gesamte Produktreihe von Faser-, UV- und CO₂-Laser-Markiergeräten.
I. Gerätemontage und Inbetriebnahme
Praktische Operationen: Auswahl des Galvanometers, Auswahl der Feldlinse, Installation der Steuerkarte und der Software, Inbetriebnahme der Laserquelle, Justierung des optischen Pfads
- Auswahl und Abstimmung des Galvanometers Wählen Sie Galvanometer entsprechend der Laserwellenlänge und der Größe des Ausgangslichtflecks aus. Für Faserlaser mit 20–50 W verwenden Sie digitale Galvanometer mit einem Lichtfleck von 10 mm; für Faserlaser mit 50–100 W setzen Sie digitale Galvanometer mit einem Lichtfleck von 14 mm ein. Bei UV-Geräten priorisieren Sie hochpräzise digitale Galvanometer mit einem Lichtfleck von 10 mm. Bei CO₂-Geräten verwenden Sie spezielle Infrarot-Galvanometer für 10,6 μm. Digitale Galvanometer sind bevorzugt; sie weisen eine Wiederholgenauigkeit der Positionierung von ≤ 12 μrad sowie eine stärkere Störfestigkeit im Vergleich zu analogen Typen auf. Für Hochgeschwindigkeits-RF-Markierungsanwendungen sind schnelle Galvanometer erforderlich. Befestigen Sie den 25-poligen Signalkonnektor während der Installation und stellen Sie eine zuverlässige Erdung sicher, um Signalstörungen zu vermeiden.
-
Auswahl und Abstimmung der Feldlinse Feldlinsen müssen streng auf die Wellenlänge und den Galvanometer-Eingangsfleck der Ausrüstung abgestimmt sein. Ein Mischen verschiedener Modelle ist untersagt. Gewöhnliche Quarz-Feldlinsen werden für Faserlaser verwendet; spezielle UV-Quarz-Feldlinsen für UV-Ausrüstung; ZnSe-Zink-Selenid-Feldlinsen für CO₂-Ausrüstung. Berühren Sie die beschichtete Oberfläche nicht mit bloßen Händen. Wählen Sie die Brennweite entsprechend dem gewünschten Markierfeld: kurze Brennweite für feine, kleinformatige Werkstücke; F160 für allgemeine Anwendungen; F254 für großflächige Markierungen. Eine falsche Zuordnung führt zu Verzerrungen am Rand der Markierungsmuster. Bei verschmutzten Linsen verwenden Sie Linsentupfer, die in einer 3:1-Mischung aus wasserfreiem Alkohol und Äther getränkt sind, und wischen Sie spiralförmig von der Mitte zum Rand.
- Installation der Steuerkarte und der Steuer-Software Wählen Sie die entsprechende Kennzeichnungssteuerkarte entsprechend dem Lasertyp aus. Bei Faserlasern verbinden Sie die Laserquelle und die Steuerkarte über ein 68-poliges SCSI-Kabel. Nach der Installation der Kennzeichnungssoftware auf dem Industrie-PC deaktivieren Sie den Echtzeit-Antiviren-Schutz, um eine Belegung der Echtzeit-Rechenressourcen zu verhindern. Wählen Sie innerhalb der Software das Kommunikationsprotokoll je nach Geräteart zwischen den Modi Faser / UV / CO₂ um. Schließen Sie bei RF-Rohr-Lasern die Modulationssignalkabel an und passen Sie bei Glasrohr-Lasern die Hochspannungsansteuerschnittstellen an. Der Betrieb mit mehreren Karten parallel wird unterstützt; Encoder können extern für die On-the-Fly-Kennzeichnung angeschlossen werden.
-
Inbetriebnahme der Laserquelle Bei Faser-MOPA-Pulslasern: Mindestens 10 cm Freiraum um den Laser für die Wärmeableitung freihalten. Der minimale Biegeradius der Faser muss mindestens 200 mm betragen; scharfes Biegen ist verboten. Nach dem Einschalten 60 Sekunden Vorheizphase einhalten, Leistung auf Null setzen, Leerlauf-Scanning durchführen und dann die Ausgangsleistung schrittweise erhöhen. Bei wassergekühlten UV-Lasern: Vor Inbetriebnahme den Flüssigkeitsstand im Wasserkühler prüfen. Die Wassertemperatur auf 22–25 °C einstellen. Die Laser-Ausgabe NICHT aktivieren, bevor die eingestellte Temperatur erreicht ist. Bei CO₂-Lasern: Bei wassergekühlten Glasrohren einen normalen Wasserkreislauf sicherstellen; bei HF-Metallrohren die Luft- bzw. Wasser-Kühlbedingungen sowie die Modulationsverdrahtung überprüfen. Zur Inspektion des ausgegebenen Laserflecks eine keramische Umwandlungsfolie verwenden. Ein qualifizierter Fleck ist kreisförmig und gleichmäßig verteilt, ohne dunkle Stellen oder Kerben.
 |
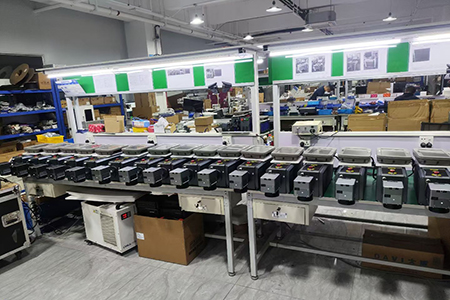 |
II. Kernparameter des Lasermarkierprozesses
Wichtige einstellbare Parameter: laserleistung, Frequenz, Impulsbreite, Scan-Geschwindigkeit, Rasterabstand, Defokus-Betrag
Die Leistung bestimmt die Markierungstiefe. Niedrige Frequenz eignet sich für tiefe Gravuren; hohe Frequenz für feine Farbmarkierungen. Eine schmale Impulsbreite verringert den thermischen Einfluss. Eine positive bzw. negative Defokussierung mindert die Wärmeakkumulation während der Bearbeitung.
| Bearbeitungsziel |
Referenzparameter |
| Weiße Markierung auf Edelstahl |
Rasterabstand 0,1 mm, Scan-Geschwindigkeit 1200–1500 mm/s, Leistung 20 % |
| Schwarze Markierung auf Edelstahl |
Rasterabstand 0,03–0,05 mm, Scan-Geschwindigkeit 100–200 mm/s, Leistung 80 % |
| Tiefe Metallgravur |
Negative Defokussierung 2–4 mm, gewölbte Kreuzrasterung |
| Farbmarkierung auf Edelstahl |
Schmale Impulsbreite, Rasterabstand 0,001–0,002 mm |
| Markierung auf lackiertem Kunststoff |
Rasterabstand 0,1 mm, Scan-Geschwindigkeit 1000–2000 mm/s, Leistung 25–30 % |
III. Häufige Fehlerdiagnose
- Unscharfe / schwache Markierungen : Schutzabdeckung des Feldlinsen-Objektivs nicht entfernt; Verschmutzung der Feldlinse / des Schutzfensters; Fokusverschiebung; Galvanometer-Nullpunktdrift; Nichtübereinstimmung der Spot-Spezifikationen zwischen Galvanometer und Feldlinse.
- Überschmelzung / verbranntes Werkstück : Laserleistung zu hoch; Scan-Geschwindigkeit zu niedrig; Rasterabstand zu klein, was zu starker thermischer Akkumulation führt.
- Raue Gravur-Oberfläche : Zu hohe Einzelpulsenergie; falsche Einstellungen von Rasterwinkel und Pulsüberlappungsverhältnis; Kreuzraster-Funktion nicht aktiviert.
- Unvollständige Vektorgrafiken mit unterbrochenen Segmenten native Unterbrechungsfehler in der ursprünglichen CAD-Vektordatei; fehlerhafte Vektoranalyse durch die Software. Grafiken vorab in der Zeichensoftware reparieren.
- Normale rote Punktanzeige, aber keine Laserstrahlung lockere Laser-Kommunikationsverkabelung; falsche Laser-Protokollauswahl in der Software; Not-Aus-Taste nicht zurückgesetzt; Laser durch Überhitzung oder Sicherheitsschutz ausgelöst.
-
Gestreckte / verschobene Muster bei der On-the-Fly-Beschriftung verkehrte Verdrahtungsrichtung des Encoders; falscher Impulsäquivalent-Parameter; Diskrepanz zwischen dem Verzögerungswert des lichtelektrischen Auslösers und der Fördergeschwindigkeit der Produktionslinie.
 |
 |
IV. Pipeline-On-the-Fly-Beschriftung
Eingesetzt für die Online-Beschriftung von Chargennummern, Seriennummern und Produktionsdaten auf Fertigungslinien.
- Hardware-Zusammensetzung laserbeschriftungs-Hauptgerät, Förderband, Drehencoder, lichtelektrischer Auslösesensor. Der Encoder erfasst die aktuelle Fördergeschwindigkeit in Echtzeit und übermittelt die Daten an die Steuerkarte zur Echtzeit-Korrektur der Scanbahn.
- Wichtige Inbetriebnahmeaspekte : Korrekt die Impulsäquivalenz und Drehrichtung des Encoders in der Software konfigurieren. Die photoelektrische Auslöseverzögerung korrekt einstellen. Variabler Text kann aus Excel-Dateien importiert werden, um die Seriennummer automatisch zu erhöhen. Die tatsächliche Fördergeschwindigkeit darf die maximale Abtastgeschwindigkeit des Galvanometers nicht überschreiten.
- Serienproduktionswartung : Für jede Charge die Erstbemusterung vollständig durchführen. Den Druckrollenencoder regelmäßig inspizieren und Bandverlaufsstörungen beseitigen. Bei staubintensiven Betriebsbedingungen die Wartungsfrequenz der Feldlinse erhöhen.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR