
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


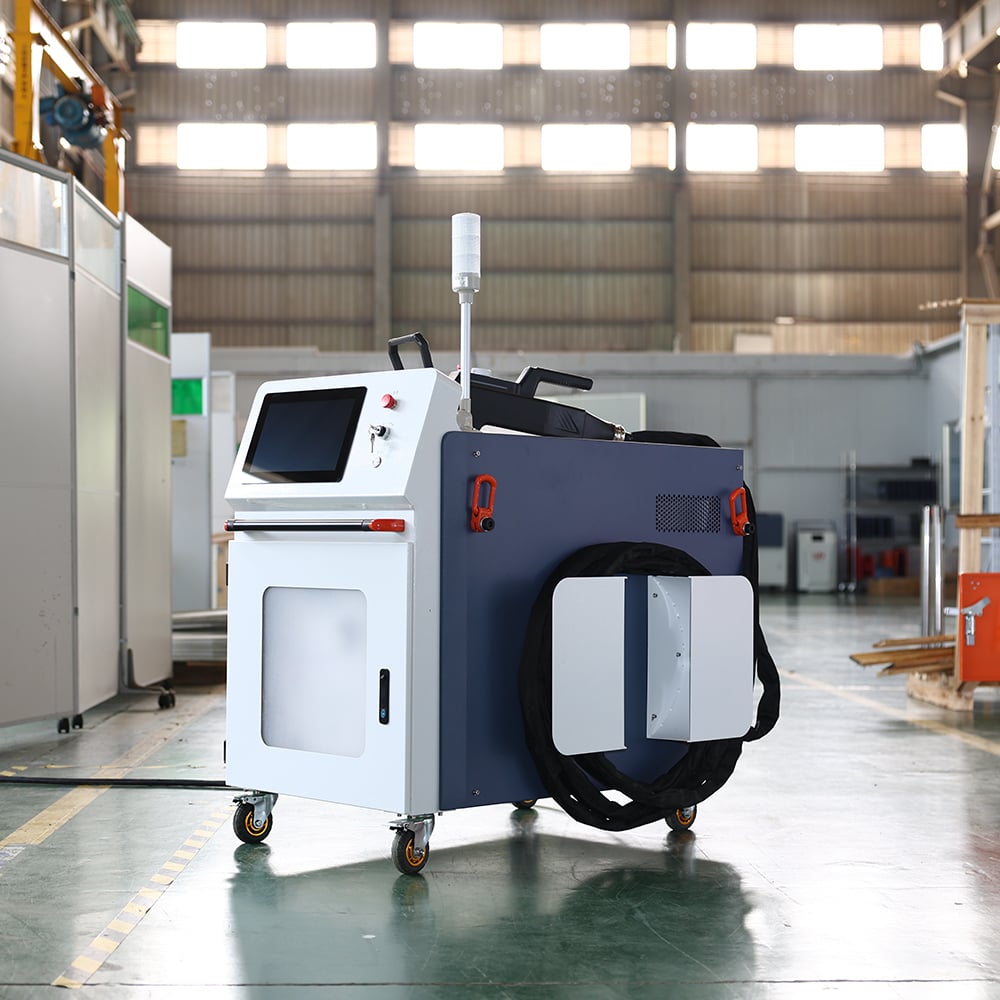
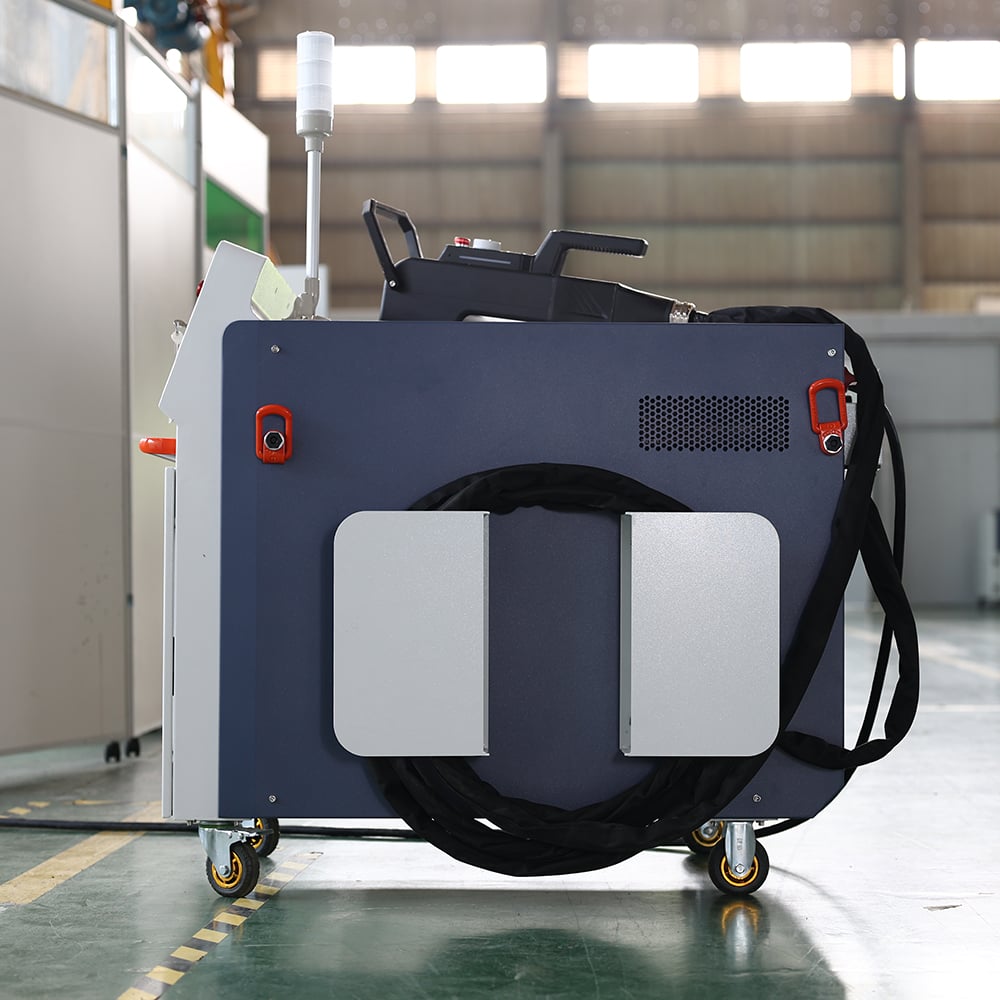
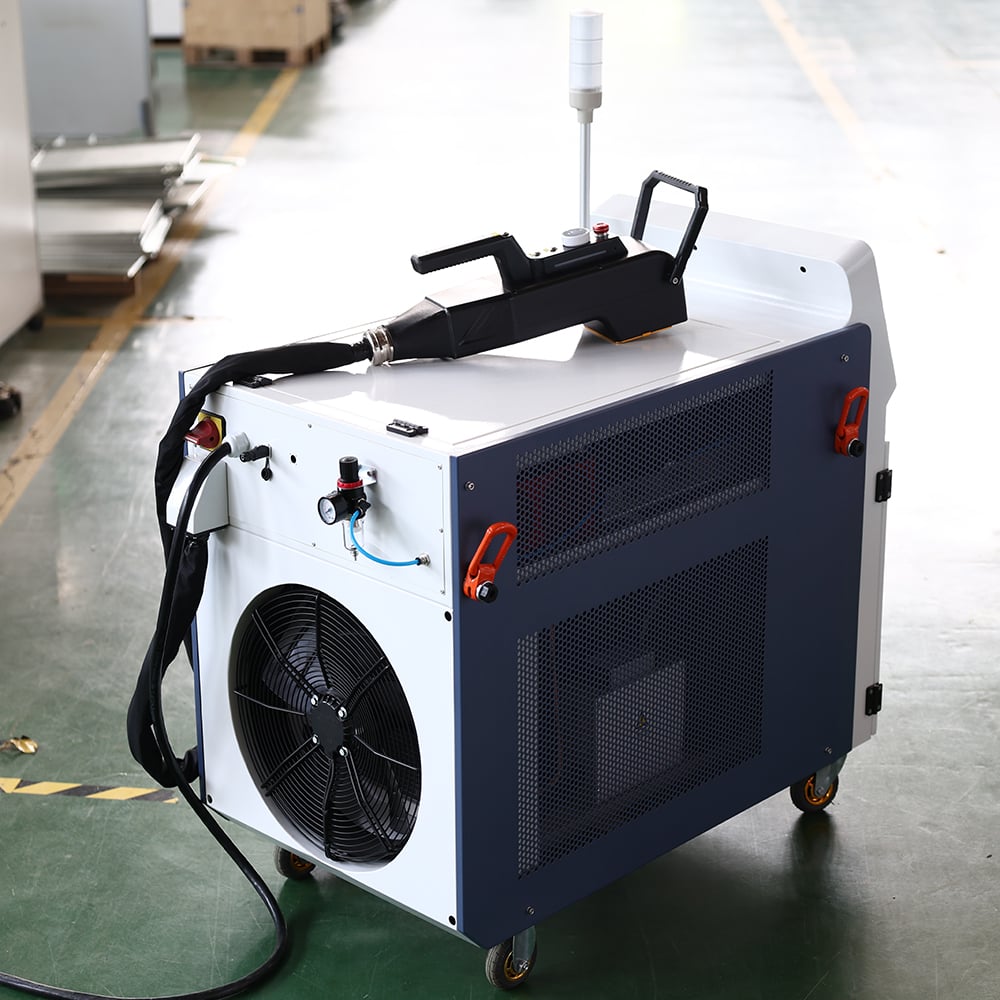
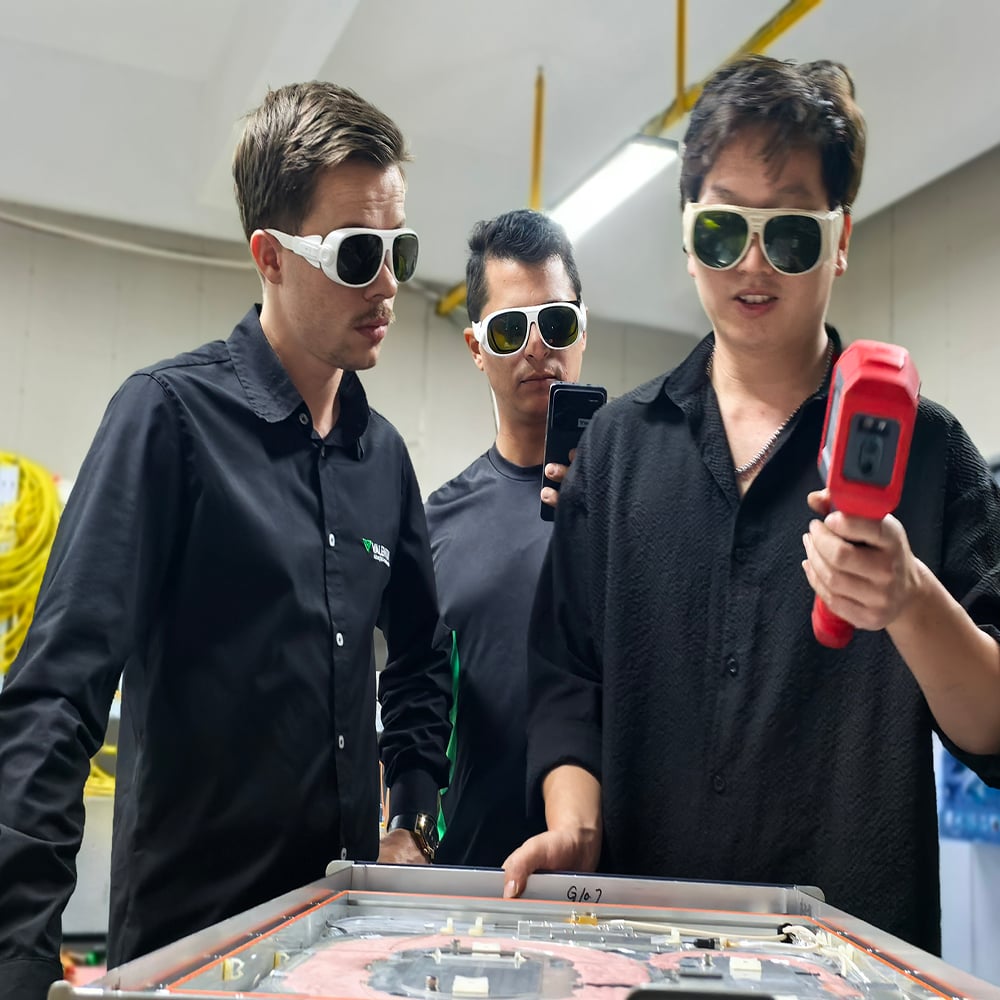
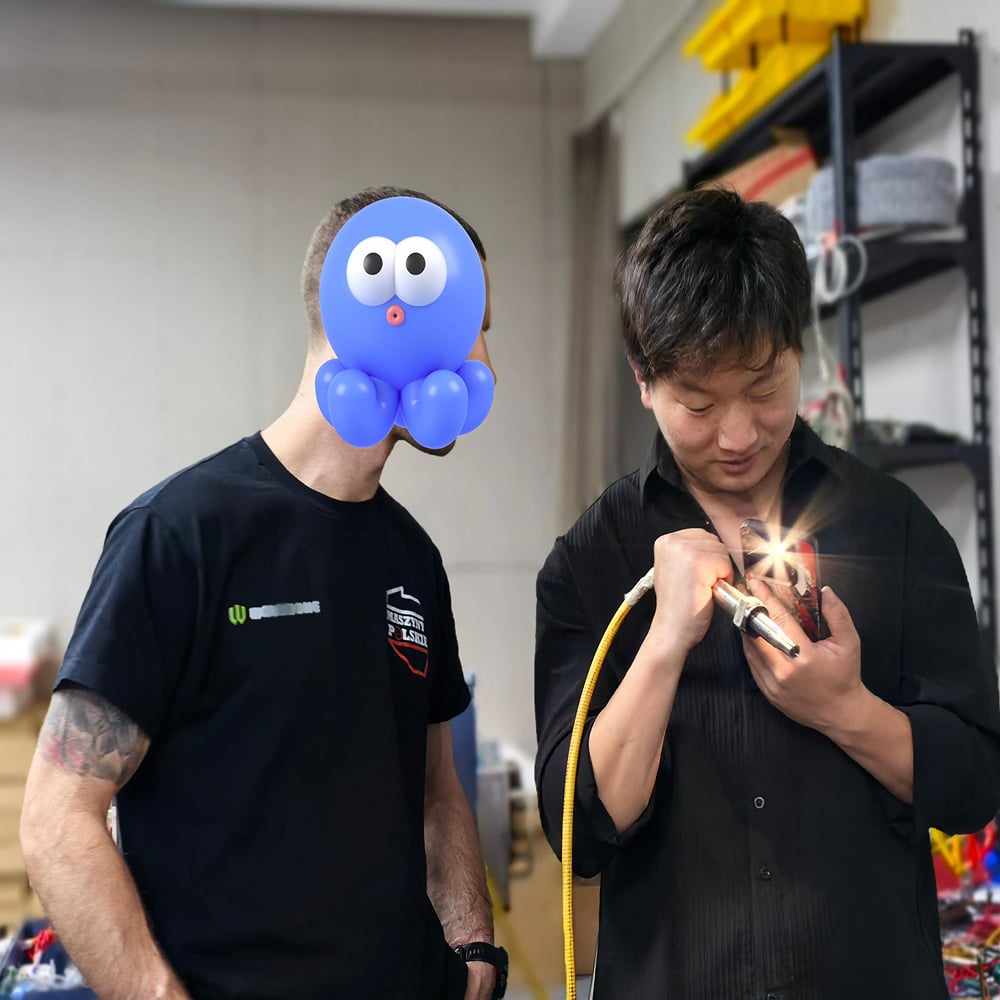
Schulung zur Laserreinigungstechnik
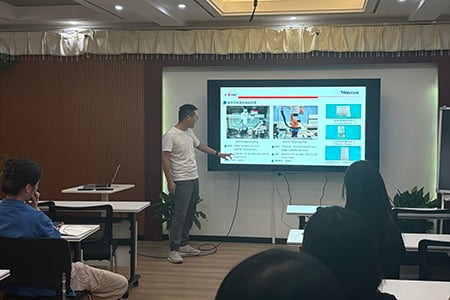
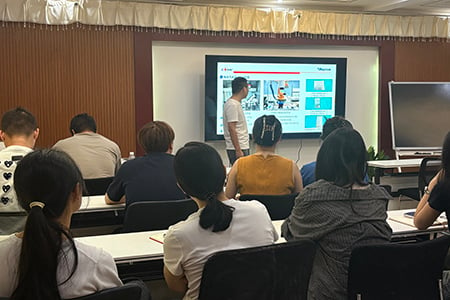
DMK bietet praktische Fabrik-Schulungskurse für internationale Partner an. Basierend auf den realen DPL-Serien-Impuls-Laserreinigern, den SLCHY-Serien-Komposit-Reinigungsgeräten und JPT-MOPA-spezifischen Laserreinigern , umfasst das vor-Ort-Workshop-Training sieben Kernmodule: MOPA-Impuls-Laserreinigungsprozess, Zusammenbau von Impuls-Laserreinigungsanlagen, kontinuierliche Laser-Rostentfernung und Oberflächenstrukturierung, Reinigung von glänzenden Oberflächen ohne Beschädigung, Lackentfernung bei Holzmöbeln, Komposit-Laserreinigungstechnologie sowie Wartung handgehaltener Laserreinigungsköpfe. In Kombination mit authentischen Prozessparameter-Bibliotheken vermittelt die Schulung internationalen Kunden Kompetenzen in Gerätezusammenbau, Inbetriebnahme, Prozessentwicklung sowie Betrieb und Wartung – und unterstützt so den Ausbau lokaler industrieller Reinigungsgeschäfte.
Grundlagen des MOPA-Impuls-Laserreinigungsprozesses
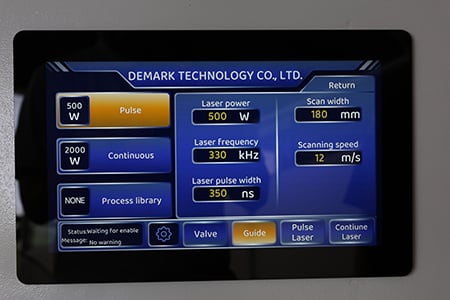
Dieses Modul beginnt mit den physikalischen Mechanismen der Laserreinigung. Es erläutert die Entstehung von Plasma und Schockwellen, nachdem Verunreinigungen Laserenergie absorbieren; dies löst Photoablation, Verdampfung, Photodekomposition und Photovibration aus, um Oxidschichten, Rost und Lackbeschichtungen zu entfernen. Besonderes Augenmerk gilt dem zweischwellenprinzip : Die Pulsenergiedichte muss streng zwischen der Schwellenenergie für die Entfernung von Verunreinigungen und der Schwellenenergie für Substratschäden liegen, um qualifizierte Reinigungsergebnisse zu erzielen.
Die Teilnehmenden lernen Auswahlregeln für JPT-MOPA-Laserreinigungslaser kennen und verstehen die Abstimmungsbeziehung zwischen Wiederholfrequenz, Spitzenleistung und Einzelpulsenergie. Sie vergleichen zudem die Leistungsfähigkeit homogenisierter Top-Hat-Strahlprofile mit Gauss-Strahlen und erfahren, wie Top-Hat-Strahlen eine gleichmäßigere Reinigung ermöglichen und Substratverbrennung wirksam verhindern.
 |
 |
Praktischer Aufbau von Impulslaserreinigungsmaschinen
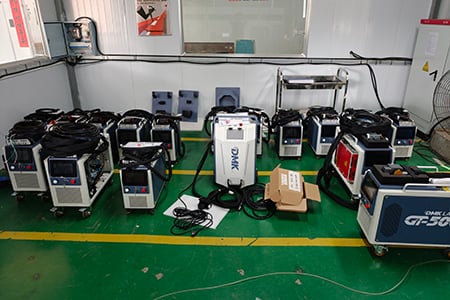
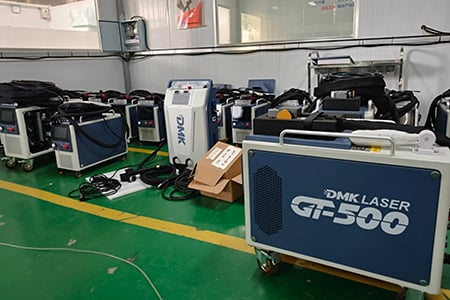
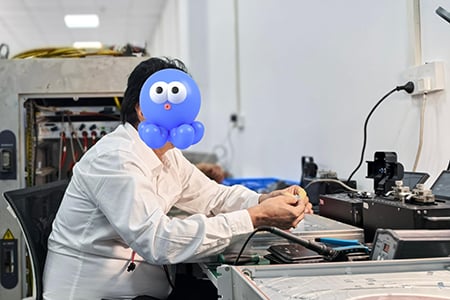
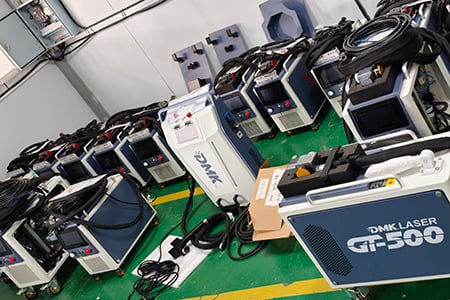
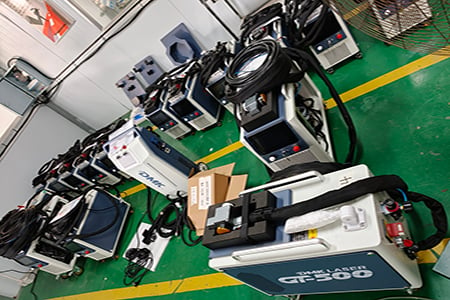
Azubis führen im Montagewerk vollständige Montageübungen für den GT-500 und andere pulstypische handgeführte Laserreiniger durch. Das Training umfasst die kompletten Installationsverfahren für JPT-MOPA-Pulslaser, Luft-/Wasserkühlungseinheiten, 7-Zoll-Touchscreen-Hauptsteuerkabinette, handgeführte Reinigungsköpfe mit QBH-Schnittstelle (1,65 kg), 5 Meter lange Betriebsoptikfasern sowie industrielle Verriegelungs-Flugzeugstecker.
Die Teilnehmer üben das optische Pfaddocking (minimaler Biegeradius der Lichtleitfaser ≥ 150 mm), den Anschluss des Wasserkreislaufs (Füllen mit reinem Wasser bis zur grünen Zone der Füllstandsanzeige), den Anschluss ölfreier und wasserfreier Druckluft über 0,6 MPa zusammen mit der Installation eines Öl-Wasser-Abscheiders sowie die Verdrahtung von Not-Aus-Schaltkreisen und Verriegelungsschaltern. Die werkseitig vorgegebenen Selbsttestpunkte beim Einschalten der Stromversorgung werden abgeschlossen, darunter das Fokussieren des roten Leuchtpfeils, der Austausch der Feldlinsen F330/F255/F165 sowie die Inbetriebnahme von 12 Scannermustern (Linie, Texturierung, Zufall, X-Raster, Welle, Spirale, Ring, Blütenblatt, Rechteck und weitere), um die vollständigen werkseitigen Abnahmetests für die Gesamtanlage abzuschließen.
 |
 |
Verfahren zur kontinuierlichen Laserentrostung und Oberflächentexturierung
Dieses Modul nutzt den Halbleiter-Dauerstrich-Laserkanal der kompositen Reinigungsanlage GT-500-3000 als Lehrplattform. Es veranschaulicht, wie CW-Laser schwere Rostschichten und Zunder durch thermische Ausdehnung sowie thermisch bedingte Spannungsabtragung entfernen.
Die Teilnehmenden stellen die Laserleistung im Bereich von 10 % bis 100 % ein, legen die Reinigungsbreite zwischen 10 mm und 60 mm fest und synchronisieren die Abtastgeschwindigkeit mit der Werkstücktransportgeschwindigkeit, um praktische Probenentnahmen bei schwerem Rost auf Kohlenstoffstahl, Schiffszunder sowie Rostentfernung an Stahlstäben durchzuführen. Im Texturierungsmodus werden die Abtastbreite (max. 200 mm) und der Füllabstand (max. 2800 μm) so abgestimmt, dass auf Oberflächen aus Edelstahl und Aluminiumlegierungen eine gleichmäßige mikro‑nano‑Raue erzeugt wird, um die Haftfestigkeit von Beschichtungen vor dem Lackieren zu verbessern.
Der Kurs unterscheidet zudem die Auswahlregeln für Laserquellen: Gaußsche Strahlprofile eignen sich bevorzugt für die Entfernung homogener Schichten wie Rost und Zunder, während Top‑Hat‑Strahlprofile für die Reinigung heterogener Schichten – beispielsweise in Reifenformhohlräumen – geeignet sind.
 |
 |
Reinigungsverfahren für glänzende Oberflächen ohne Beschädigung
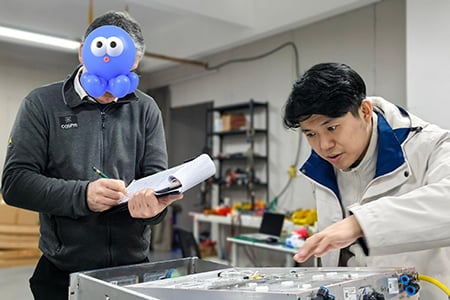
Die Reinigung glänzender Oberflächen ohne Beschädigung ist ein fortgeschrittenes Ausbildungsmodul. Mithilfe der integrierten Bibliothek für „nichtzerstörende Reinigung“ üben Teilnehmer das Entfernen von Ölflecken, Fingerabdrücken und dünnen Oxidschichten von gebürsteten Edelstahloberflächen, Aluminiumlegierungsbauteilen sowie kupfernen Spiegelflächen – ohne die ursprünglichen Bearbeitungsspuren oder den metallischen Glanz zu beeinträchtigen.
Die Kerntechnik besteht darin, die Energiedichte innerhalb des engen Prozessfensters zwischen Reinigungsschwelle und Schadensschwelle einzuschränken. Dies wird erreicht, indem die mittlere Leistung gesenkt, die Pulsfrequenz erhöht (um die Energie pro Einzelpuls zu verringern), der Defokus-Offset vergrößert und der Einfallswinkel optimiert wird (\(I=I_0·\cos\alpha\)), um Rückreflexionen bei senkrechtem Einfall zu vermeiden.
Ein Reinigungsverfahren für Aluminiumlegierungen vor dem Schweißen wird demonstriert (100 W Leistung, 8 m/s Abtastgeschwindigkeit, 240 ns Impulsbreite, 15 mm Linienbreite); dies bestätigt eine Zugfestigkeitssteigerung der Schweißverbindungen um rund 8,7 % nach der Vorreinigung.
 |
 |
Spezielles Lackentfernungsverfahren für Holzmöbel
Lackentfernung an Holzoberflächen ist eine Schlüsselanwendung des DPL‑500W‑MC‑Systems. Praktische Übungen konzentrieren sich auf die Renovierung von Massivholzmöbeln und die Restaurierung von Holzhandarbeiten, wobei transparenter Lack, farbiger Holzlack sowie ölbasierte Farbe entfernt werden.
Auszubildende beherrschen die Strategie „niedrige Energiedichte, hohe Scanfrequenz“ für Holz – ein Substrat mit geringer Wärmeleitfähigkeit, das zur Verkohlung neigt. Die Prozessdatenbankabtastung erfolgt mit typischen Impulsbreiten von etwa 150 ns; die Frequenz wird entsprechend den Leistungsstufen des JPT-Lasers angepasst. Der Linienmodus und der Rechteck-Füllmodus werden eingesetzt, um die Reinigungsbewegungen zu steuern und lokales Überbrennen sowie Schwarzverfärbung zu vermeiden. Die Schulung umfasst zudem den Einfluss von Scanbreite und Füllabstand auf die Verfärbung der Holzoberfläche sowie empirisch ermittelte Prozesskorrekturen für verschiedene Holzarten wie Eiche, Walnuss und Spanplatte.
 |
 |
Verbund-Laserreinigungstechnologie (Impuls- + Diodenlaser im Dauerstrichbetrieb)
Der Unterricht konzentriert sich auf das GT-500-3000-Verbund-Laserreinigungsgerät, das einen Impulslaser und einen 1080-nm-Diodenlaser im Dauerstrichbetrieb integriert, mit einer Gesamtleistung von ≤15 kW und einer Dreiphasen-Stromversorgung von 380 V.
Die Teilnehmer lernen das Prinzip der Verbundreinigung: Der kontinuierliche Halbleiterlaser erwärmt und erweicht Verunreinigungen durch thermische Ausdehnung vor, anschließend erfolgt die Materialentfernung mittels gepulstem Laser durch photoakustische Schock- und Stoßwelleneffekte. Diese kombinierte Lösung bietet eine höhere Effizienz und ermöglicht die Reinigung hochreflektierender Materialien. Praktische Parameter umfassen 300 W Impulsleistung bei 20 kHz, eine Abtastgeschwindigkeit von 9,6 m/s, eine Linienbreite von 80 mm sowie eine Überlagerung mit einem 2000-W-Halbleiterlaser bei 70 % Leistungsabgabe.
Die Teilnehmer vergleichen die Einschränkungen der Einzelimpulsreinigung bei starkem Rost und dickem Fett und lernen die Vorteile verbundener Prozesse kennen – darunter Synchronisation beider optischer Pfade, zeitliche Abstimmung sowie Feinabstimmung des Leistungsverhältnisses – für die Rostentfernung, das Entfernen dicker Farbschichten und die Bearbeitung hochreflektierender Metalle.
 |
 |
Wartung und Fehlerbehebung für tragbare Laserreinigungsköpfe
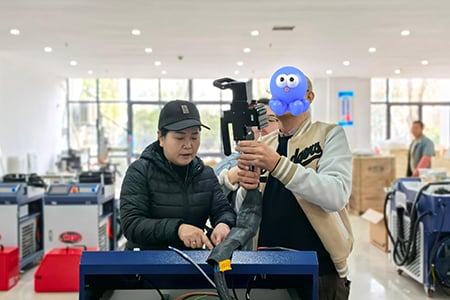
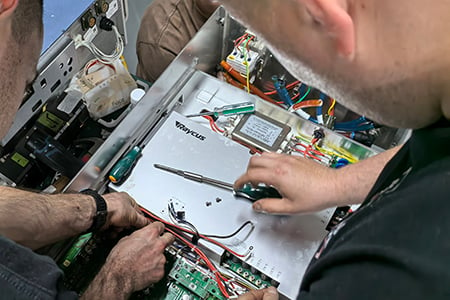
Dieses Modul richtet sich an Field-Service-Ingenieure und behandelt standardisierte Demontage- und Wartungsabläufe für handgehaltene Reinigungsköpfe. Die Inhalte umfassen die Inspektion von Feldlinsen und Schutzfenstern vor bzw. nach der Schicht auf Staub oder Brandspuren mithilfe von Linsentuch; staubfreie Schnellwechselverfahren für 52×2-spec-Schutzfenster; Abschaltkriterien bei geringfügiger Linsenverbrennung oder verschlechterter Laserleistung; sowie die Inspektion von QBH-Steckverbindern und gewellten Lichtwellenleiterrohren auf Quetschschäden (Lichtwellenleiter-Biegeradius ≥150 mm).
Gängige Fehlerbaumanalysen werden durchgeführt: Keine Maschinenstromversorgung (Not-Aus nicht zurückgesetzt / Leistungsschalter ausgelöst); keine rote Leuchtleiste (Schutzabdeckung des Feldlinsenobjektivs noch montiert / Frontlinse beschädigt); keine Laserleistung (Kühlgerät noch nicht auf Zieltemperatur / Laserfreigabe deaktiviert / starker Fokusdrift); schwache Laserleistung (Feldlinsenobjektiv reinigen / Neufokussierung vornehmen). Die Teilnehmer lernen zudem die Winterfrostschutzmittel-Dosierung (Mischungsverhältnis von 2:8 bis 6:4 je nach Umgebungstemperatur), den optischen Pfad-Schutz mit Druckluft (0,6 MPa) sowie die tägliche Routine-Wartung mit synchroner Staubabsaugung mittels Staubsaugern.
