
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


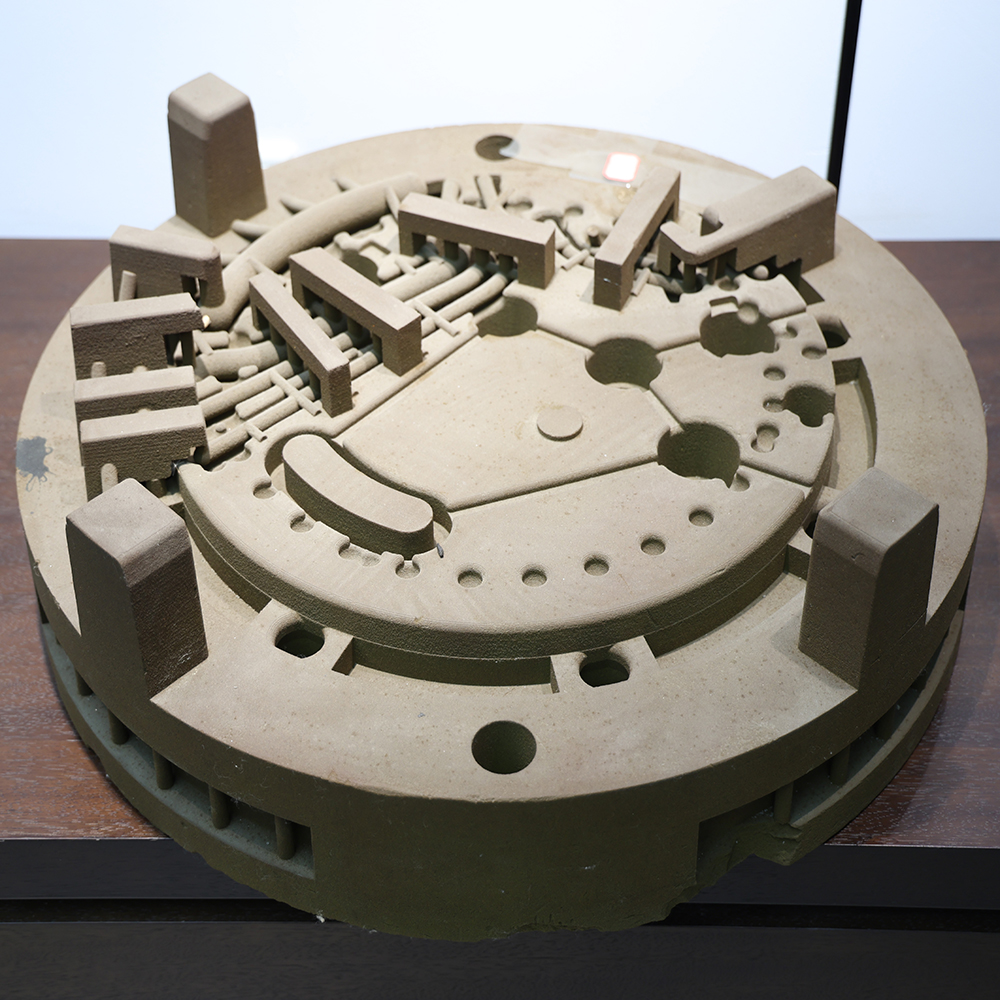
Technické školení v oblasti kovového 3D tisku metodou selektivního laserového tavení (SLM)
Vítejte v technickém školení pro selektivní laserové tavení (SLM) kovového práškového lože pro 3D tisk. Toto školení kombinuje principy zařízení, základní procesní požadavky, provozní specifikace a bezpečnostní provoz a údržbu. Cílem je upevnit vaše základní znalosti technologií SLM, standardizovat postupy provozu zařízení a pomoci vám předejít výrobním vadám i rizikům spojeným s bezpečností práce. Níže jsou uvedeny hlavní obsahy školení.
1. Aplikace kovového práškového lože pro 3D tisk (SLM)
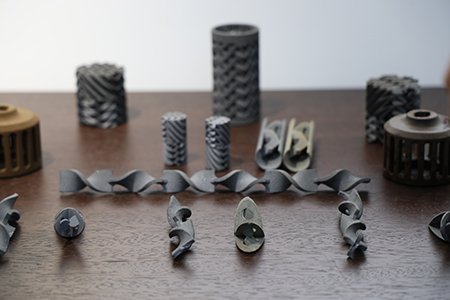
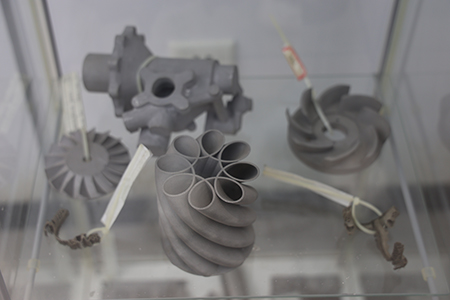
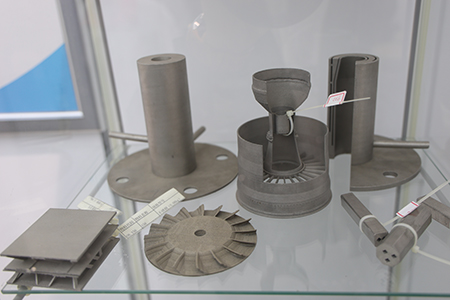
Jako technologie laserového tavení práškového lože SLM zcela taví kovové prášky pomocí laseru v inertní ochranné atmosféře, čímž vyrábí složité kovové součásti téměř plné hustoty. Řeší výrobní výzvy spojené se výrobou integrovaných a lehkých konstrukcí, které nelze snadno realizovat pomocí tradičních výrobních metod.
 |
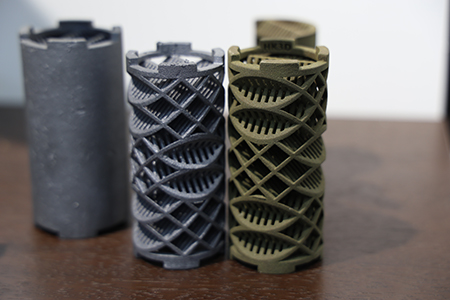 |
Hlavní aplikační scénáře:
- Letecký průmysl : Součásti z titanových slitin a superlitin, jako jsou skříně motorů, spalovací komory a mřížové nosné konstrukce pro integrované snížení hmotnosti.
- Formovací průmysl : Vložky do forem se shodnými chladicími kanály ke zkrácení cyklů vstřikování a zlepšení výtěžku výrobků.
- Vědecký výzkum a vysoce kvalitní zařízení : Zkušební vzorky nových materiálů, složité díly s průtokovými kanály a speciálně tvarované součásti pro odvod tepla.
Typické technologické možnosti: Přesnost tváření ±0,1 mm (pro L ≤ 100 mm); nastavitelná tloušťka vrstvy prášku od 20 μm do 400 μm. Více-laserová konfigurace výrazně zvyšuje efektivitu tisku.
2. Klíčové body přípravy kovového prášku pro SLM
Kovový prášek přímo určuje kvalitu tištěných dílů. Kulovitý kovový prášek vyrobený metodou atomizace plynem je široce používán pro SLM. V tomto procesu je základní slitinový materiál roztaven při vysoké teplotě; proud roztaveného kovu je rozptýlen vysokotlakým inertním plynem a po ochlazení se ztuhne na kulovitý prášek.
 |
 |
Základní technické parametry: velikost částic 15–53 μm; vysoká sférickost a dobrá tekutost. Obsah kyslíku a cizí nečistoty je třeba přísně kontrolovat, protože nečistoty mohou způsobit vady výrobků a kolize stírače.
Provozní pokyny: prášek uchovávejte za podmínek vakuového sušení. Recyklovaný prášek je nutné prosít explozebezpečným vibračním sítem a před opětovným použitím smíchat s novým práškem ve správném poměru. U reaktivních slitin, jako je titan a hliník, vyhýbejte se prodlouženému vystavení okolnímu vzduchu.
3. Optický systém zařízení SLM
Optický systém představuje energetické jádro zařízení a skládá se z vláknových laserů, skenovacích galvanometrů, soustav polních čoček pro zaostření, ochranných oken a chladicí jednotky s vodním chlazením. Zařízení s více lasery využívají několik nezávislých optických kanálů pro paralelní zpracování.
 |
 |
- Laser : Jednovidový vláknový laser s výstupním výkonem minimálně 500 W, vlnovou délkou 1060 nm a nepřetržitě nastavitelným výkonem v rozsahu 10–100 %; kvalita svazku M² ≤ 1,1. Pravidelná kalibrace výkonu je povinná.
- Skenující galvanometr : Rychlost skenování ≥ 7 m/s. Kalibrovaná přesnost zůstává stabilní po dobu delší než tři měsíce. Vyhněte se silným vibracím zařízení, aby nedošlo k posunu nulového bodu galvanometrů.
- Optické součásti : Křemenné ochranné okno je spotřební součástka určená k odstraňování kouře a rozstřiku uvnitř stavební komory. V případě ablace nebo kontaminace jej okamžitě nahraďte. Hloubka ohniska je nastavitelná v rozsahu ±5 mm.
- Chladič : Dvou teplotní dvou řídicí systém chlazení vodou s bezpečnostním zámkem pro průtok a teplotu. Při poruše chlazení se automaticky spustí poplach a zařízení se vypne.
4. Plynový systém zařízení SLM a bezpečnostní požadavky
Plynový systém udržuje atmosféru s nízkým obsahem kyslíku pro tisk a zároveň filtruje výpary a zabraňuje výbuchům prachu, což je klíčové pro kvalitu procesu i bezpečnost provozu.
 |
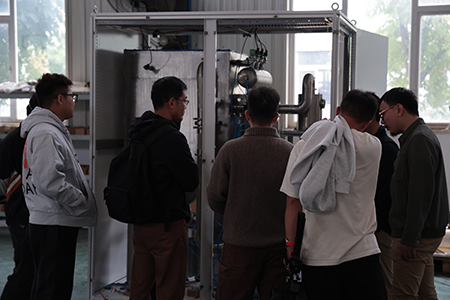 |
- Čištění atmosféry : Kombinuje vývěvu a plnění inertním plynem. Obsah kyslíku uvnitř komory lze snížit pod 5000 ppm během 30 minut. Během zpracování musí být hladina kyslíku udržována na úrovni ≤ 100 ppm, přičemž při překročení této meze se automaticky aktivuje zvukové a vizuální varování. Tisk nikdy nezahajujte, dokud obsah kyslíku nedosáhne požadované hodnoty. .
- Dvouvrstvý proud vzduchu : Horní a dolní vývody vzduchu uvnitř komory vytvářejí laminární proud, který odvádí výpary a rozstřik a snižuje riziko kontaminace čočky i oxidace taveného bazénu.
- Filtracní systém : Třístupňová filtrace kombinující cyklonový separátor a filtrační prvky třídy H13 s životností ≥ 30 000 hodin. Podporuje online zpětné vyfukování bez vypnutí zařízení. Popelový koš je pasivován pasivační kapalinou během vyprazdňování popela, aby se zabránilo samovznícení prachu. Rozdílový tlak je sledován v reálném čase; při ucpaní filtru se aktivuje poplach. Nepřepisujte poplachy, abyste vynutili provoz.
5. Softwarový systém pro řezání a řízení zařízení
Softwarový balíček zahrnuje předzpracovací řezací software a systém řízení zařízení s bezplatnou trvalou službou aktualizací.
- Předzpracovací řezací software : Podporuje import souborů STL a řezání přímo na stroji. Všechny technologické parametry lze plně upravit. Funkce kontroly tloušťky brání výběru nesprávného technologického balíčku. Podporuje dávkové zpracování více součástí. Rotace skenovací dráhy se pohybuje v rozsahu 0°–360° za účelem snížení vnitřního napětí v součástech.
- Systém řízení zařízení : Rozhraní člověk–stroj je izolováno od pozadí řízení. Výkon laseru a rychlost skenování lze během tisku upravovat v reálném čase s okamžitým účinkem. Klíčová data, jako je počet vrstev, doba zpracování a teplota substrátu, se zobrazují v reálném čase. Vestavěná funkce samo-diagnostiky poruch a zvukové i vizuální poplachové funkce. K dispozici je zpožděné chlazení při skenování jedné vrstvy za účelem snížení deformace způsobené akumulací tepla.
Tip pro školení: Zaznamenávejte si všechny změny procesních parametrů během praktického provozu. Před zahájením formální výroby proveďte ověření na malém vzorku.
6. Konfigurace a provoz pomocných zařízení
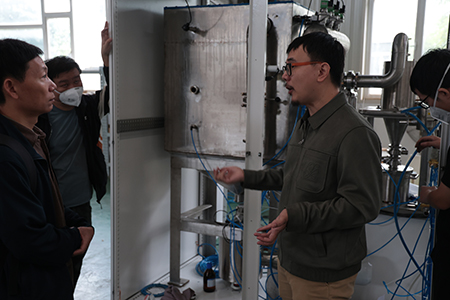
Kompletní pracovní stanice SLM musí být vybavena vakuovou sušicí troubou, vibračním sítem se zárukou proti výbuchu a vysavačem se zárukou proti výbuchu. Všechna pomocná zařízení musí splňovat specifikace pro ochranu proti výbuchu.
 |
 |
| Zařízení | Hlavní funkce | Poznámky k provozu |
|---|---|---|
| Vákuová sušicí trouba | Sušte prášek i substrát, abyste předešli pórovitosti způsobené vodíkem | Stupeň vakua < 133 Pa; dveře komory otevřete až po úplném ochlazení |
| Výbušně chráněné vibrační síto | Síťte čistý a recyklovaný prášek, abyste odstranili škváru | Vybaveno protizanášovým ultrazvukovým zařízením; reaktivní prášek prosívejte raději v inertní atmosféře |
| Výbušninově odolný vysavač | Vyčistěte rozsypaný kovový prášek | Certifikace pro výbušně chráněná zařízení je povinná. Běžné vysavače jsou při manipulaci s kovovým prachem zakázány. Zajistěte správné uzemnění pro odvod elektrostatického náboje. |
Shrnutí školení a připomínky týkající se bezpečnosti
Vážení účastníci: Zařízení SLM zahrnuje nebezpečí spojená s laserem, hořlavým kovovým práškem a inertním ochranným plynem. Praktická obsluha je povolena pouze po absolvování úplného bezpečnostního školení .
 |
 |
Při denní kontrole věnujte zvláštní pozornost stavu optického chlazení, monitorování obsahu kyslíku, diferenčnímu tlaku filtru, zámkovému zařízení dveří komory a dostupnosti tlačítka nouzového zastavení. Pro práci s prášky je zakázáno používat náhradní součásti, které nejsou protiexplosivní. Uchovávejte úplné záznamy o zpracování za účelem sledovatelnosti procesu a odstraňování poruch.
