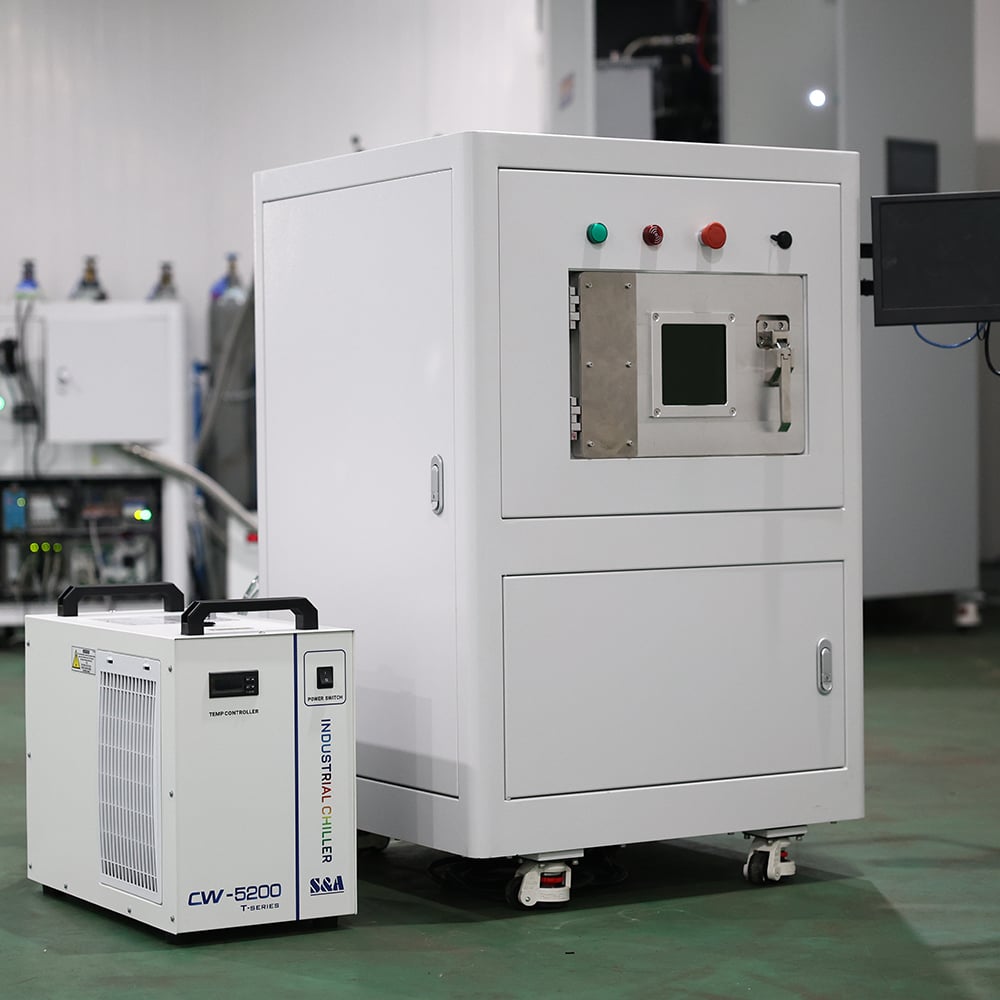
Přehled technologie SLM
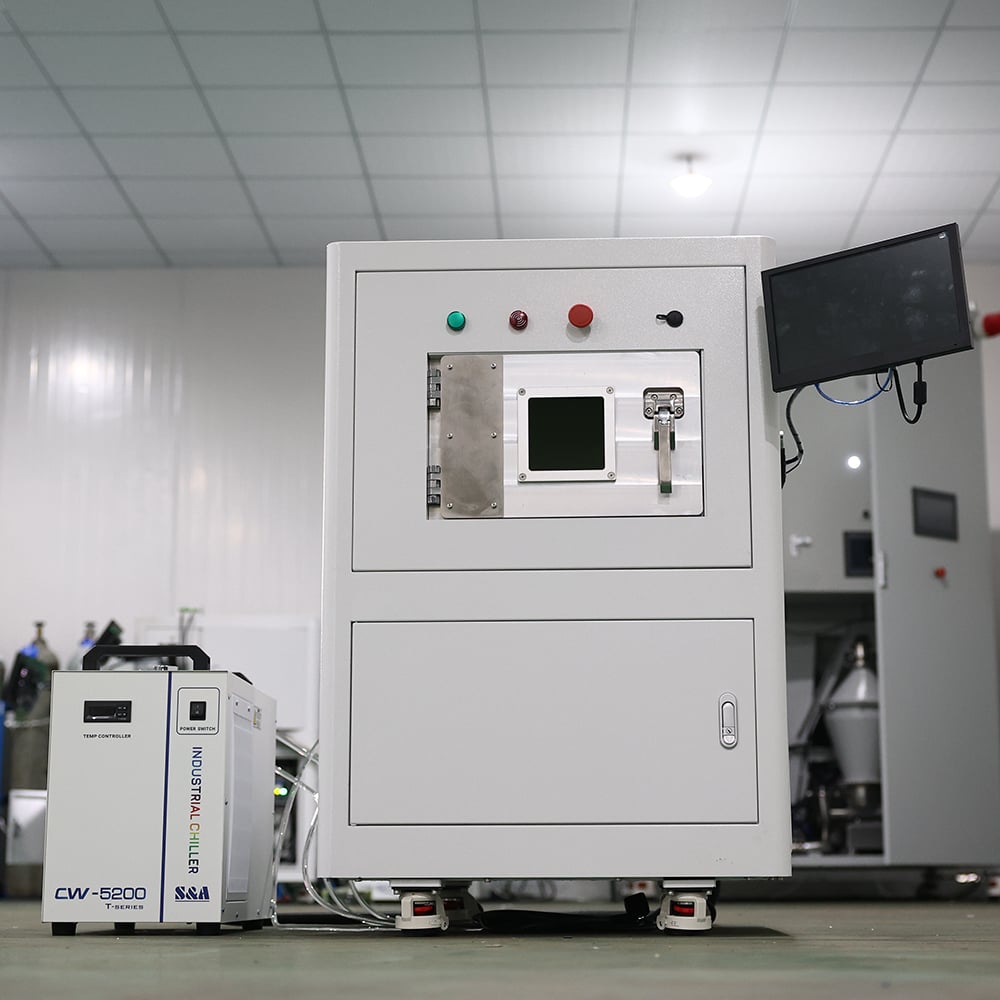
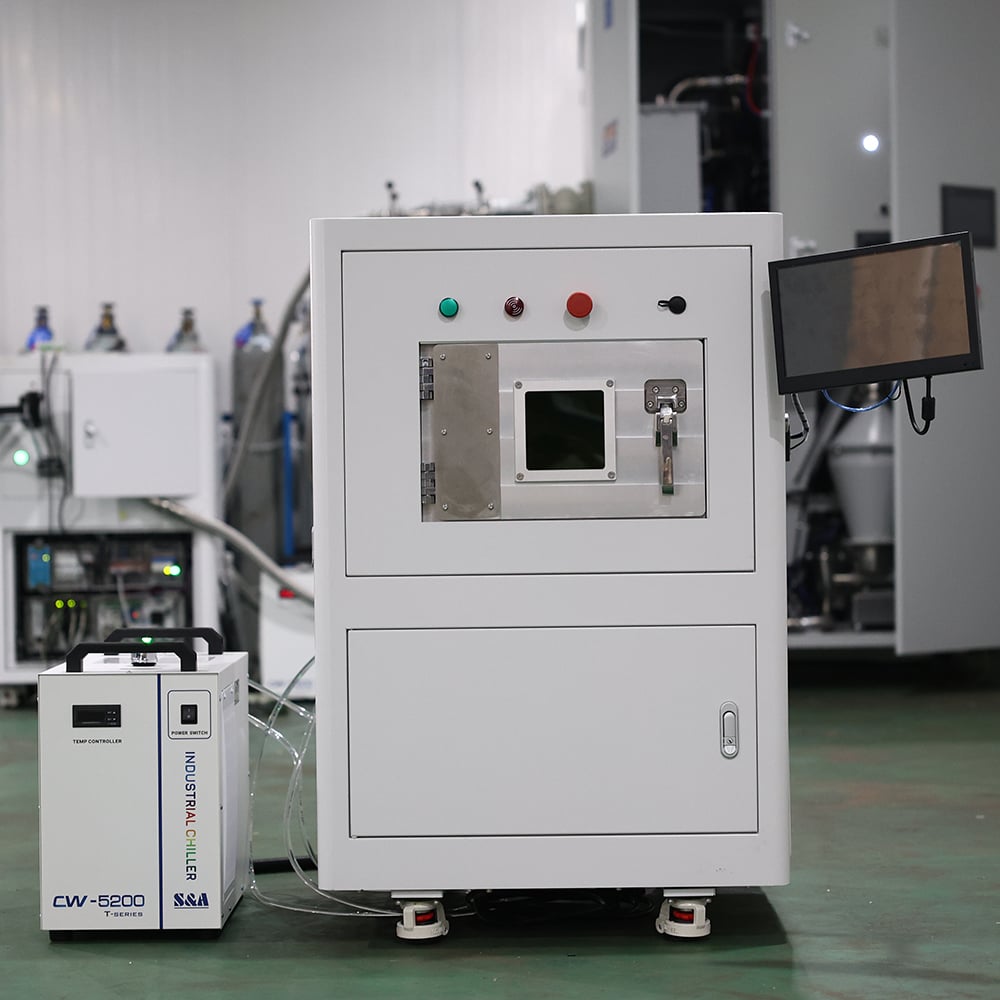
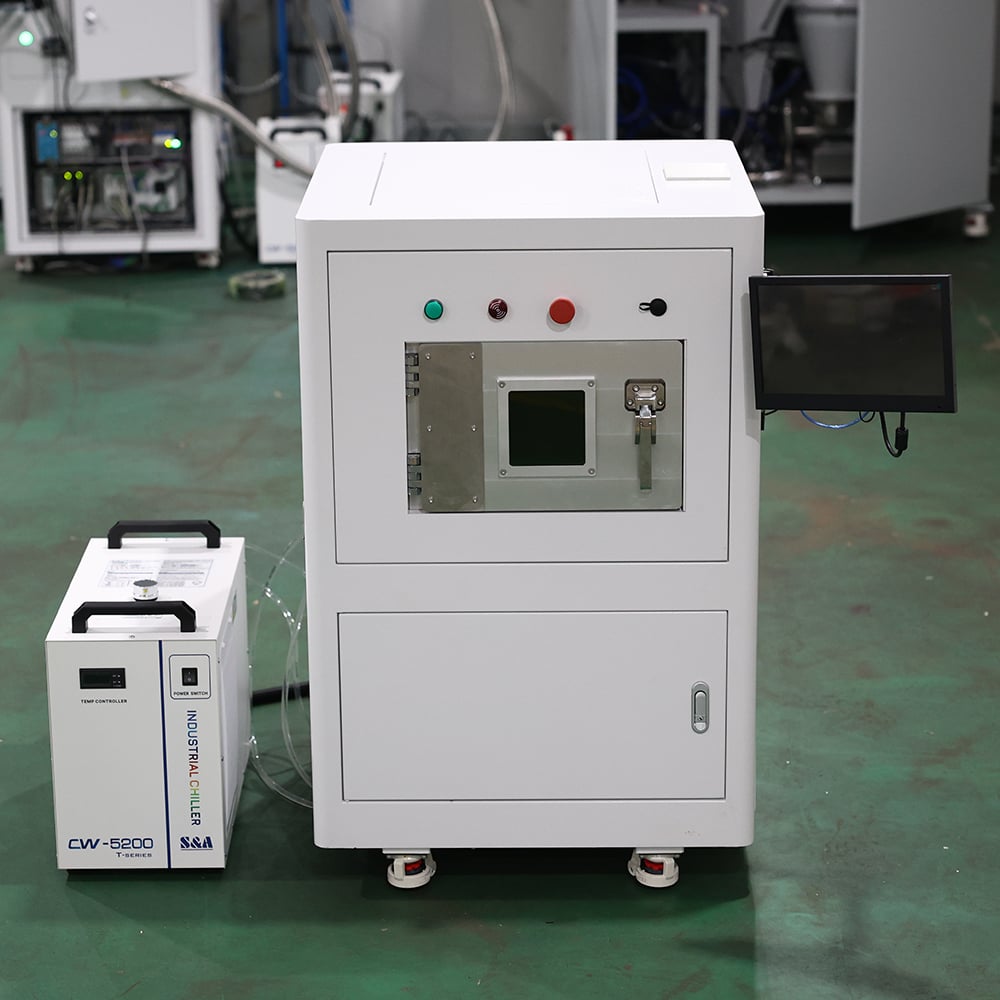
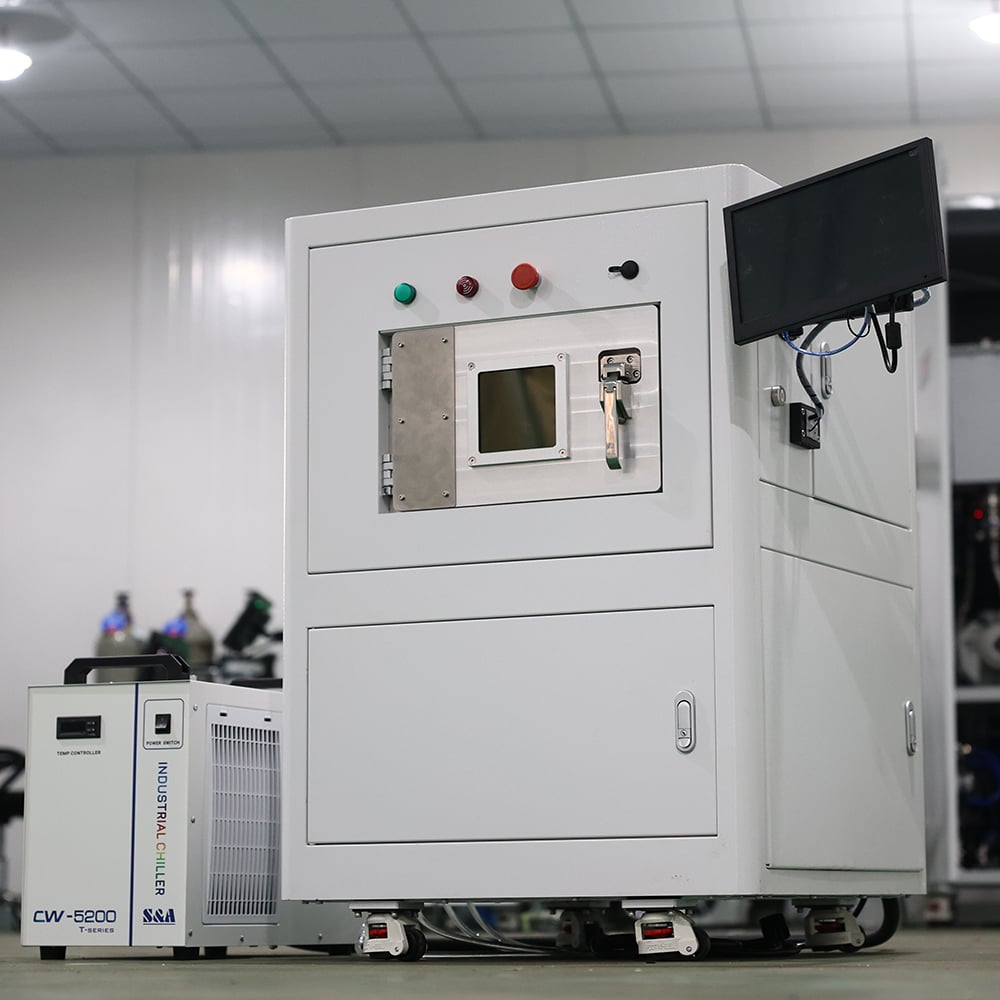
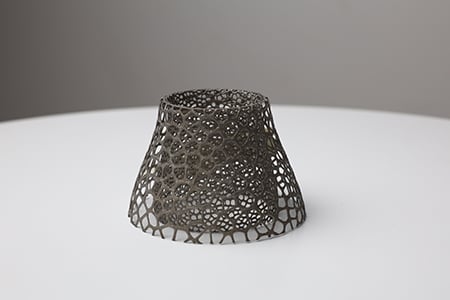
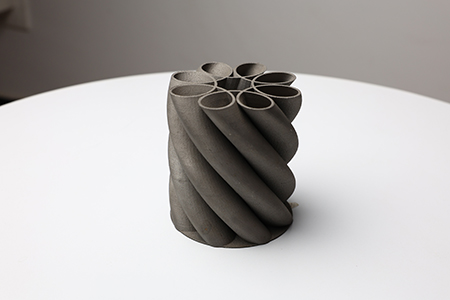
SLM je zkratka pro Výběrové laserové tavení – proces kovové aditivní výroby s použitím práškového lože. Vysokoenergetický vláknový laserový paprsek zcela roztavuje kovový prášek vrstva po vrstvě podle skenovacích drah generovaných řezacím softwarem za účelem výroby funkčních kovových součástí s vysokou hustotou. Tvarovací proces probíhá uvnitř uzavřené komory chráněné inertním plynem, aby nedošlo k oxidaci kovového prášku. Umožňuje výrobu složitých geometrií, jako jsou mřížové struktury, konformní chladicí kanály a složité vnitřní dutiny, které je obtížné dosáhnout tradičními obráběcími metodami. Je široce využíván ve výzkumných ústavech, zubním lékařství, vývoji forem a zkušební výrobě přesných součástí v malých sériích.
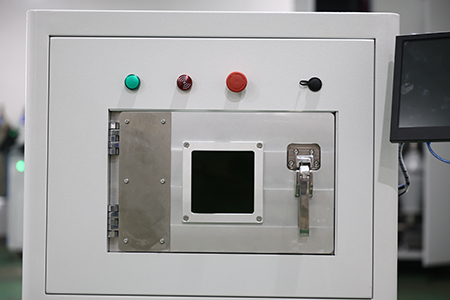
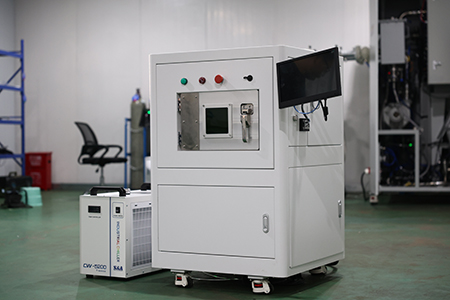
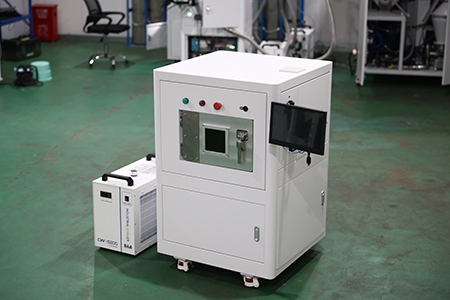
Konfigurační tabulka kovového 3D tisku M120
 |
 |
| Podsystém |
Klíčové složky |
Popis konfigurace |
| Optický systém |
Vláknitý laser |
vlákenní laser o výkonu 300 W, vlnová délka 1060–1080 nm s uzavřenou zpětnou vazbou výkonu |
|
Skenující galvanometr |
Řízení mřížky se zpětnou vazbou v uzavřené smyčce s indikátorem červeného laserového paprsku |
|
F‑θ čočka a expandér paprsku |
Křemenné optické čočky |
| Plynová soustava |
Analyzátor obsahu kyslíku |
Sledování obsahu kyslíku ve formovací komoře v reálném čase s automatickým poplachem při neobvyklých hodnotách |
|
Obvod pro vyplachování komory, obvod pro cirkulující ochranný plyn, jednotka pro úpravu plynu |
Vlastní plynový systém s cirkulací argonu jako ochranou a návrhem vzduchové stěny na pravé straně |
| Tvarovací systém |
Systém pro ukládání prášku se zásobováním shora |
Bezpečný a spolehlivý s velkou kapacitou prášku |
|
Jednosměrný pružný nástřikový systém z křemičitanového kaučuku |
Jednočepelové obousměrné nanášení vrstvy s alarmem proti přetížení |
|
Uzavřená tvarovací komora |
Komora ze nerezové oceli / vysoce pevné hliníkové slitiny, bezpečnostní zámek dveří a vestavěné LED osvětlení |
|
Sestava válcového stolu pro tvorbu výrobku |
Vedoucí značka: vývrtky a vodící lišty; předehřev podložky až na 180 °C |
| Řídicí a softwarový systém |
Software pro dělení dat |
Podporuje formáty STL / SLC, více režimů vyplňování a otevřené technologické parametry |
|
Software pro řízení stroje |
Čínské uživatelské rozhraní; sledování hladiny kyslíku, polohy nástroje pro nanášení vrstvy a průběhu úkolu v reálném čase; automatická diagnostika poruch a poplachy |
Výkonové specifikace kovového 3D tiskárny M120
| Položka |
Specifikace |
| Model |
M120 |
| Proces |
Výběrové laserové tavení (SLM) |
| Maximální velikost výrobku |
φ120 mm × 100 mm (včetně podložky) |
| Přesnost rozměrů |
≤100 mm: ±0,1 mm; >100 mm: ±0,1 % × L |
| Tloušťka vrstvy |
Nastavitelná v rozmezí 20–100 μm |
| Laserový zdroj |
vláknový laser o výkonu 300 W, vlnová délka 1060–1080 nm; výstup nastavitelný v rozmezí 10–100 % |
| Skenovací rychlost |
0–7 m/s |
| Minimální průměr světelného bodu |
60 μm ± 10 μm |
| Regulace hladiny kyslíku |
≤ 1000 ppm |
| Teplota předehřevu substrátu |
Max. 180 °C |
| Slučitelné materiály |
Nerezová ocel, slitiny odolné vysokým teplotám, kovové materiály pro zubní aplikace (slitiny na bázi Mg a Al jsou vyloučeny) |
| Celková spotřeba energie |
Přibližně 8 kW |
| Zdroj napájení |
Střídavé napětí 380 V ± 5 %, třífázový pětivodičový systém |
| Teplota okolí |
(23±5) °C |
| Relativní vlhkost |
≤75% RH |
| Celkové rozměry stroje |
500×500×980 mm |
| Hmotnost stroje |
Přibližně 350 kg |
| Formát importovaných dat |
STL, SLC |
Návod k provozu a údržbě
Provozní specifikace
- Prostředí a napájení : Dílnu vybavte klimatizací pro udržení požadované teploty a vlhkosti. Nainstalujte hasicí přístroje třídy D a spolehlivé uzemnění (odpor uzemnění ≤5 Ω). Vyhněte se sdílení napájecího zdroje s zařízeními vyvolávajícími vysokofrekvenční rušení.
- Ochranný plyn : Připravte ≥40 L argonu vysoké čistoty (čistota ≥99,9 %) pro vyčištění pracovní komory a cirkulaci plynu.
- Bezpečnost manipulace s práškem : Při manipulaci s kovovým práškem používejte dýchací masky, ochranné obleky a rukavice. Pro reaktivní prášky, jako je slitina titanu, používejte vývěvy odolné proti výbuchu. Odpadní prášek likvidujte jako nebezpečný chemický odpad v souladu s platnými předpisy.
- Bezpečnost laseru : Jedná se o laserové zařízení třídy 4. Během provozu nikdy neotevírejte dveře tvářecí komory. Neodstraňujte bezpečnostní závorky.
- Tiskový pracovní postup : Před tiskem zkontrolujte rovnost podkladu a stav nástřikového zařízení. Laser zapněte až poté, co obsah kyslíku klesne do povoleného rozsahu. V případě poruchy stiskněte tlačítko nouzového zastavení pro úplné zastavení stroje.
## Rutinní údržba
- Optický systém : Nikdy se nedotýkejte objektivu F‑θ, rozšiřovače svazku ani jiných optických prvků holýma rukama. V případě kontaminace objektivu kontaktujte kvalifikované techniky pro čištění a kalibraci. Neprofesionálové nesmí rozebírat laserový zdroj ani galvanometr.
- Jednotka mechanického tváření : Po každém výrobku vyčistěte tvářecí komoru a válec a odstraňte zbytky prášku z nástřikového zařízení. Opotřebované ostří nástřikového zařízení z křemičitanového pryže nahraďte. Pravidelně čistěte a mazte vedení a závity v ose Z.
- Plynová soustava : Kalibrujte senzor kyslíku pravidelně; kontrolujte argonové potrubí na úniky; udržujte jednotky čištění plynu a vyměňujte spotřební filtry podle plánu.
- Software a zálohování : Pravidelně zaznamenávejte parametry záložního procesu. Všechny aktualizace softwarových verzí provádí výrobce. Uchovávejte protokoly provozu a záznamy o poplácích pro účely odstraňování potíží.
- Náhradní díly : Mějte na skladě spotřební materiál, například podložky, čistící hranice z křemičitanového pryže a těsnění. Stroj i laser mají záruku 1 rok. V případě poruchy kontaktujte inženýry výrobce; demontáž uživatelem není doporučena.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR