
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


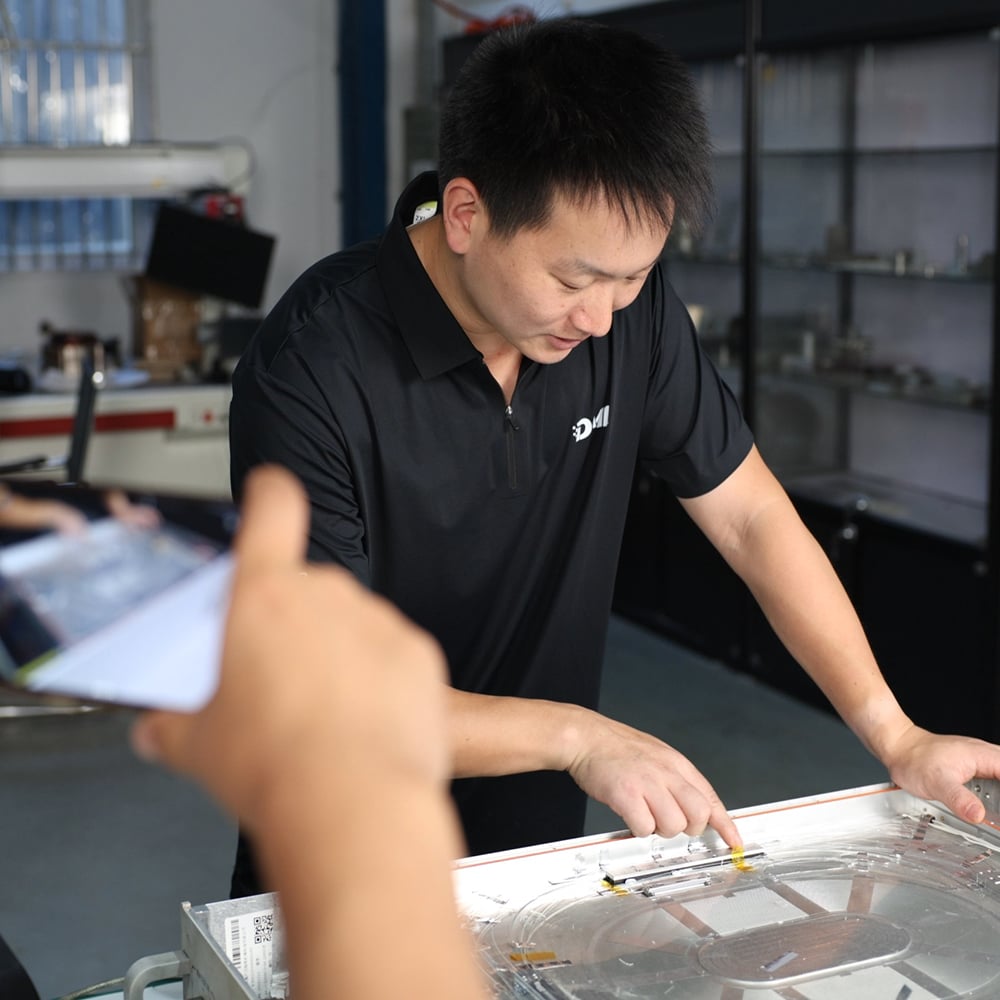
Školení z technologie laserového svařování
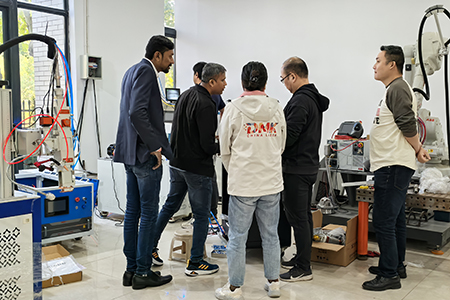
DMK nabízí praktické školení založené na výrobě pro zahraniční partnery, které zahrnuje ruční laserové svařování, automatické svařování na platformě a robotické laserové svařování. Školení je podporováno skutečným průmyslovým zařízením od předních značek a rozšiřuje se i na kompletní montáž strojů, návrh přípravků a upínačů, uvádění procesů do provozu a aplikaci systémů sledování sváru. Školení poskytuje zahraničním zákazníkům komplexní technické dovednosti od výběru komponent, montáže a uvádění strojů do provozu až po vývoj procesů a podporuje tak rozšíření místních podniků zabývajících se vybavením pro laserové svařování.
Praktická cvičení s ručními laserovými svařovacími hořáky a přívody drátu
Tento modul využívá skutečné ruční svařovací hořáky řady Superweiye SUP pro praktické školení. Obsahuje jejich rozebrání a demonstraci Čtyřfunkčního svařovacího hořáku SUP23T (4 v 1) (kombinujícího svařování, řezání, čištění a odstraňování rzi), Kmitavý svařovací hořák SUP21T (3000 W, se zabudovanou podporou vícejazyčnosti a sledováním teploty v reálném čase) , a klasické modely Ruční svařovací pistole SUP20S / SUP15S . Školenci se seznamují s vnitřními optickými strukturami, uspořádáním obvodů pro chlazení vodou a přívod plynu a bezpečnostními ochrannými mechanismy. Školení zahrnuje také instalaci, nastavení rychlosti, přepínání mezi ručním přívodem a stahováním drátu a odstraňování poruch stability pro Automatický dvoudrátový přívodní zařízení SUP21T s více funkcemi . Účastníci cvičí výměnu ochranných čoček a tryskek (měděné trysky / vodící trysky pro drát), montáž a uvedení do provozu potrubí pro přívod drátu a přizpůsobení rychlosti přívodu drátu výkonu laseru pro různé provozní podmínky, čímž si osvojí pevné dovednosti v provozu a údržbě ručních svařovacích zařízení.
 |
 |
Použití kmitavých a galvanometrických svařovacích hlav
Originální hardware Raytools slouží jako učební ukázky k rozlišení vlastností a aplikačních scénářů kmitajících a galvanometrických svařovacích hlav. Pro kmitající svařovací hlavy kurz zahrnuje Kmitající laserové svařovací hlavy BF330S / BF330M (2 kW, podporují kruhový, lineární, C‑tvarý, S‑tvarý a další kmitací vzory) a výkonné modely BF12K / BF12U (12 kW, amplituda kmitání v ose X/Y 0–5 mm, kompatibilní s protokolem XY2‑100) . Pro galvanometrické svařovací hlavy vysvětluje konfiguraci dráhy a montáž CCD vizuálního modulu pro Galvanometrické skenovací svařovací hlavy BG04K / BG06K . Dále představuje Dvojgalvanometrické ruční svařovací hořáky BW101 / BW101‑GD (2 kW, jednoosé kmitání s amplitudou 1,7/2,0 mm) a výkonnou Svařovací hlavu BW12K (12 kW) účastníci zvládnou výběr hardwaru, ladění amplitudy a frekvence kmitání a diagnostiku poruch při svařování plechů (spojování, těsnění a přesné součásti).
 |
 |
Školení o řídicích systémech pro laserové svařování
Školení je založeno na řídicím hardwaru společnosti Shenzhen Pengding Intelligent Control Technology Co., Ltd. Zaměřuje se na Řídicí kartu pro laserové svařování PDU1000 (komunikace přes USB 2.0, kompatibilní s laserovými značkami Raycus, Maxphotonics, IPG, JPT a dalšími; podporuje galvanometrické protokoly XY2-100 pro otevřenou i uzavřenou smyčku), včetně zapojení hardwaru, připojení vstupně-výstupních signálů a provozu softwarového rozhraní. Dále se učí skupinové nastavení parametrů pomocí řídicí karty EMC330 pro řízení pohybu pro výkon laseru, funkce ukazovátkového světla a rychlost posuvu pracovní platformy. Účastníci se naučí společné ladění systému s Kmitající svařovací hlavicí WOB3000T (výkon 3000 W, rychlost kmitání až 3000 mm/s) a Vysokovýkonovým galvanometrickým svařovacím systémem PDSW8000 s dvojnásobným chlazením vodou a vzduchem školenci se učí ukládat, vyvolávat a exportovat svařovací parametry pro výkon laseru, šířku pulzu, nastavení oscilace a propojení přívodu drátu, stejně jako řešit běžné chybové kódy systému.
 |
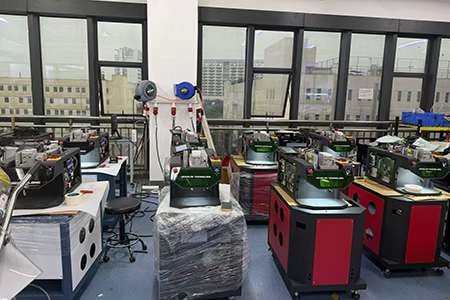 |
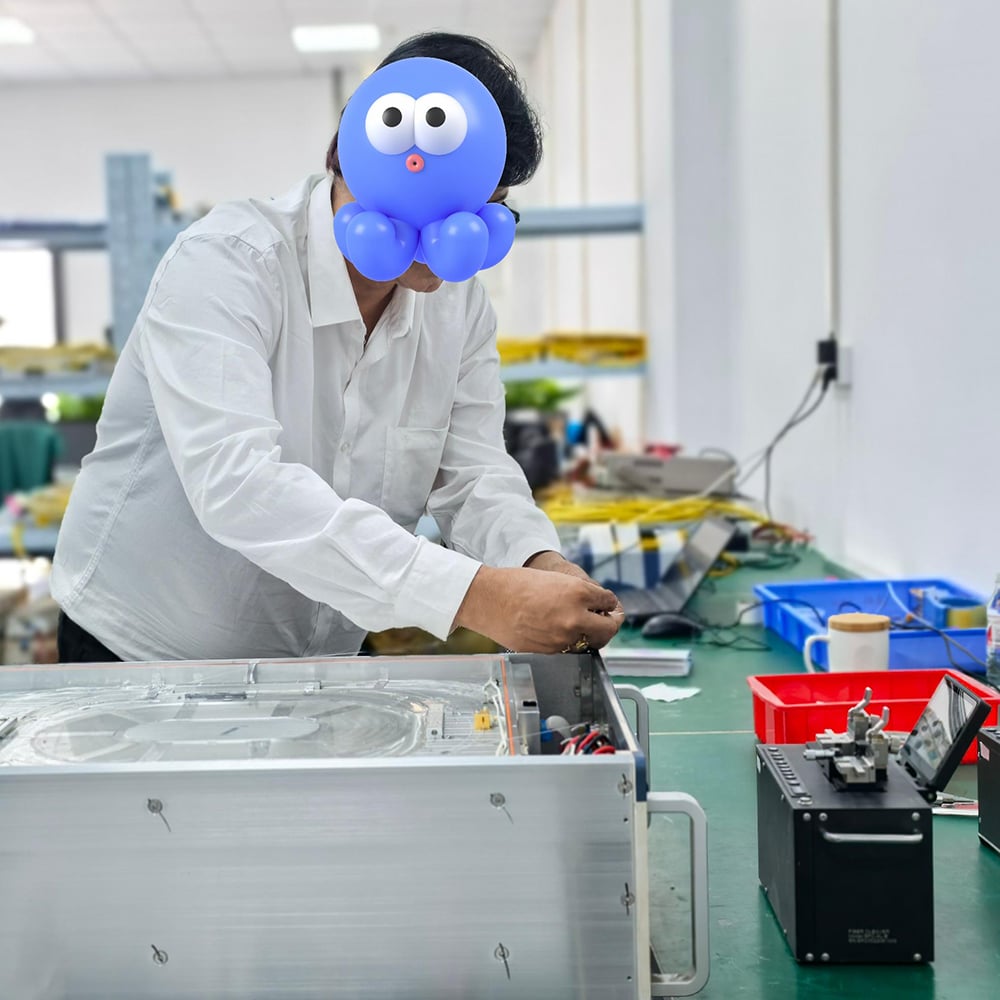
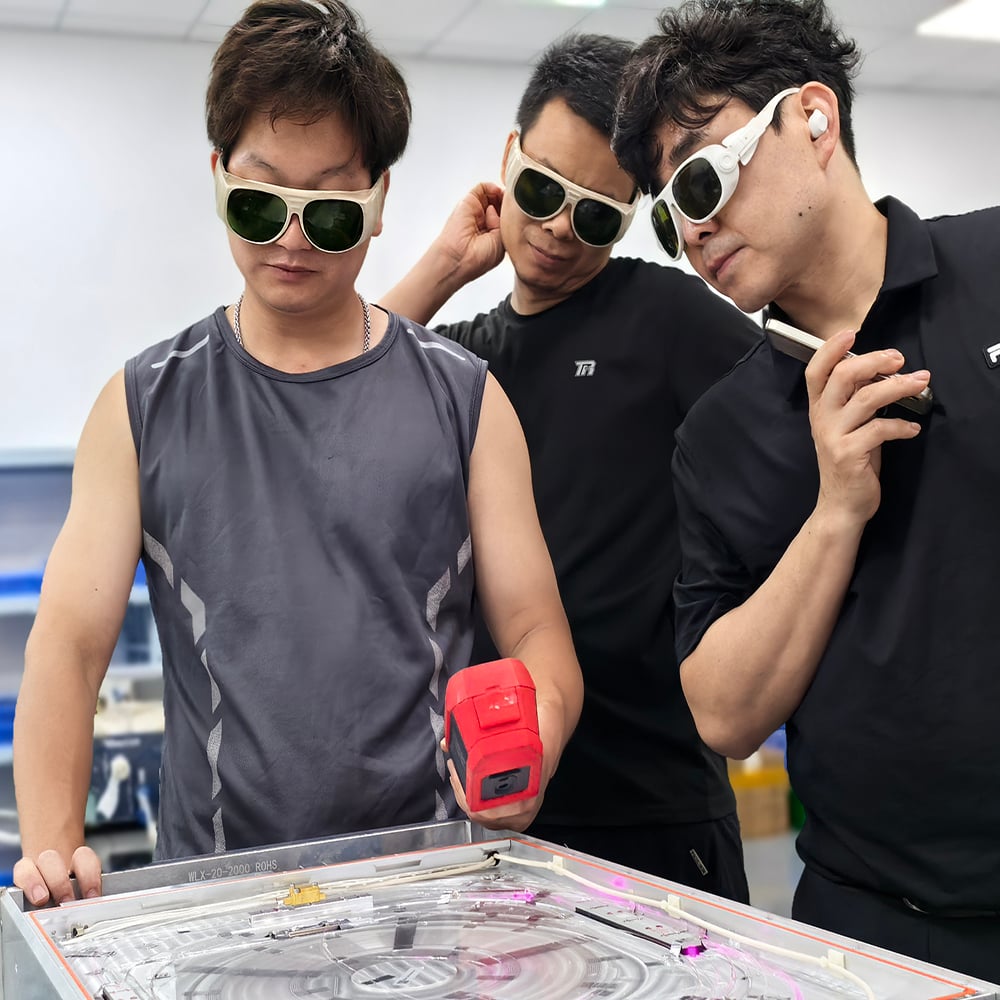
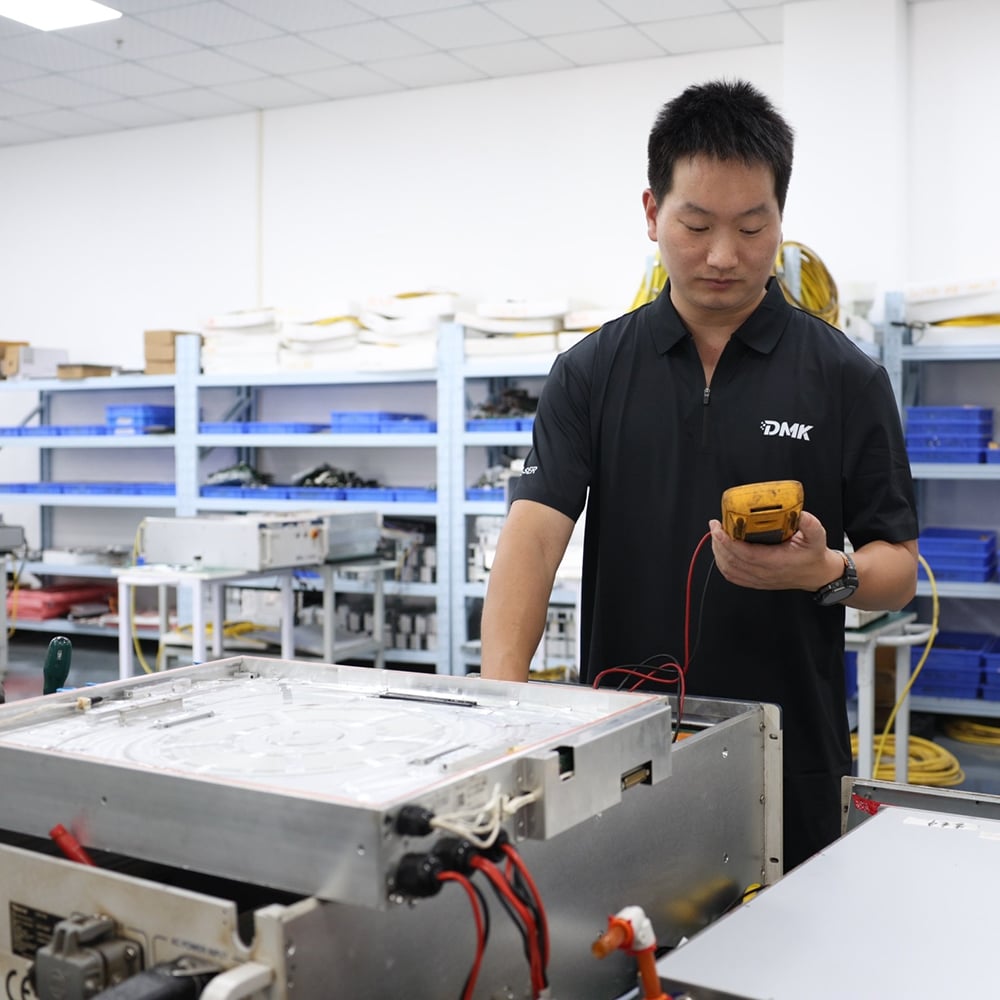
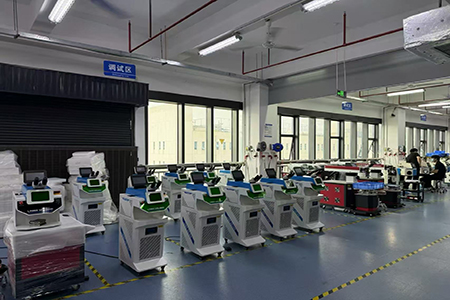
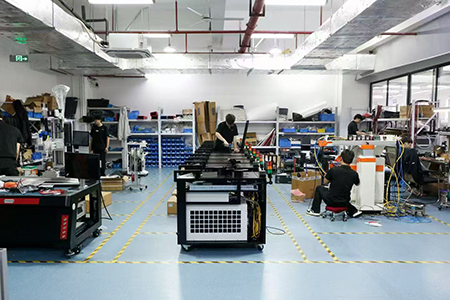
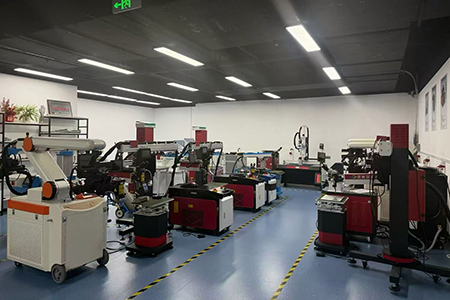
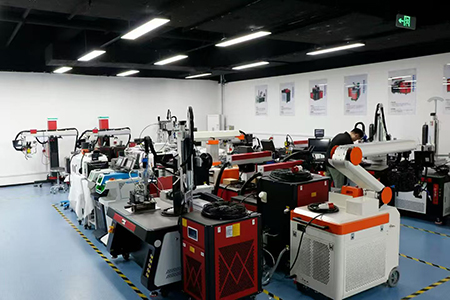
Školení pro montáž a uvedení do provozu ručních laserových svařovacích strojů
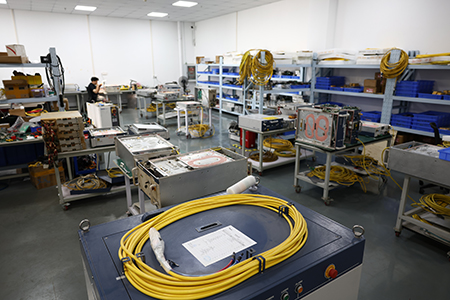
Cvičení zahrnující montáž kompletního stroje probíhají ve svařovací dílně. Pracovní postup zahrnuje lasery (Raycus / Maxphotonics / IPG), chladiče, řídící skříně, svařovací hořáky SUP23T / SUP21T a dvoudrátové podavače. Školenci procvičují instalaci optického konektoru QBH, utěsnění vodně‑plynových obvodů, elektrické zapojení a předpisy pro uzemnění. Následující kroky zahrnují uvedení do provozu za přítomnosti napájení, ověření bezpečnostní smyčky a kalibraci průtoku ochranného plynu (argon / dusík) podle standardů pro přijetí od výrobce. Po ukončení školení jsou účastníci schopni nezávisle montovat, testovat a řešit poruchy ručních laserových svařovacích zařízení.
Zásady návrhu technologického vybavení a upínačů pro automatické laserové svařovací stroje
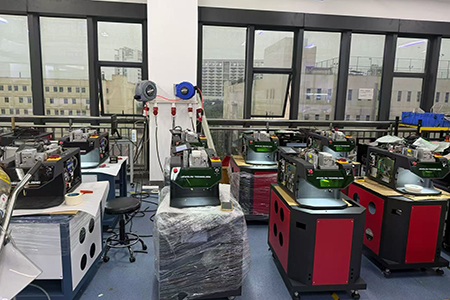
Skutečné pracovní díly slouží jako ilustrace pro návrh upínacích zařízení pro automatické svařovací stanice. Mezi základní témata patří výběr referenčních bodů, uspořádání upínacích mechanismů a potlačení svařovacích deformací u plechů, profilů a sestav bateriových boxů. Výukové lekce se zabývají výběrem materiálů, konstrukcemi zabránění kolizím, rychlými lokalizačními kolíky a pravidly pro návrh pákových svěrů. Účastníci navrhují a ověřují zjednodušené schémata upínacích zařízení pro dané součásti. Modul také představuje standardy pro pravidelnou kalibraci přesnosti upínacích zařízení a výměnu spotřebních částí, čímž umožňuje zákazníkům vyhodnotit a vyvinout vlastní řešení upínacích zařízení pro konečné produkty.
 |
 |
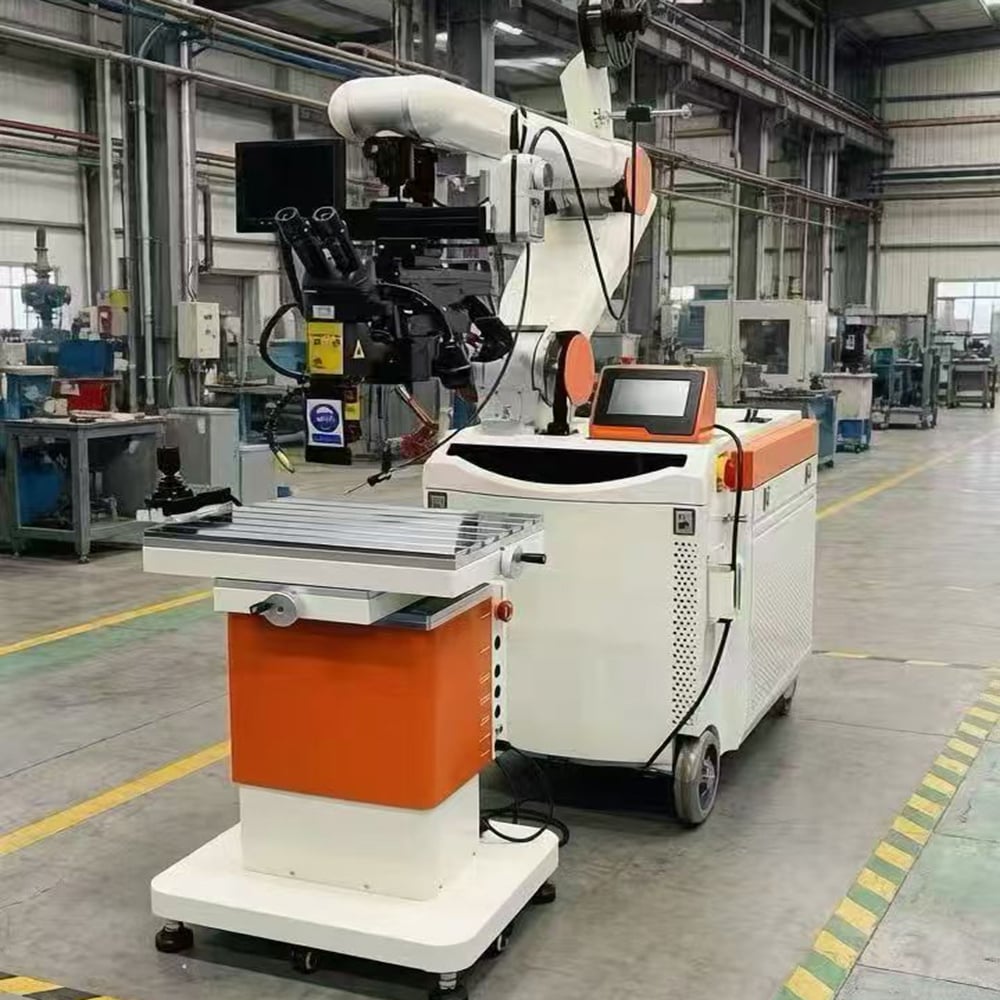
Speciální téma: Montáž a uvedení do provozu laserových svařovacích stanic na bázi robotů
Tato školení se zaměřuje na integraci pracoviště pro laserové svařování pomocí robotů se šesti stupni volnosti. Obsah zahrnuje mechanickou montáž a elektrické propojení mezi robotními těly, laserovými zdroji, svařovacími hlavami řady BF/BG a chladiči. Účastníci provádějí kalibraci TCP (bod středu nástroje), učení robotu programováním a výměnu I/O signálů mezi roboty a řídicími systémy pro laserové svařování. Procvičují se bezpečnostní konfigurace, jako jsou bezpečnostní brány, světelné závory a obvody nouzového zastavení. Účastníci se učí řešit typické problémy v praxi, například interferenci pohybu, posun optické dráhy a selhání výměny signálů, a provádějí kompletní společné uvedení do provozu svařovacích buněk s roboty.
 |
 |
Procesy laserového svařování a implementace systému sledování svarového švu
Praktické cvičení zaměřené na procesy se provádí s použitím skutečného zařízení pro uhlíkovou ocel, nerezovou ocel, hliníkové slitiny a pozinkovanou ocel. Účastníci trénují svarování hran do hran, svarování koutového svaru, svarování překrytím a těsnicí svařování. Optimalizují výkon laseru, rychlost posuvu, rychlost podávání drátu a průtok ochranného plynu a identifikují a odstraňují svarové vady, jako jsou pórovitost, trhliny, nedostatečné srovnání a podřez. Kurz zahrnuje montáž a kalibraci senzorů pro sledování švu pomocí laseru, detekci švu v reálném čase a kompenzaci posunu dráhy. Vysvětluje logickou vazbu mezi hardwarovými komponenty pro sledování švu a robotickými či galvanometrickými svařovacími systémy, čímž zvyšuje odolnost pracoviště vůči nepřesnostem při upínání obrobků a tepelné deformaci plechů.
