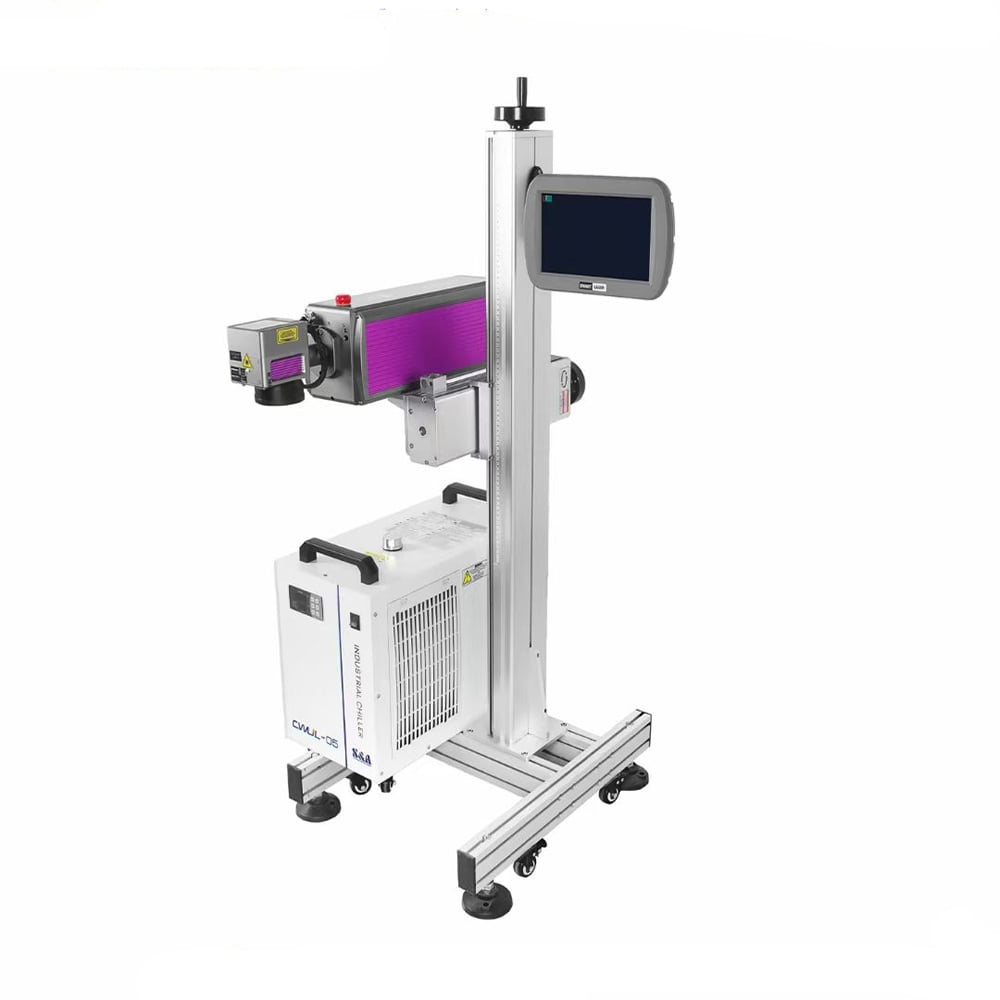
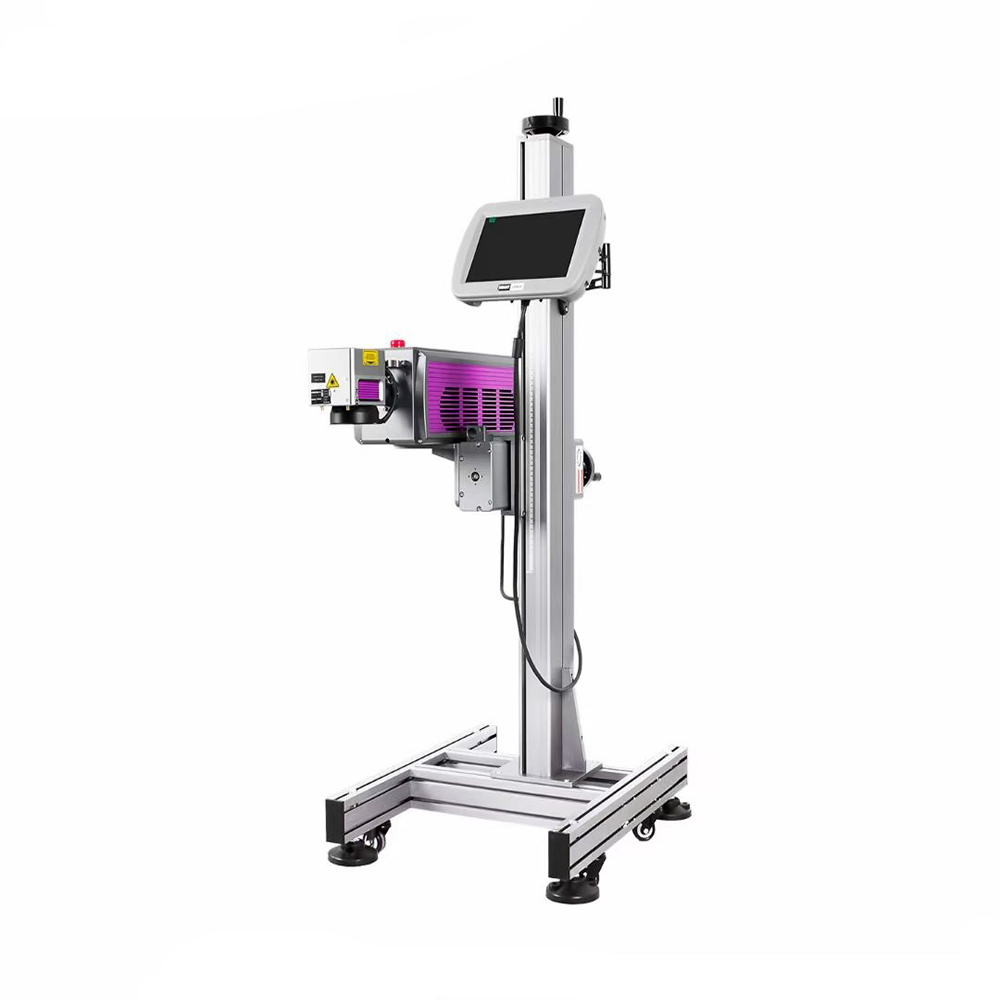
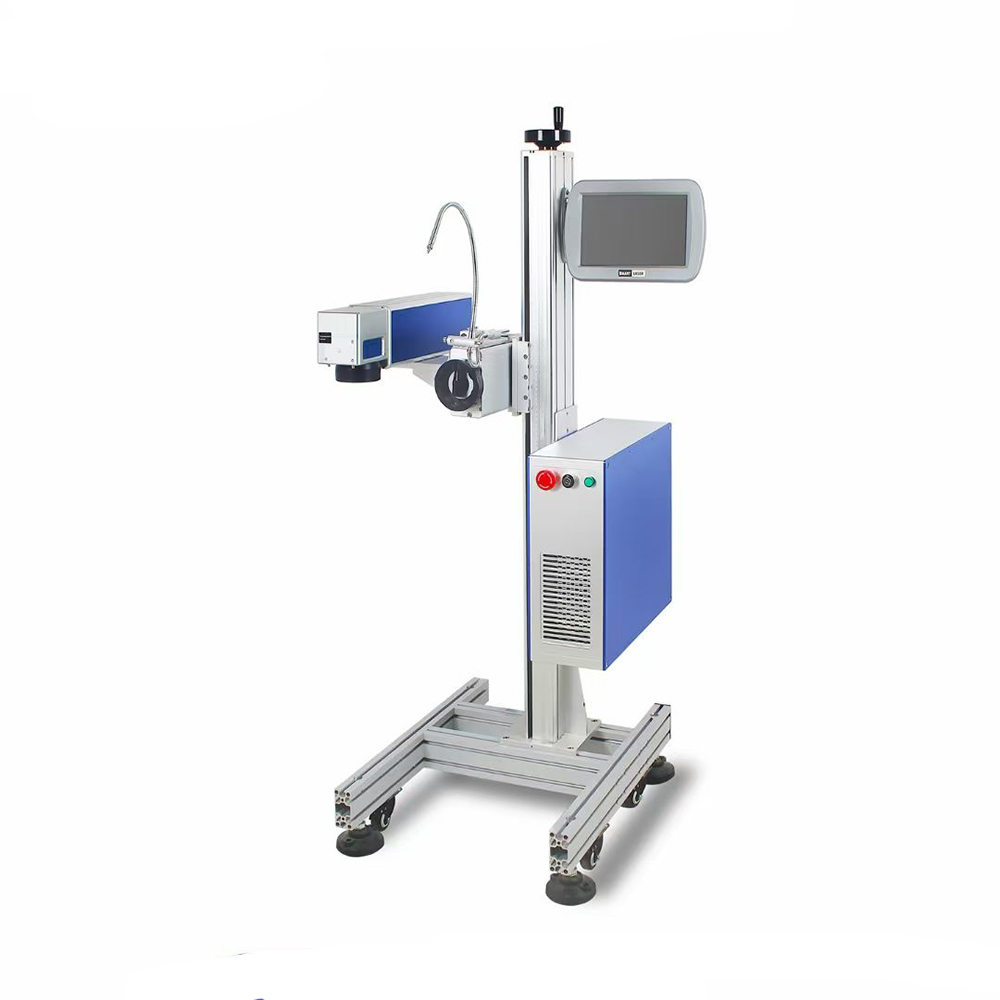
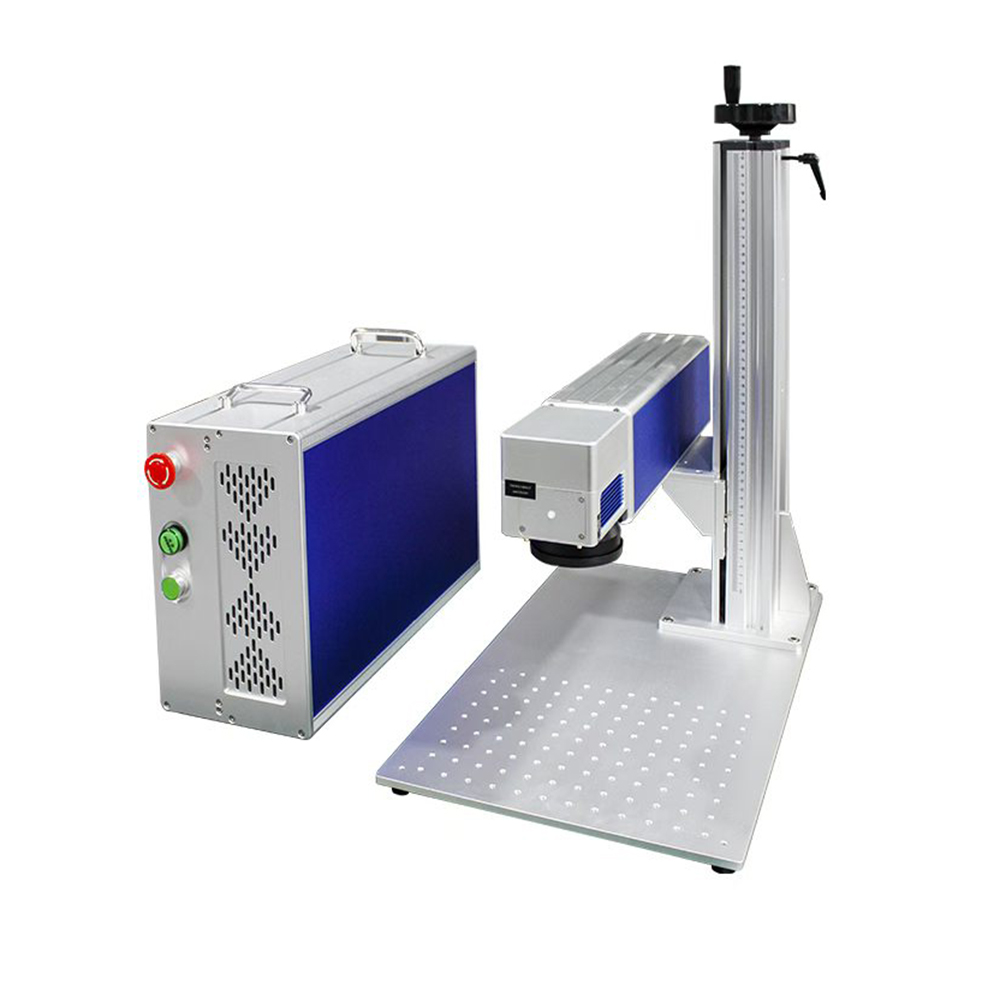
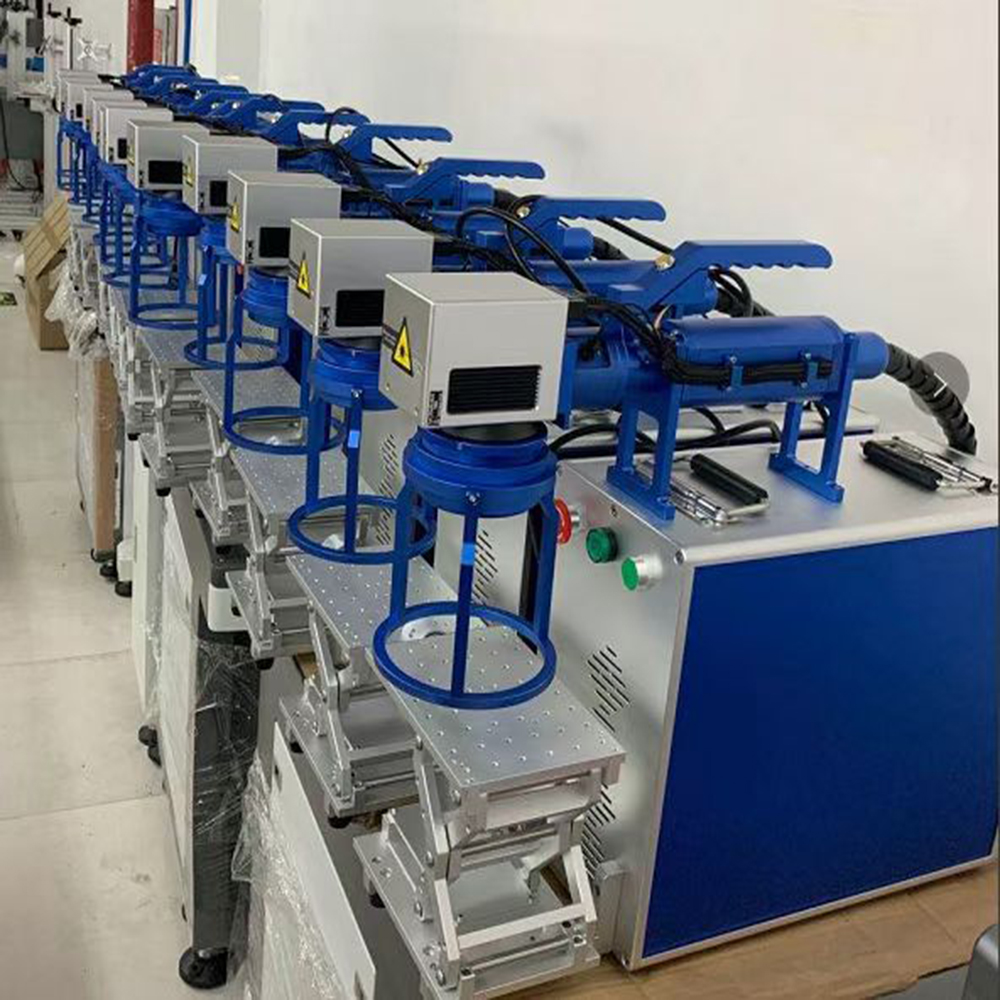
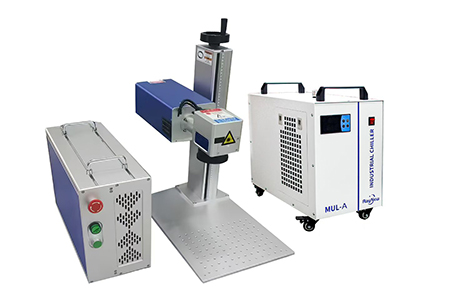
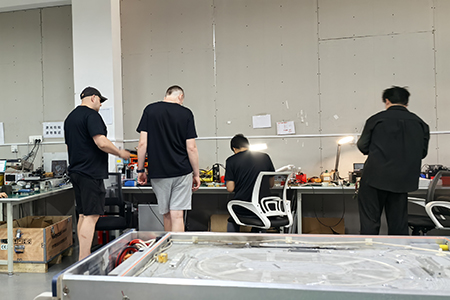
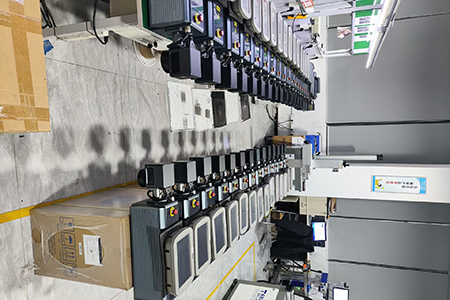
Tento kurz se zaměřuje na praktické operace, včetně výběru galvanometru, výběru poleové čočky, instalace řídicí karty a softwaru a uvedení laserového zdroje do provozu. Zahrnuje obecnou montáž a uvedení do provozu, procesní parametry, diagnostiku poruch a označování za běhu (on-the-fly) pro celou řadu zařízení pro laserové označování s vláknovým, UV a CO₂ laserem.
I. Montáž a uvedení zařízení do provozu
Praktické operace: výběr galvanometru, výběr poleové čočky, instalace řídicí karty a softwaru, uvedení laserového zdroje do provozu, zarovnání optické dráhy
- Výběr a přizpůsobení galvanometru Vyberte galvanometry podle vlnové délky laseru a velikosti výstupního světelného bodu. U vláknových laserů o výkonu 20–50 W použijte digitální galvanometry se světelným bodem 10 mm; u vláknových laserů o výkonu 50–100 W použijte digitální galvanometry se světelným bodem 14 mm. U UV zařízení upřednostňujte vysoce přesné digitální galvanometry se světelným bodem 10 mm. U CO₂ zařízení použijte specializované infračervené galvanometry pro vlnovou délku 10,6 μm. Digitální galvanometry jsou preferovány; jejich opakovatelná polohovací přesnost činí ≤ 12 μrad a mají lepší odolnost proti rušení než analogové typy. Pro aplikace rychlého RF značení vysoce výkonných zařízení je nutné použít galvanometry s vysokou odezvou. Při instalaci pevně připojte 25pinový signálový konektor a zajistěte spolehlivé uzemnění, aby nedošlo k rušení signálu.
-
Výběr a přizpůsobení pole‑čoček Objektivní čočky musí přesně odpovídat vlnové délce a vstupnímu místu paprsku na galvanometru daného zařízení. Zaměňování mezi různými modely je zakázáno. Běžné křemenné objektivní čočky se používají pro vláknové lasery; speciální UV křemenné objektivní čočky pro UV zařízení; objektivní čočky ze selenidu zinku (ZnSe) pro CO₂ zařízení. Nepokoušejte se dotýkat povrchu s naneseným povlakem holýma rukama. Výběr ohniskové vzdálenosti proveďte podle požadované velikosti označovacího pole: krátká ohnisková vzdálenost pro jemné malé součástky; F160 pro obecné aplikace; F254 pro označování velkých ploch. Nesoulad mezi čočkou a aplikací způsobí zkreslení okrajů označovacích vzorů. Pokud je čočka znečištěná, použijte optický hadřík namočený do směsi bezvodého lihu a éteru v poměru 3:1 a otírejte spirálovitě od středu k okraji.
- Instalace řídící karty a řídícího softwaru Vyberte odpovídající řídicí kartu pro značení podle typu laseru. U vláknových laserů připojte laserový zdroj a řídicí kartu pomocí 68‑pinového SCSI kabelu. Po instalaci softwaru pro značení na průmyslový počítač deaktivujte ochranu v reálném čase proti virům, aby nedošlo k obsazení prostředků pro výpočty v reálném čase. V softwaru přepněte komunikační protokol mezi režimy vláknový / UV / CO₂ podle typu zařízení. Připojte kabely pro modulační signál u RF‑trubkových laserů a přizpůsobte rozhraní pro vysokonapěťový pohon u skleněných trubkových laserů. Je podporována paralelní práce s více kartami; enkodéry lze připojit externě pro značení za běhu.
-
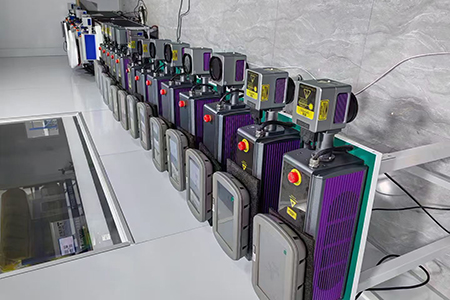
Uvedení laserového zdroje do provozu U vláknových MOPA pulzních laserů: zajistěte minimální vzdálenost ≥ 10 cm kolem laseru pro odvod tepla. Minimální poloměr ohybu vlákna musí být ≥ 200 mm; ostrý ohyb je zakázán. Předehřejte laser po zapnutí napájení po dobu 60 s, nastavte výkon na nulu, spusťte prázdné skenování a poté postupně zvyšujte výstupní výkon. U UV laserů s vodním chlazením: před spuštěním zkontrolujte hladinu chladicí kapaliny v chladiči. Nastavte teplotu vody na 22–25 °C. Výstup laserového záření nesmí být aktivován, dokud teplota nedosáhne nastavené hodnoty. U CO₂ laserů: u skleněných trubic s vodním chlazením zajistěte správnou cirkulaci vody; u RF kovových trubic ověřte podmínky chlazení vzduchem či vodou a zapojení modulačního vodiče. Pro kontrolu výstupního laserového bodu použijte keramický konverzní list. Kvalifikovaný bod je kruhový, rovnoměrně rozložený a bez tmavých skvrn nebo zářezů.
 |
 |
II. Základní parametry procesu laserového značení
Hlavní nastavitelné parametry: výkon laseru, frekvence, šířka pulzu, rychlost skenování, vzdálenost mezi čarami (hatch spacing), množství defokusace
Výkon určuje hloubku značení. Nízká frekvence je vhodná pro hluboké gravírování, vysoká frekvence pro jemné barevné značení. Úzká šířka pulzu snižuje tepelný vliv. Kladná či záporná defokusace zmírňuje akumulaci tepla během zpracování.
| Zpracovávaný cíl |
Referenční parametry |
| Bílé značení na nerezové oceli |
Vzdálenost řádků 0,1 mm, rychlost skenování 1200–1500 mm/s, výkon 20 % |
| Černé značení na nerezové oceli |
Vzdálenost řádků 0,03–0,05 mm, rychlost skenování 100–200 mm/s, výkon 80 % |
| Hluboké gravírování kovů |
Záporná defokusace 2–4 mm, obloukové křížové šrafování |
| Barvivé označování na nerdzílné oceli |
Úzká šířka pulzu, vzdálenost řádků 0,001–0,002 mm |
| Označení na natřeném plastu |
Vzdálenost řádků 0,1 mm, rychlost skenování 1000–2000 mm/s, výkon 25–30 % |
III. Běžná diagnostika poruch
- Rozmazané / slabé označovací vzory : Ochranný kryt pole čočky nebyl odstraněn; kontaminace čočky pole / ochranného okénka; posun ohniskového bodu; drift nulového bodu galvanometru; nesoulad mezi specifikacemi světelné skvrny galvanometru a čočky pole.
- Přepálení / poškození obrobku : Příliš vysoký výkon laseru; příliš nízká rychlost skenování; příliš malá vzdálenost řádků způsobující výrazné tepelné akumulace.
- Drsný vyrytý povrch : Nadměrná energie jednoho pulzu; nesprávné nastavení úhlu řádků a poměru překrytí pulsů; funkce křížového rysování není aktivována.
- Neúplné vektorové grafiky s přerušenými úseky : Původní chyby zlomu v nativním vektorovém souboru CAD; neobvyklé zpracování vektorů softwarem. Předem opravte grafiku ve výkresovém softwaru.
- Normální červený ukazatel, ale žádný výstup laseru : Volné připojení komunikačního kabelu laseru; nesprávný výběr protokolu laseru v softwaru; tlačítko nouzového zastavení nebylo resetováno; laser byl aktivován kvůli přehřátí nebo bezpečnostní ochraně.
-
Roztáhnuté / posunuté vzory při označování za běhu : Obrácený směr zapojení kodéru; nesprávný parametr ekvivalentního pulzu; nesoulad mezi zpožděním fotoelektrického spouštěcího senzoru a rychlostí výrobní linky.
 |
 |
IV. Označování za běhu v potrubním systému
Používá se pro online označování čísel šarží, sériových čísel a dat výroby na výrobních linkách.
- Sestava hardwaru : Hlavní jednotka laserového označování, dopravní pás, rotační kodér, fotoelektrický spouštěcí senzor. Kodér sbírá aktuální rychlost linky a zpětně předává data řídicí kartě pro korekci trajektorie skenování v reálném čase.
- Klíčové body uvádění do provozu : Správně nakonfigurujte ekvivalent impulsu enkodéru a směr rotace v softwaru. Nastavte vhodné zpoždění fotoelektrického spouštění. Proměnný text lze importovat ze souborů Excel pro automatické zvyšování sériových čísel. Skutečná rychlost linky nesmí překročit maximální rychlost skenování galvanometru.
- Údržba v sériové výrobě : Proveďte kompletní kontrolu prvního vzorku pro každou dávku. Pravidelně kontrolujte tlakový válec enkodéru a odstraňte odchylku pásu. V prostředích s vysokou prašností zvyšte frekvenci údržby poleového objektivu.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR