
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


Školení z technologie laserového čištění
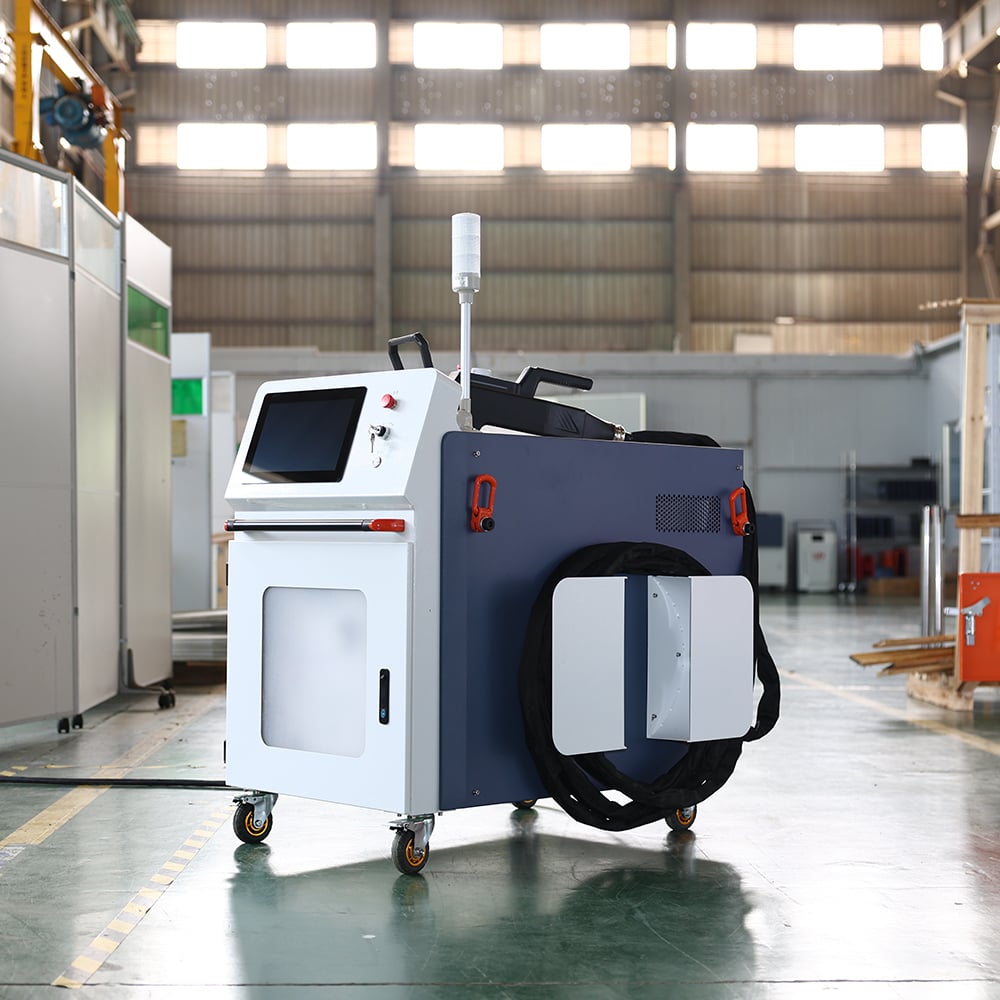
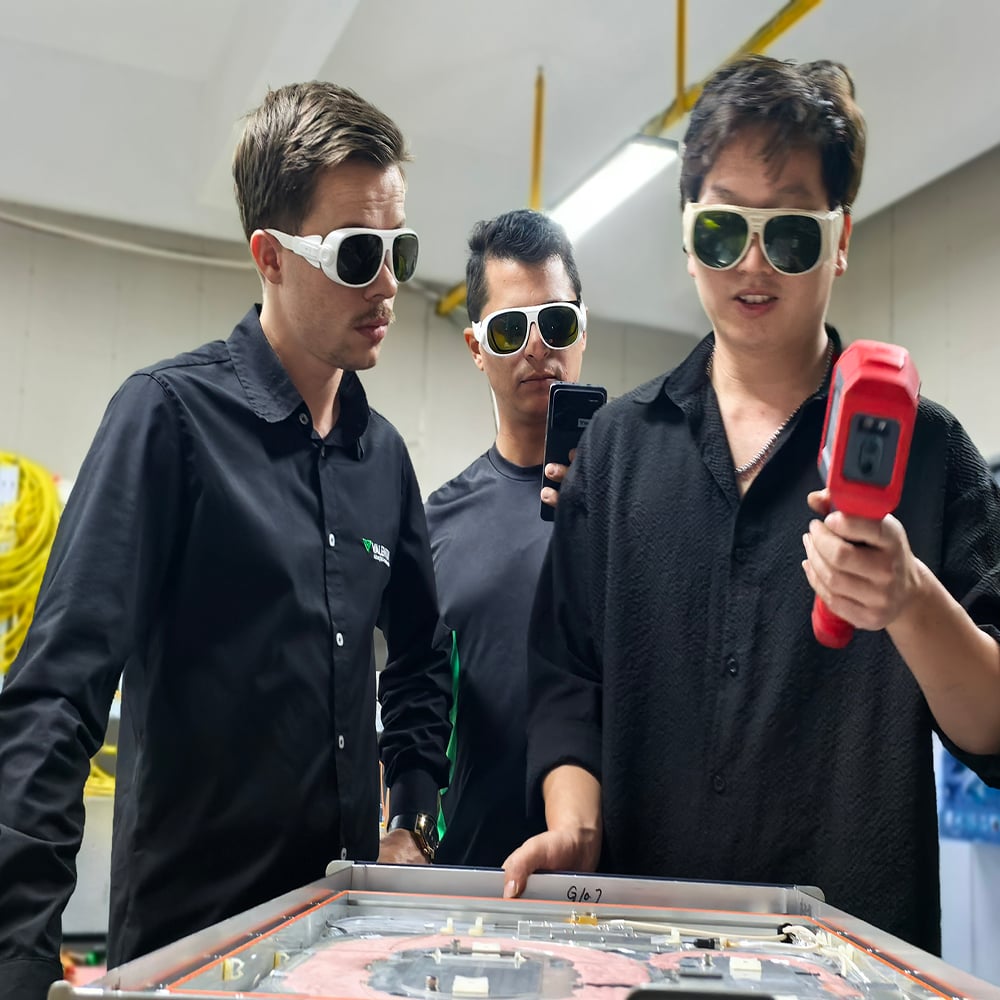
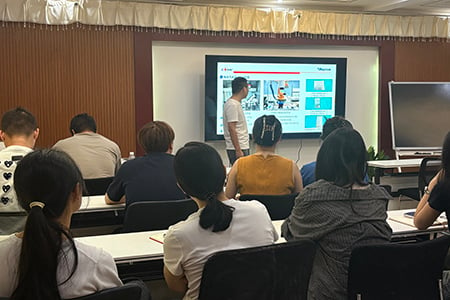
DMK nabízí praktické tovární školení pro zahraniční partnery. Na základě skutečných zařízení řady DPL – pulzních laserových čističek, řady SLCHY – kompozitních čistících zařízení a Specializovaných laserových čističek JPT MOPA se školení na místě skládá ze sedmi základních modulů: proces pulzního laserového čištění MOPA, montáž pulzních laserových čističek, odstraňování rzi a texturování pomocí spojitého laseru, čištění lesklých povrchů bez poškození, odstraňování nátěru z dřevěného nábytku, kompozitní technologie laserového čištění a údržba ručních laserových čisticích hlav. Spolu s autentickými knihovnami technologických parametrů umožňuje toto školení zahraničním zákazníkům získat dovednosti v oblasti montáže zařízení, uvedení do provozu, vývoje technologických postupů a provozní údržby, čímž podporuje rozšiřování místních podniků zabývajících se průmyslovým čištěním.
Základy procesu pulzního laserového čištění MOPA
Tento modul začíná fyzikálními mechanismy čištění pomocí laseru. Vysvětluje vznik plazmy a rázových vln po absorpci laserové energie kontaminanty, což vyvolává fotoablace, odpařování, fotodestrukci a fotonové vibrace pro odstranění oxidových vrstev, rezavých nánosů a nátěrových vrstev. Zvláštní pozornost je věnována principu dvojího prahu : hustota energie pulzu musí ležet přesně mezi prahem odstranění kontaminantů a prahem poškození podkladu, aby byly dosaženy kvalifikované výsledky čištění.
Účastníci se učí pravidla výběru laserových čisticích zařízení JPT MOPA a rozumí vzájemnému vztahu mezi opakovací frekvencí, špičkovým výkonem a energií jednoho pulzu. Dále porovnávají výkonnost homogenizovaných světelných profilů typu top-hat s gaussovskými profily a učí se, jak profily top-hat zajišťují rovnoměrnější čištění a účinně zabrání spálení podkladu.
 |
 |
Praktická montáž pulsujících laserových čisticích strojů
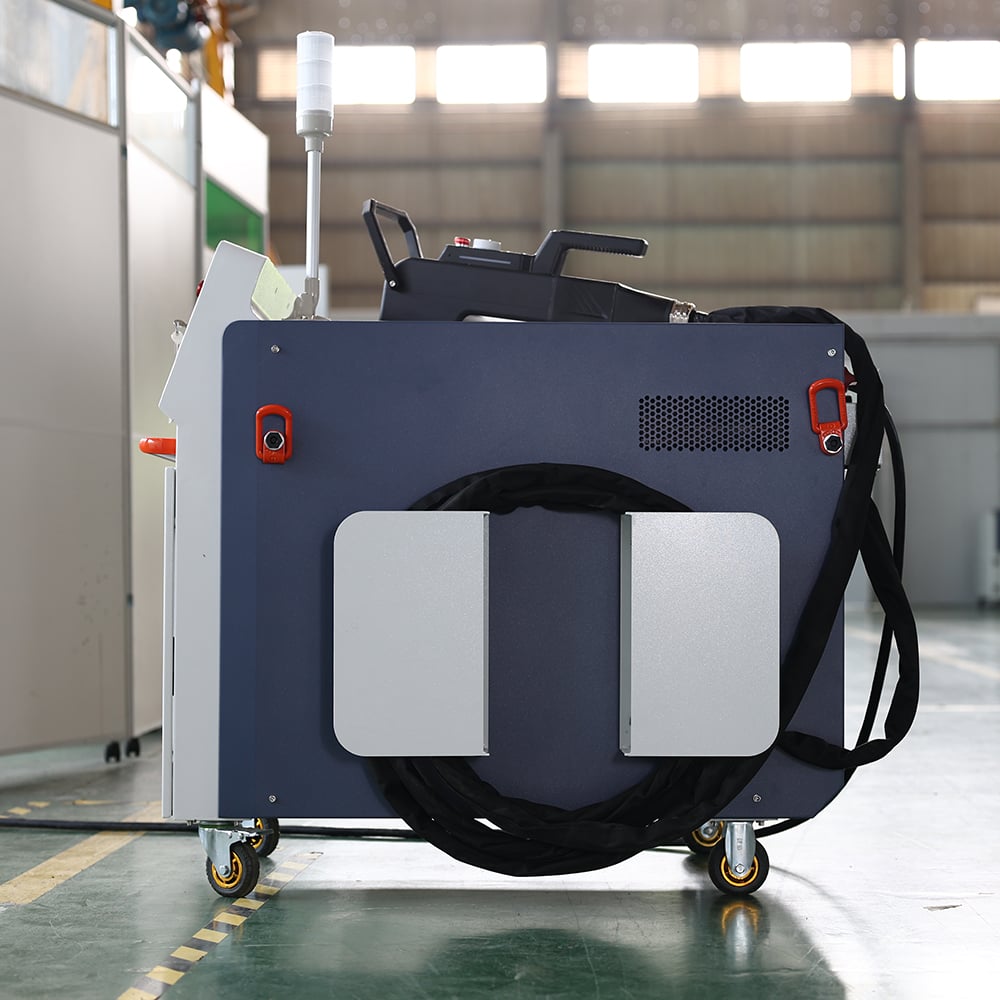
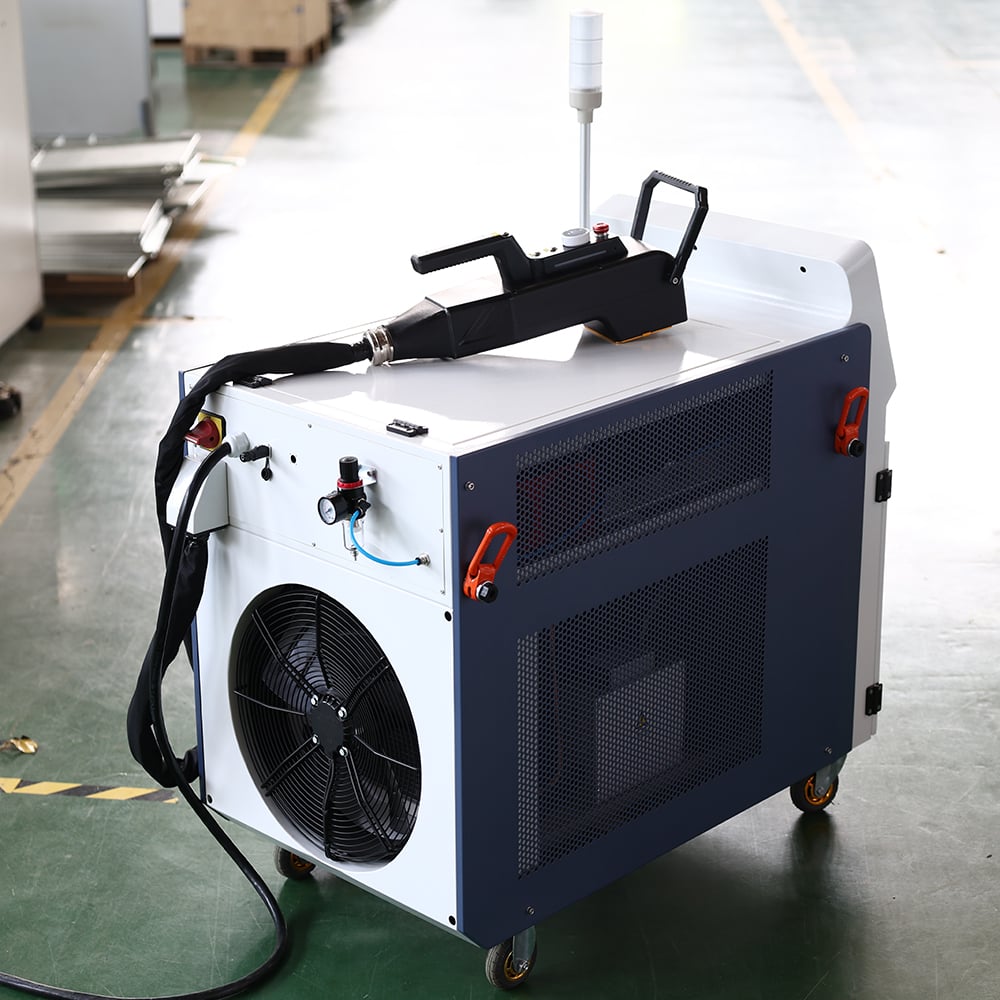
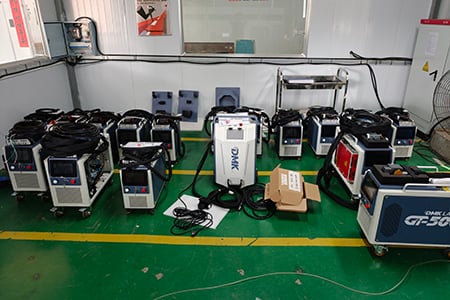
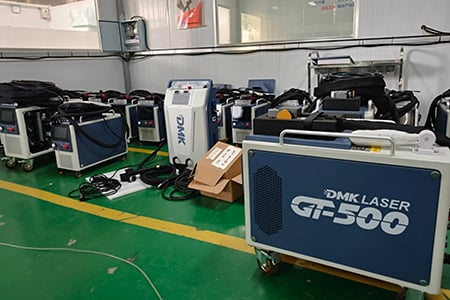
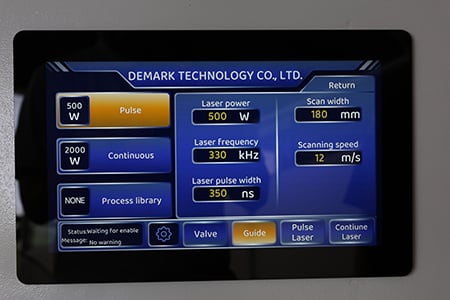
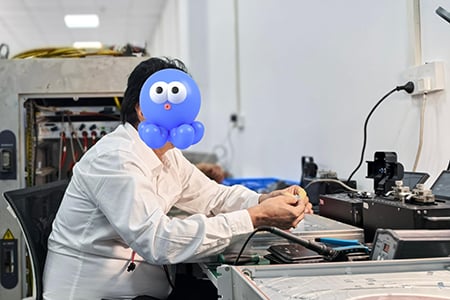
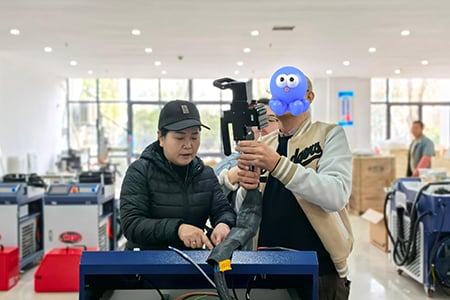
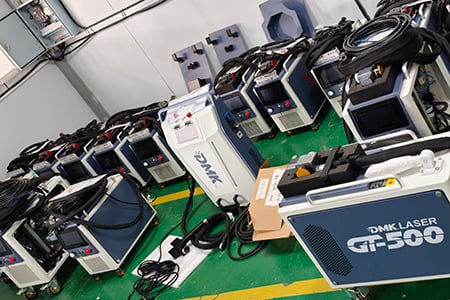
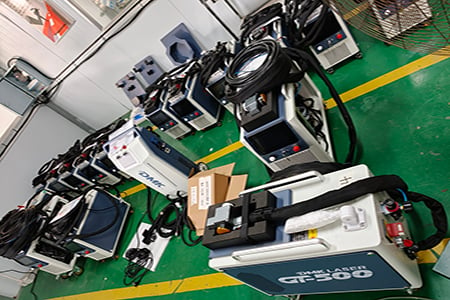
Stážisté provádějí kompletní cvičení montáže ručních pulzních laserových čističek typu GT-500 a dalších v montážní dílně. Výcvik zahrnuje postupy úplné instalace pulzních laserů JPT MOPA, jednotek chlazení vzduchem a vodou, hlavních řídících skříní s 7-palcovým dotykovým displejem, ručních čisticích hlavic s rozhraním QBH o hmotnosti 1,65 kg, optických vláken pro provoz o délce 5 metrů a průmyslových leteckých konektorů pro bezpečnostní závazky.
Účastníci procvičují připojení optické dráhy (minimální poloměr ohybu optického vlákna ≥ 150 mm), připojení vodního okruhu (naplnění čistou vodou do zelené zóny ukazatele hladiny), připojení bezolejového a bezvodního stlačeného vzduchu nad 0,6 MPa spolu s instalací oddělovače oleje a vody, stejně jako zapojení obvodů nouzového zastavení a bezpečnostních zámkových spínačů. Dokončeny jsou tovární standardní položky samokontroly po zapnutí napájení, včetně zaostření červeného orientačního světla, výměny poleových čoček F330/F255/F165 a ladění 12 skenovacích vzorů (čára, texturování, náhodné uspořádání, křížové šachování, vlna, spirála, kruh, květina, obdélník a další), aby byly dokončeny kompletní tovární zkoušky přijetí stroje.
 |
 |
Odstraňování rzi a strukturování povrchu pomocí spojitého laseru
Tento modul využívá polovodičový kanál pro spojitý laser GT‑500‑3000 kompozitního čisticího zařízení jako výukovou platformu. Ukazuje, jak CW laser odstraňuje silnou rez a šupinu tepelnou roztažností a odštěpováním způsobeným tepelným napětím.
Účastníci školení nastavují výkon laseru v rozmezí 10 % až 100 %, nastavují šířku čištění od 10 mm do 60 mm a přizpůsobují rychlost skenování rychlosti posuvu obrobku pro praktické vzorkování při odstraňování silné rzi z uhlíkové oceli, námořní šupiny a rzi z ocelových tyčí. V režimu texturování se nastavují šířka skenování (max. 200 mm) a vzdálenost výplně (max. 2800 μm) tak, aby se na povrchu nerezové oceli a hliníkových slitin vytvořila rovnoměrná mikro‑nano drsnost, která zlepšuje přilnavost nátěru před natíráním.
Tento kurz také rozlišuje pravidla pro výběr laserového zdroje: Gaussovy svazky jsou upřednostňovány pro odstraňování homogenních vrstev, jako je rez nebo šupina, zatímco svazky typu top‑hat jsou vhodné pro čištění heterogenních vrstev, např. dutin gumových forem pro výrobu pneumatik.
 |
 |
Proces čištění povrchu s vysokým leskem bez poškození
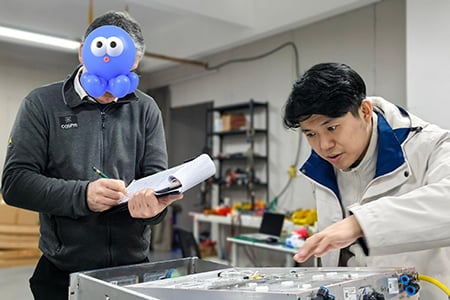
Čištění povrchu s vysokým leskem bez poškození je pokročilý výcvikový modul. S využitím vestavěné knihovny procesů „nebouracího čištění“ si účastníci cvičí odstraňování mastných skvrn, otisků prstů a tenkých oxidových vrstev z povrchů nerezové oceli s kartáčovaným povrchem, dílů z hliníkové slitiny a měděných povrchů s zrcadlovým leštěním, aniž by byly poškozeny původní stopy obrábění nebo kovový lesk.
Základní technika spočívá v omezení hustoty energie do úzkého provozního okna nad prahem čištění a pod prahem poškození. Toho je dosaženo snížením průměrného výkonu, zvýšením frekvence pulsů za účelem snížení energie jednoho pulsu, zvětšením defokusové vzdálenosti a optimalizací úhlu dopadu (\(I=I_0·\cos\alpha\)) za účelem vyhnout se zpětnému odrazu při kolmém dopadu.
Demonstruje se předsvařové čištění z hliníkové slitiny (výkon 100 W, rychlost posuvu 8 m/s, šířka pulzu 240 ns, šířka čáry 15 mm), čímž se potvrzuje zlepšení pevnosti ve smyku svarových spojů po předčištění o přibližně 8,7 %.
 |
 |
Specializovaný proces odstraňování nátěru pro dřevěnou nábytek
Odstraňování nátěru z dřeva je klíčovou aplikací systému DPL‑500W‑MC. Praktické cvičení se zaměřují na obnovu nábytku ze solidního dřeva a obnovu dřevěných řemeslných výrobků, včetně odstraňování průhledného lakovaného nátěru, barevného dřevěného lakovaného nátěru a olejové barvy.
Účastníci školení zvládnou strategii „nízká hustota energie, vysoká frekvence skenování“ pro dřevo, materiál s nízkou tepelnou vodivostí, který je náchylný k uhlíkování. Vzorkování procesní databáze se provádí s typickými nastaveními šířky pulzu kolem 150 ns, přičemž frekvence je přizpůsobena podle výkonových tříd laseru JPT. K řízení trajektorií čištění a zabránění místnímu přepálení a potemnění se používají režimy Line mode a Rect fill mode. Výuka také zahrnuje vliv šířky skenování a vzdálenosti mezi plněními na změnu barvy povrchu dřeva, stejně jako empirické procesní posuny pro různé druhy dřeva, například dub, ořech a desky z dřevních vláken.
 |
 |
Kompozitní technologie laserového čištění (pulzní + spojitý polovodičový laser)
Výuka je zaměřena na kompozitní zařízení pro laserové čištění GT‑500‑3000, které integruje pulzní laser a spojitý polovodičový laser o vlnové délce 1080 nm, celkový výkon ≤15 kW, napájení třífázové 380 V.
Účastníci se učí principu čištění kompozitním laserem: spojitý polovodičový laser předehřívá a změkčuje nečistoty tepelnou roztažností, poté pulzní laser dokončuje odstraňování materiálu pomocí fotošokového a rázového vlnového účinku. Kombinované řešení poskytuje vyšší účinnost a umožňuje čištění materiálů s vysokou odrazivostí. Praktické parametry zahrnují pulz 300 W při frekvenci 20 kHz, rychlost skenování 9,6 m/s, šířku čáry 80 mm, překrytí s polovodičovým laserem o výkonu 2000 W při 70 % výstupního výkonu.
Účastníci porovnávají omezení čištění jediným pulzem při odstraňování silné rzi a silných mastných nánosů a učí se výhodám kompozitních procesů – synchronizaci dvou optických drah, koordinaci časování a ladění poměru výkonů – pro odstraňování rzi, odstraňování silných nátěrů a zpracování kovů s vysokou odrazivostí.
 |
 |
Údržba a odstraňování poruch ručních laserových čisticích hlavic
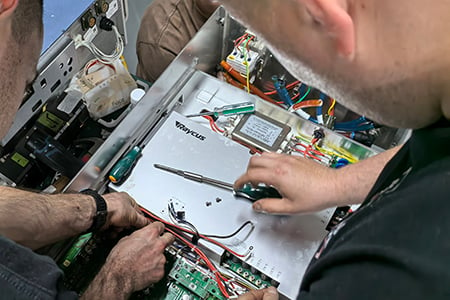
Tento modul je určen technikům servisu na místě a pokrývá standardizované postupy demontáže a údržby ručních čisticích hlavic. Obsah zahrnuje kontrolu polních čoček a ochranných oken před a po směně pomocí čistícího papíru na přítomnost prachu nebo spálenin; rychlé výměnné postupy pro ochranná okna s rozměrem 52×2 mm bez prachu; kritéria vypnutí při mírném poškození čočky spáleninami nebo sníženém výstupu laseru; kontrolu konektorů QBH a vlnitých optických vláken na stlačení (poloměr ohybu optického vlákna ≥150 mm).
Provádějí se běžné cvičení s diagnostickými stromy poruch: žádný napájecí proud stroje (nepotvrzený nouzový zastavovací tlačítko / vypnutý jistič); chybí červené vodící světlo (ochranný kryt poleové čočky je stále na místě / přední čočka je poškozená); žádný výstup laseru (chladič není na cílové teplotě / povolení laseru je vypnuto / závažný posun ohniska); slabý výstup laseru (vyčistit poleovou čočku / znovu zaostřit). Školenci se také učí poměr protimrazové směsi pro zimu (směšovací poměr od 2:8 do 6:4 podle okolní teploty), ochranu optické dráhy stlačeným vzduchem o tlaku 0,6 MPa a synchronizované odstraňování prachu pomocí vysavačů pro každodenní údržbu.
