
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


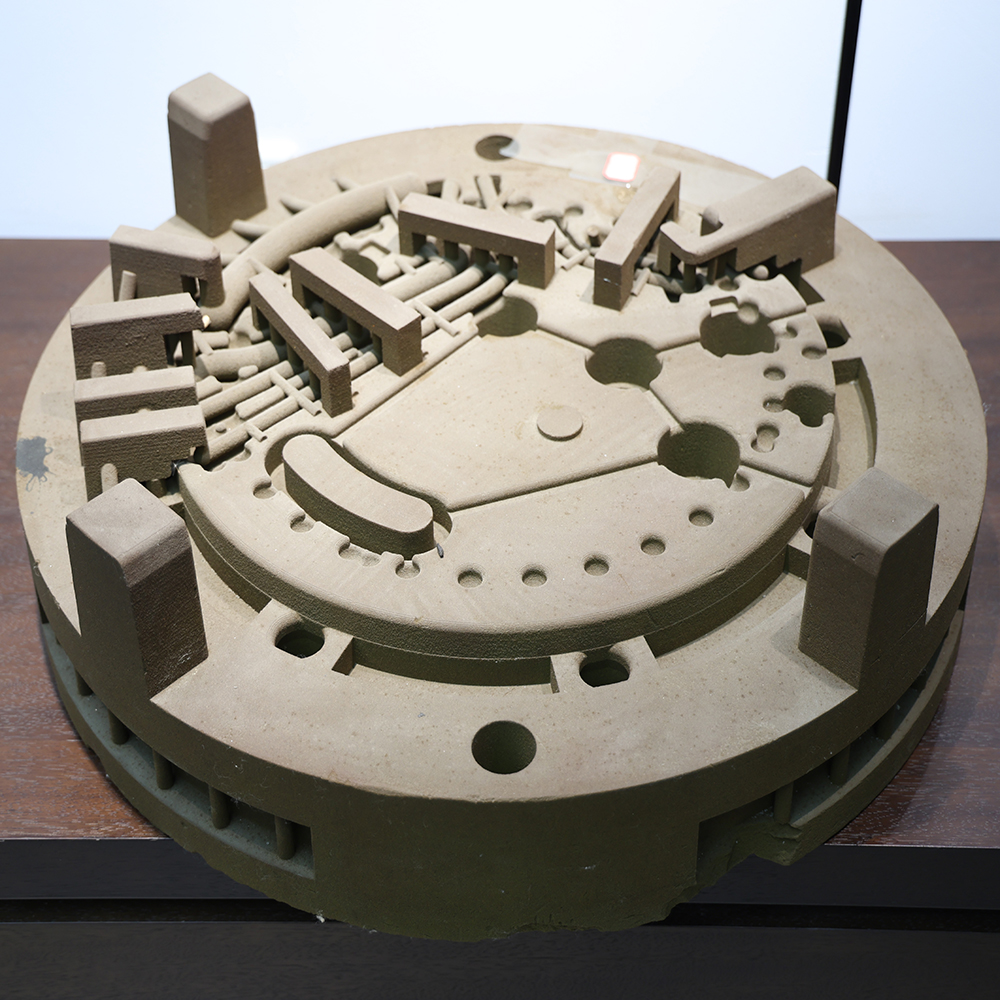
Технічне навчання з металевого 3D-друку методом селективного лазерного плавлення (SLM)
Ласкаво просимо до технічного навчального курсу з тривимірного друку металевим порошком у лазерному порошковому ложі (SLM). Поєднуючи принципи роботи обладнання, основні технологічні аспекти, експлуатаційні вимоги та вимоги щодо безпеки, експлуатації й обслуговування, цей курс спрямований на зміцнення ваших базових знань про технології SLM, стандартизацію процедур експлуатації обладнання та допомогу у запобіганні технологічним дефектам і ризикам для професійної безпеки. Нижче наведено основні теми навчання.
1. Застосування тривимірного друку металевим порошком у лазерному порошковому ложі (SLM)
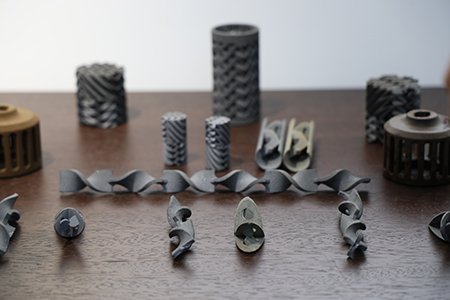
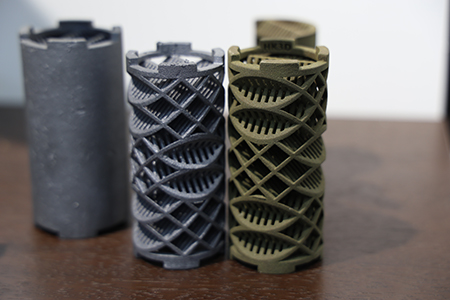
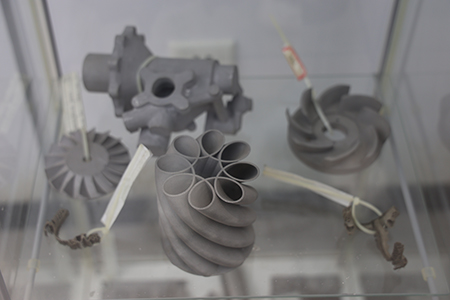
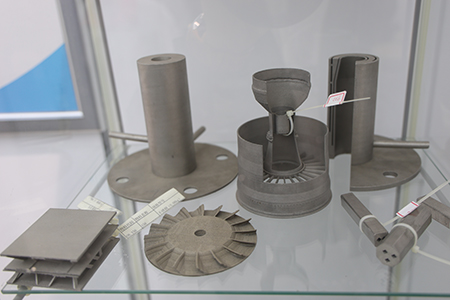
Як технологія лазерного плавлення порошку, SLM повністю плавить металевий порошок лазером у інертній захисній атмосфері, щоб виготовляти складні металеві компоненти з щільності, близької до повної. Ця технологія вирішує виробничі завдання для інтегрованих і полегшених конструкцій, які важко реалізувати за допомогою традиційних методів обробки.
 |
 |
Основні сценарії застосування:
- Аерокосмічна промисловість — Компоненти з титанових сплавів і суперсплавів, зокрема корпуси двигунів, камери згоряння та решітчасті несучі конструкції для комплексного зменшення маси.
- Промисловість форм і штампів : Вставки для форм з конформними каналами охолодження для скорочення циклів лиття та підвищення виходу продукції.
- Наукові дослідження та високотехнологічне обладнання : Зразки процесів із нових матеріалів, деталі зі складними каналами потоку та спеціальні тепловідводящі компоненти нестандартної форми.
Типові технологічні можливості: точність формування ±0,1 мм (для L ≤ 100 мм); регульована товщина шару порошку — від 20 мкм до 400 мкм. Багатолазерна конфігурація значно підвищує ефективність друку.
2. Ключові аспекти підготовки металевого порошку для SLM
Якість надрукованих деталей безпосередньо залежить від металевого порошку. Сферичний металевий порошок, вироблений методом газова атомізація широко використовується у технології SLM. У цьому процесі сплав-основа розплавляється при високій температурі; розплавлений металевий потік розпилюється за допомогою інертного газу під високим тиском і затвердіває у сферичний порошок під час охолодження.
 |
 |
Основні технічні характеристики: розмір частинок — 15–53 мкм; висока сферичність та гарна текучість. Вміст кисню та сторонні домішки мають строго контролюватися, оскільки домішки можуть спричиняти дефекти деталей та збої через зіткнення скребка.
Рекомендації щодо експлуатації: порошок слід зберігати в умовах вакуумного сушіння. Повторно використовуваний порошок має бути просіяний за допомогою вибухозахисного вібраційного сита й змішаний із первинним порошком у відповідному співвідношенні перед повторним застосуванням. Для реактивних сплавів, таких як титан і алюміній, слід уникати тривалого перебування на відкритому повітрі.
3. Оптична система обладнання SLM
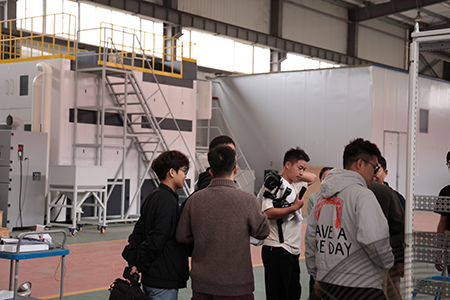
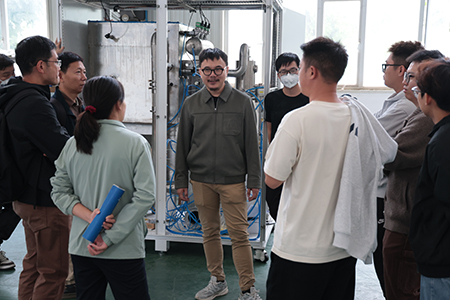
Оптична система є енергетичним ядром обладнання й складається з волоконних лазерів, скануючих гальванометрів, фокусуючих блоків із полевими лінзами, захисних вікон та системи водяного охолодження. У багатолазерних установках використовуються кілька незалежних оптичних каналів для паралельної обробки.
 |
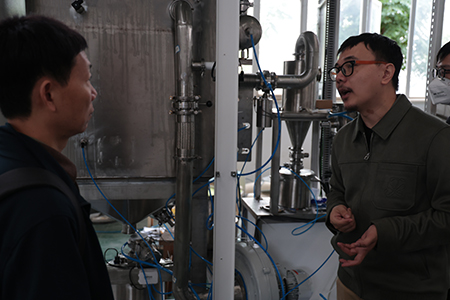 |
- Лазер : Лазер з одномодовим оптичним волокном із мінімальною вихідною потужністю 500 Вт, довжиною хвилі 1060 нм, неперервно регульованою потужністю в діапазоні від 10 % до 100 %, якістю пучка M² ≤ 1,1. Потрібна періодична калібрування потужності.
- Скануючий гальванометр : Швидкість сканування ≥ 7 м/с. Калібрована точність залишається стабільною понад три місяці. Уникайте сильних вібрацій обладнання, щоб запобігти зміщенню нульової точки гальванометрів.
- Оптичні компоненти : Кварцове захисне вікно — це споживана деталь для блокування пари та бризок усередині робочої камери. Негайно замініть його у разі абляції або забруднення. Глибина фокусування регулюється в межах ±5 мм.
- Одиниця охолодження : Система водяного охолодження з подвійним температурним контролем і подвійним регулюванням температури, з інтерлок-захистом за витратою та температурою. При виявленні аномалій у системі охолодження обладнання автоматично подасть сигнал тривоги й вимкнеться.
4. Газова система обладнання SLM та вимоги щодо безпеки
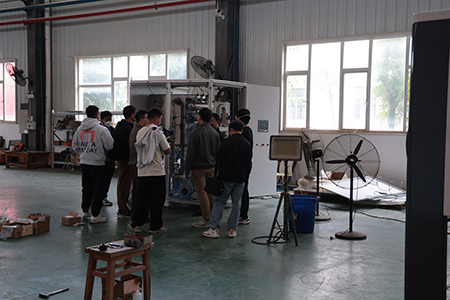
Газова система підтримує атмосферу з низьким вмістом кисню під час друку та забезпечує фільтрацію парів і захист від вибуху пилу — це критично важливо для якості процесу й безпеки експлуатації.
 |
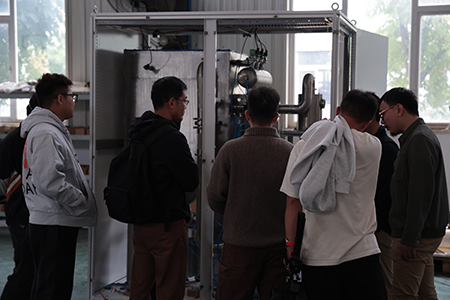 |
- Очищення атмосфери : Поєднує вакуумне відкачування й заповнення інертним газом. Вміст кисню в робочій камері може знизитися нижче 5000 ppm протягом 30 хвилин. Під час обробки рівень кисню має контролюватися на рівні ≤ 100 ppm, а перевищення цього рівня автоматично спричиняє звуковий і світловий сигнал тривоги. Ніколи не розпочинайте друк, доки вміст кисню не досягне нормативного значення. .
- Двошаровий потік повітря : Верхні й нижні повітропроводи всередині камери створюють ламінарний потік для видалення парів і бризок, що зменшує ризики забруднення лінзи й окиснення розплавленої ванни.
- Система фільтрації триступенева фільтрація, що поєднує циклонний сепаратор і елементи фільтра класу H13 із терміном служби ≥ 30 000 годин. Підтримка онлайн-зворотного продування без зупинки роботи. Пасивація кошика для збору золи рідиною-пасиватором під час видалення золи задля запобігання самозайманню пилу. Різниця тиску контролюється в режимі реального часу; при забиванні фільтра активується сигнал тривоги. Не ігноруйте сигнали тривоги, щоб примусово продовжити виробництво.
5. Програмне забезпечення для нарізання та керування обладнанням
Програмний комплекс включає програмне забезпечення для попереднього нарізання та систему керування обладнанням із безкоштовним постійним оновленням.
- Програмне забезпечення для попереднього нарізання підтримує імпорт STL-файлів та нарізання безпосередньо на машині. Усі технологічні параметри повністю налаштовуються. Функція перевірки товщини запобігає вибору неправильного технологічного пакета. Підтримує пакетну обробку кількох деталей. Кут повороту сканувального шляху — від 0° до 360° задля зменшення внутрішніх напружень у деталях.
- Система керування обладнанням інтерфейс «людина–машина» ізольований від фонового керування. Потужність лазера й швидкість сканування можуть регулюватися в режимі реального часу під час друку з негайним ефектом. Ключові дані, такі як кількість шарів, тривалість обробки та температура підкладки, відображаються в режимі реального часу. Вбудована функція самодіагностики несправностей і аудіовізуальні сигнали тривоги. Доступне охолодження із затримкою на окремому шарі для зменшення деформації, спричиненої накопиченням тепла.
Порада щодо навчання: ведіть записи про всі зміни параметрів процесу під час практичної роботи. Перед офіційним виробництвом проводьте верифікацію на невеликих зразках.
6. Налаштування та експлуатація допоміжного обладнання
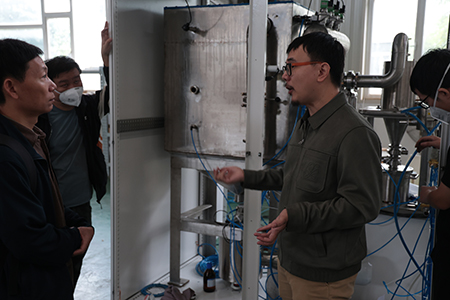
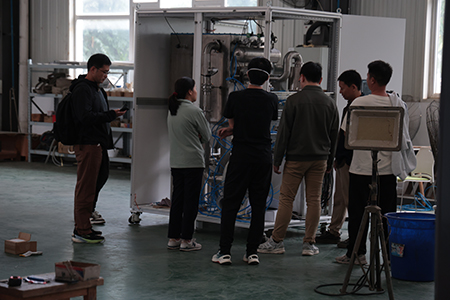
Повноцінна робоча станція SLM має бути оснащена вакуумною сушильною шафою, вибухозахисним вібраційним сітчастим пристроєм і вибухозахисним вакуумним пилососом. Усе допоміжне обладнання має відповідати вибухозахисним специфікаціям.
 |
 |
| Обладнання | Основна функція | Примітки щодо експлуатації |
|---|---|---|
| Вакуумний сушарний печ | Сушіть порошок і підкладку, щоб уникнути пористості, спричиненої воднем. | Ступінь вакууму < 133 Па; відчиняти дверцята камери лише після повного охолодження |
| Вибухозахисне вібраційне сито | Сито для первинного й вторинного порошку з видаленням шлаку | Обладнано ультразвуковим пристроєм проти засмічення; сіяти реактивний порошок бажано в інертній атмосфері |
| Вибухозахисний пилосос | Очищення розсипаного металевого порошку | Обов’язкове наявність сертифікату вибухозахисності. Звичайні пилососи заборонено використовувати для обробки металевого пилу. Переконайтеся, що забезпечено надійне заземлення для розсіювання статичної електрики. |
Підсумок навчання та нагадування щодо безпеки
Шановні учасники: Обладнання SLM містить небезпеку лазерного випромінювання, горючого металевого порошку та інертного захисного газу. Практична робота дозволена лише після повного проходження навчання з техніки безпеки .
 |
 |
Під час щоденного огляду звертайте особливу увагу на стан оптичного охолодження, моніторинг вмісту кисню, різницю тиску на фільтрі, блокування дверцят камери та доступність кнопки аварійної зупинки. Для роботи з порошками заборонено використовувати неспеціалізовані (нестійкі до вибуху) замінники. Зберігайте повні записи процесу для забезпечення слідкуючості технологічного процесу та усунення несправностей.
