
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


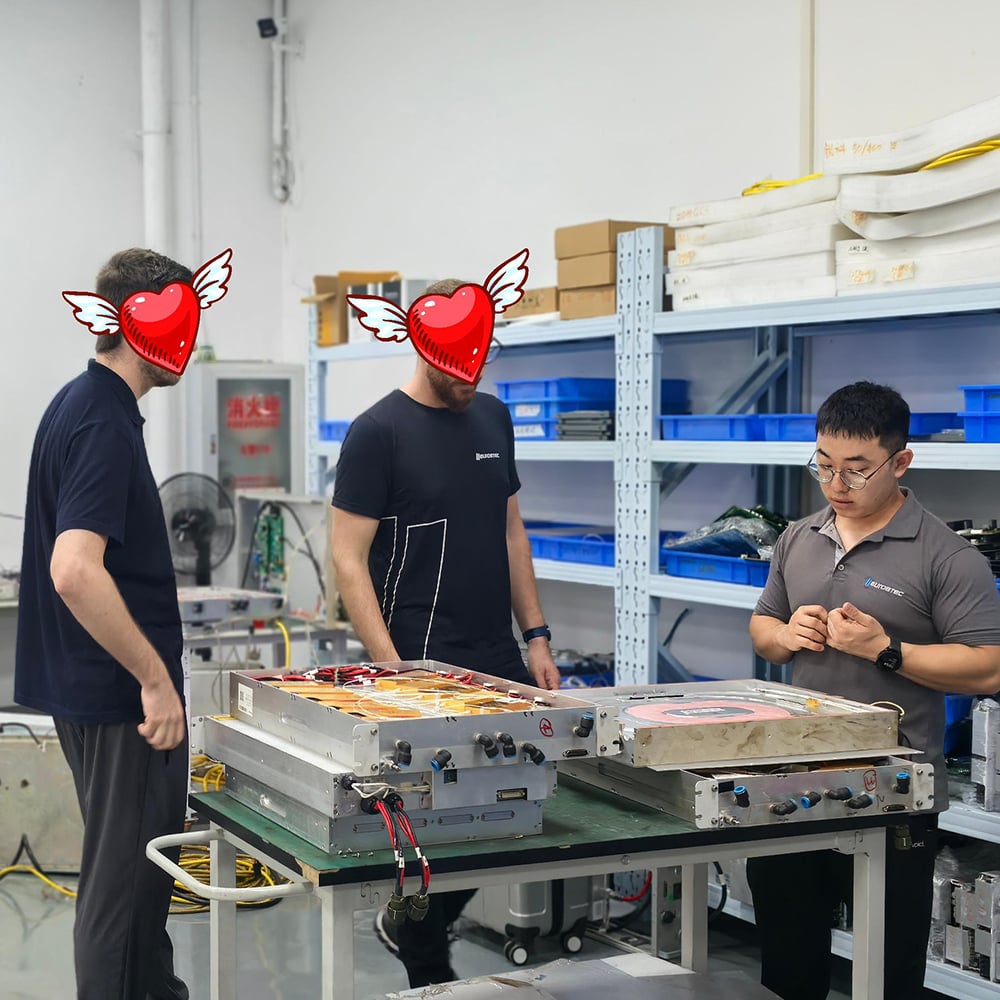
Навчання з технології зварювання роботами за допомогою лазера
DMK надає практичне навчання з лазерного зварювання роботами для зарубіжних партнерів. Майстер-класи на місці у невеликих групах охоплюють шість основних модулів, що дозволяє клієнтам завершити встановлення, інтеграцію, введення в експлуатацію та розробку процесів для автоматизованих зварювальних станцій задля розширення бізнесу на місцевих ринках.
Практичне навчання програмування промислових роботів методом навчання за зразком
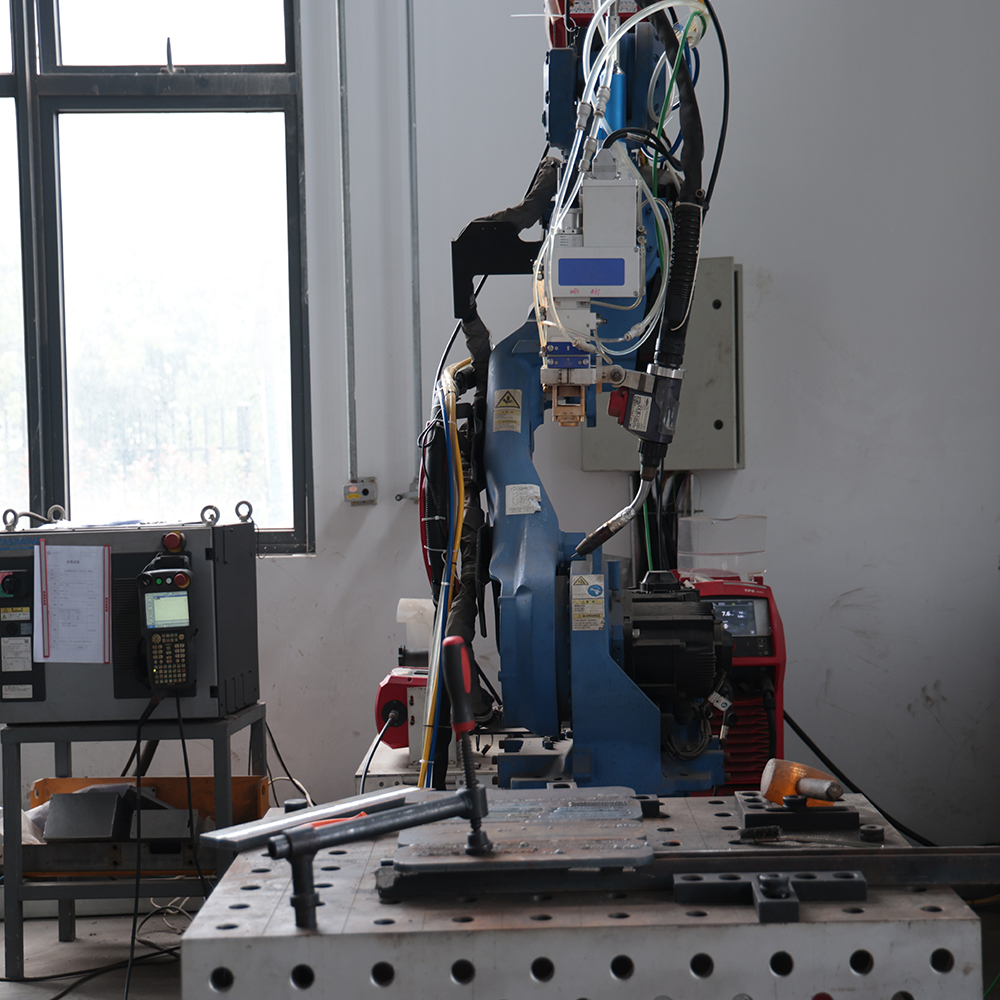
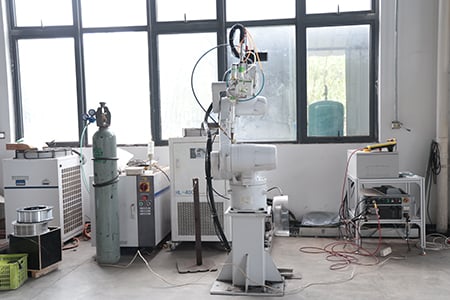
У цьому модулі використовуються шестивісні багатофункціональні промислові роботи для навчання за зразком із орієнтацією на лазерне зварювання. Учасники навчаються працювати з системами координат робота та калібрувати TCP (точку центру інструменту) для корекції положення зварювального інструменту. Вони опановують інструкції для лінійного, кругового та безперервного руху по траєкторії, а також створення, стрибка, виклику й архівування зварювальних програм.
 |
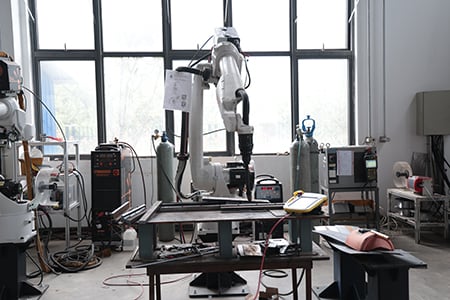 |
Стажисти працюють із спеціалізованими пакетами процесів лазерного зварювання на навчальних пультах, щоб налаштувати потужність лазера, шаблони коливань, синхронізацію подачі дроту, поступове збільшення/зменшення потужності, зварювання внахлість із запам’ятовуванням точок зупинки та функції сигналізації залипання дроту. Виконується практика налаштування сигналів вводу/виводу (I/O) для забезпечення взаємодії сигналів між джерелами лазера, охолоджувачами та установками для подачі захисного газу. Учасники також вивчають процедури повернення в початкове положення (homing), встановлення програмних обмежень руху (soft-limit) та перевірки контуру аварійного зупинення, а також усунення типових поломок на місці — наприклад, перешкод руху й зсуву траєкторії — з метою самостійного створення повних виробничих програм для роботизованого лазерного зварювання.
Спеціалізована навчальна програма з програмування колаборативних роботів
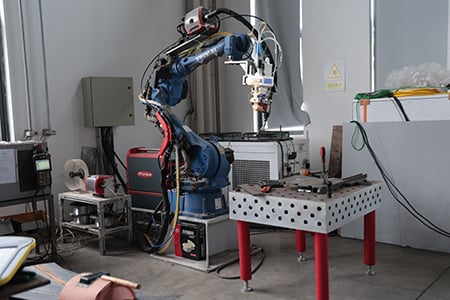
Цей модуль призначений для гнучких сценаріїв зварювання з низьким обсягом виробництва. У ньому порівнюються традиційні промислові роботи з шістьма ступенями свободи та колаборативні роботи, пояснюються характеристики керування за допомогою сили, метод навчання «перетягни й відпусти» (drag-and-drop teach-in) та механізми безпечного виявлення зіткнень.
 |
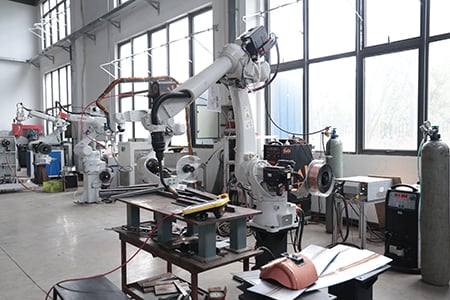 |
Стажисти використовують прямий метод навчання перетягуванням для швидкого відтворення траєкторій зварювання та налаштування параметрів керування силою для тонколистових і спеціально формованих заготовок. Вони розробляють програми лазерного зварювання за участю колаборативних роботів, встановлюють межі безпечного зупину та порогові значення крутного моменту, а також виконують підключення сигналів для активації лазера, запуску/зупинки подачі дроту та коливальних зварювальних голівок. У навчанні особливу увагу приділено інтеграції легких робочих станцій та вимогам до їх застосування у режимі роботи без огорожі, що дозволяє виконувати введення в експлуатацію програм для малих листових металевих деталей та фурнітуру.
Навчання зі збирання обладнання для роботизованого лазерного зварювання
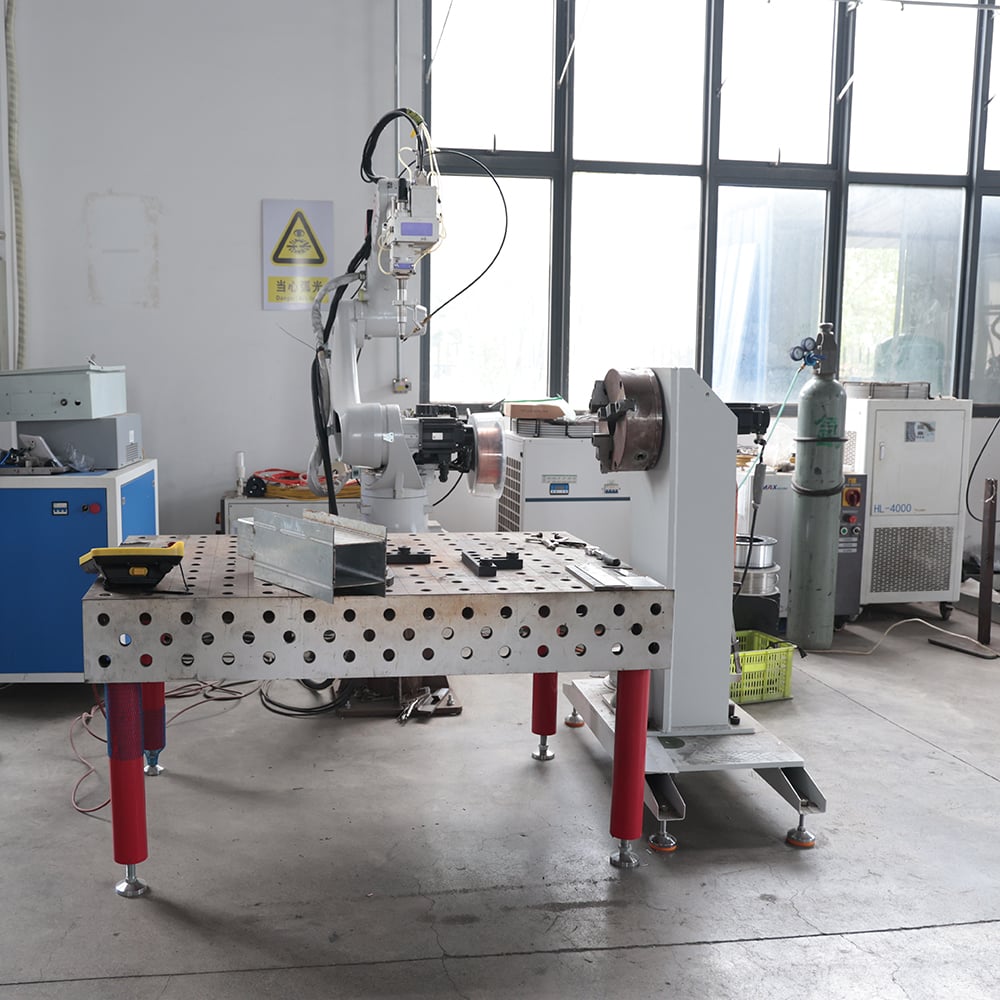
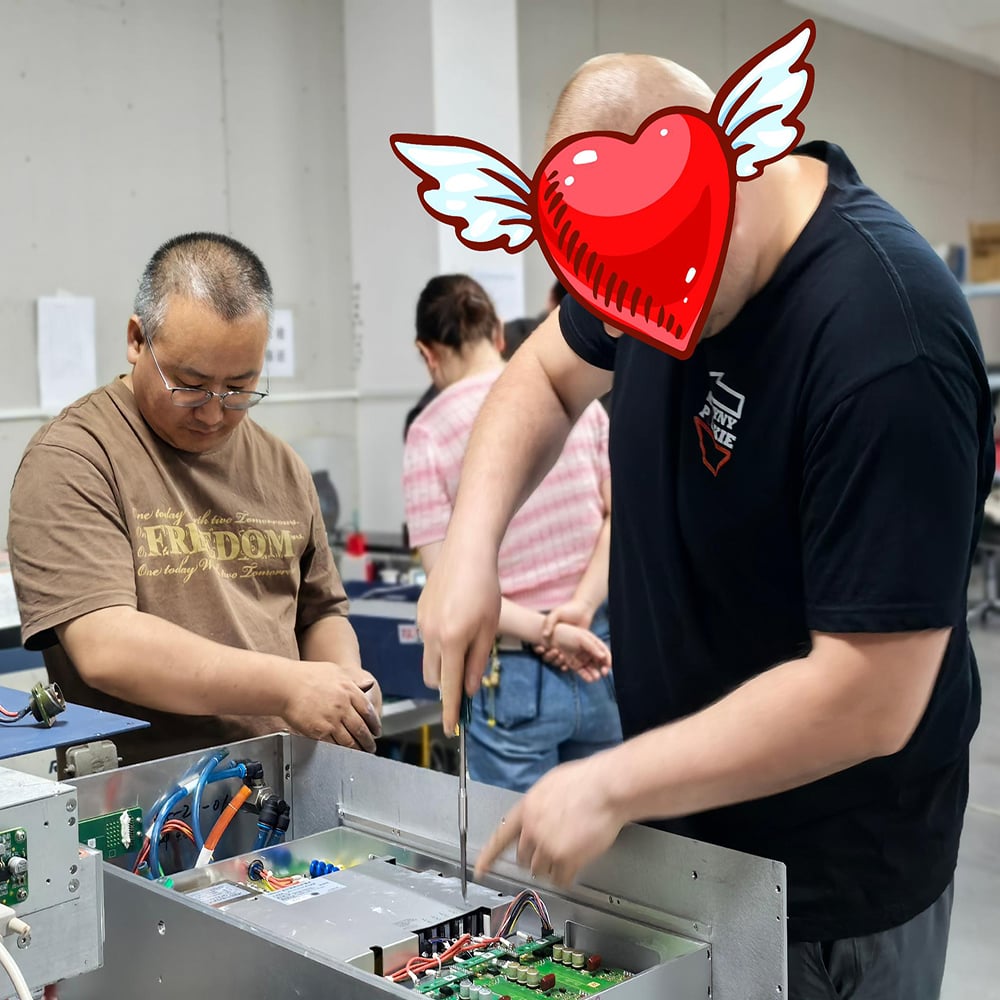
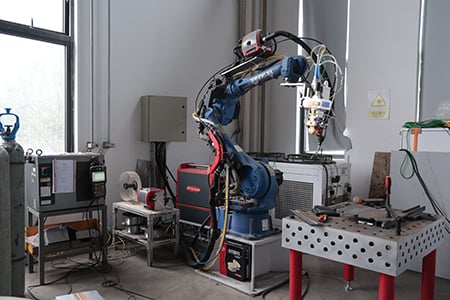
У майстерні зі збирання проводяться повні практичні заняття зі збирання робочої станції для роботизованого лазерного зварювання. Зміст включає кріплення робота до основи, підключення кабелів до керуючого шафу, прокладання оптоволоконного кабелю QBH (мінімальний радіус вигину ≥150 мм), механічну установку коливальних зварювальних голівок Raytools та збирання модулів моніторингу з CCD.
 |
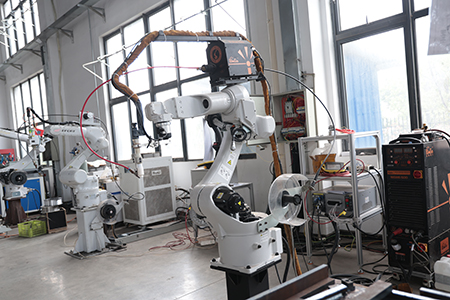 |
Стажисти розміщують і підключають лазерні генератори, охолоджувачі, стабілізатори напруги та пристрої очищення диму. Вони розрізняють схеми робочих місць із інтегрованими шафами та стандартними шафами й дотримуються вимог до підключення розширених I/O-плат лазерів, авіаційних роз’ємів та реле-модулів. Згідно зі стандартами приймання на заводі учасники виконують самоперевірку після ввімкнення живлення, налагодження позиціонування червоного світла та перевірку системи безпечної блокування, а також усувають несправності в оптичному шляху, водяному контурі та системі зв’язку, щоб самостійно завершити збірку й приймання повноцінного обладнання.
Введення в експлуатацію системи подавання дроту для лазерного зварювання за принципом «штовхання–тягнення»
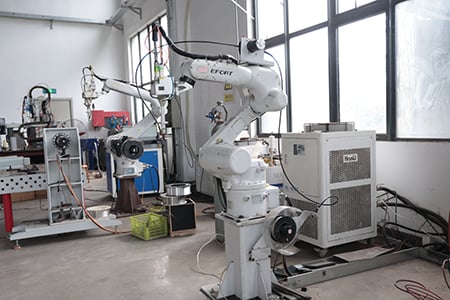
У цьому модулі розглядаються системи подавання дроту, сумісні з роботизованим зварюванням, за принципом «штовхання–тягнення». Стажисти знайомляться з апаратною будовою загального призначення та систем подавання дроту за принципом «штовхання–тягнення», а також опановують підключення та стиковку аналогових сигналів 0–10 В для контролерів подавання дроту.
 |
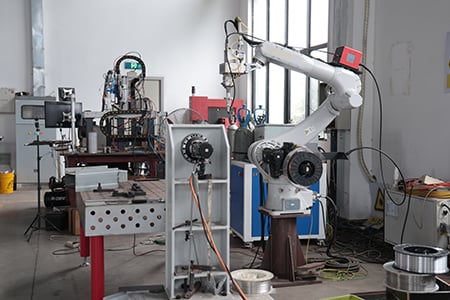 |
Практичні завдання включають налаштування швидкості подачі дроту, ручну подачу/відведення дроту, пошук дроту та налаштування логіки запобігання прилипанню дроту. Учасники навчаються калібрувати механізми направляння дроту для усунення типових несправностей: дрижання, заклинювання дроту, обриву дроту та його прилипання. У поєднанні з пакетами технологій лазерного зварювання вони реалізують взаємодію між програмами робота та системами подачі дроту, адаптують систему до діаметрів дроту від 0.8 мм до 1.6 мм і налаштовують параметри подачі дроту для вуглецевої сталі, нержавіючої сталі та алюмінієвих сплавів, щоб завершити повний цикл пусконалагоджувальних робіт при лазерному зварюванні з використанням зварювального дроту.
Налаштування та спільне пусконалагодження позиціонерів для роботизованого лазерного зварювання
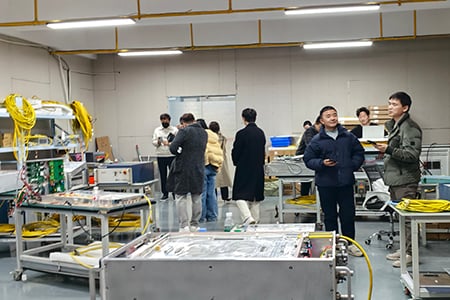
Учасники навчаються інтеграції позиціонерів із зварювальними роботами. У курсі розглядаються основи механічного вибору одноосевих нахильних, двоосевих L-подібних та триосевих позиціонерів, у тому числі вирівнювання, підключення сервоприводів та налаштування параметрів додаткових осей.
 |
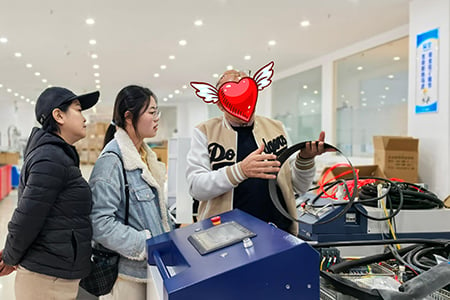 |
Учасники виконують калібрування зовнішньої осі для досягнення інтерпольованого зв’язку між роботами та позиціонерами. Програми спільного руху налаштовуються на навчальних пультах, щоб утримувати вироби в оптимальному положенні для зварювання під час обертання. Учасники тренуються проектувати пристрої швидкого позиціонування, оптимізувати положення для зварювання коробчастих, трубчастих та кільцеподібних виробів, встановлювати обмеження швидкості та кута позиціонера, а також усувати проблеми інтеграції, наприклад, відхилення синхронізації зовнішньої осі та дрожання, щоб завершити пусконалагодження спільного зварювання для складних виробів з багатьма положеннями.
Процес лазерного зварювання та застосування системи відстеження шва
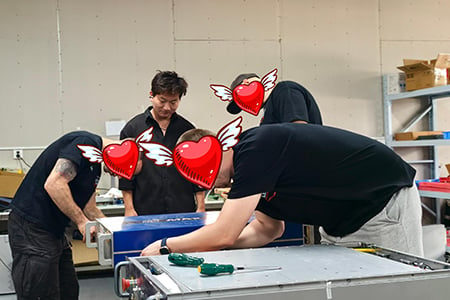
Цей модуль передових технологій забезпечує практичне виконання зварювання різних матеріалів на справжньому обладнанні. Слухачі вдосконалюють зварювання стикове, таврове, нахльосткове та багатошарове багатопрохідне. Вони налаштовують шаблони коливального руху зварювальної головки — прямолінійні, кругові та у формі цифри «8», оптимізують потужність лазера, швидкість переміщення, швидкість подачі дроту та витрати захисного газу, а також виявляють і усувають дефекти зварювання, зокрема пористість, тріщини, непровар та підрез.
 |
 |
Особливу увагу приділено монтажу й калібруванню систем слідкування за швом. Слухачі вчаться розрізняти пошук на основі контакту та слідкування за швом за допомогою лазерного бачення, усувати помилки у реальному часі при розпізнаванні шва та компенсації зміщення траєкторії, а також розуміти логіку взаємодії між датчиками слідкування та роботизованими системами. Кейси сприяють підвищенню стійкості робочого місця до похибок фіксації виробів і деформацій листового металу, що гарантує стабільну якість зварювання у масовому виробництві.
