
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


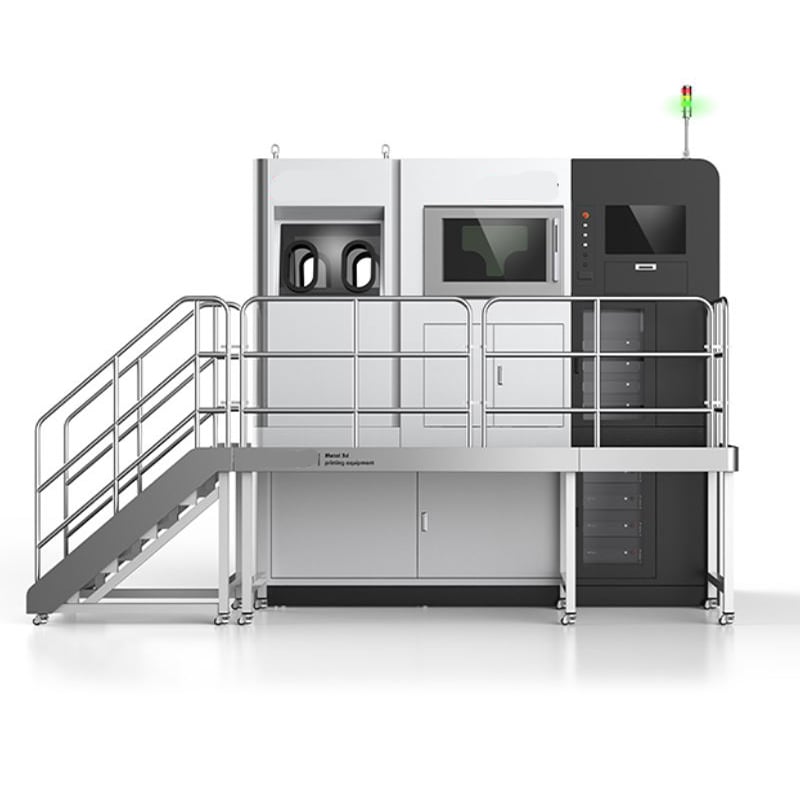
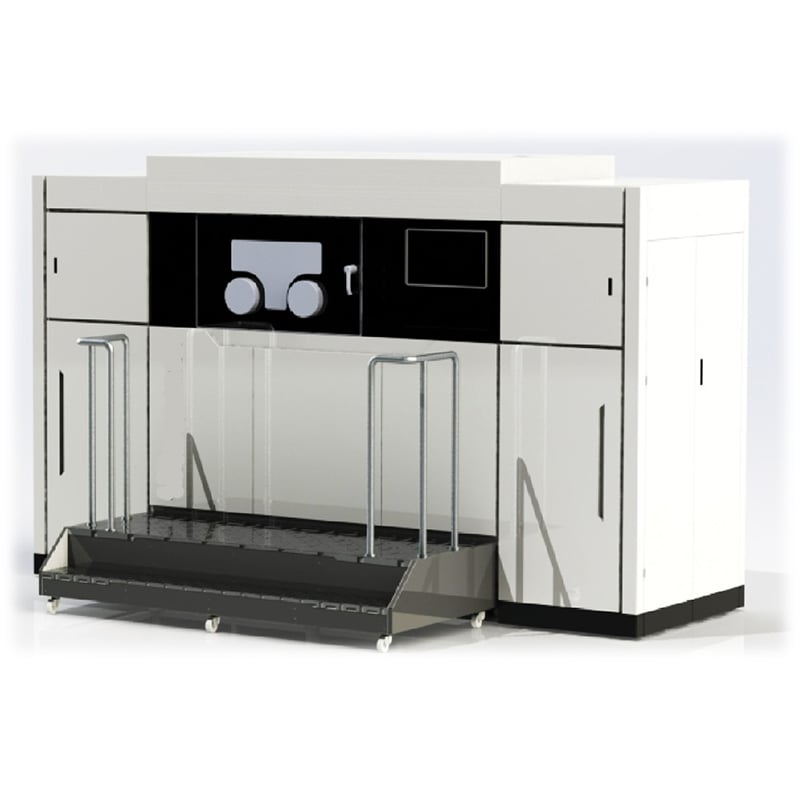
Металевий 3D-принтер M300
Технічні характеристики
 |
 |
- Високопродуктивна оптична система : оснащена волоконною лазерною системою потужністю 500 Вт із зворотним зв’язком за потужністю у замкненому контурі. Використовує швидкодійний скануючий гальванометр із керуванням за решіткою у замкненому контурі, у парі з кварцовим об’єктивом F-θ та водяним охолодженням регульованим розширювачем пучка. Мінімальний розмір плями становить 80 мкм ±10 мкм, а швидкість сканування — від 0 до 7 м/с, що забезпечує якість формування для тонкостінних деталей і виробів із дрібними елементами.
- Саморозроблена двонапрямлена інтелектуальна система нанесення шарів має одну лопатку для двонапрямкового нанесення шару, що приводиться в рух двома лінійними модулями. Товщина шару регулюється в діапазоні від 20 до 100 мкм, а швидкість нанесення — від 10 до 500 мм/с. Інтегрована система захисту від перевантаження при зіткненні лопатки автоматично спрацьовує при колізії: подає негайне попередження та запускає аварійну зупинку для захисту лопатки й робочої поверхні.
- Замкнена система захисту інертним газом саморозроблена система циркуляції та очищення аргону з оптимізованим проектуванням потокового поля «повітряної стіни» з правого боку. Моніторинг вмісту кисню в робочій камері у реальному часі забезпечує його рівень не вище 1000 ppm. Також реалізовано моніторинг вмісту кисню в оточуючому середовищі: при перевищенні заданого порогу пристрій подає сигнал тривоги й вимикає основне живлення, щоб уникнути ризиків, пов’язаних із витіканням інертного газу.
- Високонавантажений замкнений циліндр формування : Вісь Z використовує сервомотор із замкненим контуром керування на основі лінійки з штриховою розміткою. Точність позиціонування — 0,01 мм, мінімальна подача — 0,001 мм, навантаження на вісь Z — ≥500 кг. Максимальна температура попереднього нагріву заготовки досягає 220 °C, що зменшує ризик утворення тріщин у матеріалах із високим внутрішнім напруженням, наприклад титану й жаростійких сплавів.
- Повністю незалежна програмна екосистема : Самостійно розроблене програмне забезпечення для нарізання моделей і керування верстатом підтримує імпорт файлів STL, генерацію опорних структур та планування сканувальних траєкторій у кількох режимах; також надає попередньо перевірені технологічні пакети для різних металевих матеріалів. Дозволяє продовжити друк після перерви, забезпечує моніторинг рівня кисню, положення різця та стану верстата в реальному часі, а також автоматичну діагностику несправностей і сповіщення про них. Основні технологічні параметри повністю відкриті для досліджень нових матеріалів у науково-дослідних установах.
- Повна захисна захист забезпечено систему безпеки з блокуванням дверцят робочої камери та аварійною кнопкою зупинки, що відповідає вимогам безпеки лазерів класу 4. Усі компоненти є новими й відповідають стандартам GB/T щодо машинного обладнання та лазерної безпеки.
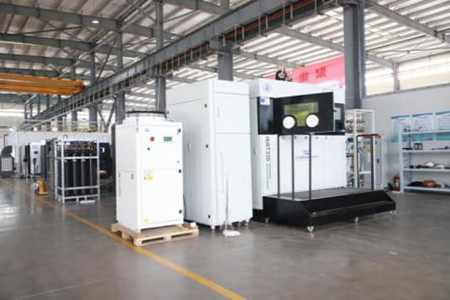
Конфігурація обладнання M300
 |
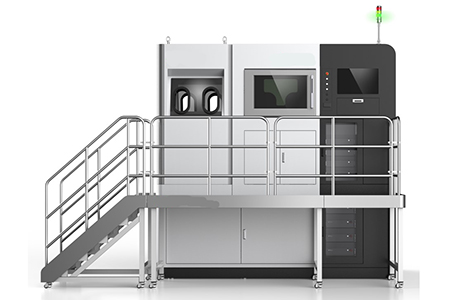 |
| Підсистема | Ключові компоненти | Опис конфігурації |
|---|---|---|
| Оптична система | Волоконна лазерна система | волоконний лазер потужністю 500 Вт із зворотним зв’язком за потужністю у замкненому контурі |
| Скануючий гальванометр | Контроль решітки у замкненому контурі з індикатором червоного лазерного променя | |
| Лінза F-θ | Кварцева фокусуюча лінза | |
| Розширювач променя | Водяне охолодження регульованого кварцевого розширювача пучка | |
| Газова система | Аналізатор кисню | Датчик кисню, діапазон вимірювання: 100–1000 ppm, живлення постійним струмом 24 В |
| Газова система продування робочої камери | Саморозроблене рішення з заміщення інертним газом і повітряною стіною з правого боку | |
| Коло циркуляції захисного газу | Розроблене власними силами коло циркуляції аргону | |
| Блок очищення газу | Розроблений власними силами фільтрувальний модуль для видалення диму й домішок | |
| Система формування | Блок подавання й зберігання порошку | Розроблена власними силами конструкція верхнього подавання, місткість 20 л, сигнал тривоги та зупинка при низькому рівні порошку |
| Двозначний системний пристрій нанесення шару | Розроблений власними силами однолопатевий двозначний пристрій нанесення шару з сигналізацією перевантаження | |
| Герметична камера побудови | Корпус із нержавіючої сталі або високоміцного алюмінієвого сплаву, замок безпечних дверей, внутрішнє світло LED | |
| Збірка циліндра побудови | Сервопривід і замкнена система керування з використанням лінійки з штриховим кодом; максимальне попереднє нагрівання заготовки — 220 °C | |
| Рама з високою жорсткістю | Основна рама з високою жорсткістю з повністю закритим захисним корпусом | |
| Програмне забезпечення керування | Програмне забезпечення для обробки даних | Розроблене власними силами; підтримка вхідних файлів STL, кілька стратегій заповнення, попередньо завантажені пакети технологічних процесів для матеріалів |
| Програмне забезпечення для керування верстатом | Інтерфейс користувача англійською мовою; підтримує продовження друку, моніторинг у реальному часі, діагностику несправностей та сповіщення про помилки | |
| Допомога | Водяний хлібар | Спеціальний блок водяного охолодження для лазера |
| Вибухозахисний пилосос | Для очищення робочої камери та поверхні від порошку | |
| Вібраційне сітло для просіювання порошку | Для сортування порошку переробленого металу | |
| Вакуумний сушарний печ | Для видалення вологи з порошку металу | |
| Пескоструйна машина | Для остаточної обробки друкованих деталей |
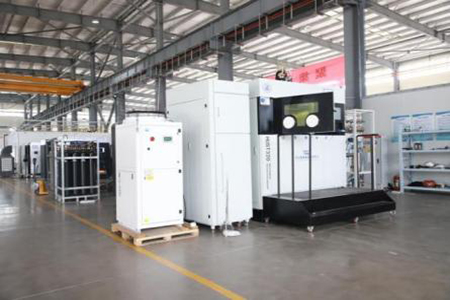
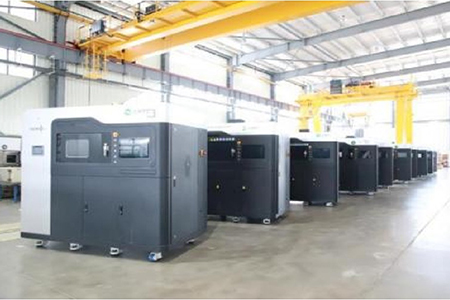
Технічні характеристики M300
 |
 |
| Пункт | Специфікація |
|---|---|
| Модель | DMK Laser M300 |
| Процес | Селективне лазерне плавлення (SLM) |
| Максимальний об’єм побудови | 300 мм × 300 мм × 450 мм (включаючи підкладку) |
| Точність розмірів | ≤100 мм: ±0,1 мм; >100 мм: ±0,1 % × L |
| Товщина шару | Регульована товщина шару: 20–100 мкм |
| Потужність лазера | 500 Вт, вихідна потужність регулюється від 10 % до 100 % |
| Швидкість сканування | 0–7 м/с |
| Мінімальний діаметр плями | 80 мкм ± 10 мкм |
| Контроль рівня кисню | ≤ 1000 ppm |
| Температура попереднього нагріву субстрату | Макс. 220 °C |
| Точність позиціонування за віссю Z | 0,01 мм, мінімальна подача 0,001 мм |
| Навантаження за віссю Z | ≥500 кг |
| Сумісні матеріали | Нержавіюча сталь, сплави з високою температурою плавлення, титанові сплави та інші поширені металеві порошки (магнієві сплави виключено) |
| Загальне споживання електроенергії | Приблизно 10 кВт |
| Джерело живлення | Змінний струм 380 В ± 5 %, трифазна п’ятидротова система |
| Температура навколишнього середовища | (23 ± 5) °C |
| Відносна вологість | ≤75% Вологість |
| Маса машини | Приблизно 2,6 т (без порошку) |
| Загальна висота | Приблизно 3,3 м (з урахуванням бункера для порошку) |
| Площа | 8,7 м × 5,2 м (включаючи допоміжні блоки, простір для відкривання дверей та робочу зону) |
| Формат імпортованих даних | STL |
Сфери застосування
 |
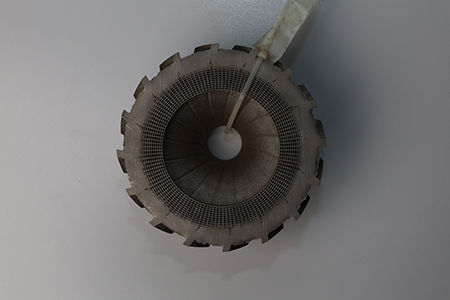 |
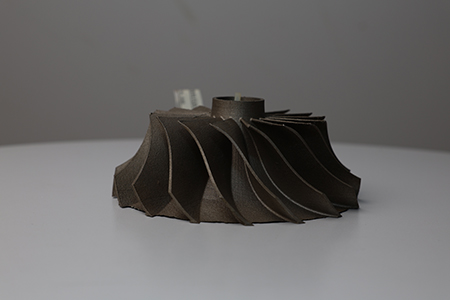
- Аерокосмічна промисловість прототипне випробування та малий серійний випуск легких складних компонентів, решітчастих структур та деталей із конформними каналами охолодження, виготовлених із титану та сплавів з високою температурою плавлення.
- Виробництво форм вставки з конформним охолодженням для форм для лиття під тиском та лиття в матриці, що покращують тепло-відвід, скорочують цикли формування та збільшують термін служби форм.
- Наукові дослідження та освіта : Розробка технологій нових матеріалів та навчання адитивному виробництву для університетів та науково-дослідних інститутів. Підтримка відкритих параметрів дозволяє проводити ортогональні експерименти та верифікувати друк нових матеріалів.
- Автомобільна промисловість : Швидка розробка та пробне виробництво компонентів двигунів, легких конструкцій та спеціального технологічного оснащення.
- Енергетика та потужність : Дослідження та розробка теплообмінників, деталей газових турбін для роботи при високих температурах та інтегрованих функціональних компонентів з решітчастою структурою для відведення тепла.
- Медичні прилади : Розробка металевих функціональних прототипів, у тому числі конструкцій із медичних сплавів та допоміжних хірургічних компонентів.
