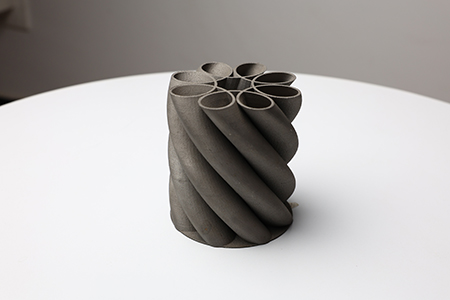
Огляд технології SLM
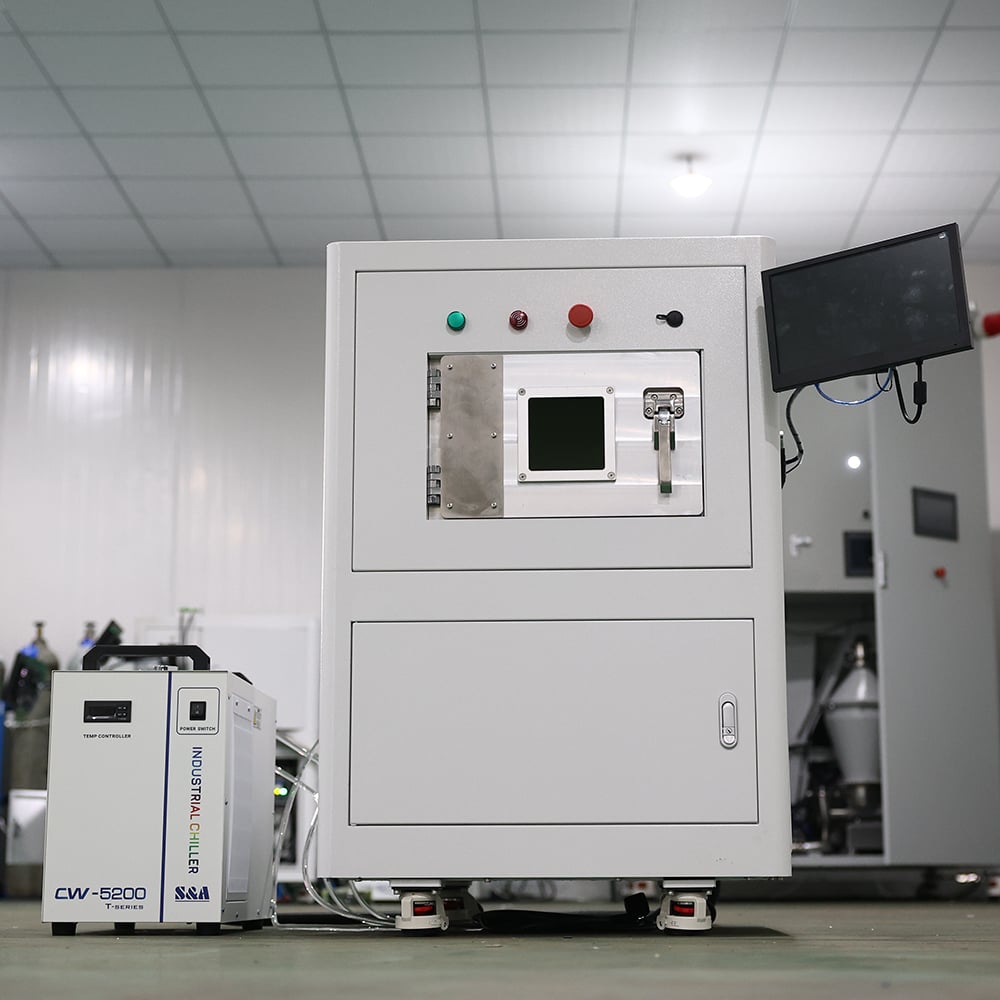
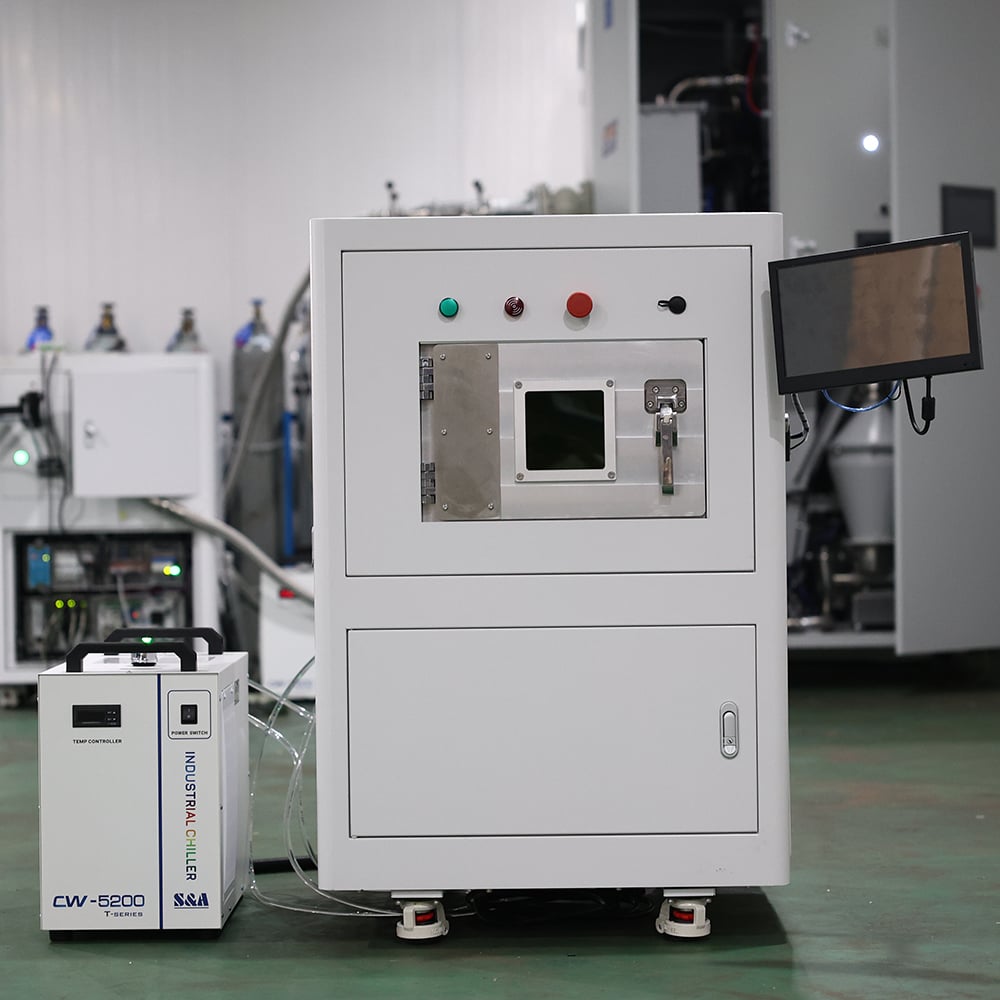
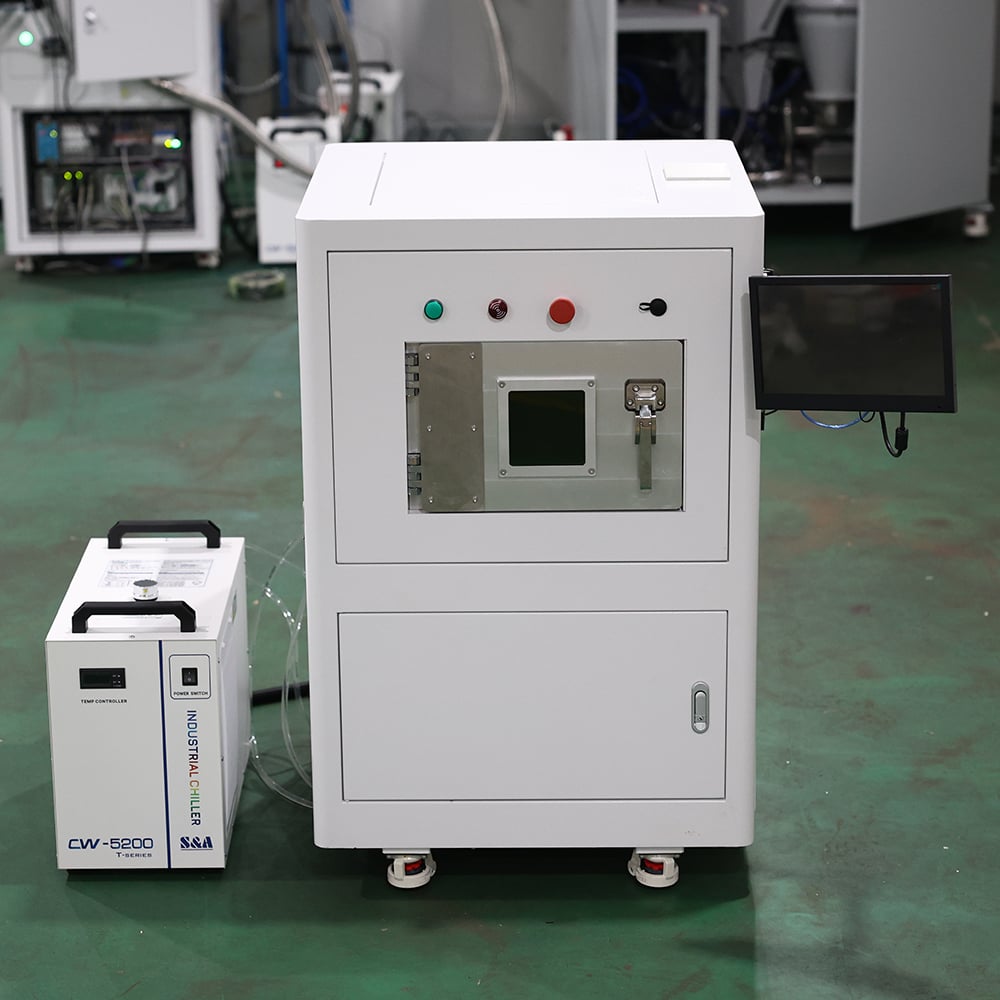
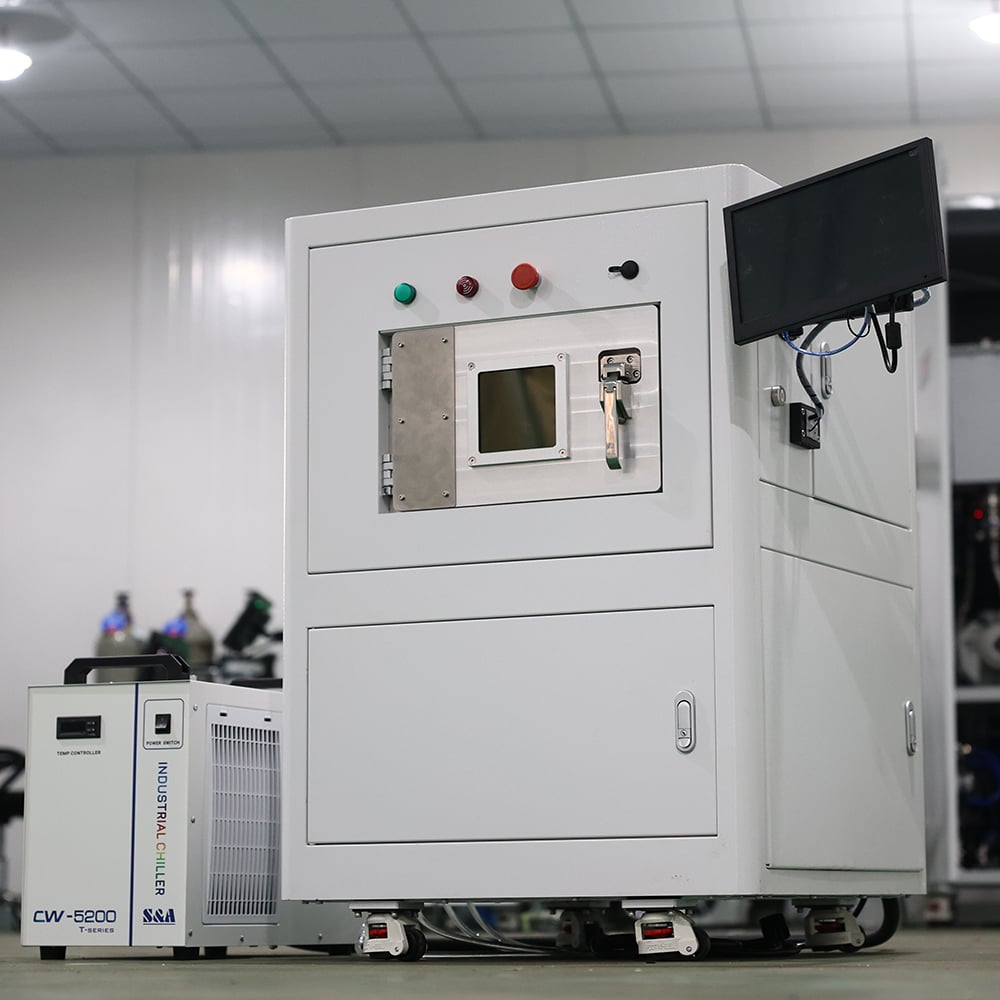
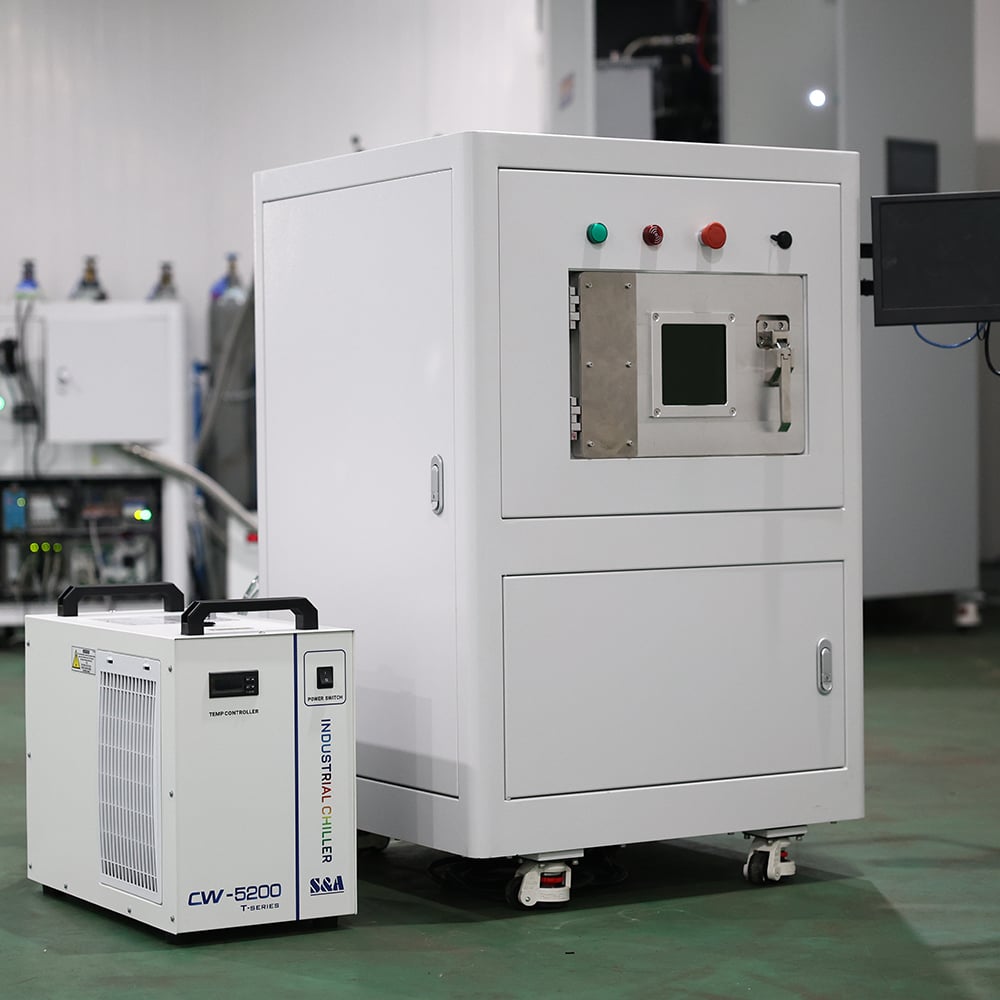
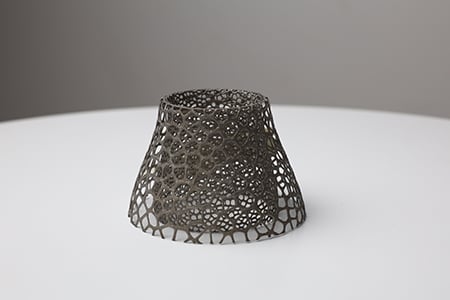
SLM означає Селективне лазерне плавлення — це процес адитивного виробництва металевих виробів із порошку. Високоенергетичний волоконний лазерний промінь повністю плавить металевий порошок шар за шаром згідно з траєкторіями сканування, які генеруються програмним забезпеченням для нарізання тривимірних моделей, щоб створити функціональні металеві деталі з високою щільністю. Процес формування відбувається всередині герметично закритої камери, захищеної інертним газом, щоб запобігти окисненню металевого порошку. Ця технологія дозволяє виготовляти складні геометричні форми, такі як решітки, конформні каналів охолодження та складні внутрішні порожнини, які важко реалізувати за допомогою традиційного механічного оброблення. Її широко використовують у науково-дослідних інститутах, стоматологічних медичних застосуваннях, розробці прес-форм та пробному виробництві точних деталей малими партіями.
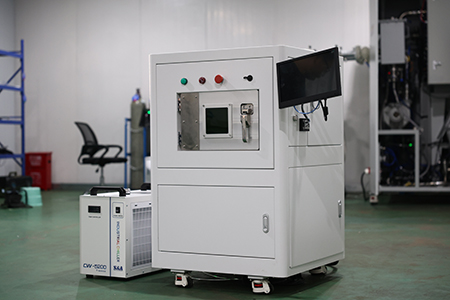
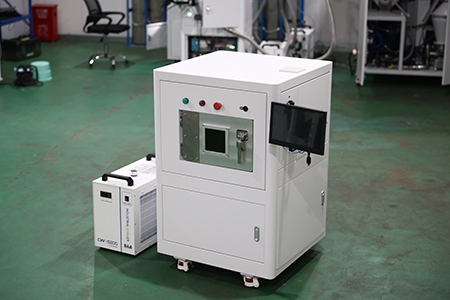
Таблиця конфігурації 3D-принтера M120 Metal
 |
 |
| Підсистема |
Ключові компоненти |
Опис конфігурації |
| Оптична система |
Ласер з волокна |
волоконний лазер потужністю 300 Вт, довжина хвилі 1060–1080 нм із зворотним зв’язком за потужністю у замкненому контурі |
|
Скануючий гальванометр |
Контроль решітки у замкненому контурі з індикатором червоного лазерного променя |
|
Об’єктив F-θ та розширювач пучка |
Оптичні лінзи з кварцу |
| Газова система |
Аналізатор вмісту кисню |
Моніторинг вмісту кисню в формувальній камері у реальному часі з автоматичним сповіщенням про аномальні значення |
|
Газова система продувки камери, циркуляційна система захисного газу, блок очищення газу |
Саморозроблена газова система з циркуляцією аргону для захисту та конструкцією бокової повітряної стінки |
| Система формування |
Система зберігання порошку з верхньою подачею |
Безпечна й надійна з великим обсягом порошку |
|
Одностороння гнучка система нанесення покриття з силіконової гуми |
Однолопатева двостороння реконструкція з сигналізацією перевантаження |
|
Закрита формувальна камера |
Камера з нержавіючої сталі або високоміцного алюмінієвого сплаву, замок безпечних дверей і вбудоване світлодіодне освітлення |
|
Збірка циліндра побудови |
Гвинтові пари та направляючі рейки провідних брендів; попереднє нагрівання субстрату до 180 °C |
| Система керування та програмне забезпечення |
Програмне забезпечення для нарізання даних |
Підтримує формати STL / SLC, багаторежимні стратегії заповнення та відкриті технологічні параметри |
|
Програмне забезпечення для керування верстатом |
Китайський інтерфейс користувача; моніторинг рівня кисню, положення наносного пристрою та ходу завдання в реальному часі; автоматична діагностика несправностей і сповіщення |
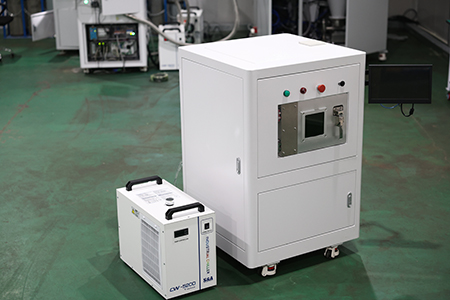
Технічні характеристики металевого 3D-принтера M120
 |
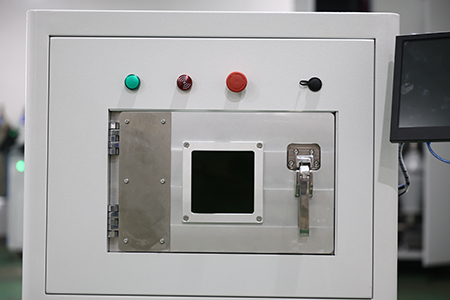 |
| Пункт |
Специфікація |
| Модель |
M120 |
| Процес |
Селективне лазерне плавлення (SLM) |
| Максимальний об’єм побудови |
φ120 мм × 100 мм (включаючи підкладку) |
| Точність розмірів |
≤100 мм: ±0,1 мм; >100 мм: ±0,1 % × L |
| Товщина шару |
Регульована товщина шару: 20–100 мкм |
| Лазерне Джерело |
волоконний лазер потужністю 300 Вт, довжина хвилі 1060–1080 нм; вихідна потужність регулюється в діапазоні 10–100 % |
| Швидкість сканування |
0–7 м/с |
| Мінімальний діаметр плями |
60 мкм ± 10 мкм |
| Контроль рівня кисню |
≤ 1000 ppm |
| Температура попереднього нагріву субстрату |
Макс. 180 °C |
| Сумісні матеріали |
Нержавіюча сталь, сплави для високих температур, метали класу «для стоматології» (сплави на основі Mg та Al виключено) |
| Загальне споживання електроенергії |
Приблизно 8 кВт |
| Джерело живлення |
Змінний струм 380 В ± 5 %, трифазна п’ятидротова система |
| Температура навколишнього середовища |
(23 ± 5) °C |
| Відносна вологість |
≤75% Вологість |
| Габаритні розміри машини |
500×500×980 мм |
| Маса машини |
Приблизно 350 кг |
| Формат імпортованих даних |
STL, SLC |
Інструкції з експлуатації та технічного обслуговування
Експлуатаційні специфікації
- Умови навколишнього середовища та електропостачання : Обладнати майстерню кондиціонуванням повітря для підтримки потрібної температури й вологості. Встановити вогнегасники класу D та надійне заземлення (опір заземлення ≤5 Ом). Уникати спільного електропостачання з обладнанням, що створює високочастотні перешкоди.
- Захисний газ : Підготувати ≥40 л аргону високої чистоти (чистота ≥99,9 %) для продування робочої камери й циркуляції газу.
- Безпека при роботі з порошками : Використовувати респіратори, захисні костюми та рукавиці під час роботи з металевими порошками. Для реактивних порошків, наприклад, титанових сплавів, застосовувати вибухозахисні пилососи. Утилізувати відходи порошків як небезпечні хімічні відходи згідно з чинними нормами.
- Безпека лазера : Це лазерний пристрій класу 4. Ніколи не відчиняти дверцята формувальної камери під час роботи. Не знімати запобіжні блокування.
- Робочий процес друку : Перевіряйте рівність підкладки та стан наносника перед друкуванням. Увімкніть лазер лише після того, як вміст кисню знизиться до допустимого діапазону. Натисніть кнопку аварійної зупинки, щоб зупинити всю машину у разі аномалій.
Регулярне обслуговування
- Оптична система : Ніколи не торкайтесь об'єктива F‑θ, розширювача променя чи інших оптичних елементів оголеними руками. У разі забруднення об'єктива звертайтесь до кваліфікованих техніків для очищення та калібрування. Непрофесіоналам заборонено розбирати лазерне джерело чи гальванометр.
- Механічний формувальний блок : Очищайте формувальну камеру й циліндр, видаляйте залишки порошку з наносника після кожного циклу побудови. Замінюйте леза наносника з силіконової гуми при зношенні. Періодично очищайте й змащуйте гвинти та напрямні рейки осі Z.
- Газова система : Регулярно калібруйте датчик кисню; перевіряйте аргонові трубопроводи на герметичність; обслуговуйте установки очищення газу й замінюйте фільтруючі споживчі матеріали за графіком.
- Програмне забезпечення та резервне копіювання регулярно резервне копіювання параметрів процесу резервного копіювання. Усі оновлення версій програмного забезпечення мають виконуватися виробником. Зберігайте журнали роботи та записи про спрацьовування сигналів тривоги для усунення несправностей.
- Запасні частини зберігайте запасні матеріали, такі як підкладки, леза для нанесення силіконової гуми та ущільнювальні кільця. Строк гарантії на обладнання та лазер — 1 рік. У разі несправностей звертайтеся до інженерів виробника; розбирання обладнання кінцевими користувачами не рекомендовано.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR