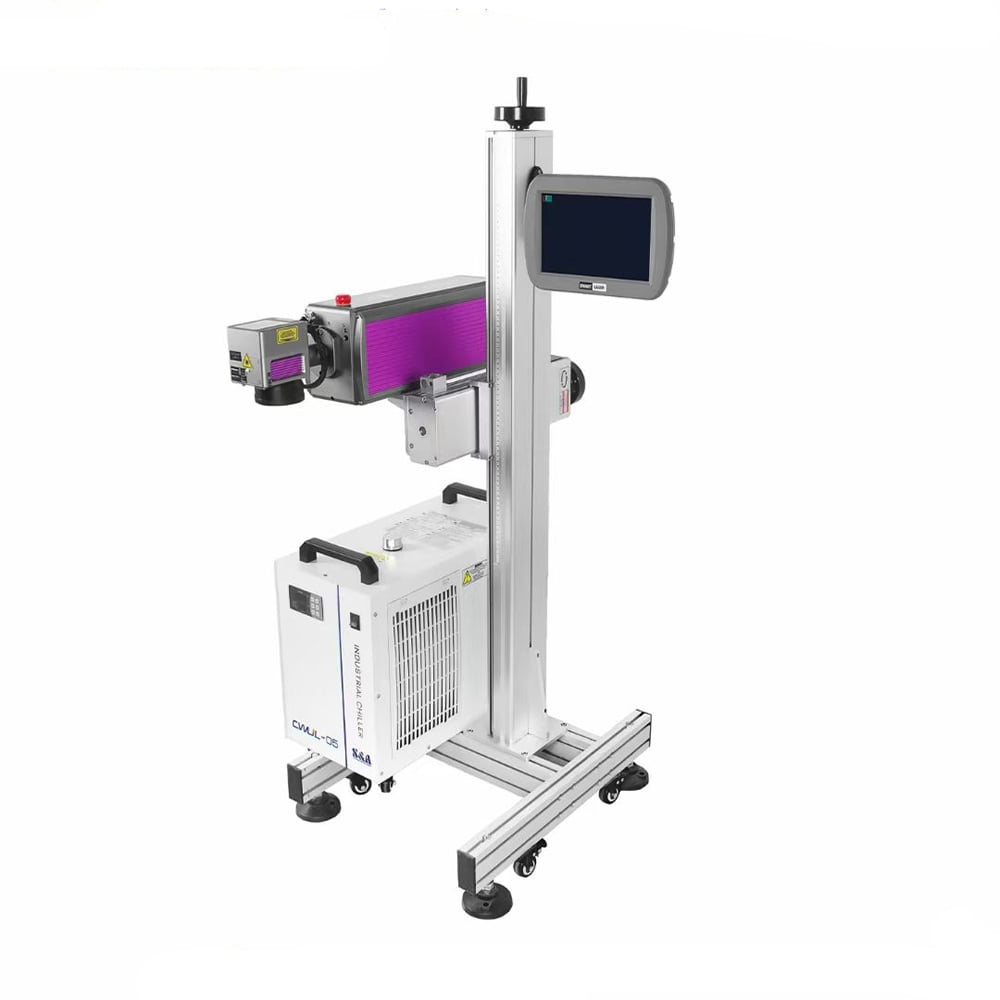
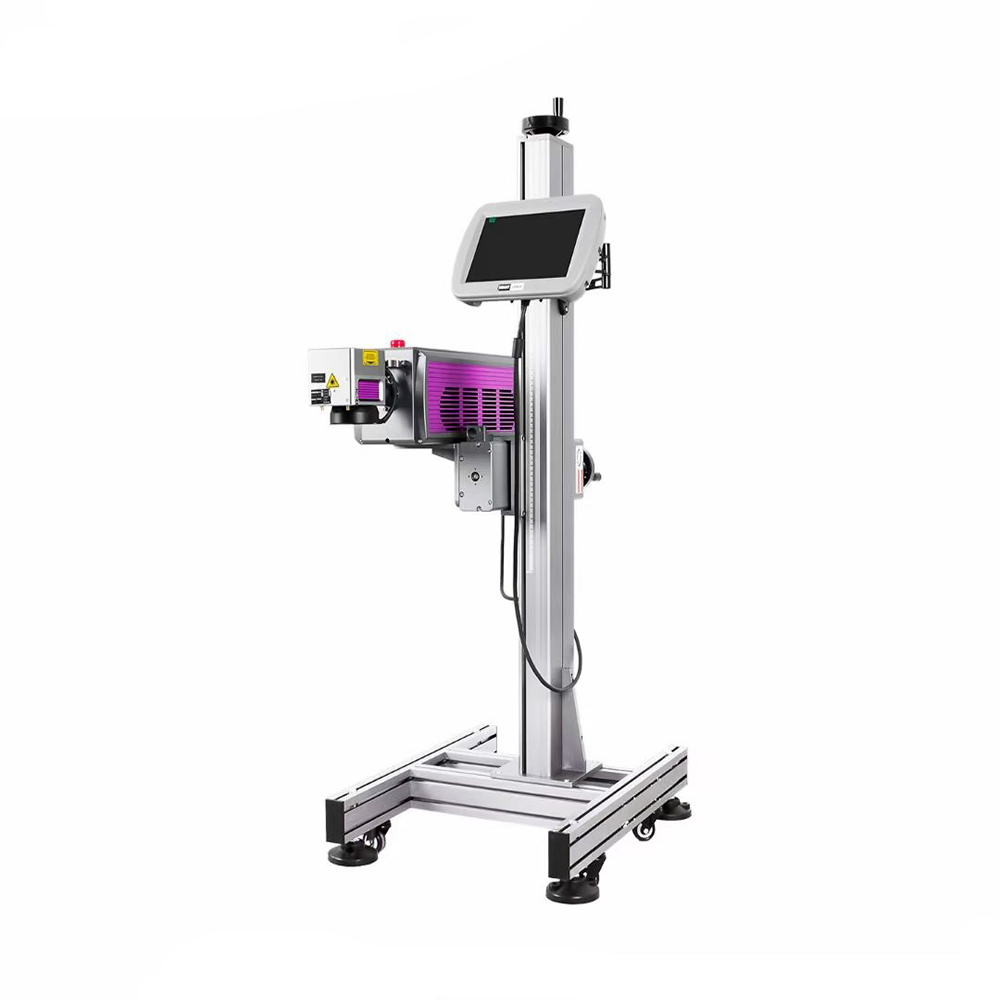
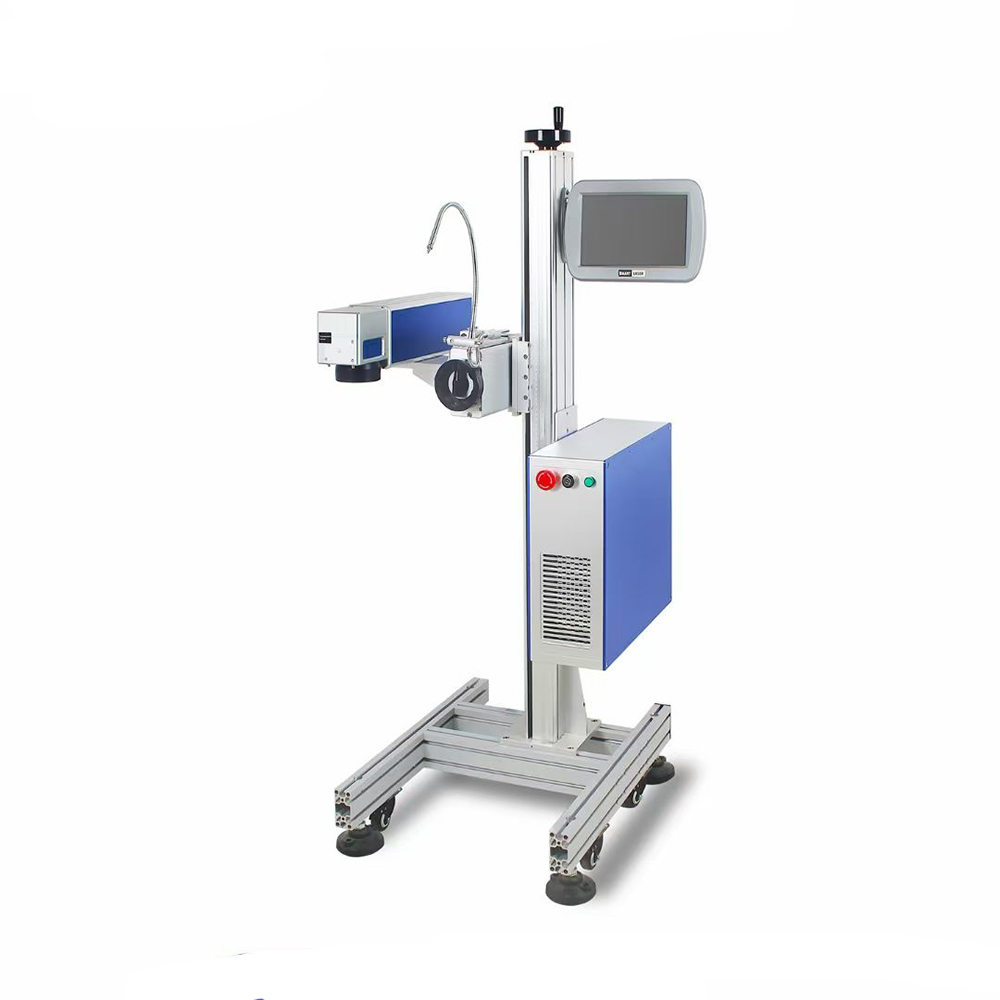
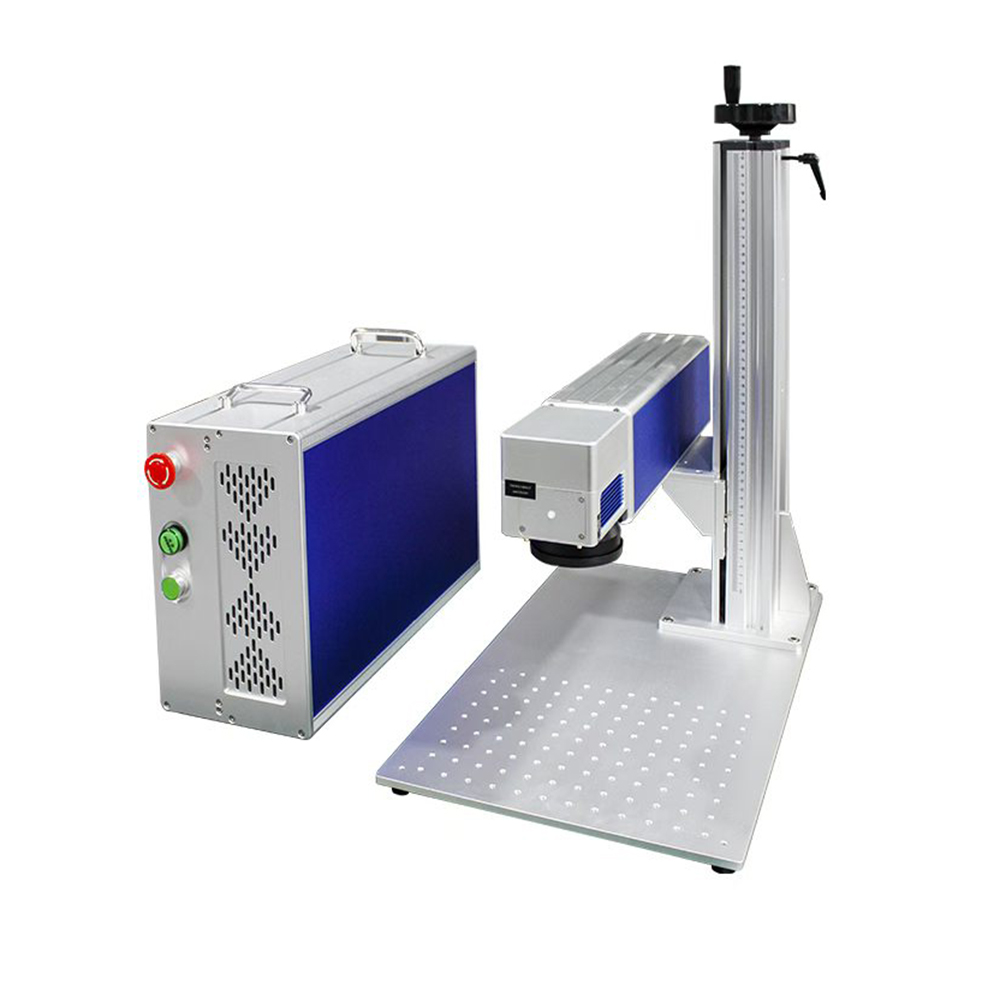
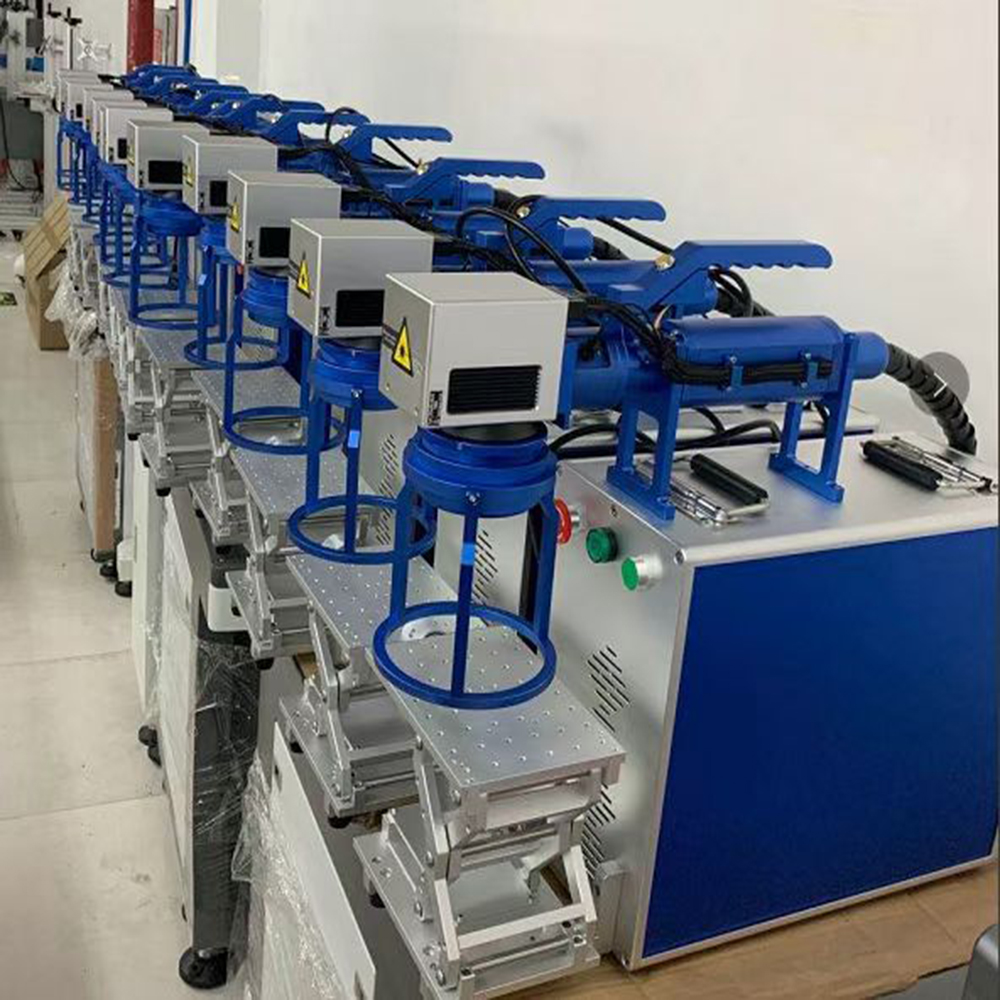
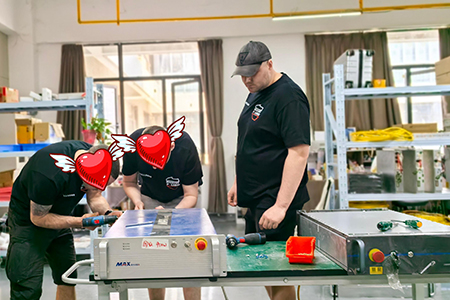
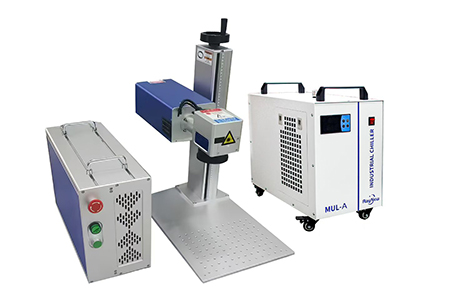
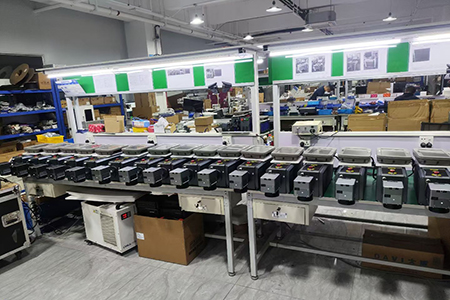
Цей курс зосереджений на практичних операціях, зокрема підборі гальванометра, підборі об’єктиву поля, встановленні керуючої плати та програмного забезпечення, а також введенні в експлуатацію джерела лазерного випромінювання. У ньому розглядаються загальні питання збирання й введення в експлуатацію, технологічні параметри, діагностика несправностей та маркування «на льоту» у конвеєрному режимі для повної лінійки обладнання для маркування волоконними, УФ- та CO₂-лазерами.
I. Збирання та введення в експлуатацію обладнання
Практичні операції: підбір гальванометра, підбір об’єктиву поля, встановлення керуючої плати та програмного забезпечення, введення в експлуатацію джерела лазерного випромінювання, налаштування оптичного шляху
- Підбір гальванометра та його узгодження Вибирайте гальванометричні сканери залежно від довжини хвилі лазера та розміру вихідного пляму. Для волоконних лазерів потужністю 20–50 Вт використовуйте цифрові гальванометричні сканери з діаметром пляму 10 мм; для волоконних лазерів потужністю 50–100 Вт — цифрові гальванометричні сканери з діаметром пляму 14 мм. Для УФ-обладнання надавайте перевагу високоточним цифровим гальванометричним сканерам з діаметром пляму 10 мм. Для СО₂-обладнання використовуйте спеціалізовані інфрачервоні гальванометричні сканери з довжиною хвилі 10,6 мкм. Переважно застосовуйте цифрові гальванометричні сканери, їх точність повторного позиціонування має становити ≤ 12 мкрад, а стійкість до перешкод — вища, ніж у аналогових моделей. Для сцен швидкої маркування за допомогою РЧ-лазерів встановлюйте гальванометричні сканери з високою швидкістю відгуку. Під час монтажу надійно закріплюйте 25-контактний сигнальний роз’єм і забезпечте якісне заземлення, щоб уникнути перешкод у сигналах.
-
Підбір та узгодження об’єктивів полів Об’єктиви поля повинні точно відповідати довжині хвилі та розміру вхідної плями гальванометра обладнання. Змішування між моделями заборонено. Звичайні кварцові об’єктиви поля використовуються для волоконних лазерів; спеціальні УФ-кварцові об’єктиви поля — для УФ-обладнання; об’єктиви поля із цинк-селеніду (ZnSe) — для CO₂-обладнання. Не торкайтеся покритої поверхні об’єктивів оголеними руками. Вибирайте фокусну відстань залежно від розміру робочого поля маркування: коротка фокусна відстань — для дрібних малогабаритних виробів; F160 — для загального застосування; F254 — для маркування на великих площах. Невідповідність призведе до спотворення контурів маркувальних зображень. Для забруднених об’єктивів використовуйте спеціальну салфетку для оптики, змочену у суміші безводного етилового спирту та етеру у співвідношенні 3:1, і протирайте спіралеподібними рухами від центру до країв.
- Встановлення керуючої плати та керуючого програмного забезпечення Виберіть відповідну керуючу карту маркування залежно від типу лазера. Для волоконних лазерів підключіть джерело лазера та керуючу карту за допомогою 68-контактного SCSI-кабелю. Після встановлення програмного забезпечення для маркування на промисловому ПК вимкніть захист у реальному часі в антивірусній програмі, щоб запобігти зайняттю ресурсів обчислень у реальному часі. У програмному забезпеченні перемикайте протокол зв’язку між режимами волоконного / УФ / CO₂ залежно від типу обладнання. Підключіть кабелі модуляційного сигналу для RF-трубчастих лазерів і адаптуйте інтерфейси високовольтного керування для скляних трубчастих лазерів. Підтримується паралельна робота кількох карт; енкодери можна підключати ззовні для маркування «на льоту».
-
Введення в експлуатацію джерела лазера Для волоконних імпульсних лазерів MOPA: залиште мінімум 10 см вільного простору навколо лазера для відведення тепла. Мінімальний радіус згину волокна має становити щонайменше 200 мм; різкий згин заборонено. Після ввімкнення живлення перед початком роботи прогрійте лазер протягом 60 с, встановіть потужність на нуль, виконайте сканування порожнього кадру, а потім поступово підвищуйте вихідну потужність. Для УФ-лазерів із водяним охолодженням: перед запуском перевірте рівень рідини в чилері. Встановіть температуру води в діапазоні 22–25 °C. Не вмикайте вихід лазера, доки температура не досягне заданого значення. Для CO₂-лазерів: переконайтеся, що у водяноохолоджуваних скляних трубках забезпечена нормальна циркуляція води; перевірте умови повітряного/водяного охолодження та підключення модуляційного кабелю для РЧ-металевих трубок. Для перевірки вихідної лазерної плями використовуйте керамічну перетворювальну пластину. Якісна пляма має бути круглою, рівномірно розподіленою, без темних плям або вирізів.
 |
 |
II. Основні параметри процесу лазерної маркування
Ключові регульовані параметри: потужність лазера, частота, тривалість імпульсу, швидкість сканування, відстань між лініями штрихування, величина дефокусування
Потужність визначає глибину маркування. Низька частота підходить для глибокого гравірування; висока частота — для тонкого кольорового маркування. Вузька тривалість імпульсу зменшує тепловий вплив. Позитивне або негативне дефокусування зменшує накопичення тепла під час обробки.
| Об'єкт обробки |
Орієнтовні параметри |
| Біле маркування на нержавіючій сталі |
Відстань між лініями штрихування — 0,1 мм, швидкість сканування — 1200–1500 мм/с, потужність — 20 % |
| Чорне маркування на нержавіючій сталі |
Відстань між лініями штрихування — 0,03–0,05 мм, швидкість сканування — 100–200 мм/с, потужність — 80 % |
| Глибоке гравірування металів |
Негативне дефокусування на 2–4 мм, дугове перехресне штрихування |
| Колірне маркування на нержавіючій сталі |
Вузька тривалість імпульсу, відстань між лініями штрихування — 0,001–0,002 мм |
| Маркування на фарбованому пластику |
Відстань між лініями штрихування — 0,1 мм, швидкість сканування — 1000–2000 мм/с, потужність — 25–30 % |
III. Типові несправності та їх діагностика
- Розмиті або слабкі зображення маркування : Захисна кришка об’єктиву поля не видалена; забруднення об’єктиву поля або захисного вікна; зміщення фокусної точки; дрейф нульової точки гальванометра; невідповідність параметрів плями між гальванометром і об’єктивом поля.
- Перегрів або опалення виробу : Надто висока потужність лазера; надто низька швидкість сканування; надто мала відстань між лініями штрихування, що призводить до сильного накопичення тепла.
- Нерівна поверхня гравірування : Надмірна енергія одного імпульсу; неправильні налаштування кута штрихування та співвідношення перекриття імпульсів; функція перехресного штрихування не активована.
- Неповні векторні зображення з розірваними сегментами : Вади у вихідному векторному CAD-файлі, пов’язані з точками розриву; некоректне розпарсювання векторів програмним забезпеченням. Попередньо виправте графіку в програмі для роботи з кресленнями.
- Звичайний червоний індикатор, але відсутній лазерний випромінюваний промінь : Ненадійне підключення кабелів зв’язку лазера; неправильний вибір протоколу лазера в програмному забезпеченні; кнопка аварійного зупину не скинута; лазер активував захист через перегрів або з причин безпеки.
-
Розтягнуті або зміщені шаблони при маркуванні «на льоту» : Проводи енкодера підключено в зворотному напрямку; неправильне значення параметра еквівалентного імпульсу; невідповідність між затримкою тригерного фотоелектричного датчика та швидкістю конвеєрної лінії.
 |
 |
IV. Маркування «на льоту» в потоці
Використовується для онлайн-маркування партійних номерів, серійних номерів та дат виробництва на конвеєрних лініях.
- Склад апаратного забезпечення : Лазерний маркувальний пристрій, конвеєрна стрічка, обертальний енкодер, фотоелектричний тригерний датчик. Енкодер збирає дані про поточну швидкість лінії й передає їх у керуючу плату для корекції траєкторії сканування в реальному часі.
- Ключові моменти пусконалагоджувальних робіт : Правильно налаштувати еквівалент імпульсу енкодера та напрямок обертання в програмному забезпеченні. Встановити відповідну затримку фотоелектричного спрацьовування. Змінний текст можна імпортувати з файлів Excel для автоматичного збільшення серійного номера. Фактична швидкість лінії не повинна перевищувати максимальну швидкість сканування гальванометра.
- Обслуговування у масовому виробництві : Провести повну інспекцію першого зразка для кожної партії. Періодично перевіряти тиск ролика енкодера та усувати відхилення ременя. Збільшити частоту обслуговування полевого об'єктива за умов роботи в середовищі з високим вмістом пилу.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR