
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


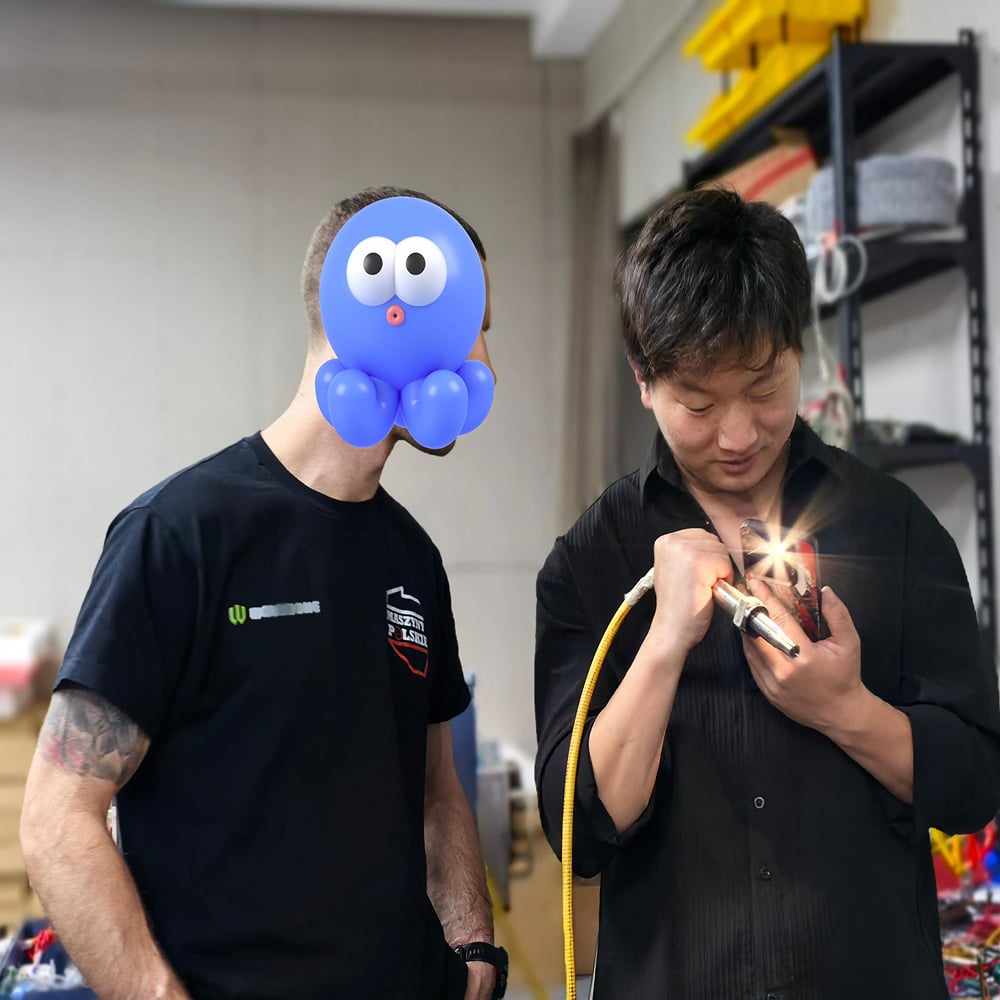
Навчання з технології лазерного очищення
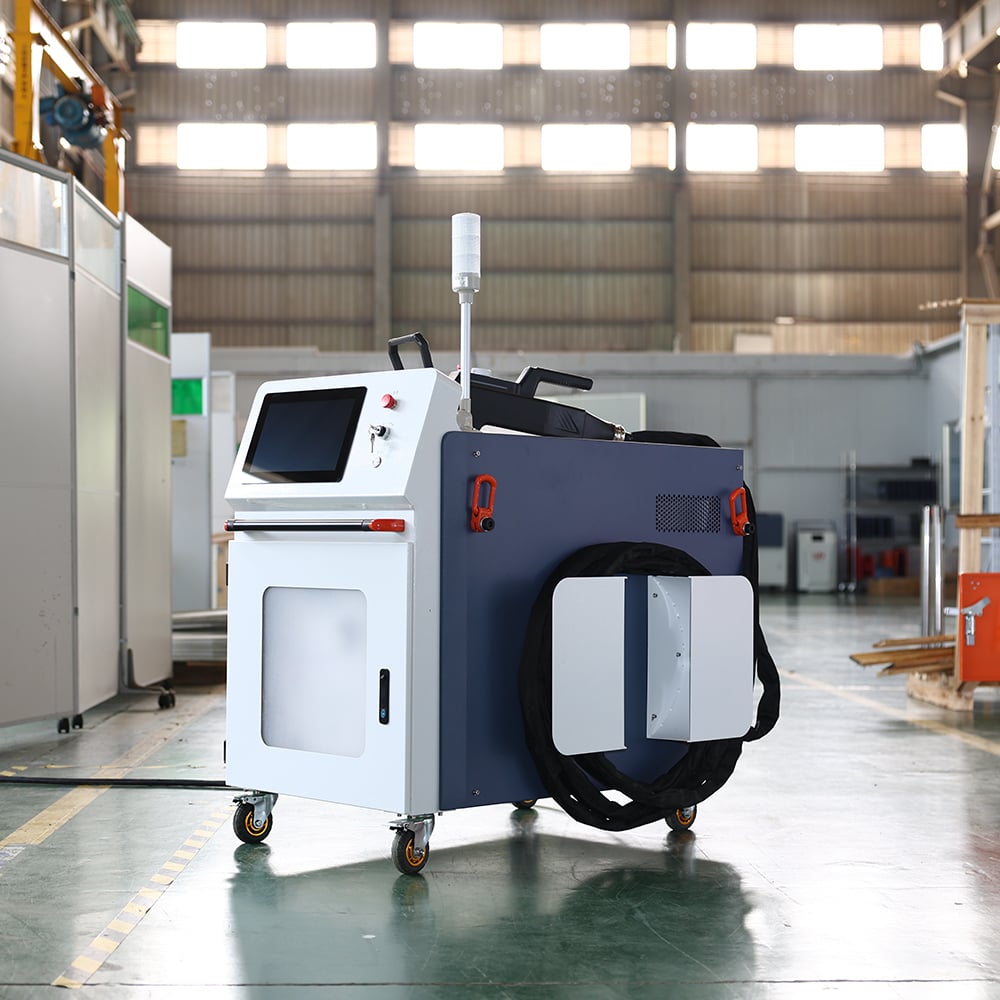
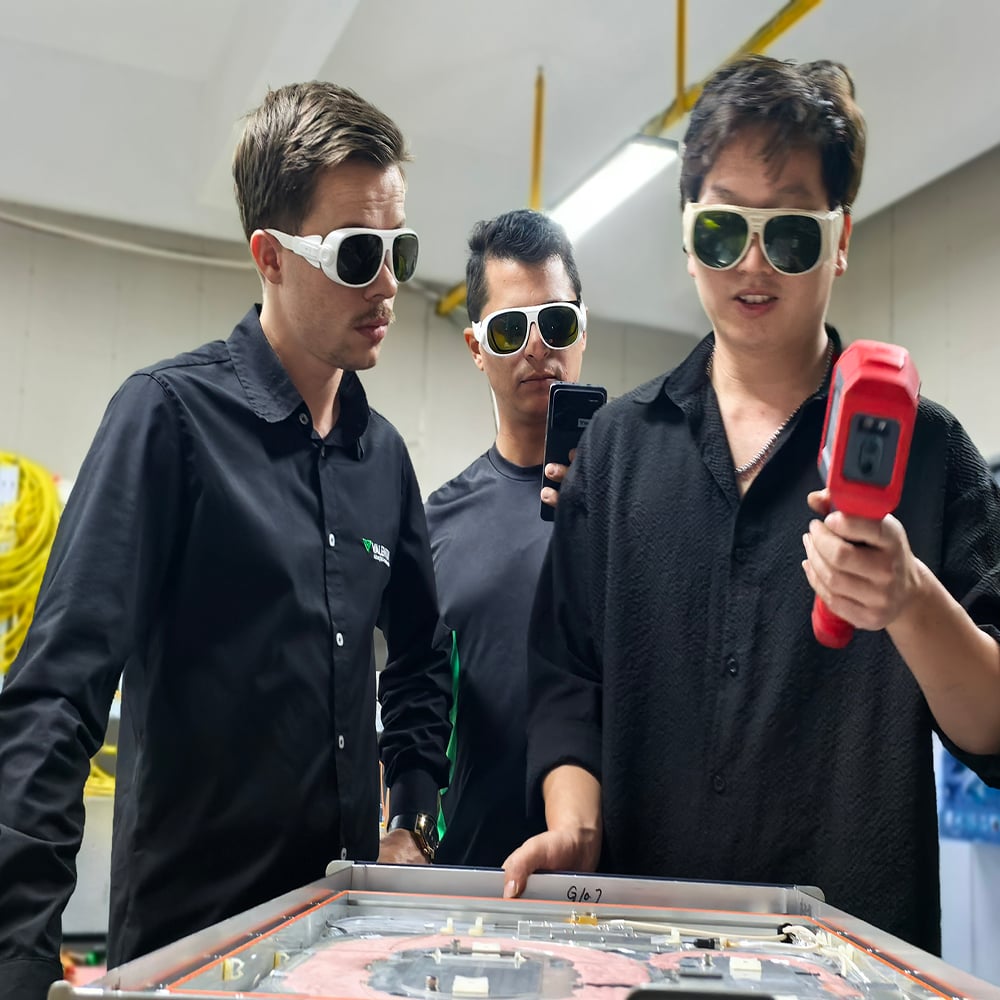
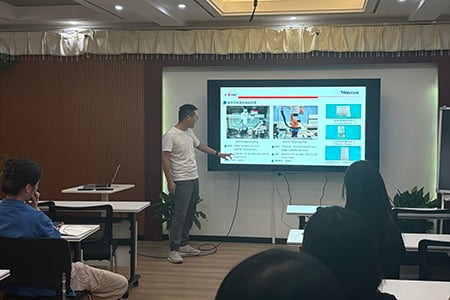
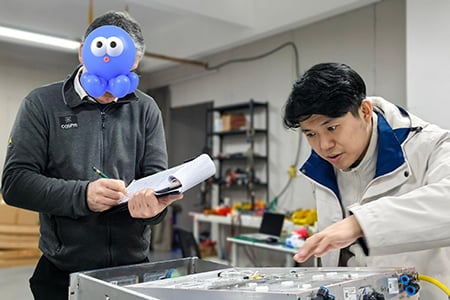
DMK пропонує практичні навчальні курси на виробництві для заморських партнерів. На основі реальних імпульсних лазерних очисників серії DPL, композитного очисного обладнання серії SLCHY та Спеціалізованих лазерів JPT MOPA для лазерного очищення , офлайн-навчальні майстерні охоплюють сім основних модулів: процес лазерного очищення імпульсним лазером MOPA, збирання імпульсних лазерних очисників, безперервне лазерне видалення ржавчини та текстурування, очищення блискучих поверхонь без пошкоджень, зняття фарби з дерев’яного меблю, композитна технологія лазерного очищення та технічне обслуговування ручних лазерних очисних голівок. У поєднанні з автентичними бібліотеками технологічних параметрів це навчання надає заморським клієнтам компетенцій у збиранні обладнання, його введення в експлуатацію, розробці технологічних процесів та експлуатації й технічному обслуговуванні, що сприяє розширенню місцевого бізнесу в галузі промислового очищення.
Основи процесу лазерного очищення імпульсним лазером MOPA
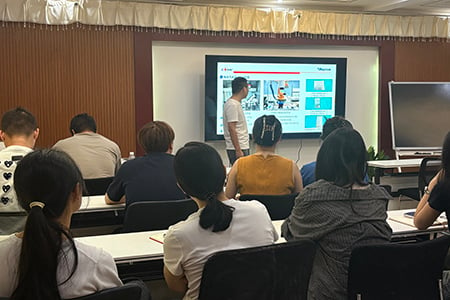
Цей модуль розпочинається з фізичних механізмів лазерного очищення. У ньому пояснюється утворення плазми та ударних хвиль після поглинання забруднювачами енергії лазера, що спричиняє фотоабляцію, випаровування, фотодекомпозицію та фотовібрацію для видалення оксидних шарів, іржі та фарбових покриттів. Особливу увагу приділено принципу подвійного порогу : густина енергії імпульсу має строго перебувати між порогом видалення забруднювачів та порогом пошкодження основи, щоб досягти якісних результатів очищення.
Учасники навчаються правилам вибору лазерів для очищення JPT MOPA й розуміють взаємозв’язок між частотою повторення, піковою потужністю та енергією одного імпульсу. Вони також порівнюють продуктивність однорідних (top‑hat) та гаусових профілів пучка й дізнаються, як однорідні пучки забезпечують більш рівномірне очищення й ефективно запобігають перегріву основи.
 |
 |
Практична збірка імпульсних лазерних машин для очищення
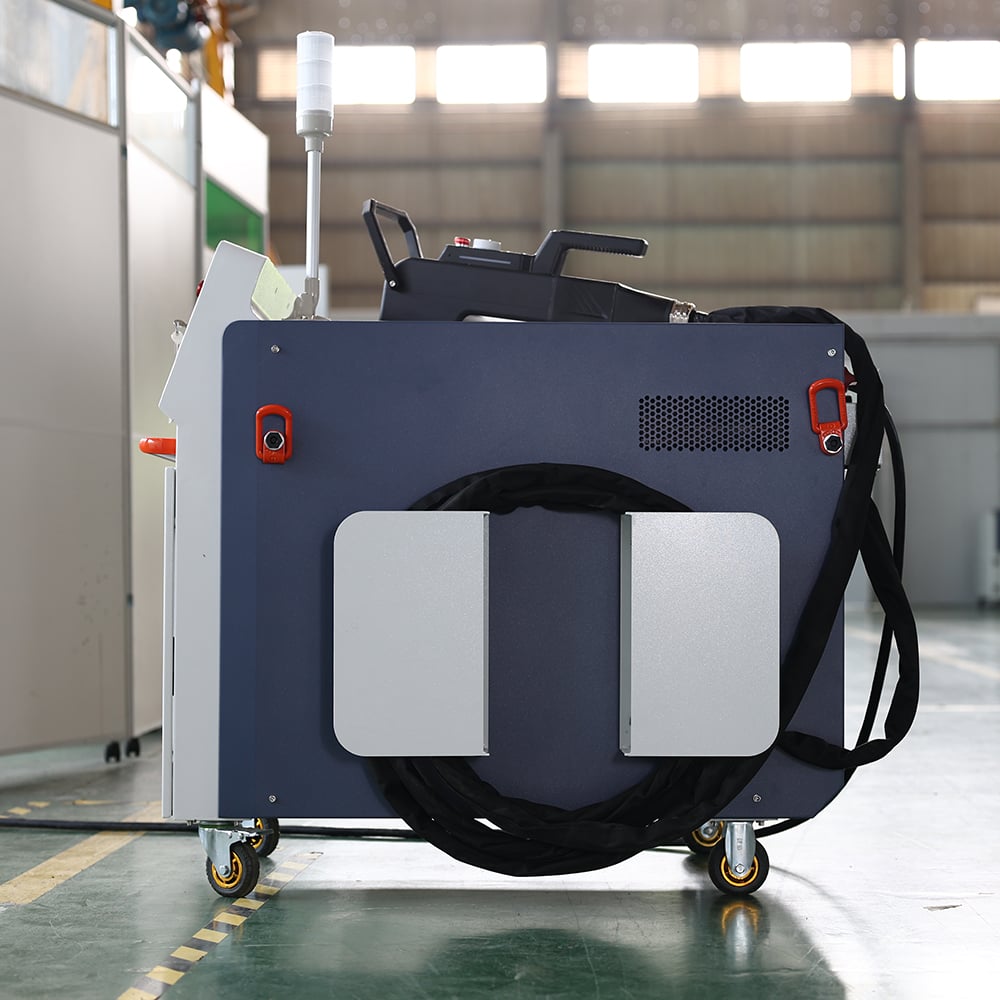
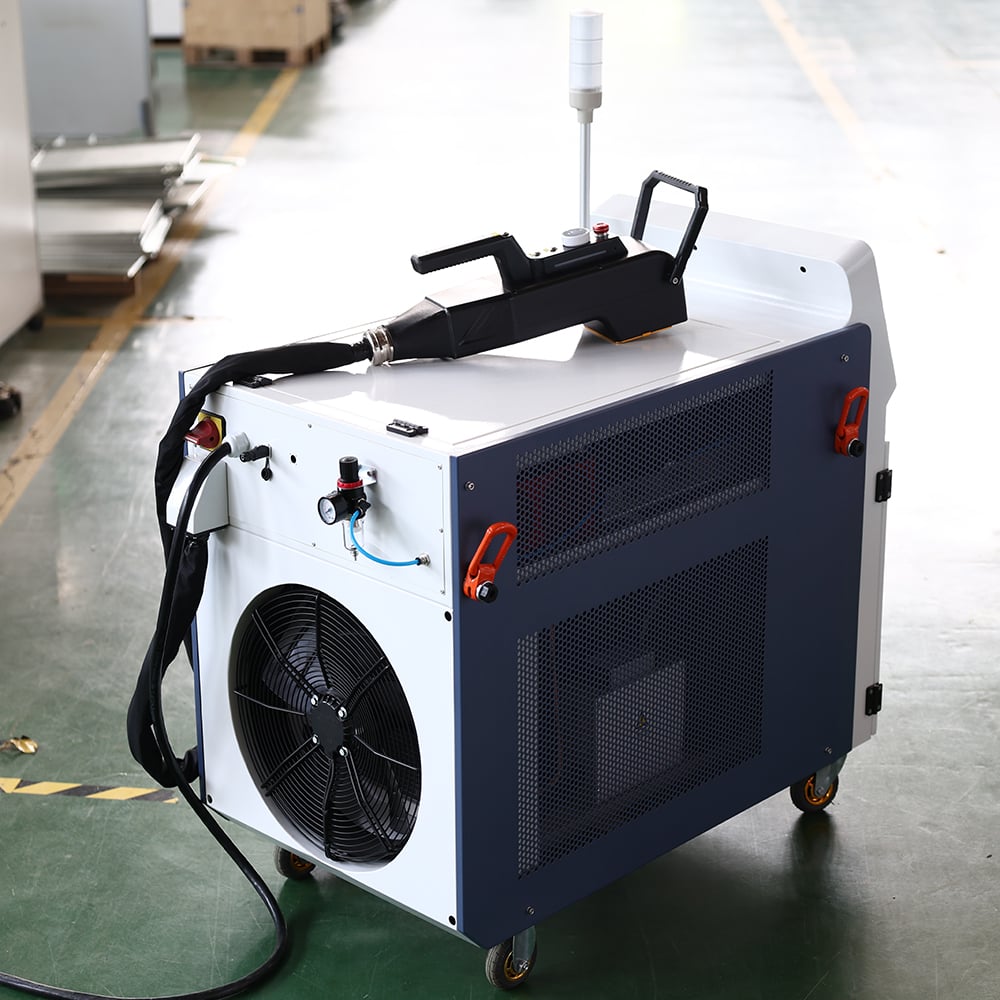
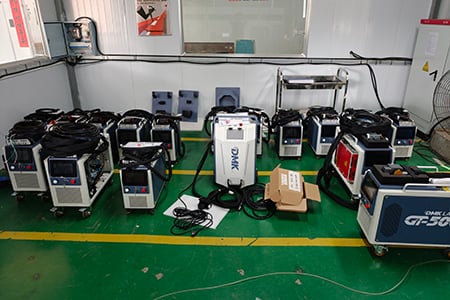
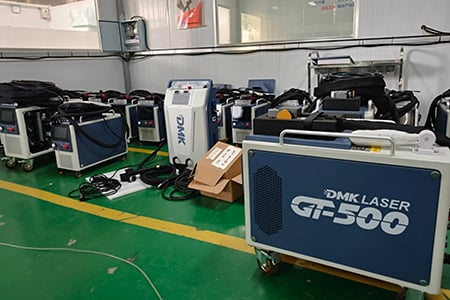
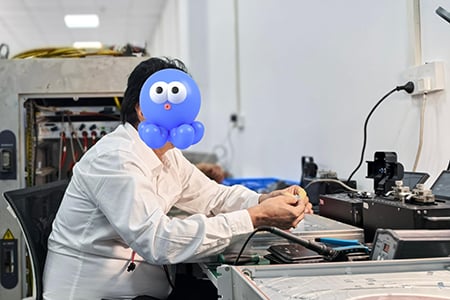
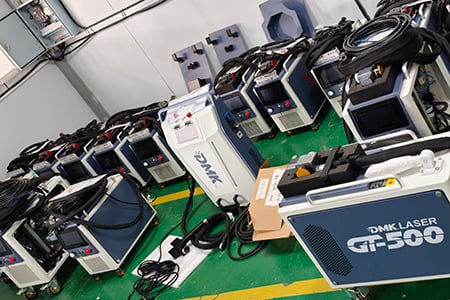
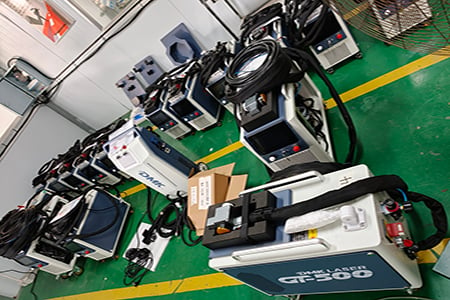
Стажисти виконують повні вправи зі збирання ручних імпульсних лазерних очисників моделі GT-500 та інших у збірному цеху. Навчання охоплює процедури повної установки імпульсних лазерів JPT MOPA, блоків повітряного/водяного охолодження, головних керуючих шаф із 7-дюймовим сенсорним екраном, ручних очисних голівок із інтерфейсом QBH вагою 1,65 кг, оптичних волокон для роботи довжиною 5 метрів та промислових авіаційних роз’ємів з функцією блокування.
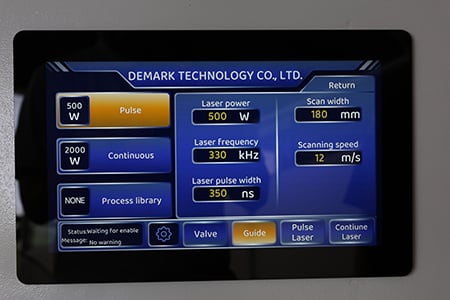
Учасники виконують стиковку оптичного шляху (мінімальний радіус згину оптичного волокна ≥150 мм), підключення водяного контуру (заповнення чистою водою до зеленої зони індикатора рівня рідини), підключення безолійного й безводного стисненого повітря з тиском понад 0,6 МПа разом із встановленням сепаратора олії й води, а також підключення проводки аварійних кнопок зупинки й блокувальних перемикачів. Виконуються стандартні заводські самоперевірки після ввімкнення живлення, у тому числі фокусування червоного напрямного світла, заміна полеоб’єктивів F330/F255/F165 та налагодження 12 шаблонів сканування (лінія, текстурування, випадковий, «Х-штрихування», хвиля, спіраль, кільце, пелюстка, прямокутник тощо) для завершення повної приймальної заводської перевірки обладнання.
 |
 |
Процес безперервного лазерного видалення іржі та текстурування поверхні
Цей модуль використовує напівпровідниковий канал неперервного лазера GT-500-3000 композитного обладнання для очищення як навчальну платформу. У ньому показано, як неперервний лазер (CW) видаляє товстий шар іржі та окалини за рахунок теплового розширення й відшарування під дією термічного напруження.
Учасники навчання регулюють потужність лазера в діапазоні від 10 % до 100 %, встановлюють ширину очищення від 10 мм до 60 мм та узгоджують швидкість сканування зі швидкістю переміщення виробу, щоб отримати практичні зразки при видаленні товстої іржі з вуглецевої сталі, окалини з суднових поверхонь та іржі зі сталевих прутків. У режимі текстурування налаштовують ширину сканування (до 200 мм) й крок заповнення (до 2800 мкм), щоб створити однорідну мікро- та наношорсткість на поверхнях із нержавіючої сталі й алюмінієвих сплавів для покращення адгезії фарбового покриття перед фарбуванням.
У цьому курсі також пояснюються правила вибору лазерного джерела: гаусові пучки переважно використовують для видалення однорідних шарів, наприклад іржі й окалини, тоді як пучки типу «топ-хат» підходять для очищення неоднорідних шарів, наприклад порожнин форм для шин.
 |
 |
Процес чистки поверхні з яскравим блиском без пошкоджень
Чистка поверхні з яскравим блиском без пошкоджень — це передовий навчальний модуль. Використовуючи вбудовану бібліотеку процесів «безрозруйнівної чистки», учасники тренінгу відпрацьовують видалення жирових плям, відбитків пальців та тонких оксидних плівок із поверхонь із шліфованої нержавіючої сталі, деталей із алюмінієвих сплавів та міді з дзеркальним поліруванням, не пошкоджуючи при цьому оригінальних слідів механічної обробки чи металевого блиску.
Основна техніка полягає у строгому обмеженні густини енергії вузьким технологічним вікном — вище порогу чистки, але нижче порогу пошкодження. Цього досягають шляхом зниження середньої потужності, підвищення частоти імпульсів для зменшення енергії одного імпульсу, збільшення розфокусування та оптимізації кута падіння променя (\(I=I_0·\cos\alpha\)) задля уникнення зворотного відбиття при нормальному падінні.
Демонструється випадок попереднього очищення з'єднань із алюмінієвого сплаву перед зварюванням (потужність 100 Вт, швидкість сканування 8 м/с, тривалість імпульсу 240 нс, ширина лінії 15 мм), що підтверджує покращення межі міцності на розтяг зварних з'єднань приблизно на 8,7 % після попереднього очищення.
 |
 |
Спеціалізований процес видалення фарби для дерев'яного меблів
Видалення фарби з деревини — це ключове застосування системи DPL‑500W‑MC. Практичні заняття зосереджені на оновленні меблів із суцільного дерева та відновленні дерев'яних ремесел, зокрема видаленні прозорого лаку, забарвленого деревного лаку та фарби на оливі.
Стажисти опановують стратегію «низька щільність енергії, висока частота сканування» для обробки дерева — матеріалу з низькою теплопровідністю, схильного до карбонізації. Відбір з бази даних процесів здійснюється за типовими налаштуваннями тривалості імпульсу близько 150 нс, а частота підбирається відповідно до класів потужності лазерів JPT. Для контролю траєкторій очищення й запобігання локальному перегріву та потемнінню застосовуються режим лінії (Line mode) й режим заповнення прямокутником (Rect fill mode). У навчальному матеріалі також розглядаються впливи ширини сканування й кроку заповнення на зміну кольору поверхні дерева, а також емпіричні коригування параметрів процесу для різних порід дерева — дуба, горіха та ДСП.
 |
 |
Композитна технологія лазерного очищення (імпульсний + безперервний напівпровідниковий лазер)
Навчання зосереджене на композитному обладнанні для лазерного очищення GT‑500‑3000, що поєднує імпульсний лазер і безперервний напівпровідниковий лазер з довжиною хвилі 1080 нм, загальною потужністю ≤15 кВт і трифазним живленням 380 В.
Стажисти вивчають принцип композитного очищення: неперервний напівпровідниковий лазер попередньо нагріває та розм’якшує забруднення за рахунок теплового розширення, а потім імпульсний лазер завершує видалення матеріалу за допомогою фотодинамічного удару та ударних хвиль. Комбіноване рішення забезпечує вищу ефективність і дозволяє очищати матеріали з високою відбивною здатністю. Практичні параметри: імпульс 300 Вт при частоті 20 кГц, швидкість сканування 9,6 м/с, ширина лінії 80 мм, накладання на випромінювання напівпровідникового лазера потужністю 2000 Вт при 70 % вихідної потужності.
Учасники порівнюють обмеження одноімпульсного очищення для важких різновидів іржі та товстих шарів мастила й вивчають переваги композитних процесів — синхронізацію двох оптичних шляхів, узгодження часових параметрів та налаштування співвідношення потужностей — для видалення іржі, зняття товстих шарів фарби та обробки металів з високою відбивною здатністю.
 |
 |
Обслуговування та усунення несправностей ручних лазерних очисних голівок
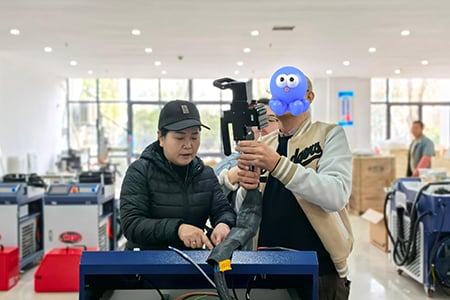
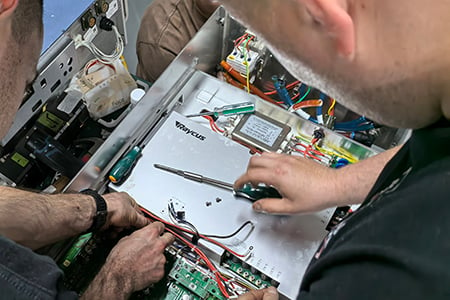
Цей модуль призначений для інженерів з польового обслуговування й охоплює стандартизовані процеси розбирання та технічного обслуговування ручних очисних голівок. У матеріалах викладено: перевірку полевих лінз і захисних вікон перед початком і після завершення зміни на наявність пилу або слідів перегріву за допомогою спеціальної салфетки для лінз; швидкі процедури заміни захисних вікон із специфікацією 52×2 без пилу; критерії вимкнення пристрою у разі незначного перегріву лінзи або зниження потужності лазерного випромінювання; перевірку з’єднувачів QBH і гофрованих оптичних кабелів на пошкодження, спричинені стисканням (радіус згину оптичного кабелю ≥150 мм).
Проводяться типові вправи з побудови дерева несправностей: відсутність живлення машини (аварійне вимкнення не скинуто / автоматичний вимикач спрацював); відсутність червоного напрямного світла (захисна кришка поля лінзи залишена / передня лінза пошкоджена); нульове вихідне лазерне випромінювання (чилер не досяг цільової температури / ввімкнення лазера вимкнено / сильне зміщення фокусу); слабке лазерне випромінювання (очищення лінзи поля / повторне фокусування). Слухачі також вивчають дозування антифризу для зимового періоду (співвідношення суміші від 2:8 до 6:4 залежно від температури навколишнього середовища), захист оптичного шляху стисненим повітрям тиском 0.6 MPa та синхронізоване видалення пилу за допомогою пилососів у щоденному технічному обслуговуванні.
