
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


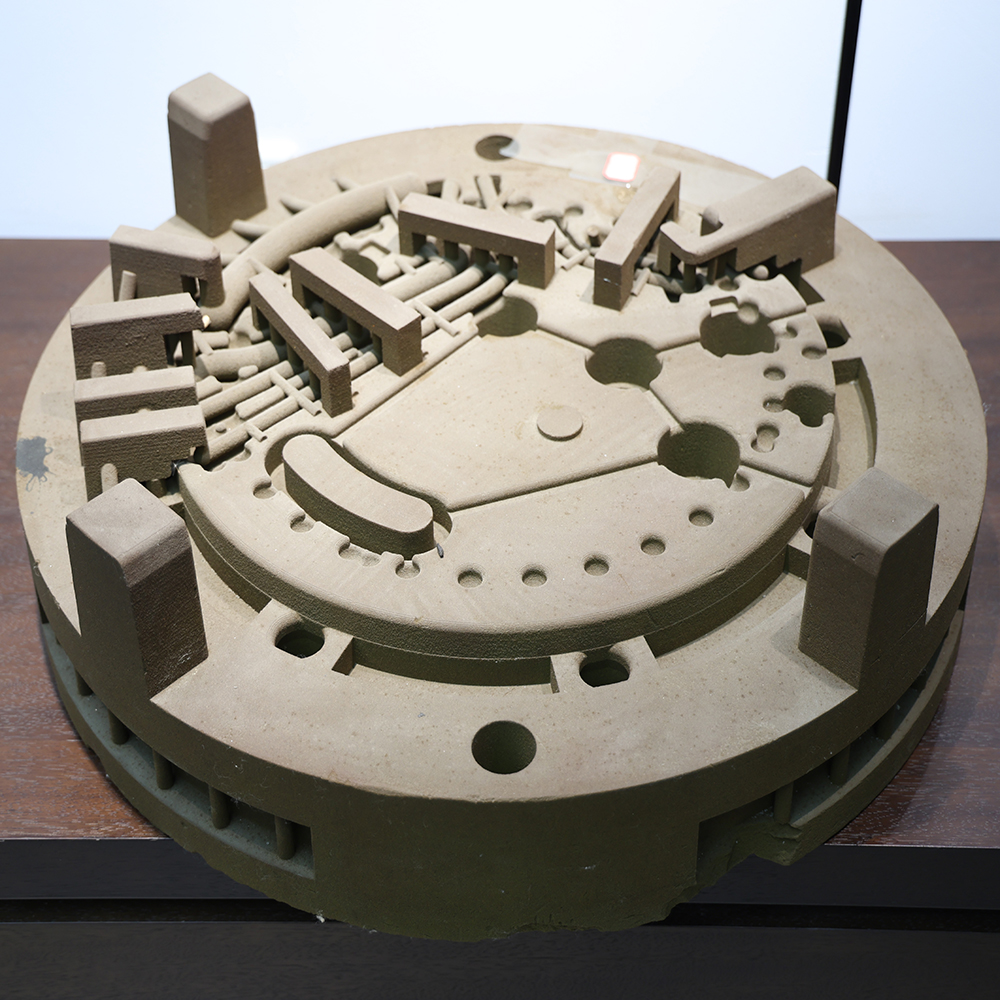
Seçici Lazer Ergitme (SLM) Metal 3B Yazdırma Teknik Eğitim
Seçici Lazer Ergitme (SLM) metal toz yataklı 3D yazdırma teknik eğitim kursuna hoş geldiniz. Ekipman prensiplerini, süreç temellerini, operasyonel spesifikasyonları ve güvenlikli işletme & bakım uygulamalarını bir araya getiren bu eğitim, SLM teknolojileriyle ilgili temel bilgilerinizi pekiştirmeyi, ekipman kullanım prosedürlerini standartlaştırmayı ve süreç kusurlarından ile mesleki güvenlik risklerinden kaçınmanıza yardımcı olmayı amaçlamaktadır. Aşağıda temel eğitim içerikleri yer almaktadır.
1. Metal Toz Yataklı 3D Yazdırmanın (SLM) Uygulama Alanları
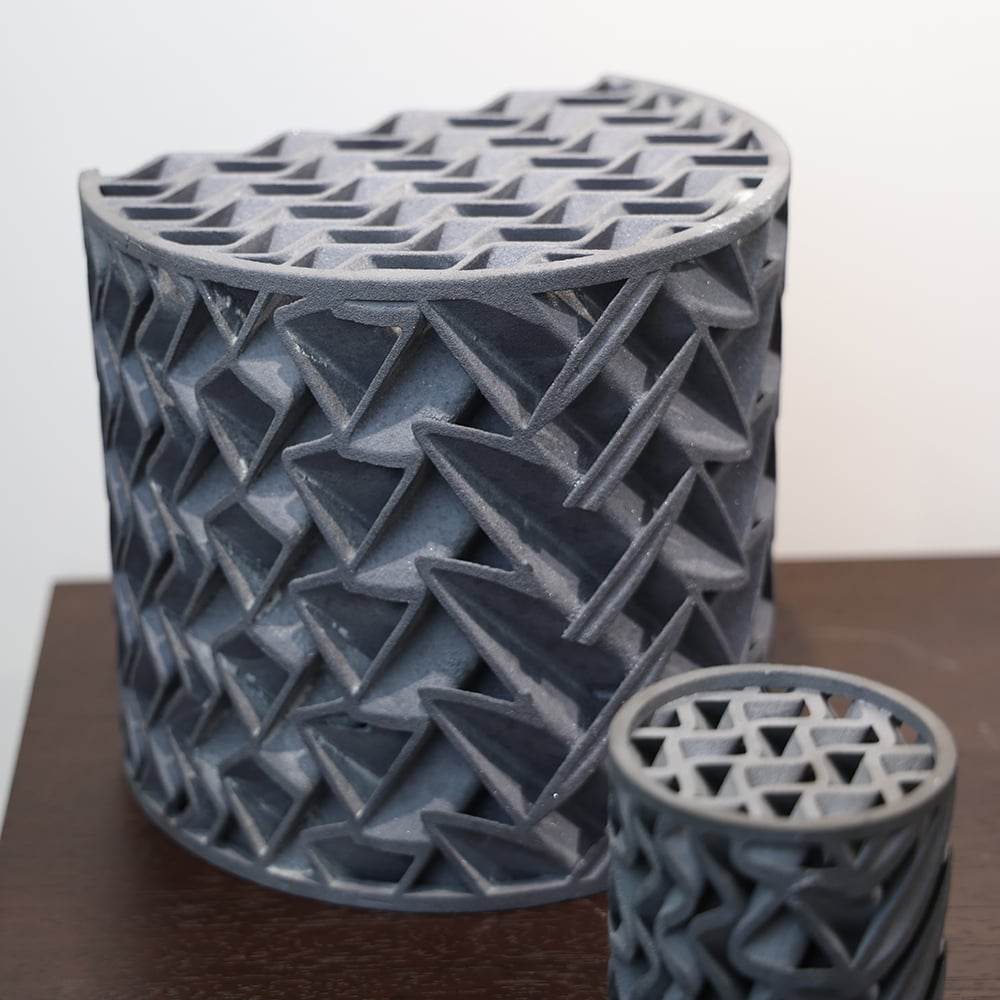
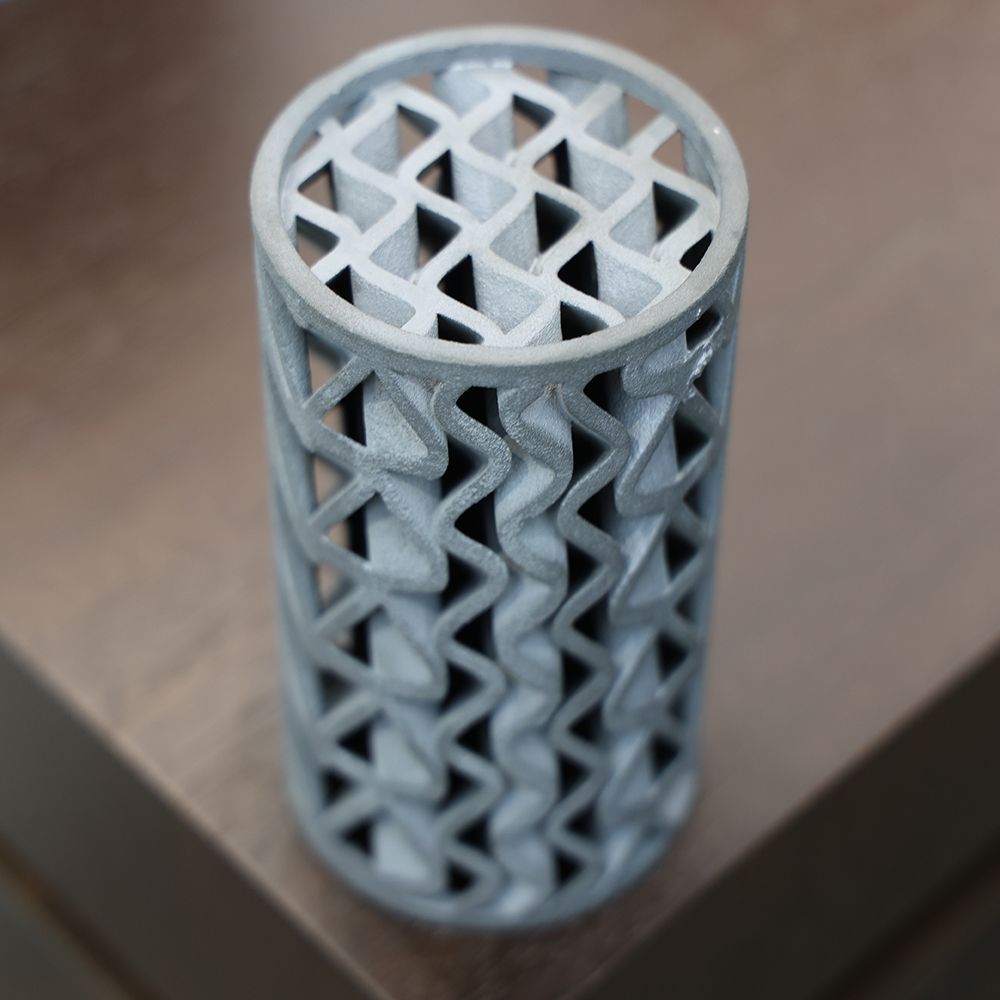
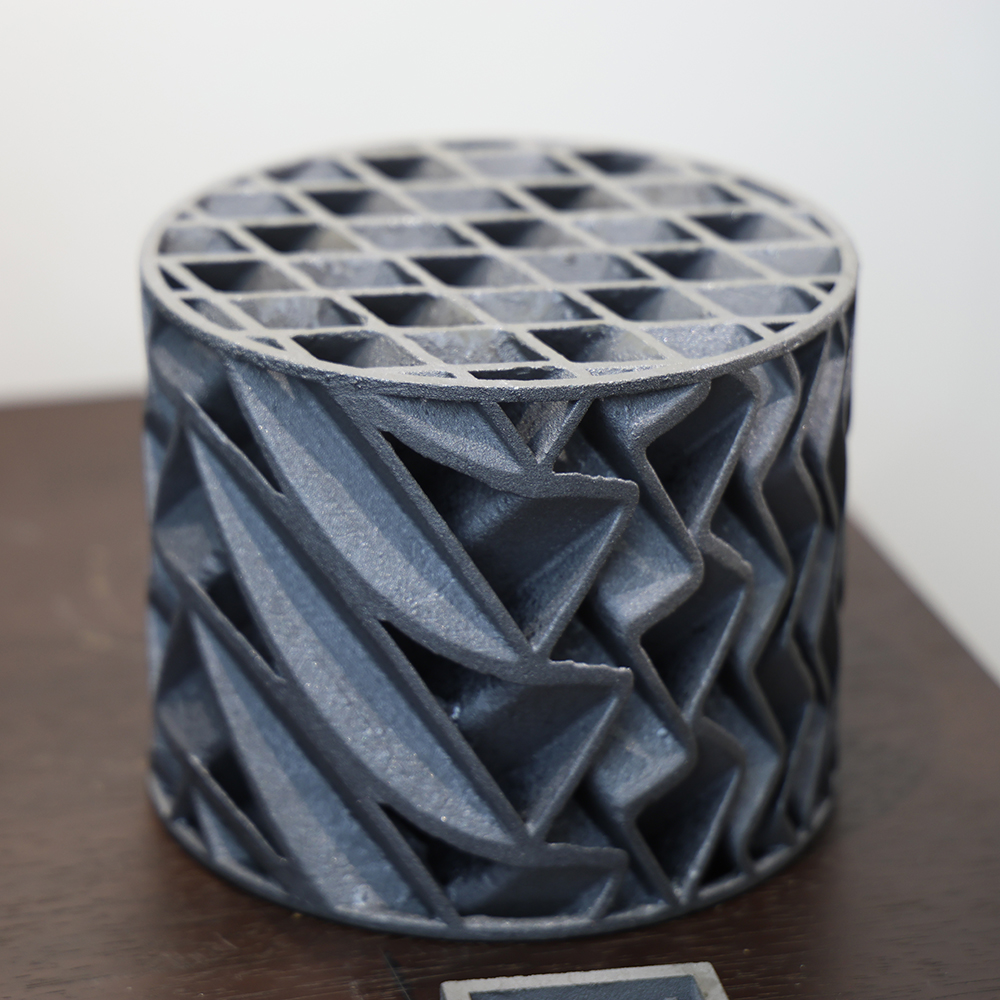
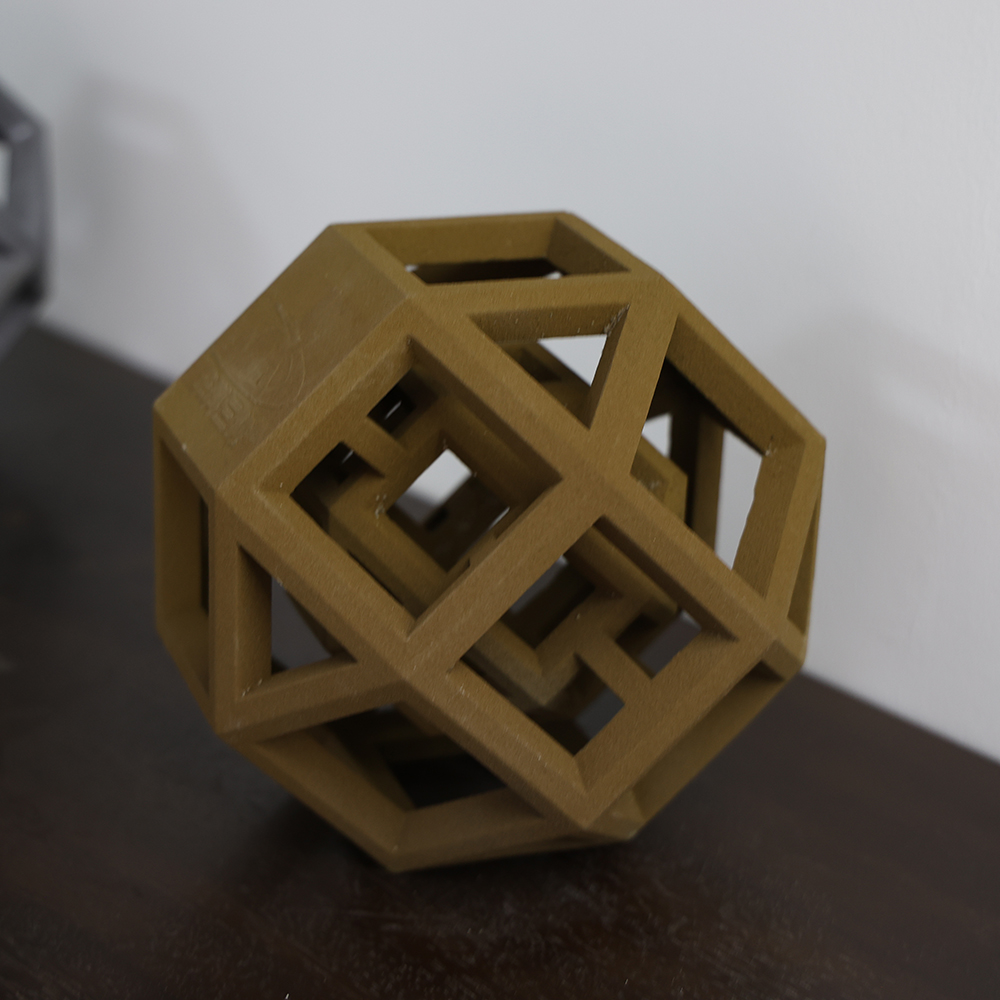
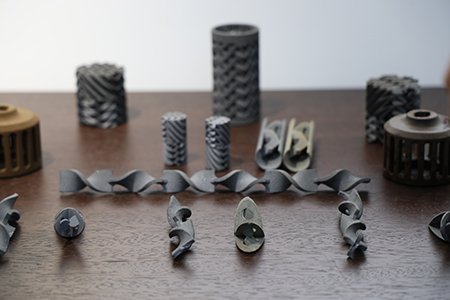
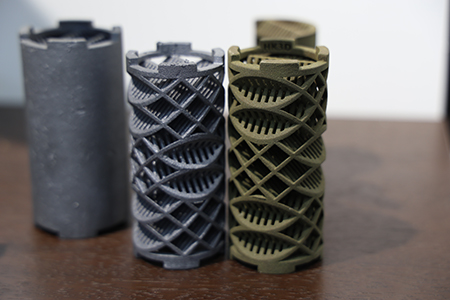
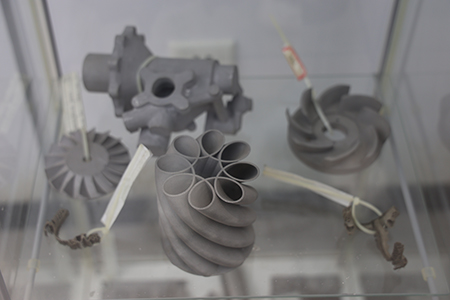
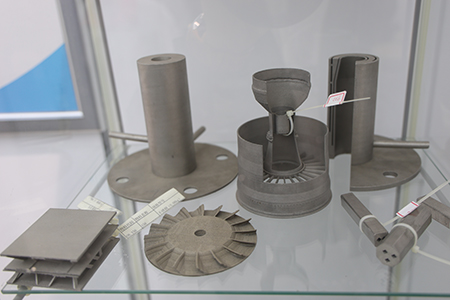
Toz yataklı lazer ergitme teknolojisi olarak SLM, inert koruyucu atmosfer altında lazer ile metal tozları tamamen ergiterek neredeyse tam yoğunlukta karmaşık metal bileşenler üretir. Bu teknoloji, geleneksel üretim yöntemleriyle kolayca gerçekleştirilemeyen entegre ve hafif yapılar için imalat zorluklarını çözer.
 |
 |
Ana uygulama senaryoları:
- Havacılık : Entegre ağırlık azaltımı amacıyla titanyum alaşım ve süperalaşım bileşenleri — örneğin motor muhafazaları, yanma odaları ve kafes şeklinde yük taşıyan yapılar.
- Kalıp Endüstrisi : Döküm kalıpları için konformal soğutma kanalları içeren kalıp aletleri; döküm çevrim sürelerini kısaltmak ve ürün verimini artırmak için kullanılır.
- Bilimsel Araştırma ve Yüksek Teknolojili Ekipmanlar : Yeni malzeme işleme numuneleri, karmaşık akış kanalı parçaları ve özel şekilli ısı dağıtım bileşenleri.
Tipik süreç yetenekleri: Şekillendirme doğruluğu ±0,1 mm (L ≤ 100 mm için); toz serme kalınlığı 20 μm ile 400 μm arası ayarlanabilir. Çoklu lazer yapılandırması baskı verimini önemli ölçüde artırır.
2. SLM Metal Tozu Hazırlama İşleminin Temel Noktaları
Metal tozu, basılan parçaların kalitesini doğrudan belirler. SLM için yaygın olarak gaz atomizasyonu tarafından üretilen küresel metal tozu kullanılır. Bu süreçte alaşım bazlı malzeme yüksek sıcaklıkta eritilir; ergimiş metal akımı yüksek basınçlı inert gazla parçalanır ve soğurken küresel toz haline gelir.
 |
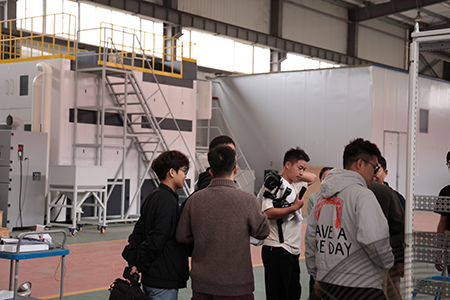 |
Temel teknik özellikler: Parçacık boyutu 15‑53 μm; yüksek küresellik ve iyi akışkanlık. Oksijen içeriği ve yabancı safsızlıklar katı olarak kontrol edilmelidir; çünkü safsızlıklar parça kusurlarına ve süpürge çarpışması arızalarına neden olabilir.
Kullanım notları: Toz, vakumlu kurutma koşullarında saklanmalıdır. Geri dönüştürülen toz, patlamaya dayanıklı titreşimli elekten geçirilerek yenilenmiş tozla uygun oranda karıştırılmalı ve tekrar kullanılmalıdır. Titanyum ve alüminyum gibi reaktif alaşımlar için ortam havasına uzun süre maruz kalınmamalıdır.
3. SLM Ekipmanının Optik Sistemi
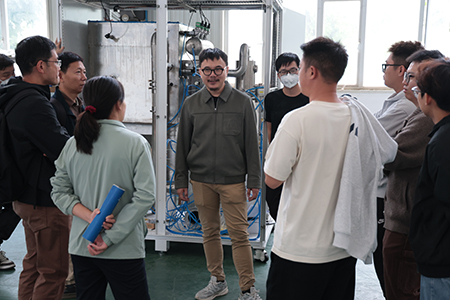
Optik sistem, ekipmanın enerji çekirdeğini oluşturur ve fiber lazerleri, tarama galvanometreleri, alan merceği odaklama üniteleri, koruyucu camlar ile su soğutma ünitesinden oluşur. Çoklu lazerli makineler, paralel işlem için birden fazla bağımsız optik kanal kullanır.
 |
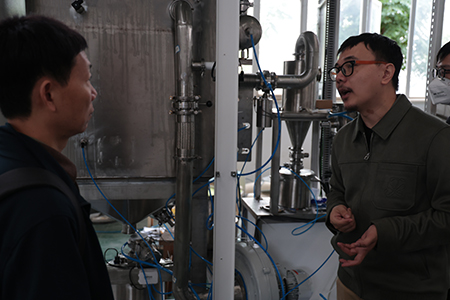 |
- Lazer : Tek modlu fiber lazer; en az 500 W çıkış gücü, 1060 nm dalga boyu, %10–%100 arası sürekli ayarlanabilir güç ve M² ≤ 1,1 dalga kalitesi. Periyodik güç kalibrasyonu gereklidir.
- Tarama Galvanometresi : Tarama hızı ≥ 7 m/s. Kalibre edilmiş doğruluk üç aydan fazla süreyle sabit kalabilir. Galvanometrelerin sıfır noktası kaymasını önlemek için cihazın şiddetli titreşimlere maruz kalmasından kaçınılmalıdır.
- Optik bileşenler : Kuvars koruyucu pencere, üretim odasının içine duman ve saçılmayı engellemek amacıyla kullanılan tüketim parçasıdır. Ablasyon veya kirlenme durumunda hemen değiştirilmelidir. Odak derinliği ±5 mm aralığında ayarlanabilir.
- Soğutma birimi : Akış hızı ve sıcaklık için kilitleme korumasına sahip çift sıcaklıklı, çift kontrol su soğutma sistemi. Soğutma ile ilgili herhangi bir anormallık durumunda ekipman otomatik alarm verir ve kapanır.
4. SLM Ekipmanı İçin Gaz Sistemi ve Güvenlik Gereksinimleri
Gaz sistemi, baskı işlemi için düşük oksijenli ortamı korur ve duman filtreleme ile toz patlamasına karşı koruma işlevleri görür; bu da süreç kalitesi ve işletme güvenliği açısından kritik öneme sahiptir.
 |
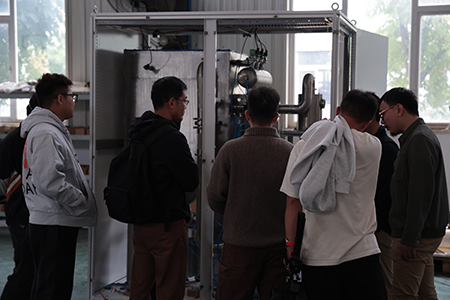 |
- Ortam Saflaştırma : Vakum pompalama ve inert gazla doldurma işlemlerini birleştirir. Kabin içindeki oksijen içeriği 30 dakika içinde 5000 ppm’nin altına düşebilir. İşlem sırasında oksijen seviyesi ≤ 100 ppm olarak kontrol edilmelidir; oksijen sınırı aşıldığında otomatik sesli-görsel alarm devreye girer. Oksijen içeriği standart değere ulaşmadan asla baskıya başlamayın .
- Çift Katmanlı Hava Üfleme Akımı : Kabin içine yerleştirilen üst ve alt hava çıkışları, dumanı ve sıçramayı uzaklaştırmak amacıyla laminer akım oluşturur; bu da lens kirliliği ve ergimiş havuzun oksitlenme riskini azaltır.
- Filtreleme sistemi : Siklon ayırıcı ve H13 sınıfı filtre elemanlarını birleştiren üç aşamalı filtrasyon; kullanım ömrü ≥ 30000 saat. Üretim durdurulmadan çevrimiçi geri üfleme desteği. Kül boşaltımı sırasında pasifleştirici sıvı ile kül toplama kabınının pasifleştirilmesi, tozun kendiliğinden tutuşmasını önler. Fark basıncı gerçek zamanlı olarak izlenir; filtre tıkanıklığı durumunda alarm verilir. Alarmlar, üretim zorlaması amacıyla geçersiz kılınamaz.
5. Dilimleme ve Ekipman Kontrol Yazılımı
Yazılım paketi, ön işleme dilimleme yazılımı ile ekipman kontrol sisteminden oluşur; ücretsiz sürekli yükseltme hizmeti sağlanır.
- Ön İşleme Dilimleme Yazılımı : STL içe aktarma ve makinede dilimleme desteklenir. Tüm işlem parametreleri tamamen ayarlanabilir. Kalınlık kontrol işlevi, yanlış işlem paketi seçiminin önüne geçer. Çoklu parça için toplu işlem desteği mevcuttur. Tarafta gezinti yolu döndürme aralığı, parçaların iç gerilimini azaltmak için 0°–360° arasındadır.
- Ekipman Kontrol Sistemi i̇nsan-makine arayüzü, arka plan kontrolünden izole edilmiştir. Lazer gücü ve tarama hızı, baskı sırasında gerçek zamanlı olarak ayarlanabilir ve değişiklikler hemen etkili olur. Katman sayısı, işlem süresi ve altlık sıcaklığı gibi temel veriler gerçek zamanlı olarak görüntülenir. Dahili arıza kendini tanıma ve sesli-görsel alarm işlevleri mevcuttur. Isı birikimine bağlı deformasyonu azaltmak için tek katman tarama gecikmeli soğutma seçeneği sunulur.
Eğitim İpucu: Uygulamalı işlem sırasında yapılan herhangi bir işlem parametresi değişikliği için kayıtlar tutun. Resmi üretimden önce küçük örnek doğrulaması gerçekleştirin.
6. Yardımcı Ekipmanların Yapılandırılması ve İşletilmesi
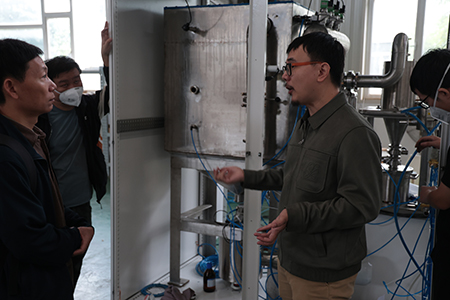
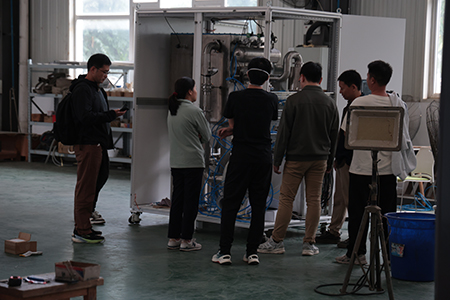
Tam bir SLM çalışma istasyonu, vakumlu kurutma fırını, patlamaya dayanıklı titreşimli elek ve patlamaya dayanıklı vakumlu süpürge ile donatılmalıdır. Tüm yardımcı ekipmanlar, patlamaya dayanıklı özelliklere uygun olmalıdır.
 |
 |
| Ekipmanlarda | Temel işlev | İşletim Notları |
|---|---|---|
| Vakumlu Kurutma Fırını | Hidrojen kaynaklı gözenekliliği önlemek için toz ve altlık kurutulmalıdır. | Vakum derecesi < 133 Pa; tam soğuma gerçekleşmeden önce kabin kapısını açmayın |
| Patlamaya Dayanıklı Titreşimli Elek | Ham ve geri dönüştürülmüş tozları cürufu ayıklamak için elekten geçirin | Tıkanmaya karşı ultrasonik cihazla donatılmıştır; reaktif tozların elekten geçirilmesi tercihen inert atmosferde yapılmalıdır |
| Patlamaya dayanıklı vakum temizleyici | Dağılmış metal tozlarını temizleyin | Patlamaya dayanıklı sertifikasyon zorunludur. Metal tozu ile çalışmak için sıradan vakum temizleyiciler kullanılmaz. Statik yük boşalması için uygun topraklama sağlanmalıdır. |
Eğitim Özeti ve Güvenlik Hatırlatmaları
Sayın Katılımcılar: SLM ekipmanı lazer tehlikesi, yanıcı metal tozu ve inert koruyucu gaz içerir. Uygulamalı işlem yalnızca tam güvenlik eğitimi tamamlandıktan sonra izin verilir .
 |
 |
Günlük denetim sırasında optik soğutma durumu, oksijen içeriği izleme, filtre diferansiyel basıncı, kabin kapısı kilitleme sistemi ve acil durdurma düğmesi kullanılabilirliği dikkatle kontrol edilmelidir. Toz işleme işleri için patlama-proof olmayan ikame parçalar kullanılmak yasaktır. Süreç takip edilebilirliği ve arıza giderme amacıyla tam işlem kayıtları tutulmalıdır.
