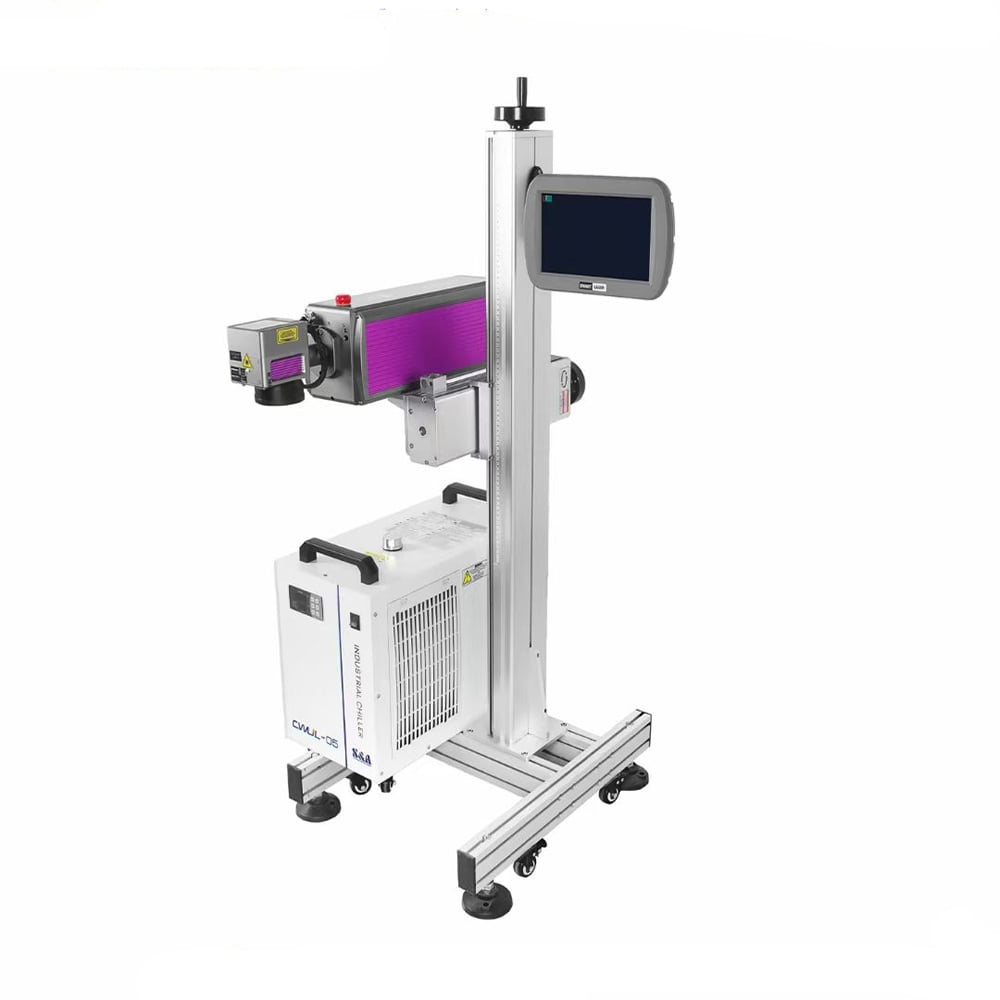
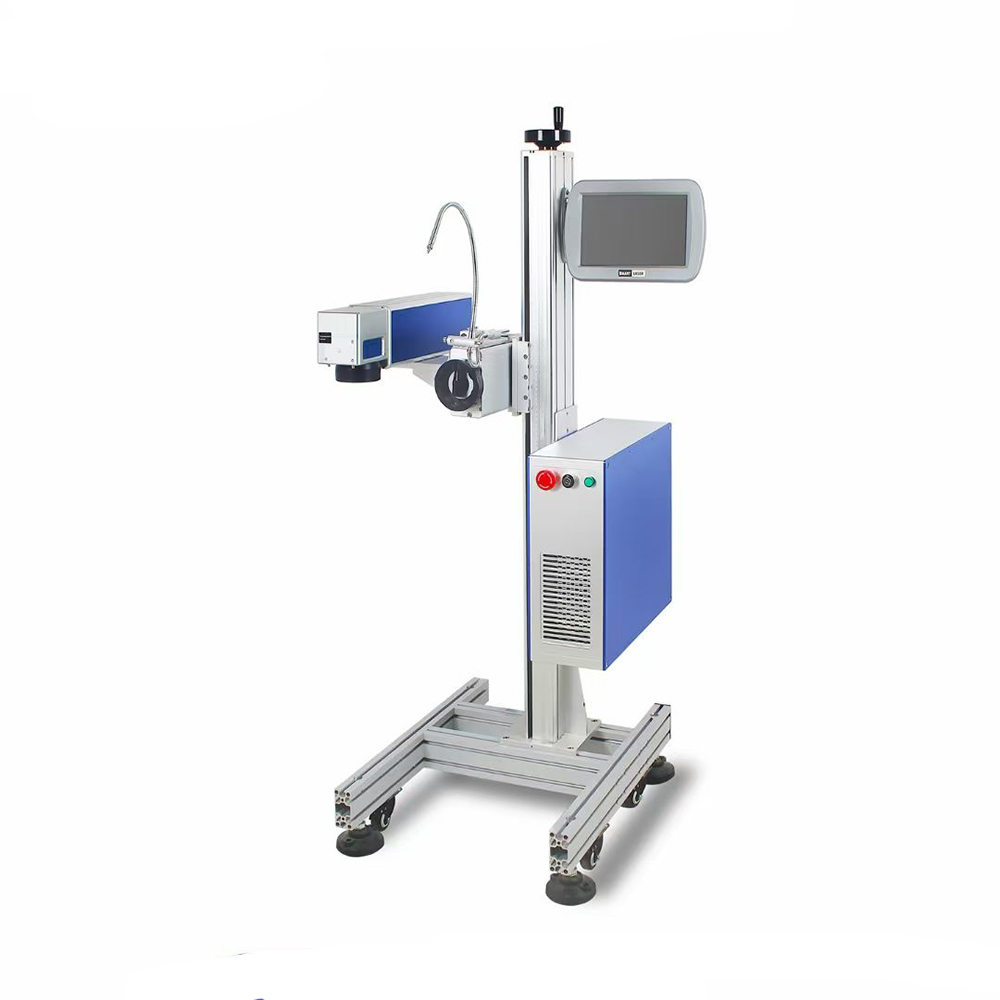
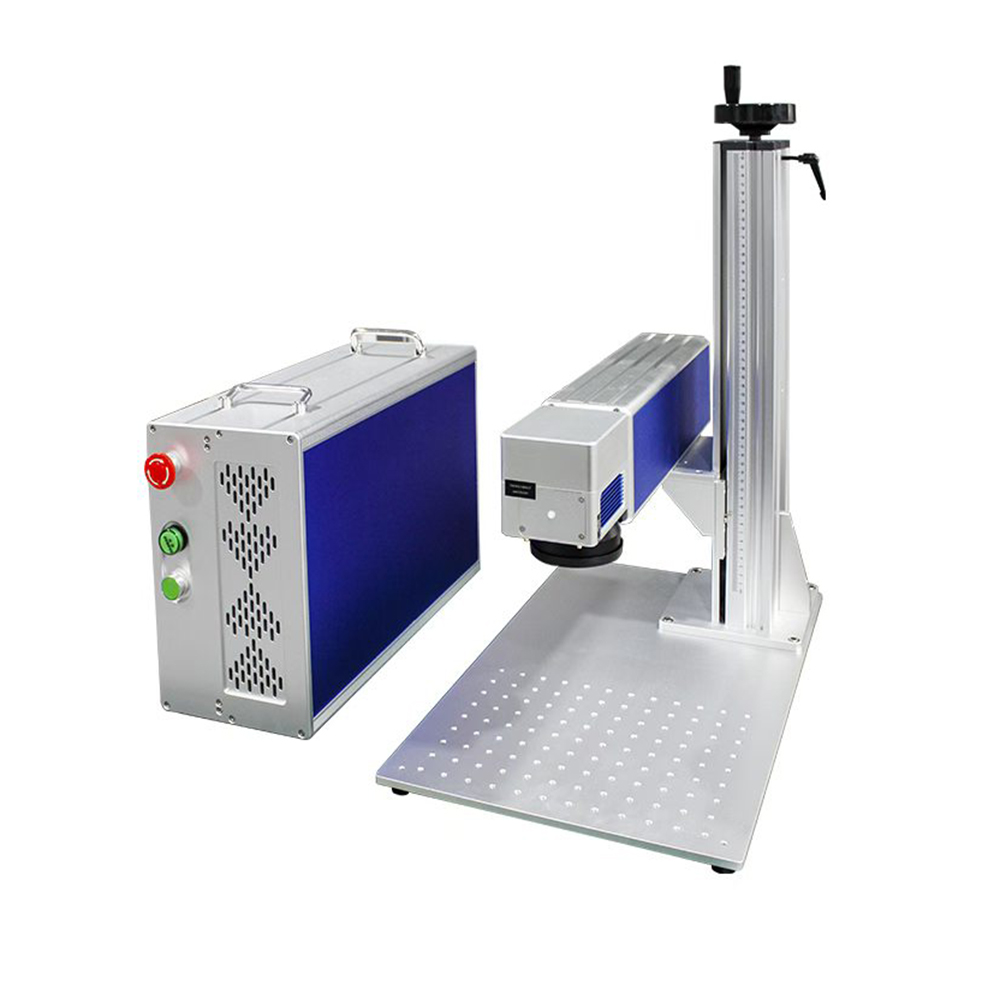
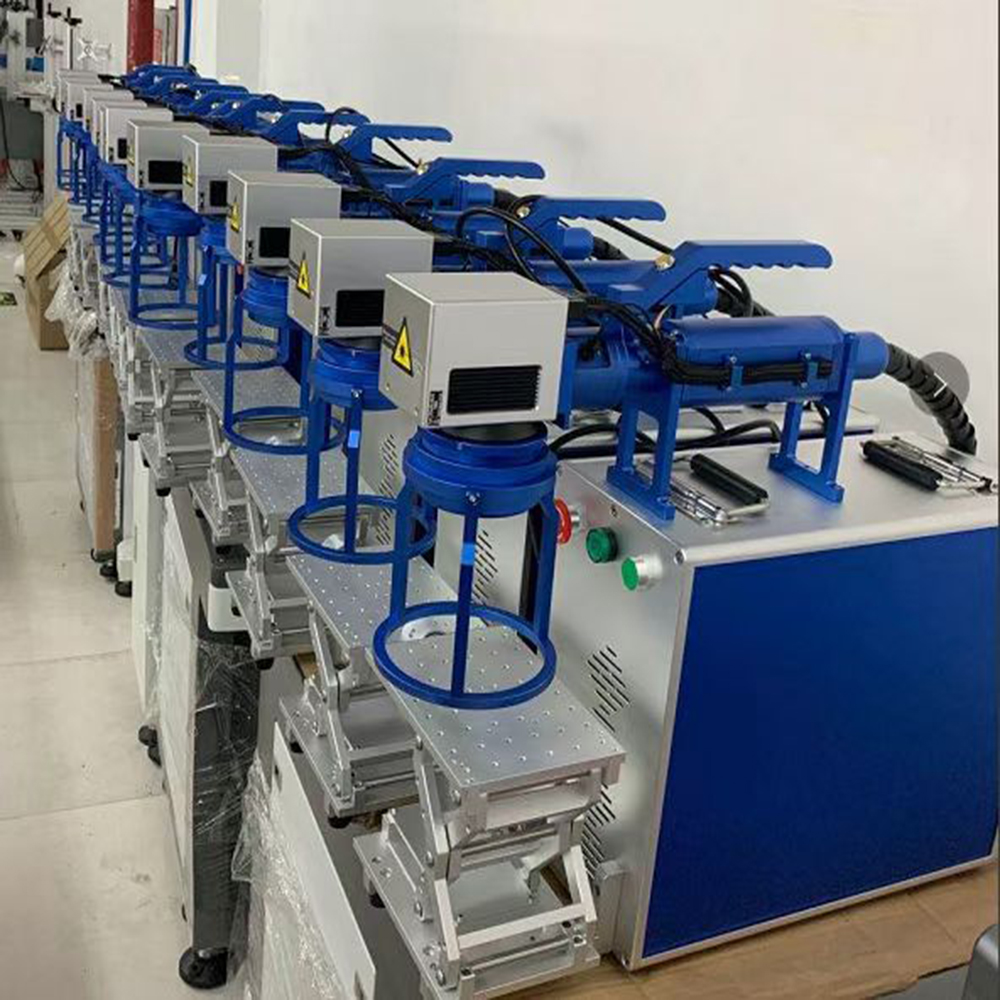
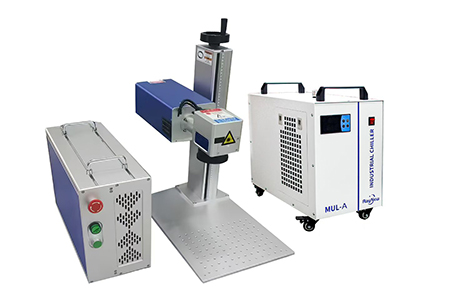
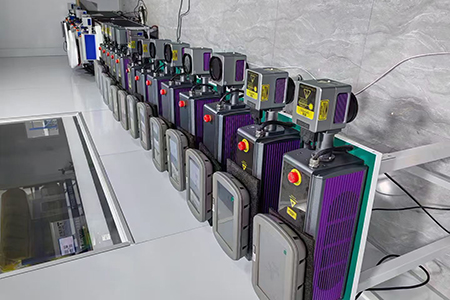
Bu kurs, galvanometre seçimi, alan lensi seçimi, kontrol kartı ve yazılım kurulumu ile lazer kaynağı devreye alınması gibi pratik işlemlere odaklanır. Tam serisi fiber, UV ve CO₂ lazer işaretleme ekipmanları için genel montaj ve devreye alınma, süreç parametreleri, arıza teşhisi ve anında işlem hattı işaretleme konularını kapsar.
I. Ekipman Montajı ve Devreye Alınması
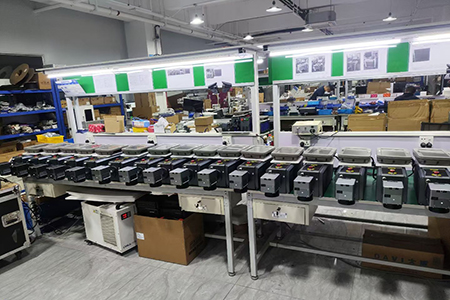
Pratik işlemler: galvanometre seçimi, alan lensi seçimi, kontrol kartı ve yazılım kurulumu, lazer kaynağı devreye alınması, optik yol hizalama
- Galvanometre Seçimi ve Uyumu Lazer dalga boyu ve çıkış nokta boyutuna göre galvanometreleri seçin. 20–50 W’lık lif lazerler için 10 mm nokta boyutlu dijital galvanometreler kullanın; 50–100 W’lık lif lazerler için ise 14 mm nokta boyutlu dijital galvanometreler tercih edin. UV ekipmanlar için öncelikle 10 mm nokta boyutlu yüksek hassasiyetli dijital galvanometreleri tercih edin. CO₂ ekipmanlar için özel olarak tasarlanmış 10,6 μm kızılötesi galvanometreleri kullanın. Dijital galvanometreler tercih edilmelidir; tekrarlanan konumlandırma doğruluğu ≤ 12 μrad olmalı ve analog tiplere kıyasla daha güçlü girişim direnci göstermelidir. Yüksek hızda RF işaretleme senaryoları için yüksek tepkili galvanometreler kullanılmalıdır. Kurulum sırasında 25 pimli sinyal konektörünü sıkıca sabitleyin ve sinyal girişimini önlemek amacıyla güvenilir topraklama sağlayın.
-
Alan lensi seçimi ve eşleştirme Alan lensleri, ekipmanın dalga boyu ve galvanometre giriş lekesiyle tam olarak uyumlu olmalıdır. Farklı modeller arasında karıştırma kesinlikle yasaktır. Normal kuvars alan lensleri fiber lazerler için; özel UV kuvars alan lensleri UV ekipmanları için; ZnSe çinko-selenür alan lensleri CO₂ ekipmanları için kullanılır. Kaplamalı yüzeye çıplak elle dokunmayınız. Odak uzaklığını işaretleme görüş alanına göre seçiniz: ince ve küçük boyutlu parçalar için kısa odak uzunluğu; genel amaçlı uygulamalar için F160; büyük alanlı işaretleme için F254. Uyumsuzluk, işaretleme desenlerinin kenarlarında bozulmaya neden olur. Kirli lensler için, kuru alkol-eter karışımını 3:1 oranında içeren çözeltiye batırılmış lens kağıdı kullanın ve merkezden kenara doğru spiral bir hareketle silin.
- Kontrol kartı ve kontrol yazılımı kurulumu Lazer türüne göre ilgili işaretleme kontrol kartını seçin. Lif lazerler için lazer kaynağı ile kontrol kartı arasında 68 pinli SCSI kablosu kullanın. Endüstriyel bilgisayara işaretleme yazılımı yüklendikten sonra, gerçek zamanlı hesaplama kaynaklarının işgal edilmesini önlemek amacıyla gerçek zamanlı antivirüs korumasını devre dışı bırakın. Ekipman türüne göre yazılım içinde iletişim protokolünü lif / UV / CO₂ modları arasında değiştirin. RF tüplü lazerler için modülasyon sinyali kablolarını bağlayın ve cam tüplü lazerler için yüksek gerilim sürücü arayüzlerini uyarlayın. Çoklu kart paralel işlemi desteklenir; kodlayıcılar dışarıdan bağlanarak uçuşta işaretleme (on-the-fly marking) yapılabilir.
-
Lazer Kaynağı Devreye Alımı Liflu MOPA darbe lazerleri için: ısı dağılımı amacıyla lazerin etrafında ≥ 10 cm boşluk bırakın. Lifin minimum bükülme yarıçapı ≥ 200 mm olmalıdır; keskin bükülmeler yasaktır. Açılış sonrası 60 saniye önceden ısıtma yapın, gücü sıfıra ayarlayın, boş çerçeve taraması çalıştırın ve ardından çıkış gücünü kademeli olarak artırın. Su soğutmalı UV lazerler için: çalıştırılmadan önce su soğutucunun sıvı seviyesini kontrol edin. Suyun sıcaklığını 22–25 °C aralığında ayarlayın. Sıcaklık ayarlanan değere ulaşana kadar lazer çıkışını etkinleştirmeyin. CO₂ lazerler için: su soğutmalı cam tüplerde normal su dolaşımını sağlayın; RF metal tüpler için hava/su soğutma koşullarını ve modülasyon kablolamasını doğrulayın. Çıkış lazer noktasını incelemek üzere seramik dönüştürme levhası kullanın. Uygun nokta dairesel, karanlık leke veya çentik içermeyen ve homojen dağılımlı olmalıdır.
 |
 |
II. Temel Lazer İşaretleme Süreci Parametreleri
Ana ayarlanabilir parametreler: lazer gücü, frekans, darbe genişliği, tarama hızı, taranma aralığı, odak dışı miktar
Güç, işaretleme derinliğini belirler. Düşük frekans, derin gravür için uygundur; yüksek frekans, ince renkli işaretleme için uygundur. Dar darbe genişliği, termal etkiyi azaltır. Pozitif/negatif odak dışı ayar, işleme sırasında ısı birikimini azaltır.
| İşleme Hedefi |
Referans Parametreleri |
| Paslanmaz çelik üzerinde beyaz işaretleme |
Tarama aralığı 0,1 mm, tarama hızı 1200–1500 mm/s, güç %20 |
| Paslanmaz çelik üzerinde siyah işaretleme |
Tarama aralığı 0,03–0,05 mm, tarama hızı 100–200 mm/s, güç %80 |
| Metalde derin gravür |
Negatif odak dışı ayar 2–4 mm, kemerli çapraz tarama |
| Stainless Çelikte Renkli İşaretleme |
Dar darbe genişliği, tarama aralığı 0,001–0,002 mm |
| Boyama yapılmış plastik üzerinde işaretleme |
Tarama aralığı 0,1 mm, tarama hızı 1000‑2000 mm/s, güç %25‑30 |
III. Yaygın Arıza Teşhisi
- Bulanık / soluk işaretleme desenleri : Alan lensi koruyucu kapağı kaldırılmamış; alan lensi / koruyucu pencere üzerinde kir birikimi; odak noktası kayması; galvanometre sıfır noktası kayması; galvanometre ile alan lensi arasında nokta özelliklerinde uyumsuzluk.
- Aşırı erime / yanmış iş parçası : Aşırı yüksek lazer gücü; tarama hızı çok düşük; aşırı küçük tarama aralığı nedeniyle yoğun termal birikim.
- Pürüzlü kazıma yüzeyi : Aşırı tek darbe enerjisi; tarama açısı ve darbe örtüşme oranı ayarlarının yanlış yapılması; çapraz tarama işlevinin etkinleştirilmemesi.
- Kırık bölümler içeren eksik vektör grafikleri : Orijinal CAD vektör dosyasında yerel kesinti hatası; yazılım tarafından anormal vektör ayrıştırması. Çizim yazılımında grafikleri önceden onarın.
- Normal kırmızı nokta göstergesi ancak lazer çıkışı yok : Gevşek lazer iletişim kablolaması; yazılımda yanlış lazer protokolü seçimi; acil durdurma düğmesi sıfırlanmamış; lazer aşırı ısınma veya güvenlik koruması nedeniyle tetiklenmiş.
-
Canlı işaretlemede uzatılmış / yerinden çıkmış desenler : Ters bağlanmış kodlayıcı kablolaması; yanlış darbe eşdeğer parametresi; fotoelektrik tetikleme gecikmesi ile üretim hattı hızı arasında uyumsuzluk.
 |
 |
IV. Boru Hattı Üzerinde Canlı İşaretleme
Toplu numara, seri numarası ve üretim tarihlerinin üretim hatlarında çevrimiçi olarak işaretleme amacıyla kullanılır.
- Donanım Bileşimi : Lazer işaretleme ana ünitesi, konveyör bant, döner kodlayıcı, fotoelektrik tetikleme sensörü. Kodlayıcı, gerçek zamanlı hat hızını toplar ve verileri kontrol kartına geri bildirerek gerçek zamanlı tarama yörüngesi düzeltmesi yapar.
- Devreye Alma Ana Noktaları : Kodlayıcı darbe eşdeğerini ve dönüş yönünü yazılımda doğru şekilde yapılandırın. Fotoelektrik tetikleme gecikmesini uygun şekilde ayarlayın. Değişken metin, otomatik seri numarası artırımı için Excel dosyalarından içe aktarılabilir. Gerçek hat hızı, galvanometrenin maksimum tarama hızını aşmamalıdır.
- Toplu Üretim Bakımı : Her parti için ilk parça muayenesini tamamlayın. Kodlayıcı basınç makarasını periyodik olarak kontrol edin ve kayış sapmasını giderin. Yüksek tozlu çalışma koşullarında saha lensi bakım sıklığını artırın.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR