
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


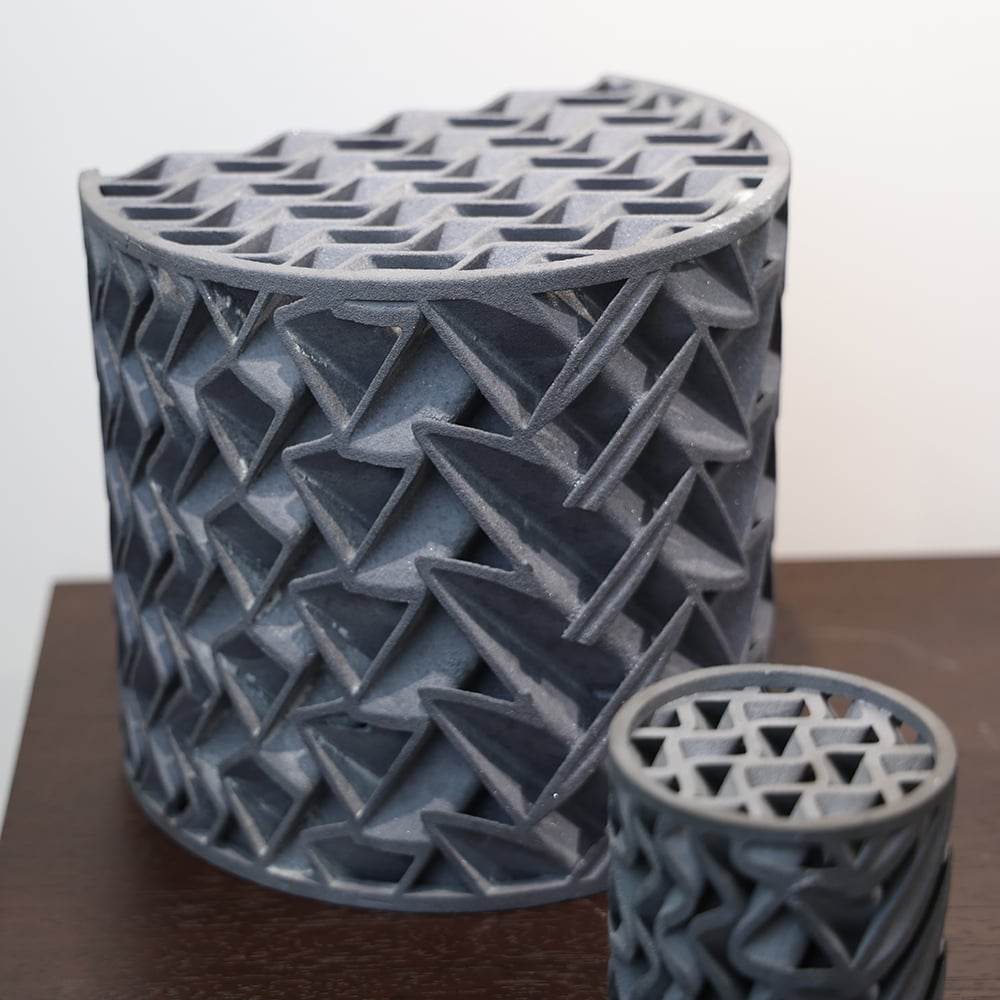
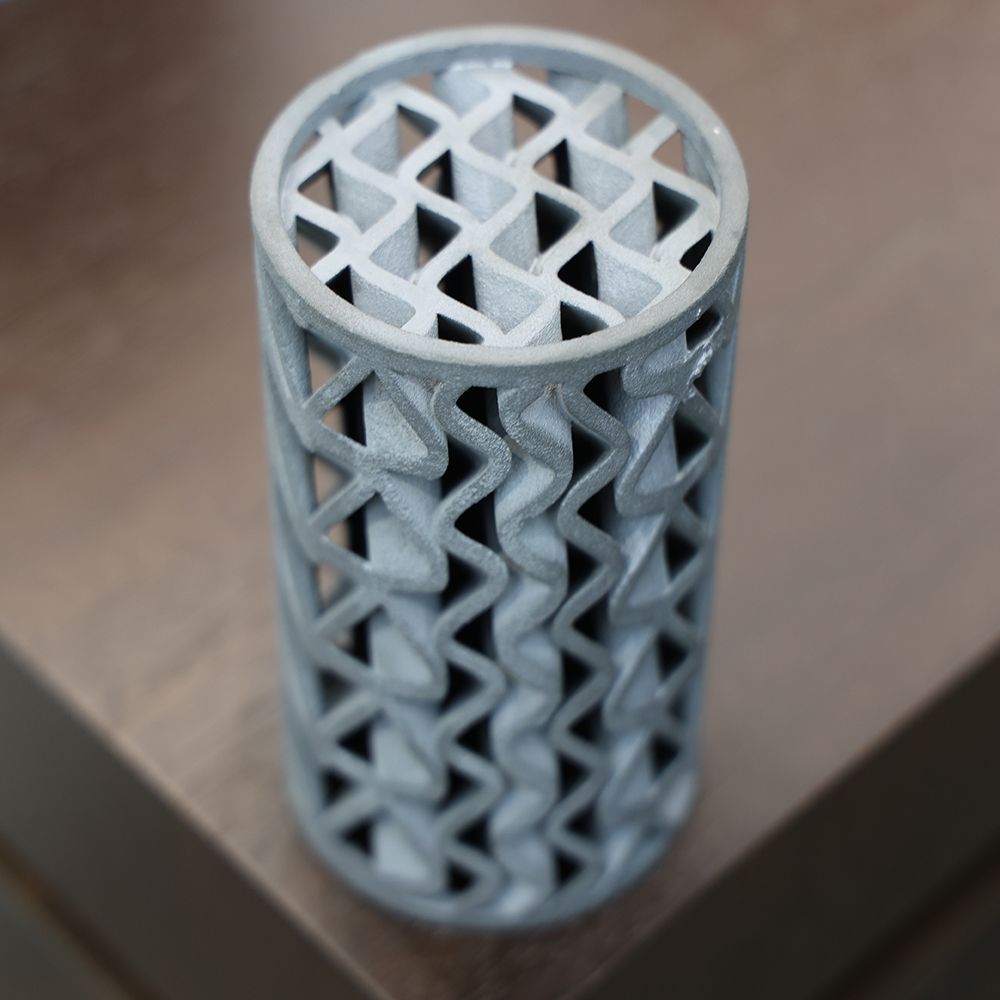
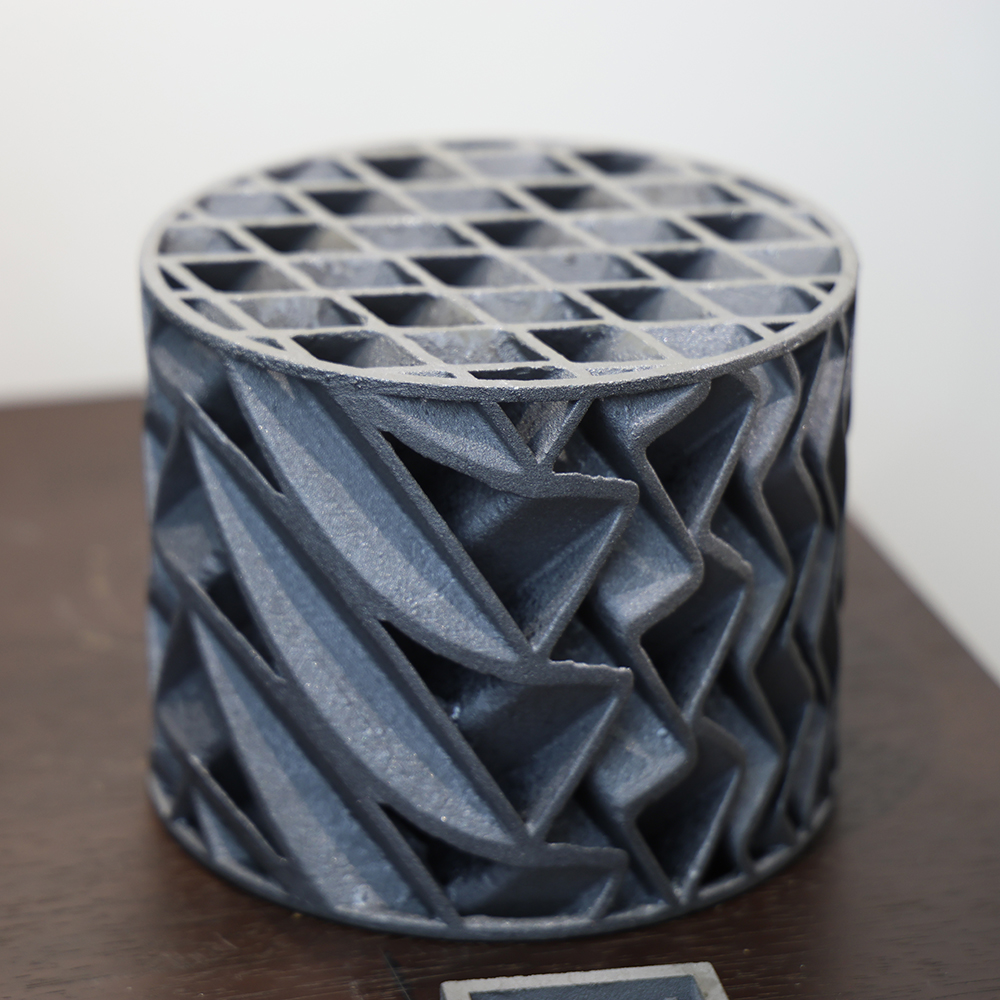
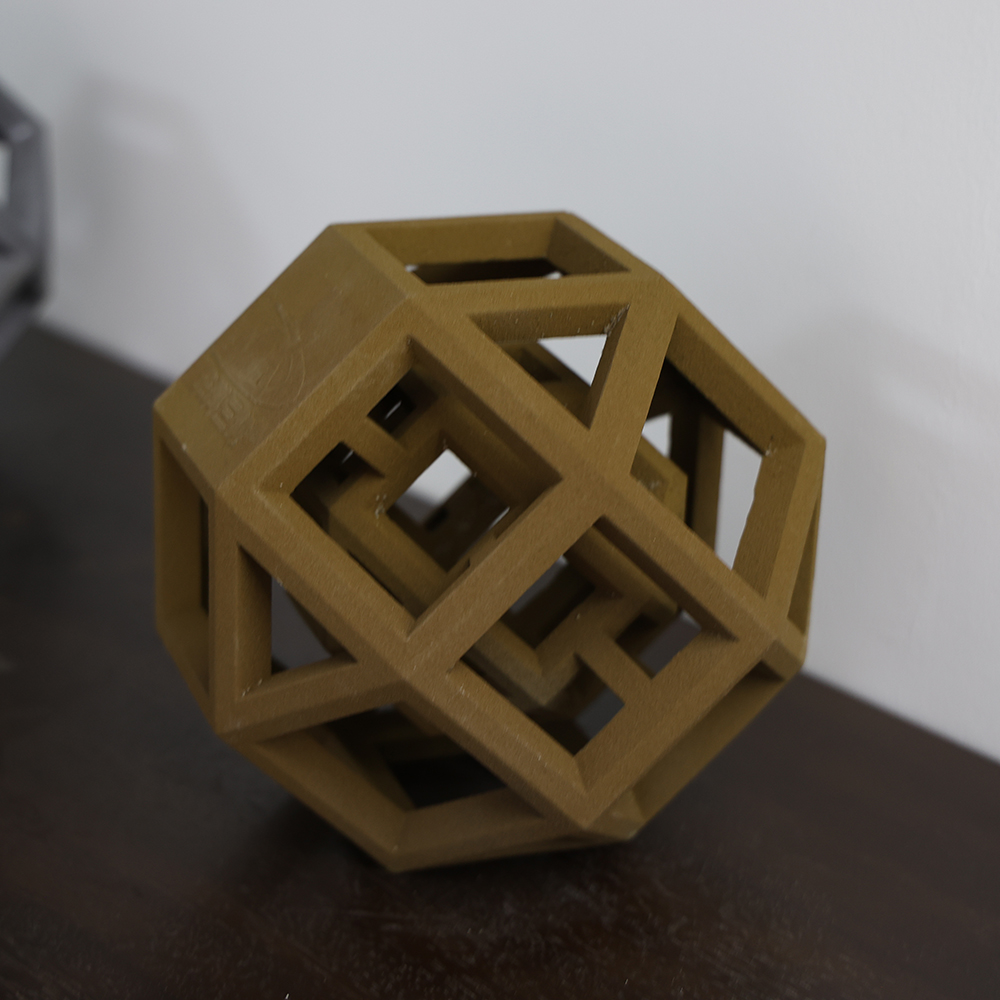
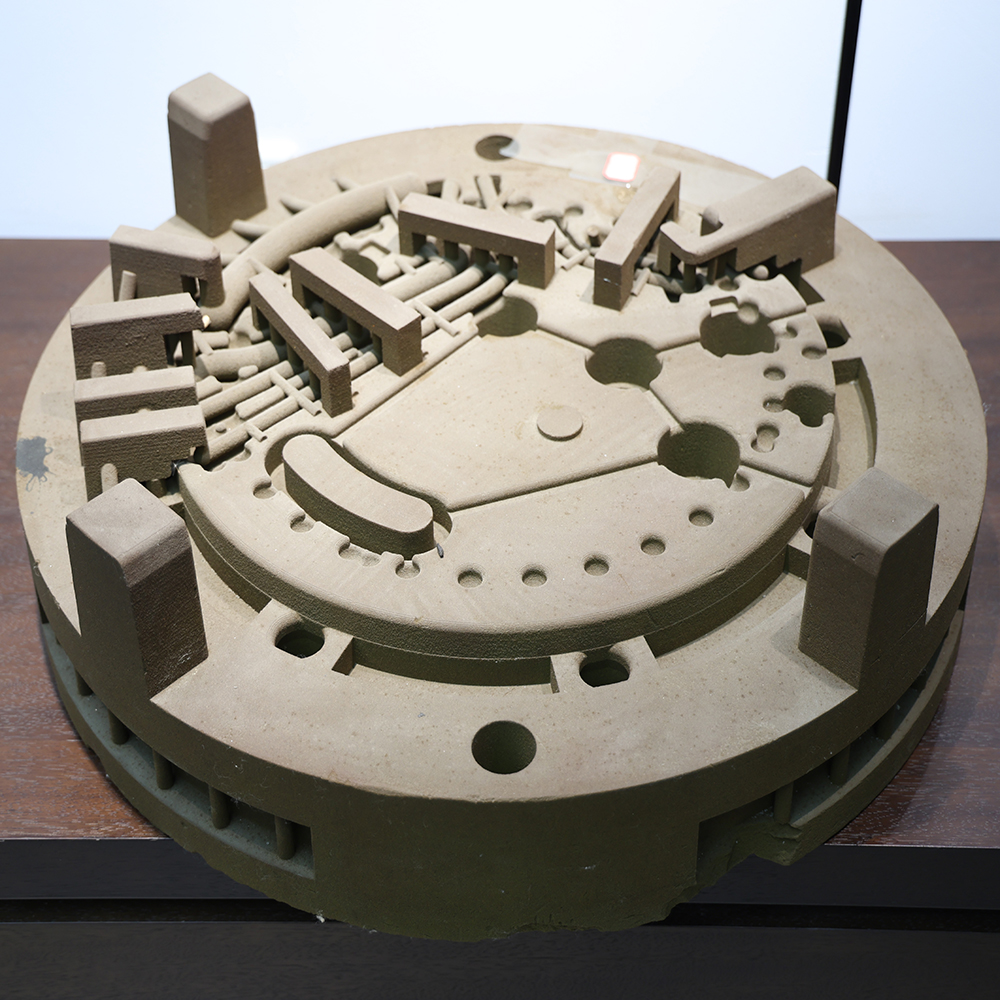
การฝึกอบรมเชิงเทคนิคด้านการพิมพ์สามมิติแบบโลหะด้วยเทคโนโลยีSelective Laser Melting (SLM)
ยินดีต้อนรับสู่หลักสูตรการฝึกอบรมเชิงเทคนิคด้านการพิมพ์สามมิติแบบเลเซอร์หลอมแบบเลือกสรร (SLM) บนเตียงผงโลหะ หลักสูตรนี้รวมองค์ความรู้เกี่ยวกับหลักการทำงานของอุปกรณ์ หลักการดำเนินกระบวนการ ข้อกำหนดในการปฏิบัติงาน และการปฏิบัติงานอย่างปลอดภัยพร้อมการบำรุงรักษา เพื่อเสริมสร้างพื้นฐานความรู้ด้านเทคโนโลยี SLM ให้มั่นคง ทำให้ขั้นตอนการใช้งานอุปกรณ์เป็นไปตามมาตรฐาน และช่วยให้ท่านหลีกเลี่ยงข้อบกพร่องในกระบวนการและอันตรายด้านความปลอดภัยในการทำงาน ด้านล่างนี้คือเนื้อหาการฝึกอบรมหลัก
1. การประยุกต์ใช้การพิมพ์สามมิติแบบเลเซอร์หลอมบนเตียงผงโลหะ (SLM)
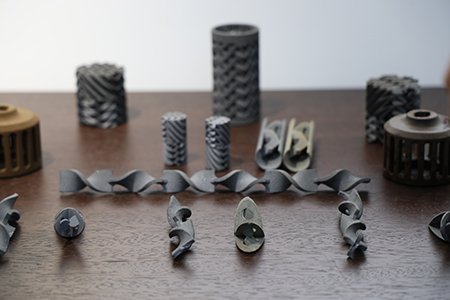
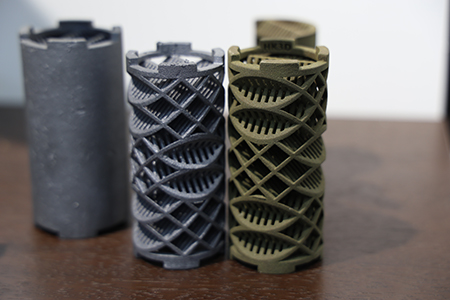
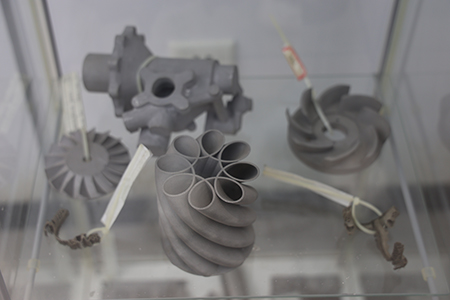
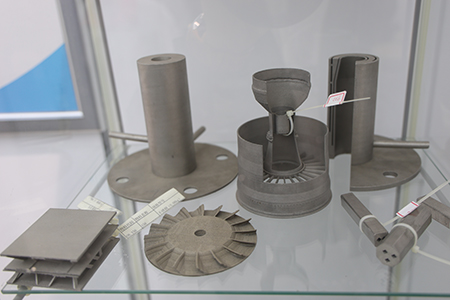
SLM เป็นเทคโนโลยีการหลอมผงโลหะด้วยเลเซอร์บนเตียงผง ซึ่งใช้ลำแสงเลเซอร์หลอมผงโลหะให้ละลายอย่างสมบูรณ์ภายใต้บรรยากาศป้องกันแบบเฉื่อย เพื่อผลิตชิ้นส่วนโลหะที่มีความซับซ้อนสูงและมีความหนาแน่นใกล้เคียงกับความหนาแน่นสูงสุด โดยสามารถแก้ไขปัญหาการผลิตชิ้นส่วนโครงสร้างแบบบูรณาการและเบาพิเศษ ซึ่งวิธีการผลิตแบบดั้งเดิมไม่สามารถทำได้อย่างมีประสิทธิภาพ
 |
 |
สถานการณ์การใช้งานหลัก:
- การบินและอวกาศ — ชิ้นส่วนโลหะผสมไทเทเนียมและโลหะผสมพิเศษ เช่น โครงเครื่องยนต์ ห้องเผาไหม้ และโครงสร้างรับน้ำหนักแบบตาข่าย สำหรับลดน้ำหนักรวม
- อุตสาหกรรมหมัก : แม่พิมพ์แทรกที่มีช่องระบายความร้อนแบบคอนฟอร์มอล เพื่อลดระยะเวลาการขึ้นรูปและเพิ่มอัตราผลิตภัณฑ์ที่ผ่านเกณฑ์
- การวิจัยเชิงวิทยาศาสตร์และอุปกรณ์ระดับสูง : ตัวอย่างกระบวนการวัสดุใหม่ ชิ้นส่วนที่มีช่องไหลซับซ้อน และส่วนประกอบระบายความร้อนที่มีรูปร่างพิเศษ
ความสามารถในการประมวลผลโดยทั่วไป: ความแม่นยำในการขึ้นรูป ±0.1 มม. (สำหรับ L ≤ 100 มม.); ความหนาของผงที่สามารถปรับได้ระหว่าง 20 ไมโครเมตร ถึง 400 ไมโครเมตร การติดตั้งเลเซอร์หลายตัวช่วยเพิ่มประสิทธิภาพการพิมพ์อย่างมีนัยสำคัญ
2. ประเด็นหลักในการเตรียมผงโลหะสำหรับ SLM
คุณภาพของผงโลหะมีผลโดยตรงต่อคุณภาพของชิ้นส่วนที่พิมพ์ออกมา ผงโลหะทรงกลมที่ผลิตโดย การกระจายตัวของก๊าซ ถูกนำมาใช้อย่างแพร่หลายสำหรับกระบวนการ SLM ในการผลิตนี้ วัสดุโลหะผสมจะถูกหลอมละลายที่อุณหภูมิสูง จากนั้นกระแสโลหะหลอมเหลวจะถูกทำให้แตกกระจายด้วยก๊าซเฉื่อยภายใต้แรงดันสูง และแข็งตัวกลายเป็นผงทรงกลมเมื่อเย็นลง
 |
 |
ข้อมูลจำเพาะหลัก: ขนาดอนุภาค 15–53 ไมโครเมตร; มีรูปร่างกลมสูงและไหลได้ดี ต้องควบคุมปริมาณออกซิเจนและสิ่งปนเปื้อนจากภายนอกอย่างเข้มงวด เนื่องจากสิ่งปนเปื้อนอาจก่อให้เกิดข้อบกพร่องของชิ้นส่วนและทำให้เกิดความล้มเหลวจากการชนกับใบกวาด
หมายเหตุการปฏิบัติงาน: เก็บผงภายใต้สภาวะการอบแห้งแบบสุญญากาศ ผงที่นำกลับมาใช้ใหม่ต้องผ่านการแยกด้วยตะแกรงสั่นกันระเบิด แล้วจึงผสมกับผงใหม่ในอัตราส่วนที่เหมาะสมก่อนนำกลับไปใช้งานอีกครั้ง สำหรับโลหะผสมที่มีปฏิกิริยา เช่น ไทเทเนียมและอะลูมิเนียม ควรหลีกเลี่ยงการสัมผัสกับอากาศภายนอกเป็นเวลานาน
3. ระบบออปติกของอุปกรณ์ SLM
ระบบออปติกทำหน้าที่เป็นแกนกลางด้านพลังงานของอุปกรณ์ ประกอบด้วยเลเซอร์ไฟเบอร์ กระจกเลี้ยวแสงแบบแกนหมุน (galvanometer) ชุดโฟกัสเลนส์สนาม หน้าต่างป้องกัน และระบบระบายความร้อนด้วยน้ำ อุปกรณ์ที่ใช้เลเซอร์หลายตัวจะมีช่องทางออปติกอิสระหลายช่องเพื่อดำเนินการแบบขนาน
 |
 |
- เลเซอร์ : เลเซอร์ไฟเบอร์โหมดเดี่ยว กำลังขาออกไม่น้อยกว่า 500 วัตต์ ความยาวคลื่น 1060 นาโนเมตร ปรับกำลังได้แบบต่อเนื่องระหว่างร้อยละ 10 ถึงร้อยละ 100 คุณภาพลำแสง M² ≤ 1.1 ต้องทำการสอบเทียบกำลังเป็นระยะ
- สแกนเนอร์กาลวาโนมิเตอร์ : ความเร็วสแกน ≥ 7 เมตรต่อวินาที ความแม่นยำหลังการสอบเทียบสามารถคงเสถียรได้นานกว่าสามเดือน หลีกเลี่ยงการสั่นสะเทือนของอุปกรณ์อย่างรุนแรง เพื่อป้องกันการเปลี่ยนจุดศูนย์กลางของกล้องสแกนแบบแกแล็กโตมิเตอร์
- องค์ประกอบทางออนไลน์ : หน้าต่างป้องกันควอตซ์เป็นชิ้นส่วนที่สึกหรอได้ ใช้เพื่อกั้นไอและเศษโลหะที่เกิดขึ้นภายในห้องสร้างชิ้นงาน ต้องเปลี่ยนทันทีหากเกิดการกัดกร่อนหรือสิ่งสกปรกเกาะติด ความลึกโฟกัสปรับได้ในช่วง ±5 มิลลิเมตร
- หน่วยทำความเย็น : ระบบระบายความร้อนด้วยน้ำแบบควบคุมอุณหภูมิสองระดับสองระบบ พร้อมระบบป้องกันแบบอินเทอร์ล็อกสำหรับอัตราการไหลและอุณหภูมิ อุปกรณ์จะส่งสัญญาณเตือนและหยุดทำงานโดยอัตโนมัติเมื่อเกิดความผิดปกติในการระบายความร้อน
4. ระบบก๊าซของอุปกรณ์ SLM และข้อกำหนดด้านความปลอดภัย
ระบบก๊าซรักษาสภาพแวดล้อมที่มีออกซิเจนต่ำสำหรับการพิมพ์ และทำหน้าที่กรองไอระเหยและป้องกันการระเบิดจากฝุ่น ซึ่งเป็นสิ่งสำคัญยิ่งต่อคุณภาพกระบวนการและความปลอดภัยในการปฏิบัติงาน
 |
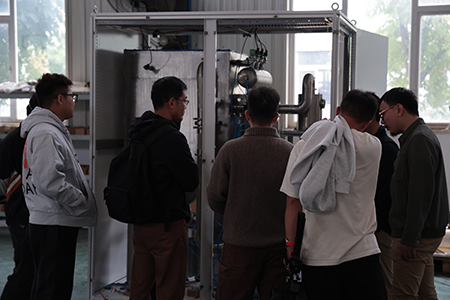 |
- การทำให้อากาศบริสุทธิ์ : รวมการสูบสุญญากาศและการเติมก๊าซเฉื่อย ปริมาณออกซิเจนภายในห้องสามารถลดลงต่ำกว่า 5,000 ส่วนในล้านส่วนภายในเวลา 30 นาที ระดับออกซิเจนต้องควบคุมให้ไม่เกิน 100 ส่วนในล้านส่วนระหว่างการประมวลผล โดยมีระบบแจ้งเตือนแบบเสียงและภาพอัตโนมัติเมื่อระดับออกซิเจนเกินขีดจำกัด ห้ามเริ่มการพิมพ์ก่อนที่ปริมาณออกซิเจนจะถึงมาตรฐาน .
- การไหลของอากาศแบบสองชั้น : ช่องจ่ายอากาศด้านบนและล่างภายในห้องสร้างการไหลแบบชั้น (laminar flow) เพื่อขจัดไอระเหยและเศษโลหะกระเด็น ลดความเสี่ยงต่อการปนเปื้อนเลนส์และออกซิเดชันของแอ่งโลหะหลอมเหลว
- ระบบการกรองน้ำ ระบบกรองสามขั้นตอน ประกอบด้วยไซโคลนเซปาร์เรเตอร์และองค์ประกอบตัวกรองเกรด H13 ที่มีอายุการใช้งานไม่น้อยกว่า 30,000 ชั่วโมง รองรับการเป่ากลับแบบออนไลน์โดยไม่ต้องหยุดเครื่อง การล้างถังเก็บฝุ่นด้วยสารพาสซิเวติงระหว่างการกำจัดฝุ่นเพื่อป้องกันการลุกไหม้เองของฝุ่น ความต่างของแรงดันจะถูกตรวจสอบแบบเรียลไทม์ และจะมีสัญญาณเตือนเมื่อตัวกรองอุดตัน ห้ามปิดการแจ้งเตือนเพื่อบังคับให้ผลิตต่อ
5. ซอฟต์แวร์ตัดแบ่งชิ้นงานและการควบคุมอุปกรณ์
ชุดซอฟต์แวร์ประกอบด้วยซอฟต์แวร์ตัดแบ่งชิ้นงานก่อนการประมวลผลและระบบควบคุมอุปกรณ์ พร้อมบริการอัปเกรดแบบถาวรโดยไม่มีค่าใช้จ่าย
- ซอฟต์แวร์ตัดแบ่งชิ้นงานก่อนการประมวลผล รองรับการนำเข้าไฟล์ STL และการตัดแบ่งชิ้นงานบนเครื่องโดยตรง พารามิเตอร์กระบวนการทั้งหมดสามารถปรับแต่งได้ทั้งหมด ฟังก์ชันตรวจสอบความหนาช่วยป้องกันการเลือกแพ็กเกจกระบวนการผิดพลาด รองรับการประมวลผลแบบกลุ่มสำหรับชิ้นงานหลายชิ้น ทิศทางการสแกนสามารถหมุนได้ตั้งแต่ 0° ถึง 360° เพื่อลดความเค้นภายในของชิ้นงาน
- ระบบควบคุมอุปกรณ์ อินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักรแยกออกจากระบบควบคุมพื้นหลังอย่างสมบูรณ์ สามารถปรับกำลังเลเซอร์และความเร็วการสแกนแบบเรียลไทม์ระหว่างการพิมพ์ได้ทันทีที่ปรับ ข้อมูลสำคัญ เช่น จำนวนชั้น ระยะเวลาการประมวลผล และอุณหภูมิของแผ่นฐาน จะแสดงผลแบบเรียลไทม์ มีฟังก์ชันวินิจฉัยข้อผิดพลาดด้วยตนเองในตัว และระบบแจ้งเตือนด้วยภาพและเสียง นอกจากนี้ยังรองรับการหน่วงเวลาการสแกนแต่ละชั้นเพื่อระบายความร้อน ช่วยลดการบิดเบี้ยวที่เกิดจากความร้อนสะสม
คำแนะนำในการฝึกปฏิบัติ: บันทึกการเปลี่ยนแปลงพารามิเตอร์กระบวนการทุกครั้งระหว่างการปฏิบัติงานจริง ควรทดลองผลิตตัวอย่างขนาดเล็กก่อนเริ่มการผลิตจริง
6. การตั้งค่าและการใช้งานอุปกรณ์เสริม
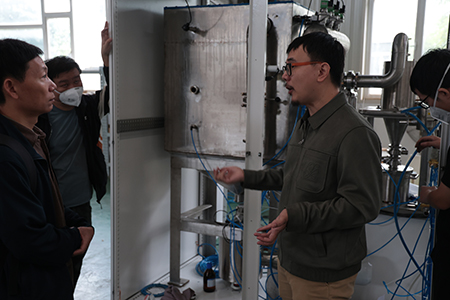
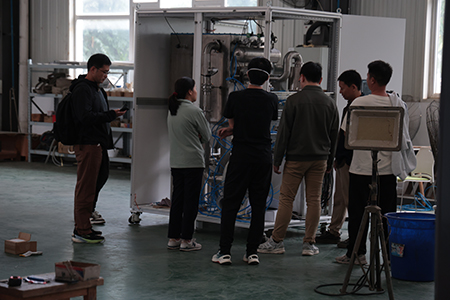
สถานีทำงาน SLM แบบครบวงจรต้องติดตั้งเตาอบแห้งสุญญากาศ เครื่องแยกผงแบบสั่นกันระเบิด และเครื่องดูดฝุ่นแบบสุญญากาศกันระเบิด อุปกรณ์เสริมทั้งหมดต้องเป็นไปตามข้อกำหนดด้านความปลอดภัยกันระเบิด
 |
 |
| อุปกรณ์ | ฟังก์ชันหลัก | หมายเหตุในการปฏิบัติงาน |
|---|---|---|
| เตาอบแห้งสุญญากาศ | ทำให้ผงและแผ่นฐานแห้งสนิท เพื่อป้องกันการเกิดรูพรุนจากไฮโดรเจน | ระดับสุญญากาศต่ำกว่า 133 พาสคาล; เปิดฝาห้องได้เฉพาะหลังจากเย็นสนิทแล้ว |
| ตะแกรงสั่นกันระเบิด | แยกผงโลหะบริสุทธิ์และผงรีไซเคิลเพื่อกำจัดสลาค | ติดตั้งอุปกรณ์อัลตราโซนิกป้องกันการอุดตัน; แนะนำให้แยกผงที่มีปฏิกิริยาภายใต้บรรยากาศเฉื่อย |
| เครื่องดูดฝุ่นแบบกันระเบิด | ทำความสะอาดผงโลหะที่กระเด็นกระจาย | ต้องมีใบรับรองความปลอดภัยจากการระเบิดอย่างเป็นทางการ ห้ามใช้เครื่องดูดฝุ่นทั่วไปสำหรับจัดการฝุ่นโลหะ ต้องต่อสายดินอย่างเหมาะสมเพื่อปลดปล่อยประจุไฟฟ้าสถิตย์ |
สรุปการฝึกอบรมและข้อเตือนใจด้านความปลอดภัย
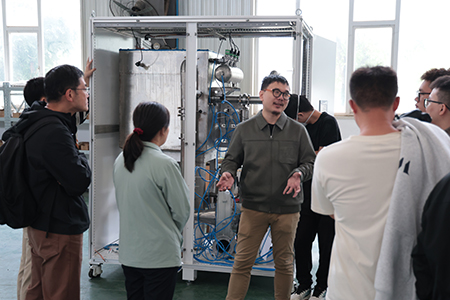
เรียนผู้เข้าร่วมทุกท่าน: อุปกรณ์ SLM มีความเสี่ยงจากเลเซอร์ ผงโลหะที่ติดไฟได้ และก๊าซป้องกันแบบเฉื่อย อนุญาตให้ปฏิบัติงานจริงได้เฉพาะหลังจากผ่านการฝึกอบรมด้านความปลอดภัยอย่างสมบูรณ์แล้ว .
 |
 |
ในการตรวจสอบประจำวัน ให้ใส่ใจเป็นพิเศษกับสถานะการระบายความร้อนด้วยแสง ระบบตรวจสอบปริมาณออกซิเจน ความต่างของแรงดันที่ตัวกรอง การล็อกประตูห้องปฏิบัติการ และการพร้อมใช้งานของปุ่มหยุดฉุกเฉิน ห้ามใช้อุปกรณ์ทดแทนที่ไม่ผ่านมาตรฐานกันระเบิดสำหรับงานจัดการผง รวมทั้งต้องเก็บบันทึกการดำเนินการอย่างครบถ้วนเพื่อรองรับการติดตามกระบวนการและแก้ไขข้อขัดข้อง
