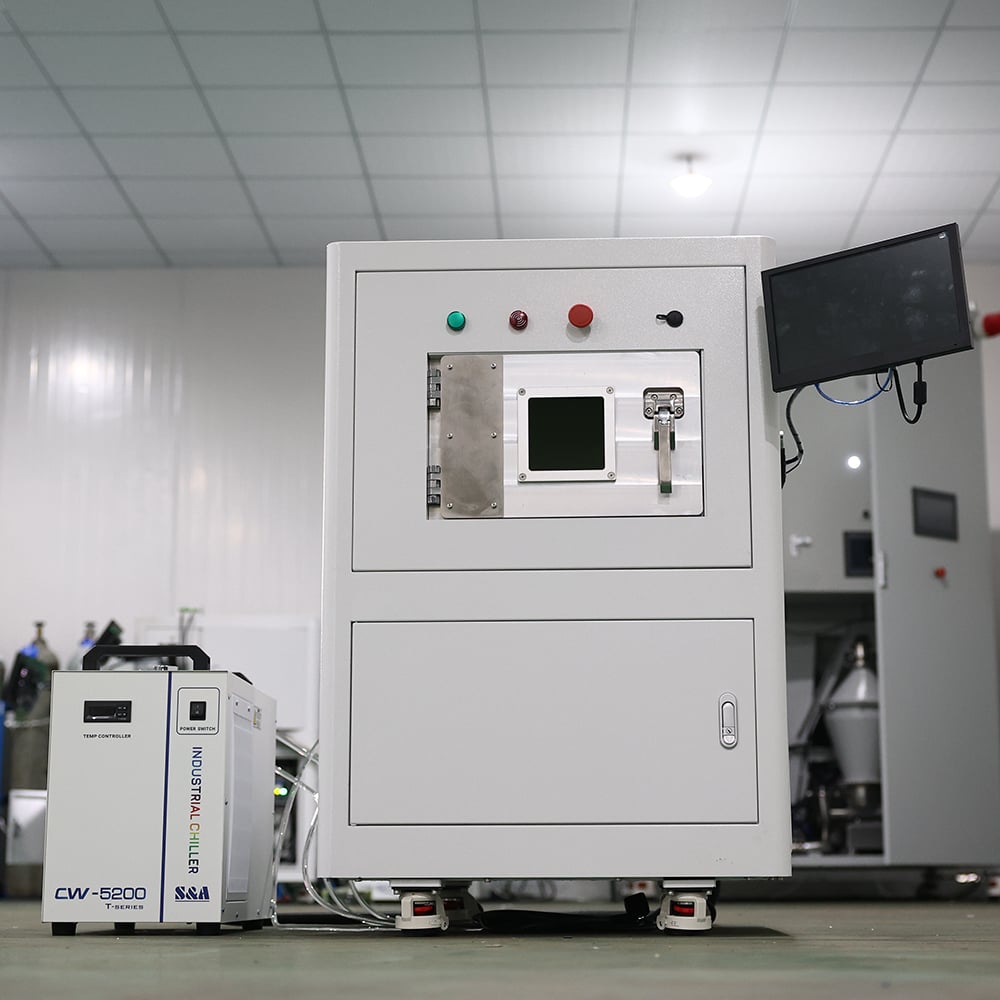
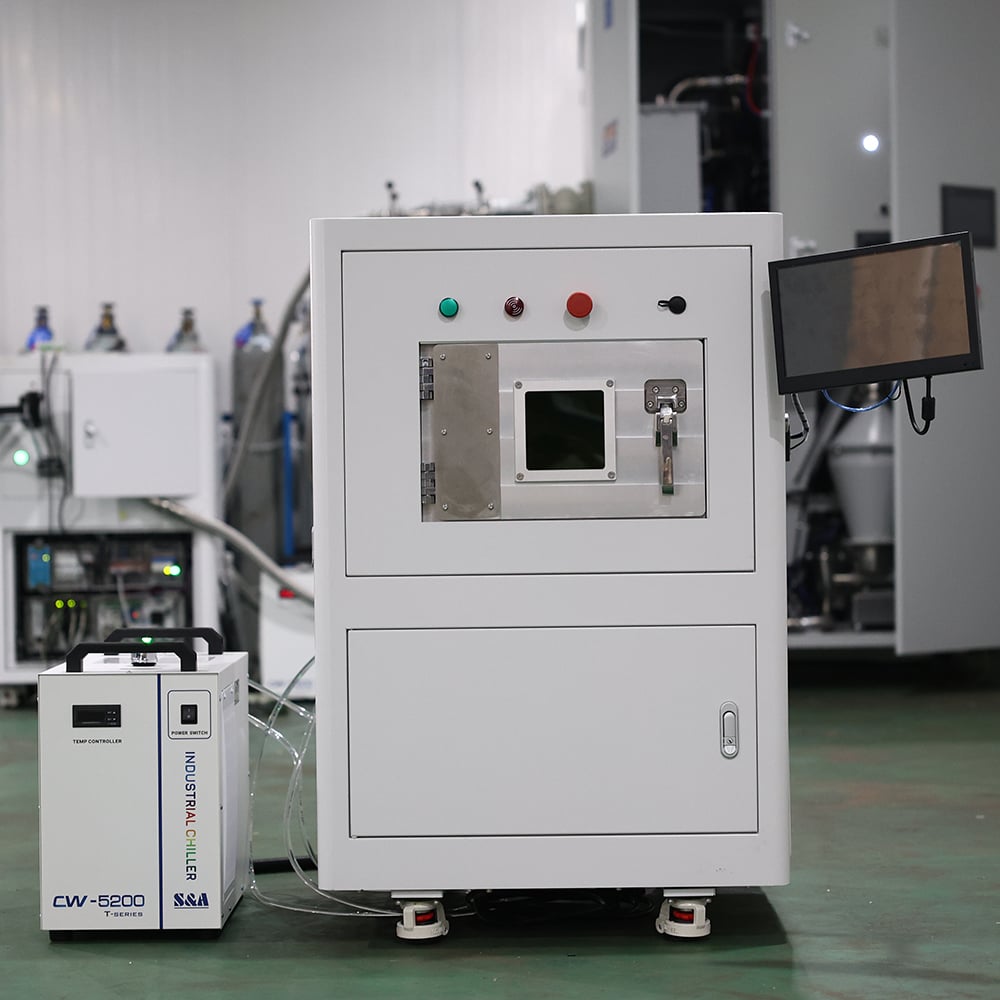
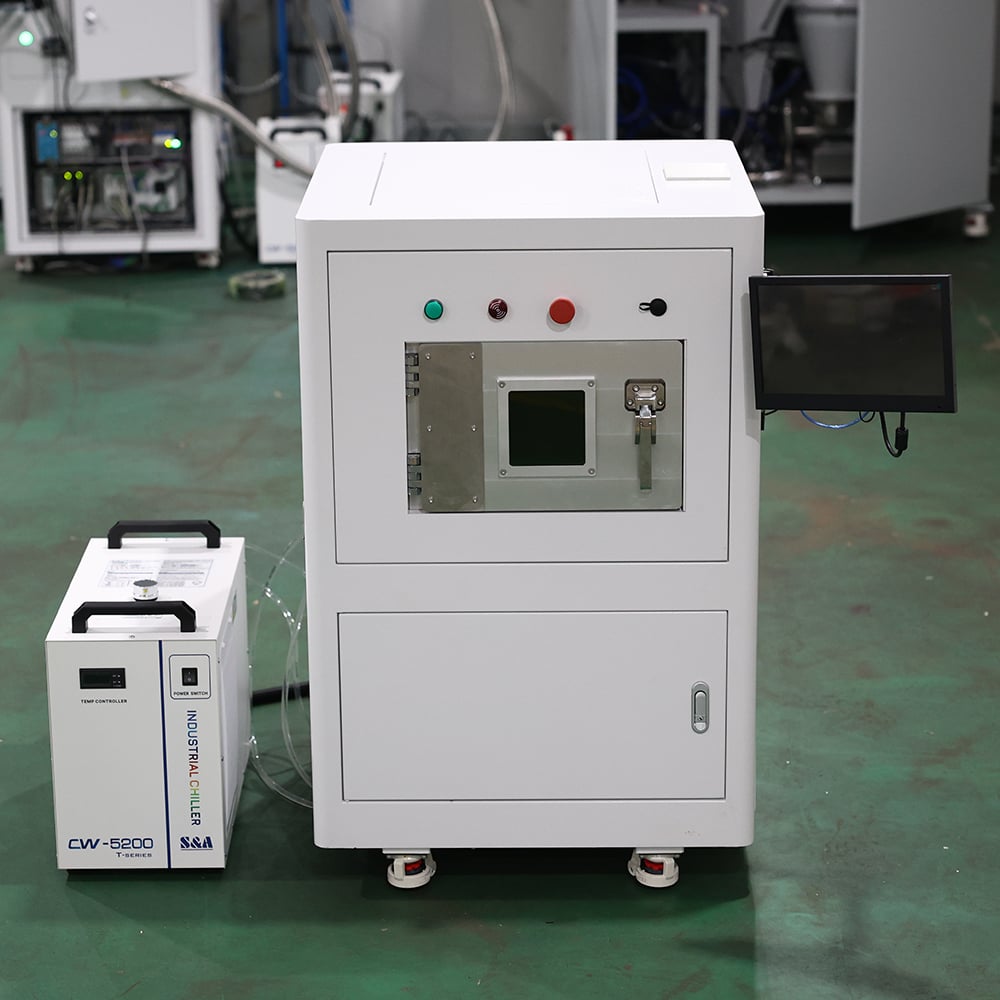
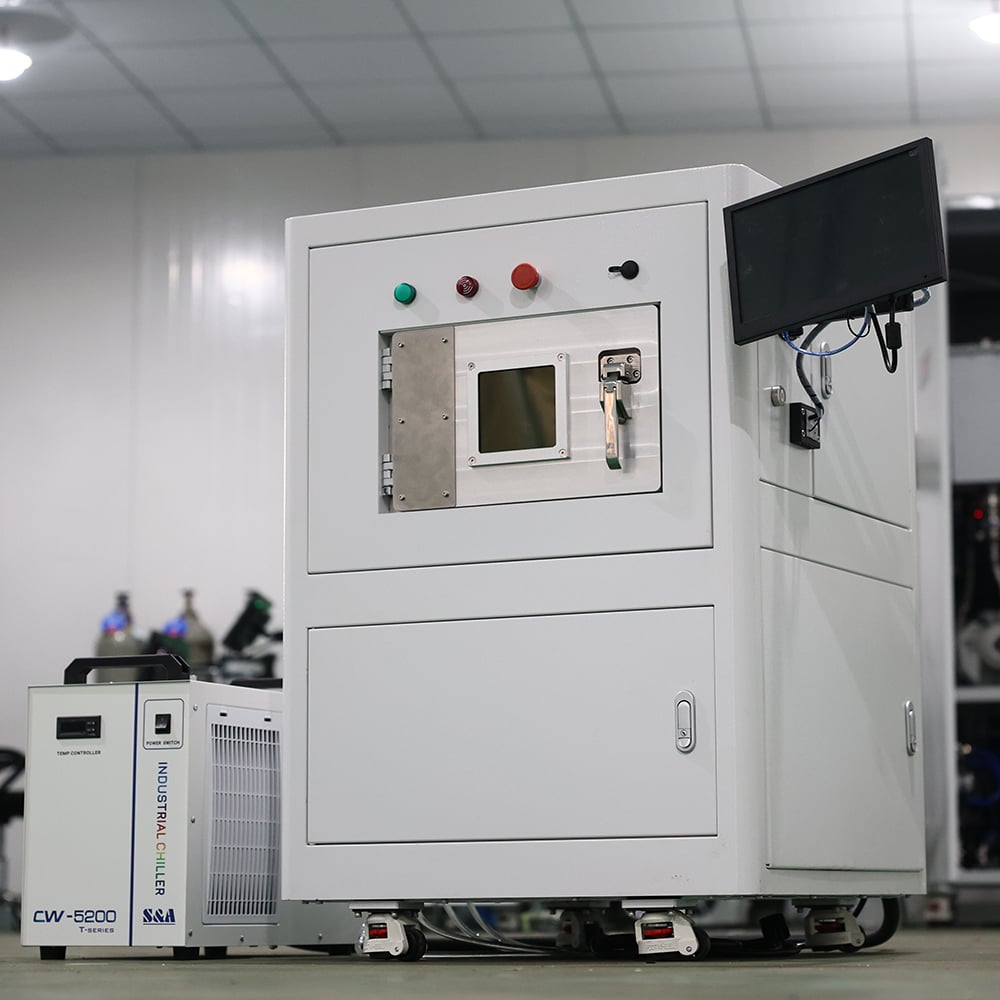
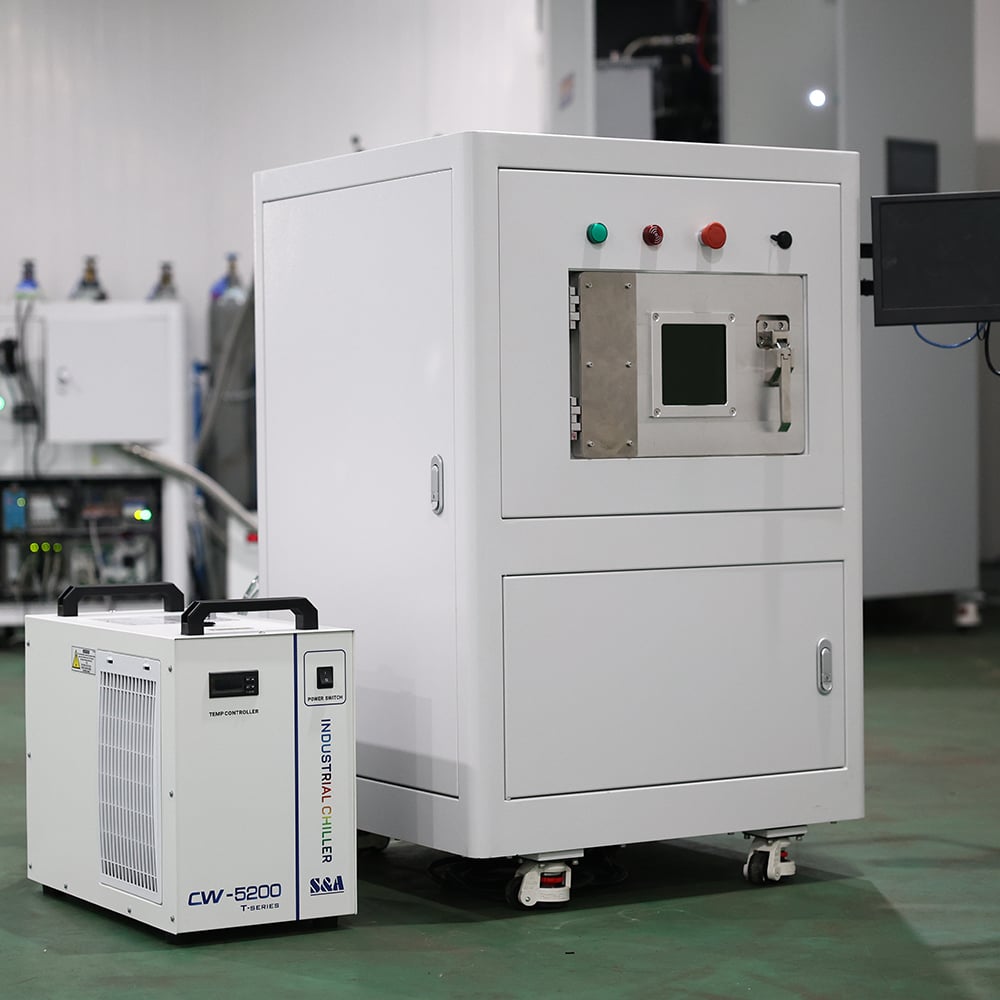
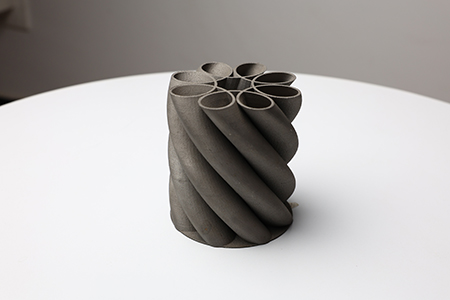
ภาพรวมของเทคโนโลยี SLM
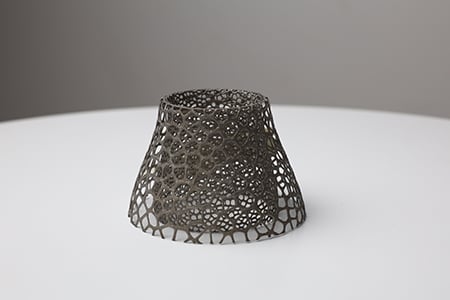
SLM ย่อมาจาก การหลอมด้วยเลเซอร์แบบเลือกจุด selective Laser Melting ซึ่งเป็นกระบวนการผลิตโลหะแบบเพิ่มวัสดุ (additive manufacturing) ที่ใช้เตียงผงเป็นฐาน เลเซอร์ไฟเบอร์พลังงานสูงจะหลอมผงโลหะให้ละลายอย่างสมบูรณ์ ชั้นต่อชั้น ตามเส้นทางการสแกนที่สร้างขึ้นโดยซอฟต์แวร์แบ่งชิ้นงาน (slicing software) เพื่อผลิตชิ้นส่วนโลหะที่มีความหนาแน่นสูงและใช้งานได้จริง กระบวนการขึ้นรูปดำเนินการภายในห้องปิดที่ควบคุมด้วยก๊าซเฉื่อย เพื่อป้องกันการเกิดออกซิเดชันของผงโลหะ ทำให้สามารถผลิตชิ้นส่วนที่มีเรขาคณิตซับซ้อน เช่น โครงสร้างตาข่าย (lattices) ช่องระบายความร้อนแบบโค้งตามรูปร่าง (conformal cooling channels) และโพรงภายในที่ซับซ้อน ซึ่งยากต่อการผลิตด้วยวิธีการกลึงแบบดั้งเดิม ปัจจุบันเทคโนโลยีนี้ถูกนำไปใช้อย่างกว้างขวางในสถาบันวิจัย การแพทย์ทันตกรรม การพัฒนาแม่พิมพ์ และการผลิตชิ้นส่วนความแม่นยำสำหรับการทดลองในปริมาณน้อย
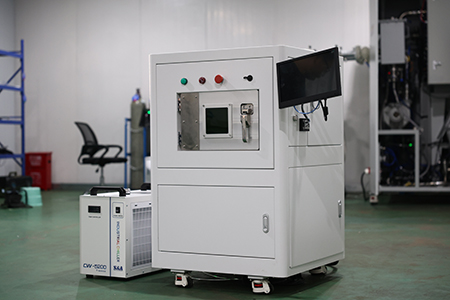
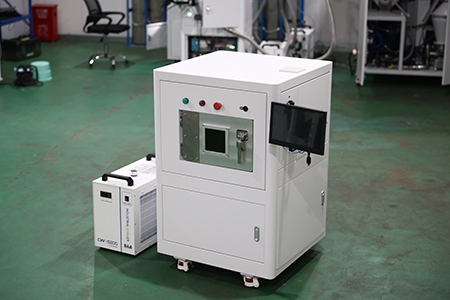
ตารางการกำหนดค่าเครื่องพิมพ์สามมิติแบบโลหะรุ่นเอ็มหนึ่งยี่สิบ
 |
 |
| ระบบย่อย |
ส่วนประกอบสําคัญ |
คำอธิบายการกำหนดค่า |
| ระบบแสง |
ไลเซอร์ไฟเบอร์ |
เลเซอร์ไฟเบอร์กำลังสามร้อยวัตต์ ความยาวคลื่นหนึ่งพันหกสิบถึงหนึ่งพันแปดสิบนาโนเมตร พร้อมระบบควบคุมกำลังแบบปิดวงจร |
|
สแกนเนอร์กาลวาโนมิเตอร์ |
ระบบควบคุมแบบกราติงแบบปิดวงจร พร้อมตัวชี้แนวลำแสงเลเซอร์สีแดง |
|
เลนส์เอฟ–ทีต้าและตัวขยายลำแสง |
เลนส์ออปติกทำจากควอตซ์ |
| ระบบวงจรแก๊ส |
เครื่องวิเคราะห์ปริมาณออกซิเจน |
การตรวจสอบระดับออกซิเจนในห้องขึ้นรูปแบบเรียลไทม์ พร้อมระบบแจ้งเตือนอัตโนมัติเมื่อค่าผิดปกติ |
|
วงจรก๊าซล้างห้อง วงจรก๊าซป้องกันแบบหมุนเวียน และหน่วยทำให้ก๊าซบริสุทธิ์ |
ระบบก๊าซที่พัฒนาเอง โดยใช้ก๊าซอาร์กอนหมุนเวียนเพื่อการป้องกัน และออกแบบผนังลมด้านขวา |
| ระบบขึ้นรูป |
ระบบเก็บผงแบบป้อนจากด้านบน |
ปลอดภัยและเชื่อถือได้ พร้อมความจุผงขนาดใหญ่ |
|
ระบบเคลือบแบบซิลิโคนยางยืดหยุ่นแบบทิศทางเดียว |
ระบบเคลือบซ้ำแบบใบมีดเดี่ยวสองทิศทาง พร้อมสัญญาณเตือนเมื่อมีการโหลดเกิน |
|
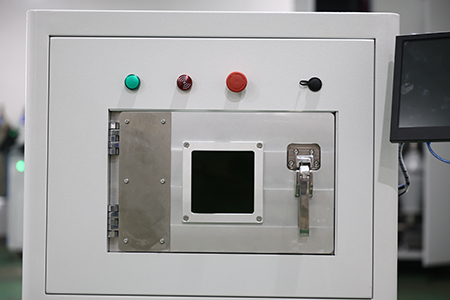
ห้องขึ้นรูปแบบปิดสนิท |
ห้องขึ้นรูปทำจากสแตนเลส / อลูมิเนียมอัลลอยความแข็งแรงสูง พร้อมระบบล็อกประตูความปลอดภัยและไฟ LED ภายในตัว |
|
ชุดกระบอกขึ้นรูป |
สกรูเลดและรางนำทางยี่ห้อชั้นนำ พร้อมระบบให้ความร้อนล่วงหน้ากับวัสดุพื้นฐานสูงสุดถึง 180 °C |
| ระบบควบคุมและซอฟต์แวร์ |
ซอฟต์แวร์แบ่งข้อมูลเป็นชั้น |
รองรับรูปแบบ STL / SLC กลยุทธ์การเติมวัสดุแบบหลายโหมด และพารามิเตอร์กระบวนการที่เปิดให้ปรับแต่ง |
|
ซอฟต์แวร์ควบคุมเครื่องจักร |
อินเทอร์เฟซผู้ใช้ภาษาจีน; การตรวจสอบระดับออกซิเจน ตำแหน่งของโค้ตเตอร์ และความคืบหน้าของงานแบบเรียลไทม์; การวินิจฉัยข้อผิดพลาดและแจ้งเตือนอัตโนมัติ |
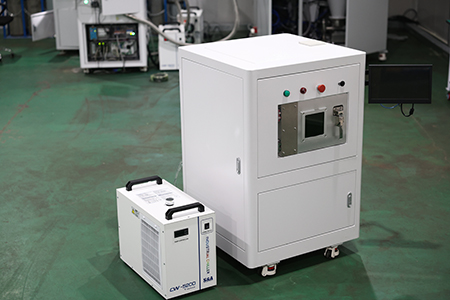
ข้อมูลจำเพาะประสิทธิภาพของเครื่องพิมพ์สามมิติสำหรับโลหะรุ่น M120
 |
 |
| รายการ |
ข้อกำหนด |
| รุ่น |
M120 |
| กระบวนการผลิต |
การหลอมด้วยเลเซอร์แบบเลือกสรร (SLM) |
| ขนาดการสร้างสูงสุด |
เส้นผ่านศูนย์กลาง 120 มม. × สูง 100 มม. (รวมฐานรอง) |
| ความแม่นยำด้านมิติ |
≤100 มม.: ±0.1 มม.; >100 มม.: ±0.1%×L |
| ความหนาของเลเยอร์ |
ปรับได้ระหว่าง 20–100 ไมโครเมตร |
| แหล่งกำเนิดเลเซอร์ |
เลเซอร์ไฟเบอร์กำลัง 300 วัตต์ ความยาวคลื่น 1060–1080 นาโนเมตร; ปรับกำลังเอาต์พุตได้ระหว่าง 10%–100% |
| ความเร็วในการสแกน |
0–7 เมตรต่อวินาที |
| เส้นผ่านศูนย์กลางจุดเล็กที่สุด |
60 ไมโครเมตร ±10 ไมโครเมตร |
| การควบคุมระดับออกซิเจน |
≤1000 ส่วนในล้านส่วน |
| อุณหภูมิเริ่มต้นของการให้ความร้อนวัสดุรองรับ |
สูงสุด 180 องศาเซลเซียส |
| วัสดุที่สามารถใช้งานร่วมได้ |
เหล็กกล้าไร้สนิม อัลลอยทนความร้อนสูง และโลหะเกรดทันตกรรม (ยกเว้นอัลลอยที่มีแมกนีเซียมและอะลูมิเนียมเป็นส่วนประกอบ) |
| การใช้พลังงานทั้งหมด |
ประมาณ 8 กิโลวัตต์ |
| แหล่งจ่ายไฟ |
ไฟฟ้ากระแสสลับ 380 โวลต์ ±5% ระบบสามเฟสห้าสาย |
| อุณหภูมิบริเวณ |
(23±5) องศาเซลเซียส |
| ความชื้นสัมพัทธ์ |
≤ 75% RH |
| ขนาดโดยรวมของเครื่อง |
500×500×980 มม. |
| น้ำหนักเครื่อง |
ประมาณ 350 กก. |
| รูปแบบการนำเข้าข้อมูล |
STL, SLC |
คู่มือการปฏิบัติงานและการบำรุงรักษา
ข้อมูลการใช้งาน
- สภาพแวดล้อมและแหล่งจ่ายไฟ : ติดตั้งเครื่องปรับอากาศในห้องปฏิบัติการเพื่อรักษาอุณหภูมิและระดับความชื้นตามที่กำหนด ติดตั้งถังดับเพลิงชนิดคลาส-ดี และระบบกราวด์ที่เชื่อถือได้ (ความต้านทานกราวด์ ≤5 โอห์ม) หลีกเลี่ยงการใช้แหล่งจ่ายไฟร่วมกับอุปกรณ์ที่ก่อให้เกิดสัญญาณรบกวนความถี่สูง
- ก๊าซป้องกัน : เตรียมอาร์กอนบริสุทธิ์สูงปริมาณอย่างน้อย 40 ลิตร (ความบริสุทธิ์ ≥99.9%) สำหรับการล้างภายในห้องและหมุนเวียนก๊าซ
- ความปลอดภัยในการจัดการผงโลหะ : สวมหน้ากากป้องกันทางเดินหายใจ เสื้อคลุมป้องกัน และถุงมือขณะจัดการผงโลหะ ใช้เครื่องดูดฝุ่นแบบกันระเบิดสำหรับผงที่มีปฏิกิริยา เช่น ผงโลหะผสมไทเทเนียม กำจัดผงที่ไม่ใช้แล้วในฐานะของเสียเคมีอันตรายตามข้อบังคับที่เกี่ยวข้อง
- ความปลอดภัยของเลเซอร์ : อุปกรณ์เลเซอร์ชนิดคลาส-4 ห้ามเปิดฝาประตูห้องสร้างชิ้นงานระหว่างทำงานโดยเด็ดขาด ห้ามถอดระบบล็อกความปลอดภัยออก
- ขั้นตอนการพิมพ์ : ตรวจสอบความเรียบของวัสดุพื้นฐานและสภาพของเครื่องเคลือบก่อนพิมพ์ เริ่มใช้งานเลเซอร์ได้เฉพาะเมื่อปริมาณออกซิเจนลดลงอยู่ในช่วงที่ยอมรับได้ กดปุ่มหยุดฉุกเฉินเพื่อหยุดการทำงานของเครื่องทั้งหมดทันทีหากเกิดความผิดปกติ
การบํารุงรักษาประจํา
- ระบบแสง : ห้ามสัมผัสเลนส์ F‑θ หรือตัวขยายลำแสง หรือองค์ประกอบออปติกอื่นใดด้วยมือเปล่าโดยเด็ดขาด หากเลนส์สกปรก ให้ติดต่อช่างเทคนิคที่มีคุณสมบัติเหมาะสมเพื่อทำความสะอาดและปรับเทียบ บุคคลทั่วไปห้ามถอดประกอบแหล่งกำเนิดเลเซอร์หรือแกลวาโนมิเตอร์
- หน่วยขึ้นรูปเชิงกล : ทำความสะอาดห้องขึ้นรูปและกระบอกสูบ รวมทั้งกำจัดเศษผงที่ตกค้างบนเครื่องเคลือบหลังการสร้างแต่ละรอบ แทนใบมีดเครื่องเคลือบแบบซิลิโคน-ยางที่สึกหรอเป็นประจำ ทำความสะอาดและหล่อลื่นแกน Z พร้อมสกรูนำทางและรางนำทางตามกำหนดเวลา
- ระบบวงจรแก๊ส : สอบเทียบเซ็นเซอร์วัดออกซิเจนอย่างสม่ำเสมอ ตรวจสอบท่อส่งอาร์กอนเพื่อหาการรั่วซึม บำรุงรักษาหน่วยทำให้ก๊าซบริสุทธิ์ และเปลี่ยนชิ้นส่วนกรองที่ใช้แล้วทิ้งตามตารางที่กำหนด
- ซอฟต์แวร์และการสำรองข้อมูล ดำเนินการสำรองค่าพารามิเตอร์การใช้งานเป็นระยะ ๆ ทั้งหมด การอัปเกรดเวอร์ชันซอฟต์แวร์จะต้องดำเนินการโดยผู้ผลิตเท่านั้น บันทึกประวัติการใช้งานและบันทึกสัญญาณเตือนไว้เพื่อใช้ในการวิเคราะห์และแก้ไขปัญหา
- อะไหล่สำรอง จัดเตรียมวัสดุสิ้นเปลืองสำรอง เช่น แผ่นฐาน ใบมีดเคลือบยางซิลิโคน และซีล ตัวเครื่องและเลเซอร์มีประกันเป็นระยะเวลา 1 ปี ติดต่อวิศวกรของผู้ผลิตเมื่อเกิดความผิดปกติ การถอดประกอบโดยผู้ใช้งานปลายทางไม่ได้รับการแนะนำ

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR