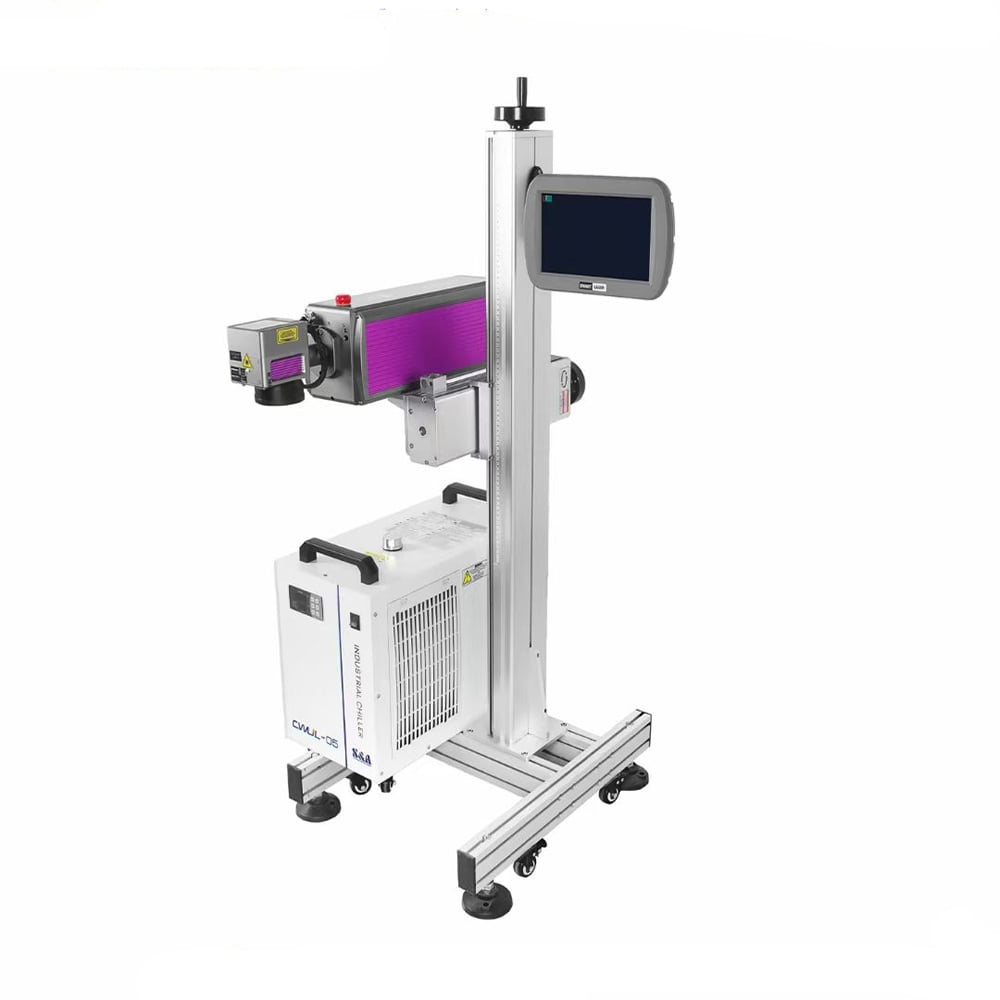
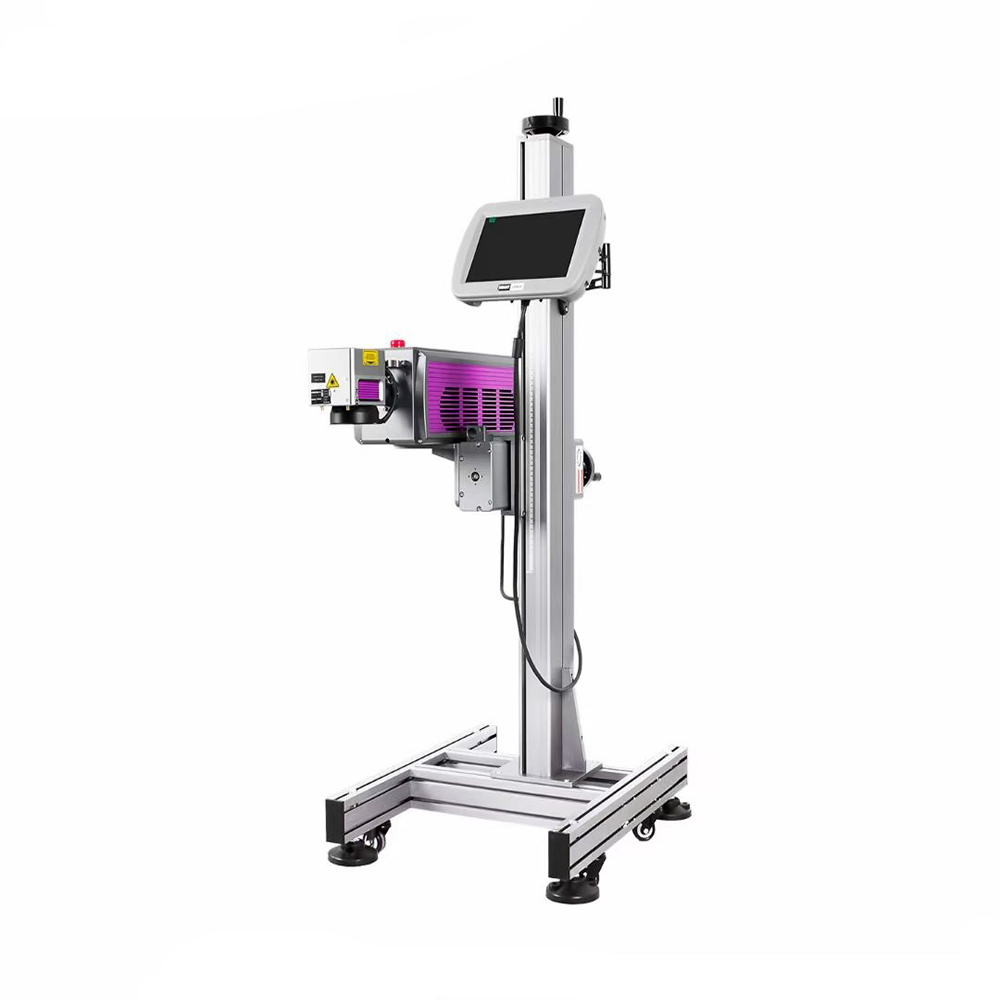
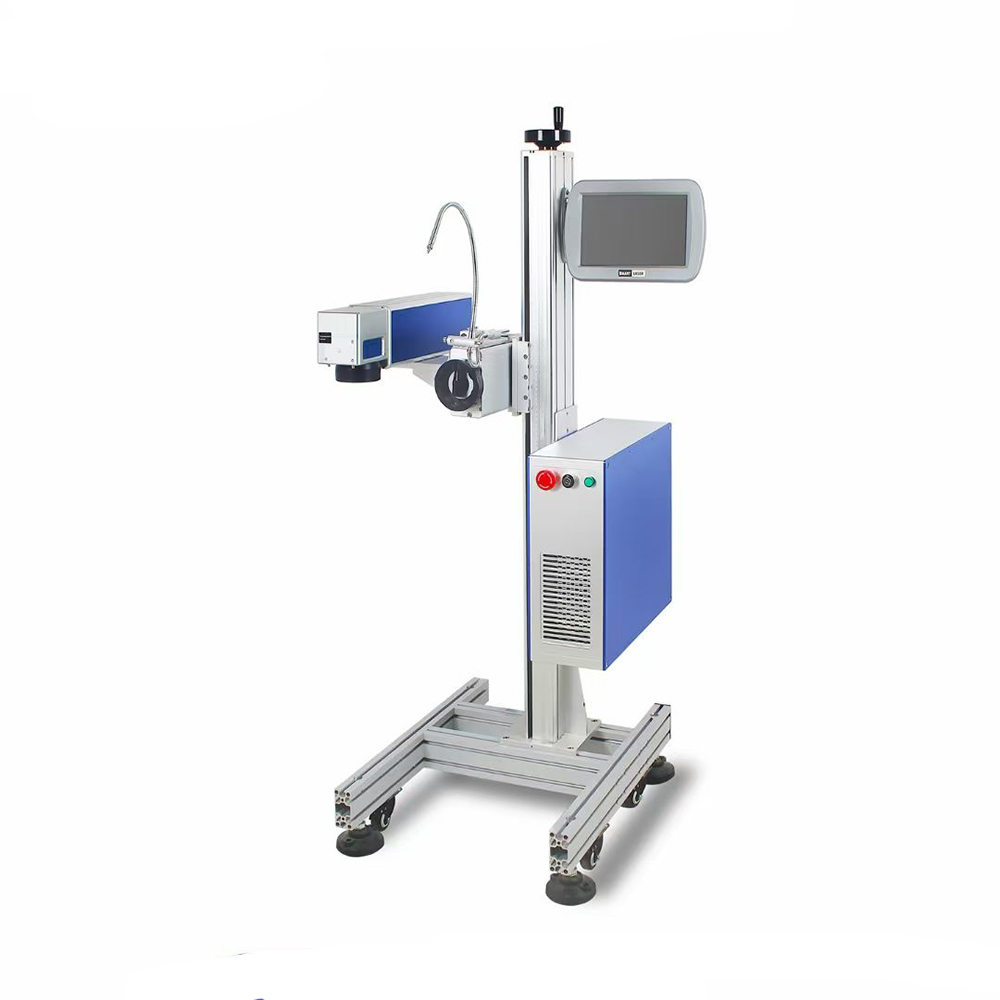
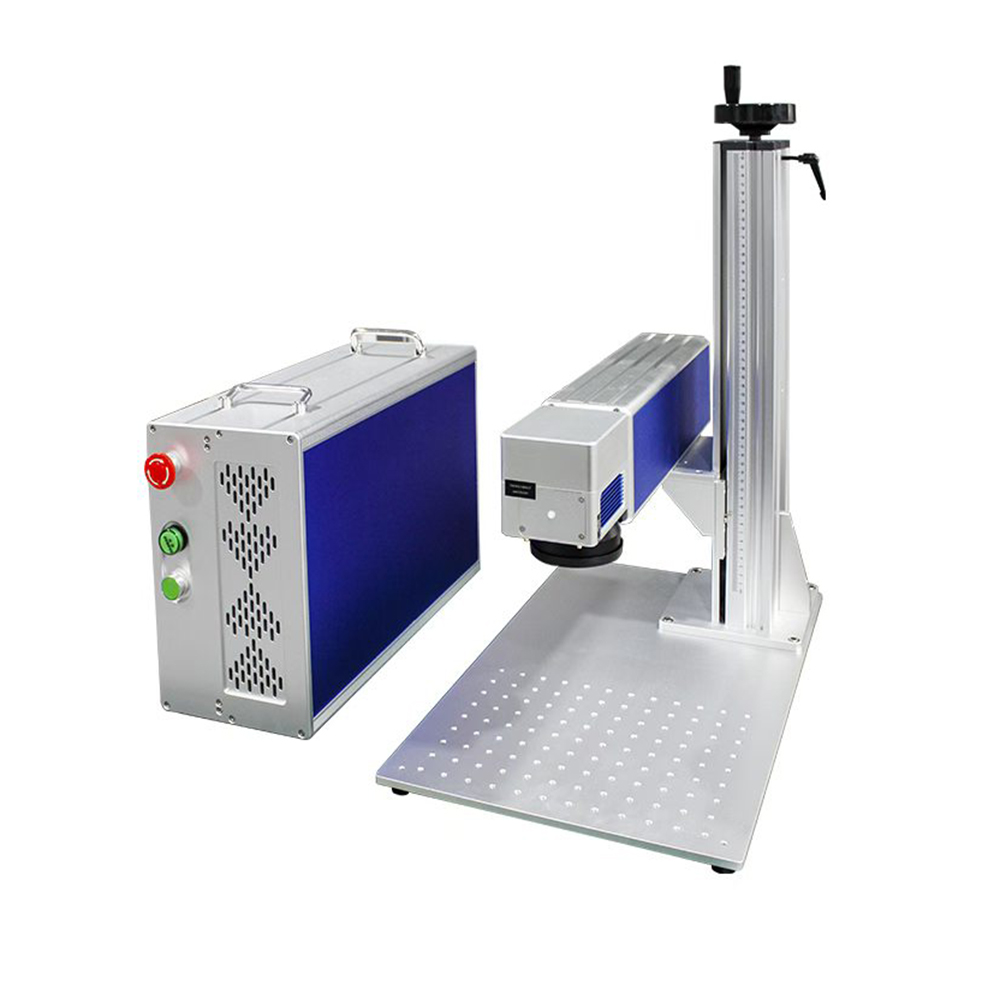
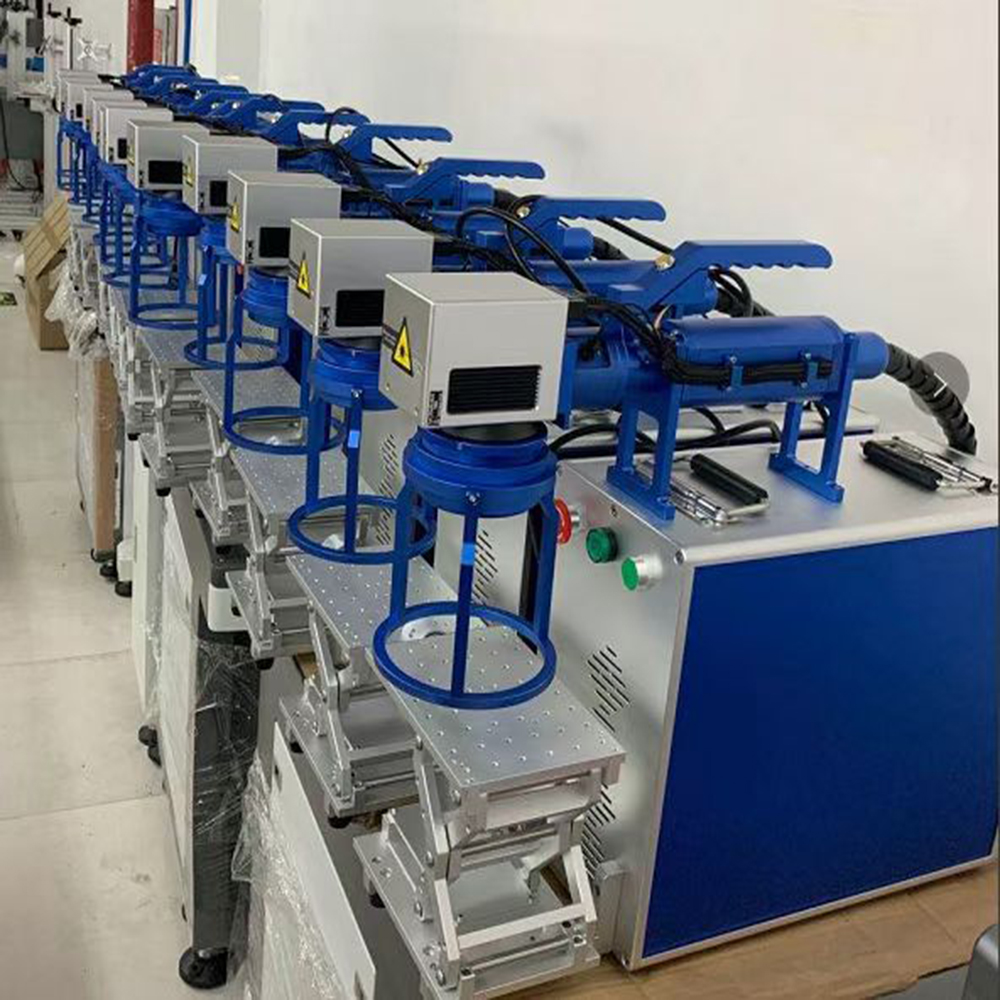
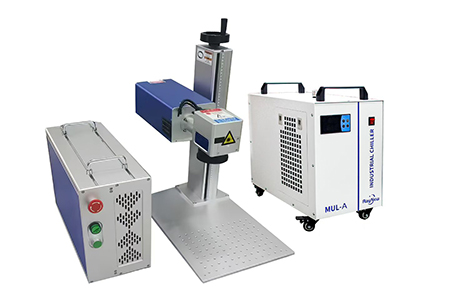
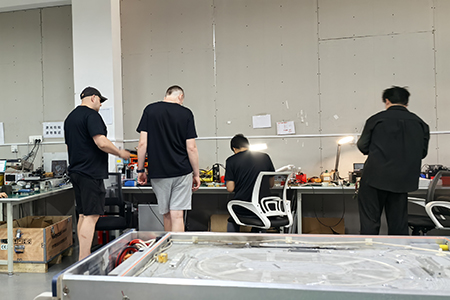
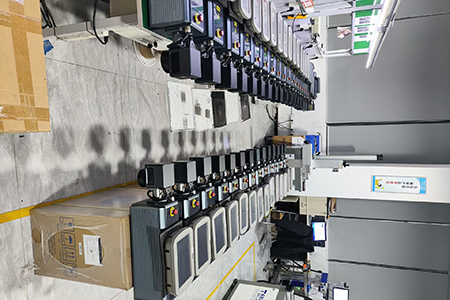
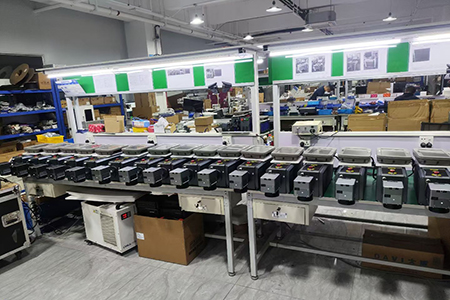
หลักสูตรนี้มุ่งเน้นการปฏิบัติงานจริง ซึ่งรวมถึงการเลือกแกลแวนอมิเตอร์ การเลือกเลนส์ฟิลด์ การติดตั้งการ์ดควบคุมและซอฟต์แวร์ การเดินเครื่องแหล่งกำเนิดเลเซอร์ รวมทั้งการประกอบและการเดินเครื่องทั่วไป พารามิเตอร์กระบวนการ การวินิจฉัยข้อผิดพลาด และการแกะสลักแบบออน-เดอะ-ฟลาย (on-the-fly pipeline marking) สำหรับอุปกรณ์แกะสลักด้วยเลเซอร์ไฟเบอร์ เลเซอร์ยูวี และเลเซอร์คาร์บอนไดออกไซด์ ทั้งหมดในซีรีส์
ข้อ หนึ่ง: การประกอบและการเดินเครื่องอุปกรณ์
การปฏิบัติงานจริง: การเลือกแกลแวนอมิเตอร์ การเลือกเลนส์ฟิลด์ การติดตั้งการ์ดควบคุมและซอฟต์แวร์ การเดินเครื่องแหล่งกำเนิดเลเซอร์ การจัดแนวเส้นทางแสง
- การเลือกและจับคู่แกลแวนอมิเตอร์ เลือกแกล์วานอมิเตอร์ตามความยาวคลื่นของเลเซอร์และขนาดจุดแสงที่ส่งออก สำหรับเลเซอร์ไฟเบอร์กำลัง 20–50 วัตต์ ให้ใช้แกล์วานอมิเตอร์แบบดิจิทัลที่มีจุดแสงขนาด 10 มม. สำหรับเลเซอร์ไฟเบอร์กำลัง 50–100 วัตต์ ให้ใช้แกล์วานอมิเตอร์แบบดิจิทัลที่มีจุดแสงขนาด 14 มม. สำหรับอุปกรณ์ยูวี ให้ให้ความสำคัญกับแกล์วานอมิเตอร์แบบดิจิทัลความแม่นยำสูงที่มีจุดแสงขนาด 10 มม. สำหรับอุปกรณ์โค2 ให้ใช้แกล์วานอมิเตอร์เฉพาะสำหรับรังสีอินฟราเรดความยาวคลื่น 10.6 ไมโครเมตร แกล์วานอมิเตอร์แบบดิจิทัลมีความเหมาะสมกว่า โดยมีความแม่นยำในการวางตำแหน่งซ้ำได้ไม่เกิน 12 ไมโครเรเดียน และมีประสิทธิภาพในการต้านการรบกวนสัญญาณดีกว่าแบบแอนะล็อก สำหรับสถานการณ์การแกะสลักด้วยคลื่นวิทยุ (RF) ที่ต้องการความเร็วสูง จำเป็นต้องติดตั้งแกล์วานอมิเตอร์ที่มีการตอบสนองรวดเร็ว ระหว่างการติดตั้ง ให้ยึดขั้วต่อสัญญาณแบบ 25 พิน ให้แน่น และตรวจสอบให้แน่ใจว่ามีการต่อสายดินอย่างมั่นคง เพื่อหลีกเลี่ยงการรบกวนสัญญาณ
-
การเลือกและจับคู่เลนส์สนาม เลนส์สนามต้องตรงกับความยาวคลื่นและจุดรับแสงของแกแลแวนอมิเตอร์ของอุปกรณ์อย่างเคร่งครัด ห้ามใช้เลนส์สนามข้ามรุ่นโดยเด็ดขาด เลนส์สนามควอตซ์ทั่วไปใช้กับเลเซอร์ไฟเบอร์ เลนส์สนามควอตซ์พิเศษสำหรับยูวีใช้กับอุปกรณ์ยูวี และเลนส์สนามสังกะสีเซเลไนด์ (ZnSe) ใช้กับอุปกรณ์ CO₂ ห้ามสัมผัสพื้นผิวเคลือบด้วยมือเปล่า เลือกความยาวโฟกัสตามขนาดพื้นที่ทำเครื่องหมาย: ความยาวโฟกัสสั้นเหมาะสำหรับชิ้นงานขนาดเล็กและละเอียด F160 เหมาะสำหรับการใช้งานทั่วไป และ F254 เหมาะสำหรับการทำเครื่องหมายพื้นที่ขนาดใหญ่ การเลือกเลนส์ไม่ตรงกับความต้องการจะทำให้รูปแบบการลงเครื่องหมายบิดเบี้ยวที่ขอบ สำหรับเลนส์ที่สกปรก ให้ใช้กระดาษเช็ดเลนส์ชุบสารผสมแอลกอฮอล์ไร้น้ำกับอีเทอร์ในสัดส่วน 3:1 แล้วเช็ดเป็นวงเกลียวจากศูนย์กลางไปยังขอบ
- การติดตั้งการ์ดควบคุมและซอฟต์แวร์ควบคุม เลือกการ์ดควบคุมการตีเครื่องหมายที่สอดคล้องกันตามชนิดของเลเซอร์ สำหรับเลเซอร์ไฟเบอร์ ให้เชื่อมต่อแหล่งกำเนิดเลเซอร์กับการ์ดควบคุมผ่านสายเคเบิล SCSI แบบ 68 ขา หลังจากติดตั้งซอฟต์แวร์การตีเครื่องหมายลงในคอมพิวเตอร์อุตสาหกรรมแล้ว ให้ปิดการป้องกันไวรัสแบบเรียลไทม์เพื่อป้องกันไม่ให้ใช้ทรัพยากรการประมวลผลแบบเรียลไทม์ ปรับโหมดโปรโตคอลการสื่อสารภายในซอฟต์แวร์ระหว่างโหมดไฟเบอร์ / UV / CO₂ ตามประเภทของอุปกรณ์ เชื่อมต่อสายสัญญาณโมดูเลชันสำหรับเลเซอร์แบบ RF-tube และปรับอินเทอร์เฟซขับเคลื่อนแรงดันสูงสำหรับเลเซอร์แบบ glass-tube รองรับการทำงานแบบขนานหลายการ์ด และสามารถเชื่อมต่อเอนโคเดอร์ภายนอกเพื่อการตีเครื่องหมายแบบ on-the-fly ได้
-
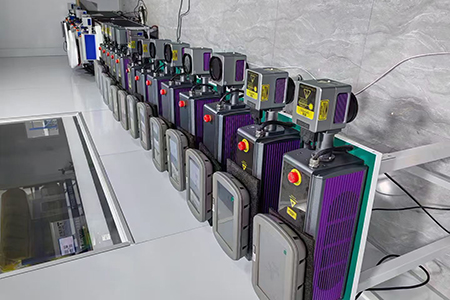
การตรวจสอบและปรับแต่งแหล่งกำเนิดเลเซอร์ สำหรับเลเซอร์พัลส์ไฟเบอร์แบบโมปา: ต้องเว้นระยะว่างรอบตัวเลเซอร์อย่างน้อย 10 เซนติเมตร เพื่อระบายความร้อน รัศมีการโค้งต่ำสุดของเส้นใยแสงต้องไม่น้อยกว่า 200 มิลลิเมตร ห้ามดัดเส้นใยให้โค้งมากเกินไป ก่อนใช้งาน ให้เปิดเครื่องทิ้งไว้เพื่อให้ความร้อนขึ้นก่อนเป็นเวลา 60 วินาที ตั้งค่ากำลังเลเซอร์เป็นศูนย์ ทำการสแกนเฟรมเปล่าก่อน จากนั้นจึงค่อยเพิ่มกำลังเอาต์พุตขึ้นทีละน้อย สำหรับเลเซอร์ยูวีแบบระบายความร้อนด้วยน้ำ: ตรวจสอบระดับของเหลวในชิลเลอร์น้ำก่อนเริ่มใช้งาน ตั้งอุณหภูมิน้ำไว้ที่ 22–25 องศาเซลเซียส ห้ามเปิดใช้งานเลเซอร์จนกว่าอุณหภูมิจะถึงค่าที่ตั้งไว้ สำหรับเลเซอร์คาร์บอนไดออกไซด์: ตรวจสอบให้มั่นใจว่ามีการไหลเวียนของน้ำตามปกติในหลอดแก้วแบบระบายความร้อนด้วยน้ำ ตรวจสอบเงื่อนไขการระบายความร้อนด้วยอากาศหรือน้ำ และการเดินสายโมดูเลชันให้ถูกต้องสำหรับหลอดโลหะแบบ rf ใช้แผ่นเซรามิกแปลงพลังงานเพื่อตรวจสอบจุดเลเซอร์ที่ปล่อยออกมา จุดที่ผ่านเกณฑ์ต้องมีลักษณะกลมสม่ำเสมอ ไม่มีจุดมืดหรือรอยหยัก
 |
 |
ข้อที่สอง: พารามิเตอร์หลักของกระบวนการแกะสลักด้วยเลเซอร์
พารามิเตอร์ที่ปรับได้สำคัญ: กำลังเลเซอร์ ความถี่ ความกว้างของพัลส์ ความเร็วในการสแกน ระยะห่างระหว่างเส้นสแกน ปริมาณการโฟกัสผิด
พลังงานกำหนดความลึกของการทำเครื่องหมาย ความถี่ต่ำเหมาะกับการแกะสลักลึก ส่วนความถี่สูงเหมาะกับการทำเครื่องหมายสีแบบละเอียด ความกว้างของพัลส์แคบช่วยลดผลกระทบจากความร้อน การโฟกัสเลนส์แบบบวกหรือลบช่วยลดการสะสมความร้อนระหว่างการประมวลผล
| เป้าหมายการประมวลผล |
พารามิเตอร์อ้างอิง |
| การทำเครื่องหมายสีขาวบนเหล็กกล้าไร้สนิม |
ระยะห่างของเส้นฮิตช์ 0.1 มม. ความเร็วในการสแกน 1200–1500 มม./วินาที พลังงาน 20% |
| การทำเครื่องหมายสีดำบนเหล็กกล้าไร้สนิม |
ระยะห่างของเส้นฮิตช์ 0.03–0.05 มม. ความเร็วในการสแกน 100–200 มม./วินาที พลังงาน 80% |
| การแกะสลักลึกบนโลหะ |
การโฟกัสเลนส์แบบลบ 2–4 มม. พร้อมรูปแบบฮิตช์แบบโค้งข้ามแนว |
| การขึ้นรูปสีบนสเตนเลส |
ความกว้างของพัลส์แคบ ระยะห่างของเส้นฮิตช์ 0.001–0.002 มม. |
| การตอกเครื่องหมายบนพลาสติกที่เคลือบสี |
ระยะห่างของเส้นเลเซอร์ (hatch spacing) 0.1 มม. ความเร็วในการสแกน 1000–2000 มม./วินาที กำลังเลเซอร์ 25–30% |
III. การวิเคราะห์ข้อผิดพลาดทั่วไป
- รูปแบบการตอกเครื่องหมายไม่ชัดเจน หรือจางเกินไป : ยังไม่ถอดฝาครอบป้องกันเลนส์สนามออก; มีสิ่งสกปรกเกาะอยู่ที่เลนส์สนาม หรือหน้าต่างป้องกัน; จุดโฟกัสเบี่ยงเบน; ค่าศูนย์ของกาลวาโนมิเตอร์คลาดเคลื่อน; ข้อกำหนดของจุดเลเซอร์ไม่สอดคล้องกันระหว่างกาลวาโนมิเตอร์กับเลนส์สนาม
- วัสดุไหม้เกินไป หรือถูกเผาไหม้ : กำลังเลเซอร์สูงเกินไป; ความเร็วในการสแกนต่ำเกินไป; ระยะห่างของเส้นเลเซอร์แคบเกินไป ส่งผลให้ความร้อนสะสมมากเกินไป
- พื้นผิวที่สลักลายมีความหยาบ : พลังงานต่อพัลส์สูงเกินไป; การตั้งค่ามุมเส้นเลเซอร์ (hatch angle) และอัตราส่วนการทับซ้อนของพัลส์ (pulse overlap ratio) ไม่เหมาะสม; ฟังก์ชันการสลักแบบไขว้ (cross-hatching) ยังไม่เปิดใช้งาน
- กราฟิกเวกเตอร์ไม่สมบูรณ์ มีส่วนที่ขาดหายหรือแยกขาดจากกัน ข้อบกพร่องจุดหยุดทำงานแบบเนทีฟในไฟล์เวกเตอร์ CAD ต้นฉบับ; การแยกวิเคราะห์เวกเตอร์โดยซอฟต์แวร์ผิดปกติ โปรดซ่อมแซมกราฟิกล่วงหน้าในซอฟต์แวร์วาดภาพ
- ตัวบ่งชี้จุดสีแดงทำงานตามปกติ แต่ไม่มีลำแสงเลเซอร์ออก สายสื่อสารเลเซอร์หลวม; เลือกโปรโตคอลเลเซอร์ผิดในซอฟต์แวร์; ปุ่มหยุดฉุกเฉินยังไม่ถูกปลดล็อก; เลเซอร์ถูกกระตุ้นให้ร้อนเกินไปหรือเข้าสู่โหมดป้องกันความปลอดภัย
-
ลวดลายยืดหรือวางตำแหน่งผิดในขณะทำเครื่องหมายแบบออน-เดอะ-ฟลาย สายเอนโคเดอร์ต่อผิดทิศทาง; พารามิเตอร์ค่าพัลส์เทียบเท่าไม่ถูกต้อง; ความล่าช้าของเซ็นเซอร์ทริกเกอร์โฟโตอิเล็กทริกไม่สอดคล้องกับความเร็วสายการผลิต
 |
 |
ตอนที่สี่: การทำเครื่องหมายแบบออน-เดอะ-ฟลายสำหรับระบบสายพาน
ใช้สำหรับการทำเครื่องหมายข้อมูลออนไลน์ เช่น หมายเลขล็อต หมายเลขซีเรียล และวันที่ผลิต บนสายการผลิต
- องค์ประกอบฮาร์ดแวร์ โฮสต์เครื่องทำเครื่องหมายด้วยเลเซอร์, เครื่องลำเลียง, เอนโคเดอร์แบบหมุน, เซ็นเซอร์ทริกเกอร์โฟโตอิเล็กทริก เอนโคเดอร์ทำหน้าที่เก็บความเร็วสายการผลิตแบบเรียลไทม์และส่งข้อมูลกลับไปยังการ์ดควบคุมเพื่อปรับแก้เส้นทางการสแกนแบบเรียลไทม์
- ประเด็นสำคัญในการติดตั้งและปรับแต่งระบบ : ตั้งค่าค่าเทียบเคียงพัลส์ของเอนโค้ดเดอร์และทิศทางการหมุนในซอฟต์แวร์ให้ถูกต้อง ตั้งค่าความล่าช้าของการกระตุ้นโฟโตอิเล็กทริกให้เหมาะสม สามารถนำเข้าข้อความแบบเปลี่ยนแปลงได้จากไฟล์ Excel เพื่อเพิ่มเลขลำดับอัตโนมัติ ความเร็วจริงของสายการผลิตต้องไม่เกินความเร็วสแกนสูงสุดของกาลาวาโนมิเตอร์
- การบำรุงรักษาสำหรับการผลิตจำนวนมาก : ดำเนินการตรวจสอบตัวอย่างชิ้นแรกอย่างสมบูรณ์สำหรับแต่ละล็อต ตรวจสอบลูกกลิ้งกดเอนโค้ดเดอร์เป็นระยะ และแก้ไขปัญหาสายพานเบี่ยงเบน ปรับเพิ่มความถี่ในการบำรุงรักษาเลนส์ภาคสนามเมื่อทำงานในสภาพแวดล้อมที่มีฝุ่นมาก

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR