
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


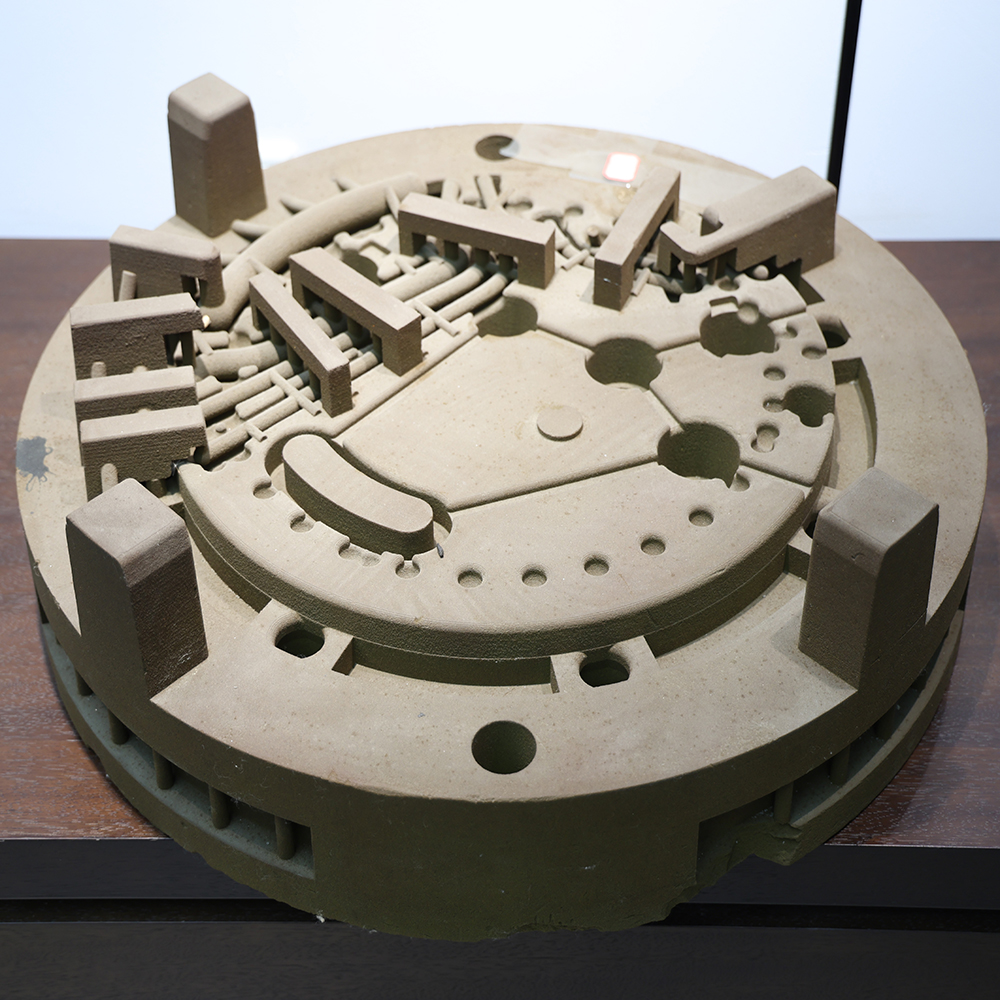
Техническое обучение по технологии металлической 3D-печати методом селективного лазерного плавления (SLM)
Добро пожаловать на технический курс повышения квалификации по технологии трёхмерной печати с использованием селективного лазерного плавления (SLM) в металлической порошковой ванне. В рамках обучения рассматриваются принципы работы оборудования, основные технологические параметры, эксплуатационные требования, а также правила безопасной эксплуатации и технического обслуживания. Цель курса — укрепить ваши базовые знания о технологиях SLM, стандартизировать процедуры работы с оборудованием и помочь избежать технологических дефектов и рисков для occupational safety. Ниже приведены основные темы обучения.
1. Применение трёхмерной печати в металлической порошковой ванне (SLM)
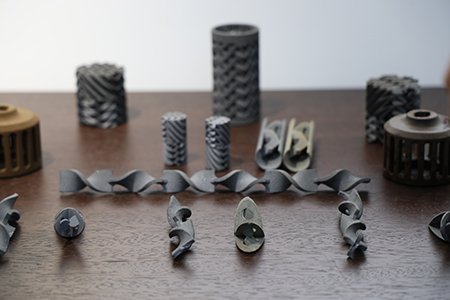
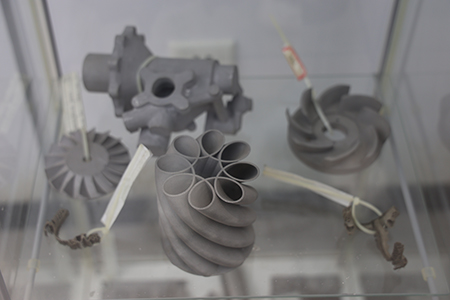
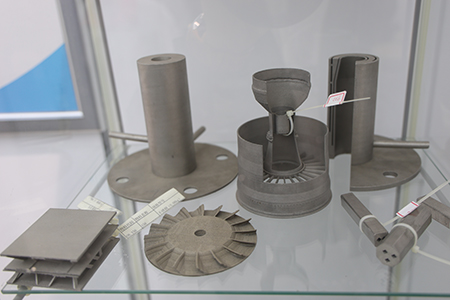
Как технология лазерного плавления в порошковой ванне, SLM полностью расплавляет металлические порошки лазерным лучом в инертной защитной атмосфере, обеспечивая изготовление сложных металлических деталей с плотностью, близкой к теоретической. Эта технология решает задачи производства интегрированных и облегчённых конструкций, которые невозможно или крайне сложно реализовать традиционными методами обработки.
 |
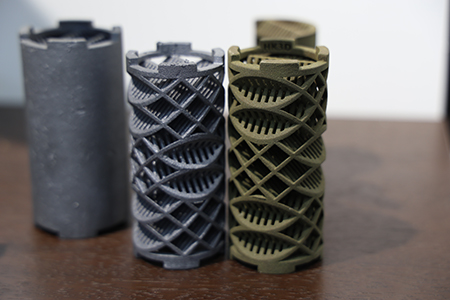 |
Основные сценарии применения:
- Авиакосмическая промышленность — Детали из титановых сплавов и жаропрочных сплавов: корпуса двигателей, камеры сгорания и решётчатые несущие конструкции для комплексного снижения массы.
- Промышленность плесень : Вставки для пресс-форм с конформными каналами охлаждения для сокращения циклов литья и повышения выхода годной продукции.
- Научные исследования и высокотехнологичное оборудование : Образцы процессов новых материалов, детали со сложными каналами потока и специальные теплоотводящие компоненты нестандартной формы.
Типичные технологические возможности: точность формования ±0,1 мм (при L ≤ 100 мм); регулируемая толщина нанесения порошка — от 20 мкм до 400 мкм. Многолучевая конфигурация значительно повышает эффективность печати.
2. Ключевые аспекты подготовки металлического порошка для технологии SLM
Металлический порошок напрямую определяет качество напечатанных деталей. Сферический металлический порошок, полученный методом диспергирование газом , широко применяется в технологии SLM. В этом процессе сплавная исходная заготовка расплавляется при высокой температуре; струя расплавленного металла дробится инертным газом под высоким давлением и затвердевает в виде сферического порошка при охлаждении.
 |
 |
Основные технические характеристики: размер частиц — 15–53 мкм; высокая сферичность и хорошая текучесть. Содержание кислорода и посторонние примеси должны строго контролироваться, поскольку примеси могут вызывать дефекты деталей и аварийные ситуации из-за столкновения скрепера.
Рекомендации по эксплуатации: порошок следует хранить в условиях вакуумной сушки. Переработанный порошок необходимо просеивать через взрывозащищённое вибрационное сито и смешивать со свежим порошком в установленном соотношении перед повторным использованием. Для реакционноспособных сплавов, таких как титан и алюминий, следует избегать длительного пребывания на открытом воздухе.
3. Оптическая система оборудования SLM
Оптическая система является энергетическим ядром оборудования и состоит из волоконных лазеров, сканирующих гальванометров, фокусирующих линзовых блоков, защитных окон и системы водяного охлаждения. В многолазерных установках применяются несколько независимых оптических каналов для параллельной обработки.
 |
 |
- Лазер : Одномодовый волоконный лазер с выходной мощностью не менее 500 Вт, длиной волны 1060 нм, плавно регулируемой мощностью в диапазоне от 10 % до 100 % и качеством пучка M² ≤ 1,1. Требуется периодическая калибровка мощности.
- Сканирующий гальванометр : Скорость сканирования ≥ 7 м/с. Калиброванная точность остаётся стабильной более трёх месяцев. Избегайте сильных вибраций оборудования, чтобы предотвратить смещение нулевой точки гальванометров.
- Оптические компоненты : Кварцевое защитное окно — расходуемая деталь, предназначенная для блокировки паров и брызг внутри камеры построения. Немедленно замените его при абляции или загрязнении. Глубина фокуса регулируется в пределах ±5 мм.
- Охлаждающая установка : Система водяного охлаждения с двойным температурным контролем и двойным управлением; оснащена блокировкой, реагирующей на расход и температуру охлаждающей жидкости. При аномалиях охлаждения оборудование автоматически подаёт сигнал тревоги и отключается.
4. Газовая система оборудования SLM и требования безопасности
Газовая система поддерживает атмосферу с низким содержанием кислорода для печати и выполняет функции фильтрации паров и защиты от взрыва пыли, что имеет решающее значение для качества процесса и безопасности эксплуатации.
 |
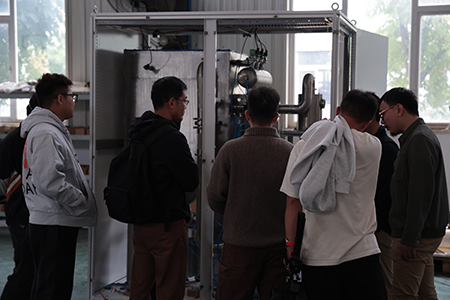 |
- Очистка атмосферы : объединяет вакуумное откачивание и заполнение инертным газом. Содержание кислорода внутри камеры может снизиться ниже 5000 частей на миллион в течение 30 минут. Уровень кислорода должен контролироваться на уровне ≤ 100 частей на миллион во время обработки, при превышении этого предела срабатывает автоматическая звуковая и световая сигнализация. Никогда не начинайте печать до достижения содержания кислорода установленного стандарта .
- Двухслойный воздушный поток : верхние и нижние выходы воздуха внутри камеры создают ламинарный поток для удаления паров и брызг, снижая риски загрязнения линзы и окисления расплавленной ванны.
- Система фильтрации трёхступенчатая фильтрация с использованием циклонного сепаратора и фильтрующих элементов класса H13, срок службы которых составляет не менее 30 000 часов. Поддержка онлайн-обратной продувки без остановки оборудования. Пассивация сборного бункера для золы с помощью пассивирующей жидкости при удалении золы для предотвращения самовоспламенения пыли. Перепад давления контролируется в режиме реального времени; при засорении фильтра срабатывает аварийная сигнализация. Не отключайте аварийные сигналы принудительно для продолжения производства.
5. Программное обеспечение для нарезки и управления оборудованием
Программный комплекс включает программное обеспечение для предварительной нарезки и систему управления оборудованием с бесплатным пожизненным обновлением.
- Программное обеспечение для предварительной нарезки поддерживает импорт файлов STL и нарезку непосредственно на станке. Все технологические параметры полностью настраиваемы. Функция проверки толщины предотвращает выбор неподходящего технологического пакета. Поддерживается пакетная обработка нескольких деталей. Угол поворота сканирующего пути — от 0° до 360° для снижения внутренних напряжений в деталях.
- Система управления оборудованием интерфейс «человек—машина» изолирован от фонового управления. Мощность лазера и скорость сканирования могут регулироваться в реальном времени во время печати с немедленным эффектом. Ключевые данные — например, количество слоёв, продолжительность обработки и температура подложки — отображаются в режиме реального времени. Встроенные функции самодиагностики неисправностей и звуково-визуальной сигнализации. Доступна задержка охлаждения при сканировании одного слоя для снижения деформации, вызванной накоплением тепла.
Совет по обучению: фиксируйте все изменения технологических параметров в ходе практической работы. Перед началом серийного производства выполните проверку на небольших образцах.
6. Конфигурация и эксплуатация вспомогательного оборудования
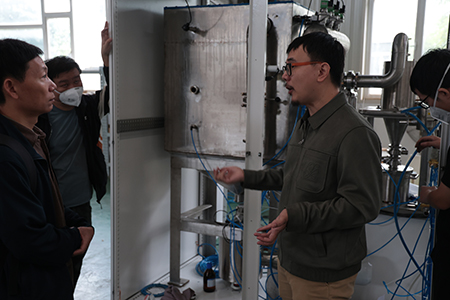
Полноценная рабочая станция SLM должна быть оснащена вакуумной сушильной печью, взрывозащищённым виброситом и взрывозащищённым вакуумным пылесосом. Всё вспомогательное оборудование должно соответствовать требованиям взрывозащиты.
 |
 |
| Оборудование | Основная функция | Эксплуатационные замечания |
|---|---|---|
| Вакуумная сушильная печь | Просушите порошок и подложку, чтобы предотвратить пористость, вызванную водородом. | Степень вакуума < 133 Па; открывать дверцу камеры только после полного охлаждения |
| Взрывозащищённое вибрационное сито | Сортировка первичного и вторичного порошка для удаления шлака | Оснащено ультразвуковым устройством против засорения; сортировку реакционного порошка рекомендуется проводить в инертной атмосфере |
| Взрывозащищённый пылесос | Удаление рассыпавшегося металлического порошка | Обязательна сертификация на взрывозащищённость. Использование обычных пылесосов для сбора металлической пыли запрещено. Обеспечьте надёжное заземление для рассеивания статического электричества. |
Итоги обучения и напоминания по технике безопасности
Уважаемые участники: оборудование SLM создаёт опасность лазерного излучения, воспламеняемого металлического порошка и инертного защитного газа. Работа непосредственно с оборудованием разрешена только после завершения полного курса обучения по технике безопасности .
 |
 |
При ежедневном осмотре особое внимание уделяйте состоянию оптического охлаждения, контролю содержания кислорода, перепаду давления на фильтре, блокировке дверцы камеры и доступности аварийной кнопки остановки. Для работы с порошками запрещено использовать неискробезопасные заменители. Ведите полные записи технологических операций для обеспечения прослеживаемости процесса и устранения неисправностей.
