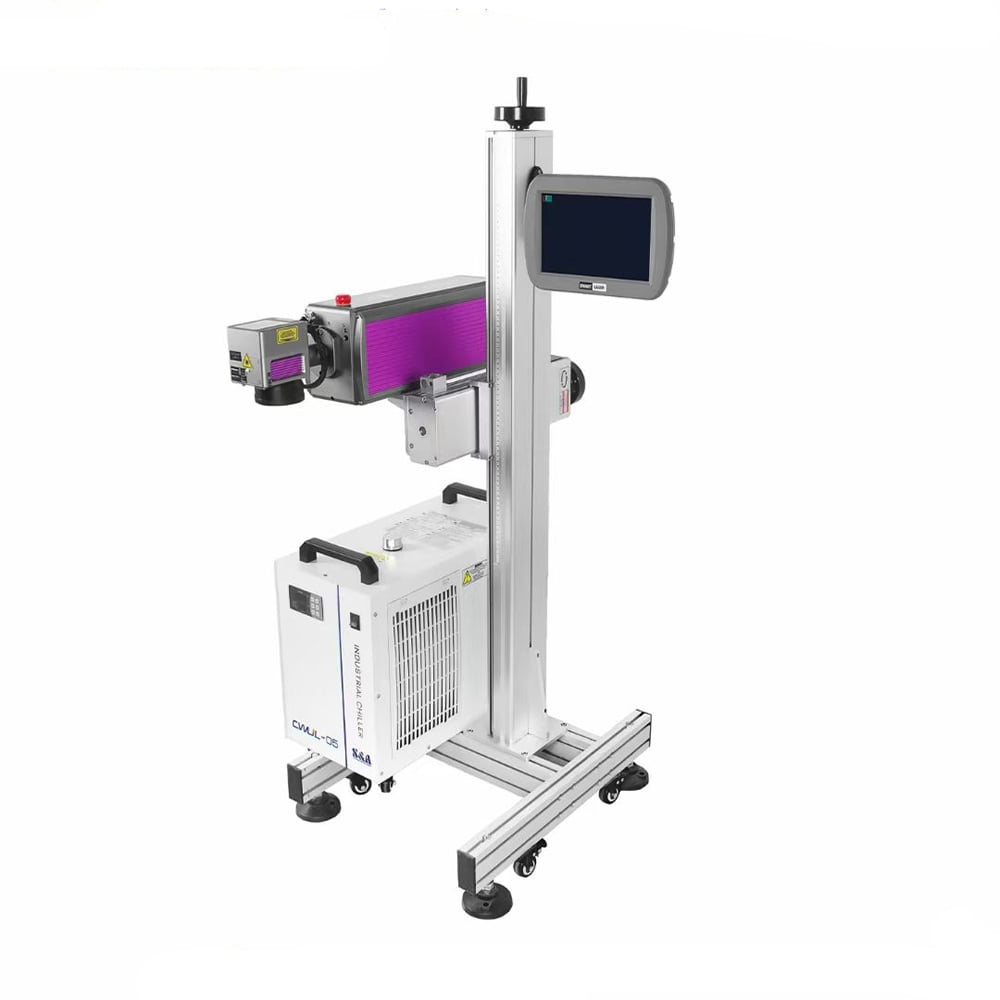
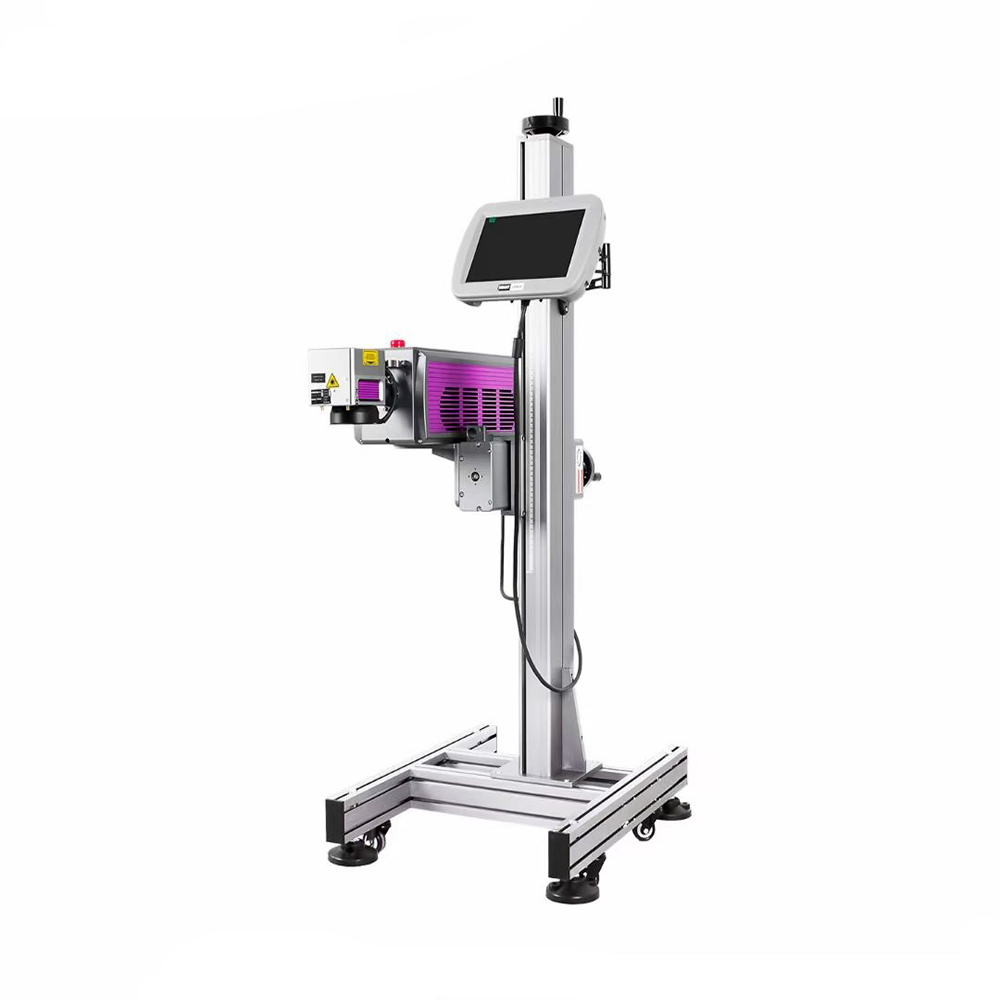
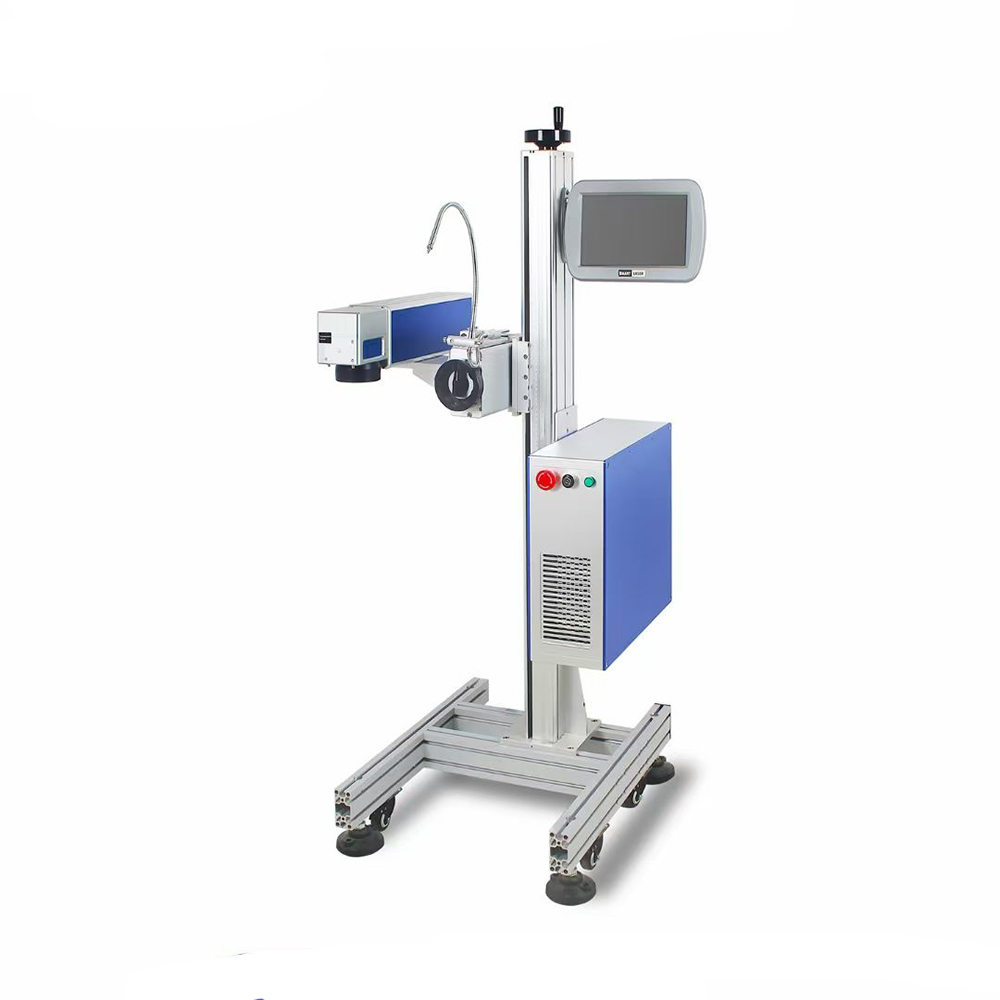
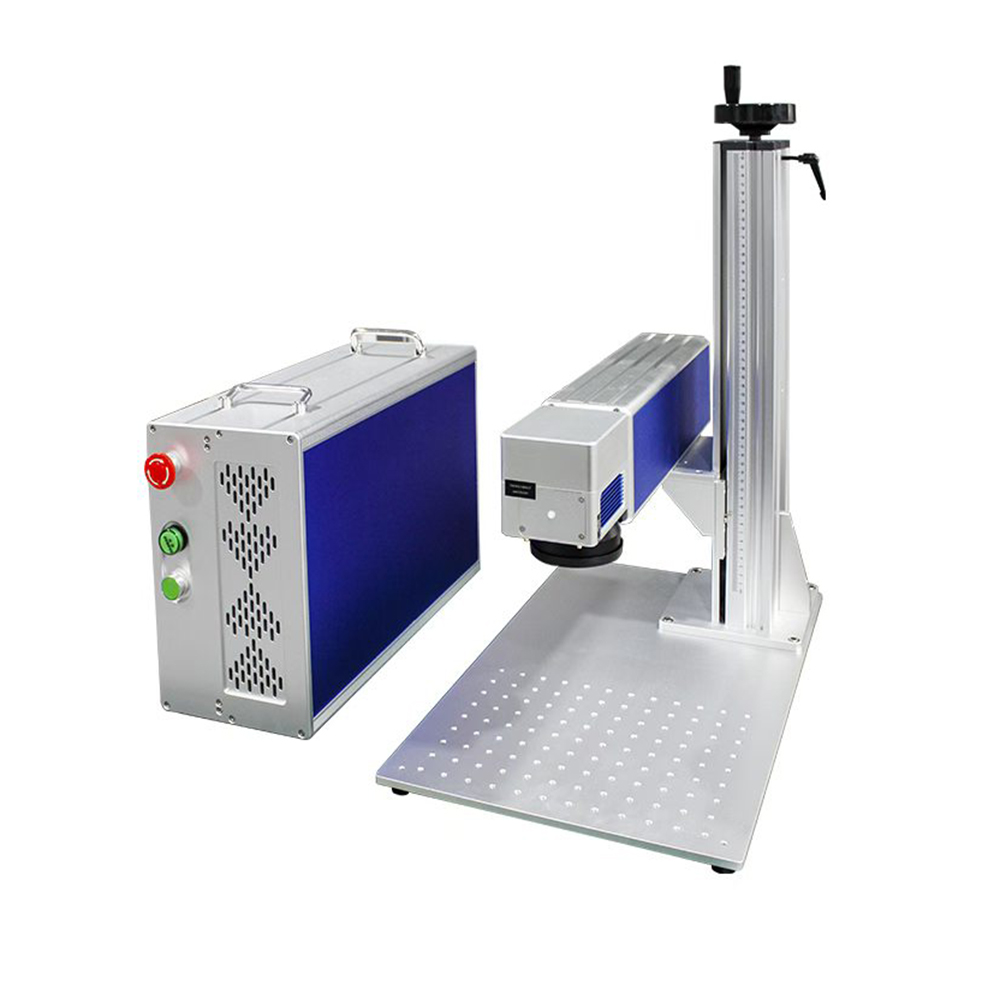
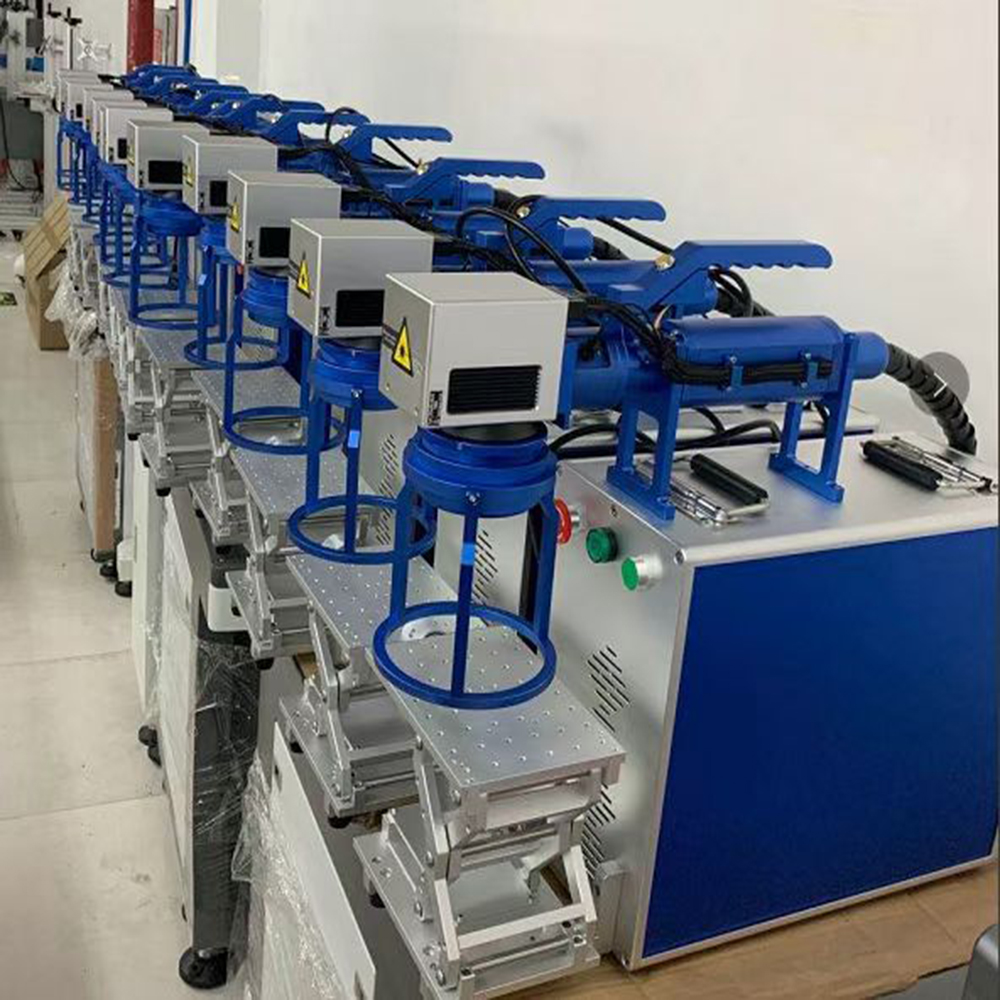
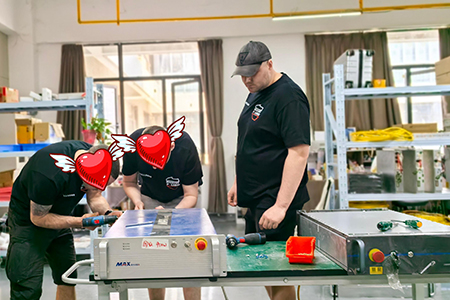
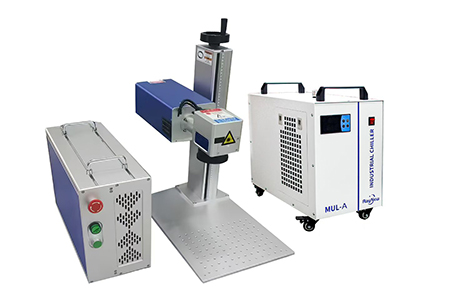
Этот курс ориентирован на практические операции: выбор гальванометра, выбор объектива поля, установка управляющей платы и программного обеспечения, ввод в эксплуатацию лазерного источника. Охватывает общую сборку и ввод в эксплуатацию, технологические параметры, диагностику неисправностей и маркировку «на лету» для всей линейки волоконных, УФ и CO₂-лазерных маркировочных установок.
I. Сборка и ввод в эксплуатацию оборудования
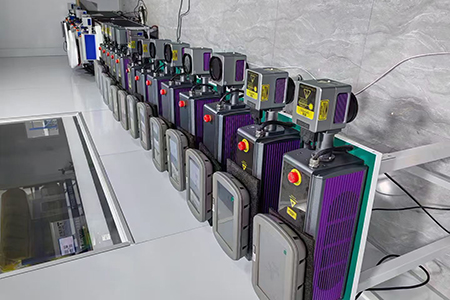
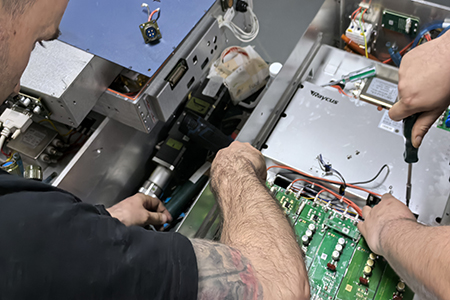
Практические операции: выбор гальванометра, выбор объектива поля, установка управляющей платы и программного обеспечения, ввод в эксплуатацию лазерного источника, юстировка оптического тракта
- Выбор и согласование гальванометра Выбирайте гальванометры в зависимости от длины волны лазера и размера выходного пятна. Для волоконных лазеров мощностью 20–50 Вт используйте цифровые гальванометры с пятном диаметром 10 мм; для волоконных лазеров мощностью 50–100 Вт — цифровые гальванометры с пятном диаметром 14 мм. Для УФ-оборудования отдайте предпочтение высокоточным цифровым гальванометрам с пятном диаметром 10 мм. Для СО₂-оборудования применяйте специализированные инфракрасные гальванометры для длины волны 10,6 мкм. Предпочтение отдаётся цифровым гальванометрам, повторяющая точность позиционирования которых составляет ≤ 12 мкрад, а помехоустойчивость выше, чем у аналоговых моделей. Для высокоскоростных RF-маркировочных задач применяйте гальванометры с высоким быстродействием. Во время установки надёжно закрепите 25-контактный сигнальный разъём и обеспечьте качественное заземление во избежание помех в сигнале.
-
Выбор и согласование объектива поля Объективы поля должны строго соответствовать длине волны и размеру входного пятна гальванометра оборудования. Смешивание моделей запрещено. Обычные кварцевые объективы поля применяются для волоконных лазеров; специальные УФ-кварцевые объективы поля — для УФ-оборудования; объективы поля из цинка селенида (ZnSe) — для CO₂-оборудования. Не прикасайтесь к покрытой поверхности голыми руками. Выбирайте фокусное расстояние в соответствии с требуемым полем обзора маркировки: короткое фокусное расстояние — для тонкой обработки мелких деталей; F160 — для универсального применения; F254 — для маркировки на больших площадях. Несоответствие вызовет искажение контуров маркировочного рисунка по краям. Для загрязнённых объективов используйте салфетку для оптики, смоченную в смеси безводного этилового спирта и эфира в соотношении 3:1, и протирайте спирально от центра к краю.
- Установка платы управления и программного обеспечения управления Выберите соответствующую управляющую плату маркировки в зависимости от типа лазера. Для волоконных лазеров подключите лазерный источник и управляющую плату с помощью 68-контактного SCSI-кабеля. После установки программного обеспечения для маркировки на промышленный ПК отключите защиту в реальном времени от вредоносных программ, чтобы предотвратить использование ресурсов вычислений в реальном времени. Переключайте протокол связи между режимами волоконный / УФ / CO₂ в программном обеспечении в соответствии с типом оборудования. Подключите кабели модулирующего сигнала для RF-трубчатых лазеров и адаптируйте интерфейсы высоковольтного управления для стеклянных трубчатых лазеров. Поддерживается параллельная работа нескольких плат; энкодеры могут быть подключены внешним образом для маркировки «на лету».
-
Ввод в эксплуатацию лазерного источника Для волоконных импульсных лазеров MOPA: обеспечьте зазор ≥ 10 см вокруг лазера для отвода тепла. Минимальный радиус изгиба волокна должен составлять ≥ 200 мм; резкий изгиб запрещён. Перед началом работы выполните предварительный прогрев в течение 60 с после включения питания, установите мощность на ноль, проведите сканирование пустого кадра, затем постепенно увеличивайте выходную мощность. Для УФ-лазеров с водяным охлаждением: перед запуском проверьте уровень жидкости в чиллере. Установите температуру воды в диапазоне 22–25 °C. Не включайте лазерный выход до достижения заданной температуры. Для CO₂-лазеров: убедитесь в нормальной циркуляции воды в стеклянных трубках с водяным охлаждением; проверьте условия воздушного/водяного охлаждения и подключение модуляционных проводов для металлических РЧ-трубок. Используйте керамический преобразовательный лист для визуального контроля лазерного пятна на выходе. Пригодное пятно имеет круглую форму, равномерное распределение интенсивности, без тёмных участков или вырезов.
 |
 |
II. Основные параметры процесса лазерной маркировки
Ключевые регулируемые параметры: мощность лазера, частота, длительность импульса, скорость сканирования, шаг штриховки, величина дефокусировки
Мощность определяет глубину маркировки. Низкая частота подходит для глубокой гравировки; высокая частота — для тонкой цветной маркировки. Узкая ширина импульса снижает тепловое воздействие. Положительная или отрицательная дефокусировка уменьшает накопление тепла в процессе обработки.
| Объект обработки |
Справочные параметры |
| Белая маркировка на нержавеющей стали |
Шаг штриховки 0,1 мм, скорость сканирования 1200–1500 мм/с, мощность 20 % |
| Чёрная маркировка на нержавеющей стали |
Шаг штриховки 0,03–0,05 мм, скорость сканирования 100–200 мм/с, мощность 80 % |
| Глубокая гравировка по металлу |
Отрицательная дефокусировка 2–4 мм, арочная перекрёстная штриховка |
| Цветная маркировка на нержавеющей стали |
Узкая ширина импульса, шаг штриховки 0,001–0,002 мм |
| Маркировка на окрашенном пластике |
Шаг штриховки 0,1 мм, скорость сканирования 1000–2000 мм/с, мощность 25–30 % |
III. Типовые методы диагностики неисправностей
- Размытые / слабо выраженные маркировочные узоры : Защитный колпачок на полевом объективе не снят; загрязнение полевого объектива или защитного окна; смещение фокальной точки; дрейф нулевой точки гальванометра; несоответствие параметров пятна между гальванометром и полевым объективом.
- Переплавление / обгорание детали : Слишком высокая мощность лазера; слишком низкая скорость сканирования; слишком малый шаг штриховки, приводящий к сильному тепловому накоплению.
- Шероховатая гравированная поверхность : Избыточная энергия одного импульса; некорректные настройки угла штриховки и коэффициента перекрытия импульсов; функция перекрёстной штриховки отключена.
- Неполные векторные изображения с разрывами сегментов : Дефекты точек разрыва в исходном векторном CAD-файле; аномальный анализ векторов программным обеспечением. Предварительно отремонтируйте графику в программе для работы с чертежами.
- Нормальный красный индикатор, но отсутствует лазерный выход : Ослабленные провода связи лазера; неправильный выбор протокола лазера в программном обеспечении; не сброшена кнопка аварийной остановки; срабатывание защиты лазера из-за перегрева или по соображениям безопасности.
-
Растянутые / смещённые узоры при маркировке в режиме on-the-fly : Обратное подключение проводов энкодера; неверный параметр эквивалента импульса; несоответствие между задержкой срабатывания фотодатчика и скоростью производственной линии.
 |
 |
IV. Маркировка в потоке (on-the-fly)
Применяется для онлайн-маркировки партийных номеров, серийных номеров и дат производства на производственных линиях.
- Состав аппаратного обеспечения : Лазерная маркировочная станция, конвейерная лента, вращающийся энкодер, фотодатчик триггера. Энкодер собирает данные о текущей скорости линии в реальном времени и передаёт их обратно на управляющую плату для коррекции траектории сканирования в реальном времени.
- Ключевые моменты пусконаладочных работ : Правильно настройте эквивалент импульсов энкодера и направление вращения в программном обеспечении. Установите соответствующую задержку срабатывания фотодатчика. Переменный текст можно импортировать из файлов Excel для автоматического увеличения серийного номера. Фактическая линейная скорость не должна превышать максимальную скорость сканирования гальванометра.
- Техническое обслуживание при массовом производстве : Проведите полную проверку первого образца для каждой партии. Периодически проверяйте прижимной ролик энкодера и устраняйте отклонение ремня. Увеличьте частоту технического обслуживания поляризационного объектива в условиях работы с высоким уровнем пыли.
 |
 |

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR