
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


Обучение технологиям лазерной очистки
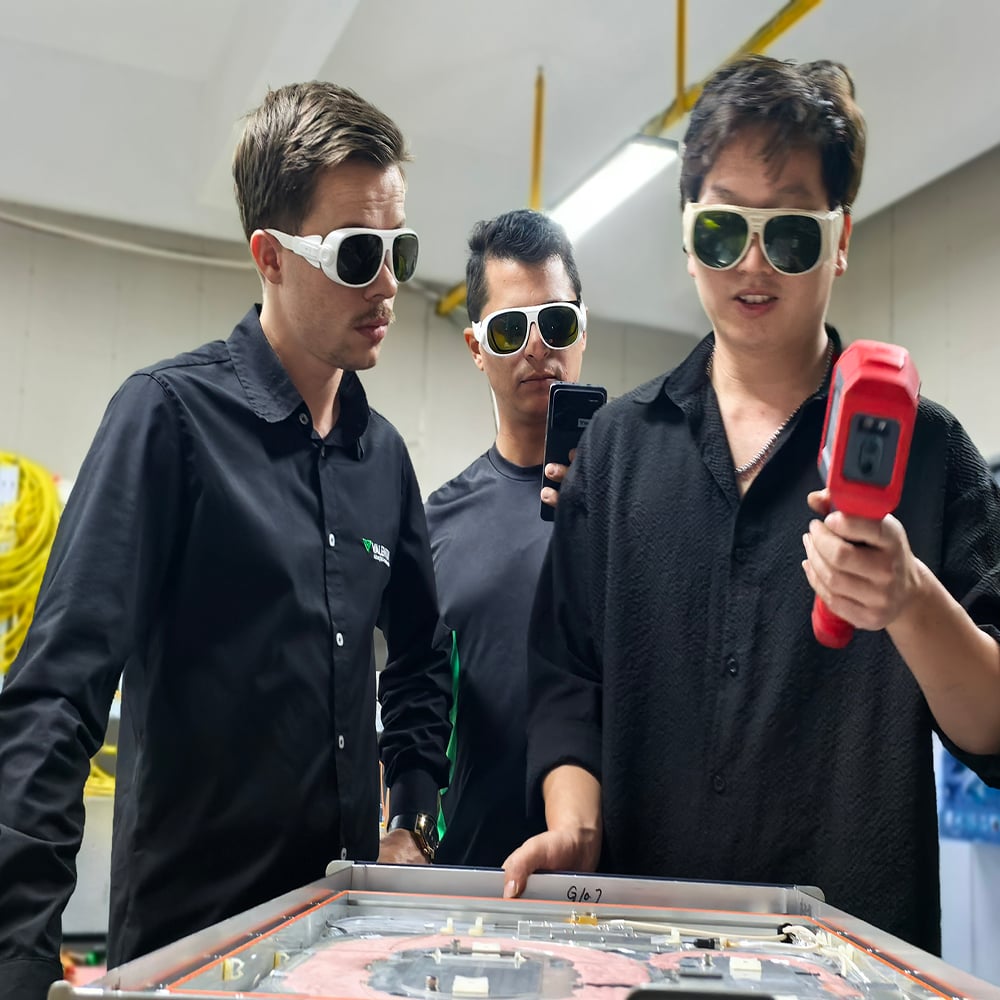
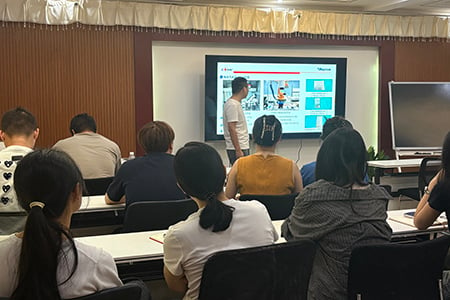
DMK предлагает практические курсы обучения на заводе для зарубежных партнёров. На основе реальных импульсных лазерных очистителей серии DPL, композитного очистного оборудования серии SLCHY и Специализированных лазеров JPT MOPA для лазерной очистки , очная учебная мастерская охватывает семь основных модулей: процесс импульсной лазерной очистки MOPA, сборка импульсных лазерных очистных машин, удаление ржавчины и текстурирование непрерывным лазером, очистка блестящих поверхностей без повреждений, удаление краски с деревянной мебели, композитная лазерная очистка и техническое обслуживание ручных лазерных очистных головок. В сочетании с подлинными библиотеками технологических параметров обучение наделяет зарубежных клиентов компетенциями в области сборки оборудования, пусконаладки, разработки технологических процессов, а также эксплуатации и технического обслуживания, поддерживая расширение местного бизнеса в сфере промышленной очистки.
Основы процесса импульсной лазерной очистки MOPA
Этот модуль начинается с физических механизмов лазерной очистки. В нём объясняется образование плазмы и ударных волн после поглощения загрязнениями лазерной энергии, что вызывает фотоабляцию, испарение, фотодекомпозицию и фотовибрацию для удаления оксидных плёнок, ржавчины и лакокрасочных покрытий. Особое внимание уделяется принципу двойного порога : плотность энергии импульса должна строго находиться между порогом удаления загрязнений и порогом повреждения основы, чтобы достичь качественных результатов очистки.
Слушатели изучают правила выбора лазеров JPT MOPA для лазерной очистки и понимают взаимосвязь между частотой повторения, пиковой мощностью и энергией одного импульса. Они также сравнивают характеристики равномерных (top-hat) профилей пучка с гауссовыми профилями и узнают, как равномерные пучки обеспечивают более однородную очистку и эффективно предотвращают перегрев основы.
 |
 |
Практическая сборка импульсных лазерных очистных машин
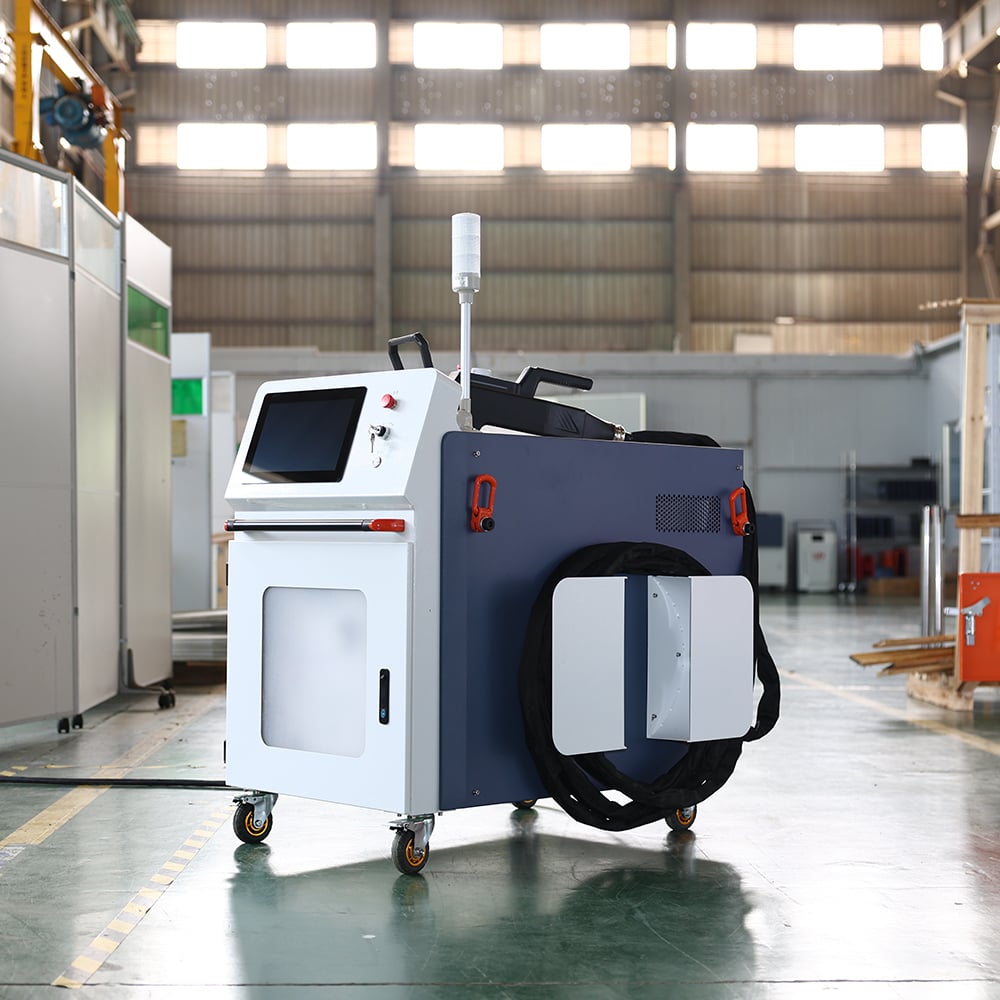
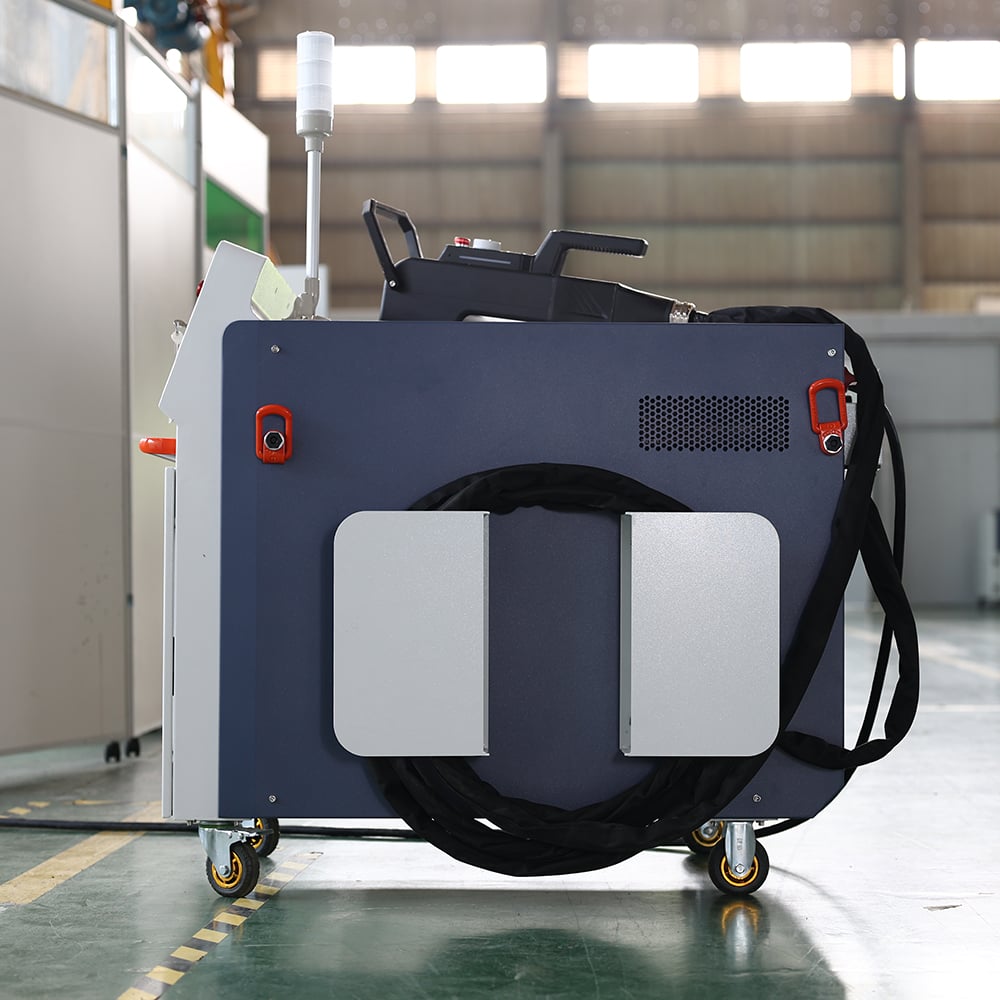
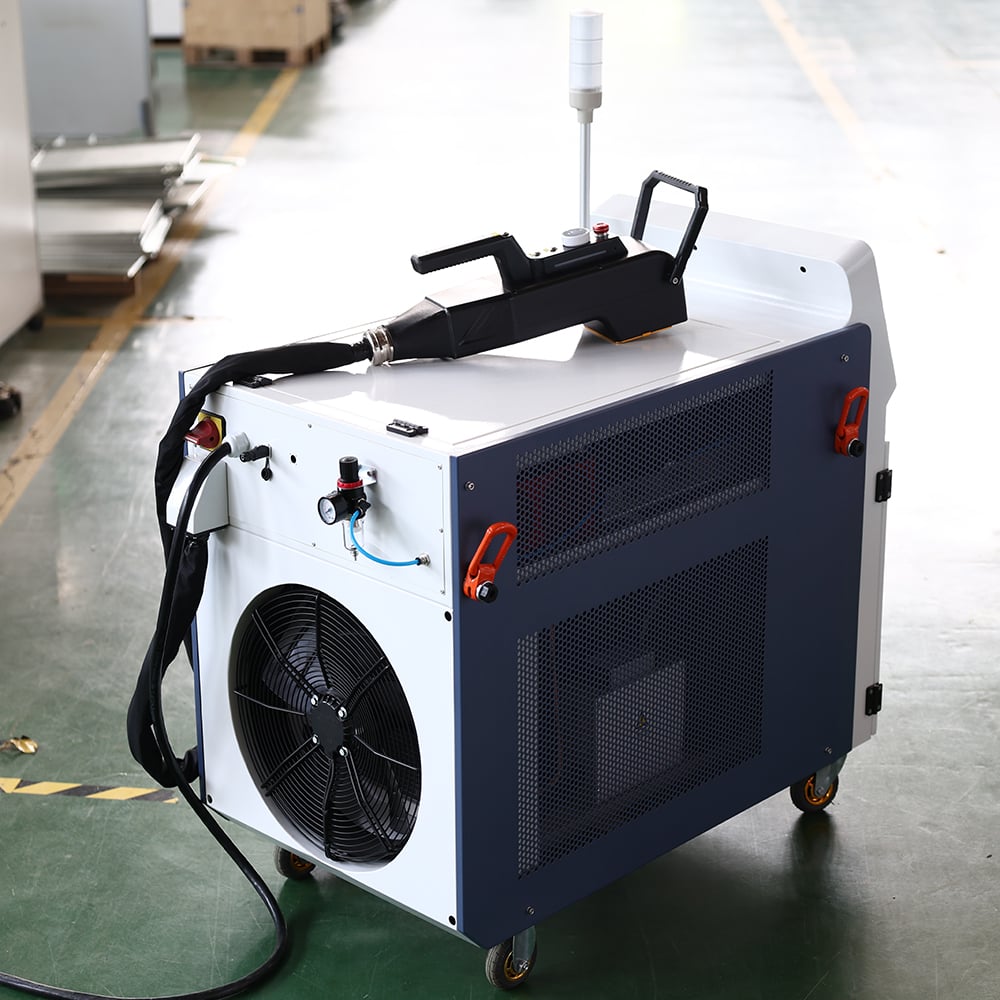
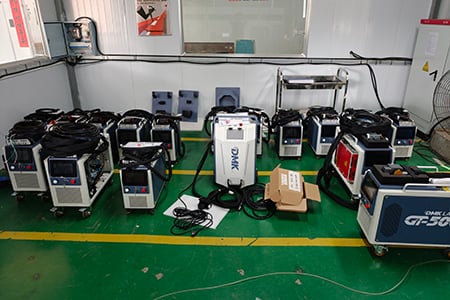
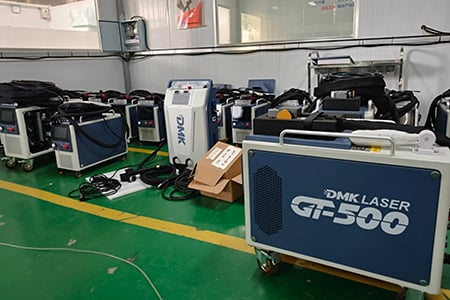
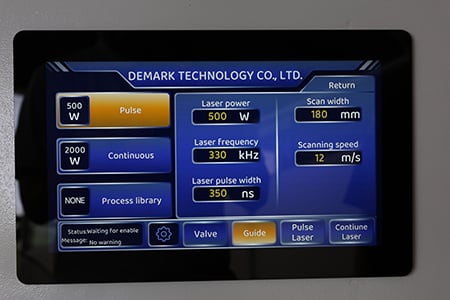
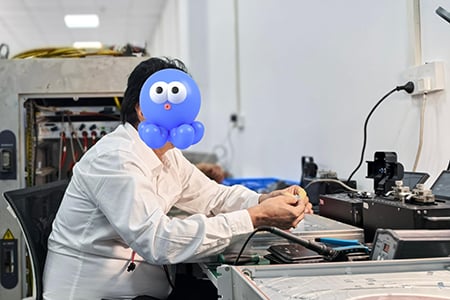
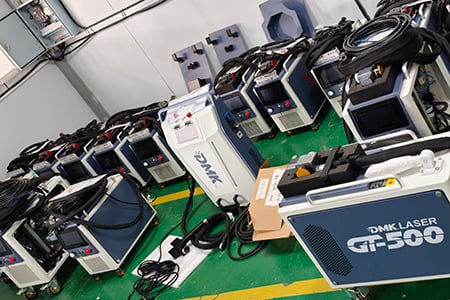
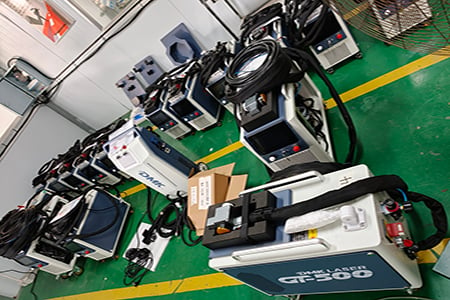
Стажёры выполняют полные упражнения по сборке портативных импульсных лазерных очистителей моделей GT-500 и других в сборочном цеху. В рамках обучения осваиваются процедуры полной установки импульсных лазеров JPT MOPA, воздушных и водяных систем охлаждения, главных управляющих шкафов с 7-дюймовыми сенсорными экранами, ручных очистных головок с интерфейсом QBH массой 1,65 кг, оптических волокон длиной 5 метров для эксплуатации и промышленных авиационных разъёмов с функцией блокировки.
Участники отрабатывают стыковку оптического тракта (минимальный радиус изгиба оптоволокна ≥150 мм), подключение водяного контура (заполнение чистой водой до зелёной зоны индикатора уровня жидкости), подключение безмасляного и безводного сжатого воздуха давлением свыше 0,6 МПа совместно с установкой масловодоотделителя, а также подключение проводов для цепей аварийного останова и блокировочных выключателей. Выполняются стандартные заводские проверки при включении питания, включая фокусировку красного направляющего луча, замену полевых линз F330/F255/F165 и отладку 12 шаблонов сканирования (линия, текстурирование, случайный узор, перекрёстная штриховка, волна, спираль, кольцо, лепесток, прямоугольник и др.), чтобы завершить полные заводские приемо-сдаточные испытания оборудования.
 |
 |
Процесс непрерывного лазерного удаления ржавчины и текстурирования поверхности
Этот модуль использует полупроводниковый канал непрерывного лазера оборудования GT-500-3000 для комплексной очистки в качестве учебной платформы. В нём демонстрируется, как лазер непрерывного действия (CW) удаляет толстый слой ржавчины и окалины за счёт теплового расширения и отслаивания под действием термических напряжений.
Слушатели регулируют мощность лазера в диапазоне от 10 % до 100 %, задают ширину очистки от 10 мм до 60 мм и согласуют скорость сканирования со скоростью перемещения заготовки для проведения практических проб на образцах из углеродистой стали с толстой ржавчиной, морских судов с окалиной и стальных прутков с ржавчиной. В режиме текстурирования настраивают ширину сканирования (макс. 200 мм) и шаг заполнения (макс. 2800 мкм), чтобы создать равномерную микронаношероховатость на поверхностях из нержавеющей стали и алюминиевых сплавов, что повышает адгезию покрытий перед окраской.
В курсе также разъясняются правила выбора лазерного источника: гауссовые пучки предпочтительны при удалении однородных слоёв, например ржавчины и окалины, тогда как пучки типа «топ-хэт» подходят для очистки неоднородных слоёв, например полостей форм для шин.
 |
 |
Процесс очистки без повреждения ярко выраженной поверхности
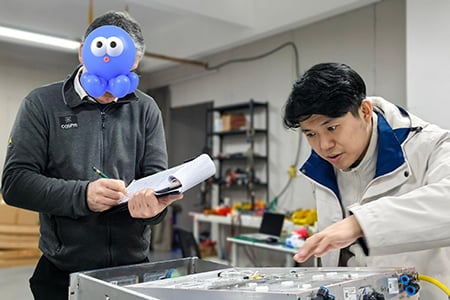
Очистка без повреждения ярко выраженной поверхности — это передовой учебный модуль. Используя встроенную библиотеку процессов «очистки без разрушения», обучающиеся отрабатывают удаление масляных пятен, отпечатков пальцев и тонких оксидных плёнок с матовых поверхностей из нержавеющей стали, деталей из алюминиевого сплава и медных поверхностей с зеркальной отделкой, не нарушая при этом исходных следов механической обработки или металлического блеска.
Ключевая техника заключается в удержании плотности энергии в узком технологическом окне между порогом очистки и порогом повреждения. Этого достигают снижением средней мощности, повышением частоты импульсов для уменьшения энергии одного импульса, увеличением дефокусировки и оптимизацией угла падения (\(I=I_0·\cos\alpha\)) во избежание обратного отражения при нормальном падении.
Демонстрируется процесс предварительной очистки алюминиево-магниевого сплава перед сваркой (мощность 100 Вт, скорость сканирования 8 м/с, длительность импульса 240 нс, ширина линии 15 мм); подтверждено повышение прочности сварных соединений на растяжение примерно на 8,7 % после предварительной очистки.
 |
 |
Специализированный процесс удаления краски с деревянной мебели
Удаление краски с деревянных изделий — одно из ключевых применений системы DPL‑500W‑MC. Практические занятия посвящены реставрации мебели из массива дерева и восстановлению деревянных изделий ручной работы, включая снятие прозрачного лака, цветного деревянного лака и масляной краски.
Стажёры осваивают стратегию «низкая плотность энергии, высокая частота сканирования» при обработке дерева — материала с низкой теплопроводностью, склонного к карбонизации. Отбор проб из технологической базы данных выполняется при типичных значениях длительности импульса около 150 нс, а частота подстраивается в соответствии с классами мощности лазеров JPT. Для управления траекториями очистки и предотвращения локального перегрева и потемнения применяются режимы «линия» и «заливка прямоугольником». В рамках занятий также рассматриваются влияния ширины сканирования и шага заполнения на изменение цвета поверхности дерева, а также приводятся эмпирические технологические поправки для различных пород древесины, таких как дуб, орех и ДСП.
 |
 |
Комбинированная лазерная технология очистки (импульсный + непрерывный полупроводниковый лазер)
Обучение сосредоточено на комбинированном оборудовании для лазерной очистки GT‑500‑3000, объединяющем импульсный лазер и непрерывный полупроводниковый лазер с длиной волны 1080 нм, суммарной мощностью ≤15 кВт и питающим напряжением трёхфазным переменным током 380 В.
Стажёры изучают принцип комбинированной очистки: непрерывный полупроводниковый лазер предварительно нагревает и размягчает загрязнения за счёт теплового расширения, после чего импульсный лазер завершает удаление материала за счёт фотоударного и ударно-волнового эффектов. Комбинированное решение обеспечивает более высокую эффективность и позволяет очищать материалы с высокой отражательной способностью. Практические параметры включают импульсную мощность 300 Вт при частоте 20 кГц, скорость сканирования 9,6 м/с, ширину линии 80 мм; дополнительно используется полупроводниковый лазер мощностью 2000 Вт с выходной мощностью на уровне 70 %.
Участники сравнивают ограничения одиночного импульсного метода очистки при удалении сильной ржавчины и толстых слоёв смазки, а также изучают преимущества комбинированных процессов — синхронизацию двух оптических путей, координацию временных задержек и настройку соотношения мощностей — для удаления ржавчины, толстых слоёв краски и обработки металлов с высокой отражательной способностью.
 |
 |
Техническое обслуживание и устранение неисправностей ручных лазерных очистных головок
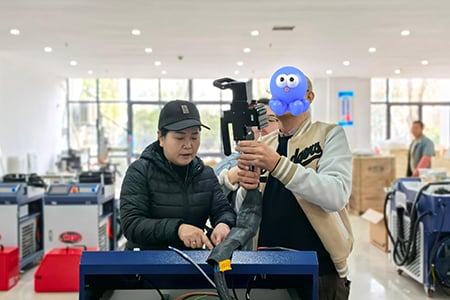
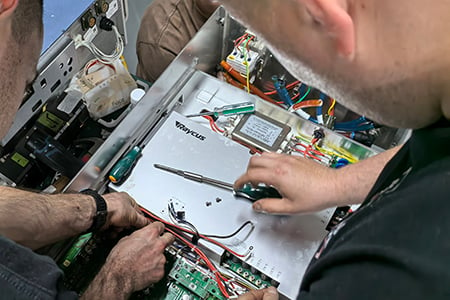
Этот модуль предназначен для инженеров по полевому обслуживанию и охватывает стандартизированные процедуры разборки и технического обслуживания ручных очистных головок. В содержание входят осмотр оптических элементов и защитных окон перед началом и после завершения смены на наличие пыли или следов перегрева с использованием салфеток для линз; быстрая замена защитных окон спецификации 52×2 без попадания пыли; критерии отключения оборудования при незначительном перегреве линзы или снижении выходной мощности лазера; осмотр соединителей QBH и гофрированных оптоволоконных трубок на предмет повреждений, вызванных сжатием (минимальный радиус изгиба волокна — 150 мм).
Проводятся типовые упражнения по построению дерева неисправностей: отсутствие питания оборудования (аварийная остановка не снята / автоматический выключатель сработал); отсутствие красного направляющего света (защитный колпак поля линзы установлен / передняя линза повреждена); нулевая выходная мощность лазера (чиллер не достиг заданной температуры / включение лазера отключено / сильный дрейф фокуса); слабая выходная мощность лазера (очистка поля линзы / повторная фокусировка). Стажёры также осваивают приготовление антифризной смеси для зимнего использования (соотношение от 2:8 до 6:4 в зависимости от температуры окружающей среды), защиту оптического тракта сжатым воздухом при давлении 0,6 МПа и синхронизированную очистку от пыли с помощью пылесосов в рамках ежедневного технического обслуживания.
