
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


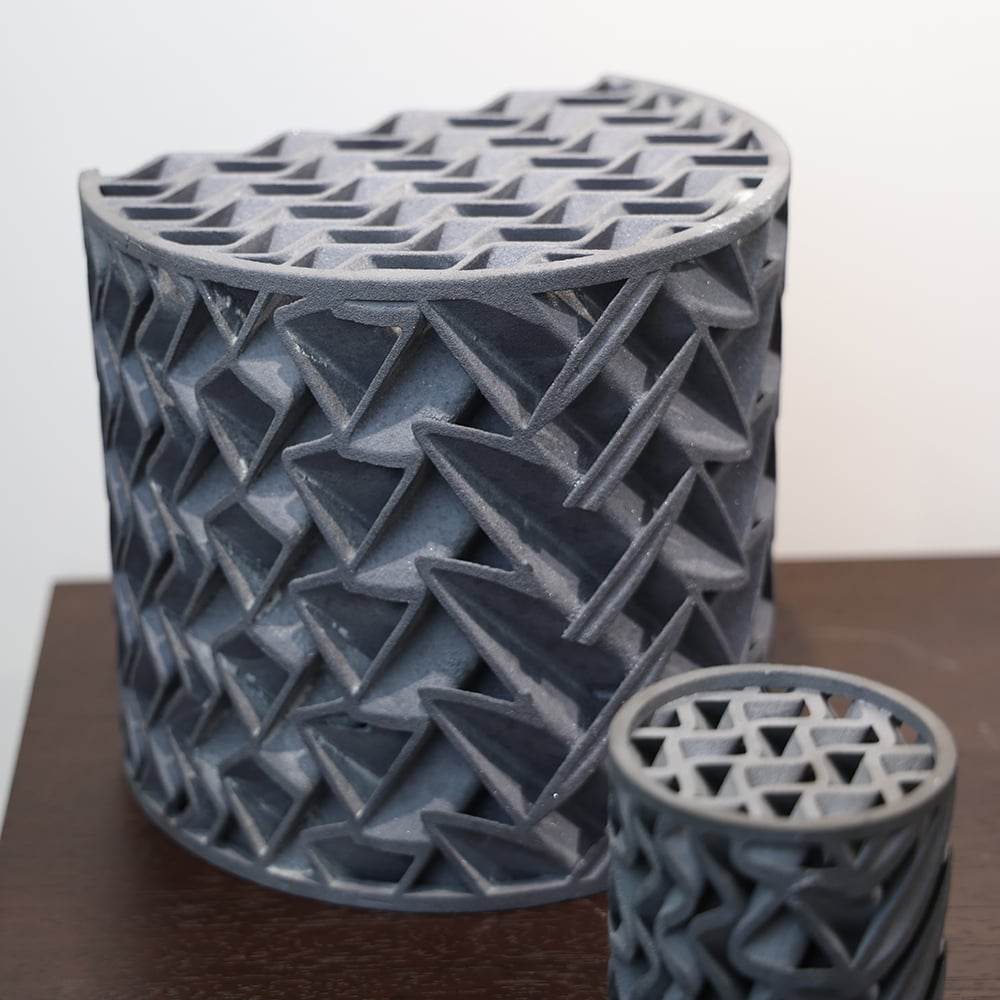
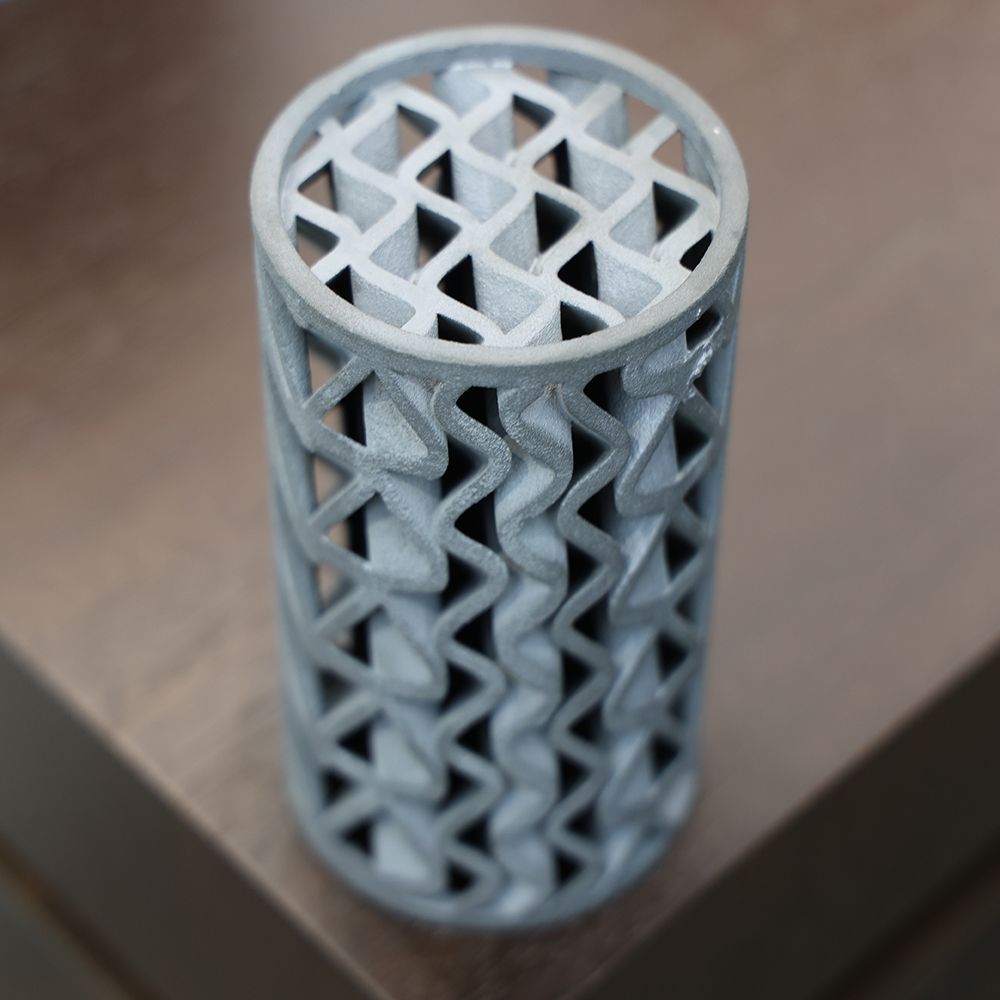
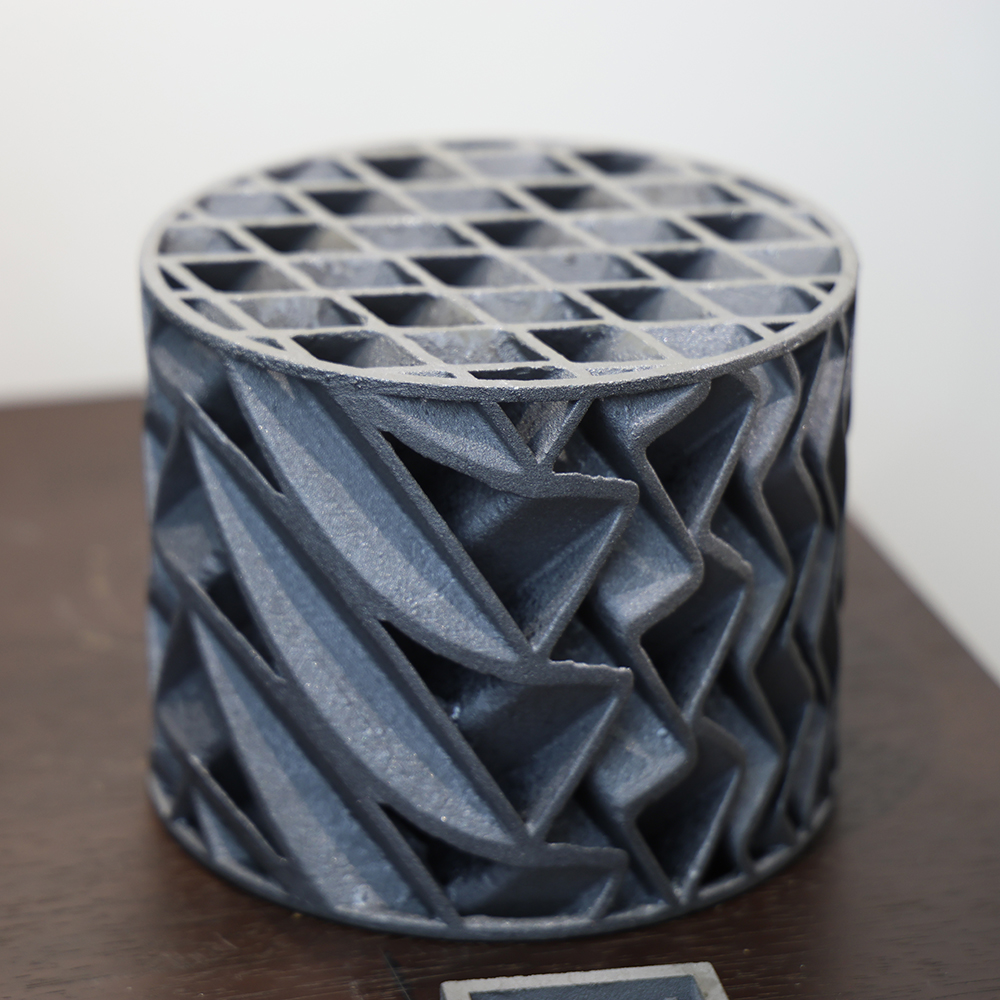
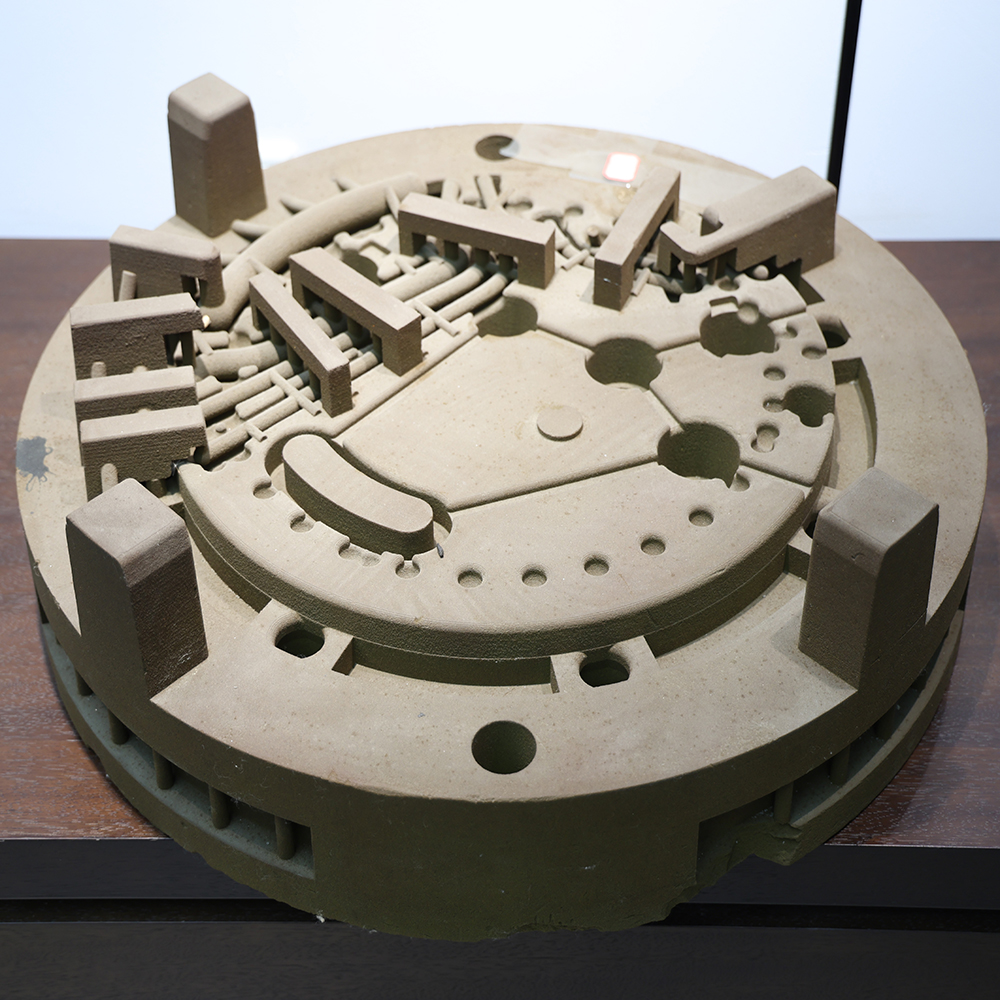
Treinamento Técnico em Impressão 3D Metálica por Fusão Seletiva a Laser (SLM)
Bem‑vindo ao curso técnico de treinamento em impressão 3D por fusão seletiva a laser (SLM) com leito de pó metálico. Combinando princípios de equipamentos, fundamentos do processo, especificações operacionais e operação segura & manutenção, este treinamento visa consolidar seus conhecimentos básicos sobre tecnologias SLM, padronizar os procedimentos operacionais dos equipamentos e ajudá‑lo a evitar defeitos de processo e riscos à segurança ocupacional. Abaixo estão os conteúdos principais do treinamento.
1. Aplicações da impressão 3D com leito de pó metálico (SLM)
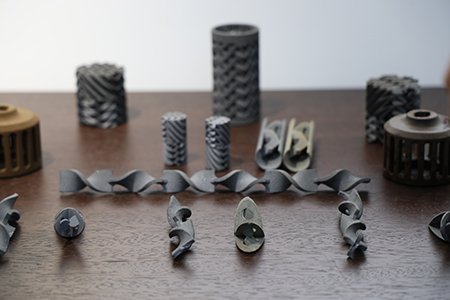
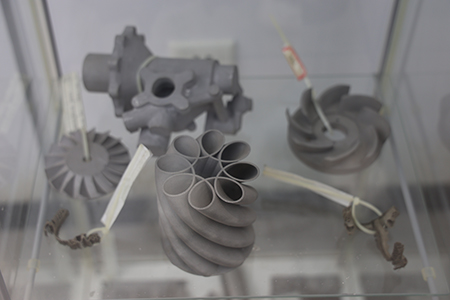
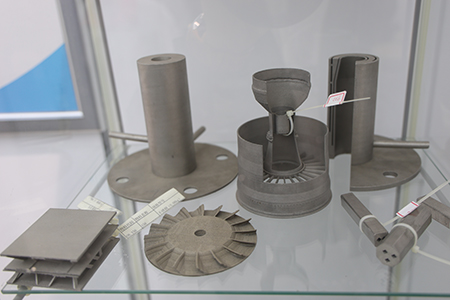
Como uma tecnologia de fusão a laser com leito de pó, a SLM funde completamente pós metálicos com laser sob atmosfera protetora inerte para fabricar componentes metálicos complexos com densidade quase total. Ela resolve desafios de fabricação para estruturas integradas e leves que não podem ser facilmente realizadas por métodos convencionais de processamento.
 |
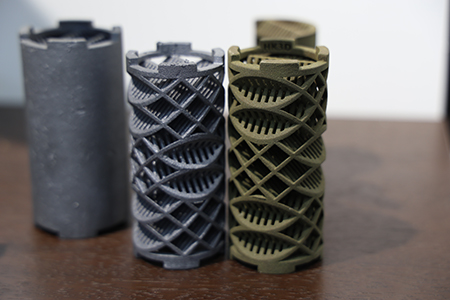 |
Principais cenários de aplicação:
- Aeroespacial : Componentes de ligas de titânio e superligas, como carcaças de motores, câmaras de combustão e estruturas reticuladas de suporte de carga, para redução integrada de peso.
- Indústria de Mofo : Inserções de molde com canais de refrigeração conformes para encurtar ciclos de moldagem e melhorar o rendimento dos produtos.
- Pesquisa Científica e Equipamentos de Alta Performance : Espécimes de processos de novos materiais, peças com canais de fluxo complexos e componentes especiais de dissipação térmica.
Capacidades típicas de processo: Precisão de conformação ±0,1 mm (para L ≤ 100 mm); espessura ajustável da camada de pó entre 20 μm e 400 μm. A configuração com múltiplos lasers melhora significativamente a eficiência de impressão.
2. Pontos-Chave na Preparação de Pó Metálico para SLM
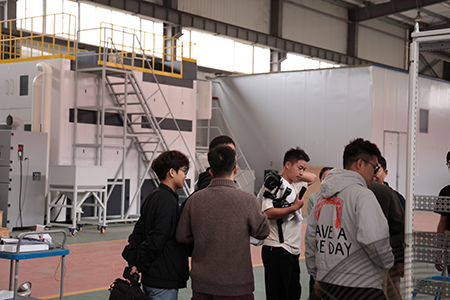
O pó metálico determina diretamente a qualidade das peças impressas. O pó metálico esférico produzido por atomização a gás é amplamente adotado para SLM. Neste processo, o material-base da liga é fundido em alta temperatura; o jato de metal fundido é fragmentado por gás inerte sob alta pressão e solidifica-se em forma esférica ao esfriar.
 |
 |
Especificações principais: Tamanho das partículas de 15 a 53 μm; alta esfericidade e boa fluidez. O teor de oxigênio e as impurezas estranhas devem ser rigorosamente controlados, pois impurezas podem causar defeitos nas peças e falhas por colisão do raspador.
Observações operacionais: Armazenar o pó em condições de secagem a vácuo. O pó reciclado deve ser peneirado por meio de uma peneira vibratória à prova de explosão e misturado com pó virgem numa proporção adequada antes de ser reutilizado. Para ligas reativas, como titânio e alumínio, evitar exposição prolongada ao ar ambiente.
3. Sistema óptico dos equipamentos SLM
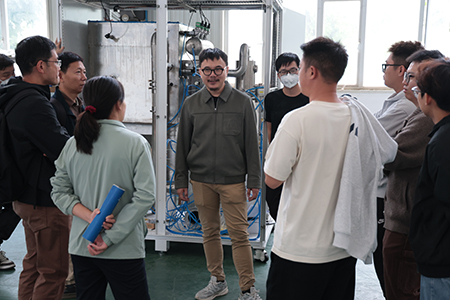
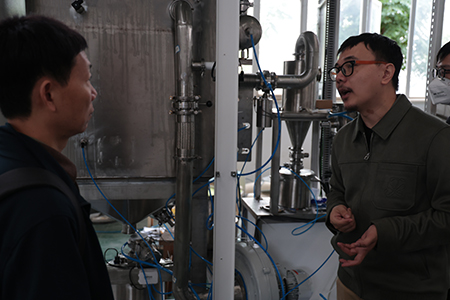
O sistema óptico funciona como o núcleo energético do equipamento, composto por lasers de fibra, galvanômetros de varredura, conjuntos de lentes de campo para focalização, janelas protetoras e unidade de refrigeração a água. Máquinas com múltiplos lasers adotam vários canais ópticos independentes para processamento paralelo.
 |
 |
- Laser : Laser de fibra de modo único com potência de saída mínima de 500 W, comprimento de onda de 1060 nm, potência ajustável continuamente de 10% a 100%, qualidade do feixe M² ≤ 1,1. É obrigatória a calibração periódica da potência.
- Galvanômetro de Varredura : Velocidade de varredura ≥ 7 m/s. A precisão calibrada pode permanecer estável por mais de três meses. Evite vibrações severas do equipamento para prevenir deslocamento do ponto zero dos galvanômetros.
- Componentes ópticos : Janela protetora de quartzo é uma peça de consumo destinada a bloquear fumaça e respingos no interior da câmara de construção. Substitua-a imediatamente em caso de ablação ou contaminação. A profundidade focal é ajustável dentro de ±5 mm.
- Unidade de resfriamento : Sistema de refrigeração por água com duplo controle de temperatura e duplo controle de fluxo, com proteção intertravada para vazão e temperatura. O equipamento acionará alarme automático e desligamento em caso de anomalias na refrigeração.
4. Sistema de Gás do Equipamento SLM e Requisitos de Segurança
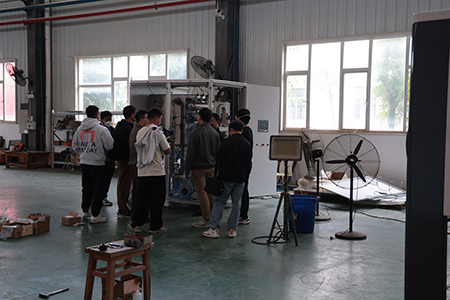
O sistema de gás mantém uma atmosfera com baixo teor de oxigênio para impressão e realiza filtração de fumos e funções à prova de explosões por poeira, essenciais para a qualidade do processo e para a segurança operacional.
 |
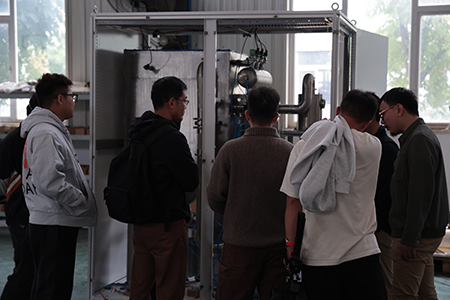 |
- Purificação da Atmosfera : Combina bombeamento a vácuo e enchimento com gás inerte. O teor de oxigênio no interior da câmara pode cair abaixo de 5000 ppm em até 30 minutos. O nível de oxigênio deve ser controlado em ≤ 100 ppm durante o processamento, com alarme sonoro e visual automático em caso de excesso de oxigênio. Nunca inicie a impressão antes de o teor de oxigênio atingir o padrão exigido .
- Fluxo de Sopro de Ar em Duas Camadas : As saídas de ar superior e inferior no interior da câmara geram um fluxo laminar para remover fumos e respingos, reduzindo os riscos de contaminação da lente e de oxidação da poça fundida.
- Sistema de filtração : Filtragem em três estágios que combina separador ciclônico e elementos filtrantes de classe H13, com vida útil ≥ 30.000 horas. Suporta limpeza reversa em linha sem desligamento do equipamento. Aplica-se líquido passivante ao recipiente coletor de cinzas durante a remoção destas, para evitar combustão espontânea do pó. A pressão diferencial é monitorada em tempo real; um alarme é acionado em caso de obstrução do filtro. Não ignore os alarmes para forçar a produção.
5. Software de Fatiação e Controle de Equipamento
O pacote de software compreende software de fatiação pré-processamento e sistema de controle de equipamento, com serviço gratuito de atualizações permanentes.
- Software de Fatiação Pré-processamento : Suporta importação de arquivos STL e fatiação diretamente na máquina. Todos os parâmetros de processo são totalmente ajustáveis. A função de verificação de espessura evita a seleção incorreta de pacotes de processo. Suporta processamento em lote de múltiplas peças. A rotação do caminho de varredura varia de 0° a 360° para reduzir tensões internas nas peças.
- Sistema de Controle de Equipamento a interface homem‑máquina é isolada do controle de fundo. A potência do laser e a velocidade de varredura podem ser ajustadas em tempo real durante a impressão, com efeito imediato. Dados essenciais, como número de camadas, duração do processamento e temperatura do substrato, são exibidos em tempo real. Funções integradas de autodiagnóstico de falhas e alarme audiovisual. Está disponível a função de resfriamento com atraso na varredura por camada única para reduzir deformações causadas pela acumulação térmica.
Dica de treinamento: Registre todas as modificações nos parâmetros do processo durante a operação prática. Realize uma verificação com amostras pequenas antes da produção formal.
6. Configuração e operação de equipamentos auxiliares
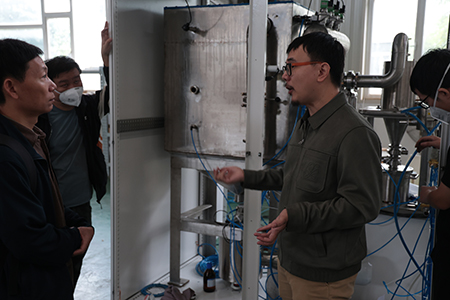
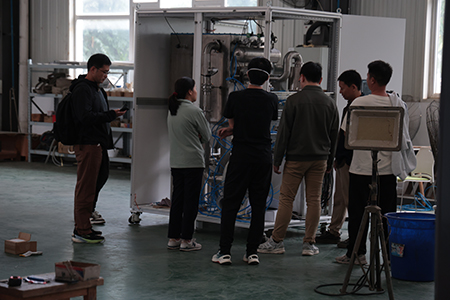
Uma estação de trabalho completa SLM deve ser equipada com forno de secagem a vácuo, peneira vibratória à prova de explosão e aspirador a vácuo à prova de explosão. Todos os equipamentos auxiliares devem cumprir as especificações à prova de explosão.
 |
 |
| Clínicos | Função principal | Notas operacionais |
|---|---|---|
| Forno de secagem a vácuo | Seque o pó e o substrato para evitar porosidade induzida por hidrogênio | Grau de vácuo < 133 Pa; abrir a porta da câmara somente após o resfriamento completo |
| Peneira vibratória à prova de explosão | Peneirar pó virgem e reciclado para remover escórias | Equipado com dispositivo ultrassônico antiobstrução; peneirar pó reativo preferencialmente sob atmosfera inerte |
| Aspirador de pó à prova de explosão | Limpar o pó metálico disperso | A certificação à prova de explosão é obrigatória. Aspiradores comuns são proibidos para manipulação de poeira metálica. Garantir o aterramento adequado para dissipação de cargas estáticas. |
Resumo do treinamento e lembretes de segurança
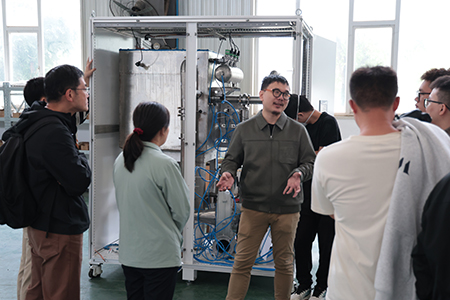
Caros participantes: os equipamentos SLM envolvem riscos de laser, pó metálico inflamável e gás de proteção inerte. A operação prática é permitida somente após a conclusão integral do treinamento de segurança .
 |
 |
Durante a inspeção diária, preste muita atenção ao estado de refrigeração óptica, ao monitoramento do teor de oxigênio, à pressão diferencial do filtro, ao bloqueio da porta da câmara e à disponibilidade do botão de parada de emergência. Substitutos não à prova de explosão são proibidos para trabalhos com pós. Mantenha registros completos do processo para rastreabilidade e solução de falhas.
