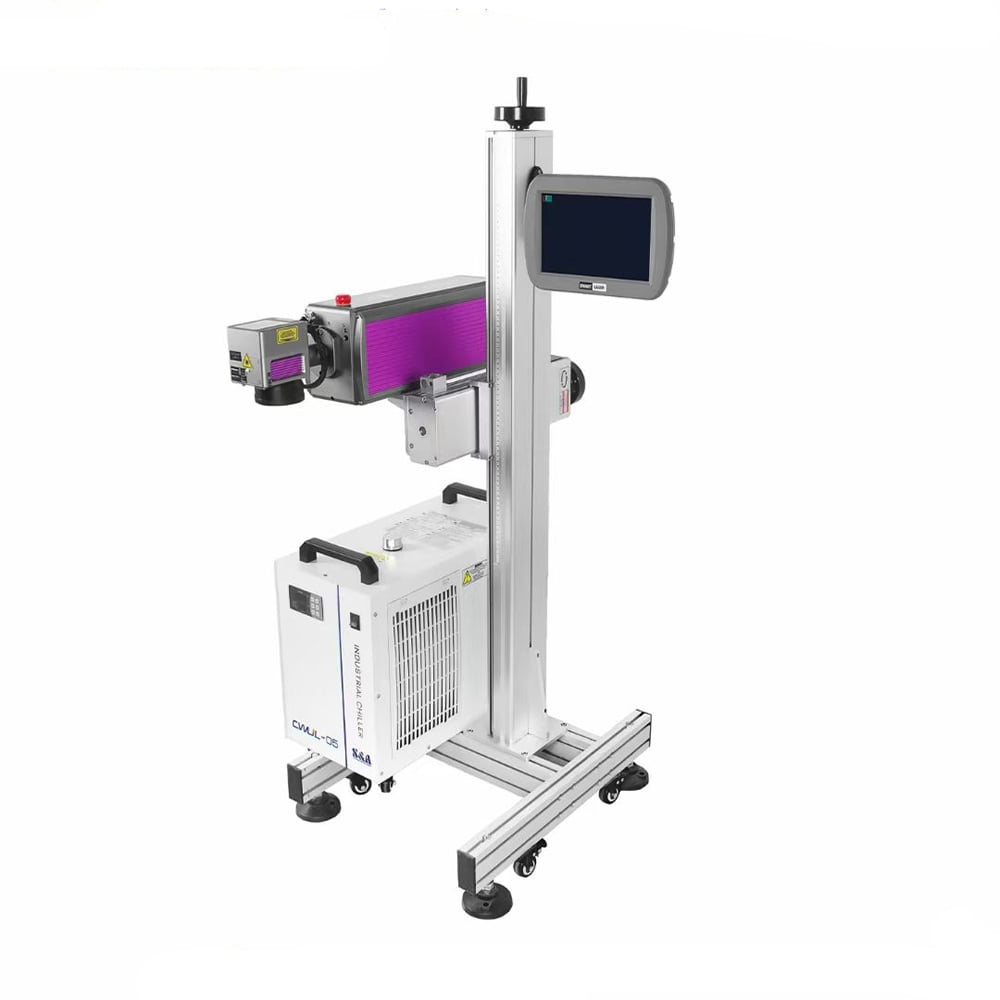
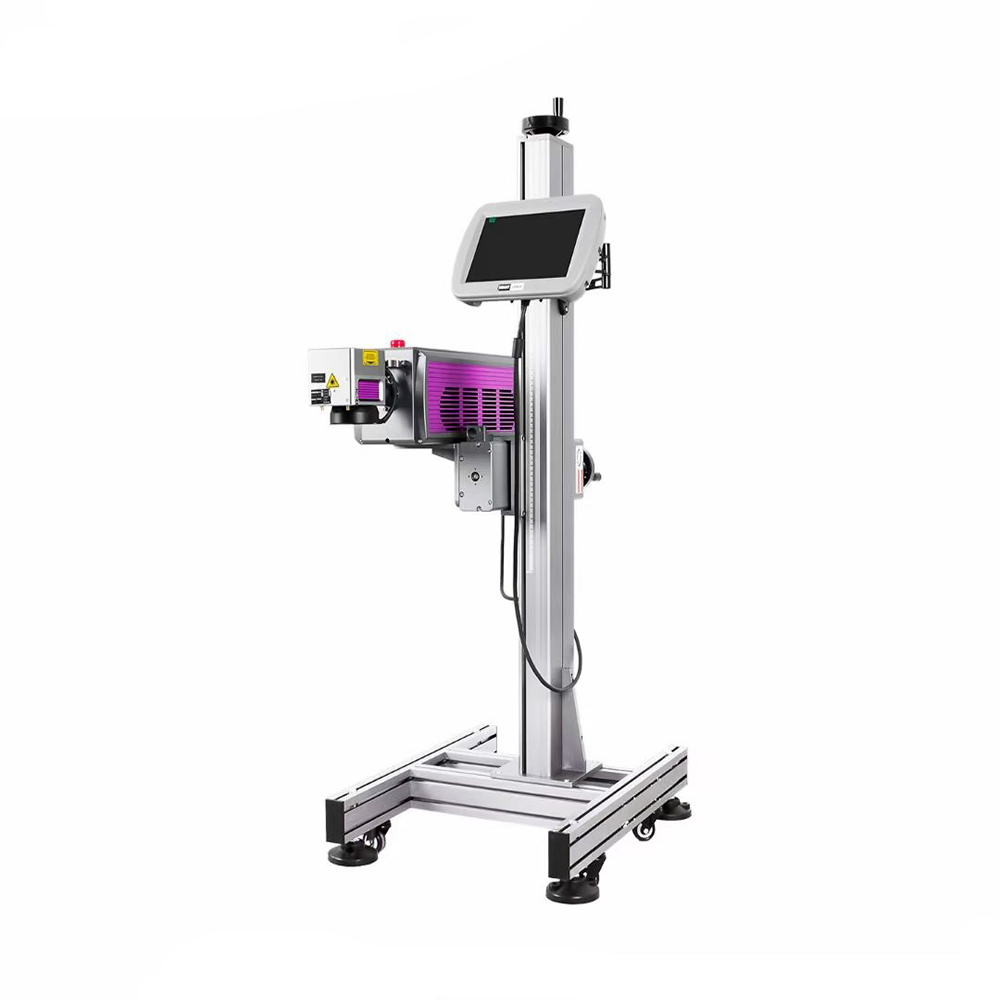
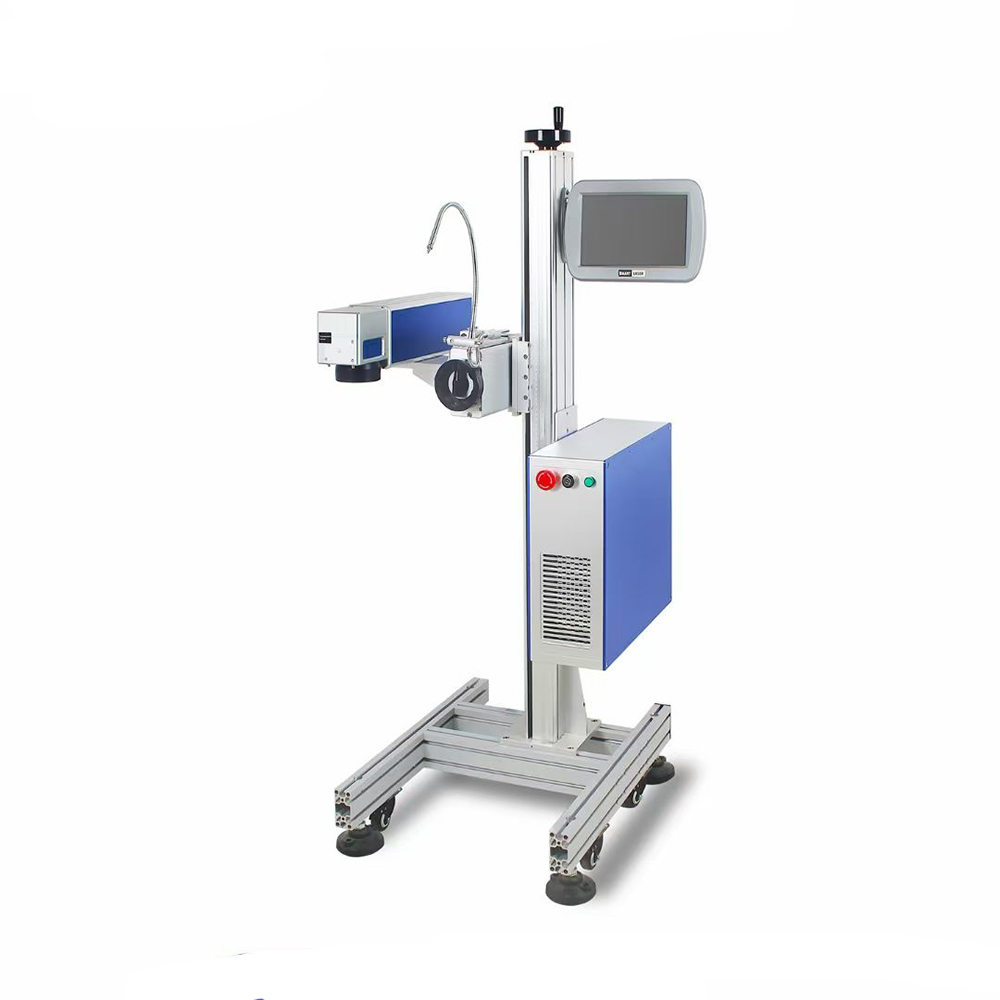
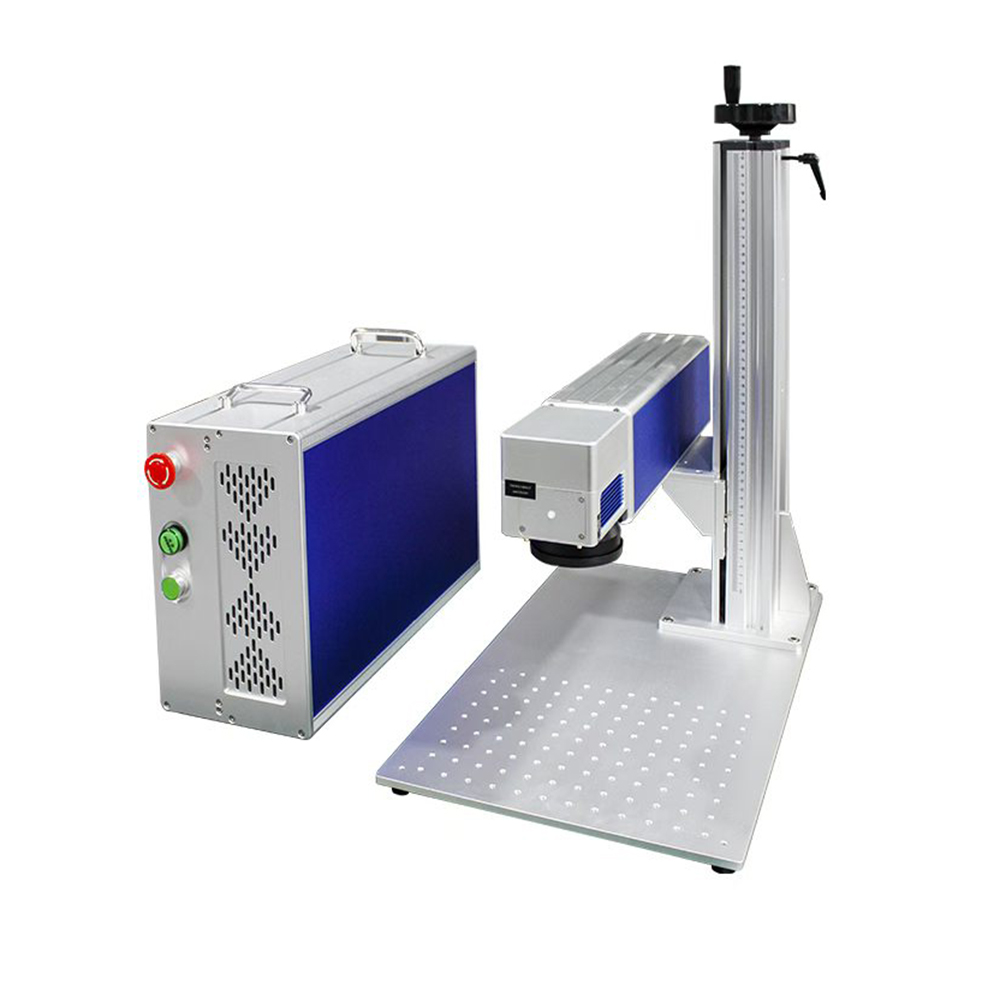
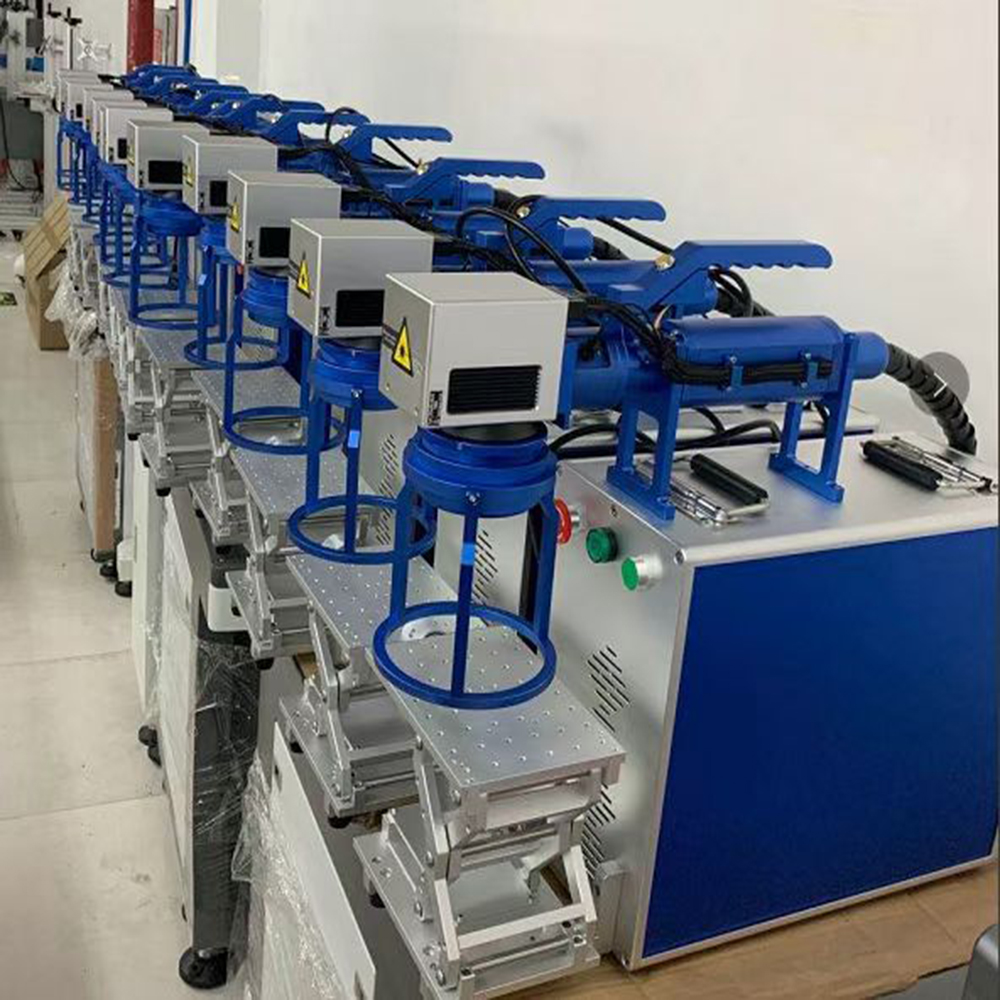
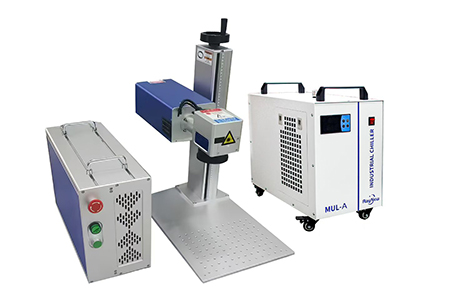
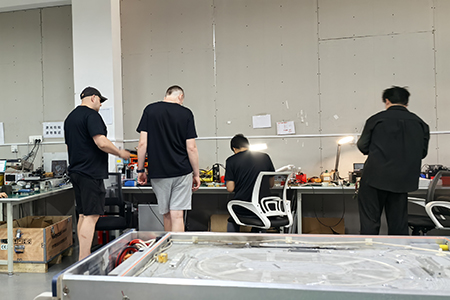
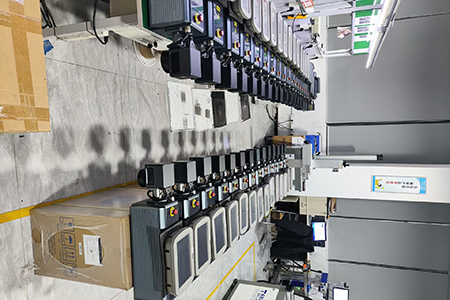
Este curso concentra-se em operações práticas, incluindo a seleção do galvanómetro, a seleção da lente de campo, a instalação da placa de controle e do software, e a colocação em serviço da fonte a laser. Aborda a montagem e colocação em serviço gerais, os parâmetros de processo, o diagnóstico de falhas e a marcação contínua em linha para toda a série de equipamentos de marcação a laser de fibra, UV e CO₂.
I. Montagem e Colocação em Serviço do Equipamento
Operações práticas: seleção do galvanómetro, seleção da lente de campo, instalação da placa de controle e do software, colocação em serviço da fonte a laser, alinhamento do trajeto óptico
- Seleção e Ajuste do Galvanómetro Selecione os galvanômetros de acordo com o comprimento de onda do laser e o tamanho do ponto de saída. Para lasers de fibra de 20–50 W, adote galvanômetros digitais com ponto de 10 mm; para lasers de fibra de 50–100 W, utilize galvanômetros digitais com ponto de 14 mm. Para equipamentos UV, priorize galvanômetros digitais de alta precisão com ponto de 10 mm. Para equipamentos CO₂, adote galvanômetros infravermelhos dedicados para 10,6 μm. Preferem-se galvanômetros digitais, com precisão de repetição de posicionamento ≤ 12 μrad e desempenho superior de imunidade a interferências em comparação com os tipos analógicos. Galvanômetros de alta resposta devem ser instalados em cenários de marcação RF de alta velocidade. Fixe o conector de sinal de 25 pinos durante a instalação e garanta uma ligação à terra confiável para evitar interferências de sinal.
-
Seleção e compatibilização da lente de campo As lentes de campo devem corresponder estritamente ao comprimento de onda e ao ponto de entrada do galvanômetro do equipamento. É proibida a mistura entre modelos. Lentes de campo de quartzo comuns são utilizadas em lasers de fibra; lentes de campo especiais de quartzo UV, em equipamentos UV; e lentes de campo de selênio de zinco (ZnSe), em equipamentos CO₂. Não toque a superfície revestida com as mãos nuas. Selecione a distância focal conforme o campo de visão da marcação: distância focal curta para peças pequenas e de acabamento fino; F160 para aplicações gerais; F254 para marcação em grandes áreas. A incompatibilidade causará distorção nas bordas dos padrões de marcação. Para lentes contaminadas, utilize tecido para lentes embebido numa solução mista de álcool anidro e éter na proporção 3:1, limpando em movimento espiralado, do centro para a borda.
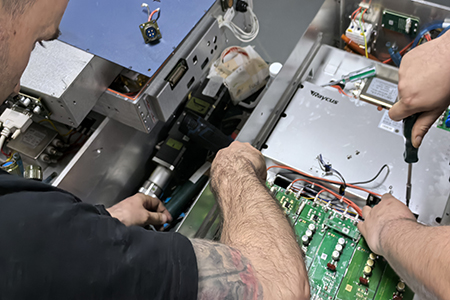
- Instalação da placa de controle e do software de controle Selecione o cartão de controle de marcação correspondente com base no tipo de laser. Para lasers de fibra, conecte a fonte de laser e o cartão de controle por meio de um cabo SCSI de 68 pinos. Após instalar o software de marcação no computador industrial, desative a proteção em tempo real contra vírus para evitar a ocupação de recursos computacionais em tempo real. Alterne o protocolo de comunicação entre os modos fibra / UV / CO₂ dentro do software, conforme o tipo de equipamento. Conecte os cabos de sinal de modulação para lasers de tubo RF e adapte as interfaces de acionamento de alta tensão para lasers de tubo de vidro. A operação paralela com múltiplos cartões é suportada; codificadores podem ser conectados externamente para marcação em tempo real.
-
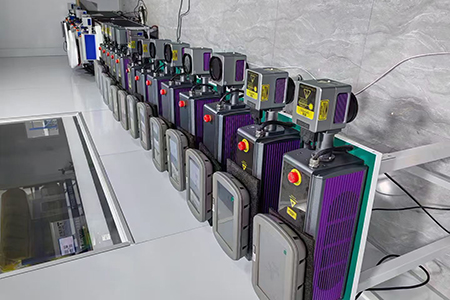
Colocação em serviço da fonte de laser Para lasers de pulso MOPA de fibra: reserve uma folga ≥ 10 cm ao redor do laser para dissipação de calor. O raio mínimo de curvatura da fibra deve ser ≥ 200 mm; curvas acentuadas são proibidas. Pré-aqueça por 60 s após a ligação da alimentação, ajuste a potência para zero, execute uma varredura em vazio e, em seguida, aumente gradualmente a potência de saída. Para lasers UV refrigerados a água: verifique o nível do líquido no refrigerador de água antes da inicialização. Ajuste a temperatura da água para 22–25 °C. NÃO habilite a saída do laser até que a temperatura atinja o valor ajustado. Para lasers CO₂: garanta a circulação normal da água em tubos de vidro refrigerados a água; verifique as condições de refrigeração a ar/água e a fiação de modulação em tubos metálicos RF. Utilize uma folha cerâmica de conversão para inspecionar o ponto de saída do laser. Um ponto qualificado é circular e uniformemente distribuído, sem áreas escuras ou entalhes.
 |
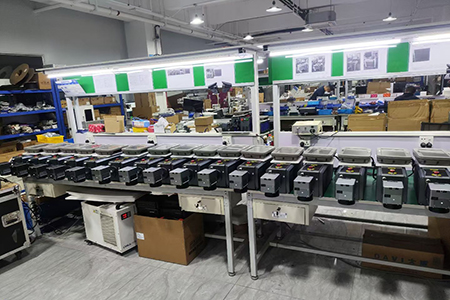 |
II. Parâmetros Principais do Processo de Marcação a Laser
Parâmetros ajustáveis principais: potência do laser, frequência, largura de pulso, velocidade de varredura, espaçamento entre linhas (hatch spacing), desfocagem
A potência determina a profundidade da marcação. Baixa frequência é adequada para gravação profunda; alta frequência é adequada para marcação fina em cores. Uma largura de pulso estreita reduz a influência térmica. A desfocagem positiva ou negativa mitiga o acúmulo de calor durante o processamento.
| Alvo de Processamento |
Parâmetros de Referência |
| Marcação branca em aço inoxidável |
Espaçamento entre linhas de 0,1 mm, velocidade de varredura de 1200–1500 mm/s, potência de 20 % |
| Marcação preta em aço inoxidável |
Espaçamento entre linhas de 0,03–0,05 mm, velocidade de varredura de 100–200 mm/s, potência de 80 % |
| Gravação profunda em metal |
Desfocagem negativa de 2–4 mm, hachura arqueada cruzada |
| Marcação a Cor em Aço Inoxidável |
Largura de pulso estreita, espaçamento entre linhas de 0,001–0,002 mm |
| Marcação em plástico pintado |
Espaçamento entre linhas de 0,1 mm, velocidade de varredura de 1000–2000 mm/s, potência de 25–30 % |
III. Diagnóstico comum de falhas
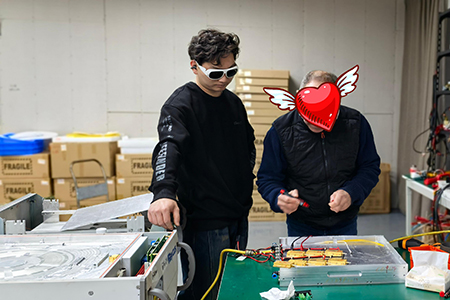
- Padrões de marcação desfocados ou fracos : Tampão protetor da lente de campo não removido; contaminação na lente de campo ou na janela protetora; deslocamento do ponto focal; deriva do ponto zero do galvanômetro; incompatibilidade nas especificações do ponto entre o galvanômetro e a lente de campo.
- Sobrefusão / peça queimada : Potência do laser excessivamente alta; velocidade de varredura muito baixa; espaçamento entre linhas muito pequeno, causando forte acúmulo térmico.
- Superfície gravada irregular : Energia por pulso única excessiva; configurações inadequadas do ângulo entre linhas e da taxa de sobreposição de pulsos; função de preenchimento cruzado não ativada.
- Gráficos vetoriais incompletos com segmentos interrompidos : Defeitos nativos de interrupção no ficheiro vetorial CAD original; análise vetorial anormal pelo software. Reparar os gráficos antecipadamente no software de desenho.
- Indicador vermelho normal, mas sem saída de laser : Cablagem de comunicação do laser solta; seleção incorreta do protocolo de laser no software; botão de paragem de emergência não reiniciado; ativação da proteção térmica excessiva ou da proteção de segurança do laser.
-
Padrões distorcidos ou deslocados na marcação contínua : Sentido invertido da cablagem do codificador; parâmetro de equivalência de pulso incorreto; incompatibilidade entre o atraso do sensor fotoelétrico e a velocidade da linha de produção.
 |
 |
IV. Marcação contínua na linha de produção
Aplicada para marcação em linha de números de lote, números de série e datas de produção em linhas de produção.
- Composição de hardware : Unidade principal de marcação a laser, esteira transportadora, codificador rotativo e sensor fotoelétrico de acionamento. O codificador recolhe em tempo real a velocidade da linha e envia os dados de volta para a placa de controlo, permitindo a correção em tempo real da trajetória de varrimento.
- Pontos-chave de arranque : Configurar corretamente o equivalente de pulso do codificador e a direção de rotação no software. Definir o atraso adequado do gatilho fotoelétrico. Textos variáveis podem ser importados de ficheiros Excel para incremento automático de números de série. A velocidade real da linha não deve exceder a velocidade máxima de varrimento do galvanómetro.
- Manutenção em produção em massa : Realizar inspeção completa do primeiro artigo em cada lote. Inspecionar periodicamente o rolo de pressão do codificador e corrigir desvios da correia. Aumentar a frequência de manutenção da lente de campo em condições de trabalho com elevada concentração de poeira.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR