
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


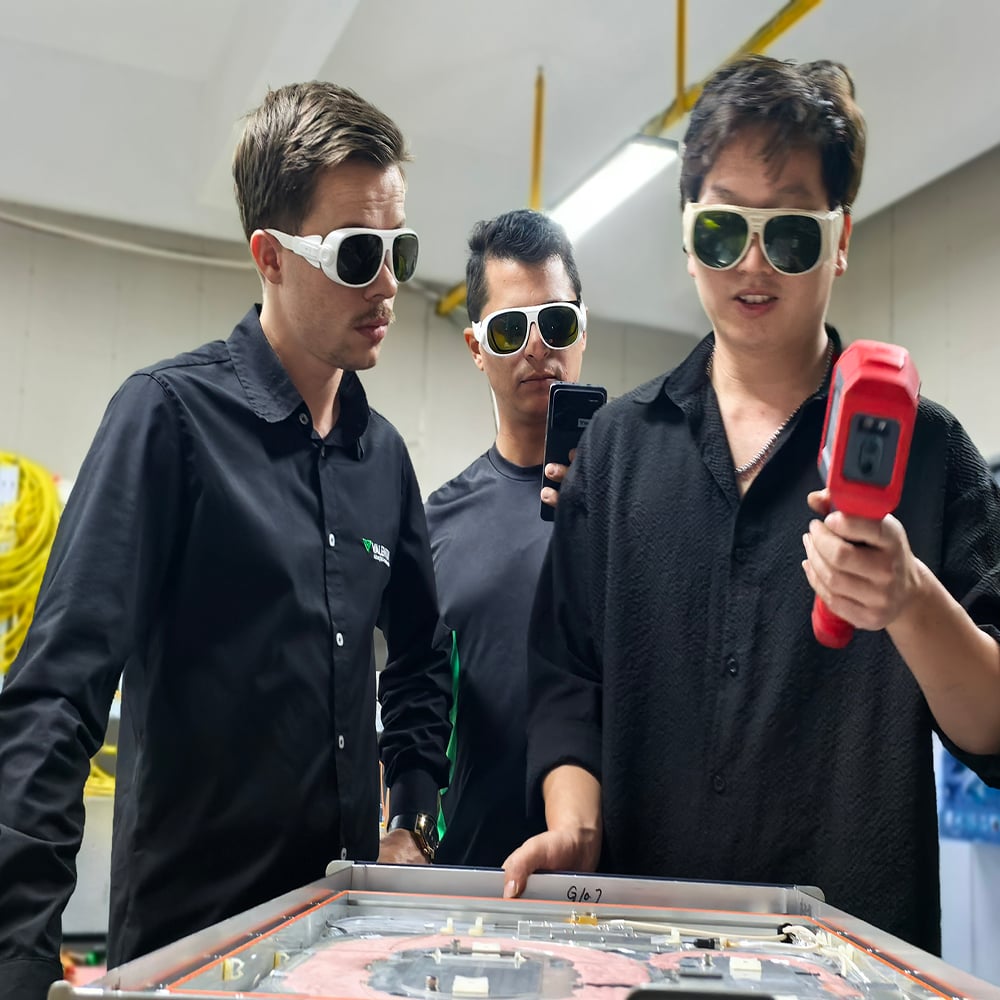
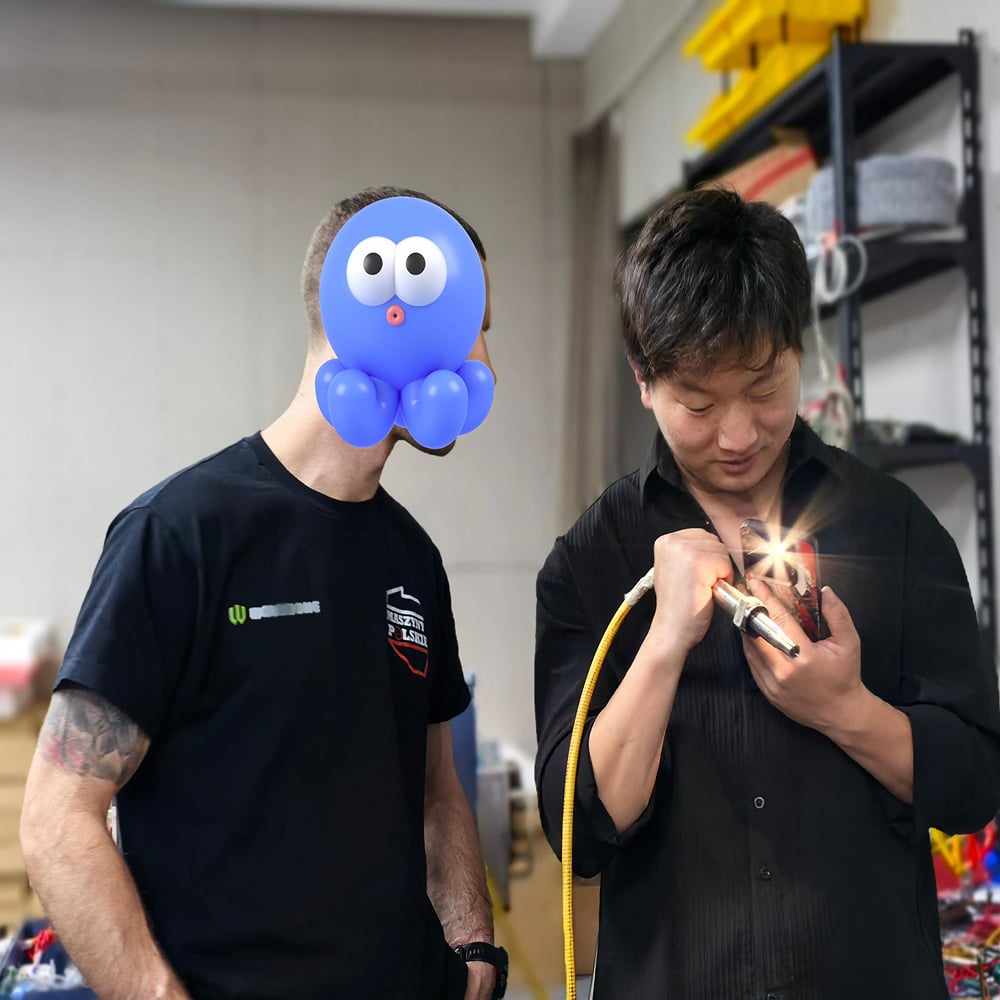
Treinamento em Tecnologia de Limpeza a Laser
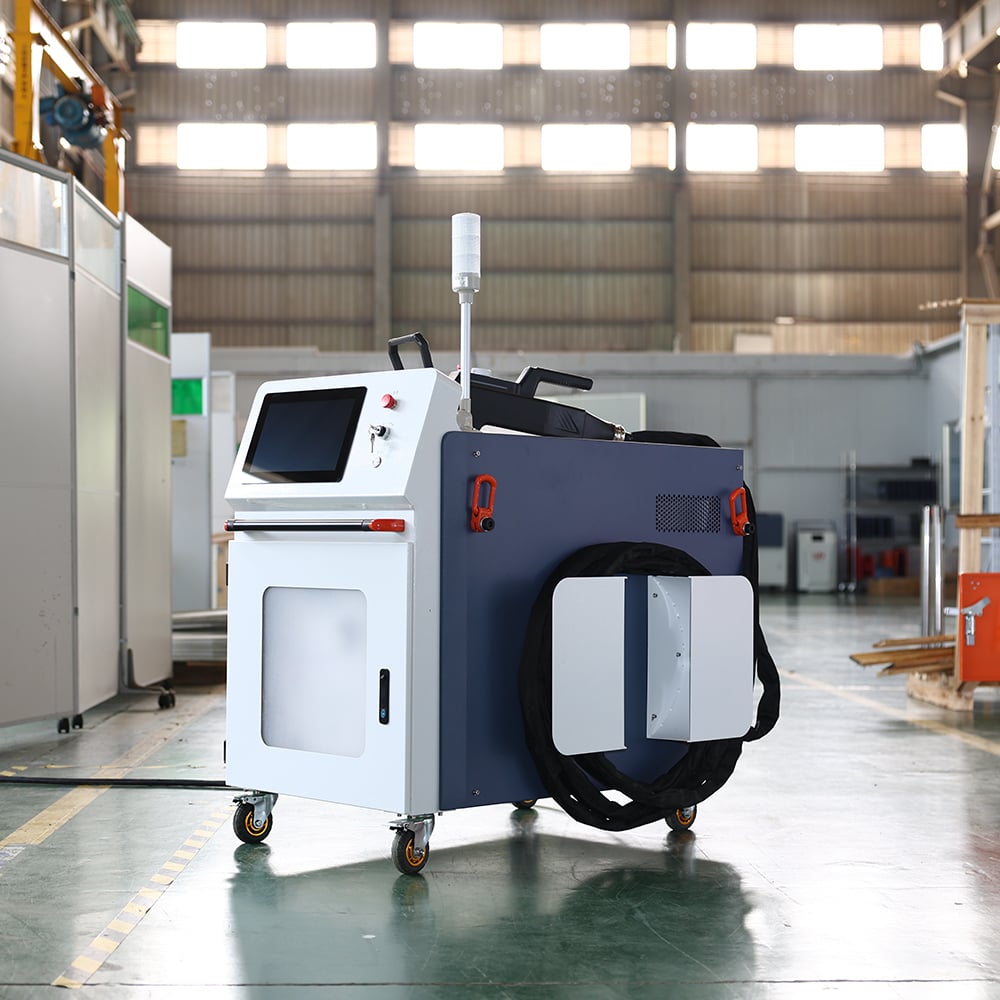
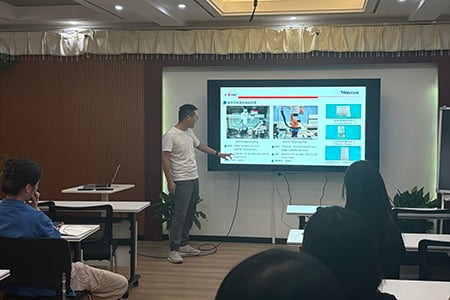
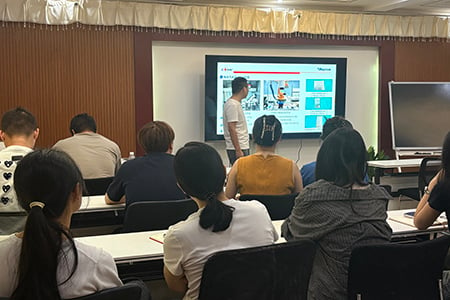
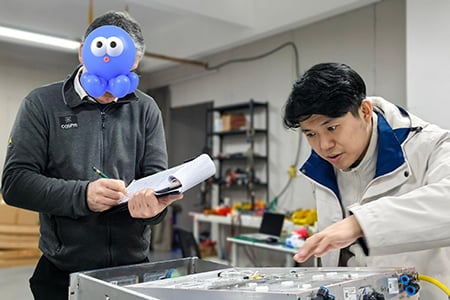
A DMK oferece cursos práticos de treinamento em fábrica para parceiros no exterior. Com base nos reais limpadores a laser pulsados da série DPL, nos equipamentos compostos de limpeza da série SLCHY e Nos lasers a laser de limpeza dedicados JPT MOPA , o treinamento presencial abrange sete módulos principais: processo de limpeza a laser pulsado MOPA, montagem de máquinas de limpeza a laser pulsado, remoção de ferrugem e texturização com laser contínuo, limpeza sem danos em superfícies brilhantes, remoção de tinta em móveis de madeira, tecnologia de limpeza a laser composta e manutenção de cabeças portáteis de limpeza a laser. Combinado com bibliotecas autênticas de parâmetros de processo, o treinamento capacita clientes no exterior nas áreas de montagem de equipamentos, colocação em serviço, desenvolvimento de processos e operação & manutenção, apoiando a expansão dos negócios locais de limpeza industrial.
Fundamentos do Processo de Limpeza a Laser Pulsado MOPA
Este módulo começa com os mecanismos físicos de limpeza a laser. Explica a geração de plasma e ondas de choque após os contaminantes absorverem energia laser, o que desencadeia fotoablação, vaporização, fotodissociação e fotorressonância para remoção de camadas de óxido, ferrugem e revestimentos de tinta. Ênfase especial é dada ao princípio de duplo limiar : a densidade de energia do pulso deve situar-se estritamente entre o limiar de remoção do contaminante e o limiar de dano ao substrato para obter resultados de limpeza qualificados.
Os participantes aprendem as regras de seleção de lasers JPT MOPA para limpeza a laser por pulsos e compreendem a relação de compatibilidade entre frequência de repetição, potência de pico e energia por pulso. Também comparam o desempenho de perfis de feixe homogeneizados tipo chapéu (top-hat) versus feixes gaussianos e aprendem como os feixes tipo chapéu proporcionam uma limpeza mais uniforme e evitam eficazmente a queima do substrato.
 |
 |
Montagem prática de máquinas de limpeza a laser por pulsos
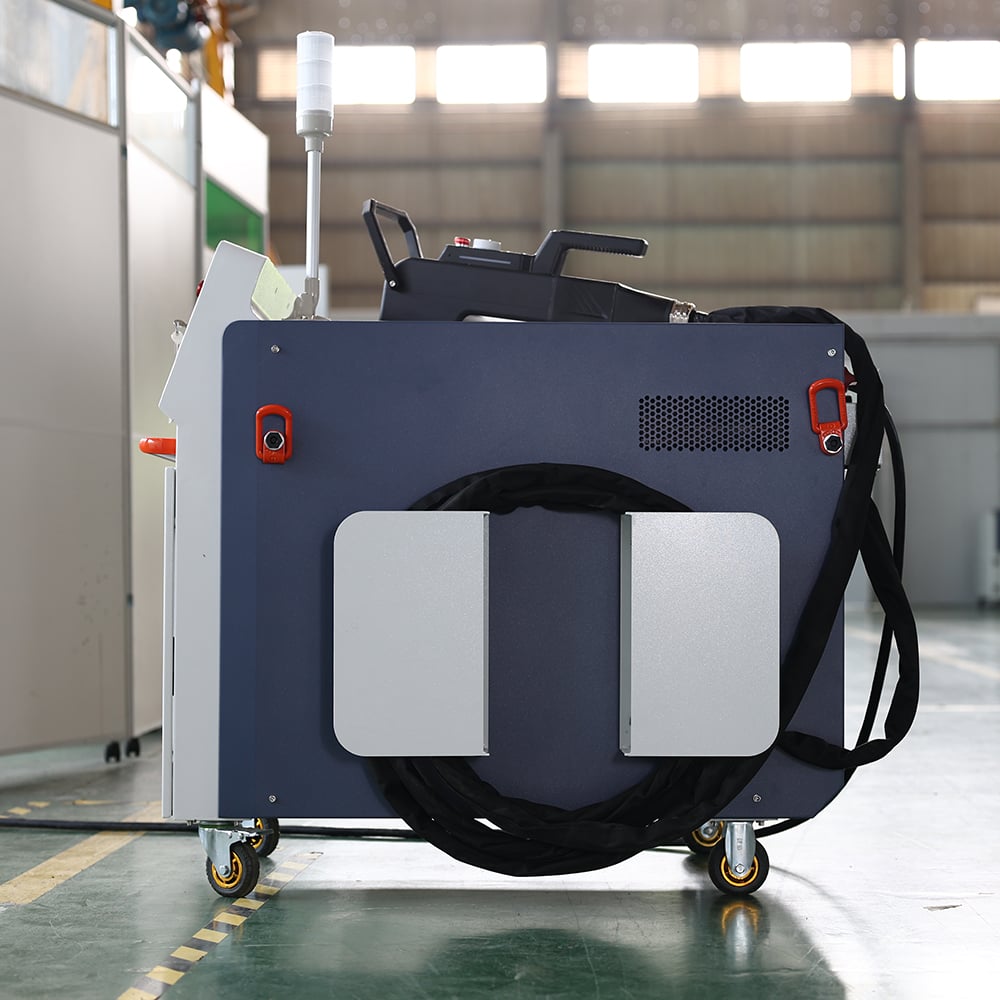
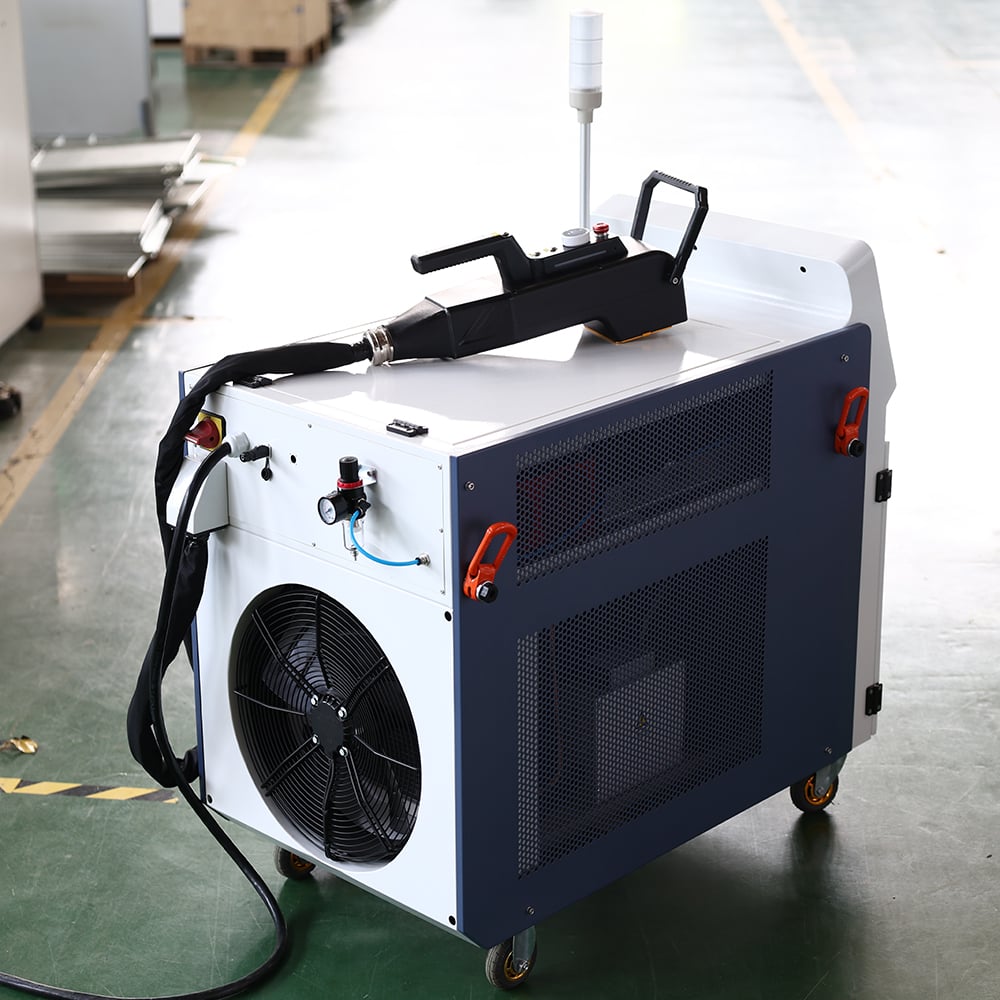
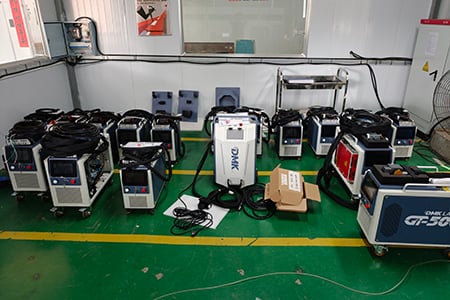
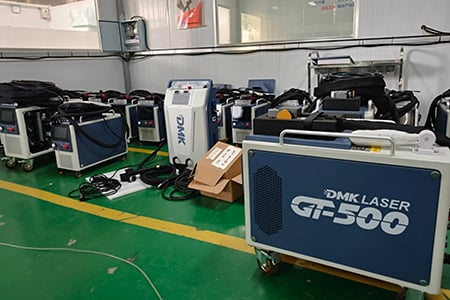
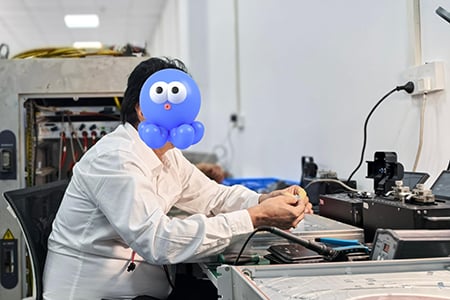
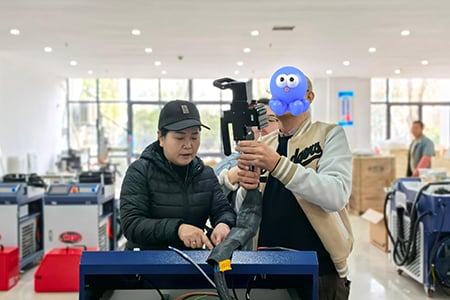
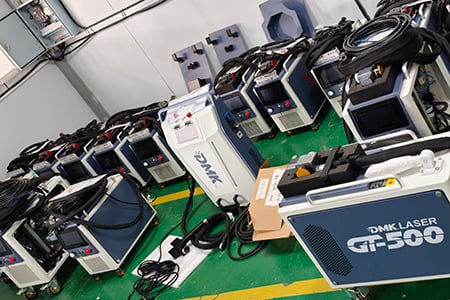
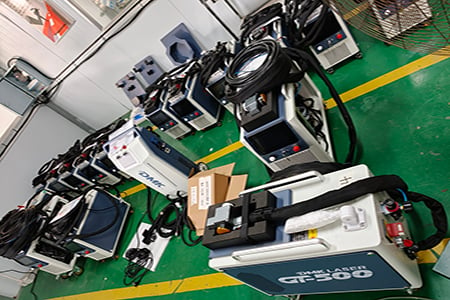
Os estagiários realizam exercícios completos de montagem para os limpadores a laser portáteis do tipo pulso GT-500 e outros, no workshop de montagem. O treinamento abrange os procedimentos integrais de instalação dos lasers pulsados JPT MOPA, unidades de refrigeração a ar/água, gabinetes principais de controle com tela sensível ao toque de 7 polegadas, cabeças portáteis de limpeza com interface QBH de 1,65 kg, fibras ópticas de operação de 5 metros e conectores aeronáuticos industriais de intertravamento.
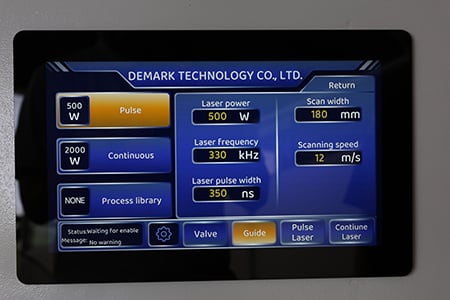
Os participantes praticam a acoplamento do trajeto óptico (raio mínimo de curvatura da fibra óptica ≥ 150 mm), a conexão do circuito hidráulico (enchimento com água pura até a zona verde do indicador de nível líquido), a conexão de ar comprimido isento de óleo e água, com pressão superior a 0,6 MPa, juntamente com a instalação do separador óleo-água, bem como a fiação dos circuitos de parada de emergência e dos interruptores de intertravamento. São concluídos os itens de autoteste padrão de fábrica ao ligar a alimentação elétrica, incluindo o foco da luz-guia vermelha, a substituição das lentes de campo F330/F255/F165 e a depuração de 12 padrões de varredura (Linha, Texturização, Aleatório, Hachura em X, Onda, Espiral, Anel, Pétala, Retângulo e outros), para finalizar os testes de aceitação de fábrica completos da máquina.
 |
 |
Processo contínuo de remoção de ferrugem e texturização superficial a laser
Este módulo adota o canal a laser contínuo de semicondutor do equipamento composto de limpeza GT-500-3000 como plataforma didática. Ilustra como o laser CW remove ferrugem pesada e incrustações por meio da expansão térmica e da descamação por tensão térmica.
Os formandos ajustam a potência do laser na faixa de 10% a 100%, definem a largura de limpeza entre 10 mm e 60 mm e sincronizam a velocidade de varredura com a velocidade de deslocamento da peça para amostragem prática em ferrugem pesada em aço-carbono, incrustações em cascos de navios e remoção de ferrugem em barras de aço. No modo Texturização, a largura de varredura (máx. 200 mm) e o espaçamento de preenchimento (máx. 2800 μm) são ajustados para gerar rugosidade micro-nano uniforme nas superfícies de aço inoxidável e ligas de alumínio, melhorando a aderência de revestimentos antes da pintura.
O curso também distingue as regras de seleção da fonte a laser: feixes gaussianos são preferidos para remoção de camadas homogêneas, como ferrugem e incrustações, enquanto feixes top-hat são adequados para limpeza de camadas heterogêneas, por exemplo, cavidades de moldes para pneus.
 |
 |
Processo de Limpeza sem Danos em Superfícies Brilhantes
A limpeza sem danos em superfícies brilhantes é um módulo avançado de treinamento. Utilizando a biblioteca integrada de processos de 'limpeza não destrutiva', os participantes praticam a remoção de manchas de óleo, impressões digitais e finas películas de óxido em superfícies de aço inoxidável escovado, peças de liga de alumínio e cobre com acabamento espelhado, sem prejudicar os traços originais da usinagem ou o brilho metálico.
A técnica central consiste em restringir a densidade de energia à estreita janela operacional acima do limiar de limpeza e abaixo do limiar de dano. Isso é alcançado reduzindo-se a potência média, aumentando-se a frequência de pulsos para diminuir a energia por pulso, incrementando-se o desfoque (defocus offset) e otimizando-se o ângulo de incidência (\(I=I_0·\cos\alpha\)) para evitar reflexão retroativa proveniente da incidência normal.
Um caso de limpeza pré-soldagem em liga de alumínio é demonstrado (potência de 100 W, velocidade de varredura de 8 m/s, largura de pulso de 240 ns, largura de linha de 15 mm), verificando uma melhoria de aproximadamente 8,7% na resistência à tração das juntas soldadas após a limpeza prévia.
 |
 |
Processo Especializado de Remoção de Tinta para Mobiliário em Madeira
A remoção de tinta em madeira é uma aplicação-chave do sistema DPL‑500W‑MC. As sessões práticas concentram-se na renovação de mobiliário em madeira maciça e na restauração de artesanato em madeira, removendo verniz transparente, laca colorida para madeira e tinta à base de óleo.
Os estagiários dominam a estratégia de “baixa densidade de energia, alta frequência de varredura” para madeira, um substrato com baixa condutividade térmica e propenso à carbonização. A amostragem da base de dados de processos é realizada com configurações típicas de largura de pulso em torno de 150 ns, ajustando-se a frequência conforme as classes de potência do laser JPT. Os modos de linha e de preenchimento retangular são utilizados para controlar as trajetórias de limpeza e evitar queimaduras locais excessivas e escurecimento. As aulas também abordam as influências da largura de varredura e do espaçamento entre linhas de preenchimento na descoloração da superfície da madeira, além de compensações empíricas de processo para diferentes espécies de madeira, como carvalho, nogueira e painel de densidade.
 |
 |
Tecnologia Composta de Limpeza a Laser (Pulso + Laser Semicondutor Contínuo)
O ensino centra-se no equipamento composto de limpeza a laser GT‑500‑3000, que integra um laser de pulso e um laser semicondutor contínuo a 1080 nm, com potência total ≤15 kW e alimentação elétrica trifásica de 380 V.
Os estagiários aprendem o princípio de limpeza composta: o laser semicondutor contínuo pré-aquece e amolece os contaminantes por expansão térmica, seguido pelo laser pulsado, que realiza a remoção do material mediante efeitos de fotochoque e onda de choque. A solução combinada proporciona maior eficiência e permite a limpeza de materiais de alta refletividade. Os parâmetros práticos incluem 300 W em pulso a 20 kHz, velocidade de varredura de 9,6 m/s, largura de linha de 80 mm, sobreposta por um laser semicondutor de 2000 W com saída de potência a 70%.
Os participantes comparam as limitações da limpeza por pulso único em ferrugem pesada e graxa espessa e aprendem as vantagens dos processos compostos — sincronização de duplo caminho óptico, coordenação temporal e ajuste da relação de potência — para remoção de ferrugem, desvernizagem pesada e usinagem de metais de alta refletividade.
 |
 |
Manutenção e resolução de problemas em cabeças portáteis de limpeza a laser
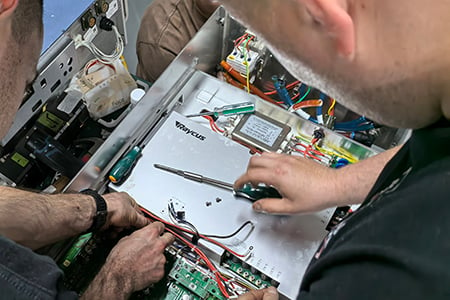
Este módulo destina-se a engenheiros de serviço de campo e abrange fluxos de trabalho padronizados de desmontagem e manutenção para cabeças de limpeza portáteis. Os conteúdos incluem inspeção pré- e pós-turno das lentes de campo e janelas protetoras quanto à presença de poeira ou marcas de queima, utilizando tecido para lentes; procedimentos rápidos de substituição sem poeira para janelas protetoras com especificação 52×2; critérios de desligamento em caso de leve queima da lente ou degradão na saída do laser; inspeção de conectores QBH e tubos corrugados de fibra quanto a danos por esmagamento (raio de curvatura da fibra ≥150 mm).
São realizados exercícios comuns de árvore de falhas: ausência de energia na máquina (botão de emergência não redefinido ou disjuntor acionado); ausência da luz-guia vermelha (tampa protetora da lente de campo ainda em posição ou lente frontal quebrada); saída a laser nula (resfriador ainda não atingiu a temperatura-alvo, habilitação do laser desligada ou desvio de foco severo); saída a laser fraca (limpeza da lente de campo ou refocalização). Os participantes também aprendem o dimensionamento do aditivo anticongelante para inverno (proporção de mistura variando de 2:8 a 6:4 conforme a temperatura ambiente), a proteção do caminho óptico com ar comprimido a 0,6 MPa e a coleta sincronizada de poeira com aspiradores de pó como parte da manutenção diária.
