EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


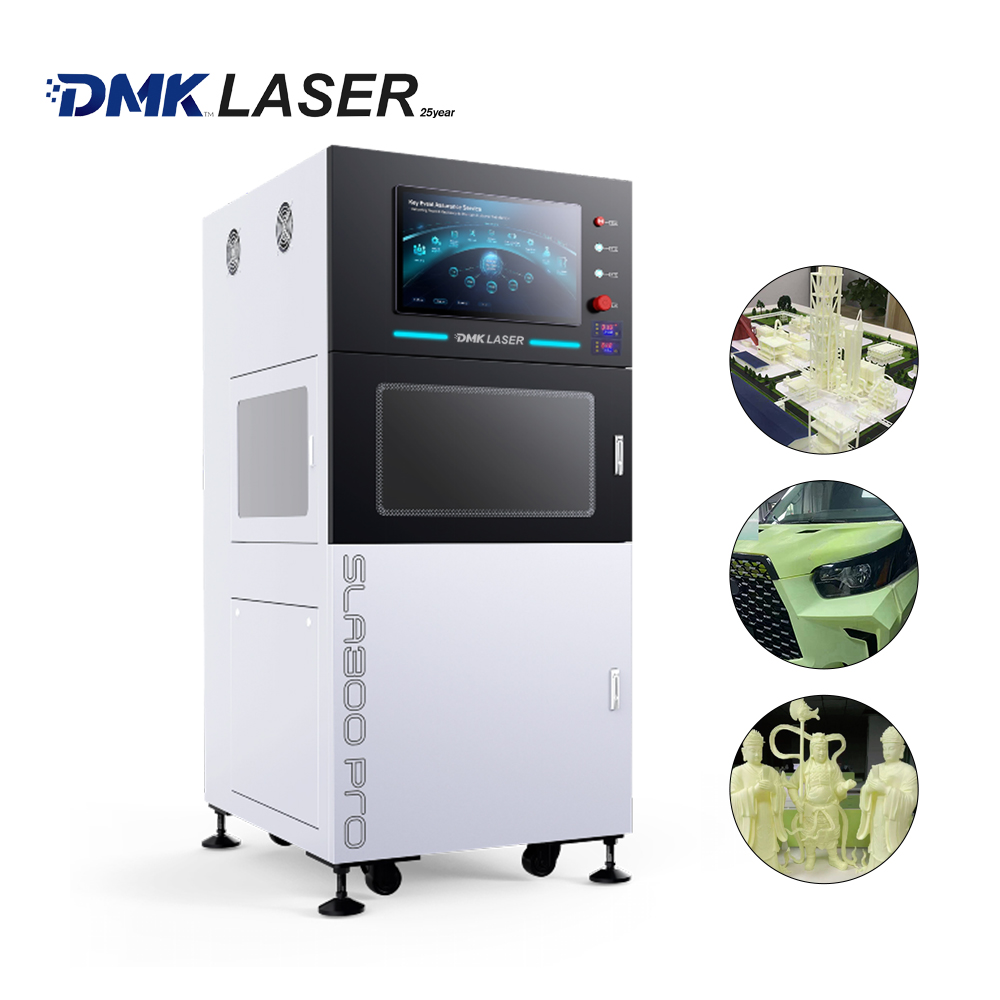
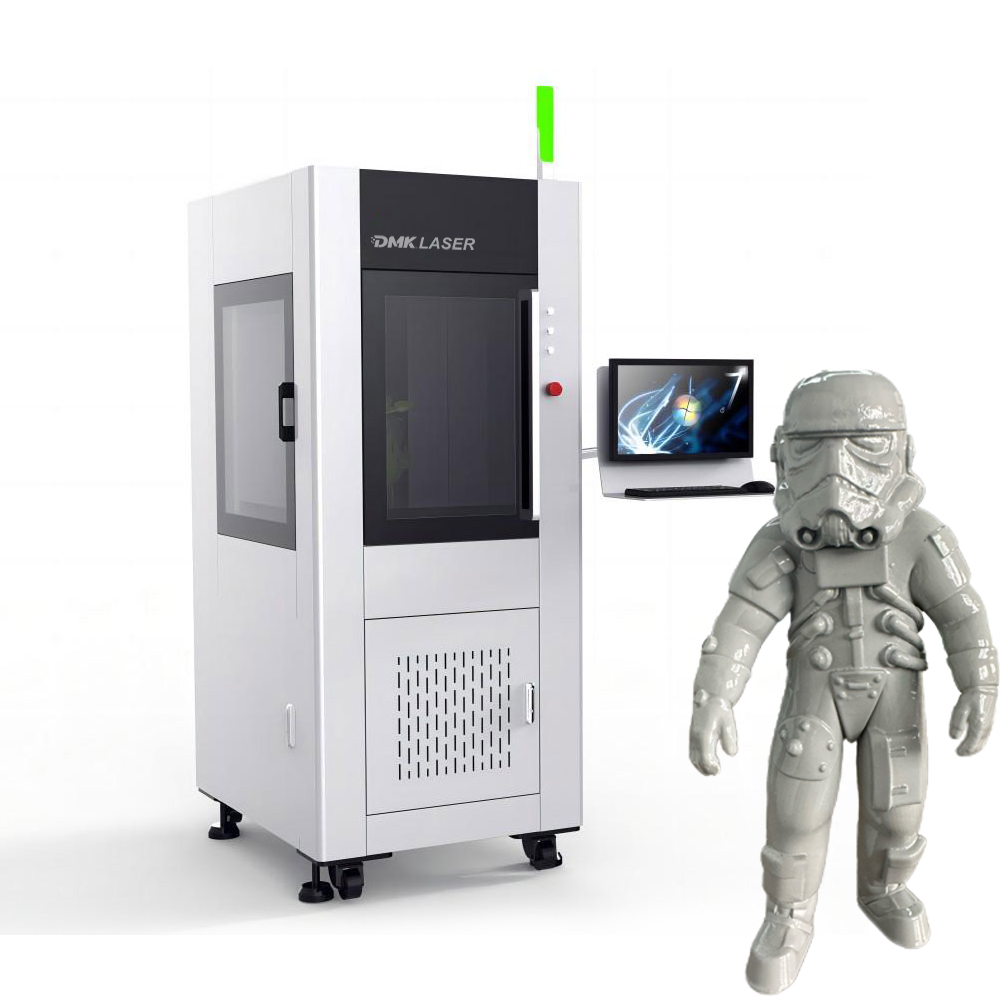
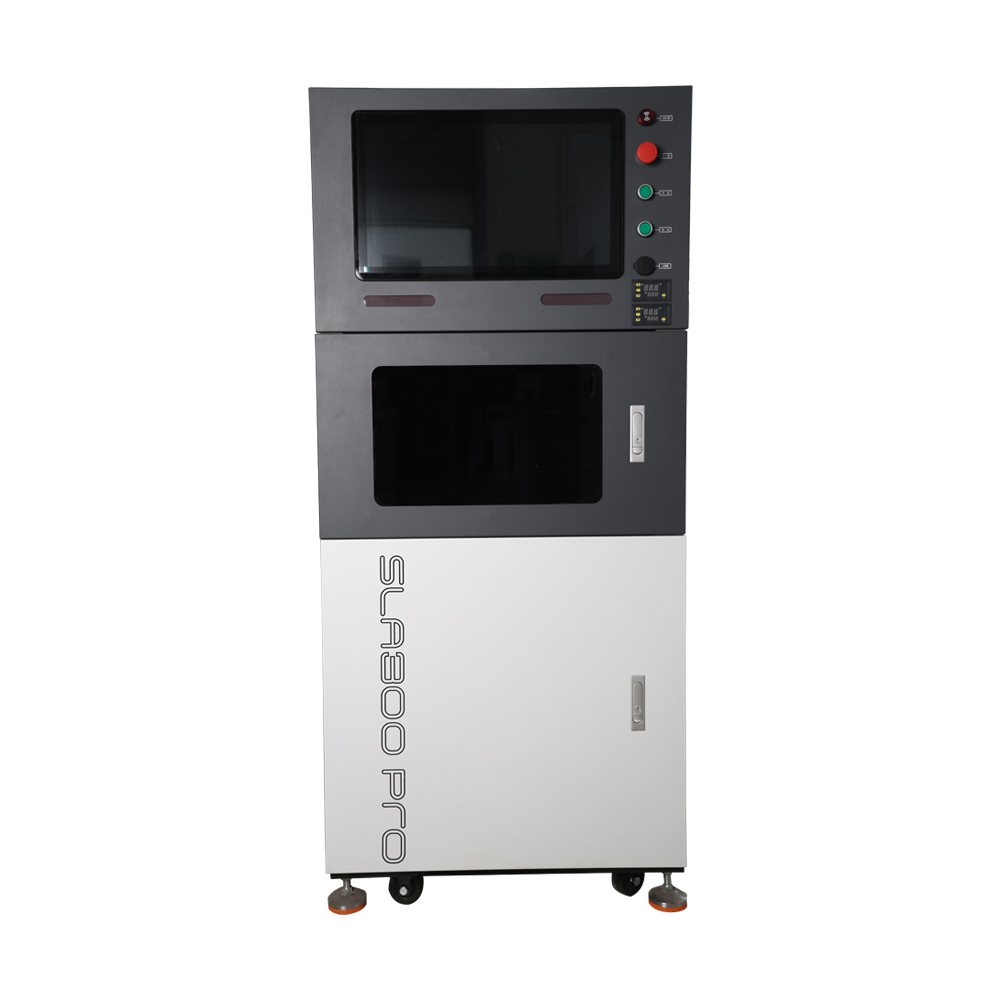
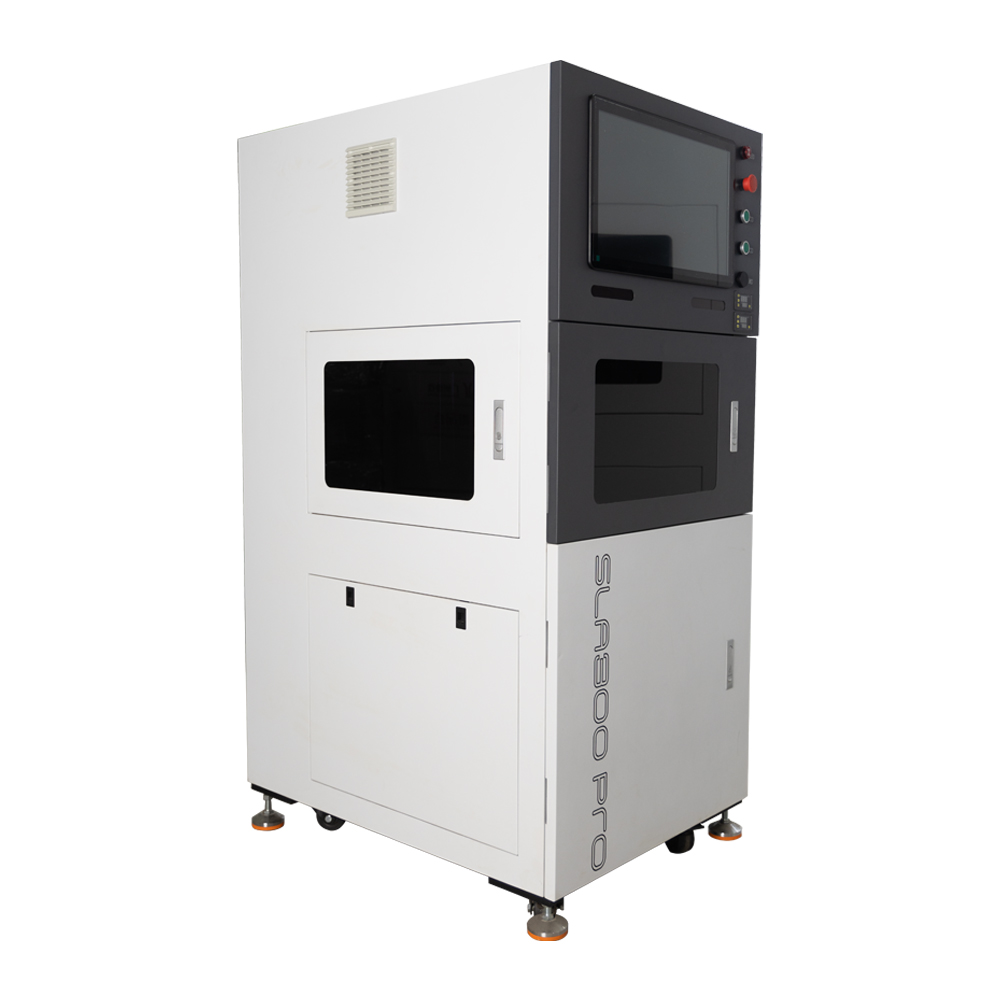
SLA300Pro – drukarka 3D do stereolitografii laserowej
Przegląd produktu
SLA300Pro to kompaktowy przemysłowy drukarka 3D laserowa do stereolitografii (SLA). Wykorzystuje stały laser UV o długości fali 355 nm do skanowania i utwardzania żywicy fotopolimerowej warstwa po warstwie, umożliwiając szybkie prototypowanie bez form, przy jednoczesnym zachowaniu wysokiej dokładności tworzenia modeli i małej powierzchni zajmowanej przez urządzenie. Dzięki objętości roboczej 300×300×300 mm ten kompaktowy sprzęt stawia niskie wymagania wobec powierzchni fabrycznej i jest szeroko stosowany do rozwoju prototypów oraz próbnej produkcji małych partii w wielu branżach.
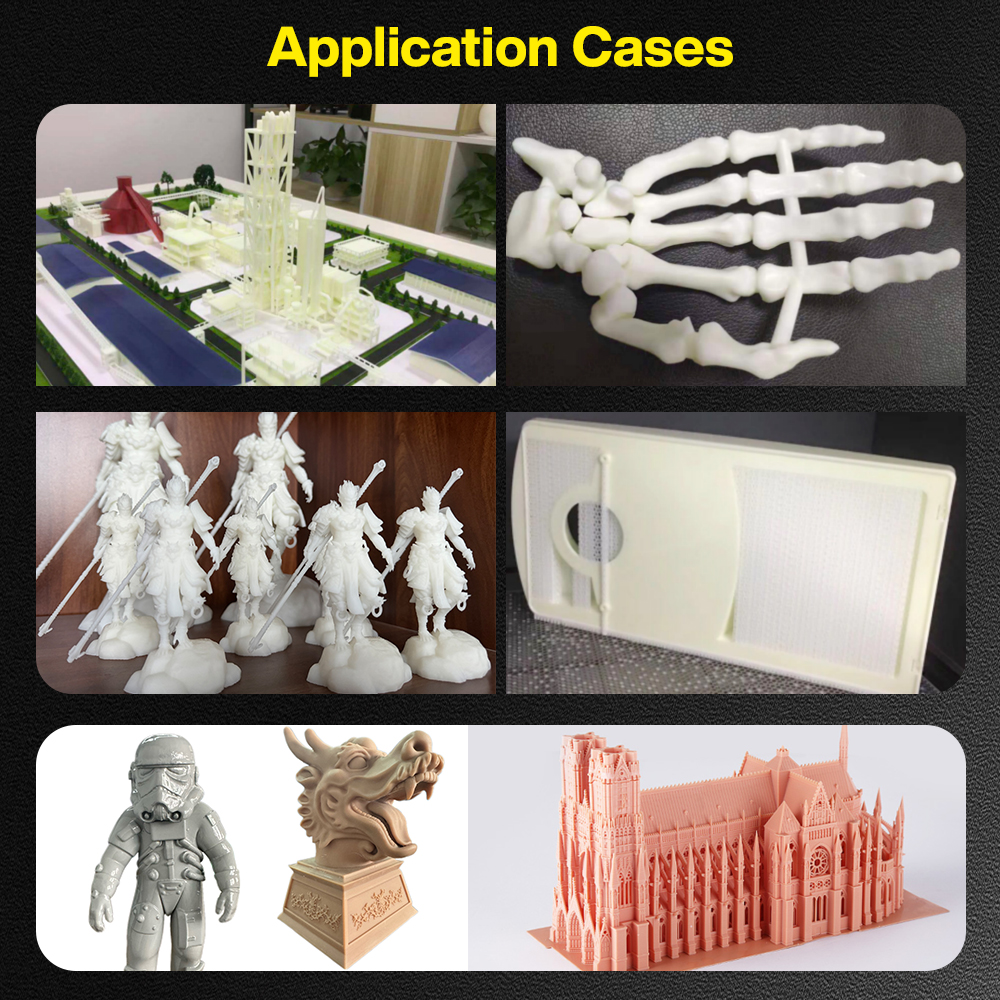
Główne branże zastosowania : Weryfikacja prototypów przemysłowych, prototypowanie części samochodowych, anatomiczne modele kości medycznych, szkolenia w uczelniach wyższych i instytutach badawczych, figurki kulturowo-kreatywne, makietowe modele architektoniczne, próbki form do butów itp. Drukuje wysokiej jakości elementy estetyczne oraz złożone struktury puste w środku. Wydrukowane elementy można dodatkowo przetwarzać, np. polerować lub malować. Drukarka może współpracować z czyszczarką ultradźwiękową i komorą do utwardzania UV, umożliwiając pełny cykl przetwarzania końcowego.
Cechy techniczne
- Wysokoprecyzyjny system optyczny : Wyposażona w 3-watowy, chłodzony powietrzem, trzykrotnie podwyższony częstotliwość laser Nd:YVO₄ w stanie stałym o długości fali 355 nm. Szybkie skanowanie galwanometryczne zapewnia stabilne plamy lasera do reprodukcji szczegółów o wysokiej rozdzielczości. Grubość warstwy jest regulowana w zakresie od 0,05 mm do 0,25 mm, co pozwala dostosować dokładność do efektywności drukowania.
- Sztywna konstrukcja mechaniczna wysokosztywna konstrukcja maszyny zapewnia stabilny ruch i minimalizuje odchylenia wymiarowe spowodowane wibracjami podczas drukowania. Kompatybilna z szeroką gamą żywic fotopolimerowych, w tym o barwie mlecznobiałej, półprzezroczystych, odpornych na uderzenia oraz odpornych na wysokie temperatury.
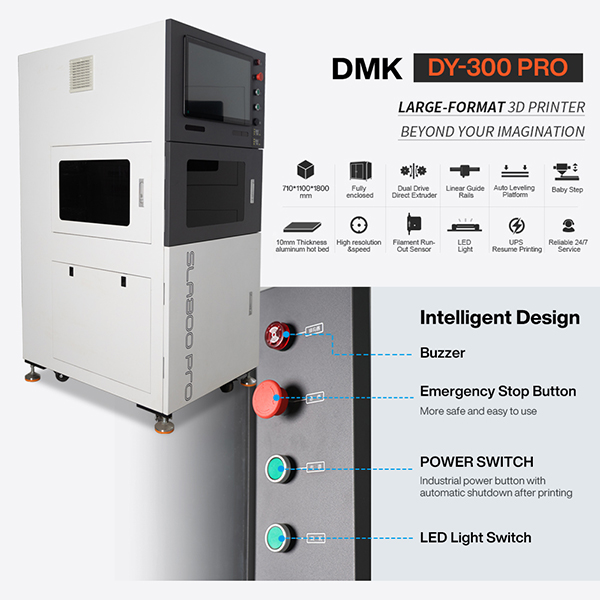
- Intuicyjna obsługa dedykowany 3D Print oprogramowanie sterujące działające w systemie Windows 10. Import plików STL umożliwia szybkie rozpoczęcie fazy krojenia i drukowania przy niskim poziomie wymaganych umiejętności początkowych.
- Kompletny ekosystem akcesoriów obsługuje pełne zestawy narzędzi pomocniczych do czyszczenia, utwardzania końcowego i wypoziomowania, obejmujące cały przepływ pracy – od drukowania po obróbkę końcową.
Specyfikacje techniczne
| Element | SLA300Pro | SLA600 | SLA800 | SLA1000 |
|---|---|---|---|---|
| Model | SLA300Pro | SLA600 | SLA800 | SLA1000 |
| Technologia formowania | Stereolitografia (SLA) | Stereolitografia (SLA) | Stereolitografia (SLA) | Stereolitografia (SLA) |
| Typ materiału | Smola fotopolimerowa | Smola fotopolimerowa | Smola fotopolimerowa | Smola fotopolimerowa |
| Objętość budowy | 300×300×300 mm | 600×600×400 mm | 800×800×500 mm | 1000×1000×500 mm |
| Dokładność | L<100 mm: ±0,1 mm; L≥100 mm: ±0,1%×L | L<100 mm: ±0,1 mm; L≥100 mm: ±0,1%×L | L<100 mm: ±0,15 mm; L≥100 mm: ±0,15%×L | L<100 mm: ±0,15 mm; L≥100 mm: ±0,15%×L |
| Grubość warstwy | 0,05–0,25 mm | 0,05–0,20 mm | 0,07–0,25 mm | 0,07–0,25 mm |
| Laserowe | 355 nm, stanowisko stałe z potrojeniem częstotliwości Nd:YVO₄, chłodzenie powietrzem, 3 W przy 50 kHz | 355 nm, stanowisko stałe z potrojeniem częstotliwości Nd:YVO₄, chłodzenie wodą, 5 W przy 50 kHz | 355 nm, stanowisko stałe z potrojeniem częstotliwości Nd:YVO₄, chłodzenie wodą, 5 W przy 50 kHz | 355 nm, stanowisko stałe z potrojeniem częstotliwości Nd:YVO₄, chłodzenie wodą, 5 W przy 50 kHz |
| Prędkość skanowania | 6–12 m/s | 8–15 m/s | 8–15 m/s | 8–15 m/s |
| Skupienie wiązki | ‑ | Dynamiczny i zmienny | Dynamiczny i zmienny | Dynamiczny i zmienny |
| Oprogramowanie sterujące | 3D Print | 3D Print | 3D Print | 3D Print |
| System operacyjny | Windows 10 | Windows 10 | Windows 10 | Windows 10 |
| Format danych | STL | STL | STL | STL |
| Wymagania elektryczne | 200–240 V~ , 50/60 Hz, jednofazowe | 200–240 V~ , 50/60 Hz, jednofazowe | 200–240 V~ , 50/60 Hz, jednofazowe | 200–240 V~ , 50/60 Hz, jednofazowe |
| Moc nominalna | 1,0 kVA | 2,0 kVA | 2,5 kVA | 3,5 kVA |
| Warunki Środowiskowe | Temperatura: 22–35 °C, wilgotność względna < 40% | Temperatura: 22–35 °C, wilgotność względna < 40% | Temperatura: 22–35 °C, wilgotność względna < 40% | Temperatura: 22–35 °C, wilgotność względna < 40% |
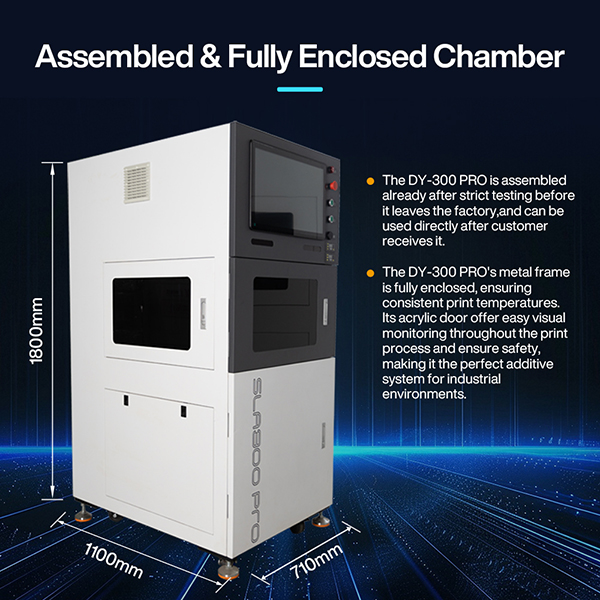
| Wymiary maszyny | 710 × 1100 × 1680 mm | 1150 × 1350 × 1900 mm | 1350 × 1600 × 2300 mm | 1760 × 1650 × 2800 mm |
| Waga maszyny | 350 kg | 790 kg | 1050 kg | 1500kg |
Notatki dotyczące użytkowania
- Bezpieczeństwo laserowe : To urządzenie jest laserem klasy 4 zgodnym ze standardem IEC. Promień laserowy stanowi zagrożenie. Unikaj bezpośredniego lub pośredniego narażenia oczu i skóry na promieniowanie laserowe. Nie otwieraj drzwi urządzenia w trakcie jego pracy.
- Sprawdzenie przed uruchomieniem : Przed emisją promienia laserowego upewnij się, że platforma budowy jest czysta i pozbawiona pozostałości żywicy lub obcych przedmiotów, aby zapobiec pogorszeniu jakości wydruku oraz uszkodzeniu płyty siatkowej.
- Kontrola środowiska : Utrzymuj temperaturę w warsztacie w zakresie 22–35 °C, a względną wilgotność powietrza poniżej 40 %. Wysoka wilgotność może spowodować skraplanie się pary wodnej na soczewkach optycznych i pogorszenie wydajności lasera. W przypadku modeli chłodzonych wodą regularnie sprawdzaj poziom i stan wody chłodzącej, aby zagwarantować skuteczne odprowadzanie ciepła.
- Obsługa materiałów : Fotopolimerowa żywica jest drażniąca. Należy nosić rękawiczki, aby zapobiec bezpośredniemu kontaktowi z skórą. Odpady żywicy i odpadowe ciecze należy usuwać zgodnie z przepisami dotyczącymi odpadów chemicznych.
- Utrzymanie urządzeń : Należy okresowo sprawdzać nożyk doktora, płytę siatkową oraz pojemnik na żywicę i usuwać utwardzone pozostałości w odpowiednim czasie. Nigdy nie dotykać soczewek optycznych gołymi rękami. Osoby niestacjonarne nie mogą demontować źródeł laserowych, galwanometrów ani innych zespołów optycznych. W maszynach chłodzonych wodą należy regularnie konserwować układy chłodzenia.
- Przetwarzanie końcowe : Po wydrukowaniu części należy je oczyścić rozpuszczalnikiem i poddać dodatkowemu utwardzaniu UV przed usunięciem podpór, aby zoptymalizować właściwości mechaniczne.