
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


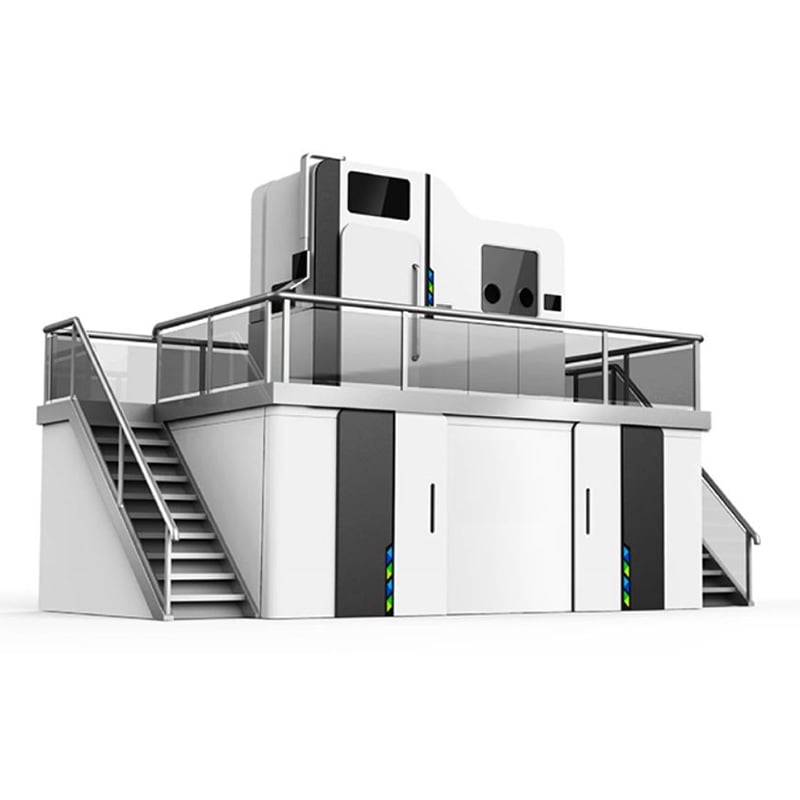
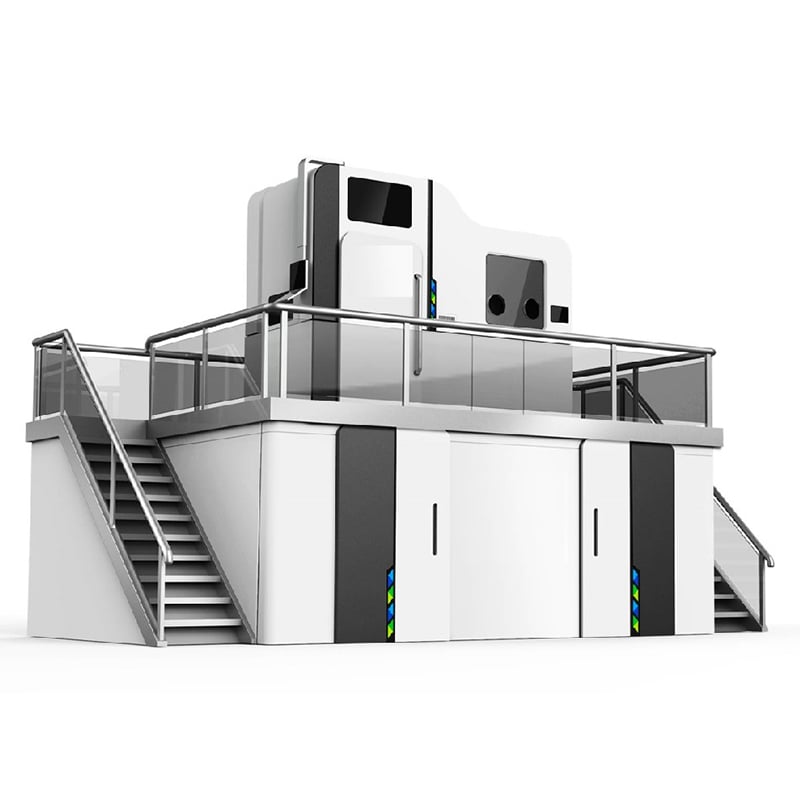
Drukarka 3D M450 do metalu
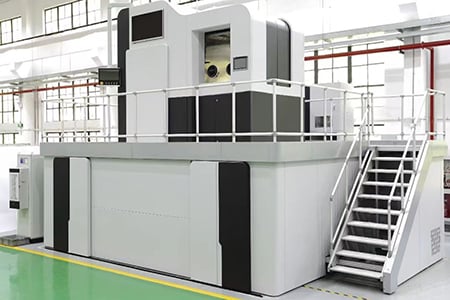
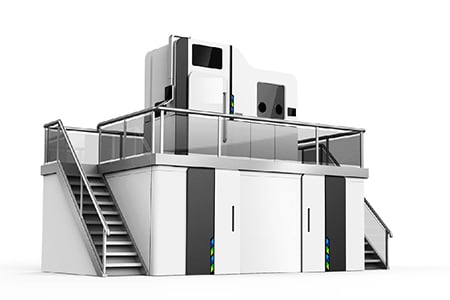
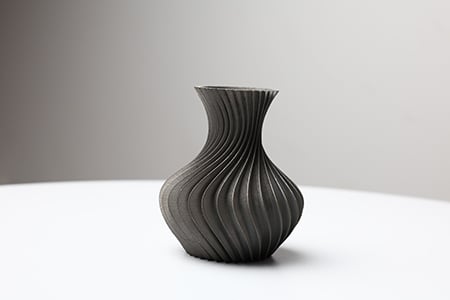
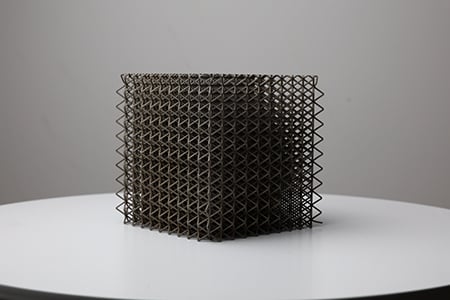
M450 to przemysłowy system wielolaserowego topienia selektywnego (SLM) do addytywnej produkcji metalowej, wykorzystujący technologię topienia warstwy proszku laserem. Wyposażony w cztery zestawy modułów skanowania laserowego, oferuje obszar budowy o wymiarach 450×450×300 mm. Maszyna nadaje się szczególnie do prototypowania dużych elementów, opracowywania procesów dla nowych materiałów oraz średnich i małych serii produkcyjnych w przemyśle. Dzięki modułowej konstrukcji mechanicznej, zintegrowanemu monitorowaniu procesu, cyrkulacyjnej oczyszczalni gazu oraz sterowaniu ruchem w pętli zamkniętej znajduje zastosowanie w branżach lotniczej i kosmicznej, obronnej, motocyklowej, formierskiej oraz w instytutach badawczych. Pozwala tworzyć funkcjonalne metalowe komponenty o wysokiej gęstości, zawierające skomplikowane wnęki wewnętrzne, struktury siatkowe oraz kanały chłodzenia dopasowane do kształtu – elementy trudne lub niemożliwe do wytworzenia tradycyjnymi metodami produkcji.
Cechy techniczne SLM
 |
 |
- Równoległy optyczny system wielolaserowy : Współpracująca grupa źródeł laserowych włókienkowych o mocy 500 W, z niezależnymi galwanometrami sterowanymi siatką w pętli zamkniętej. Równoległe skanowanie wieloma wiązkami na całej powierzchni budowy znacznie zwiększa wydajność produkcji. Doskonała jakość wiązki oraz regulowana głębokość ogniska zapewniają spójną wydajność plamki na całym obszarze roboczym. Maksymalna prędkość skanowania osiąga 7 m/s na jeden galwanometr.
- Solidny dwukierunkowy mechanizm nanoszenia warstwy proszku : Dwukierunkowe nanoszenie warstwy proszku z regulowaną prędkością obsługuje zarówno ostrza ze stali szybkotnącej, jak i z silikonowej gumy. Zintegrowana ochrona przed przekroczeniem momentu obrotowego automatycznie uruchamia alarm i zatrzymuje urządzenie w przypadku kolizji ostrza. Grubość warstwy jest ciągle regulowana w zakresie od 20 μm do 400 μm, aby spełnić różnorodne wymagania dotyczące dokładności i materiałów.
- Zamknięta pętla podgrzewania łóżka proszku oraz monitorowanie obrazów termicznych : Podgrzewanie źródła proszkowego w obszarze DLS wraz z zamkniętą pętlą podgrzewania podłoża w zakresie 30–180 °C skutecznie ogranicza powstawanie pęknięć w stopach tytanu i stopach żaroodpornych. Wbudowane czujniki obrazowania termicznego rejestrują pełne dane pola temperaturowego wewnątrz komory i generują kompletną dokumentację procesu.
- Wielostopniowy wybuchoodporny system cyrkulacji i oczyszczania gazu : Dwukierunkowe odprowadzanie powietrza szybko usuwa opary i cząstki rozprysku. Trzystopniowa filtracja składa się z separatora cyclonowego, spiekanego filtra płytowego klasy H13 oraz precyzyjnego filtra klasy H13 z funkcją online odczyszczenia przez odwrócony przepływ powietrza, co wydłuża okres użytkowania filtrów. Poziom tlenu w komorze jest kontrolowany na poziomie ≤100 ppm; przy przekroczeniu progowego poziomu aktywowany jest sygnał dźwiękowy i świetlny. Zawory i rurociągi są bezpiecznie zsynchronizowane ze stanem drzwi komory oraz pomiarami stężenia tlenu w celu zapobiegania zagrożeniu zapłonu pyłu.
- W pełni niezależny system sterowania oprogramowaniem : Samodzielnie opracowane oprogramowanie do przetwarzania i planowania ścieżki drukowania z w pełni otwartymi parametrami procesu. Obsługa importu plików STL, generowania podpór, wieloreżimowego wypełniania oraz strategii skanowania z obracającym się kątem wiązki. Możliwość wznowienia zadania drukowania po przerwaniu oraz modyfikacji parametrów w czasie rzeczywistym. Wbudowana diagnostyka błędów z trójkolorowym sygnałem dźwiękowo-wizualnym alarmu monitoruje poziom tlenu, temperaturę, stan warstwy proszku oraz pozycję osi Z i inne kluczowe dane procesowe; wszystkie dane są archiwizowane w całości.
- Kompleksowa ochrona bezpieczeństwa : Podwójny mechaniczno-elektroniczny blokady drzwi komory spełniające wymagania bezpieczeństwa laserowego klasy 4. Przyciski awaryjnego zatrzymania, zasilanie regulowane oraz konstrukcja zapobiegająca gromadzeniu się ładunków elektrostatycznych. Interfejs do gaśnicy klasy D zgodny ze specyfikacjami bezpieczeństwa przemysłowego.
Konfiguracja urządzenia M450
| Podsystem | Kluczowe składniki | Opis konfiguracji |
|---|---|---|
| System optyczny | System laserowy włókienkowy | 4 × 500 W lasery włóknowe; moc wyjściowa regulowana w zakresie 10–100% |
| Galwanometr skanujący | 4 zestawy wysokoprecyzyjnych galwanometrów z zamkniętą pętlą pomiarową i wskaźnikiem wiązki czerwonego lasera | |
| Obiektyw typu F-θ | Soczewka kwarcowa do skupiania wiązki; głębokość ogniskowania ±5 mm, regulowana | |
| Jednostka chłodzenia wodą | Chłodnica z podwójną kontrolą temperatury i podwójnym zakresem temperatury z ochroną układu zamkniętego za pomocą czujników przepływu i temperatury | |
| System obwodu gazowego | Czujnik tlenu | Monitorowanie tlenu na wielu kanałach; próg alarmowy ≤100 ppm |
| System oczyszczania komory | Odpompowywanie pod ciśnieniem próżni oraz dozowanie gazu w celu aktywnej wymiany powietrza | |
| Obieg argonu | Samodzielnie opracowany projekt pola wiatru z podwójnymi wylotami | |
| Wielostopniowa jednostka oczyszczania gazu | Separator cyklonowy + spiekany filtr H13 + filtr drobnoziarnisty H13; funkcja odpylania w czasie rzeczywistym; obróbka zapobiegawcza wybuchom | |
| System formujący | Dostawa i przechowywanie proszku | Konstrukcja z górnym dozowaniem; opcjonalna jednostka automatycznego odzyskiwania proszku; sygnał ostrzegawczy przy niskim poziomie proszku |
| Gładzik dwukierunkowy | Dwukierunkowe gładzenie o zmiennej prędkości; wymienne ostrze z szybkotnącego stali lub silikonowej gumy; ochrona przed przeciążeniem momentem obrotowym | |
| Zamknięta komora budowy | Obudowa z wysokowytrzymałego stopu, podwójny system blokady drzwi bezpieczeństwa, wewnętrzne oświetlenie LED oraz kamera do monitorowania w czasie rzeczywistym | |
| Zespół cylindra roboczego | Napęd osi Z w układzie zamkniętym z serwonapędem i linijką pomiarową; ogrzewanie warstwy proszku metodą DLS z źródła powierzchniowego; podgrzewanie podłoża w zakresie 30–180 °C w układzie zamkniętym | |
| Rama o wysokiej sztywności | Mocna przemysłowa konstrukcja ramy z osłoną zapobiegającą dostawaniu się pyłu do prowadnic | |
| Oprogramowanie sterujące | Oprogramowanie do przetwarzania danych i tnące | Własne opracowanie; import plików STL; wiele strategii wypełniania; całkowicie otwarte parametry procesu; przetwarzanie partii elementów |
| Oprogramowanie do sterowania maszyną | Interfejs użytkownika w języku chińskim; funkcja wznowienia druku; monitorowanie w czasie rzeczywistym; autodiagnostyka usterki oraz dźwiękowo-wizualne ostrzeżenia; kompleksowe archiwizowanie danych procesowych | |
| Opcjonalne akcesoria | Wybuchoodporny odkurzacz, wibracyjny sitownik proszków, piec suszeniowy próżniowy, stacja do czyszczenia proszków, piaskarka | Do sitowania, suszenia i obróbki końcowej wydrukowanych elementów |
Specyfikacja techniczna modelu M450
 |
 |
| Element | Specyfikacja |
|---|---|
| Model | M450 |
| Proces | Topienie selektywne laserem (SLM / LPBF) |
| Maksymalna objętość robocza | 450 mm × 450 mm × 300 mm (łącznie z podłożem; grubość podłoża ≥50 mm) |
| Dokładność wymiarowa | L ≤100 mm: ±0,1 mm; L >100 mm: ±0,1 % × L |
| Grubość warstwy | Ciągle regulowana w zakresie 20–400 μm |
| Konfiguracja lasera | 4 włóknikowe lasery o mocy 500 W każdy, długość fali 1060 nm, M2 ≤1,1 |
| Prędkość skanowania | Maks. 7 m/s |
| Wielkość miejsca | 70–120 μm |
| Sterowanie poziomem tlenu | Komora robocza ≤100 ppm |
| Temperatura wstępnego nagrzewania podłoża | 30–180 °C, regulowana pętlą zamkniętą |
| Dokładność powtarzalności pozycjonowania osi Z | ≤±0,01 mm |
| Zgodne Materiały | Stal nierdzewna, stal narzędziowa, stopy tytanu, stopy żaroodporne, stopy aluminium (stopy magnezu wyłączone) |
| Całkowite zużycie energii | Około 22 kW |
| Zasilanie | Prąd przemienny 380 V ±10 %, trójfazowy system pięcioprzewodowy; opór uziemienia ≤5 Ω |
| Temperatura otoczenia | 15–30 °C |
| Wilgotność względna | ≤60% RH |
| Format importu danych | STL |
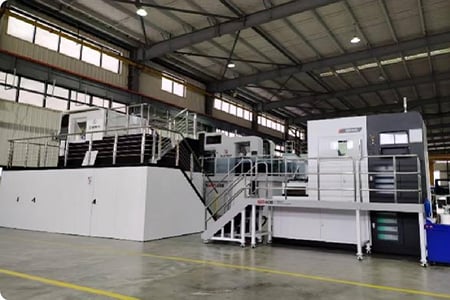
| Wymagana powierzchnia podłogi | 6100 mm × 6000 mm (wraz z wyposażeniem pomocniczym, przestrzenią na otwieranie drzwi oraz przestrzenią roboczą) |
Serwis posprzedażowy
 |
 |
- Warunki gwarancji : 1‑letnia gwarancja na całą maszynę oraz 1‑letnia gwarancja na system laserowy, rozpoczynająca się od daty podpisania protokołu ostatecznego przyjęcia. Udostępniana jest dożywotnia usługa naprawy. W okresie gwarancyjnym dostępne są bezpłatne aktualizacje oprogramowania.
- Reakcja na usterkę : zdalna reakcja w ciągu 2 godzin od zgłoszenia usterki; przyjazd inżyniera na miejsce w ciągu 24 godzin w celu diagnostyki i usuwania usterki. Komponenty uszkodzone niezależnie od działania człowieka są wymieniane bezpłatnie; nowe komponenty rozpoczynają własny okres gwarancyjny.
- Szkolenia techniczne : co najmniej 5 dni roboczych kompleksowego szkolenia na miejscu po wprowadzeniu maszyny do eksploatacji. Zakres szkolenia obejmuje zasadę działania maszyny, przygotowanie modeli, przepływ pracy związanej z warstwowaniem (slicing), obsługę urządzenia, manipulację proszkiem, obróbkę końcową wydruków oraz konserwację rutynową, umożliwiając operatorom niezależne uruchamianie i konserwację systemu.
- Wsparcie w zakresie części zamiennych : Pełny zapas materiałów eksploatacyjnych i części zużywających się. Korzystne ceny części zamiennych po upływie okresu gwarancyjnego. Klienci otrzymają wcześniejsze powiadomienie o wycofaniu z produkcji kluczowych komponentów, aby zapewnić wystarczający czas na ich zakup.
- Długoterminowa obsługa techniczna : Ciągła konsultacja techniczna w zakresie zastosowań oraz rozwoju nowych materiałów. Dostarczane są pełne dokumentacje papierowe i elektroniczne, w tym instrukcje obsługi i podręczniki konserwacji.
