
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


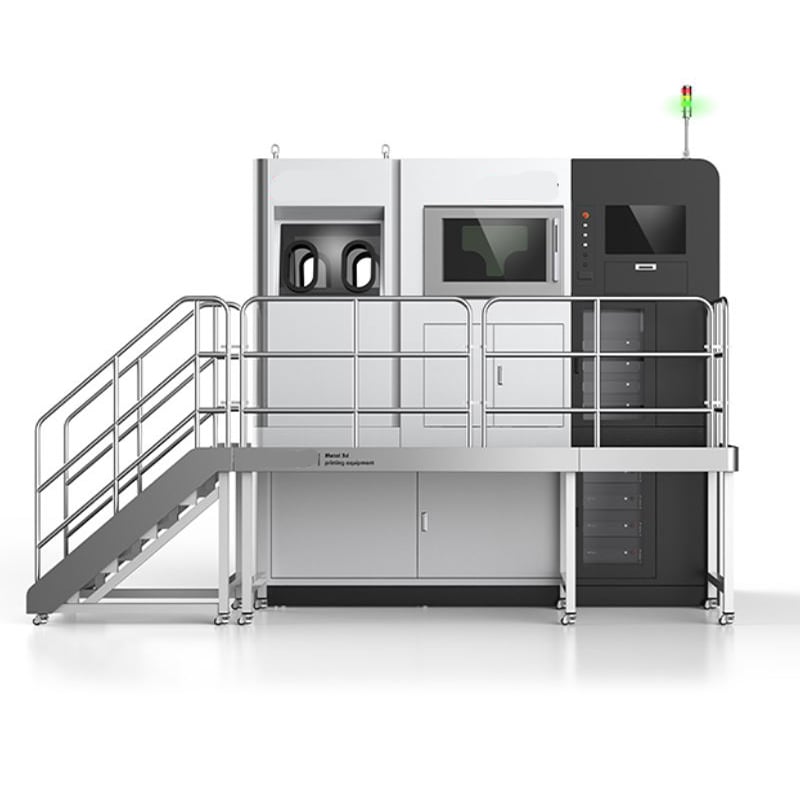
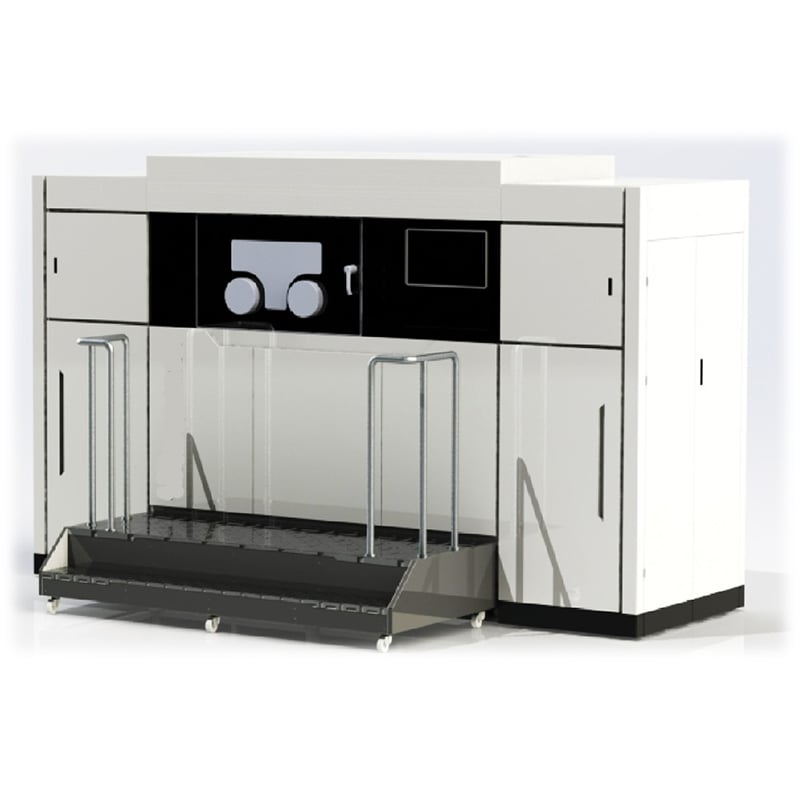
Drukarka 3D do metalu M300
Cechy techniczne
 |
 |
- Wysokowydajny system optyczny : wyposażony w 500-watowy system lasera włóknianego z pętlą sprzężenia zwrotnego mocy. Zastosowano szybki skanujący galwanometr z kontrolą siatki w zamkniętej pętli oraz kwarcowy obiektyw typu F-θ i chłodzony wodą regulowany rozszerzacz wiązki. Minimalny rozmiar plamki osiąga 80 μm ±10 μm, a prędkość skanowania wynosi od 0 do 7 m/s, zapewniając jakość tworzenia dla geometrii cienkościennych i szczegółowych.
- Samorozwijany dwukierunkowy inteligentny system nakładania warstw : Posiada jednołopatkowe, dwukierunkowe nanoszenie warstwy napędzane przez dwa moduły liniowe. Grubość warstwy jest regulowana w zakresie 20–100 μm, a prędkość nanoszenia – w zakresie 10–500 mm/s. Zintegrowany system ochrony przed kolizją łopatki zapewnia natychmiastowe wyzwalanie alarmu i zatrzymanie awaryjne w celu ochrony łopatki oraz powierzchni roboczej.
- Obiegowy obwód ochrony gazem obojętnym w układzie zamkniętym : Samodzielnie opracowany system cyrkulacji i oczyszczania argonu z zoptymalizowanym przepływem pola powietrznego po prawej stronie ściany powietrznej. Monitorowanie zawartości tlenu w komorze w czasie rzeczywistym utrzymuje jej poziom na poziomie ≤1000 ppm. Zaimplementowano także monitorowanie zawartości tlenu w otoczeniu; urządzenie wyzwala alarm i wyłącza zasilanie główne po przekroczeniu progowego poziomu, eliminując ryzyko wynikające z wycieku gazu obojętnego.
- Wysokonośny cylinder budowy w układzie zamkniętym : Oś Z wykorzystuje serwosilnik w połączeniu z zamkniętą pętlą sterowania za pomocą linijki kratowej. Dokładność pozycjonowania wynosi 0,01 mm, minimalny skok podawania to 0,001 mm, a nośność osi Z wynosi ≥500 kg. Maksymalna temperatura wstępnego nagrzewania podłoża osiąga 220 °C, co zmniejsza ryzyko powstawania pęknięć w materiałach o wysokim naprężeniu, takich jak tytan i stopy żaroodporne.
- W pełni niezależny ekosystem oprogramowania : Samodzielnie opracowane oprogramowanie do przetwarzania plików STL i sterowania maszyną obsługuje import plików STL, generowanie struktur wspornych oraz planowanie ścieżek skanowania w wielu trybach; zawiera także wstępnie zweryfikowane pakiety procesowe dla różnych materiałów metalowych. Pozwala na wznowienie druku po przerwaniu, zapewnia monitorowanie w czasie rzeczywistym poziomu tlenu, położenia ostrza oraz stanu maszyny, a także umożliwia automatyczną diagnostykę błędów i generowanie alarmów. Kluczowe parametry procesowe są w pełni dostępne, co ułatwia badania i rozwój nowych materiałów w instytutach naukowych.
- Kompleksowa ochrona bezpieczeństwa zabezpieczenie bezpieczeństwa w postaci blokady drzwiczek komory roboczej oraz przycisku awaryjnego zatrzymania jest zapewnione zgodnie z wymaganiami bezpieczeństwa dla laserów klasy 4. Wszystkie komponenty są nowe i spełniają normy GB/T dotyczące maszyn oraz bezpieczeństwa laserowego.
Konfiguracja urządzenia M300
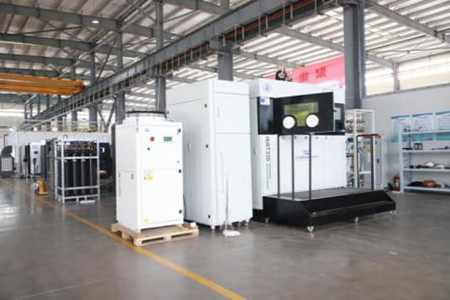 |
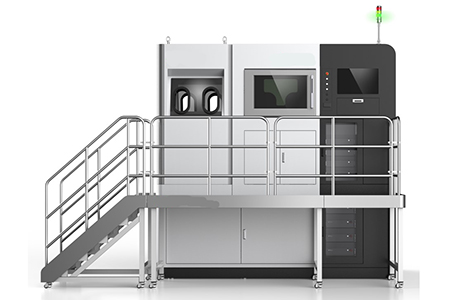 |
| Podsystem | Kluczowe składniki | Opis konfiguracji |
|---|---|---|
| System optyczny | System laserowy włókienkowy | 500-watowy laser włóknowy z pętlą sprzężenia zwrotnego mocy w trybie zamkniętym |
| Galwanometr skanujący | Sterowanie siatką z zamkniętą pętlą oraz wskaźnik wiązki czerwonego lasera | |
| Obiektyw typu F-θ | Kwarcowy obiektyw skupiający | |
| Rozszerzacz wiązki | Wodnie chłodzony, regulowany kwarcowy rozszerzacz wiązki | |
| System obwodu gazowego | Analizator tlenu | Czujnik tlenu o zakresie pomiarowym 100–1000 ppm i zasilaniu prądem stałym 24 V |
| Obwód gazowy do oczyszczania komory | Rozwiązanie opracowane we własnym zakresie: wymiana gazu obojętnego przy jednoczesnym zastosowaniu ściany powietrznej po prawej stronie | |
| Obiegowy obwód gazu osłonowego | Samodzielnie opracowany obieg argonu | |
| Jednostka oczyszczania gazu | Samodzielnie opracowany moduł filtracyjny do usuwania dymów i zanieczyszczeń | |
| System formujący | Jednostka dozowania i przechowywania proszku | Samodzielnie opracowany system dozowania od góry, pojemność 20 l, sygnalizacja i zatrzymanie przy niskim poziomie proszku |
| Dwukierunkowy system rozprowadzania warstw | Samodzielnie opracowany jednoostrzowy system rozprowadzania warstw w obu kierunkach z alarmem przeciążenia | |
| Zamknięta komora budowy | Obudowa ze stali nierdzewnej / wysokowytrzymałego stopu aluminium, zamek drzwiczek bezpieczeństwa, oświetlenie LED wewnętrzne | |
| Zespół cylindra roboczego | Napęd zamkniętej pętli z serwonapędem i linijką pomiarową; maks. wstępnego nagrzewania podłoża do 220 °C | |
| Rama o wysokiej sztywności | Główna rama o wysokiej sztywności z całkowicie zamkniętą obudową ochronną | |
| Oprogramowanie sterujące | Oprogramowanie przetwarzania danych | Samodzielnie opracowane, wejście STL, wielostrategiczne wypełnianie, wstępnie załadowane pakiety procesowe materiałów |
| Oprogramowanie do sterowania maszyną | Interfejs użytkownika w języku chińskim; obsługa kontynuacji druku, monitorowania w czasie rzeczywistym, diagnostyki błędów i alarmów | |
| Wyposażenie pomocnicze | Chłodnia wodna | Specjalna jednostka chłodzenia wodnego do chłodzenia lasera |
| Przeciwwybuchowy odkurzacz | Do czyszczenia komory i powierzchni proszku | |
| Wibracyjne sito do proszku | Do badania proszku metalicznego po recyklingu | |
| Piekarnik do suszenia próżniowego | Do usuwania wilgoci z proszku metalicznego | |
| Maszyna piaskozmywająca | Do wykańczania powierzchni wydrukowanych elementów |
Specyfikacja techniczna M300
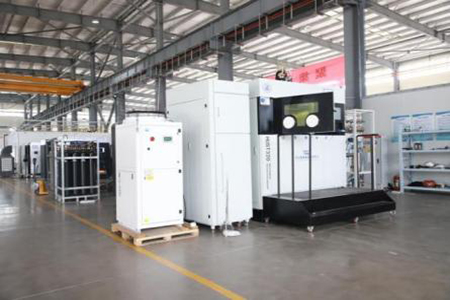 |
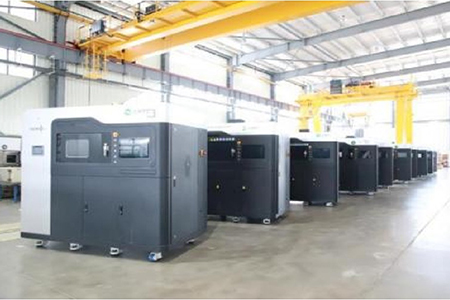 |
| Element | Specyfikacja |
|---|---|
| Model | DMK Laser M300 |
| Proces | Selektywne topienie laserem (SLM) |
| Maksymalna objętość robocza | 300 mm × 300 mm × 450 mm (łącznie z podłożem) |
| Dokładność wymiarowa | ≤100 mm: ±0,1 mm; >100 mm: ±0,1 % × L |
| Grubość warstwy | Regulowany w zakresie 20–100 μm |
| Moc lasera | 500 W, wyjściowa moc regulowana w zakresie od 10% do 100% |
| Prędkość skanowania | 0–7 m/s |
| Minimalny średnica plamki | 80 μm ±10 μm |
| Sterowanie poziomem tlenu | ≤1000 ppm |
| Temperatura wstępnego nagrzewania podłoża | Maks. 220 °C |
| Dokładność pozycjonowania w osi Z | 0,01 mm, minimalny skok podawania 0,001 mm |
| Nośność osi Z | ≥500 kg |
| Zgodne Materiały | Stal nierdzewna, stopy żaroodporne, stopy tytanowe oraz inne popularne proszki metaliczne (wyłącznie stopy magnezowe) |
| Całkowite zużycie energii | Około 10 kW |
| Zasilanie | Prąd przemienny 380 V ± 5 %, układ trójfazowy pięcioprzewodowy |
| Temperatura otoczenia | (23±5) °C |
| Wilgotność względna | ≤75% RH |
| Waga maszyny | Około 2,6 t (bez proszku) |
| Całkowita wysokość | Około 3,3 m wraz z pojemnikiem na proszek |
| Powierzchnia podłogi | 8,7 m × 5,2 m (wraz z jednostkami pomocniczymi, przestrzenią otwierania drzwi i przestrzenią roboczą) |
| Format importu danych | STL |
Pola aplikacji
 |
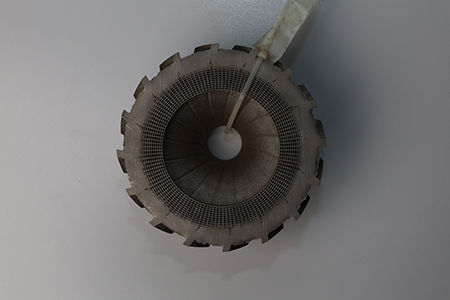 |
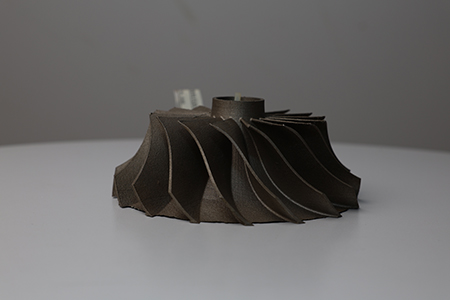
- Aerokosmonautyka wytwarzanie prototypów, próby eksploatacyjne oraz produkcja małych serii lekkich, złożonych komponentów, struktur siatkowych oraz części z kanałami chłodzenia konformalnymi wykonanych z tytanu i stopów żaroodpornych.
- Produkcja pleśni wkładki chłodzące konformalne do form wtryskowych i odlewniczych, poprawiające odprowadzanie ciepła, skracające cykle formowania oraz wydłużające żywotność form.
- Badania naukowe i edukacja : Rozwój procesów nowych materiałów oraz szkolenia z zakresu produkcji przyrostowej dla uczelni wyższych i instytutów badawczych. Otwarte parametry umożliwiają przeprowadzanie testów ortogonalnych oraz weryfikację druku nowych materiałów.
- Przemysł motoryzacyjny : Szybki rozwój i próbna produkcja elementów silników, konstrukcji lekkich oraz niestandardowych uchwytów technologicznych.
- Energia i Zasilanie : Badania i rozwój wymienników ciepła, części turbin gazowych przeznaczonych do pracy w wysokich temperaturach oraz zintegrowanych funkcjonalnych elementów kratownicowych odprowadzających ciepło.
- Urządzenia medyczne : Rozwój metalowych prototypów funkcjonalnych, w tym struktur ze stopów medycznych oraz komponentów wspomagających zabiegi chirurgiczne.
