Przegląd technologii SLM
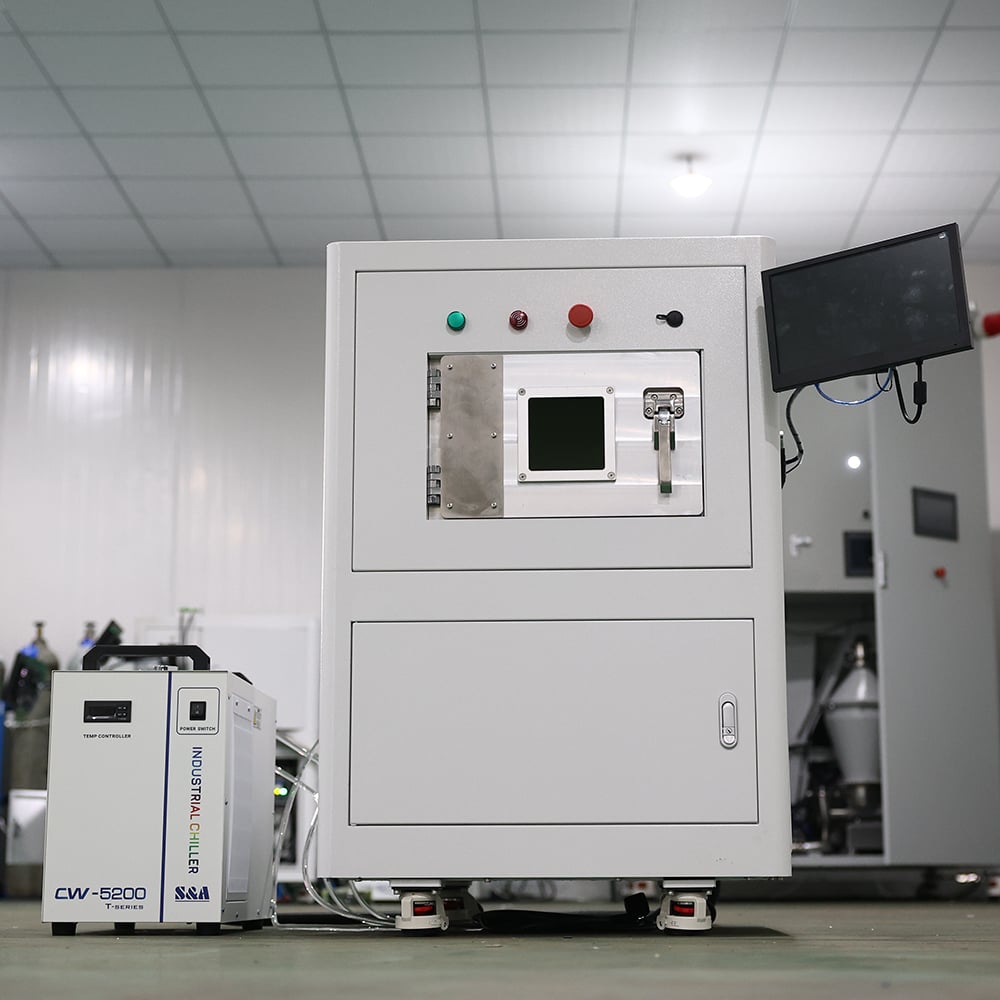
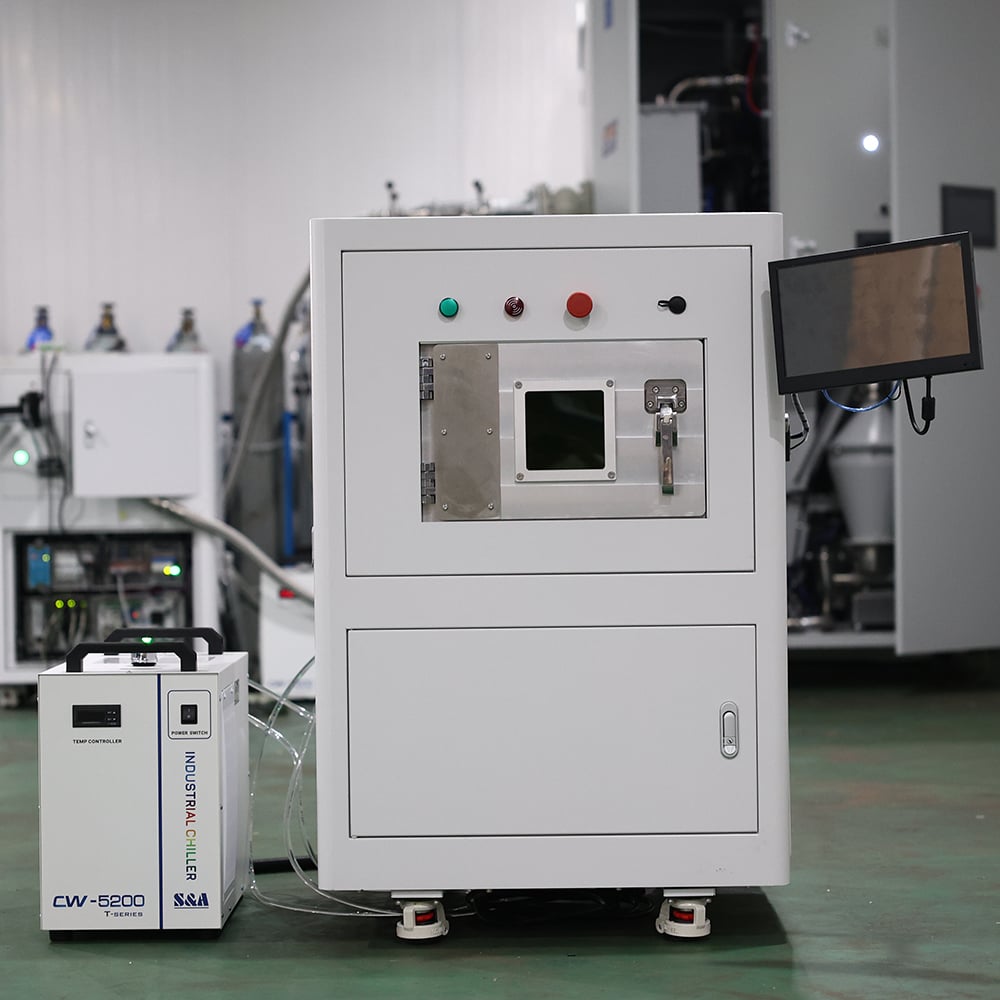
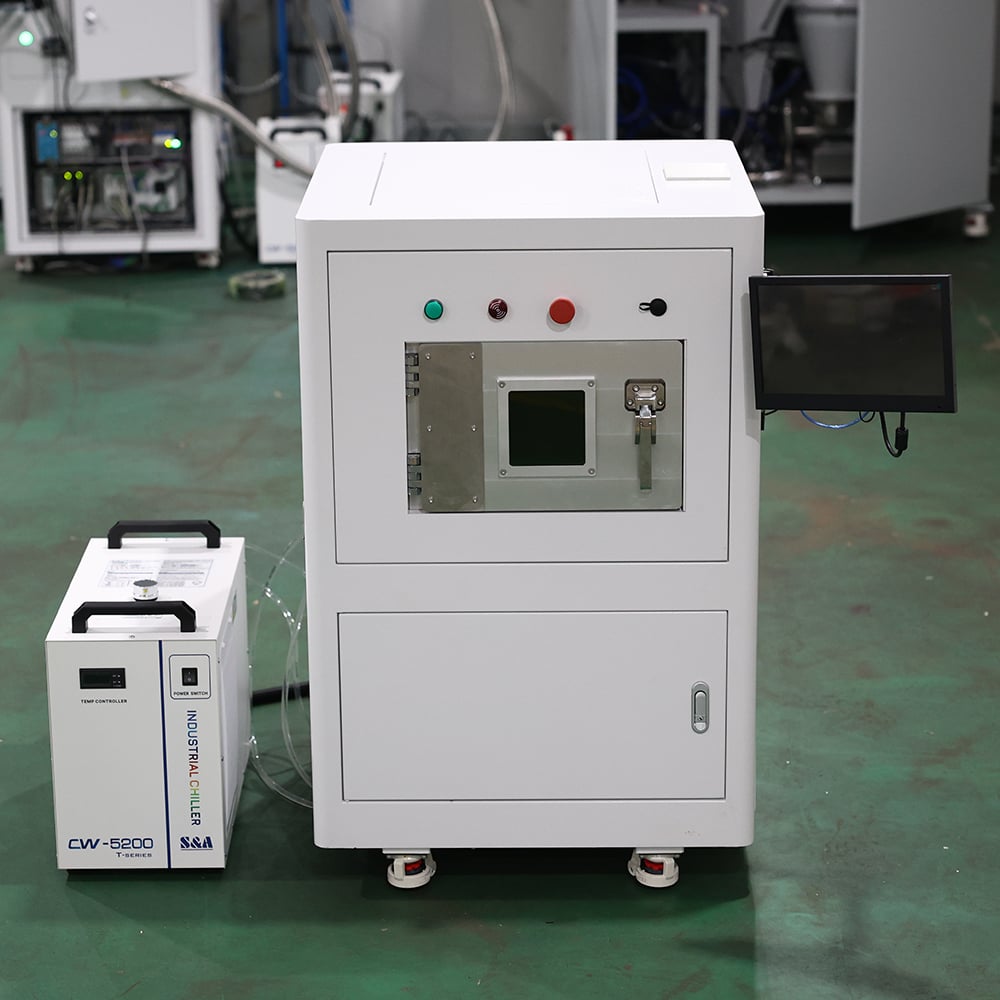
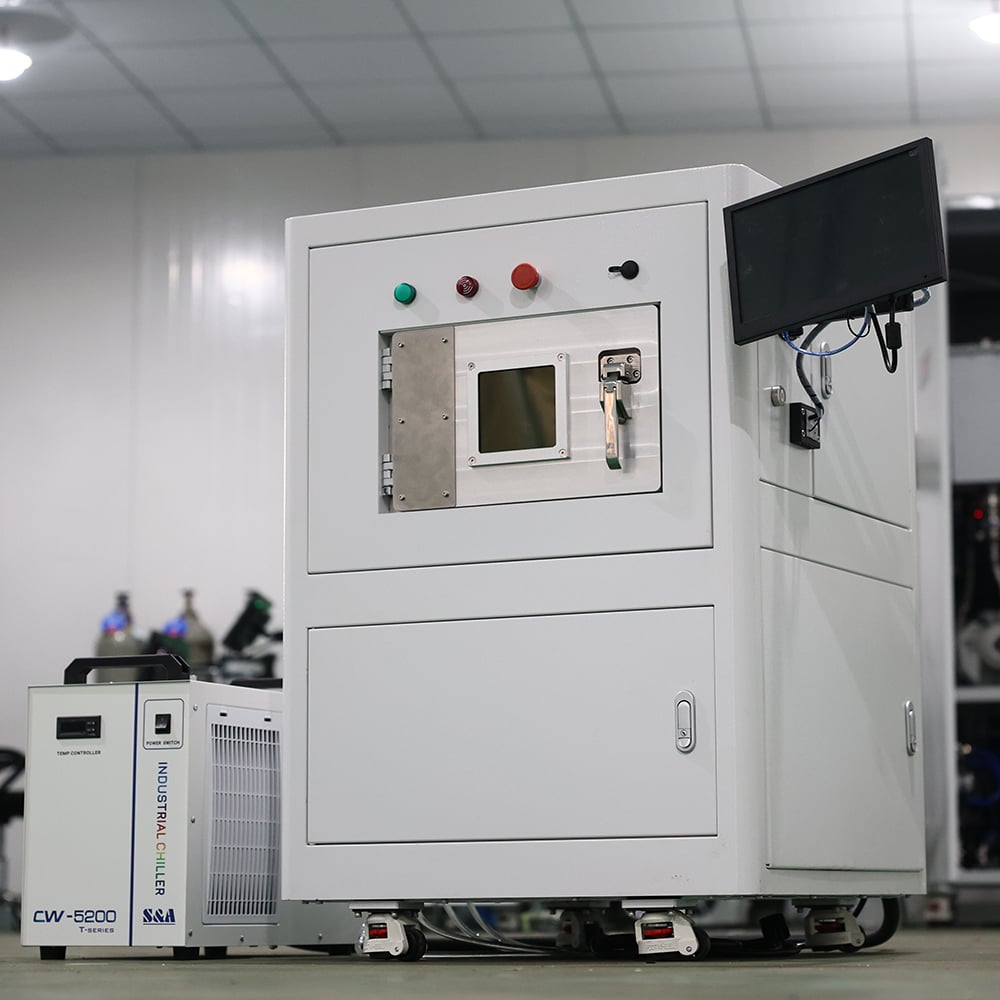
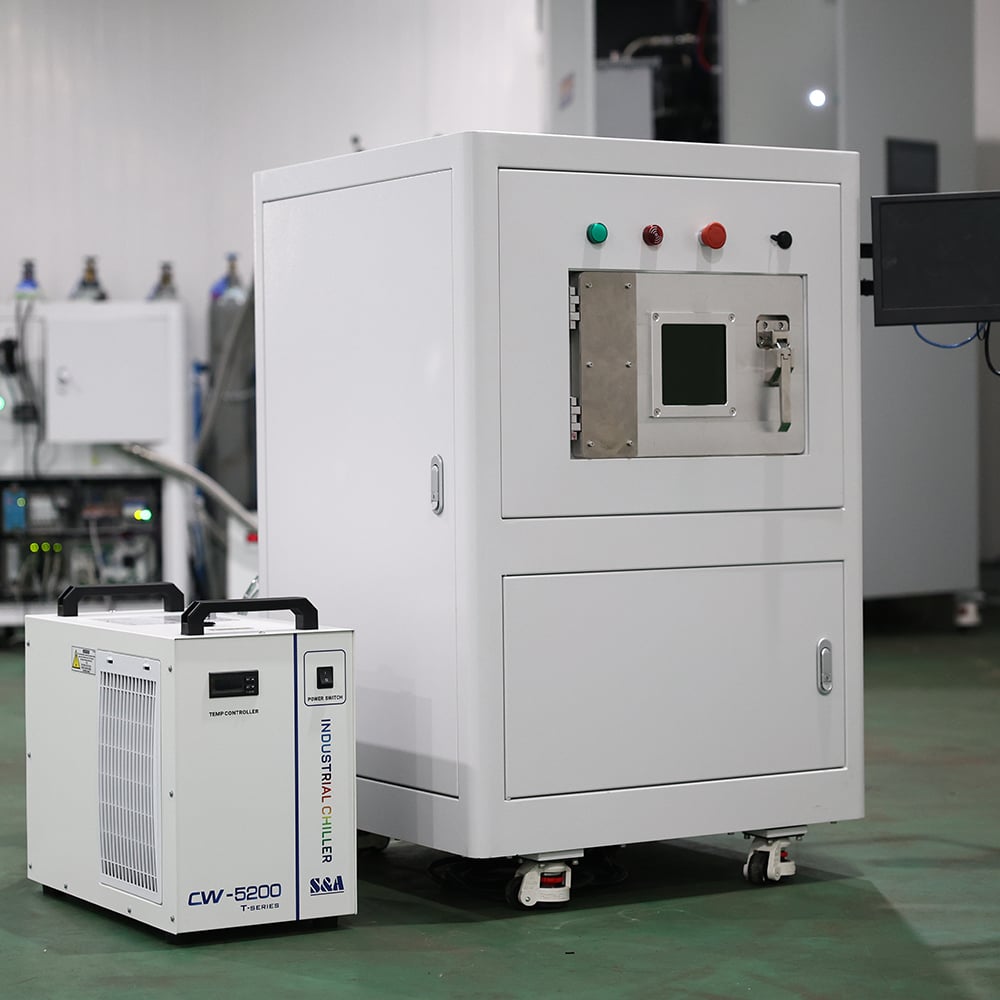
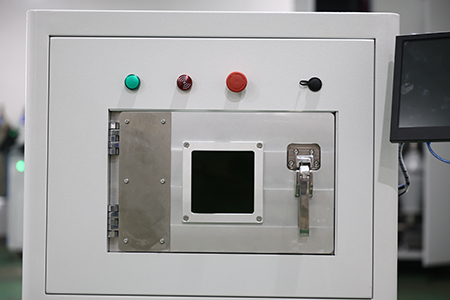
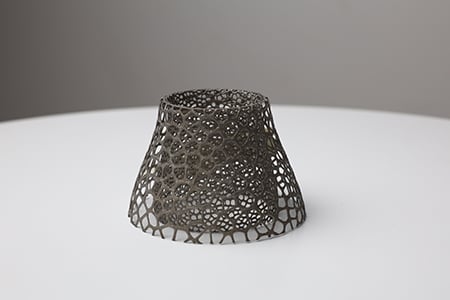
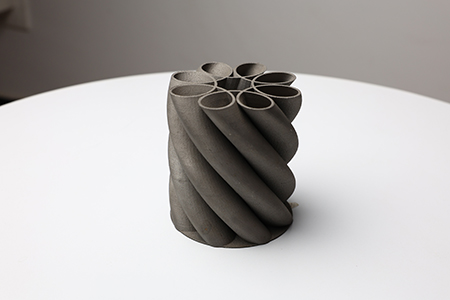
SLM to skrót od Selektywne topienie laserem – metalowej addytywnej metody wytwarzania opartej na warstwowym spiekaniu proszku za pomocą lasera. Wysokoenergetyczna wiązka lasera włóknianego stopnia proszek metalowy całkowicie warstwa po warstwie zgodnie ze ścieżkami skanowania wygenerowanymi przez oprogramowanie do przekrojów, aby wytworzyć funkcjonalne metalowe elementy o wysokiej gęstości. Proces formowania odbywa się w zamkniętej komorze chronionej obojętnym gazem, co zapobiega utlenianiu proszku metalowego. Pozwala on na wytwarzanie złożonych geometrii, takich jak struktury siatkowe, kanały chłodzenia dopasowane do kształtu oraz skomplikowane wnęki wewnętrzne – elementy trudne lub niemożliwe do wykonania tradycyjnymi metodami obróbki skrawaniem. Technologia ta znajduje szerokie zastosowanie w instytutach badawczych, medycynie stomatologicznej, rozwoju form i próbnej produkcji precyzyjnych elementów w małych partiach.
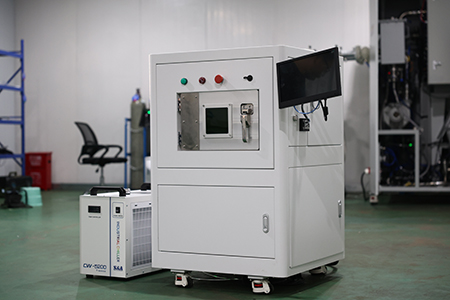
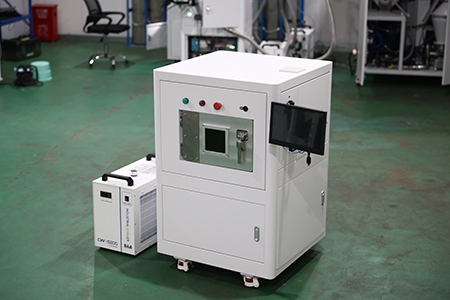
Tabela konfiguracji drukarki 3D typu M120 do metali
 |
 |
| Podsystem |
Kluczowe składniki |
Opis konfiguracji |
| System optyczny |
Laser Włókienkowy |
włóknista laserowa dioda mocy 300 W, długość fali 1060–1080 nm z ujemną pętlą sprzężenia zwrotnego mocy |
|
Galwanometr skanujący |
Sterowanie siatką z zamkniętą pętlą oraz wskaźnik wiązki czerwonego lasera |
|
Obiektyw F-θ i rozszerzacz wiązki |
Kwarcowe soczewki optyczne |
| System obwodowy gazowy |
Analizator zawartości tlenu |
Monitorowanie w czasie rzeczywistym poziomu tlenu w komorze formowania z automatycznym alarmem przy wartościach nietypowych |
|
Obwód gazu czyszczącego komorę, obwód cyrkulującego gazu osłonowego oraz jednostka oczyszczania gazu |
Samodzielnie opracowany system gazowy z cyrkulacją argonu i projektem ściany powietrznej po prawej stronie |
| System formujący |
System magazynowania proszku z górnym dozowaniem |
Bezpieczny i niezawodny z dużą pojemnością na proszek |
|
Jednokierunkowy elastyczny system nakładania warstwy z silikonowo-gumy |
Jednoostrzowa dwukierunkowa rekompensacja z alarmem przeciążenia |
|
Zamknięta komora formująca |
Komora ze stali nierdzewnej / wysokowytrzymałego stopu aluminium, zamek drzwiczek bezpieczeństwa i wbudowane oświetlenie LED |
|
Zespół cylindra roboczego |
Wiodące marki śrub pociągowych i prowadnic; wstępne podgrzewanie podłoża do 180 °C |
| System sterowania i oprogramowania |
Oprogramowanie do dzielenia danych |
Obsługa formatów STL i SLC, wielomodalne strategie wypełniania oraz otwarte parametry procesu |
|
Oprogramowanie do sterowania maszyną |
Interfejs użytkownika w języku chińskim; monitorowanie w czasie rzeczywistym poziomu tlenu, położenia nakładacza i postępu zadania; automatyczna diagnostyka błędów i alarmy |
Specyfikacje wydajnościowe drukarki 3D do metali M120
| Element |
Specyfikacja |
| Model |
M120 |
| Proces |
Selektywne topienie laserem (SLM) |
| Maksymalny rozmiar wydruku |
φ120 mm × 100 mm (wraz z podłożem) |
| Dokładność wymiarowa |
≤100 mm: ±0,1 mm; >100 mm: ±0,1 % × L |
| Grubość warstwy |
Regulowany w zakresie 20–100 μm |
| Źródło Laserowe |
światłowodowy laser o mocy 300 W, długość fali 1060–1080 nm; moc wyjściowa regulowana w zakresie 10–100 % |
| Prędkość skanowania |
0–7 m/s |
| Minimalny średnica plamki |
60 μm ± 10 μm |
| Sterowanie poziomem tlenu |
≤1000 ppm |
| Temperatura wstępnego nagrzewania podłoża |
Maks. 180 °C |
| Zgodne Materiały |
Stal nierdzewna, stopy żaroodporne, metale przeznaczone do zastosowań stomatologicznych (wyłącznie stopy na bazie Mg i Al) |
| Całkowite zużycie energii |
Około 8 kW |
| Zasilanie |
Prąd przemienny 380 V ± 5 %, układ trójfazowy pięcioprzewodowy |
| Temperatura otoczenia |
(23±5) °C |
| Wilgotność względna |
≤75% RH |
| Wymiary maszyny |
500×500×980 mm |
| Waga maszyny |
Ok. 350 kg |
| Format importu danych |
STL, SLC |
Instrukcje obsługi i konserwacji
Specyfikacje eksploatacyjne
- Środowisko i zasilanie zainstalować klimatyzację w warsztacie w celu utrzymania wymaganej temperatury i wilgotności. Zainstalować gaśnice klasy D oraz niezawodne uziemienie (opór uziemienia ≤5 Ω). Unikać współdzielenia zasilania z urządzeniami generującymi zakłócenia o wysokiej częstotliwości.
- Gaz osłonowy przygotować ≥40 L argonu o wysokiej czystości (czystość ≥99,9 %) do oczyszczania komory i obiegu gazu.
- Bezpieczeństwo obsługi proszków podczas obsługi proszków metalicznych nosić maski przeciwpyłowe, odzież ochronną i rękawice. Do proszków reaktywnych, takich jak stopy tytanu, stosować odkurzacze przeciwwybuchowe. Odpady proszkowe usuwać jako odpady chemiczne niebezpieczne zgodnie z obowiązującymi przepisami.
- Bezpieczeństwo laserowe jest to urządzenie laserowe klasy 4. Nie otwierać drzwiczek komory tworzenia podczas pracy. Nie usuwać blokad bezpieczeństwa.
- Przepływ pracy drukowania : Sprawdź płaskość podłoża i stan warstwowacza przed rozpoczęciem drukowania. Włącz laser dopiero po spadnięciu zawartości tlenu do dopuszczalnego zakresu. Naciśnij przycisk awaryjnego zatrzymania, aby zatrzymać całą maszynę w przypadku nieprawidłowości.
Utrzymanie rutynowe
- System optyczny : Nigdy nie dotykaj obiektywu F‑θ, rozszerzacza wiązki ani innych elementów optycznych gołymi rękami. W przypadku zanieczyszczenia obiektywu skontaktuj się z wykwalifikowanymi technikami w celu jego czyszczenia i kalibracji. Osoby niebędące specjalistami nie mogą demontować źródła lasera ani galwanometru.
- Jednostka kształtująca mechanicznie : Czyszcz komorę kształtującą i cylinder oraz usuwaj pozostałości proszku z warstwowacza po każdej budowie. Zmień ostrza warstwowacza wykonane z gumy silikonowej po zużyciu. Okresowo czyść i smaruj śruby pociągowe oraz szyny prowadzące osi Z.
- System obwodowy gazowy : Regularnie kalibruj czujnik tlenu; sprawdzaj rurociągi argonu pod kątem wycieków; konserwuj jednostki oczyszczania gazu i wymieniaj zużyte filtry zgodnie z harmonogramem.
- Oprogramowanie i kopie zapasowe : Okresowo wykonywać kopie zapasowe parametrów procesu. Wszelkie aktualizacje wersji oprogramowania należy wykonać wyłącznie przez producenta. Przechowywać dzienniki działania i rejestry alarmów w celach diagnostycznych.
- Części zamienne : Magazynować materiały eksploatacyjne, takie jak podłoża, noże do nakładania silikonowego gumowego powłokowego oraz uszczelki. Maszyna i laser są objęte gwarancją 1‑roczną. W przypadku usterek skontaktować się z inżynierami producenta; demontaż przez użytkownika końcowego nie jest zalecany.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR