
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


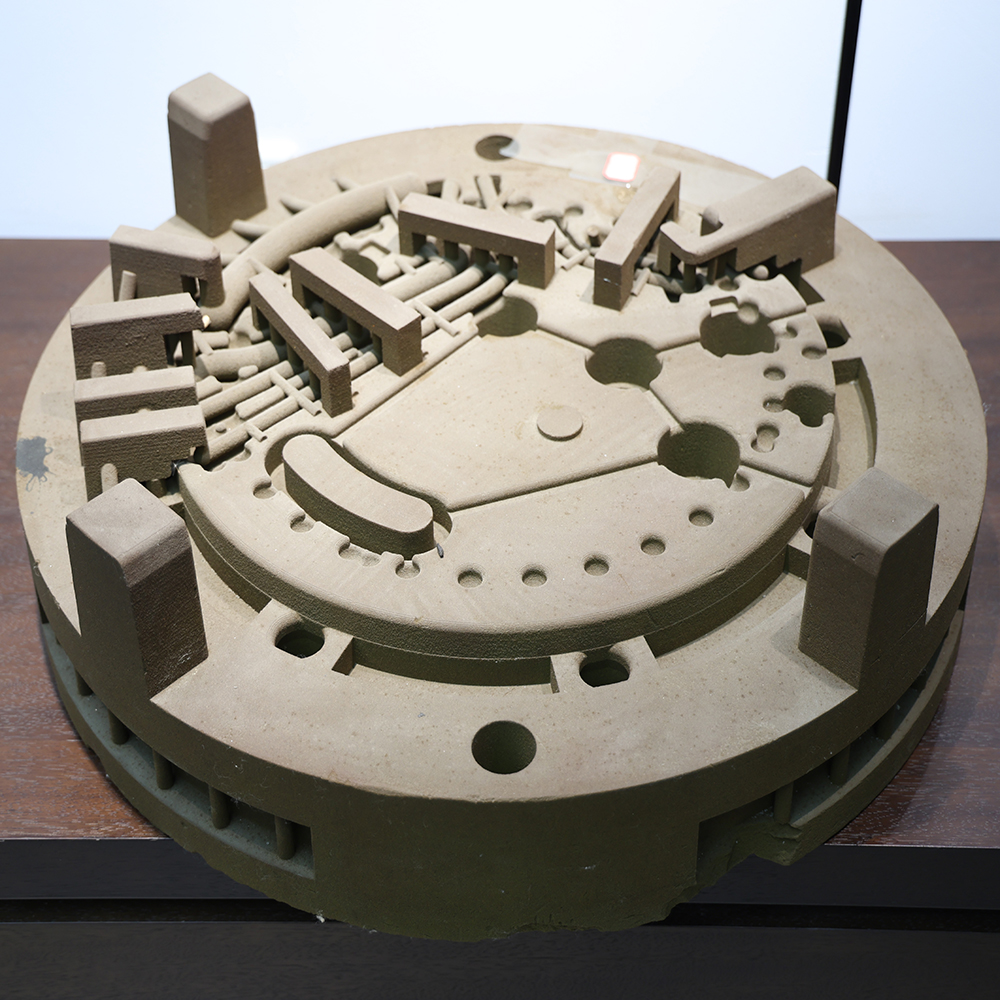
選択的レーザー溶融(SLM)金属3Dプリンティング技術研修
選択的レーザー溶融(SLM)金属粉末ベッド式3Dプリンティング技術研修コースへようこそ。本研修では、装置の原理、プロセスの要点、操作手順、および安全な運用・保守について体系的に学び、SLM技術に関する基礎知識を定着させ、装置の操作手順を標準化するとともに、プロセス上の欠陥や作業上の安全リスクを未然に防止することを目的としています。以下に、研修の主な内容を示します。
1.金属粉末ベッド式3Dプリンティング(SLM)の応用
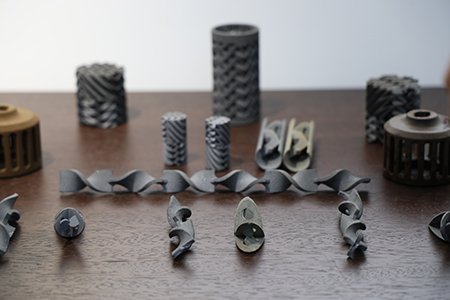
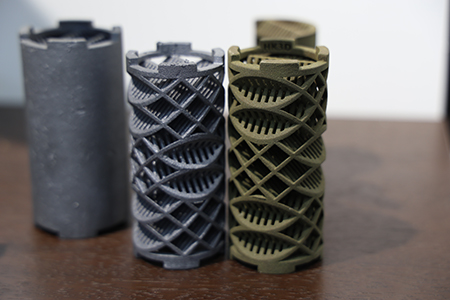
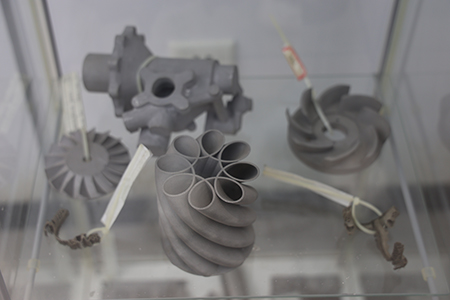
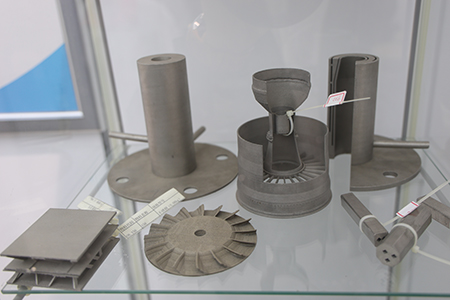
SLMは、不活性雰囲気下でレーザーを用いて金属粉末を完全に溶融させる粉末ベッド方式のレーザー溶融技術であり、ほぼ全密度の複雑な金属部品を製造できます。従来の加工法では実現が困難な、一体成形や軽量化を要する構造物の製造課題に対応します。
 |
 |
主な応用シーン:
- 航空宇宙 :エンジン・カバー、燃焼室、一体型軽量化のための格子状荷重支持構造など、チタン合金および超合金製部品。
- 模具産業 :成形サイクルの短縮と製品歩留まりの向上を実現するための、コンフォーマル冷却チャネル付き金型インサート。
- 科学研究および高精度機器 :新素材プロセス試験片、複雑な流路部品、特殊形状放熱部品など。
代表的な加工能力:成形精度 ±0.1 mm(L ≤ 100 mm時);粉体積層厚さは20 μm~400 μmで可変。マルチレーザー構成により、印刷効率が大幅に向上します。
2.SLM用金属粉末の調製における要点
金属粉末は、造形部品の品質を直接左右します。「」で製造された球形金属粉末が、SLMでは広く採用されています。この工程では、合金基材を高温で溶融し、高圧不活性ガスによって溶融金属流を微粒化し、冷却時に球形粉末として固化させます。 ガス原子化 :
 |
 |
主な仕様:粒子径は15~53 μm、球形度が高く、流動性に優れる。酸素含有量および異物混入は厳密に管理する必要があり、不純物が部品の欠陥やスクラパー衝突故障を引き起こす可能性がある。
取扱い上の注意:粉末は真空乾燥条件下で保管すること。再利用する場合は、防爆振動篩で篩分けを行い、未使用粉末と適切な比率で混合してから再使用すること。チタンやアルミニウムなどの反応性合金粉末については、長時間大気中にさらさないよう注意すること。
3.SLM装置の光学系
光学系は装置のエネルギー源であり、ファイバーレーザー、走査用ガルバノミラー、フィールドレンズによる集光機構、保護窓、および水冷装置から構成される。マルチレーザー機では、並列処理のために複数の独立した光学チャンネルを採用している。
 |
 |
- レーザー シングルモード光ファイバーレーザー(出力パワー500 W以上、波長1060 nm)。出力パワーは10~100%で連続可変可能。ビーム品質(M²)は1.1以下。定期的な出力キャリブレーションが必要。
- スキャニングガルバノメーター スキャン速度は7 m/s以上。キャリブレーション済みの精度は3か月以上安定して維持可能。ガルバノメーターのゼロ点ずれを防ぐため、装置への強い振動を避けること。
- オプティカルコンポーネント 石英製保護ウィンドウは、造形室内の煙や飛散物を遮断する消耗品である。アブレーションや汚染が確認された場合は直ちに交換すること。焦点深度は±5 mmの範囲で調整可能。
- 冷却ユニット 流量および温度を監視・制御する二重温度・二重制御式水冷システム。冷却異常が検出された場合、装置は自動的に警報を発し、安全のために停止する。
4.SLM装置のガス供給システムおよび安全要件
ガスシステムは、印刷時の低酸素雰囲気を維持するとともに、排気処理および粉塵爆発防止機能を担い、製造品質と作業安全性の確保に不可欠です。
 |
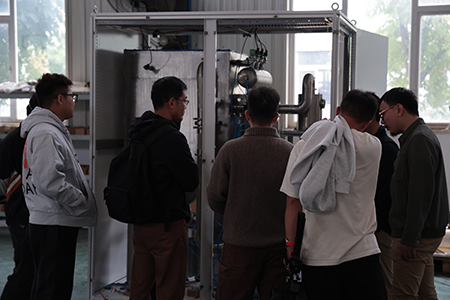 |
- 雰囲気浄化 :真空ポンプによる排気と不活性ガス充填を組み合わせます。チャンバー内の酸素濃度は30分以内に5000ppm以下まで低下します。加工中は酸素濃度を100ppm以下に制御し、上限を超えた場合、自動的に音声・光で警告します。 酸素濃度が所定基準に達するまでは、絶対に印刷を開始しないでください。 .
- 二重層エアブロー流 :チャンバー内に設置された上部・下部のエアアウトレットにより層流を生成し、揮発性ガスや飛散物を排出することで、レンズの汚染および溶融プールの酸化リスクを低減します。
- フィルトレーションシステム 3段階フィルター方式:サイクロン分離器とH13グレードのフィルター要素を組み合わせ、保守寿命は30,000時間以上。運転中のバックブロー(逆洗浄)を停止せずに実施可能。灰排出時に不活性化液で灰収集バケットを不活性化処理し、粉塵の自然発火を防止。差圧をリアルタイムで監視し、フィルター目詰まり時にアラームを発報。アラームを無視して生産を強行しないでください。
5.スライシングおよび装置制御ソフトウェア
本ソフトウェアスイートは、前処理用スライシングソフトウェアと装置制御システムから構成され、無償の永久アップグレードサービスを提供します。
- 前処理用スライシングソフトウェア sTLファイルのインポートおよび装置上でのスライシングに対応。すべての工程パラメーターを完全に調整可能。厚さチェック機能により、誤った工程パッケージの選択を防止。複数部品のバッチ処理に対応。走査パスの回転角度は0°~360°まで設定可能で、成形品内部の応力を低減します。
- 装置制御システム 人機インターフェースはバックグラウンド制御から独立しています。レーザ出力および走査速度は、印刷中にリアルタイムで調整可能であり、即座に反映されます。層数、加工時間、基板温度などの主要なデータはリアルタイムで表示されます。内蔵の故障自己診断機能および音声・視覚アラーム機能を備えています。単層走査後の遅延冷却機能により、熱蓄積による変形を緩和できます。
トレーニングのポイント:実際の操作中に変更した工程パラメーターは、必ず記録してください。本格的な量産開始前には、小規模サンプルによる検証を実施してください。
6.補助装置の構成と操作
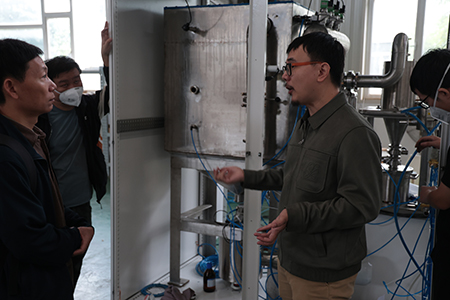
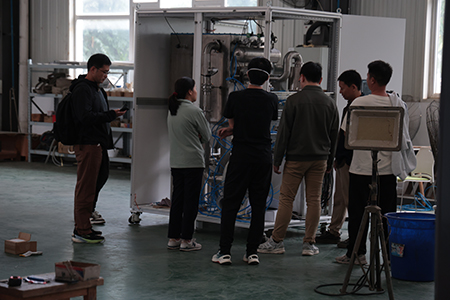
完全なSLMワークステーションには、真空乾燥オーブン、防爆振動ふるい、および防爆真空クリーナーが装備されている必要があります。すべての補助装置は、防爆仕様を満たす必要があります。
 |
 |
| 機器 | コア機能 | 操作上の注意点 |
|---|---|---|
| 掃除乾燥炉 | 水素起因の気孔を防ぐため、粉末および基板を十分に乾燥させてください。 | 真空度<133Pa;完全に冷却してからチャンバードアを開けてください |
| 防爆振動ふるい | 未使用粉末および再生粉末をふるいにかけ、スラグを除去します | 目詰まり防止用超音波装置を装備;反応性粉末のふるい分けは、不活性雰囲気下で行うことを推奨します |
| 防爆真空掃除機 | 散乱した金属粉末を清掃します | 防爆認証が必須です。金属粉塵の処理には一般用掃除機の使用を禁じます。静電気放電のため、確実なアース接続を確保してください。 |
研修概要および安全上の注意点
参加者の皆様へ:SLM装置はレーザーによる危険、可燃性金属粉末、不活性シールドガスを伴います。 実機操作は、全安全研修を修了した後のみ許可されます .
 |
 |
日常点検では、光学系の冷却状態、酸素濃度監視、フィルターの差圧、チャンバードアのインターロック、非常停止ボタンの作動確認を特に注意して行う。粉体取扱い作業には、防爆構造でない代替品の使用を禁止する。工程のトレーサビリティおよび故障時のトラブルシューティングのために、加工記録を完全に保存すること。
