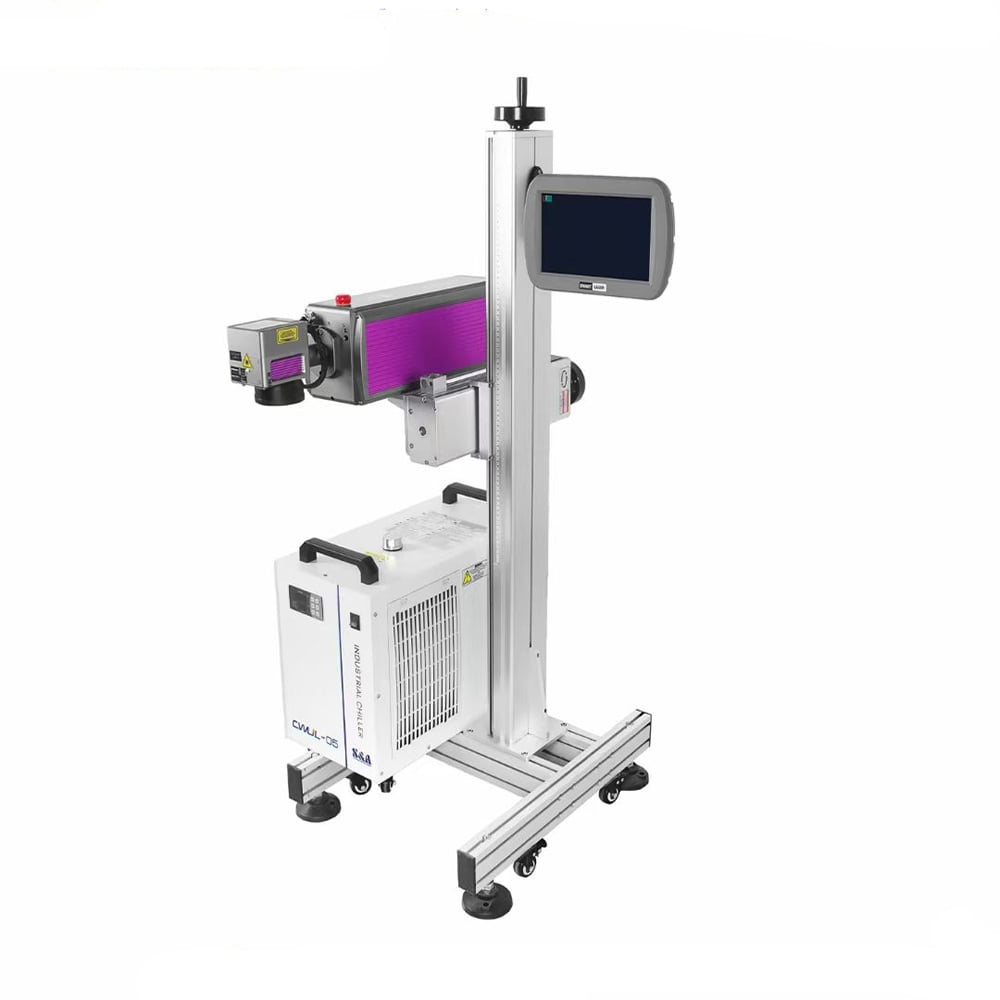
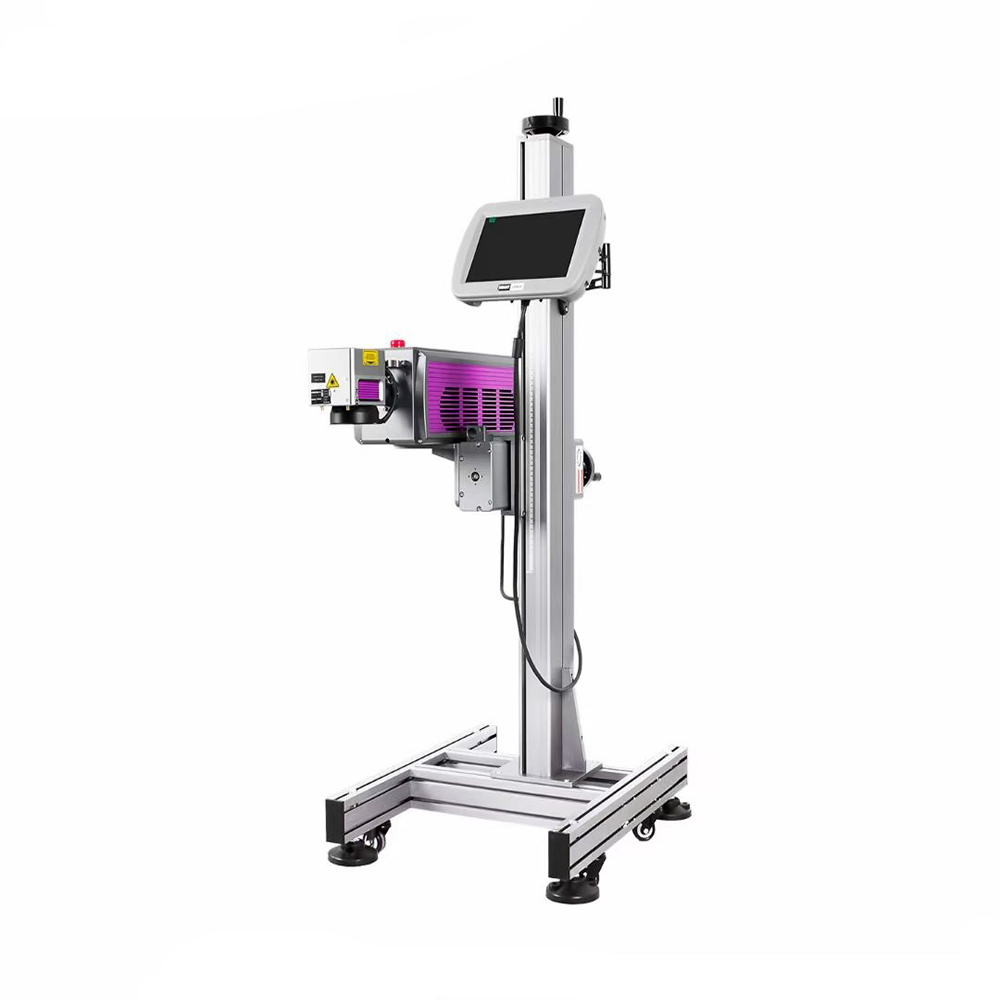
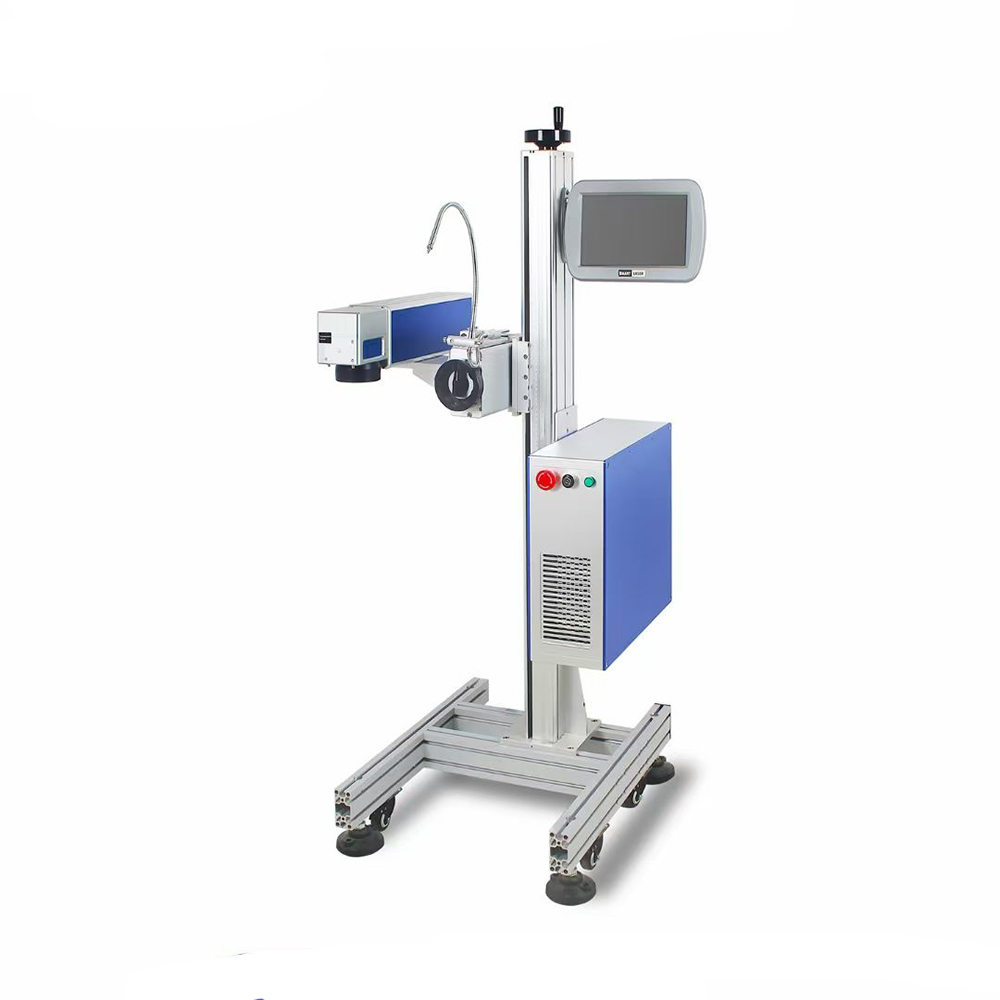
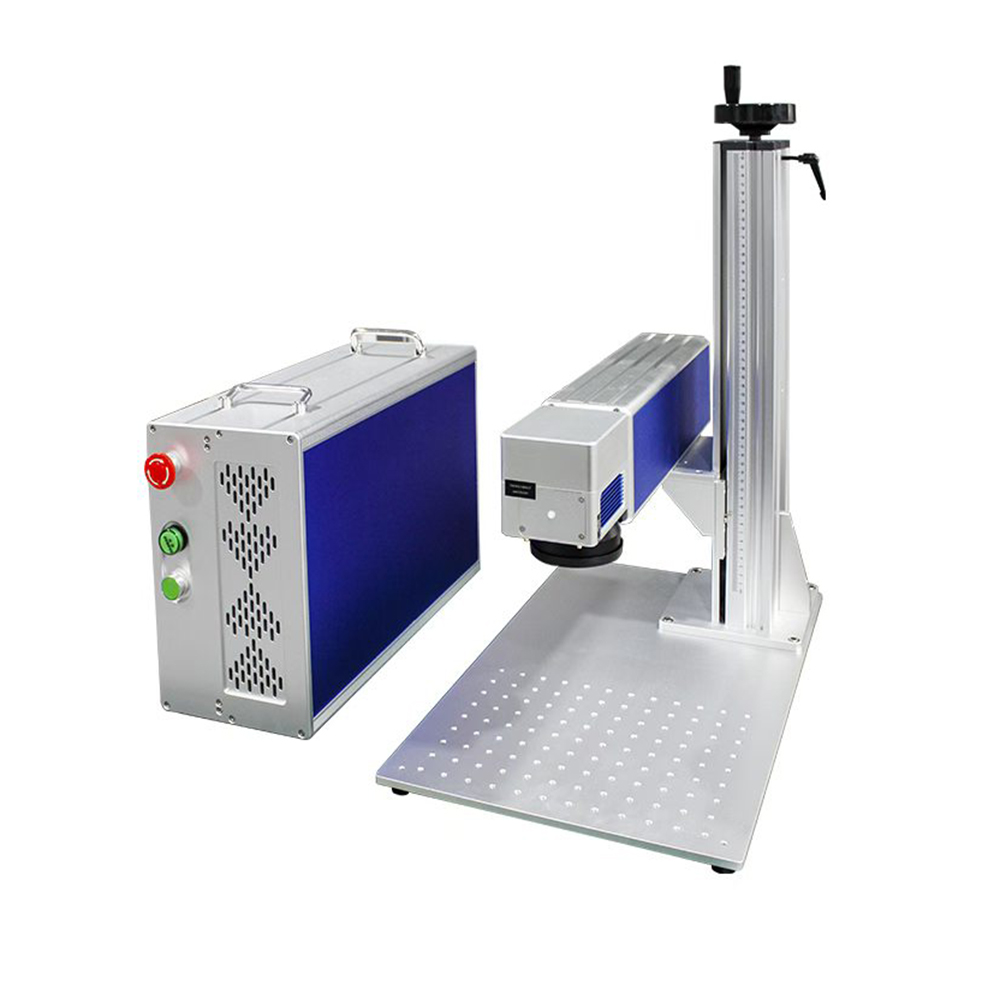
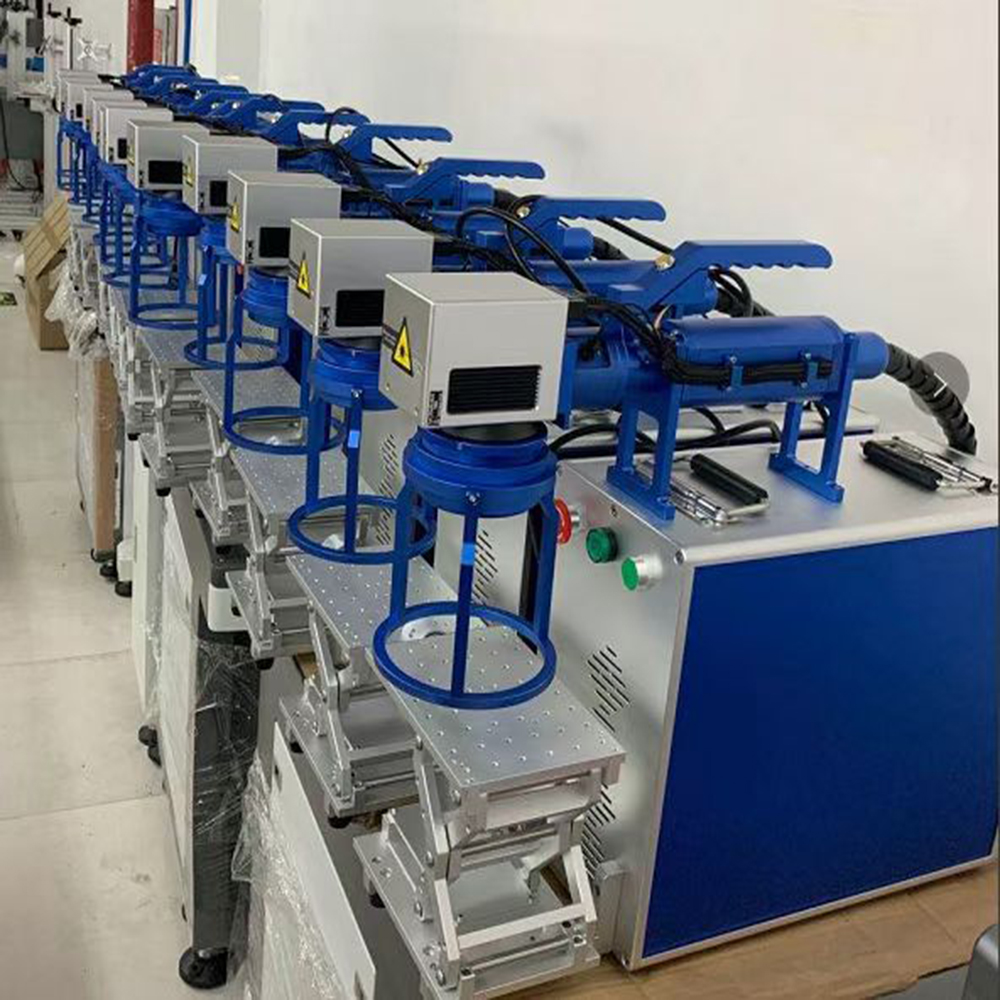
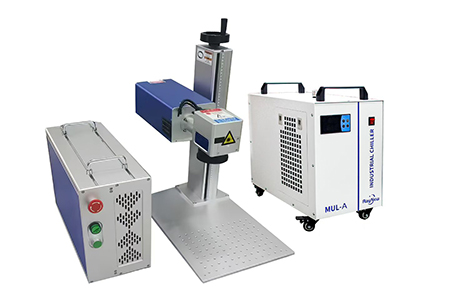
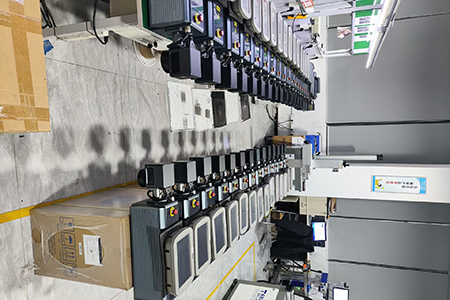
本コースでは、ガルバノメータの選定、フィールドレンズの選定、コントロールカードおよびソフトウェアのインストール、レーザー光源の立ち上げなど、実践的な操作に焦点を当てます。また、ファイバーレーザー、紫外線(UV)レーザー、CO₂レーザーの全シリーズのマーキング装置について、一般的な組立・立ち上げ作業、加工条件設定、故障診断、およびオンザフライ方式によるパイプラインマーキングもカバーします。
Ⅰ.装置の組立および立ち上げ
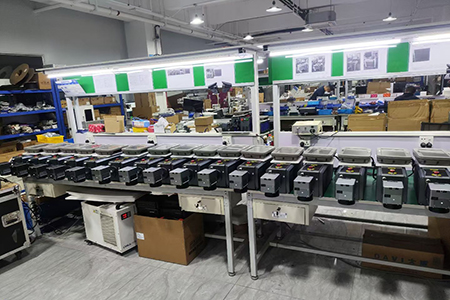
実践的な操作:ガルバノメータの選定、フィールドレンズの選定、コントロールカードおよびソフトウェアのインストール、レーザー光源の立ち上げ、光路の調整
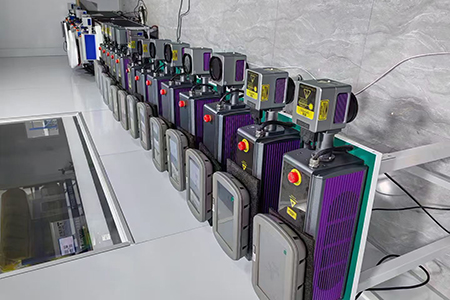
- ガルバノメータの選定とマッチング レーザーの波長および出力スポットサイズに応じてガルバノメータを選定してください。20~50 Wのファイバーレーザーには、10 mmスポット対応のデジタルガルバノメータを採用し、50~100 Wのファイバーレーザーには14 mmスポット対応のデジタルガルバノメータを使用します。UV装置では、高精度な10 mmスポット対応デジタルガルバノメータを優先的に選定してください。CO₂装置では、専用の10.6 μm赤外線対応ガルバノメータを採用します。デジタル式ガルバノメータが推奨されており、繰返し定位精度は≤12 μrad、アナログ式と比較して干渉耐性も優れています。高速RFマーキング用途には、応答性の高いガルバノメータを装備してください。設置時には25ピン信号コネクタを確実に固定し、信号干渉を防ぐため、確実なアース接続を確保してください。
-
フィールドレンズの選定およびマッチング フィールドレンズは、装置の波長およびガルバノメータ入力スポットに厳密に適合させる必要があります。機種間での混用は禁止されています。通常の石英製フィールドレンズはファイバーレーザー用、特殊UV石英製フィールドレンズはUV装置用、ZnSe(亜鉛セレナイト)製フィールドレンズはCO₂装置用です。コーティング面を素手で触らないでください。焦点距離は、マーキング対象の視野サイズに応じて選定してください:微細・小サイズのワークピースには短焦点距離、汎用用途にはF160、大面積マーキングにはF254を推奨します。不適合なレンズを使用すると、マーキングパターンの端部が歪むことがあります。汚染されたレンズは、無水エタノールとジエチルエーテルを3:1で混合した溶液に浸したレンズ用ティッシュで、中心から外周に向かって螺旋状に優しく拭き取ってください。
- 制御カードおよび制御ソフトウェアのインストール レーザーの種類に応じて、対応するマーキング制御カードを選択してください。ファイバーレーザーの場合は、レーザー光源と制御カードを68ピンSCSIケーブルで接続します。産業用PCにマーキングソフトウェアをインストールした後は、リアルタイムのウイルス対策ソフトの保護機能を無効化し、リアルタイム処理リソースが占有されるのを防いでください。ソフトウェア内で、使用機器の種類に応じてファイバー/紫外線(UV)/CO₂モード間で通信プロトコルを切り替えてください。RFチューブ式レーザーには変調信号ケーブルを接続し、ガラスチューブ式レーザーには高電圧駆動インターフェースを適応させてください。複数枚の制御カードを並列動作させることも可能です。また、エンコーダーを外部接続してオン・ザ・フライマーキングを行うこともできます。
-
レーザー光源の立ち上げ ファイバMOPAパルスレーザーの場合:放熱のため、レーザー周囲には最低10 cm以上の clearance(隙間)を確保してください。ファイバの最小曲げ半径は200 mm以上とし、急な曲げは禁止です。電源投入後は60秒間のプリヒートを行い、出力設定をゼロにして空走走査を実行したうえで、徐々に出力パワーを上げてください。水冷式UVレーザーの場合:起動前にウォーターチラーの液量を確認してください。水温は22~25 °Cに設定してください。設定温度に達するまで、レーザー出力をONにしないでください。CO₂レーザーの場合:水冷ガラス管では正常な水循環を確保し、RF金属管では空冷/水冷の条件および変調配線を確認してください。出力レーザースポットの検査にはセラミック変換シートをご使用ください。合格基準は、暗点やノッチのない均一な円形スポットです。
 |
 |
II.主要なレーザー刻印プロセスパラメーター
主な調整可能なパラメーター: レーザー出力、周波数、パルス幅、走査速度、ハッチ間隔、デフォーカス量
出力パワーによってマーキングの深さが決まります。低周波数は深彫りに、高周波数は微細なカラーマーキングに適しています。パルス幅を狭くすると熱影響を低減できます。また、フォーカス位置を焦点面より手前(ネガティブデフォーカス)または奥(ポジティブデフォーカス)にずらすことで、加工中の熱の蓄積を抑制できます。
| 加工対象 |
参考パラメータ |
| ステンレス鋼への白色マーキング |
ハッチ間隔:0.1 mm、走査速度:1200~1500 mm/s、出力:20% |
| ステンレス鋼への黒色マーキング |
ハッチ間隔:0.03~0.05 mm、走査速度:100~200 mm/s、出力:80% |
| 金属への深彫り |
ネガティブデフォーカス:2~4 mm、アーチ状クロスハッチ |
| ステンレス鋼のカラー・マーキング |
狭パルス幅、ハッチ間隔:0.001~0.002 mm |
| 塗装済みプラスチックへのマーキング |
ハッチ間隔:0.1 mm、スキャン速度:1000~2000 mm/s、出力:25~30% |
III.一般的な故障診断
- ぼやけた/淡いマーキングパターン フィールドレンズの保護カバーが取り外されていない;フィールドレンズまたは保護ウィンドウの汚染;焦点位置のずれ;ガルバノメータのゼロ点ドリフト;ガルバノメータとフィールドレンズのスポット仕様が不一致。
- 過熔融/焼けた加工物 レーザ出力が高すぎる;スキャン速度が低すぎる;ハッチ間隔が小さすぎて熱蓄積が著しい。
- 粗い彫刻面 単パルスエネルギーが大きすぎる;ハッチ角度およびパルス重なり率の設定が不適切;クロスハッチ機能が有効になっていない。
- 線画が不完全で、セグメントが途切れている 元のCADベクターファイルにネイティブのブレークポイント欠陥がある。ソフトウェアによるベクターパース異常。事前に図面ソフトウェアでグラフィックスを修復してください。
- 赤色点滅インジケーターは正常だが、レーザー出力がない レーザー通信配線の緩み;ソフトウェアでのレーザープロトコル選択ミス;非常停止ボタンがリセットされていない;レーザーの過熱または安全保護機能が作動した。
-
オンザフライマーキングにおけるパターンの伸び/位置ずれ エンコーダー配線の極性逆接続;パルス当量パラメーターの設定誤り;光電トリガ遅延と生産ライン速度との不一致。
IV.パイプライン型オンザフライマーキング
生産ライン上でのロット番号、シリアル番号、製造日付などのオンラインマーキングに適用。
- ハードウェア構成 レーザーマーキング装置本体、コンベアベルト、ロータリーエンコーダー、光電トリガセンサー。エンコーダーがリアルタイムのライン速度を取得し、制御カードへデータをフィードバックして、リアルタイムのスキャン軌道補正を行います。
- 据付時の確認ポイント エンコーダのパルス当量および回転方向をソフトウェア上で正しく設定してください。また、光電センサのトリガ遅延を適切に設定してください。可変テキストはExcelファイルからインポートでき、連番の自動インクリメントが可能です。実際のライン速度は、ガルバノメータの最大走査速度を超えてはなりません。
- 量産時の保守・点検 各ロットごとに初品検査を完了させてください。定期的にエンコーダ圧力ローラーを点検し、ベルトの偏りを解消してください。粉塵の多い作業環境下では、フィールドレンズの保守頻度を高めてください。

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR