
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


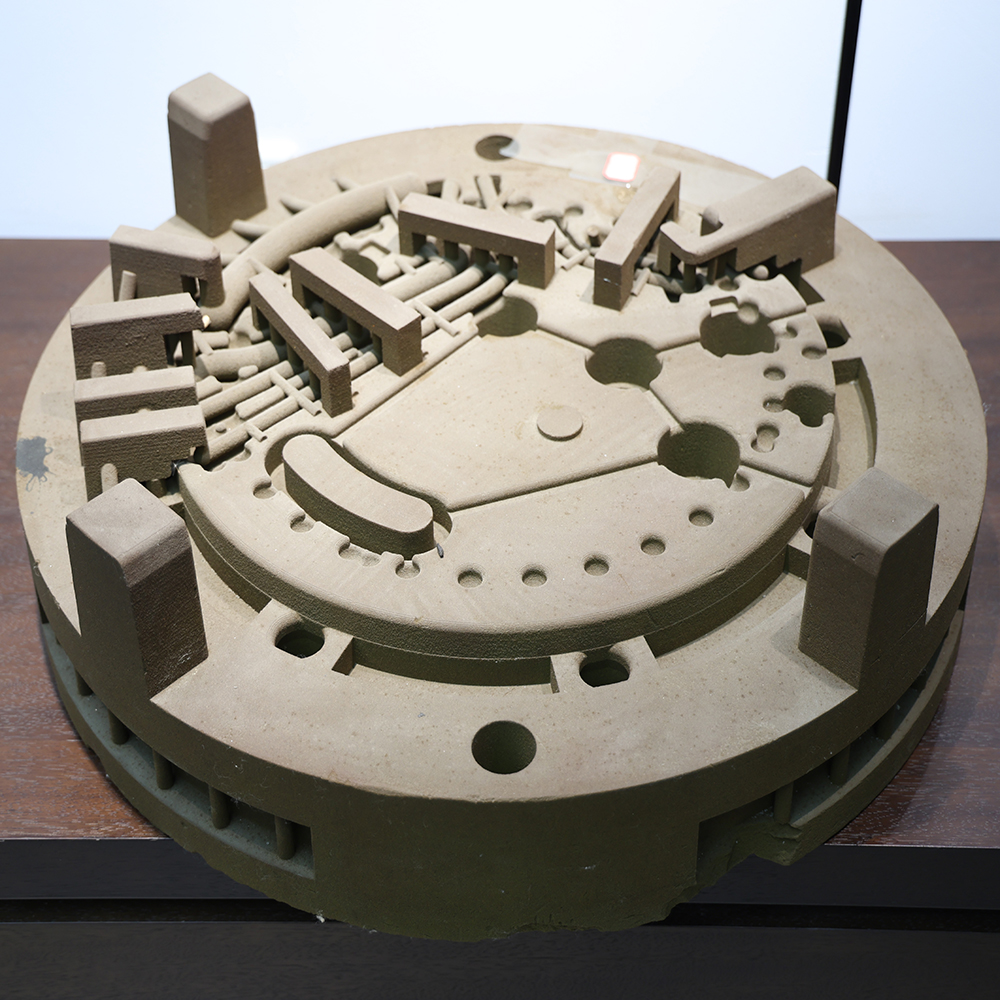
Formazione tecnica sulla stampa 3D in metallo con fusione selettiva a laser (SLM)
Benvenuti al corso tecnico di formazione sulla stampa 3D a letto di polvere metallica con fusione laser selettiva (SLM). Combinando i principi di funzionamento delle attrezzature, gli aspetti fondamentali del processo, le specifiche operative e le norme per l’uso sicuro e la manutenzione, questa formazione mira a consolidare le vostre conoscenze di base sulle tecnologie SLM, a standardizzare le procedure operative per le attrezzature e ad aiutarvi a evitare difetti di processo e rischi per la sicurezza sul lavoro. Di seguito sono riportati i contenuti principali della formazione.
1. Applicazioni della stampa 3D a letto di polvere metallica (SLM)
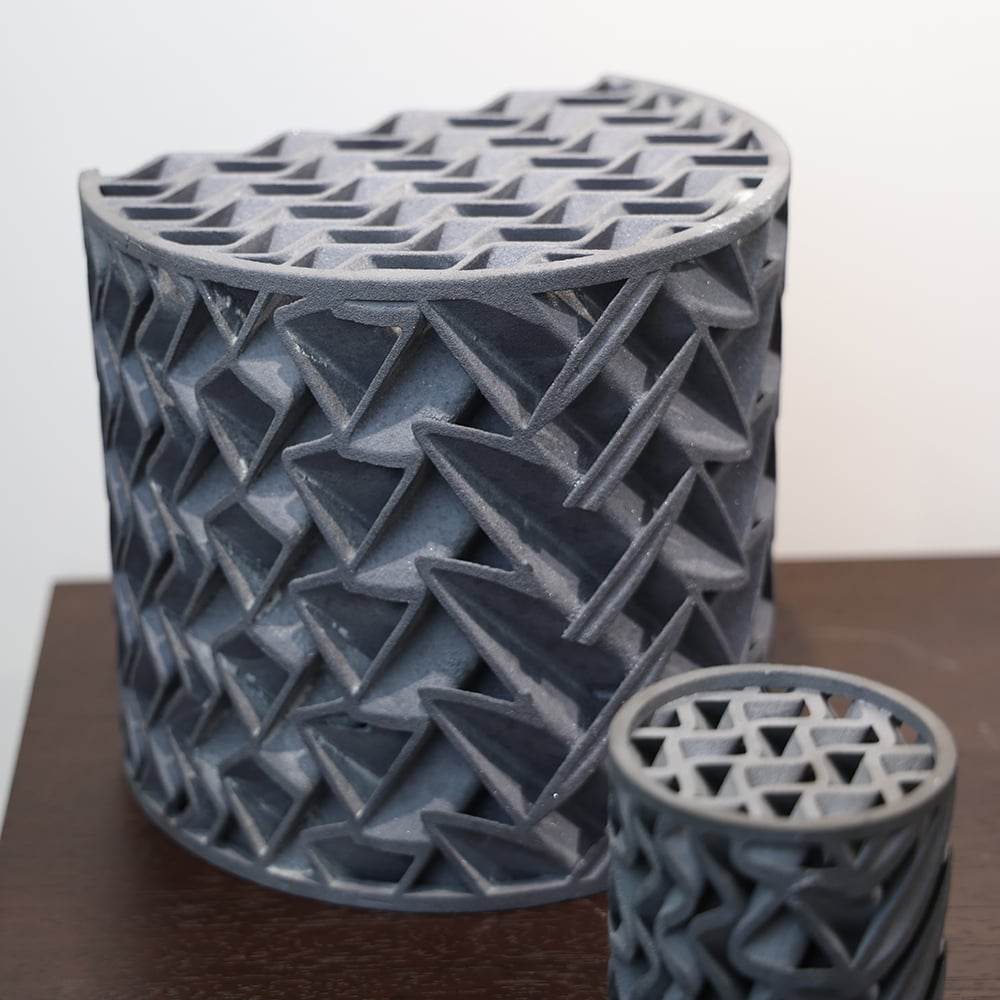
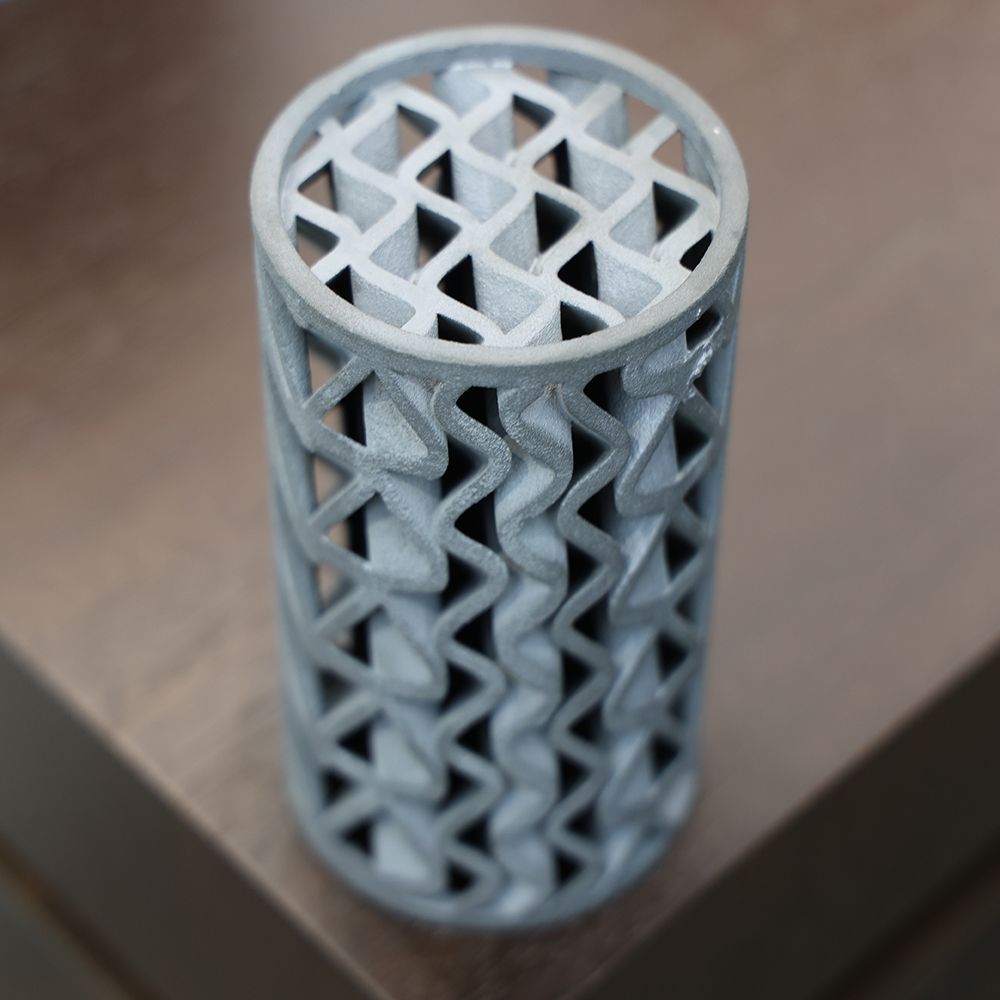
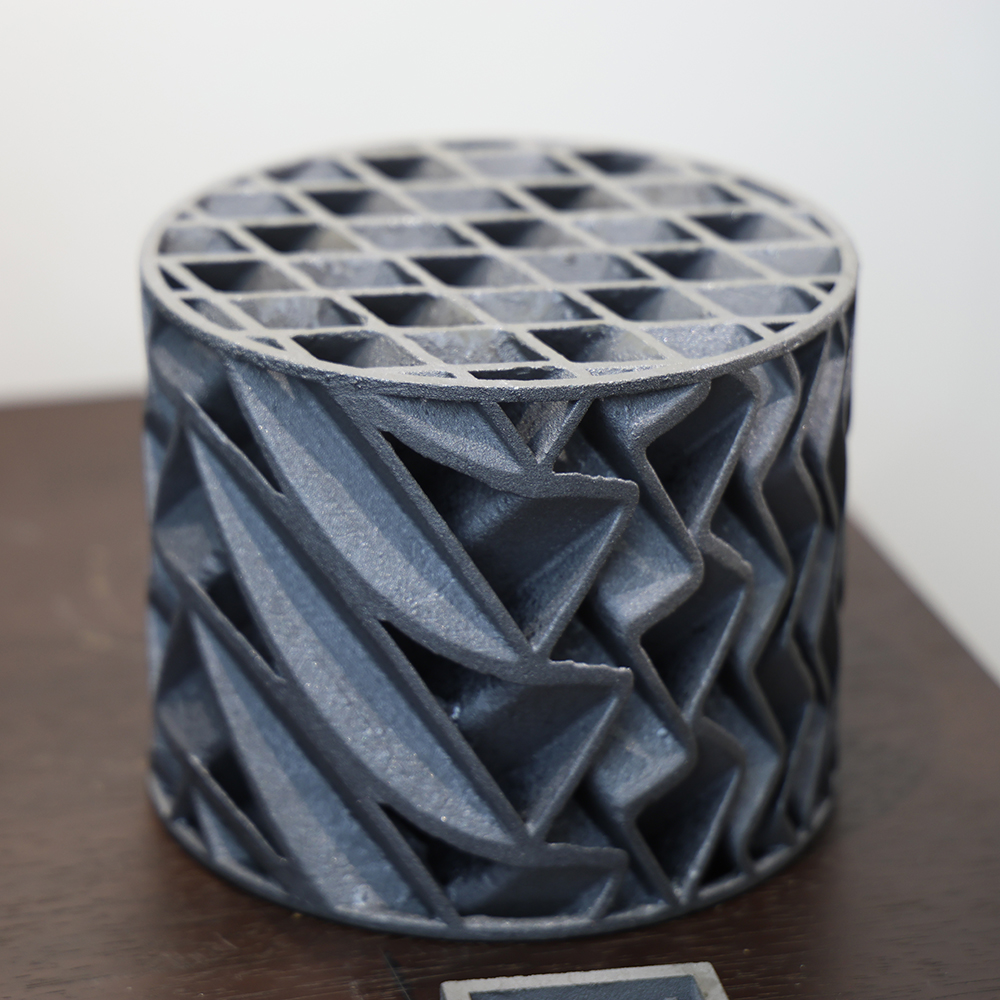
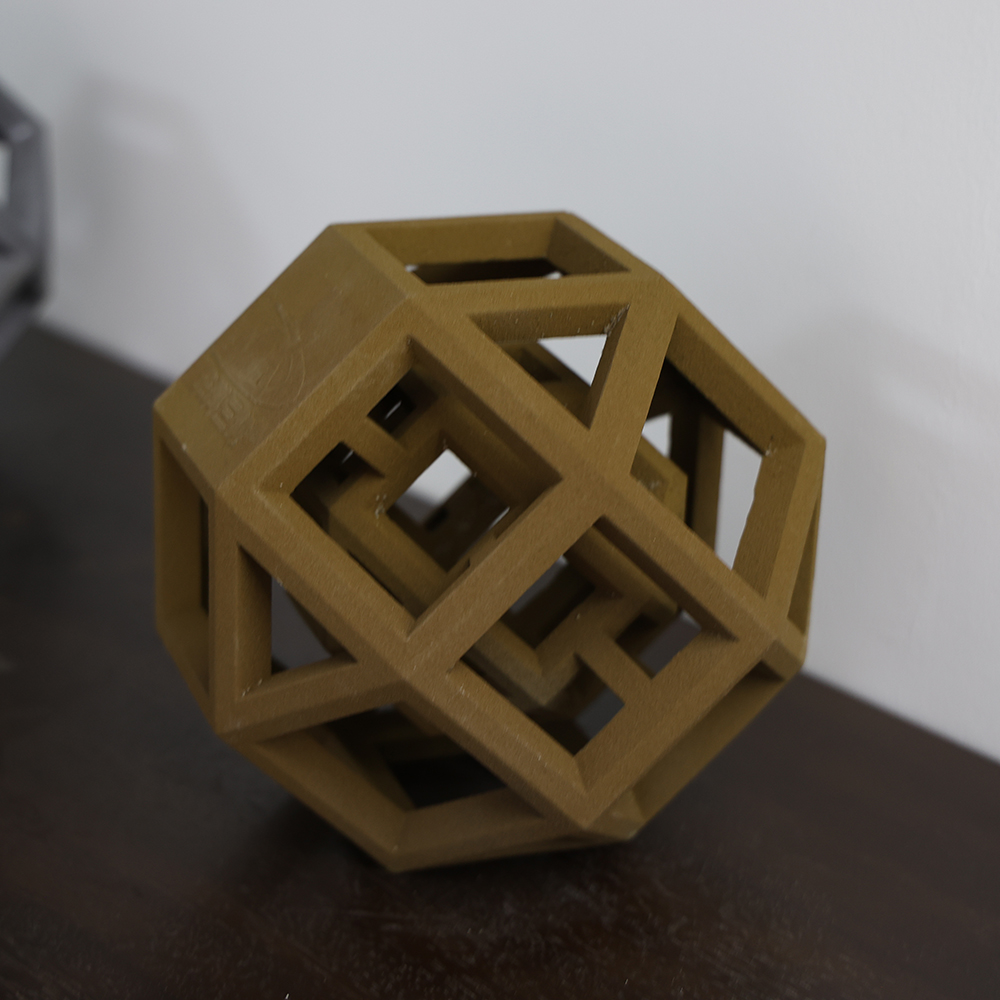
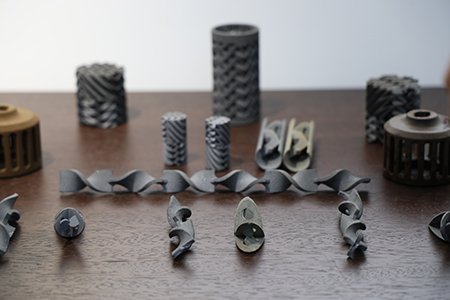
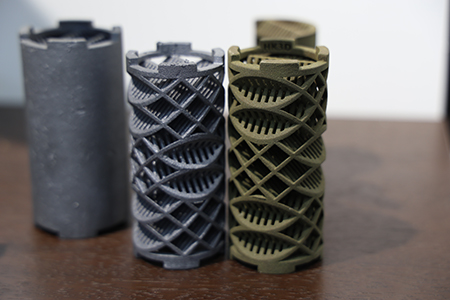
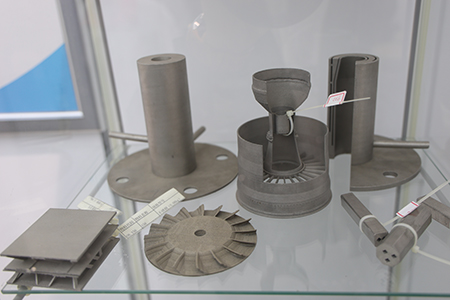
Come tecnologia di fusione laser a letto di polvere, l’SLM fonde completamente le polveri metalliche mediante laser in un’atmosfera protettiva inerte, realizzando componenti metallici complessi con densità quasi totale. Questa tecnologia risolve le sfide produttive legate a strutture integrate e leggere, difficilmente realizzabili con i metodi di lavorazione convenzionali.
 |
 |
Principali ambiti applicativi:
- Aerospaziale : Componenti in lega di titanio e superleghe, come carcasse di motore, camere di combustione e strutture portanti a griglia per la riduzione integrata del peso.
- Industria della muffa : Inserti per stampi con canali di raffreddamento conformi per accorciare i cicli di stampaggio e migliorare il rendimento produttivo.
- Ricerca scientifica e attrezzature ad alte prestazioni : Campioni di processo per nuovi materiali, componenti con canali di flusso complessi e componenti speciali per la dissipazione del calore.
Capacità di processo tipiche: precisione di formatura ±0,1 mm (per L ≤ 100 mm); spessore regolabile dello strato di polvere compreso tra 20 μm e 400 μm. Una configurazione multi-laser migliora significativamente l’efficienza di stampa.
2. Punti chiave per la preparazione della polvere metallica per SLM
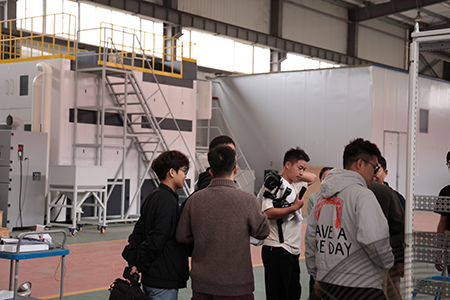
La polvere metallica determina direttamente la qualità dei pezzi stampati. La polvere metallica sferica prodotta da atomizzazione a gas è ampiamente utilizzata per SLM. In questo processo, il materiale base in lega viene fuso ad alta temperatura; il getto di metallo fuso viene frammentato da un gas inerte ad alta pressione e solidifica in polvere sferica durante il raffreddamento.
 |
 |
Specifiche principali: dimensione delle particelle 15‑53 μm; elevata sfericità e buona scorrevolezza. Il contenuto di ossigeno e le impurità estranee devono essere controllati rigorosamente, poiché tali impurità potrebbero causare difetti nei componenti e malfunzionamenti per collisione della spatola.
Note operative: conservare la polvere in condizioni di essiccazione sotto vuoto. La polvere riciclata deve essere vagliata mediante un setaccio vibrante a prova di esplosione e miscelata con polvere vergine in un rapporto adeguato prima del riutilizzo. Per leghe reattive come titanio e alluminio, evitare un’esposizione prolungata all’aria ambiente.
3. Sistema ottico dell’equipaggiamento SLM
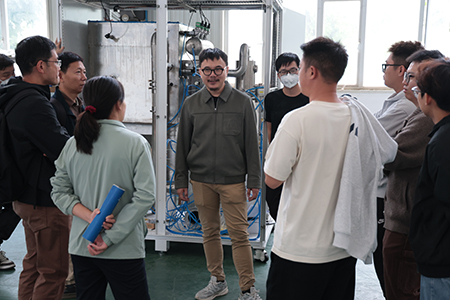
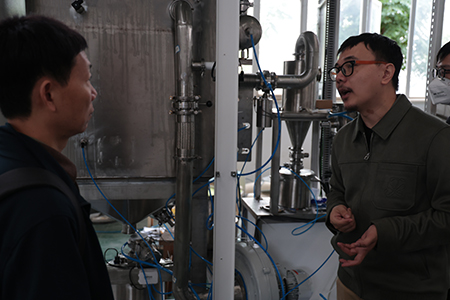
Il sistema ottico costituisce il nucleo energetico dell’equipaggiamento ed è composto da laser a fibra, galvanometri di scansione, gruppi di messa a fuoco con lenti di campo, finestre protettive e un’unità di raffreddamento ad acqua. Le macchine con più laser adottano diversi canali ottici indipendenti per l’elaborazione parallela.
 |
 |
- Laser : Laser a fibra monomodale con potenza di uscita minima di 500 W, lunghezza d’onda di 1060 nm, potenza regolabile in modo continuo dal 10% al 100%, qualità del fascio M² ≤ 1,1. È richiesta una taratura periodica della potenza.
- Galvanometro di scansione : Velocità di scansione ≥ 7 m/s. L’accuratezza tarata rimane stabile per oltre tre mesi. Evitare vibrazioni eccessive dell’apparecchiatura per prevenire lo spostamento del punto zero dei galvanometri.
- Componenti ottici : La finestra protettiva in quarzo è un componente di consumo che blocca fumi e schizzi all’interno della camera di costruzione. Sostituirla immediatamente in caso di ablazione o contaminazione. La profondità di messa a fuoco è regolabile entro ±5 mm.
- Unità di raffreddamento : Sistema di raffreddamento ad acqua con doppio controllo della temperatura e doppia regolazione, dotato di protezione interbloccata per portata e temperatura. L’apparecchiatura attiverà automaticamente un allarme e l’arresto in caso di anomalie nel raffreddamento.
4. Sistema gas per apparecchiature SLM e requisiti di sicurezza
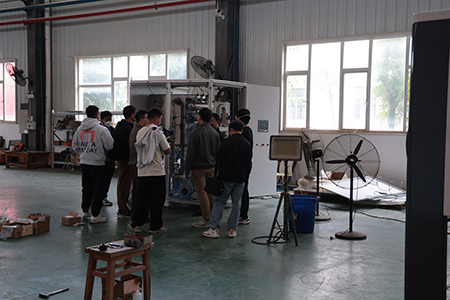
Il sistema gas mantiene un'atmosfera a basso contenuto di ossigeno per la stampa e svolge funzioni di filtrazione dei fumi e di protezione contro le esplosioni da polvere, fondamentali per la qualità del processo e la sicurezza operativa.
 |
 |
- Purificazione dell'atmosfera : Combina il pompaggio sotto vuoto e il riempimento con gas inerte. Il contenuto di ossigeno all'interno della camera può scendere al di sotto di 5000 ppm entro 30 minuti. Il livello di ossigeno deve essere controllato in modo da non superare i 100 ppm durante il processo, con allarme acustico e visivo automatico in caso di superamento del limite. Non avviare mai la stampa prima che il contenuto di ossigeno abbia raggiunto il valore standard .
- Flusso d'aria a doppio strato : Le prese d'aria superiori e inferiori all'interno della camera generano un flusso laminare per allontanare fumi e schizzi, riducendo i rischi di contaminazione dell'obiettivo e di ossidazione della pozza fusa.
- Sistema di filtrazione : Filtrazione a tre stadi che combina separatore ciclonico ed elementi filtranti di classe H13 con durata utile ≥ 30.000 ore. Supporta la soffiatura inversa in linea senza arresto dell’impianto. Il contenitore di raccolta delle ceneri viene passivato con liquido passivante durante lo smaltimento delle ceneri per prevenire l’autoaccensione della polvere. La pressione differenziale viene monitorata in tempo reale; in caso di intasamento del filtro viene attivato un allarme. Non ignorare gli allarmi per forzare la produzione.
5. Software per taglio e controllo dell’attrezzatura
La suite software comprende il software di taglio pre-elaborazione e il sistema di controllo dell’attrezzatura, con servizio gratuito di aggiornamenti permanenti.
- Software di taglio pre-elaborazione : Supporta l’importazione di file STL e il taglio direttamente sull’attrezzatura. Tutti i parametri di processo sono completamente regolabili. La funzione di verifica dello spessore impedisce la selezione errata del pacchetto di processo. È supportato l’elaborazione batch di più parti. La rotazione del percorso di scansione varia da 0° a 360° per ridurre le sollecitazioni interne dei pezzi.
- Sistema di controllo dell’attrezzatura l'interfaccia uomo-macchina è isolata dal controllo di background. La potenza del laser e la velocità di scansione possono essere regolate in tempo reale durante la stampa, con effetto immediato. I dati principali, come il numero di strati, la durata del processo e la temperatura del substrato, vengono visualizzati in tempo reale. Funzioni integrate di autodiagnosi dei guasti e di allarme audiovisivo. È disponibile un ritardo di raffreddamento per singolo strato per ridurre le deformazioni indotte dall’accumulo termico.
Suggerimento formativo: Registrare ogni modifica dei parametri di processo durante l’operazione pratica. Eseguire una verifica su campioni ridotti prima della produzione ufficiale.
6. Configurazione e funzionamento delle attrezzature ausiliarie
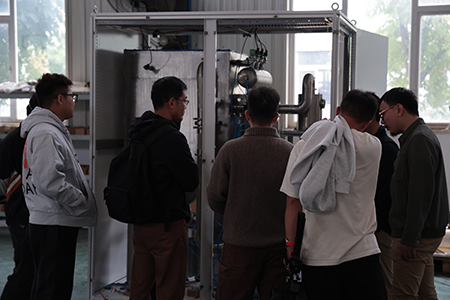
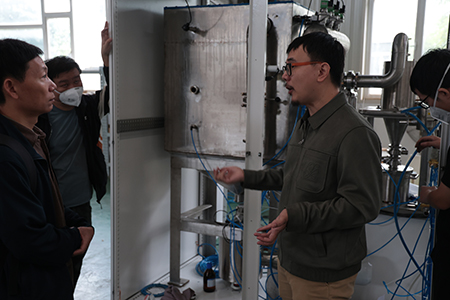
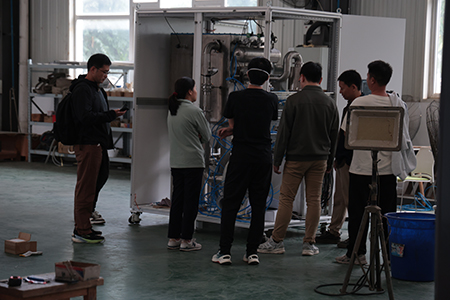
Una postazione SLM completa deve essere dotata di forno di essiccazione a vuoto, setaccio vibrante antideflagrante e aspirapolvere antideflagrante. Tutte le attrezzature ausiliarie devono rispettare le specifiche antideflagranti.
 |
 |
| Attrezzature | Funzione principale | Note operative |
|---|---|---|
| Forno per asciugatura a vuoto | Essiccare la polvere e il substrato per evitare porosità indotte dall’idrogeno | Grado di vuoto < 133 Pa; aprire lo sportello della camera solo dopo il completo raffreddamento |
| Setaccio vibrante a prova di esplosione | Setacciare la polvere vergine e quella riciclata per rimuovere le scorie | Dotato di dispositivo ultrasonico antiotturazione; setacciare preferibilmente la polvere reattiva in atmosfera inerte |
| Aspirapolvere antideflagrante | Pulire la polvere metallica dispersa | La certificazione a prova di esplosione è obbligatoria. È vietato l’uso di normali aspirapolvere per la manipolazione di polveri metalliche. Assicurare un corretto collegamento a terra per la dissipazione delle cariche elettrostatiche. |
Riepilogo della formazione e promemoria sulla sicurezza
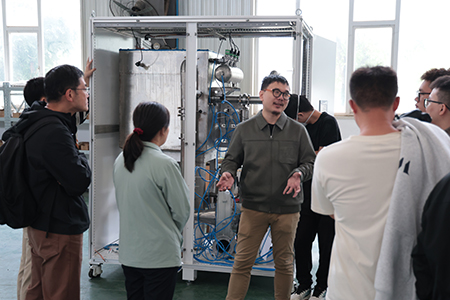
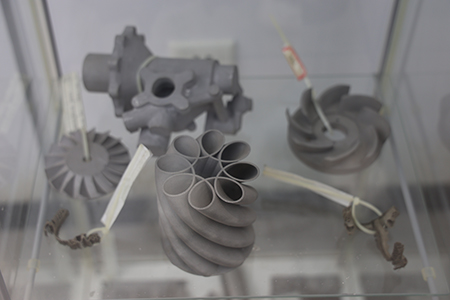
Gentili partecipanti: le attrezzature SLM comportano rischi legati al laser, alla polvere metallica infiammabile e al gas di protezione inerte L’operatività diretta è consentita solo dopo aver completato l’intero percorso formativo sulla sicurezza .
 |
 |
Durante l'ispezione quotidiana, prestare particolare attenzione allo stato del raffreddamento ottico, al monitoraggio del contenuto di ossigeno, alla pressione differenziale del filtro, all'interblocco della porta della camera e alla disponibilità del pulsante di arresto di emergenza. Non è consentito utilizzare sostituti non antideflagranti per le operazioni di manipolazione delle polveri. Conservare registrazioni complete di tutti i processi ai fini della tracciabilità e della risoluzione dei guasti.
