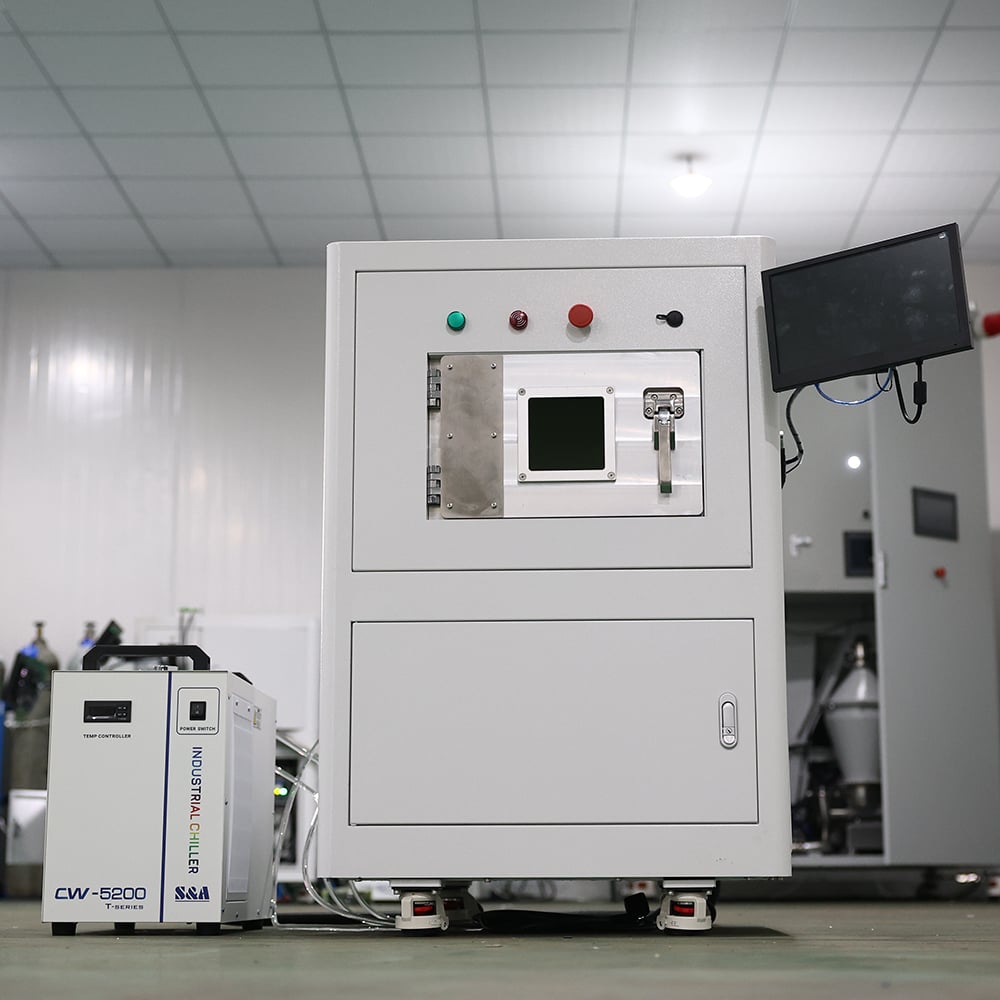
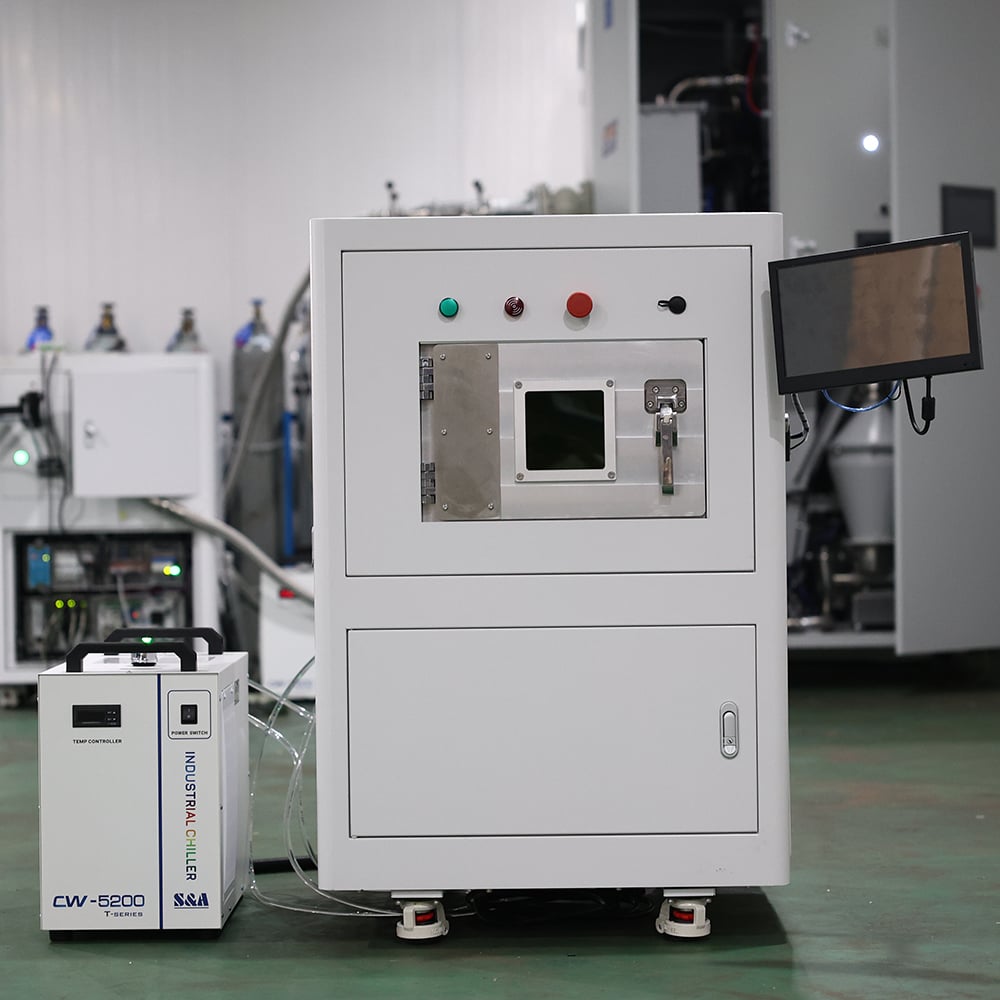
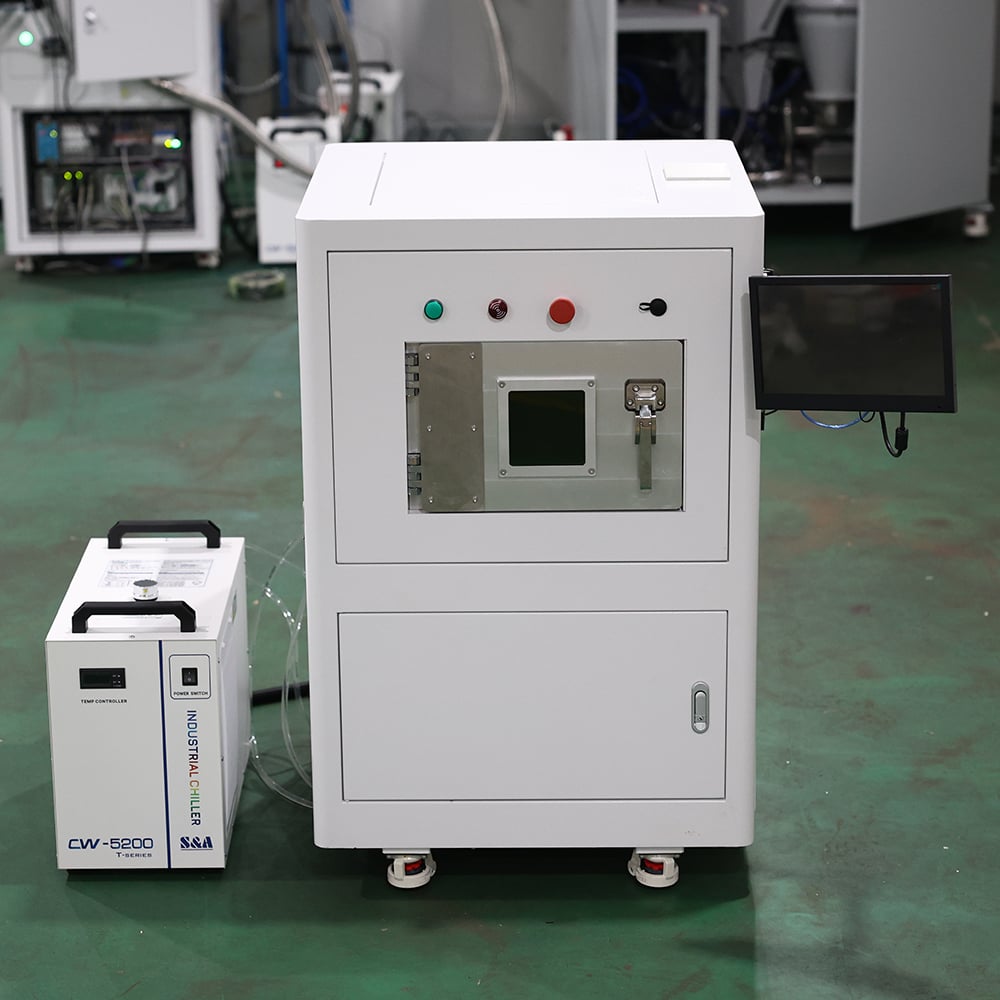
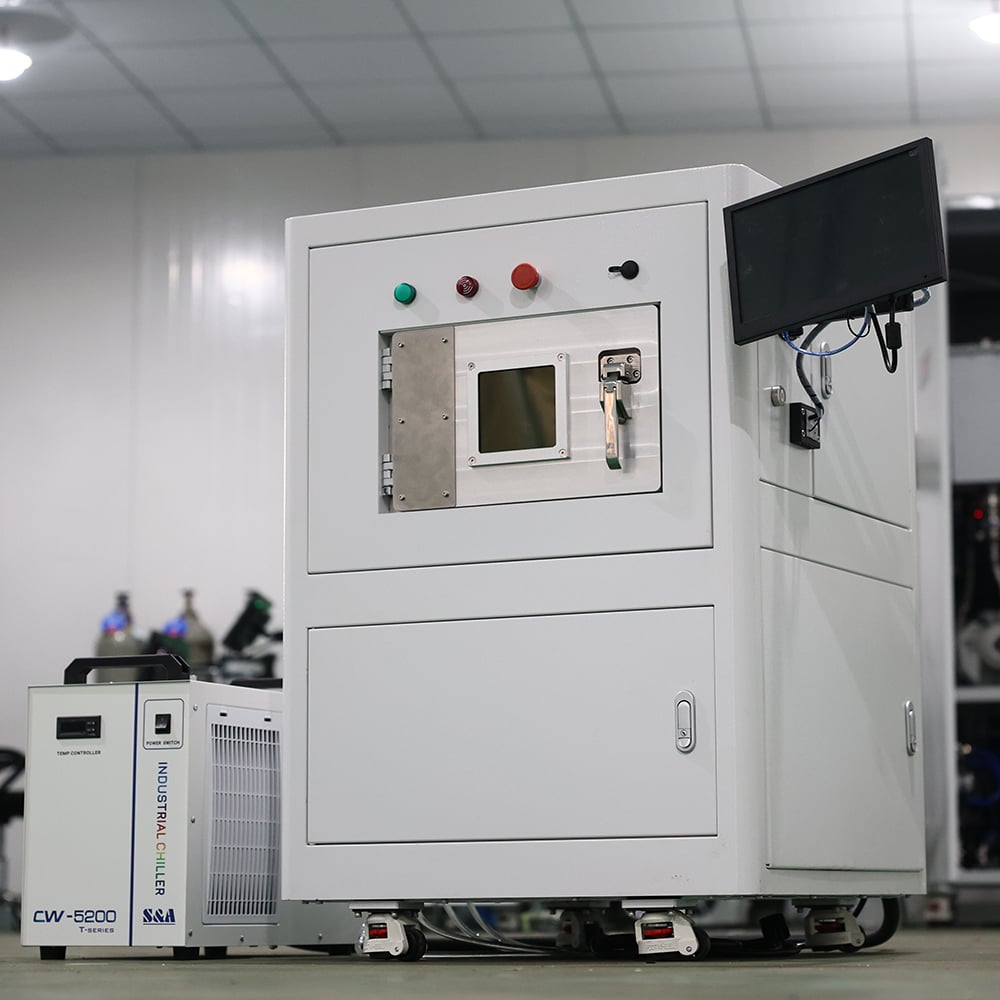
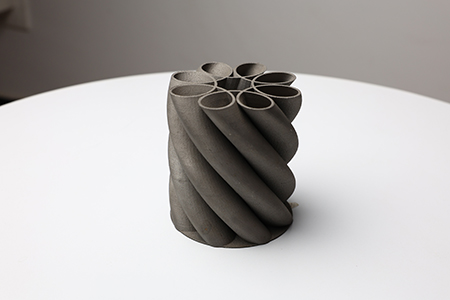
Panoramica della tecnologia SLM
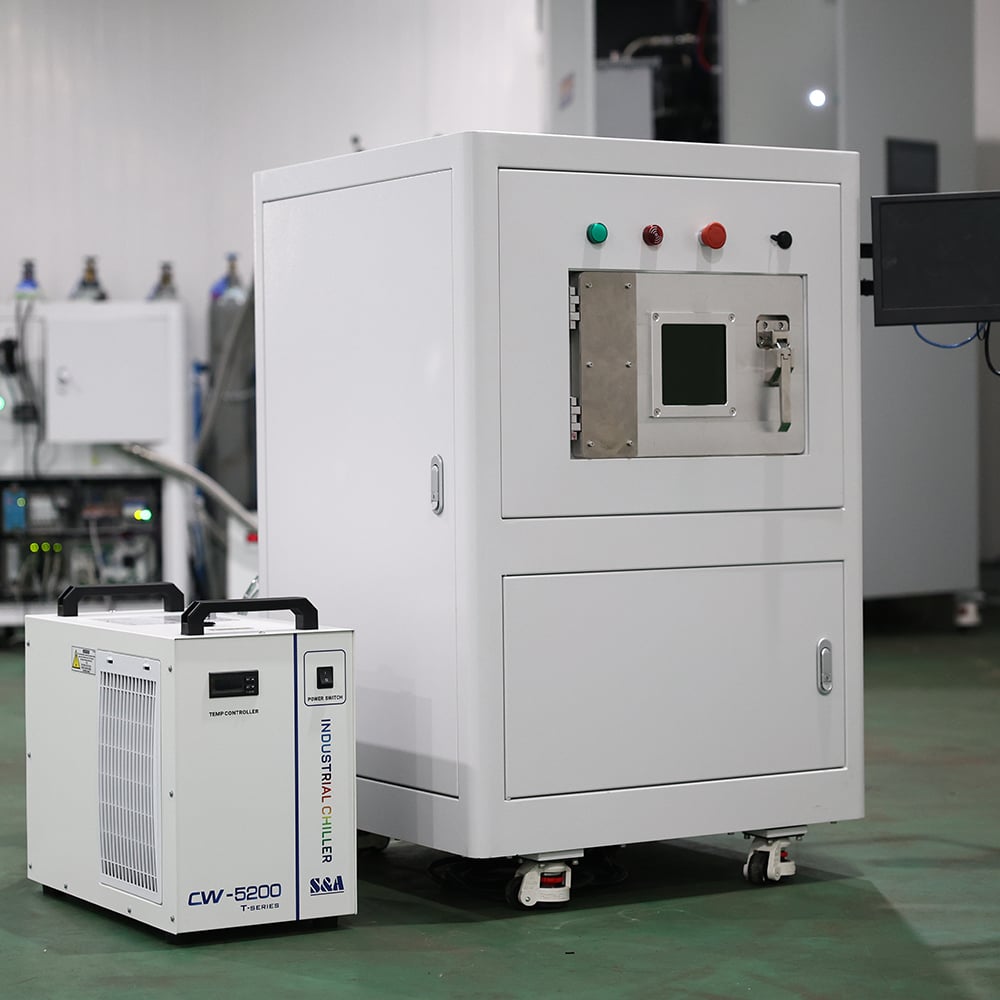
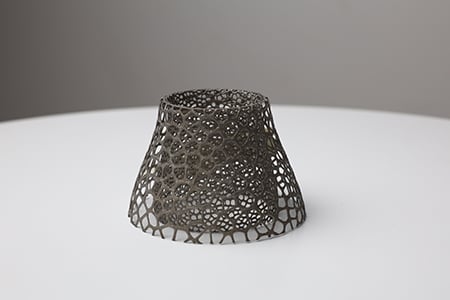
SLM sta per Fusione selettiva con laser selective Laser Melting, un processo di produzione additiva metallica a letto di polvere. Un fascio laser a fibra ad alta energia fonde completamente la polvere metallica strato dopo strato secondo percorsi di scansione generati dal software di slicing per produrre componenti metallici funzionali ad alta densità. Il processo di formatura avviene all’interno di una camera sigillata protetta da gas inerte per prevenire l’ossidazione della polvere metallica. Consente la realizzazione di geometrie complesse, come strutture reticolari, canali di raffreddamento conformi e cavità interne intricate, difficilmente ottenibili mediante lavorazione convenzionale. È ampiamente utilizzata negli istituti di ricerca, nelle applicazioni mediche odontoiatriche, nello sviluppo di stampi e nella produzione sperimentale di precisione di piccoli lotti.
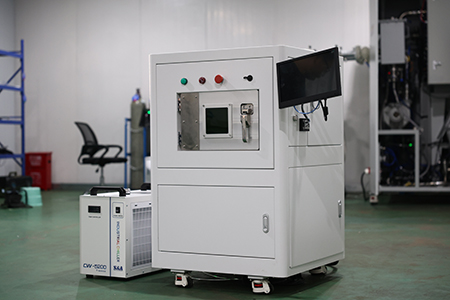
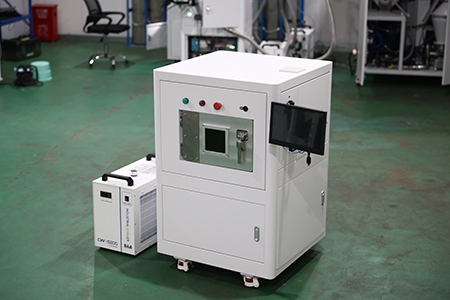
Tabella di configurazione della stampante 3D in metallo M120
 |
 |
| Sottosistema |
Componenti chiave |
Descrizione della configurazione |
| Sistema ottico |
Laser a fibra |
laser a fibra da 300 W, lunghezza d’onda 1060–1080 nm con retroazione di potenza in loop chiuso |
|
Galvanometro di scansione |
Controllo a reticolo in loop chiuso con indicatore a fascio laser rosso |
|
Obiettivo F-θ e espansore del fascio |
Lenti ottiche in quarzo |
| Sistema di circuito pneumatico |
Analizzatore del contenuto di ossigeno |
Monitoraggio in tempo reale dell’ossigeno nella camera di formatura con allarme automatico per valori anomali |
|
Circuito di spurgo della camera, circuito di gas di protezione circolante, unità di purificazione del gas |
Sistema gas sviluppato internamente con protezione ad argon circolante e design a parete d’aria sul lato destro |
| Sistema di formatura |
Sistema di stoccaggio della polvere con alimentazione superiore |
Sicuro e affidabile, con grande capacità di polvere |
|
Sistema di rivestimento in silicone gommoso flessibile unidirezionale |
Rivestimento bidirezionale a singola lama con allarme di protezione da sovraccarico |
|
Camera di formatura ermetica |
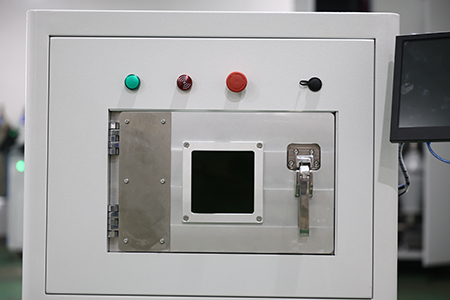
Camera in acciaio inossidabile o lega di alluminio ad alta resistenza; serratura della porta di sicurezza e illuminazione LED integrata |
|
Gruppo cilindro di costruzione |
Vite a ricircolo di sfere e guide lineari di prima marca; preriscaldamento del substrato fino a 180 °C |
| Sistema di controllo e software |
Software per la suddivisione dei dati |
Supporta i formati STL / SLC, strategie di riempimento multimodali e parametri di processo aperti |
|
Software di controllo della macchina |
Interfaccia utente in cinese; monitoraggio in tempo reale del livello di ossigeno, della posizione del rivestitore e dello stato di avanzamento del lavoro; diagnosi automatica dei guasti e allarme |
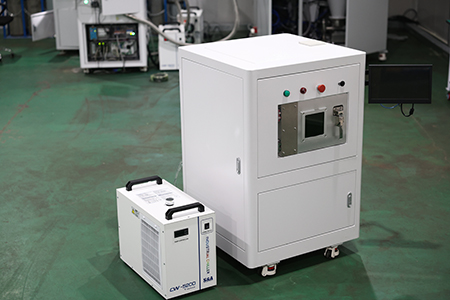
Specifiche prestazionali della stampante 3D metallica M120
 |
 |
| Voce |
Specifiche |
| Modello |
M120 |
| Processo |
Fusione selettiva con laser (SLM) |
| Dimensione massima di costruzione |
φ120 mm × 100 mm (incluso il substrato) |
| Precisione Dimensionale |
≤100 mm: ±0,1 mm; >100 mm: ±0,1% × L |
| Spessore del livello |
Regolabile da 20 a 100 μm |
| Fonte laser |
laser a fibra da 300 W, lunghezza d’onda 1060–1080 nm; potenza in uscita regolabile dal 10% al 100% |
| Velocità di scansione |
0‑7 m/s |
| Diametro minimo del punto |
60 μm ± 10 μm |
| Controllo del livello di ossigeno |
≤1000 ppm |
| Temperatura di preriscaldamento del substrato |
Max. 180 °C |
| Materiali Compatibili |
Acciaio inossidabile, leghe ad alta temperatura, metalli per applicazioni odontoiatriche (esclusi leghe a base di Mg e Al) |
| Consumo energetico totale |
Circa 8 kW |
| Alimentazione elettrica |
CA 380 V ± 5 %, sistema trifase a cinque fili |
| Temperatura ambiente |
(23±5) °C |
| Umidità relativa |
rH ≤ 75% |
| Dimensioni complessive della macchina |
500×500×980 mm |
| Peso della macchina |
Circa 350 kg |
| Formato dati di importazione |
STL, SLC |
Istruzioni per l'uso e la manutenzione
Specifiche Operative
- Ambiente e alimentazione elettrica dotare il laboratorio di aria condizionata per mantenere la temperatura e l’umidità richieste. Installare estintori di classe D e un sistema di messa a terra affidabile (resistenza di terra ≤5 Ω). Evitare di condividere l’alimentazione elettrica con apparecchiature che generano interferenze ad alta frequenza.
- Gas di Protezione preparare ≥40 L di argon ad alta purezza (purezza ≥99,9 %) per lo spurgo della camera e la circolazione del gas.
- Sicurezza nella manipolazione delle polveri indossare respiratori, tute protettive e guanti durante la manipolazione di polveri metalliche. Utilizzare aspirapolvere antideflagranti per polveri reattive, come quelle di lega di titanio. Smaltire le polveri di scarto come rifiuti chimici pericolosi, nel rispetto della normativa vigente.
- Sicurezza laser si tratta di un dispositivo laser di classe 4. Non aprire mai la porta della camera di formatura durante il funzionamento. Non rimuovere mai i dispositivi di sicurezza interbloccati.
- Flusso di stampa : Ispezionare la planarità del substrato e lo stato del rivestitore prima della stampa. Avviare il laser solo dopo che il contenuto di ossigeno rientra nei limiti ammessi. Premere il pulsante di arresto di emergenza per fermare l'intera macchina in caso di anomalie.
Manutenzione preventiva
- Sistema ottico : Non toccare mai con le mani nude l'obiettivo F-θ, l'amplificatore del fascio o altri elementi ottici. In caso di contaminazione dell'obiettivo, contattare tecnici qualificati per la pulizia e la calibrazione. Personale non professionale non deve smontare la sorgente laser né il galvanometro.
- Unità di formatura meccanica : Pulire la camera di formatura e il cilindro; rimuovere i residui di polvere sul rivestitore dopo ogni ciclo di produzione. Sostituire le lame del rivestitore in gomma siliconica al momento dell'usura. Pulire e lubrificare periodicamente le viti a ricircolo di palline e le guide lineari dell'asse Z.
- Sistema di circuito pneumatico : Calibrare regolarmente il sensore di ossigeno; ispezionare le tubazioni dell'argon per eventuali perdite; mantenere le unità di purificazione del gas e sostituire i filtri secondo il programma prestabilito.
- Software e backup : Eseguire periodicamente il backup dei parametri di processo. Tutti gli aggiornamenti della versione del software devono essere effettuati dal produttore. Conservare i log delle operazioni e i registri degli allarmi per la risoluzione dei problemi.
- Ricambi : Tenere in magazzino materiali di consumo come substrati, lame per rivestitori in gomma siliconica e guarnizioni. La macchina e il laser sono coperti da garanzia di 1 anno. Contattare gli ingegneri del produttore in caso di malfunzionamenti; non è consigliato smontare l’apparecchiatura da parte dell’utente finale.

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR