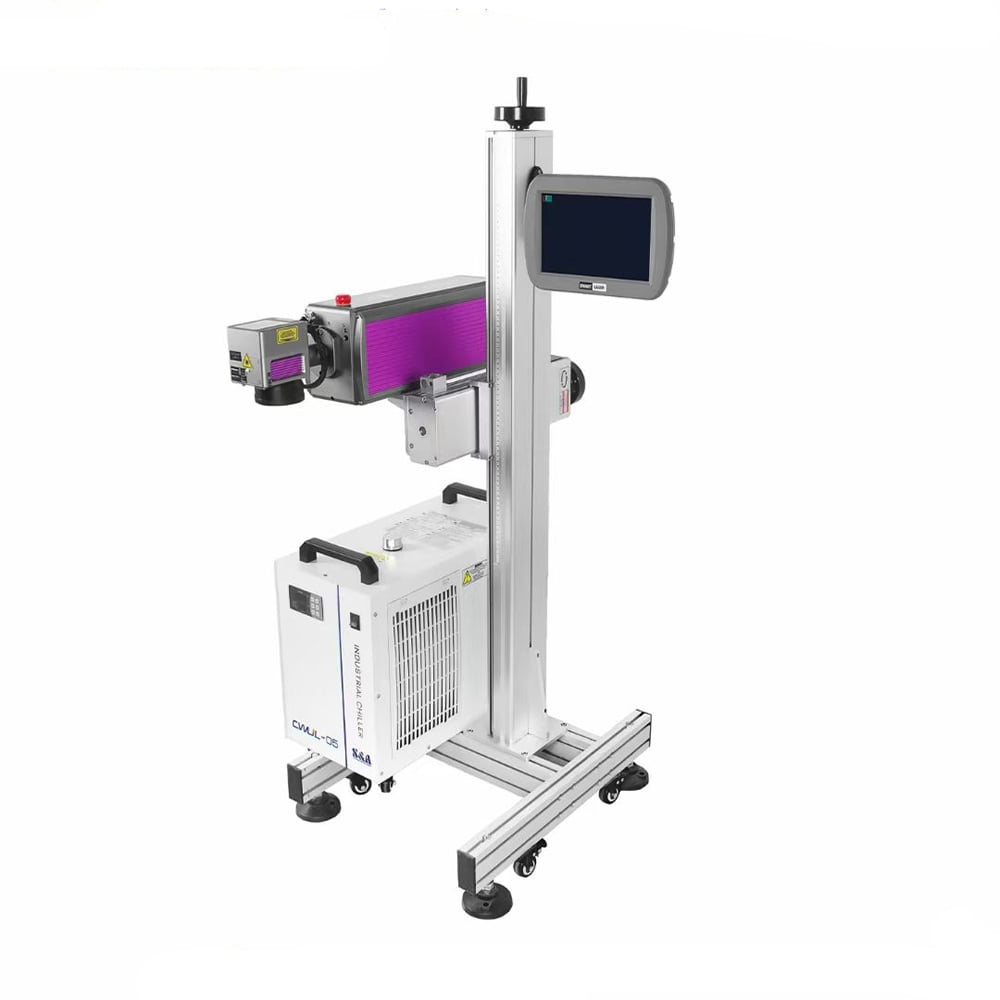
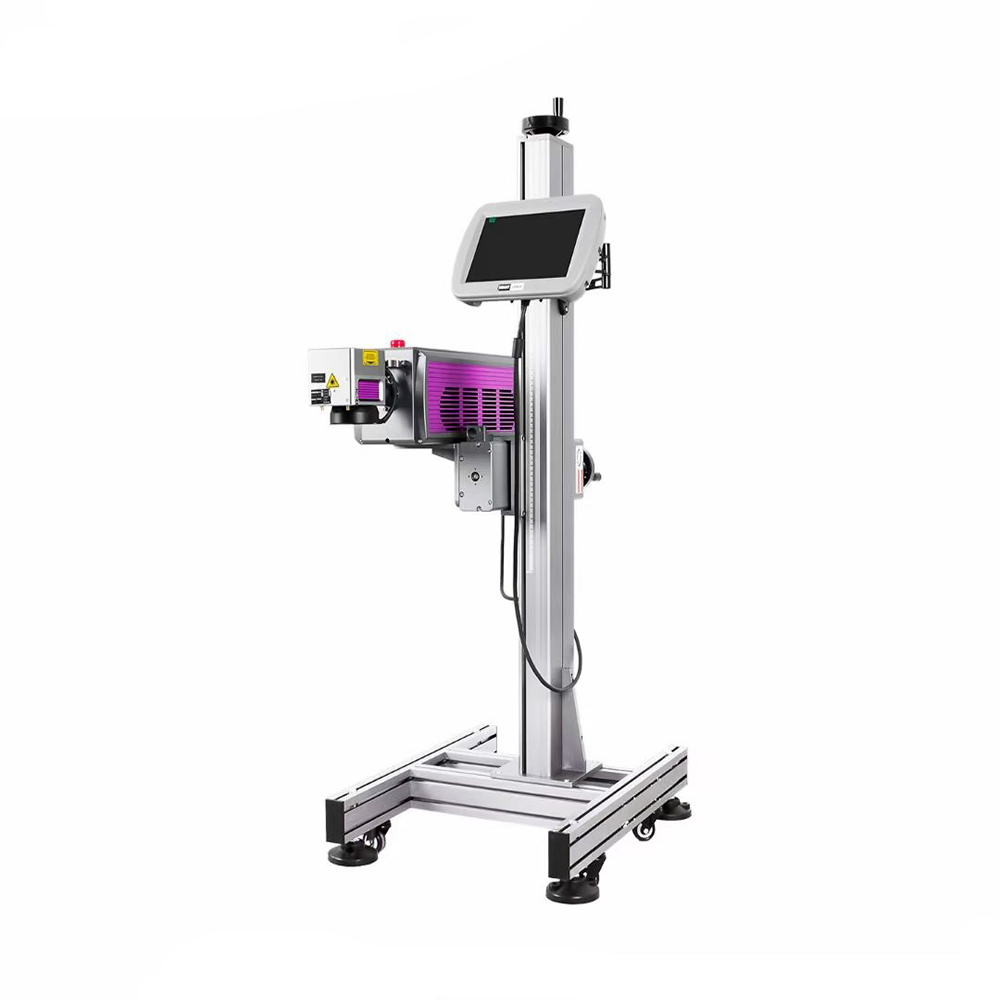
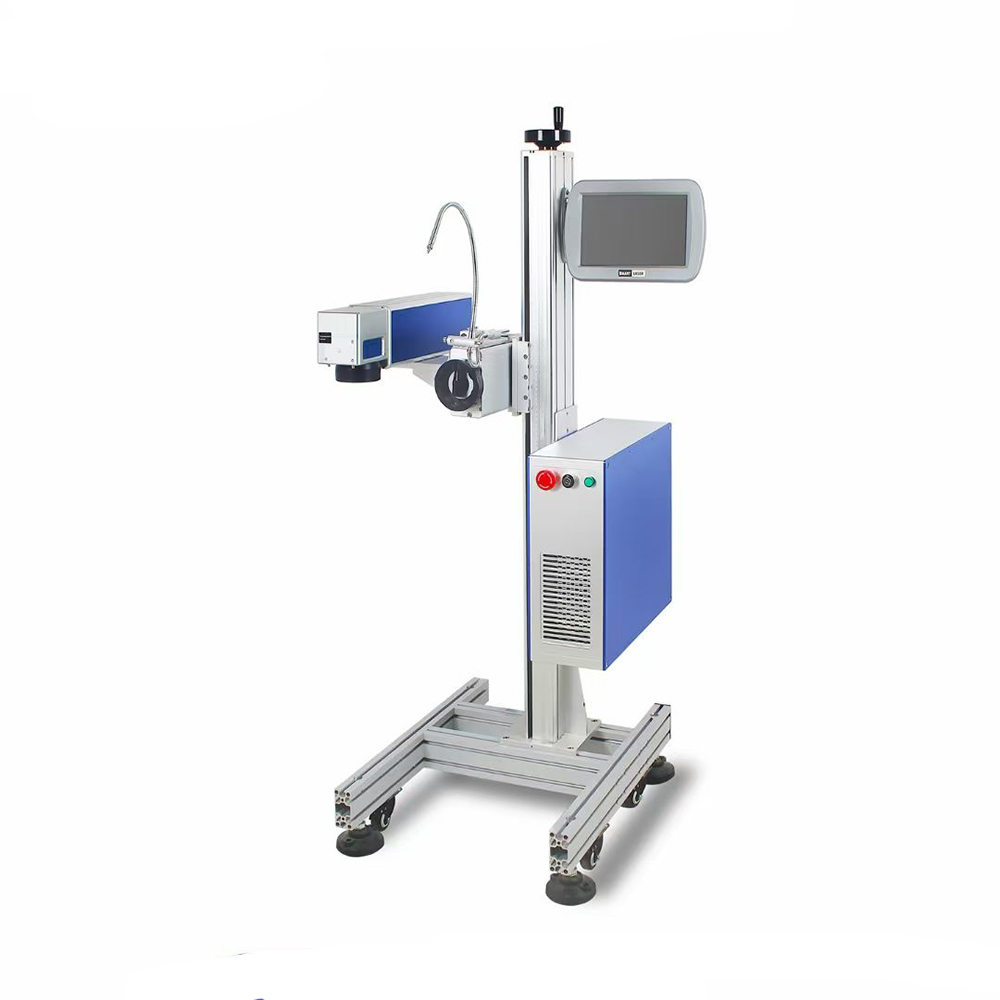
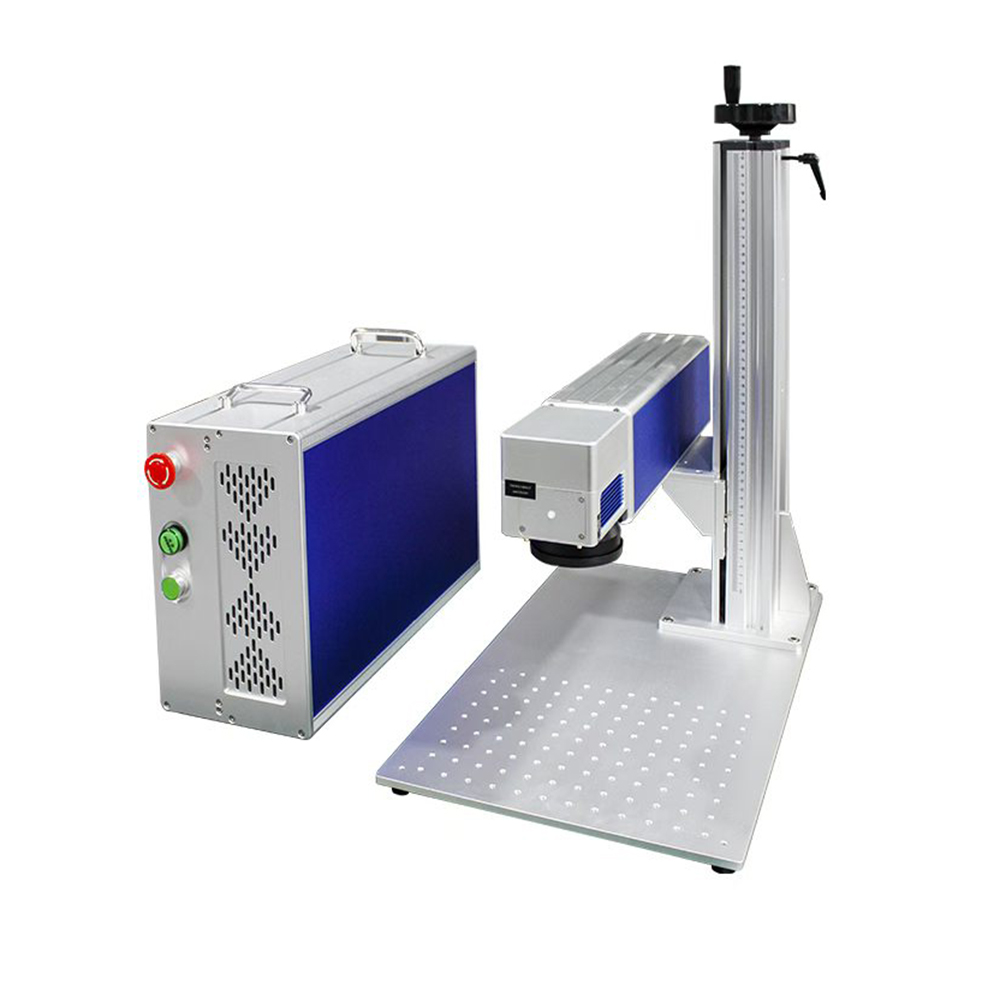
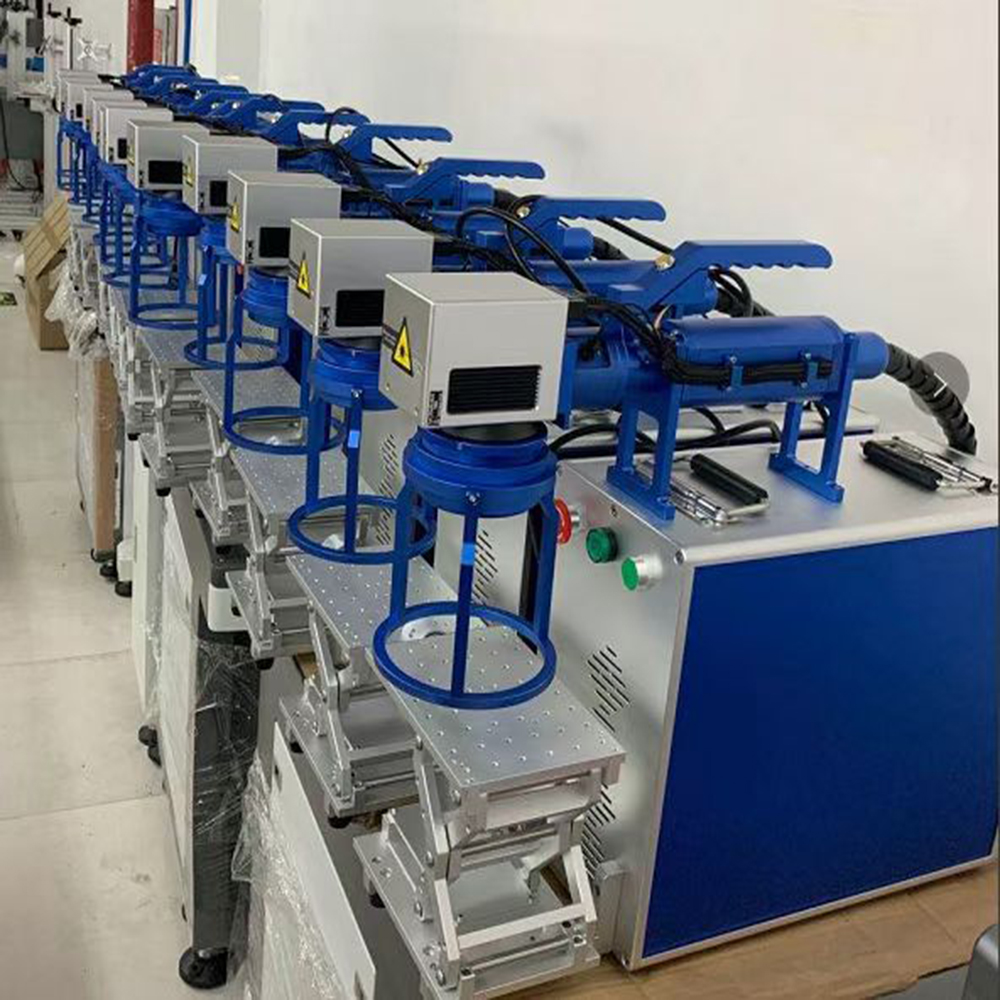
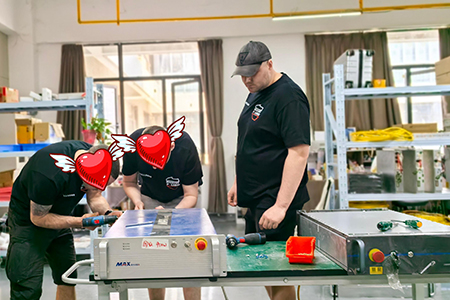
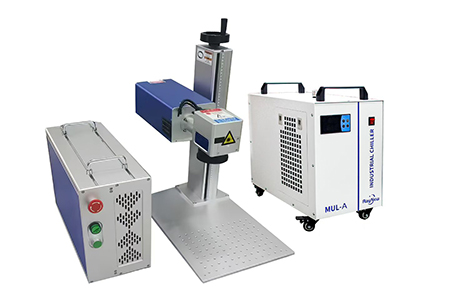
Questo corso si concentra sulle operazioni pratiche, tra cui la selezione del galvanometro, la selezione della lente di campo, l’installazione della scheda di controllo e del software, e la messa in servizio della sorgente laser. Tratta l’assemblaggio e la messa in servizio generali, i parametri di processo, la diagnosi dei guasti e la marcatura in linea per l’intera serie di apparecchiature per marcatura laser a fibra, UV e CO₂.
I. Assemblaggio e messa in servizio dell’apparecchiatura
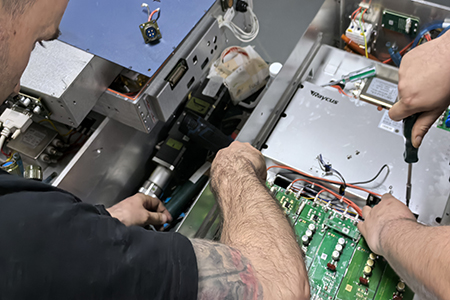
Operazioni pratiche: selezione del galvanometro, selezione della lente di campo, installazione della scheda di controllo e del software, messa in servizio della sorgente laser, allineamento del percorso ottico
- Selezione e abbinamento del galvanometro Selezionare i galvanometri in base alla lunghezza d’onda del laser e alle dimensioni del punto di uscita. Per i laser a fibra da 20‑50 W, utilizzare galvanometri digitali con punto da 10 mm; per i laser a fibra da 50‑100 W, impiegare galvanometri digitali con punto da 14 mm. Per le attrezzature UV, privilegiare galvanometri digitali ad alta precisione con punto da 10 mm. Per le attrezzature CO₂, utilizzare galvanometri infrarossi dedicati per 10,6 μm. Si preferiscono galvanometri digitali, con accuratezza di riposizionamento ≤ 12 μrad e prestazioni antinterferenza superiori rispetto ai modelli analogici. Per applicazioni di marcatura RF ad alta velocità, dotare il sistema di galvanometri ad alta risposta. Fissare saldamente il connettore del segnale a 25 pin durante l’installazione e garantire un collegamento a terra affidabile per evitare interferenze sul segnale.
-
Selezione e abbinamento della lente di campo Le lenti di campo devono corrispondere rigorosamente alla lunghezza d’onda e al punto di ingresso del galvanometro dell’apparecchiatura. È vietato miscelare modelli diversi. Le lenti di campo in quarzo standard vengono utilizzate per i laser a fibra; le speciali lenti di campo in quarzo UV per le apparecchiature UV; le lenti di campo in seleniuro di zinco (ZnSe) per le apparecchiature CO₂. Non toccare la superficie rivestita con le mani nude. Selezionare la lunghezza focale in base al campo visivo di marcatura: lunghezza focale corta per pezzi di piccole dimensioni e lavorazioni fini; F160 per applicazioni generali; F254 per marcature su ampie superfici. Un’errata corrispondenza provocherà distorsioni ai bordi dei pattern di marcatura. Per le lenti contaminate, utilizzare un tessuto per lenti imbevuto di una soluzione miscelata in rapporto 3:1 di alcool anidro ed etere, e pulire seguendo un movimento a spirale dal centro verso il bordo.
- Installazione della scheda di controllo e del software di controllo Selezionare la relativa scheda di controllo per la marcatura in base al tipo di laser. Per i laser a fibra, collegare la sorgente laser e la scheda di controllo tramite cavo SCSI da 68 pin. Dopo aver installato il software di marcatura sul PC industriale, disattivare la protezione antivirus in tempo reale per evitare l'occupazione delle risorse di calcolo in tempo reale. Selezionare il protocollo di comunicazione tra le modalità fibra / UV / CO₂ all'interno del software in base al tipo di apparecchiatura. Collegare i cavi del segnale di modulazione per i laser a tubo RF e adattare le interfacce di pilotaggio ad alta tensione per i laser a tubo in vetro. È supportata l'operazione parallela con più schede; gli encoder possono essere collegati esternamente per la marcatura on-the-fly.
-
Collaudo della sorgente laser Per i laser a impulsi MOPA in fibra: prevedere uno spazio libero di ≥ 10 cm intorno al laser per la dissipazione del calore. Il raggio minimo di curvatura della fibra deve essere ≥ 200 mm; è vietata qualsiasi curvatura accentuata. Effettuare un preriscaldamento di 60 s dopo l’accensione; impostare la potenza su zero, eseguire una scansione a vuoto del telaio e quindi aumentare gradualmente la potenza in uscita. Per i laser UV raffreddati ad acqua: controllare il livello del liquido nel refrigeratore ad acqua prima dell’avviamento. Impostare la temperatura dell’acqua a 22–25 °C. Non abilitare l’emissione del laser finché la temperatura non ha raggiunto il valore impostato. Per i laser CO₂: assicurarsi che ci sia una circolazione idrica regolare per i tubi in vetro raffreddati ad acqua; verificare le condizioni di raffreddamento ad aria o ad acqua e il cablaggio della modulazione per i tubi metallici a radiofrequenza (RF). Utilizzare un foglio ceramico di conversione per ispezionare il fascio laser in uscita. Un fascio conforme è circolare, uniformemente distribuito e privo di zone scure o intaccature.
 |
 |
II. Parametri fondamentali del processo di marcatura laser
Parametri regolabili principali: potenza laser, frequenza, larghezza d’impulso, velocità di scansione, distanza tra le linee di riempimento (hatch spacing), quantità di defocalizzazione
La potenza determina la profondità di marcatura. Una bassa frequenza è adatta per l'incisione profonda; un'alta frequenza è adatta per la marcatura fine a colori. Una larghezza d'impulso ridotta diminuisce l'influenza termica. Un defocus positivo o negativo attenua l'accumulo di calore durante la lavorazione.
| Obiettivo di lavorazione |
Parametri di riferimento |
| Marcatura bianca su acciaio inossidabile |
Distanza tra le linee di scansione: 0,1 mm, velocità di scansione: 1200‑1500 mm/s, potenza: 20 % |
| Marcatura nera su acciaio inossidabile |
Distanza tra le linee di scansione: 0,03‑0,05 mm, velocità di scansione: 100‑200 mm/s, potenza: 80 % |
| Incisione profonda su metallo |
Defocus negativo: 2‑4 mm, scanalatura incrociata ad arco |
| Marcatura a colori sull'acciaio inossidabile |
Larghezza d'impulso ridotta, distanza tra le linee di scansione: 0,001‑0,002 mm |
| Marcatura su plastica verniciata |
Distanza tra le linee di scansione 0,1 mm, velocità di scansione 1000‑2000 mm/s, potenza 25‑30 % |
III. Diagnosi comuni dei guasti
- Motivi sfocati o poco visibili : Coperchio protettivo del campo-lente non rimosso; contaminazione sul campo-lente o sul vetro protettivo; offset del punto focale; deriva del punto zero del galvanometro; specifiche del fascio non compatibili tra galvanometro e campo-lente.
- Fusione eccessiva o bruciatura del pezzo in lavorazione : Potenza laser eccessivamente elevata; velocità di scansione troppo bassa; distanza tra le linee di scansione troppo ridotta, con conseguente accumulo termico eccessivo.
- Superficie incisa irregolare : Energia per singolo impulso eccessiva; impostazioni non corrette dell’angolo di scansione e del rapporto di sovrapposizione degli impulsi; funzione di incisione a croce non attivata.
- Grafica vettoriale incompleta con segmenti interrotti : Difetti nativi di interruzione nel file vettoriale CAD originale; analisi vettoriale anomala da parte del software. Riparare i grafici in anticipo con il software di disegno.
- Indicatore rosso funzionante, ma nessun output laser : Cablaggio di comunicazione del laser allentato; selezione errata del protocollo laser nel software; pulsante di arresto di emergenza non ripristinato; attivazione della protezione termica o di sicurezza del laser.
-
Modelli stirati o posizionati in modo errato nella marcatura on-the-fly : Collegamento invertito dell’encoder; parametro dell’equivalente impulsivo errato; mancata corrispondenza tra ritardo del sensore fotoelettrico e velocità della linea di produzione.
 |
 |
IV. Marcatura on-the-fly su linea di produzione
Utilizzata per la marcatura in linea di numeri di lotto, numeri di serie e date di produzione sulle linee di produzione.
- Composizione hardware : Unità principale per marcatura laser, nastro trasportatore, encoder rotativo, sensore fotoelettrico di attivazione. L’encoder rileva in tempo reale la velocità della linea e invia i dati alla scheda di controllo per la correzione in tempo reale della traiettoria di scansione.
- Punti chiave per la messa in servizio : Configurare correttamente l'equivalente dell'impulso dell'encoder e il senso di rotazione nel software. Impostare un ritardo appropriato per il trigger fotoelettrico. Il testo variabile può essere importato da file Excel per l’incremento automatico del numero seriale. La velocità effettiva della linea non deve superare la velocità massima di scansione del galvanometro.
- Manutenzione in produzione di massa : Eseguire l’ispezione del primo pezzo per ogni lotto. Ispezionare periodicamente il rullo di pressione dell’encoder ed eliminare la deviazione della cinghia. Aumentare la frequenza di manutenzione della lente sul campo in condizioni di lavoro ad alta concentrazione di polvere.
 |
 |

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR