
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


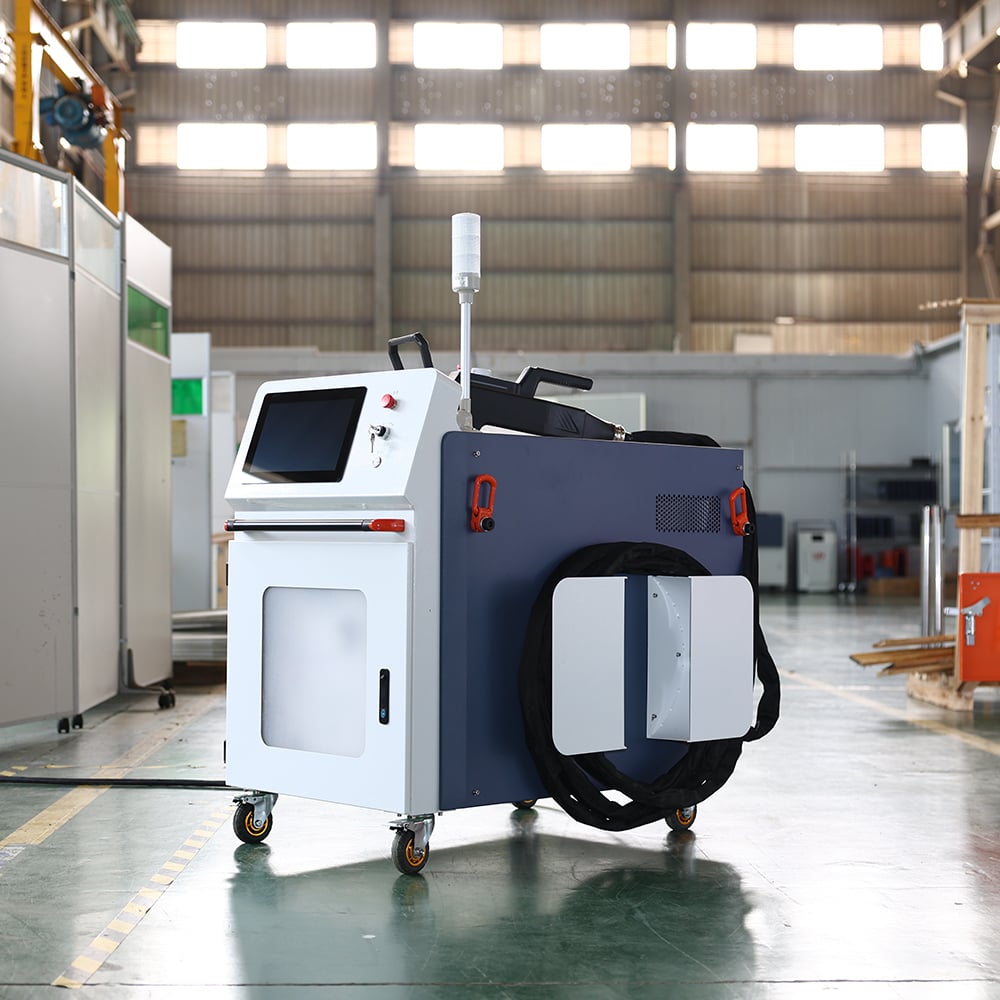
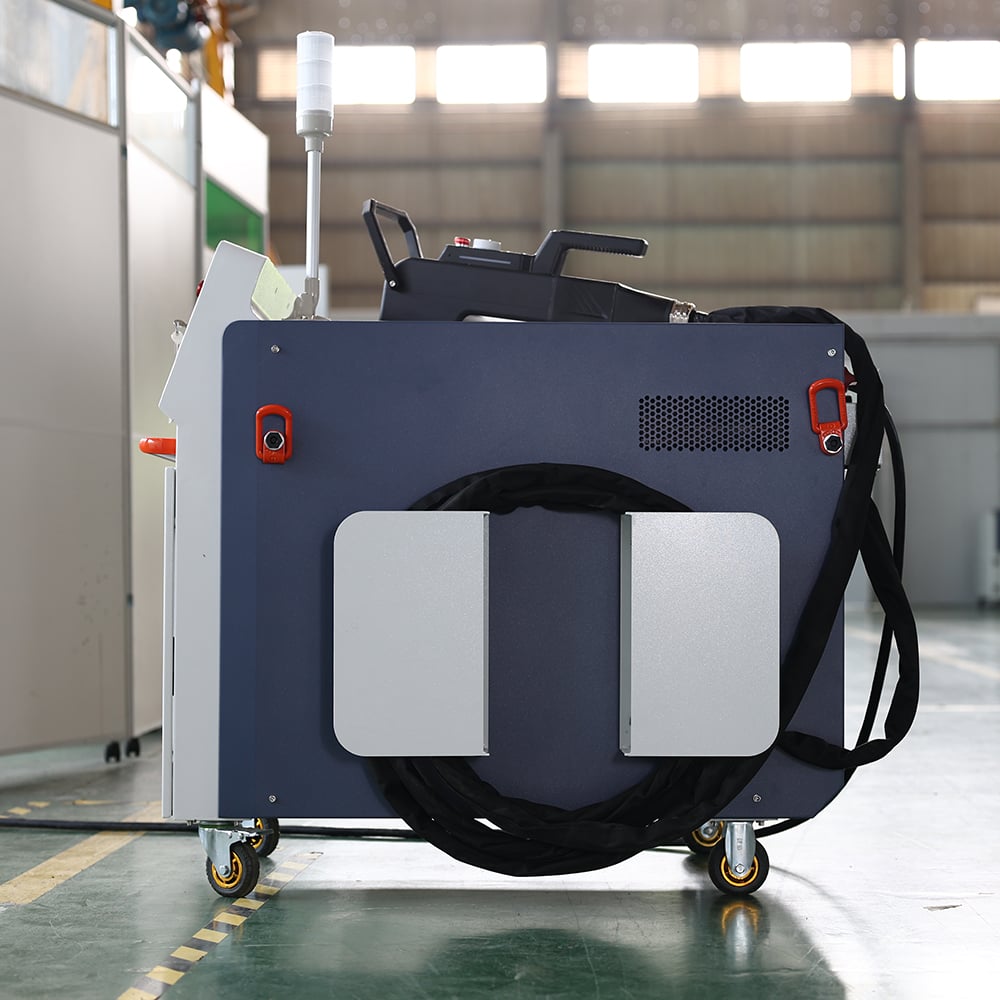
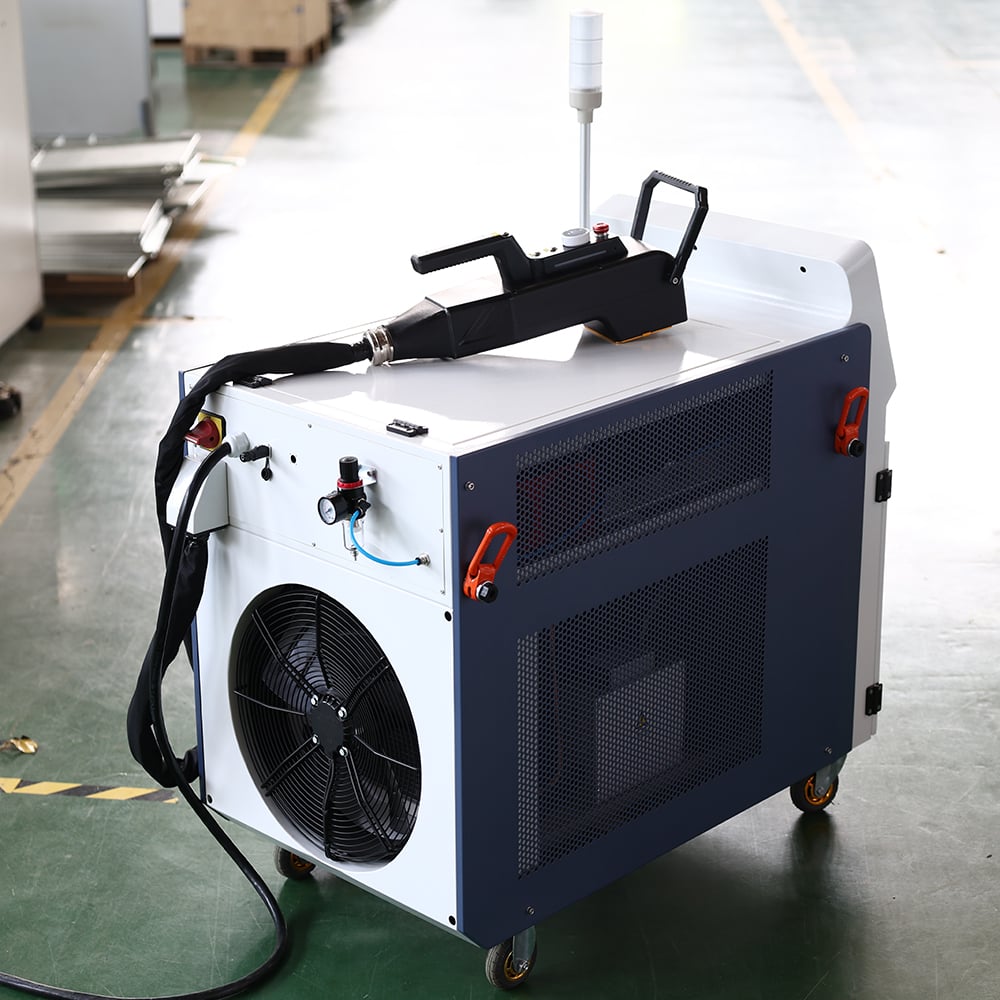
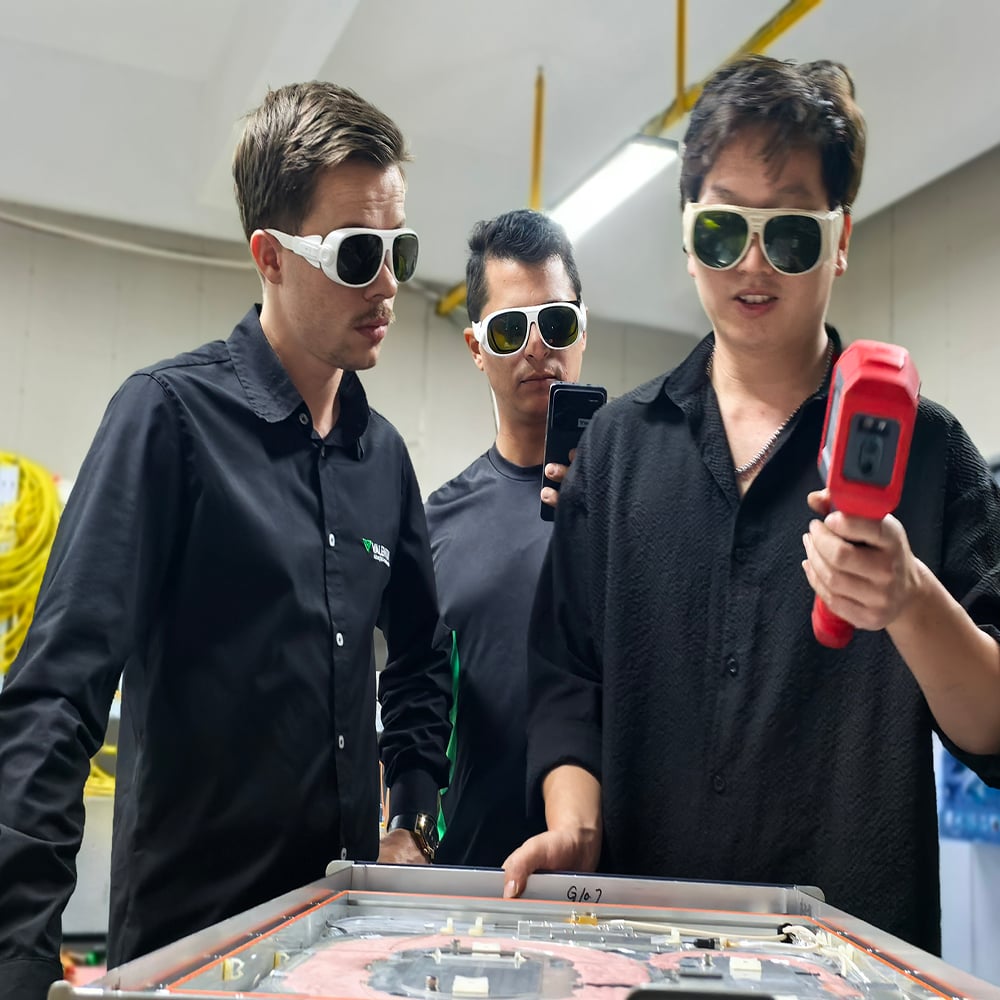
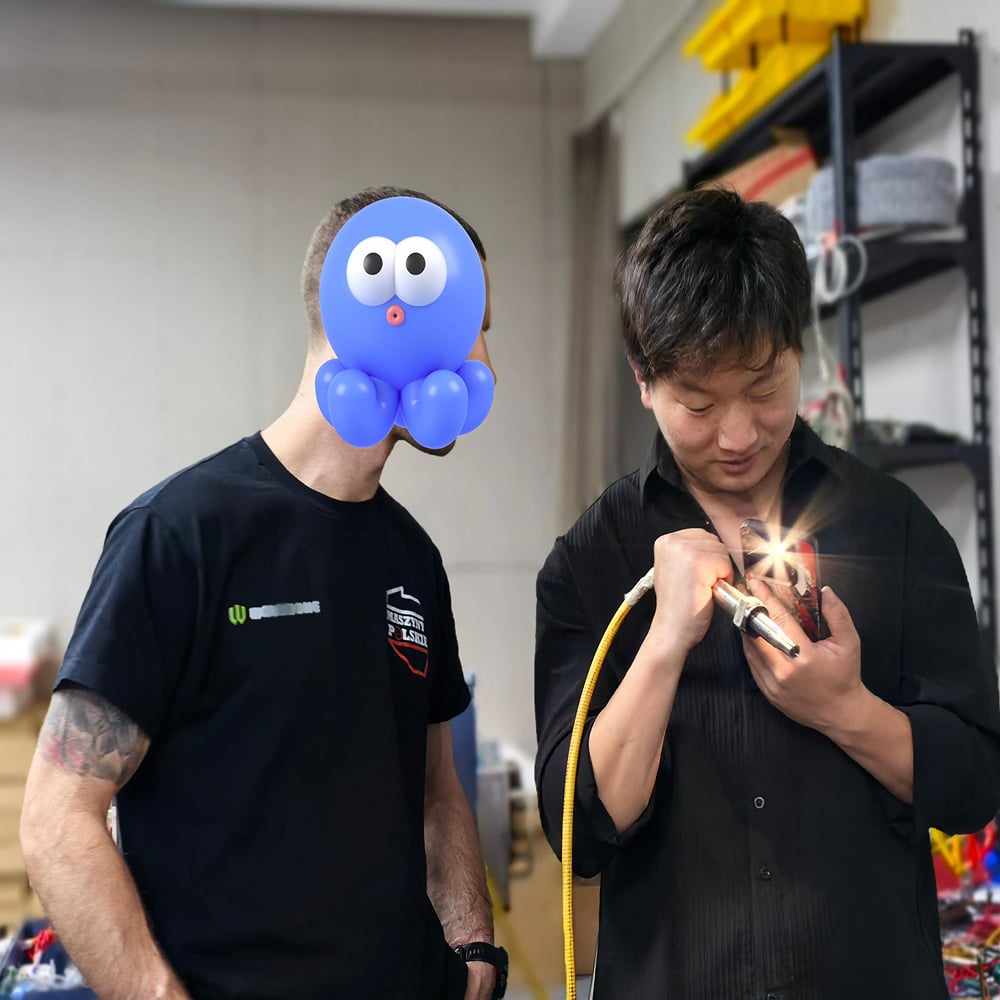
Formazione sulla tecnologia di pulizia laser
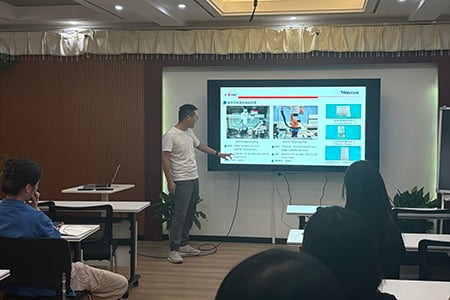
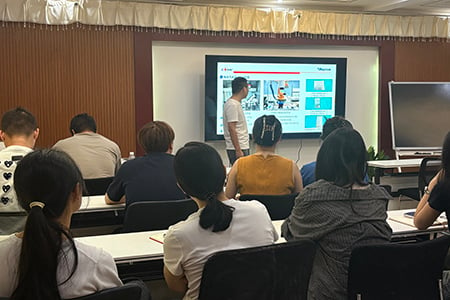
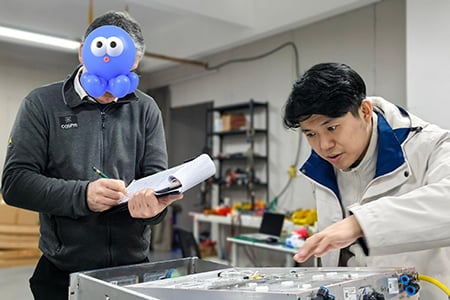
DMK offre corsi di formazione pratica in fabbrica per i partner esteri. Basati sui reali pulitori laser a impulsi della serie DPL, sulle attrezzature composite per la pulizia della serie SLCHY e Sui laser per la pulizia dedicati JPT MOPA , la formazione in loco comprende sette moduli fondamentali: processo di pulizia laser a impulsi MOPA, assemblaggio di macchine per la pulizia laser a impulsi, rimozione della ruggine e texturizzazione con laser continuo, pulizia di superfici lucide senza danneggiarle, rimozione della vernice da mobili in legno, tecnologia di pulizia laser composita e manutenzione delle testine portatili per la pulizia laser. Combinata con autentiche librerie di parametri di processo, la formazione fornisce ai clienti esteri competenze nell’assemblaggio delle attrezzature, nella messa in servizio, nello sviluppo dei processi e nell’esercizio e nella manutenzione, sostenendo così l’espansione delle imprese locali nel settore della pulizia industriale.
Fondamenti del processo di pulizia laser a impulsi MOPA
Questo modulo inizia con i meccanismi fisici della pulizia laser. Spiega la generazione di plasma e onde d’urto dopo che i contaminanti assorbono l’energia laser, innescando fenomeni di fotoablazione, vaporizzazione, fotodecomposizione e fotorisonanza per rimuovere strati di ossido, ruggine e vernici. Particolare enfasi è posta sul principio a doppia soglia : la densità di energia dell’impulso deve trovarsi rigorosamente tra la soglia di rimozione del contaminante e la soglia di danneggiamento del substrato per ottenere risultati di pulizia qualificati.
Gli allievi apprendono le regole di selezione dei laser per la pulizia laser JPT MOPA e comprendono la relazione di abbinamento tra frequenza di ripetizione, potenza di picco ed energia per singolo impulso. Confrontano inoltre le prestazioni dei profili di fascio omogeneizzati a cappello (top-hat) rispetto ai fasci gaussiani e imparano come i fasci top-hat garantiscono una pulizia più uniforme ed evitano efficacemente il surriscaldamento del substrato.
 |
 |
Assemblaggio pratico di macchine per la pulizia laser a impulsi
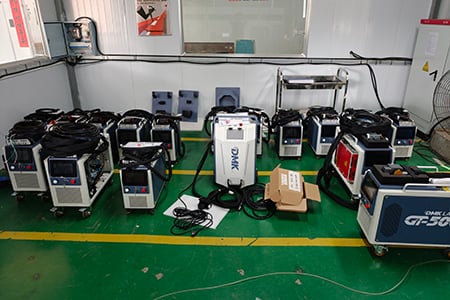
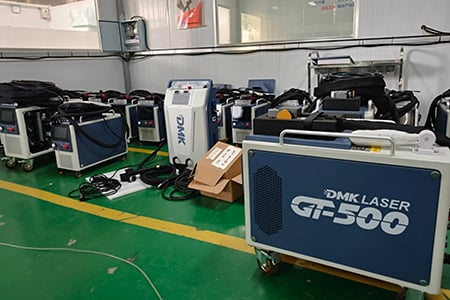
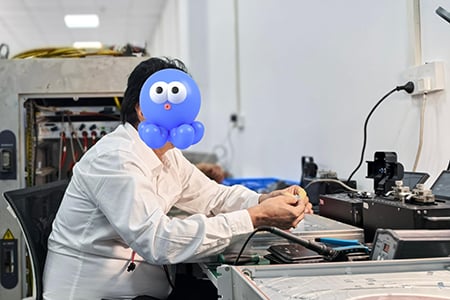
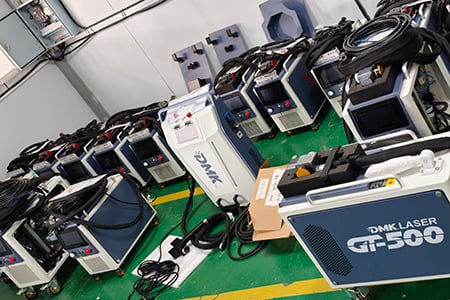
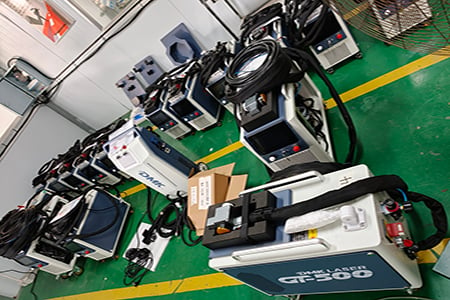
Gli stagisti eseguono esercitazioni complete di assemblaggio per i pulitori laser portatili di tipo impulsivo GT-500 e altri modelli, nel laboratorio di assemblaggio. La formazione copre le procedure di installazione complete per i laser impulsivi JPT MOPA, per le unità di raffreddamento ad aria/acqua, per gli armadi di controllo principali con touchscreen da 7 pollici, per le testine portatili per pulizia da 1,65 kg con interfaccia QBH, per le fibre ottiche operative da 5 metri e per i connettori aeronautici industriali con interblocco.
I partecipanti eseguono il posizionamento del percorso ottico (raggio minimo di curvatura della fibra ottica ≥150 mm), il collegamento del circuito idraulico (riempimento con acqua pura fino alla zona verde dell’indicatore del livello del liquido), il collegamento di aria compressa priva di olio e di acqua a pressione superiore a 0,6 MPa insieme all’installazione del separatore olio-acqua, nonché il cablaggio dei circuiti di arresto di emergenza e degli interruttori di interblocco. Vengono completati gli elementi standard di autodiagnosi all’accensione della fabbrica, inclusa la messa a fuoco della luce guida rossa, la sostituzione delle lenti di campo F330/F255/F165 e il debug di 12 schemi di scansione (Linea, Texture, Casuale, Rete X, Onda, Spirale, Anello, Petalo, Rettangolo e altri) per concludere i test di accettazione finale della macchina in fabbrica.
 |
 |
Processo continuo di rimozione della ruggine e di texturizzazione superficiale mediante laser
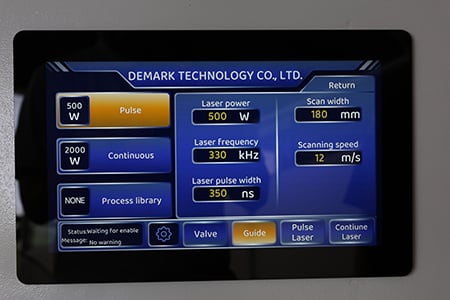
Questo modulo adotta il canale laser a semiconduttore continuo dell'attrezzatura per la pulizia composita GT-500-3000 come piattaforma didattica. Illustra come il laser CW rimuova la ruggine pesante e le incrostazioni mediante espansione termica e distacco per sollecitazione termica.
Gli allievi regolano la potenza laser nell'intervallo 10%-100%, impostano la larghezza di pulizia da 10 mm a 60 mm e sincronizzano la velocità di scansione con la velocità di avanzamento del pezzo per eseguire prelievi pratici su ruggine pesante su acciaio al carbonio, incrostazioni su navi e rimozione della ruggine da barre di acciaio. In modalità Texturing, la larghezza di scansione (fino a 200 mm) e l'interasse di riempimento (fino a 2800 μm) vengono ottimizzati per generare una rugosità micro-nano uniforme sulle superfici in acciaio inossidabile e in lega di alluminio, migliorando l'adesione del rivestimento prima della verniciatura.
Il corso illustra inoltre le regole per la selezione della sorgente laser: i fasci gaussiani sono preferiti per la rimozione di strati omogenei, come ruggine e incrostazioni, mentre i fasci top-hat sono adatti alla pulizia di strati eterogenei, ad esempio nelle cavità degli stampi per pneumatici.
 |
 |
Processo di pulizia a superficie brillante senza danneggiamento
La pulizia a superficie brillante senza danneggiamento è un modulo formativo avanzato. Utilizzando la libreria integrata di processi «di pulizia non distruttiva», i partecipanti acquisiscono esperienza pratica nella rimozione di macchie di olio, impronte digitali e sottili film di ossido da superfici in acciaio inossidabile spazzolato, componenti in lega di alluminio e rame con finitura a specchio, senza alterare le tracce originali della lavorazione meccanica né il lucore metallico.
La tecnica fondamentale consiste nel confinare la densità di energia entro una finestra operativa ristretta, posta al di sopra della soglia di pulizia e al di sotto della soglia di danneggiamento. Ciò si ottiene riducendo la potenza media, aumentando la frequenza degli impulsi per diminuire l’energia per singolo impulso, incrementando lo sfuocamento (defocus offset) e ottimizzando l’angolo di incidenza (\(I=I_0·\cos\alpha\)) per evitare riflessioni speculari dovute all’incidenza normale.
Viene dimostrato un caso di pulizia pre-saldatura su lega di alluminio (potenza di 100 W, velocità di scansione di 8 m/s, larghezza d’impulso di 240 ns, larghezza della linea di 15 mm), che verifica un miglioramento della resistenza a trazione dei giunti saldati pari a circa l’8,7% dopo la pulizia preliminare.
 |
 |
Processo specializzato per la rimozione della vernice da mobili in legno
La rimozione della vernice dal legno è un’applicazione chiave del sistema DPL‑500W‑MC. Le sessioni pratiche si concentrano sul restauro di mobili in legno massiccio e sul recupero di manufatti in legno, con rimozione di vernice trasparente, lacca colorata per legno e pittura a olio.
Gli allievi padroneggiano la strategia «bassa densità di energia, alta frequenza di scansione» per il legno, un substrato con bassa conducibilità termica e soggetto a carbonizzazione. Il campionamento del database dei processi viene eseguito con impostazioni tipiche della larghezza d’impulso intorno a 150 ns, mentre la frequenza viene adattata in base alle classi di potenza del laser JPT. Vengono impiegati la modalità linea e la modalità riempimento rettangolare per controllare le traiettorie di pulizia ed evitare bruciature locali e annerimenti. Il corso tratta inoltre l’impatto della larghezza di scansione e dell’interasse di riempimento sullo scolorimento della superficie del legno, nonché gli offset empirici di processo per diverse specie legnose, come quercia, noce e pannello di densità.
 |
 |
Tecnologia composita di pulizia laser (impulso + laser a semiconduttore continuo)
L’insegnamento si concentra sull’equipaggiamento GT‑500‑3000 per la pulizia laser composita, che integra un laser ad impulsi e un laser a semiconduttore continuo a 1080 nm, con potenza totale ≤15 kW e alimentazione trifase a 380 V.
Gli stagisti apprendono il principio di pulizia composita: il laser a semiconduttore continuo preriscalda e ammorbidisce i contaminanti mediante espansione termica, quindi il laser a impulsi completa la rimozione del materiale grazie agli effetti di foto-urto e di onda d’urto. Questa soluzione combinata garantisce maggiore efficienza e consente la pulizia di materiali ad alta riflettività. I parametri pratici includono 300 W in impulso a 20 kHz, velocità di scansione di 9,6 m/s, larghezza della linea di 80 mm, sovrapposta a un laser a semiconduttore da 2000 W con potenza impostata al 70%.
I partecipanti confrontano i limiti della pulizia a singolo impulso su ruggine intensa e grasso spesso, e apprendono i vantaggi dei processi compositi, tra cui la sincronizzazione a doppio percorso ottico, il coordinamento temporale e la regolazione del rapporto di potenza, applicati alla rimozione della ruggine, allo stacco di vernici spesse e alla lavorazione di metalli ad alta riflettività.
 |
 |
Manutenzione e risoluzione dei problemi per le teste portatili di pulizia laser
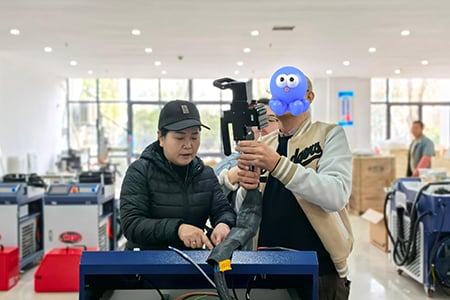
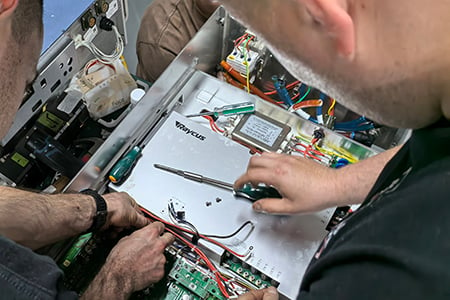
Questo modulo è rivolto agli ingegneri addetti al servizio sul campo e tratta flussi di lavoro standardizzati per lo smontaggio e la manutenzione delle testine di pulizia portatili. I contenuti includono l’ispezione pre-/post-turno delle lenti di campo e delle finestre protettive per rilevare polvere o bruciature, utilizzando tessuto per lenti; procedure rapide per la sostituzione senza polvere delle finestre protettive con specifica 52×2; criteri di arresto in caso di lievi bruciature della lente o di degrado dell’emissione laser; ispezione dei connettori QBH e dei tubi corrugati in fibra per danni da schiacciamento (raggio di curvatura della fibra ≥150 mm).
Vengono eseguiti esercizi comuni con alberi di guasto: assenza di alimentazione elettrica alla macchina (pulsante di emergenza non ripristinato o interruttore magnetotermico scattato); assenza della luce guida rossa (copertura protettiva del campo obiettivo ancora in posizione o obiettivo anteriore rotto); assenza di emissione laser (temperatura del refrigeratore non raggiunta, abilitazione del laser disattivata o forte deriva del fuoco); emissione laser debole (pulizia dell’obiettivo del campo o rifocalizzazione). Gli allievi imparano anche la dosatura dell’antigelo invernale (rapporto di miscelazione da 2:8 a 6:4 in base alla temperatura ambiente), la protezione del percorso ottico mediante aria compressa a 0,6 MPa e la raccolta sincronizzata della polvere con aspirapolvere per la manutenzione quotidiana.
