EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


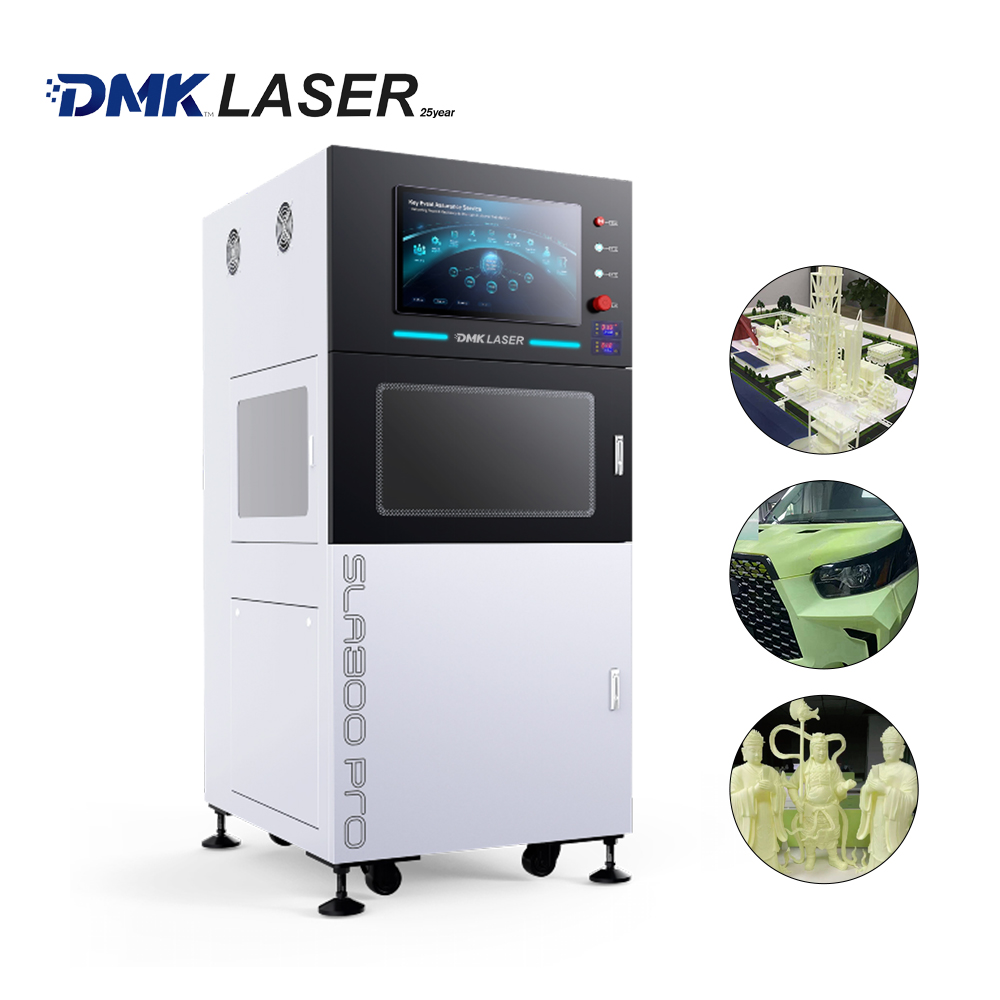
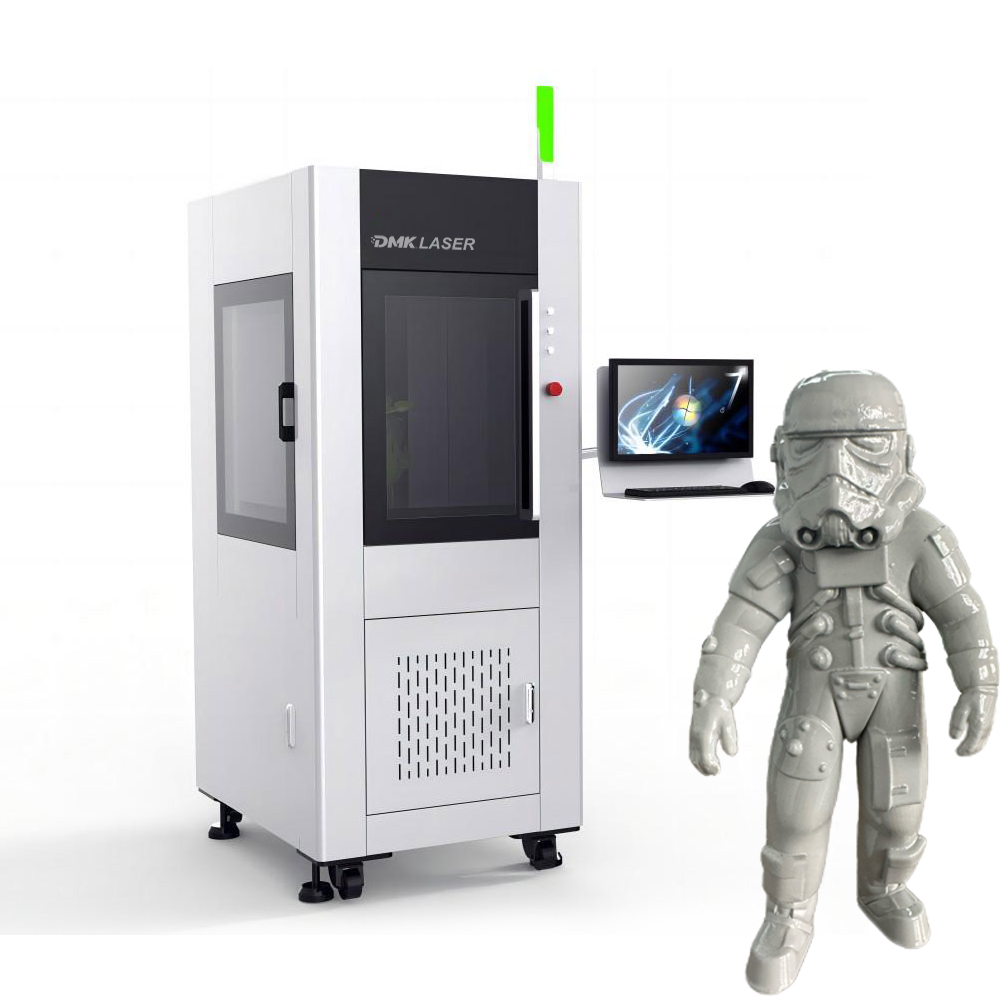
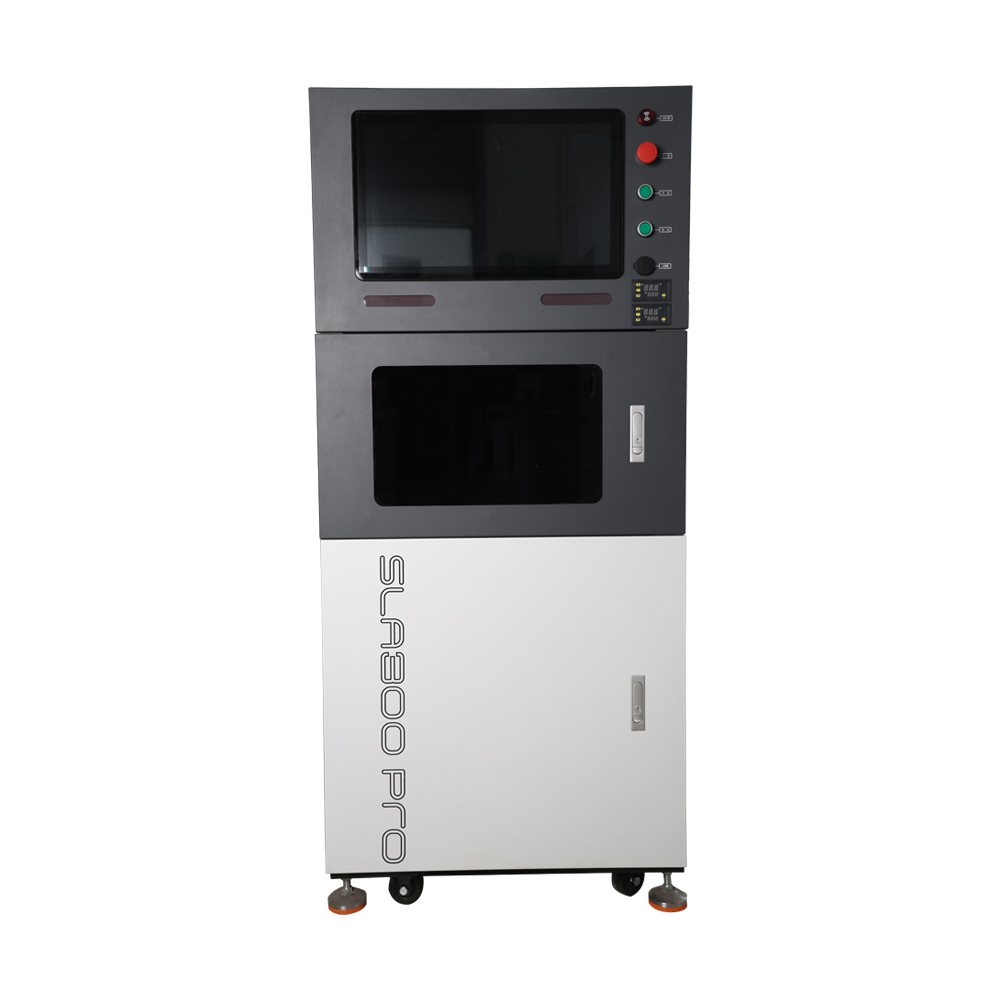
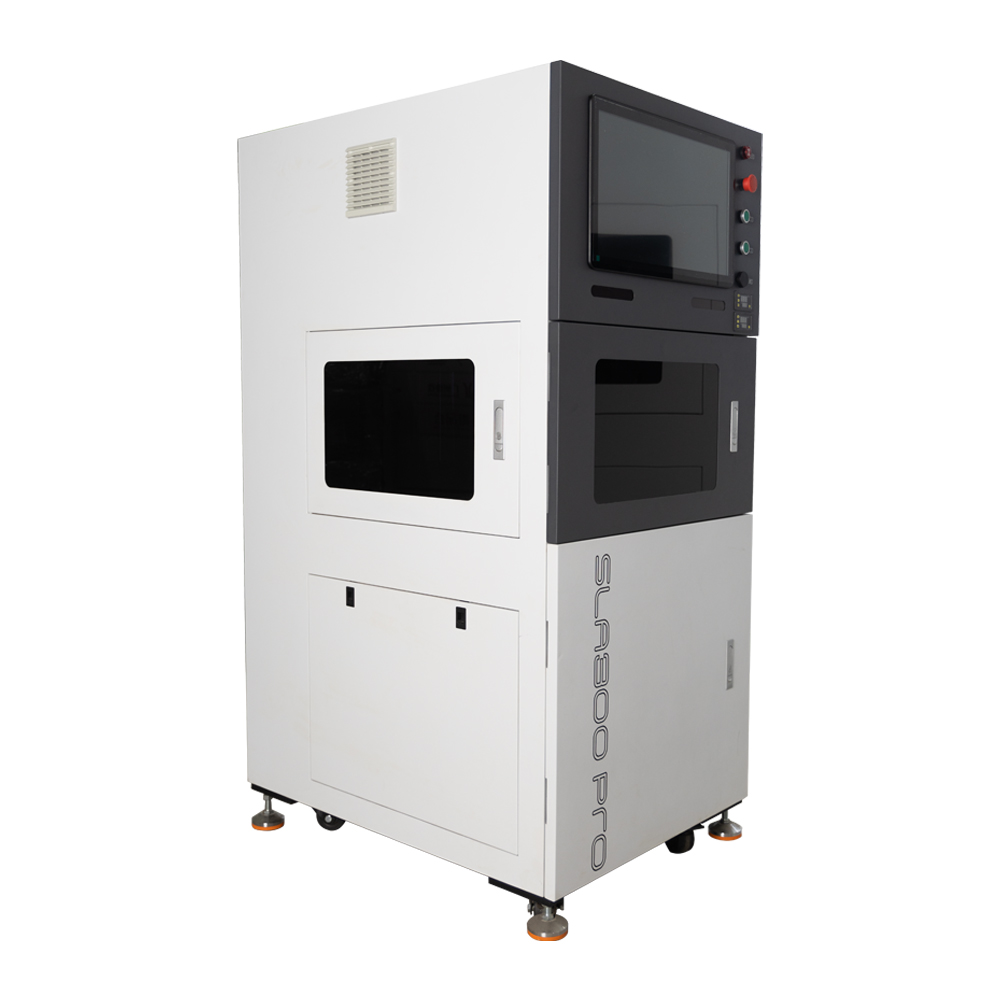
Imprimante 3D SLA300Pro par stéréolithographie laser
Aperçu du produit
Le SLA300Pro est une imprimante 3D laser stéréolithographique (SLA) industrielle de taille compacte. Elle utilise un laser UV à l’état solide de 355 nm pour balayer et durcir couche par couche une résine photopolymère, permettant ainsi le prototypage rapide sans moule, tout en conciliant une grande précision de fabrication et un encombrement réduit. Avec un volume de construction de 300 × 300 × 300 mm, cette unité compacte impose de faibles exigences en matière d’espace d’usine et est largement utilisée pour le développement de prototypes et la production expérimentale en petites séries dans de multiples secteurs industriels.
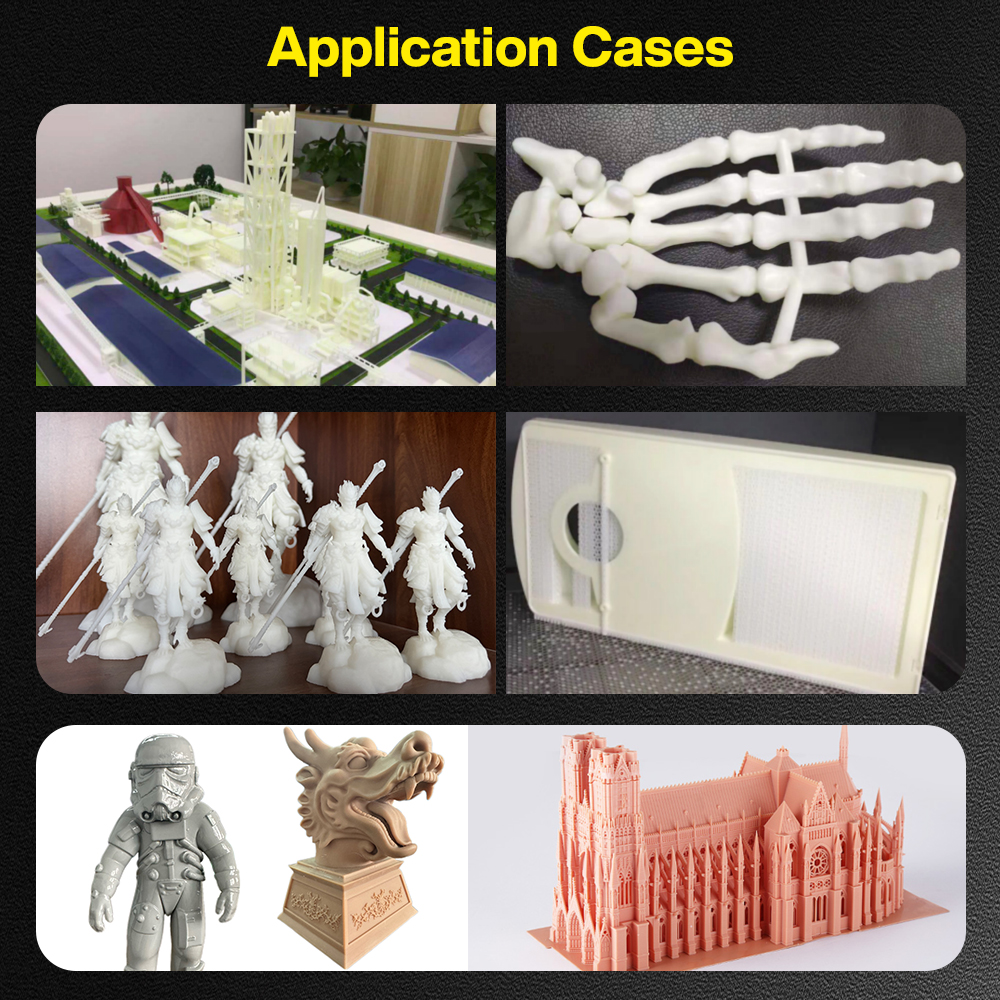
Principaux secteurs d’application : Vérification de prototypes industriels, prototypage de pièces automobiles, modèles anatomiques médicaux d’os, formation dans les universités et les instituts de recherche, figurines culturelles et créatives, maquettes architecturales, échantillonnage de moules pour chaussures, etc. Il produit des pièces esthétiques de haute qualité et des structures creuses complexes. Les pièces imprimées peuvent faire l’objet de traitements postérieurs supplémentaires, tels que le polissage et la peinture. L’imprimante peut être utilisée conjointement avec un nettoyeur à ultrasons et une chambre de post‑durcissement UV afin de réaliser l’intégralité du flux de travail post‑traitement.
Caractéristiques techniques
- Système optique haute précision : Équipé d’un laser à état solide refroidi par air, triplé en fréquence, Nd:YVO₄, de longueur d’onde 355 nm et de puissance 3 W. Un balayage galvanométrique à haute vitesse assure des taches laser stables pour une reproduction de détails fins. L’épaisseur des couches est réglable de 0,05 mm à 0,25 mm afin d’optimiser le compromis entre précision et efficacité d’impression.
- Structure mécanique rigide le châssis de la machine à haute rigidité garantit un mouvement stable et réduit au minimum les écarts dimensionnels causés par les vibrations pendant l’impression. Compatible avec une large gamme de résines photopolymères, notamment des matériaux blanc laiteux, translucides, résistants et résistant à hautes températures.
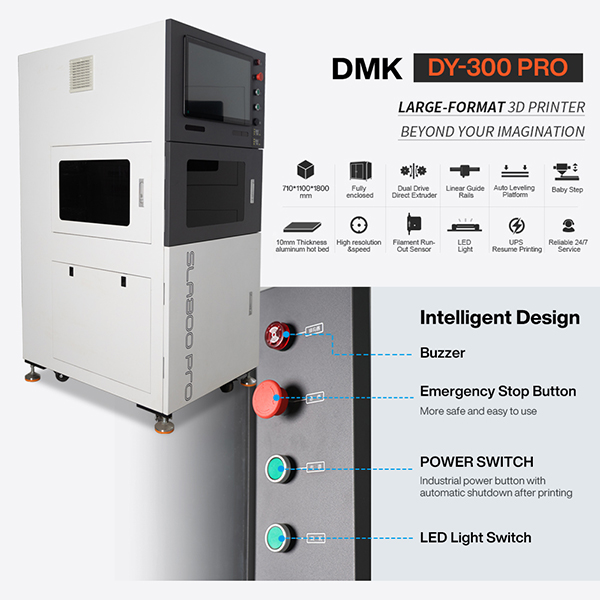
- Fonctionnement convivial dédié impression 3D logiciel de contrôle fonctionnant sous Windows 10. Importez des fichiers STL pour commencer immédiatement le découpage et l’impression, avec un faible coût d’apprentissage.
- Écosystème complet d’accessoires prend en charge l’ensemble complet des outils auxiliaires nécessaires au nettoyage, à la polymérisation post-impression et au nivellement, couvrant ainsi l’intégralité du flux de travail, de l’impression au post-traitement.
Spécifications techniques
| Élément | SLA300Pro | SLA600 | SLA800 | SLA1000 |
|---|---|---|---|---|
| Modèle | SLA300Pro | SLA600 | SLA800 | SLA1000 |
| Technologie de mise en forme | La stéréolithographie (SLA) | La stéréolithographie (SLA) | La stéréolithographie (SLA) | La stéréolithographie (SLA) |
| Type de matériau | Résine photopolymère | Résine photopolymère | Résine photopolymère | Résine photopolymère |
| Volume de construction | 300 × 300 × 300 mm | 600 × 600 × 400 mm | 800 × 800 × 500 mm | 1000 × 1000 × 500 mm |
| Précision | L < 100 mm : ±0,1 mm ; L ≥ 100 mm : ±0,1 % × L | L < 100 mm : ±0,1 mm ; L ≥ 100 mm : ±0,1 % × L | L < 100 mm : ±0,15 mm ; L ≥ 100 mm : ±0,15 % × L | L < 100 mm : ±0,15 mm ; L ≥ 100 mm : ±0,15 % × L |
| Épaisseur de couche | 0,05 à 0,25 mm | 0,05 à 0,20 mm | 0,07 à 0,25 mm | 0,07 à 0,25 mm |
| Laser | 355 nm, état solide, triplée en fréquence Nd:YVO₄, refroidissement par air, 3 W à 50 kHz | 355 nm, état solide, triplée en fréquence Nd:YVO₄, refroidissement par eau, 5 W à 50 kHz | 355 nm, état solide, triplée en fréquence Nd:YVO₄, refroidissement par eau, 5 W à 50 kHz | 355 nm, état solide, triplée en fréquence Nd:YVO₄, refroidissement par eau, 5 W à 50 kHz |
| Vitesse de balayage | 6‑12 m/s | 8‑15 m/s | 8‑15 m/s | 8‑15 m/s |
| Faisceau directionnel | ‑ | Dynamique et variable | Dynamique et variable | Dynamique et variable |
| Logiciel de contrôle | impression 3D | impression 3D | impression 3D | impression 3D |
| Système d'exploitation | Fenêtres 10 | Fenêtres 10 | Fenêtres 10 | Fenêtres 10 |
| Format de données | STL | STL | STL | STL |
| Exigences électriques | 200‑240 VCA, 50/60 Hz, monophasé | 200‑240 VCA, 50/60 Hz, monophasé | 200‑240 VCA, 50/60 Hz, monophasé | 200‑240 VCA, 50/60 Hz, monophasé |
| Puissance nominale | 1,0 kVA | 2,0 kVA | 2.5 KVA | 3,5 kVA |
| Conditions environnementales | Température : 22‑35 °C, humidité relative < 40 % | Température : 22‑35 °C, humidité relative < 40 % | Température : 22‑35 °C, humidité relative < 40 % | Température : 22‑35 °C, humidité relative < 40 % |
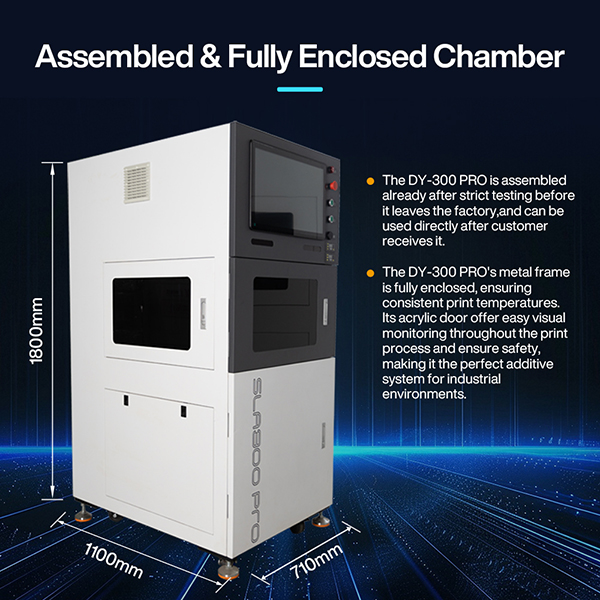
| Dimensions de la machine | 710 × 1100 × 1680 mm | 1150 × 1350 × 1900 mm | 1350 × 1600 × 2300 mm | 1760 × 1650 × 2800 mm |
| Poids de la machine | 350 kg | 790 kg | 1050 kg | 1500 kg |
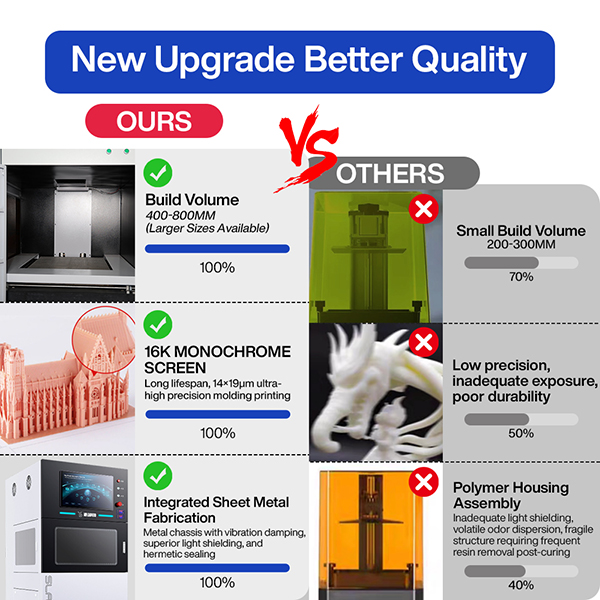
Notes d'utilisation
- Sécurité laser cet équipement est un dispositif laser de classe 4 selon la norme IEC. Le faisceau laser est dangereux. Évitez toute exposition directe ou indirecte des yeux et de la peau au rayonnement laser. Ne pas ouvrir les portes de la machine pendant son fonctionnement.
- Vérification préalable au démarrage avant l’émission du laser, assurez-vous que la plaque de construction est propre et exempte de résidus de résine ou d’objets étrangers afin d’éviter une mauvaise qualité d’impression et des dommages à la plaque en treillis.
- Contrôle de l'environnement maintenez la température de l’atelier entre 22 et 35 °C et l’humidité relative en dessous de 40 %. Une humidité élevée peut provoquer de la condensation sur les lentilles optiques et dégrader les performances du laser. Pour les modèles refroidis à l’eau, inspectez régulièrement l’eau de refroidissement afin de garantir une dissipation thermique adéquate.
- Manipulation des matériaux la résine photopolymère est irritante. Portez des gants pour éviter tout contact cutané direct. Éliminez les résines usagées et les déchets liquides conformément à la réglementation applicable aux déchets chimiques.
- Entretien des équipements : Inspectez périodiquement la lame raclante, la plaque à mailles et la cuve à résine ; éliminez sans délai les résidus polymérisés. Ne touchez jamais les lentilles optiques avec les mains nues. Le personnel non qualifié ne doit pas démonter les sources laser, les galvanomètres ou tout autre ensemble optique. Effectuez une maintenance régulière des systèmes de refroidissement sur les machines refroidies à l’eau.
- Post-traitement : Après l’impression, les pièces doivent subir un nettoyage au solvant puis une polymérisation finale UV avant le retrait des supports, afin d’optimiser leurs performances mécaniques.