
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


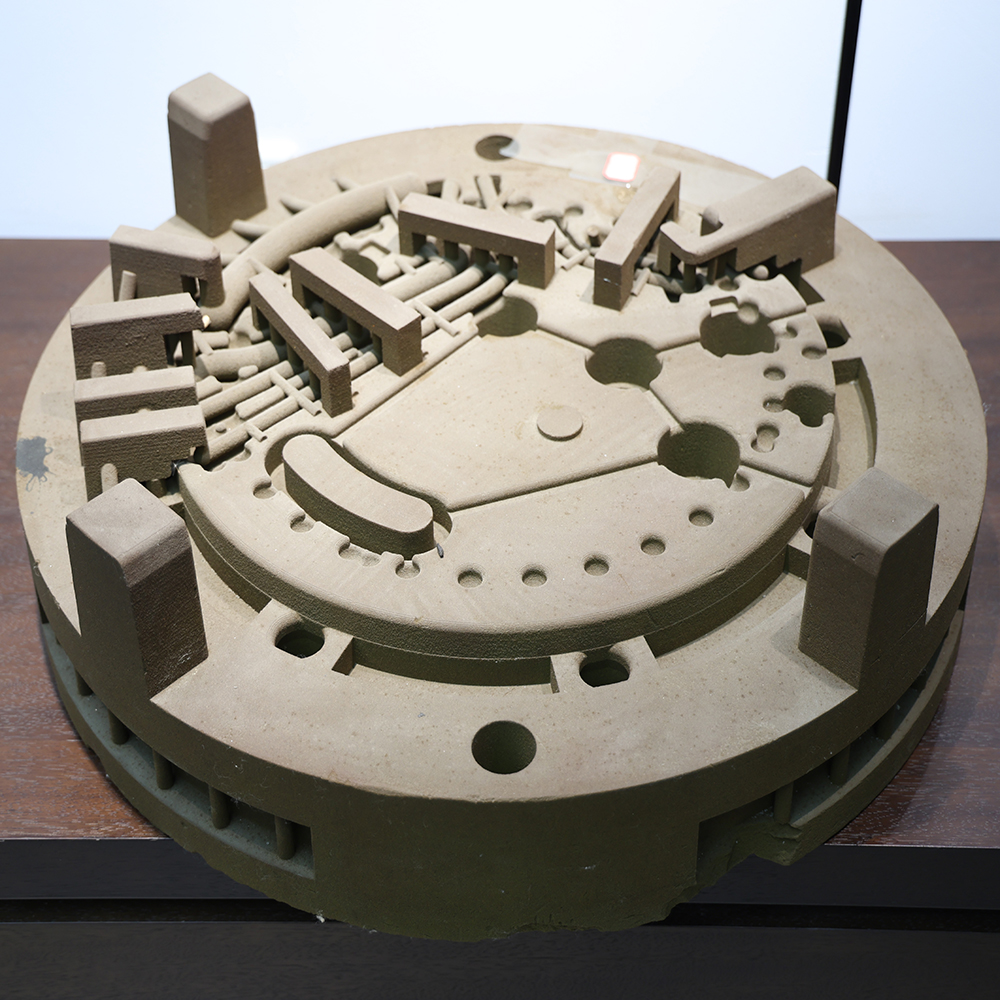
Formation technique en impression 3D métallique par fusion sélective au laser (SLM)
Bienvenue au cours de formation technique sur l’impression 3D à lit de poudre métallique par fusion sélective au laser (SLM). Ce cours, qui allie principes des équipements, fondamentaux des procédés, spécifications opérationnelles ainsi que consignes de sécurité en matière d’exploitation et de maintenance, vise à renforcer vos connaissances de base sur les technologies SLM, à normaliser les procédures d’exploitation des équipements et à vous aider à éviter les défauts de procédé ainsi que les risques pour la sécurité au travail. Voici les contenus essentiels de la formation.
1. Applications de l’impression 3D à lit de poudre métallique (SLM)
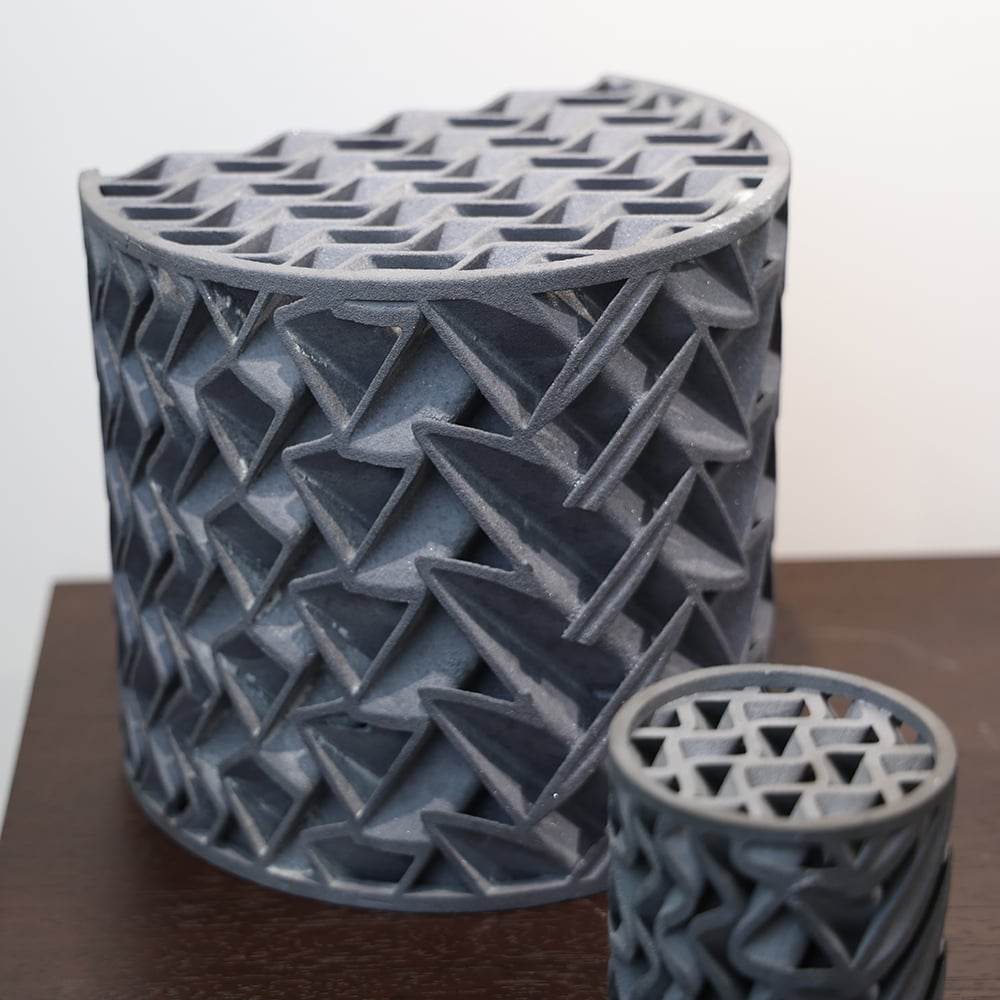
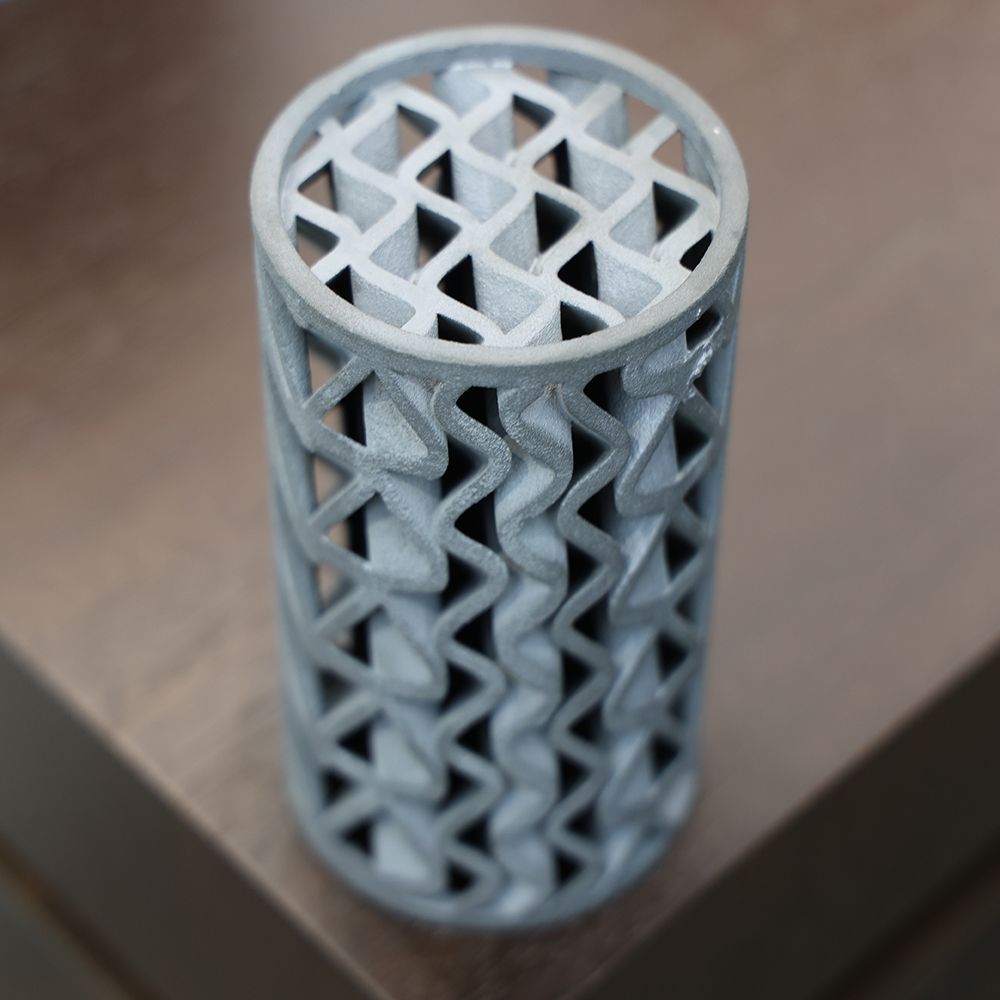
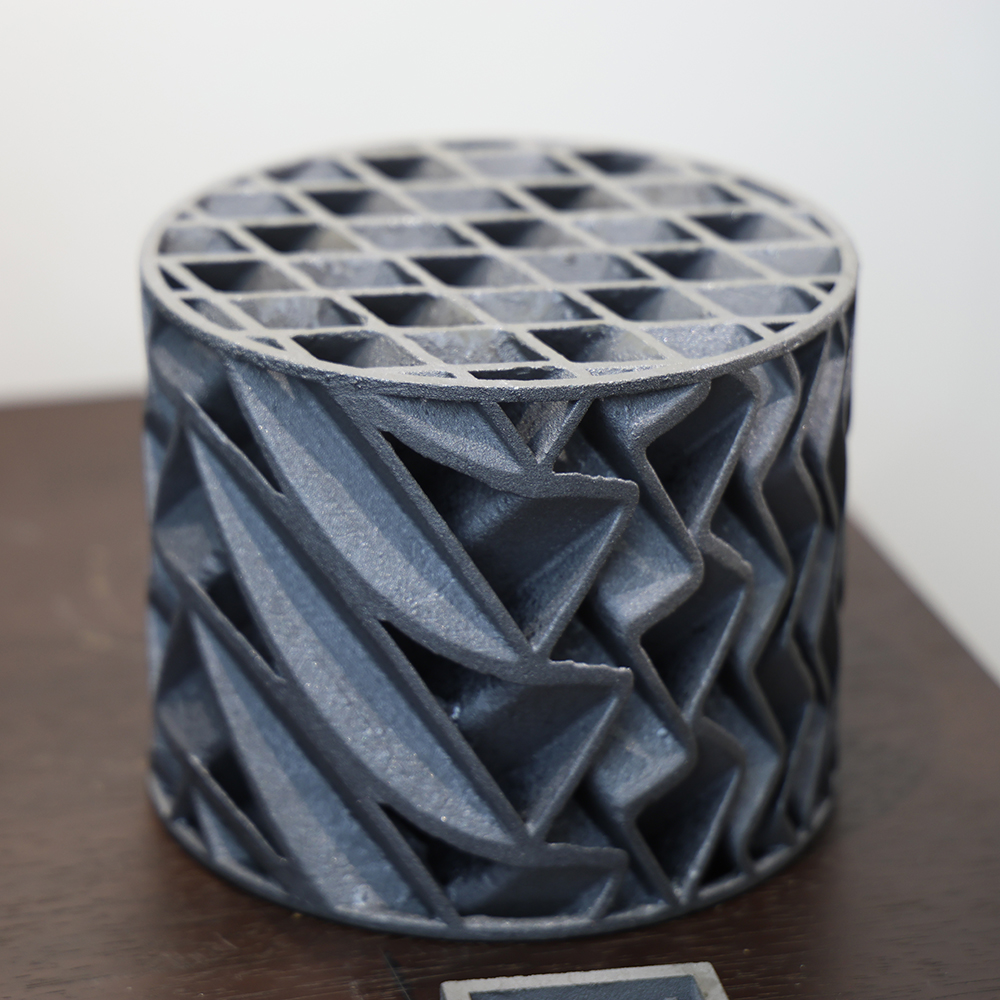
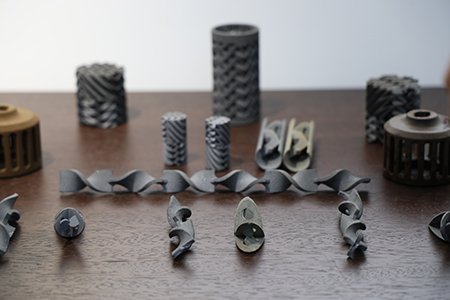
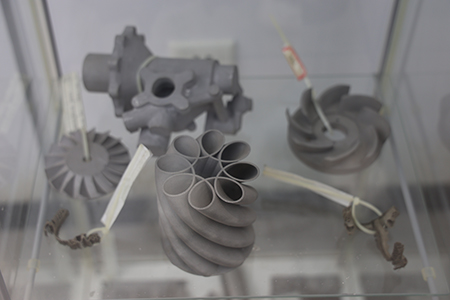
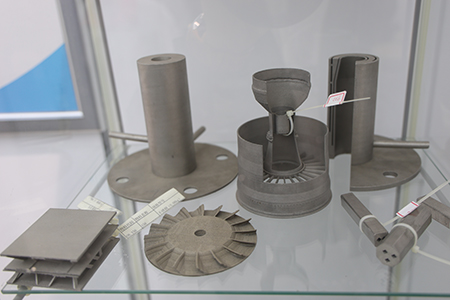
En tant que technologie de fusion laser à lit de poudre, la SLM fait fondre intégralement des poudres métalliques à l’aide d’un laser sous atmosphère inerte protectrice afin de fabriquer des composants métalliques complexes présentant une densité quasi totale. Elle répond aux défis de fabrication liés à des structures intégrées et allégées, difficiles ou impossibles à réaliser par des méthodes conventionnelles.
 |
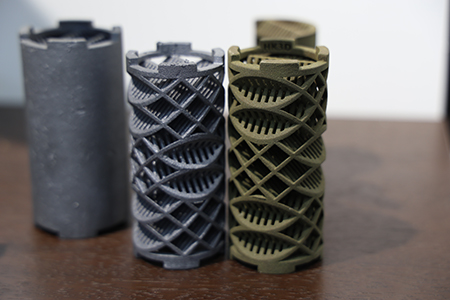 |
Scénarios principaux d'application :
- Aérospatial — Composants en alliage de titane et en superalliage, tels que des carter moteur, des chambres de combustion et des structures porteuses en treillis, destinés à la réduction intégrée du poids.
- Industrie des moules : Inserts de moule avec des canaux de refroidissement conformes afin de raccourcir les cycles de moulage et d’améliorer le rendement des produits.
- Recherche scientifique et équipements haut de gamme : Échantillons de procédés pour matériaux nouveaux, pièces à canaux d’écoulement complexes et composants spécialisés de dissipation thermique.
Capacités procédurales typiques : précision de formage ±0,1 mm (pour L ≤ 100 mm) ; épaisseur ajustable de dépôt de poudre allant de 20 μm à 400 μm. Une configuration multi-laser améliore nettement l’efficacité d’impression.
2. Points clés pour la préparation de la poudre métallique SLM
La poudre métallique détermine directement la qualité des pièces imprimées. La poudre métallique sphérique produite par atomisation au gaz est largement utilisée pour la technologie SLM. Dans ce procédé, le matériau de base en alliage est fondu à haute température ; le jet de métal en fusion est fragmenté par un gaz inerte à haute pression et se solidifie sous forme de poudre sphérique lors du refroidissement.
 |
 |
Spécifications principales : taille des particules de 15 à 53 μm ; forte sphéricité et bonne fluidité. La teneur en oxygène ainsi que les impuretés étrangères doivent être strictement contrôlées, car ces dernières peuvent provoquer des défauts sur les pièces ou des collisions avec la raclette.
Consignes d’utilisation : stocker la poudre dans des conditions de séchage sous vide. La poudre recyclée doit être tamisée à l’aide d’un tamis vibrant antidéflagrant, puis mélangée à de la poudre vierge dans un rapport approprié avant réutilisation. Pour les alliages réactifs, tels que le titane et l’aluminium, éviter toute exposition prolongée à l’air ambiant.
3. Système optique des équipements SLM
Le système optique constitue le cœur énergétique de l’équipement ; il se compose de lasers à fibre, de galvanomètres de balayage, d’ensembles de focalisation par lentille de champ, de fenêtres de protection et d’un groupe de refroidissement à eau. Les machines à plusieurs lasers adoptent plusieurs voies optiques indépendantes afin de permettre un traitement parallèle.
 |
 |
- Laser : Laser à fibre monomode avec une puissance de sortie minimale de 500 W, une longueur d’onde de 1060 nm et une puissance réglable en continu de 10 % à 100 % ; qualité de faisceau M² ≤ 1,1. Un étalonnage périodique de la puissance est requis.
- Galvanomètre de balayage : Vitesse de balayage ≥ 7 m/s. La précision étalonnée peut rester stable pendant plus de trois mois. Éviter les vibrations sévères de l’équipement afin de prévenir tout décalage du point zéro des galvanomètres.
- Composants optiques : La fenêtre de protection en quartz est une pièce consommable destinée à bloquer les fumées et les projections à l’intérieur de la chambre de fabrication. La remplacer immédiatement en cas d’ablation ou de contamination. La profondeur de focalisation est réglable dans une plage de ±5 mm.
- Unité de refroidissement : Système de refroidissement par eau à double température et double commande, doté d’une protection par verrouillage interlock pour le débit et la température. L’appareil déclenche automatiquement une alarme et s’arrête en cas d’anomalie de refroidissement.
4. Système gazeux de l’équipement SLM et exigences de sécurité
Le système gazeux maintient une atmosphère pauvre en oxygène pour l’impression et assure la filtration des fumées ainsi que la protection contre les explosions de poussières, fonctions essentielles à la qualité du procédé et à la sécurité opérationnelle.
 |
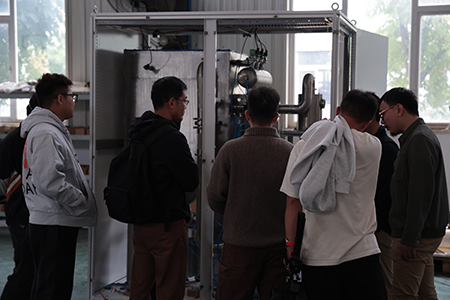 |
- Épuration de l’atmosphère : Associe le pompage sous vide et le remplissage par un gaz inerte. La teneur en oxygène dans la chambre peut descendre en dessous de 5000 ppm en 30 minutes. Le niveau d’oxygène doit être contrôlé à ≤ 100 ppm pendant le traitement, avec alarme sonore et visuelle automatique en cas de dépassement de ce seuil. Ne jamais démarrer l’impression avant que la teneur en oxygène n’atteigne la valeur standard .
- Flux d’air soufflé à double couche : Des sorties d’air supérieures et inférieures situées à l’intérieur de la chambre génèrent un écoulement laminaire permettant d’évacuer les fumées et les projections, réduisant ainsi les risques de contamination de l’objectif et d’oxydation du bain liquide.
- Système de filtration : Filtration en trois étapes combinant un séparateur cyclonique et des éléments filtrants de classe H13, avec une durée de vie ≥ 30 000 heures. Prise en charge du nettoyage inversé en ligne sans arrêt de l’équipement. Passivation du bac de collecte des cendres à l’aide d’un liquide passivant lors de l’évacuation des cendres afin d’empêcher l’inflammation spontanée des poussières. La pression différentielle est surveillée en temps réel ; une alarme est déclenchée en cas d’obstruction du filtre. Ne pas ignorer les alarmes pour forcer la production.
5. Logiciel de découpage et de commande de l’équipement
La suite logicielle comprend un logiciel de découpage préalable et un système de commande de l’équipement, avec service de mise à jour permanente gratuit.
- Logiciel de découpage préalable : Prend en charge l’importation de fichiers STL et le découpage direct sur la machine. Tous les paramètres de procédure sont entièrement réglables. La fonction de vérification de l’épaisseur empêche la sélection erronée d’un lot de procédure. Le traitement par lots de plusieurs pièces est pris en charge. La rotation du chemin de balayage s’étend de 0° à 360° afin d’atténuer les contraintes internes des pièces.
- Système de commande de l’équipement : L'interface homme-machine est isolée du contrôle en arrière-plan. La puissance laser et la vitesse de balayage peuvent être ajustées en temps réel pendant l'impression, avec effet immédiat. Les données clés, telles que le nombre de couches, la durée de traitement et la température du substrat, sont affichées en temps réel. Fonctions intégrées d'autodiagnostic des pannes et d'alarme audiovisuelle. Un refroidissement différé par couche est disponible afin d’atténuer la déformation induite par l’accumulation thermique.
Conseil de formation : Conservez un registre de toute modification des paramètres de procédé effectuée lors de l’opération pratique. Effectuez une vérification sur petits échantillons avant la production officielle.
6. Configuration et fonctionnement des équipements auxiliaires
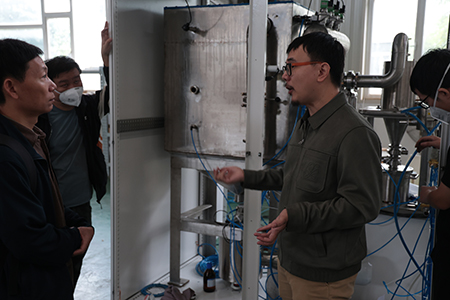
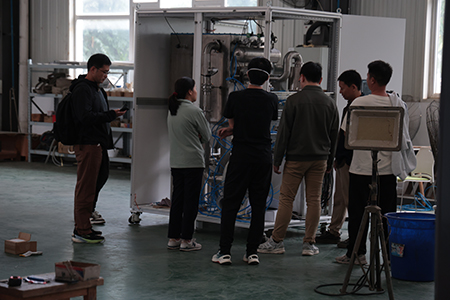
Une station de travail SLM complète doit être équipée d’un four de séchage sous vide, d’une passoire vibrante antidéflagrante et d’un aspirateur sous vide antidéflagrant. Tous les équipements auxiliaires doivent respecter les spécifications antidéflagrantes.
 |
 |
| Équipement | Fonction principale | Remarques opérationnelles |
|---|---|---|
| Four de séchage sous vide | Séchez la poudre et le substrat afin d’éviter la porosité induite par l’hydrogène | Degré de vide < 133 Pa ; ouvrir la porte de la chambre uniquement après un refroidissement complet |
| Tamis vibrant antidéflagrant | Tamiser les poudres vierges et recyclées afin d’éliminer les scories | Équipé d’un dispositif ultrasonique anti-encrassement ; tamiser de préférence les poudres réactives sous atmosphère inerte |
| Aspirateur sous vide antidéflagrant | Nettoyer les poudres métalliques dispersées | La certification antidéflagrante est obligatoire. Les aspirateurs ordinaires sont interdits pour la manipulation des poussières métalliques. Assurer une mise à la terre adéquate pour la dissipation des charges électrostatiques. |
Résumé de la formation et rappels de sécurité
Chers participants : les équipements SLM présentent des risques liés au laser, aux poudres métalliques combustibles et aux gaz de protection inertes. L’opération pratique n’est autorisée qu’après avoir suivi intégralement la formation en sécurité .
 |
 |
Lors de l’inspection quotidienne, prêter une attention particulière à l’état de refroidissement optique, à la surveillance de la teneur en oxygène, à la pression différentielle des filtres, à la sécurité interverrouillée de la porte de la chambre et à la disponibilité du bouton d’arrêt d’urgence. L’utilisation de substituts non antidéflagrants est interdite pour les opérations de manipulation de poudre. Conserver des registres de traitement complets afin d’assurer la traçabilité du procédé et de faciliter le dépannage des anomalies.
