
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


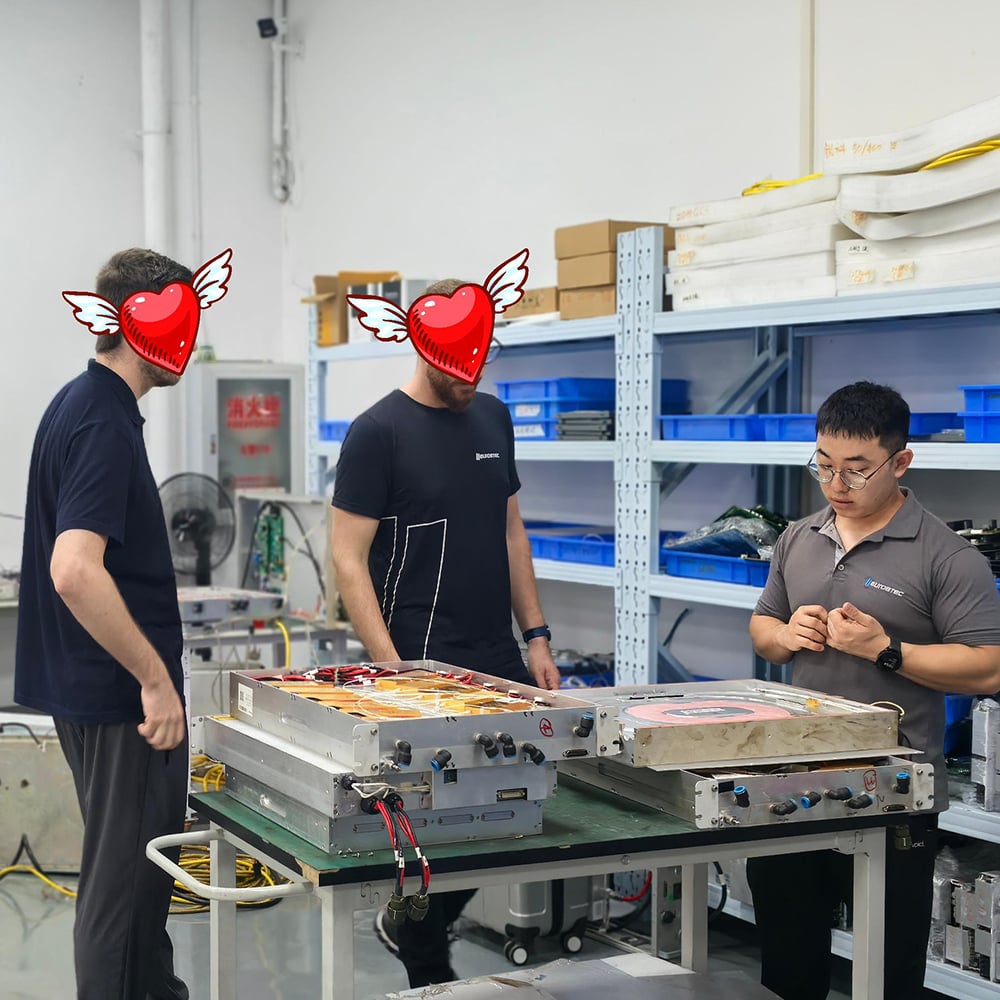
Formation à la technologie de soudage laser par robot
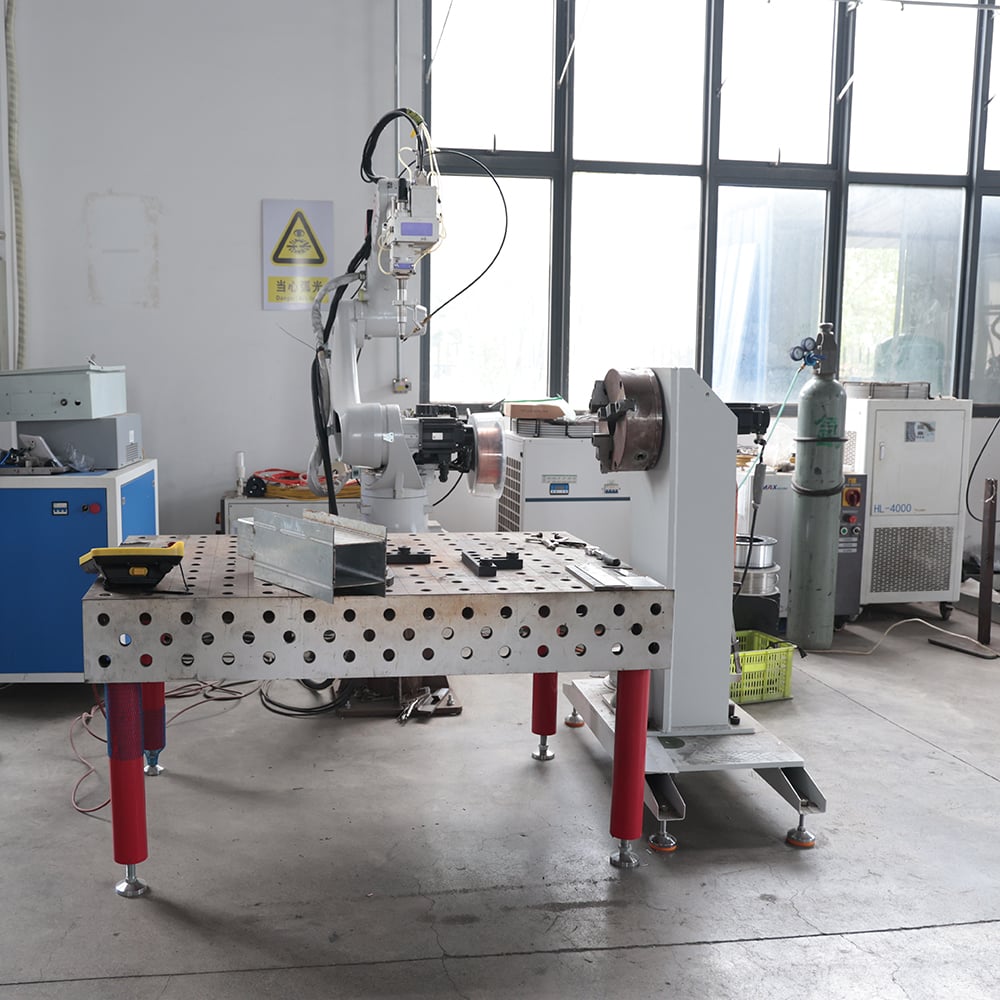
DMK propose une formation pratique sur le soudage laser par robot destinée à ses partenaires internationaux. Des ateliers sur site, organisés en petits groupes, couvrent six modules fondamentaux, permettant aux clients de réaliser l’installation, l’intégration, la mise en service et le développement des procédés pour les stations automatisées de soudage, afin d’étendre leurs activités sur les marchés locaux.
Enseignement pratique de la programmation par « teach-in » des robots industriels
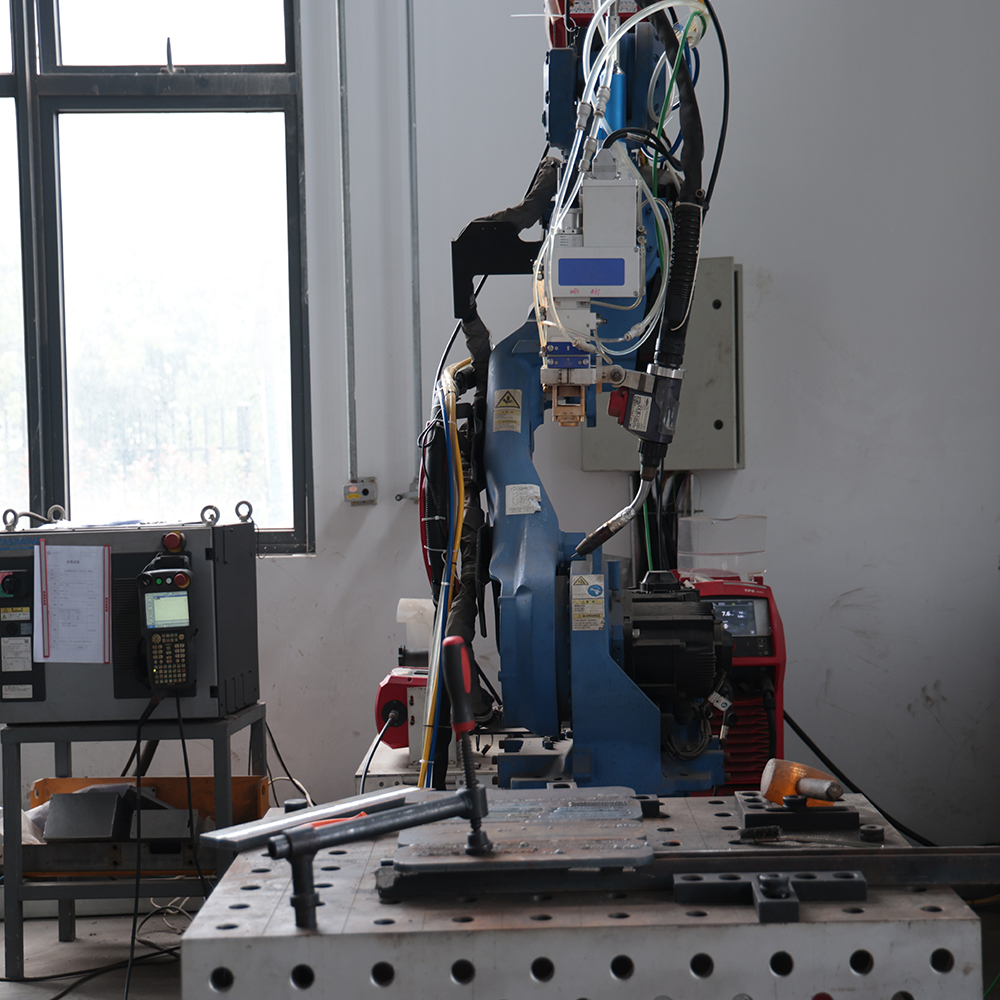
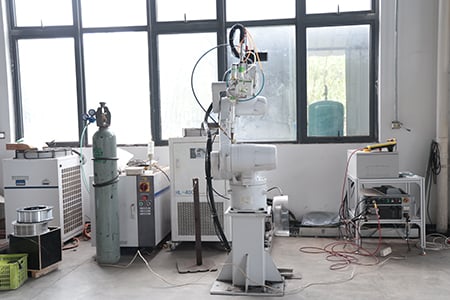
Ce module utilise des robots industriels polyvalents à six axes, spécifiquement adaptés à la formation au soudage laser par « teach-in ». Les stagiaires apprennent les systèmes de coordonnées des robots ainsi que l’étalonnage du TCP (point central de l’outil) pour corriger l’orientation de l’outil de soudage. Ils maîtrisent les instructions relatives aux mouvements linéaires, circulaires et continus, y compris la création, le saut, l’appel et l’archivage des programmes de soudage.
 |
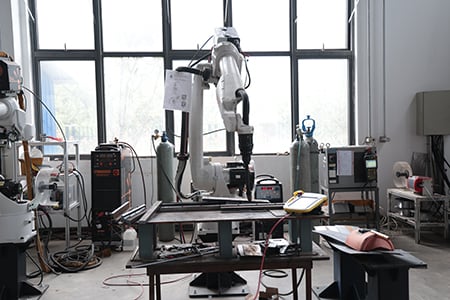 |
Les stagiaires utilisent des packages dédiés de soudage laser sur des postes d’enseignement (teach-pendants) afin de configurer la puissance laser, les motifs d’oscillation, la synchronisation de l’alimentation du fil, la montée/descente progressive de la puissance, le soudage par recouvrement avec mémoire de points d’arrêt et les fonctions d’alarme en cas de collage du fil. La configuration des signaux E/S est pratiquée pour assurer l’interaction entre les sources laser, les groupes frigorifiques et les unités de gaz de protection. Les participants apprennent également les procédures de repérage initial (homing), de définition des limites logicielles (soft-limit) et de vérification de la boucle d’arrêt d’urgence, ainsi que la résolution de pannes sur site telles que les interférences de mouvement et la dérive de trajectoire, afin d’écrire de manière autonome des programmes complets de production de soudage laser robotisé.
Programmation spécialisée par enseignement (teach-in) pour robots collaboratifs
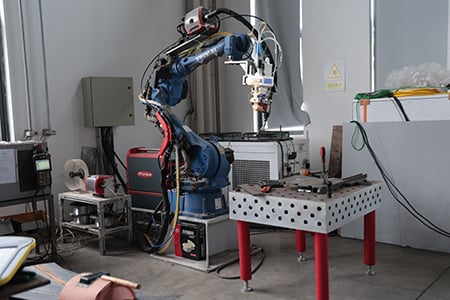
Cette séance cible les scénarios de soudage flexibles à faible volume. Elle compare les robots industriels traditionnels à six axes aux robots collaboratifs, en expliquant les caractéristiques de commande par force, la programmation par glisser-déposer (drag-and-drop teach-in) et les mécanismes de sécurité de détection de collision.
 |
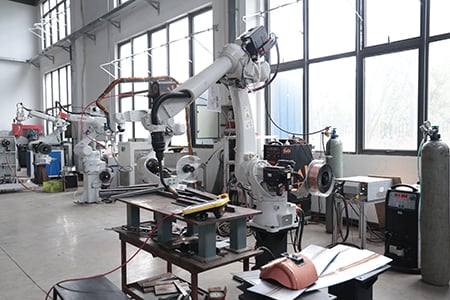 |
Les stagiaires utilisent un enseignement direct par glisser-déposer pour reproduire rapidement les trajectoires de soudage et ajuster les paramètres de commande de force destinés aux tôles minces et aux pièces de formes spéciales. Ils développent des programmes de soudage laser avec robots collaboratifs, définissent les limites de sécurité d’arrêt et les seuils de couple, et réalisent le raccordement des signaux pour l’activation du laser, le démarrage/arrêt de l’alimentation en fil et les têtes de soudage oscillantes. La formation met l’accent sur l’intégration de postes de travail légers et sur les conditions préalables à une exploitation sans clôture, permettant la mise en service des programmes pour les petites pièces en tôle et en quincaillerie.
Formation à l’assemblage des équipements de soudage laser robotisés
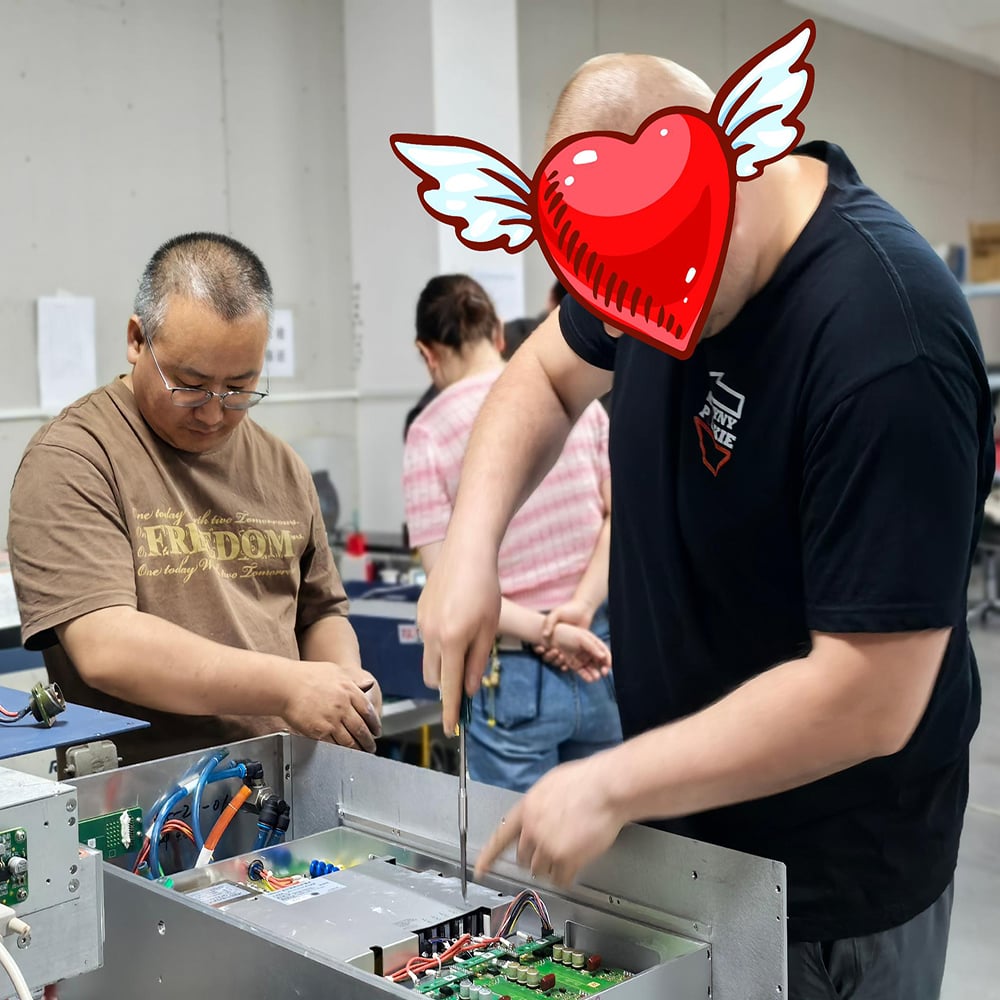
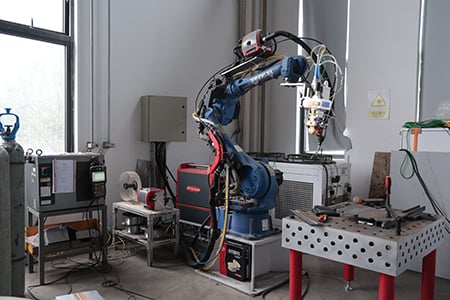
Des exercices complets d’assemblage de postes de travail de soudage laser robotisés sont réalisés dans l’atelier d’assemblage. Ces exercices comprennent le montage de la base du robot, le câblage de l’armoire de commande, le routage de la fibre optique QBH (rayon de courbure minimal ≥ 150 mm), l’installation mécanique des têtes de soudage oscillantes Raytools et l’assemblage des modules de surveillance CCD.
 |
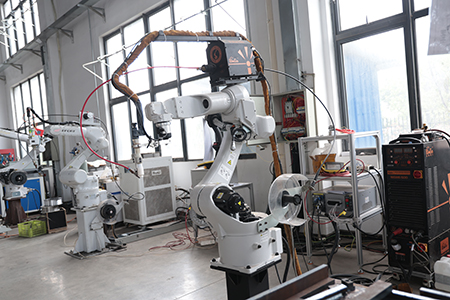 |
Les stagiaires installent et câblent les générateurs laser, les groupes frigorifiques, les stabilisateurs de tension et les dispositifs de purification des fumées. Ils distinguent les schémas de postes de travail à armoire intégrée et à armoire standard, et respectent les spécifications de câblage pour les cartes d’E/S d’extension laser, les connecteurs aéronautiques et les modules de relais. Conformément aux normes de réception en usine, les participants effectuent l’auto-vérification sous tension, le réglage du positionnement par faisceau rouge et les essais des verrous de sécurité, puis diagnostiquent et résolvent les pannes liées au trajet optique, au circuit hydraulique et aux communications afin d’assurer, de manière autonome, l’assemblage complet et la réception de la machine.
Mise en service du système de remplissage filaire poussée-tirée pour soudage laser
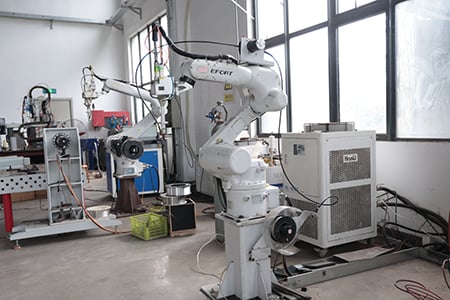
Ce module porte principalement sur les systèmes de remplissage filaire poussée-tirée adaptés au soudage robotisé. Les stagiaires se familiarisent avec les structures matérielles des alimentateurs filaires polyvalents et des alimentateurs filaires poussée-tirée, et maîtrisent le câblage ainsi que le raccordement du signal analogique 0–10 V aux contrôleurs d’alimentation filaire.
 |
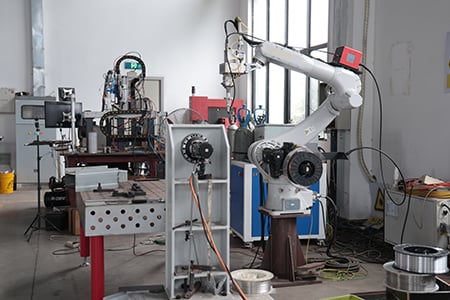 |
Les éléments pratiques comprennent le réglage de la vitesse d’alimentation du fil, l’alimentation manuelle du fil / sa rétraction, la recherche du fil et la configuration de la logique anti-collage du fil. Les stagiaires calibrent les mécanismes de guidage du fil afin de résoudre les pannes courantes telles que les vibrations, le coincement du fil, la rupture du fil et le collage du fil. En combinaison avec les packages de procédés de soudage laser, ils établissent la liaison entre les programmes robotisés et les systèmes d’alimentation du fil, s’adaptent aux diamètres de fil allant de 0,8 mm à 1,6 mm, et ajustent les paramètres d’alimentation du fil pour l’acier au carbone, l’acier inoxydable et les alliages d’aluminium, afin de réaliser l’ensemble complet du flux de travail de mise en service du soudage laser à fil fourni.
Configuration et mise en service conjointe des positionneurs robotisés pour le soudage laser
Les stagiaires apprennent l’intégration entre les positionneurs et les robots de soudage. La formation couvre les principes essentiels de sélection mécanique pour les positionneurs à un axe inclinable, à deux axes de type L et à trois axes, y compris le nivellement, le raccordement des câbles servo et la configuration des paramètres de l’axe supplémentaire.
 |
 |
Les participants effectuent l’étalonnage de l’axe externe afin d’obtenir une liaison interpolée entre les robots et les positionneurs. Des programmes de mouvement collaboratif sont configurés sur les postes d’enseignement pour maintenir les pièces dans la meilleure attitude de soudage pendant la rotation. Les stagiaires s’exercent à la conception rapide de dispositifs de positionnement, optimisent les attitudes de soudage pour les pièces en forme de boîte, tubulaires et annulaires, définissent les limites de vitesse et d’angle des positionneurs, et résolvent les problèmes d’intégration tels que les écarts de synchronisation de l’axe externe et les vibrations, afin de finaliser la mise en service du soudage collaboratif pour des pièces complexes nécessitant plusieurs attitudes.
Procédé de soudage au laser et application du système de suivi de cordon
Ce module à processus avancé permet de s’entraîner au soudage multi-matériaux sur des équipements réels. Les stagiaires pratiquent les soudures bout-à-bout, en angle, par recouvrement ainsi que les soudures multicouches et multipasses. Ils ajustent les motifs d’oscillation de la tête de soudage — lignes droites, cercles et formes en huit —, optimisent la puissance laser, la vitesse de déplacement, le débit du fil fourni et le débit du gaz de protection, et identifient ainsi que corrigent les défauts de soudage tels que la porosité, les fissures, le manque de fusion et l’usure excessive du bord.
 |
 |
Une attention particulière est portée au montage physique et à l’étalonnage des systèmes de suivi de joint. Les stagiaires distinguent la recherche par contact de celle par vision laser, diagnostiquent en temps réel la reconnaissance du joint et la compensation dynamique du décalage de trajectoire, et comprennent la logique d’interconnexion entre les capteurs de suivi et les systèmes robotisés. Des études de cas améliorent la tolérance des postes de travail aux erreurs de serrage des pièces et à la déformation des tôles afin de garantir une qualité de soudage stable en production de masse.
