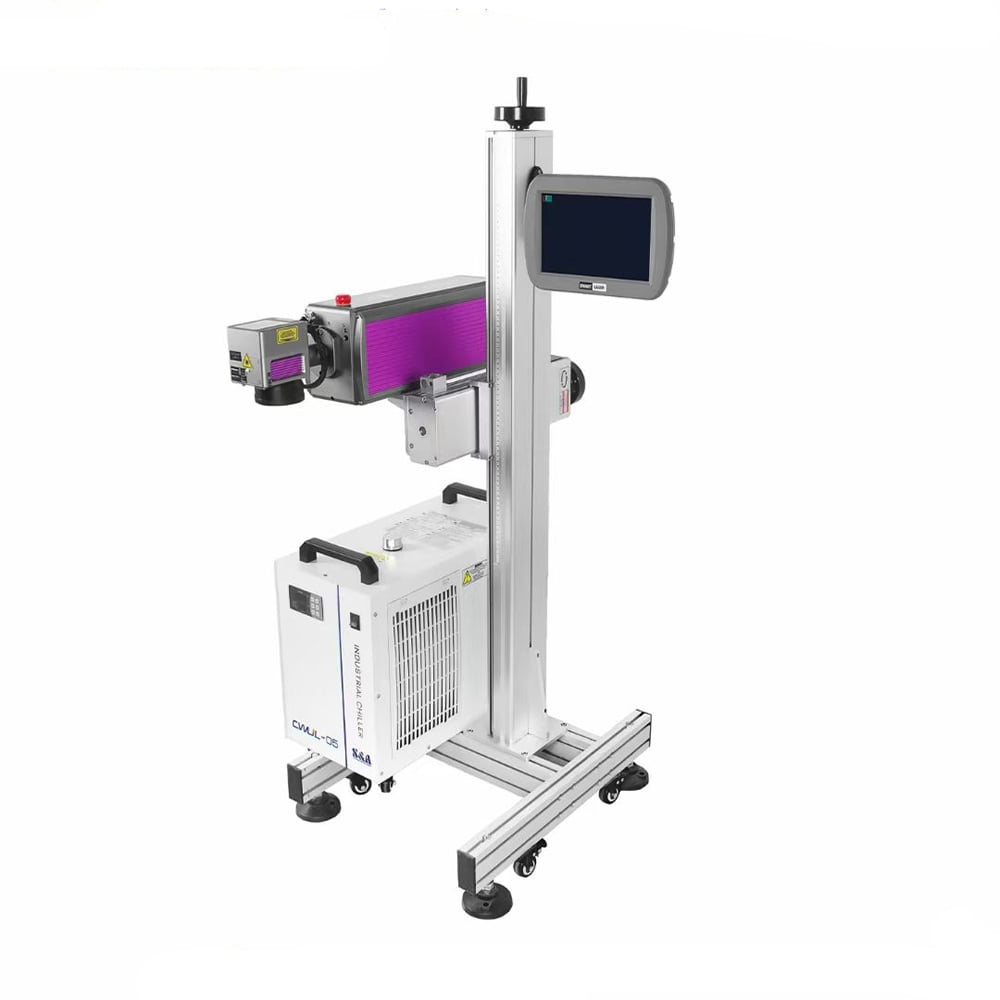
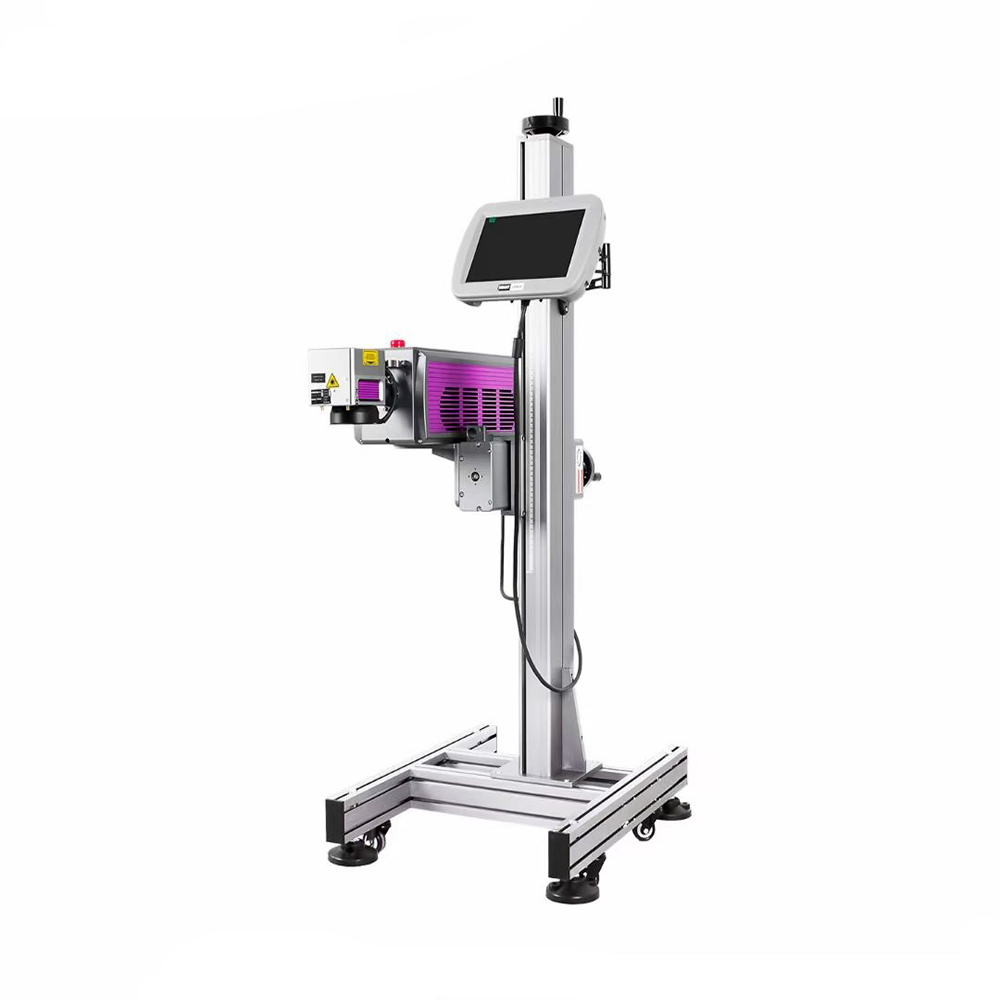
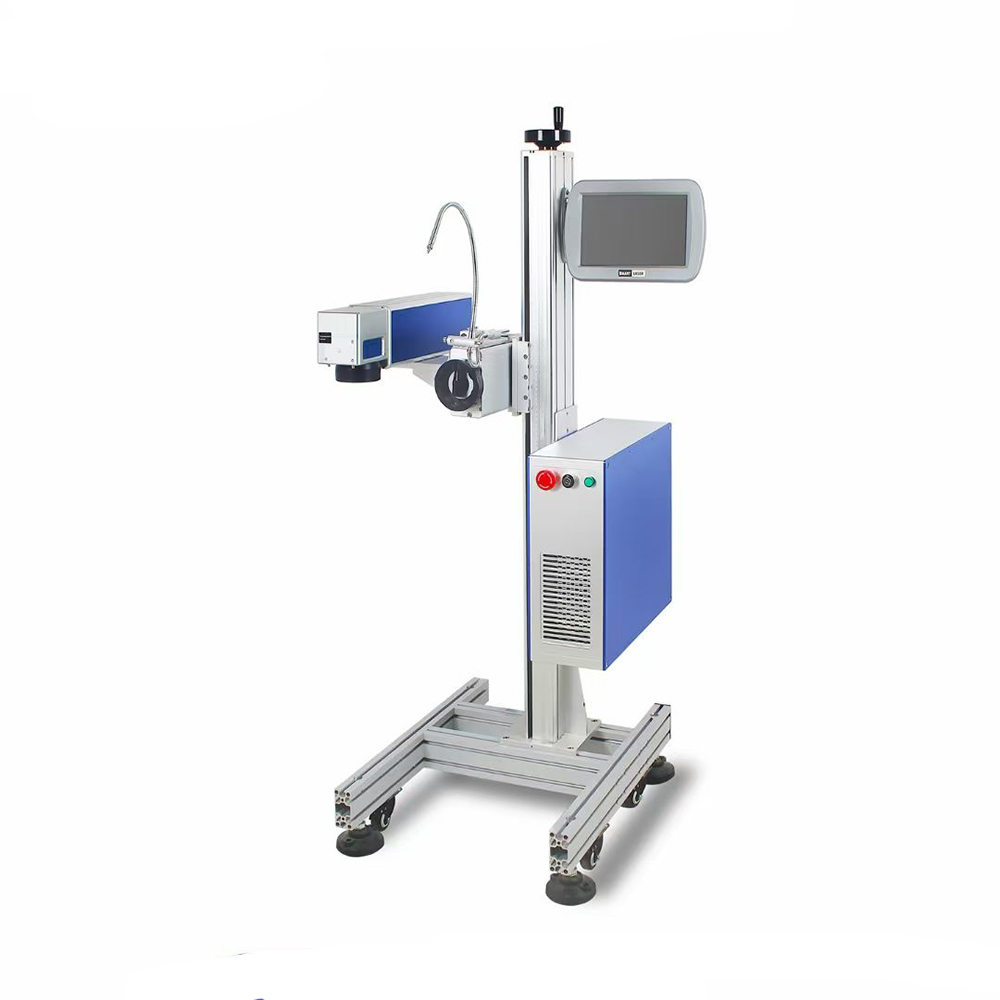
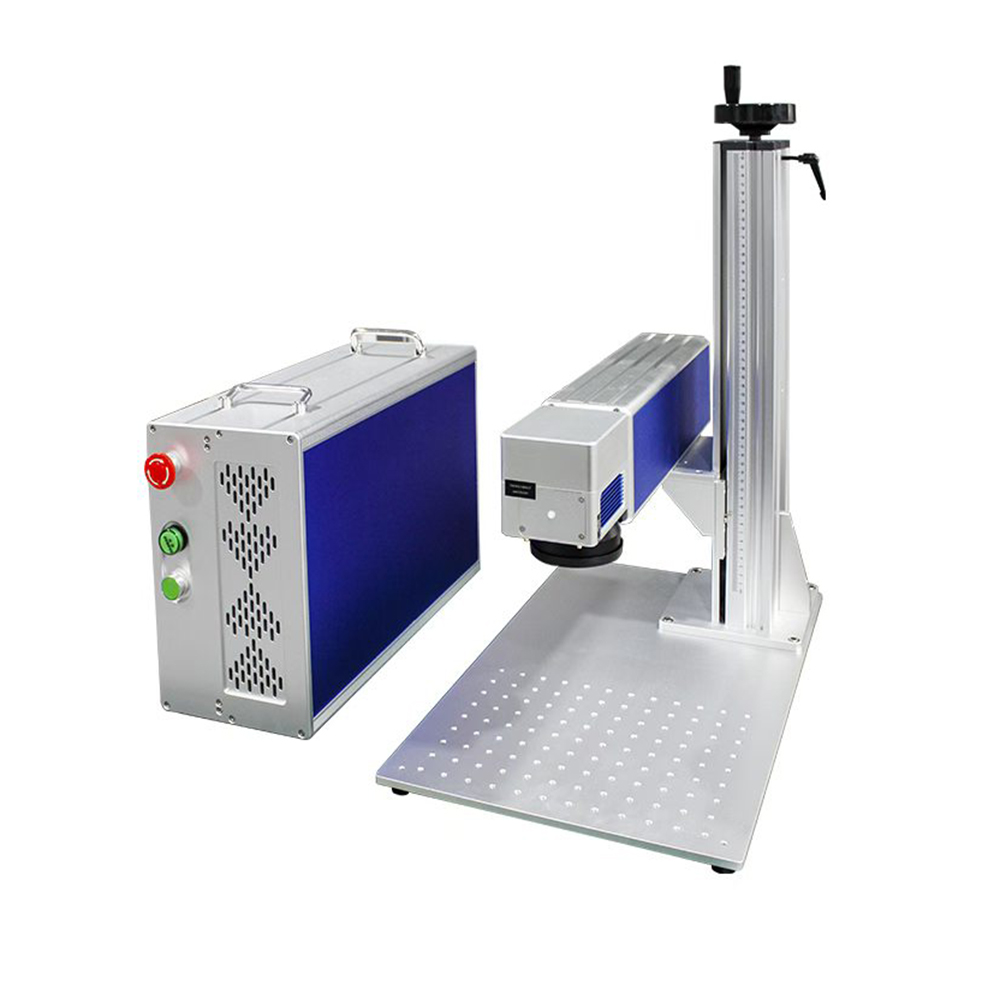
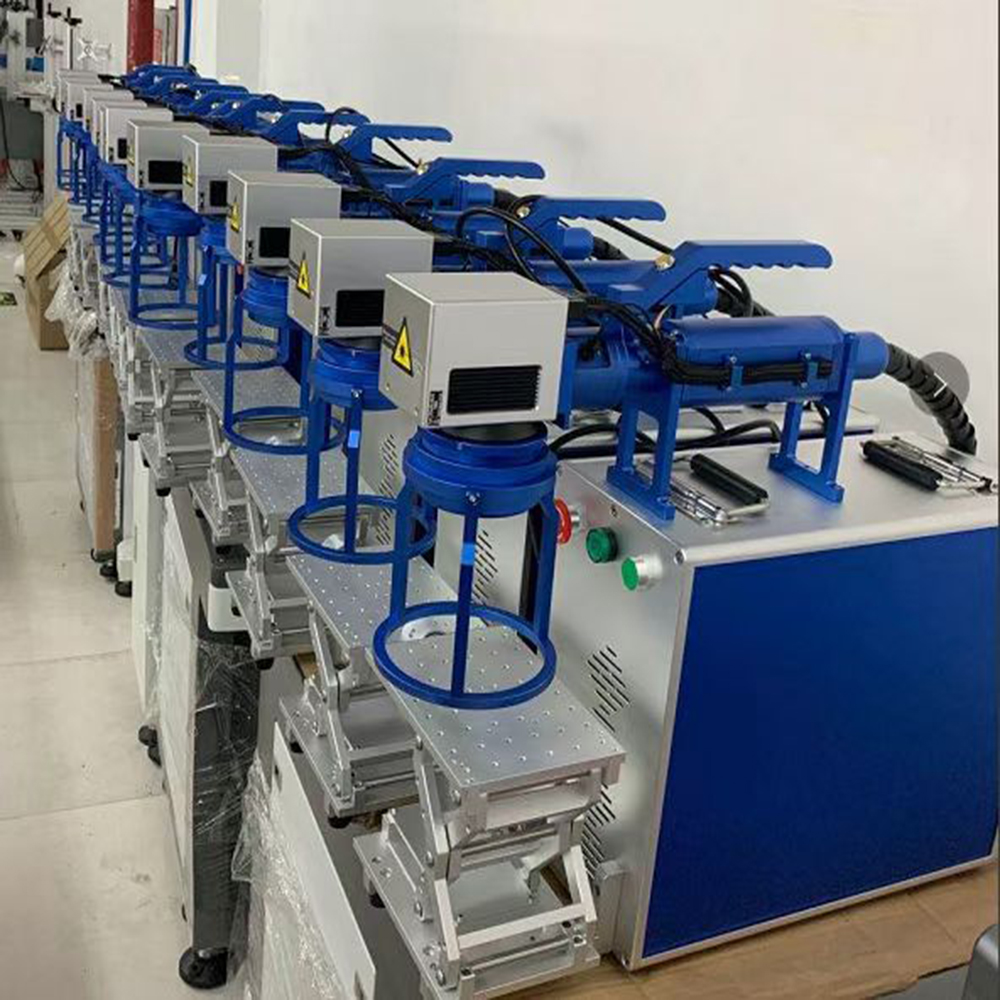
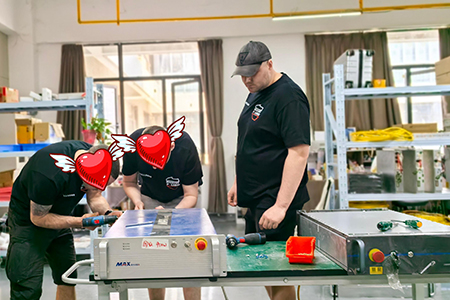
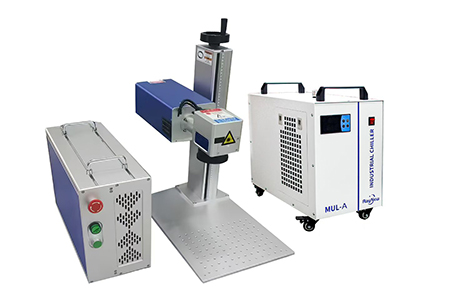
Cette formation porte sur les opérations pratiques, notamment le choix du galvanomètre, le choix de la lentille de champ, l’installation de la carte de commande et des logiciels, ainsi que la mise en service de la source laser. Elle couvre l’assemblage et la mise en service généraux, les paramètres de procédé, le diagnostic des pannes et le marquage en continu pour toute la gamme d’équipements de marquage laser à fibre, UV et CO₂.
I. Assemblage et mise en service de l’équipement
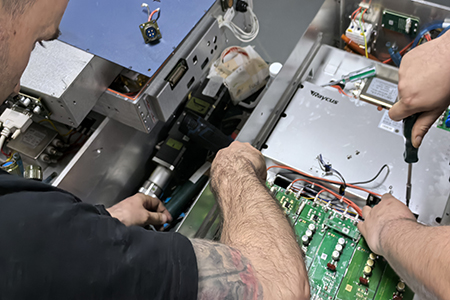
Opérations pratiques : choix du galvanomètre, choix de la lentille de champ, installation de la carte de commande et des logiciels, mise en service de la source laser, alignement du trajet optique
- Choix et adaptation du galvanomètre Sélectionner les galvanomètres en fonction de la longueur d’onde du laser et de la taille du spot de sortie. Pour les lasers à fibre de 20 à 50 W, adopter des galvanomètres numériques avec un spot de 10 mm ; pour les lasers à fibre de 50 à 100 W, utiliser des galvanomètres numériques avec un spot de 14 mm. Pour les équipements UV, privilégier des galvanomètres numériques haute précision avec un spot de 10 mm. Pour les équipements CO₂, adopter des galvanomètres infrarouges dédiés à 10,6 μm. Les galvanomètres numériques sont privilégiés, avec une précision de repositionnement répétée ≤ 12 μrad et de meilleures performances anti-interférences par rapport aux modèles analogiques. Des galvanomètres à haute réactivité doivent être équipés pour les scénarios de marquage RF à grande vitesse. Fixer solidement le connecteur de signal à 25 broches lors de l’installation et assurer une mise à la terre fiable afin d’éviter les interférences de signal.
-
Sélection et adaptation de la lentille de champ Les lentilles de champ doivent correspondre strictement à la longueur d’onde et à la taille du spot d’entrée sur le galvanomètre de l’équipement. Le mélange entre modèles est interdit. Les lentilles de champ en quartz standard sont utilisées pour les lasers à fibre ; les lentilles de champ en quartz spécial UV, pour les équipements UV ; les lentilles de champ en séléniure de zinc (ZnSe), pour les équipements CO₂. Ne touchez pas la surface revêtue avec les mains nues. Sélectionnez la distance focale en fonction du champ de marquage souhaité : courte distance focale pour les pièces fines et de petite taille ; F160 pour des applications générales ; F254 pour le marquage sur de grandes surfaces. Un mauvais choix entraîne une distorsion des motifs en périphérie. En cas de contamination de la lentille, utilisez un papier optique imbibé d’une solution mixte d’alcool anhydre et d’éther dans un rapport de 3:1, et essuyez en spirale du centre vers le bord.
- Installation de la carte de commande et du logiciel de commande Sélectionnez la carte de commande de marquage correspondante en fonction du type de laser. Pour les lasers à fibre, reliez la source laser et la carte de commande à l’aide d’un câble SCSI à 68 broches. Une fois le logiciel de marquage installé sur l’ordinateur industriel, désactivez la protection antivirus en temps réel afin d’éviter qu’elle n’occupe des ressources informatiques en temps réel. Dans le logiciel, basculez le protocole de communication entre les modes fibre / UV / CO₂ selon le type d’équipement. Branchez les câbles du signal de modulation pour les lasers à tube RF et adaptez les interfaces d’entraînement haute tension pour les lasers à tube en verre. Le fonctionnement parallèle de plusieurs cartes est pris en charge ; des codeurs peuvent être connectés en externe pour le marquage en continu.
-
Mise en service de la source laser Pour les lasers à impulsions MOPA à fibre : prévoir une marge de dégagement d’au moins 10 cm autour du laser afin d’assurer la dissipation thermique. Le rayon de courbure minimal de la fibre doit être d’au moins 200 mm ; toute courbure brutale est interdite. Préchauffer pendant 60 s après la mise sous tension, régler la puissance à zéro, effectuer un balayage à vide, puis augmenter progressivement la puissance de sortie. Pour les lasers UV refroidis à l’eau : vérifier le niveau de liquide dans le groupe frigorifique avant la mise en marche. Régler la température de l’eau entre 22 et 25 °C. Ne pas activer la sortie laser tant que la température n’a pas atteint la valeur réglée. Pour les lasers CO₂ : s’assurer d’une circulation d’eau normale dans les tubes en verre refroidis à l’eau ; vérifier les conditions de refroidissement par air ou par eau ainsi que le câblage de modulation pour les tubes métalliques à excitation RF. Utiliser une plaque de conversion céramique pour inspecter le spot laser émis. Un spot conforme est circulaire, uniformément réparti, sans zones sombres ni encoches.
 |
 |
II. Paramètres fondamentaux du procédé de marquage laser
Paramètres principaux ajustables : puissance laser, fréquence, largeur d’impulsion, vitesse de balayage, espacement des hachures, défocus
La puissance détermine la profondeur du marquage. Une fréquence basse convient au gravage profond, tandis qu’une fréquence élevée convient au marquage fin en couleur. Une largeur d’impulsion étroite réduit l’influence thermique. Un défocalisation positive ou négative atténue l’accumulation de chaleur pendant le traitement.
| Cible de traitement |
Paramètres de référence |
| Marquage blanc sur acier inoxydable |
Espacement des traits de hachure : 0,1 mm, vitesse de balayage : 1200 à 1500 mm/s, puissance : 20 % |
| Marquage noir sur acier inoxydable |
Espacement des traits de hachure : 0,03 à 0,05 mm, vitesse de balayage : 100 à 200 mm/s, puissance : 80 % |
| Gravure profonde sur métal |
Défocalisation négative de 2 à 4 mm, hachure croisée arquée |
| Marquage couleur sur acier inoxydable |
Largeur d’impulsion étroite, espacement des traits de hachure : 0,001 à 0,002 mm |
| Marquage sur plastique peint |
Espacement des hachures : 0,1 mm, vitesse de balayage : 1000‑2000 mm/s, puissance : 25‑30 % |
III. Diagnostic courant des pannes
- Motifs de marquage flous ou faibles : Couvercle protecteur de l’objectif de champ non retiré ; contamination de l’objectif de champ ou de la fenêtre protectrice ; décalage du point focal ; dérive du point zéro du galvanomètre ; incompatibilité des spécifications du spot entre le galvanomètre et l’objectif de champ.
- Surfusion / pièce brûlée : Puissance laser excessivement élevée ; vitesse de balayage trop faible ; espacement des hachures trop réduit, entraînant une accumulation thermique sévère.
- Surface gravée rugueuse : Énergie par impulsion excessive ; réglages inadéquats de l’angle des hachures et du taux de recouvrement des impulsions ; fonction de double hachurage non activée.
- Graphiques vectoriels incomplets avec des segments interrompus : Défauts natifs de rupture dans le fichier vectoriel CAD d’origine ; analyse vectorielle anormale par le logiciel. Réparez les graphiques à l’avance dans le logiciel de dessin.
- Indicateur rouge normal, mais aucune sortie laser : Câblage de communication laser desserré ; sélection incorrecte du protocole laser dans le logiciel ; bouton d’arrêt d’urgence non réinitialisé ; déclenchement de la protection thermique ou de sécurité du laser.
-
Motifs étirés ou mal positionnés lors du marquage en continu : Branchement inversé de l’encodeur ; paramètre d’équivalent par impulsion incorrect ; décalage entre le délai de déclenchement photoélectrique et la vitesse de la chaîne de production.
 |
 |
IV. Marquage en continu sur ligne de production
Utilisé pour le marquage en ligne des numéros de lot, des numéros de série et des dates de fabrication sur les chaînes de production.
- Composition matérielle : Poste principal de marquage laser, tapis roulant, encodeur rotatif, capteur photoélectrique de déclenchement. L’encodeur mesure en temps réel la vitesse de la chaîne et renvoie les données à la carte de commande afin de corriger en temps réel la trajectoire de balayage.
- Points clés de mise en service : Configurer correctement l’équivalent d’impulsion de l’encodeur et le sens de rotation dans le logiciel. Régler correctement le délai de déclenchement photoélectrique. Des textes variables peuvent être importés à partir de fichiers Excel pour l’incrémentation automatique des numéros de série. La vitesse linéaire réelle ne doit pas dépasser la vitesse maximale de balayage du galvanomètre.
- Maintenance en production de masse : Effectuer une inspection complète du premier article pour chaque lot. Vérifier périodiquement la rouleau presseur de l’encodeur et corriger tout décalage de courroie. Augmenter la fréquence de maintenance de l’objectif de champ dans les conditions de travail fortement poussiéreuses.
 |
 |

 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR