
 EN
 AR
 CS
 NL
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RU
 ES
 UK
 TH
 TR


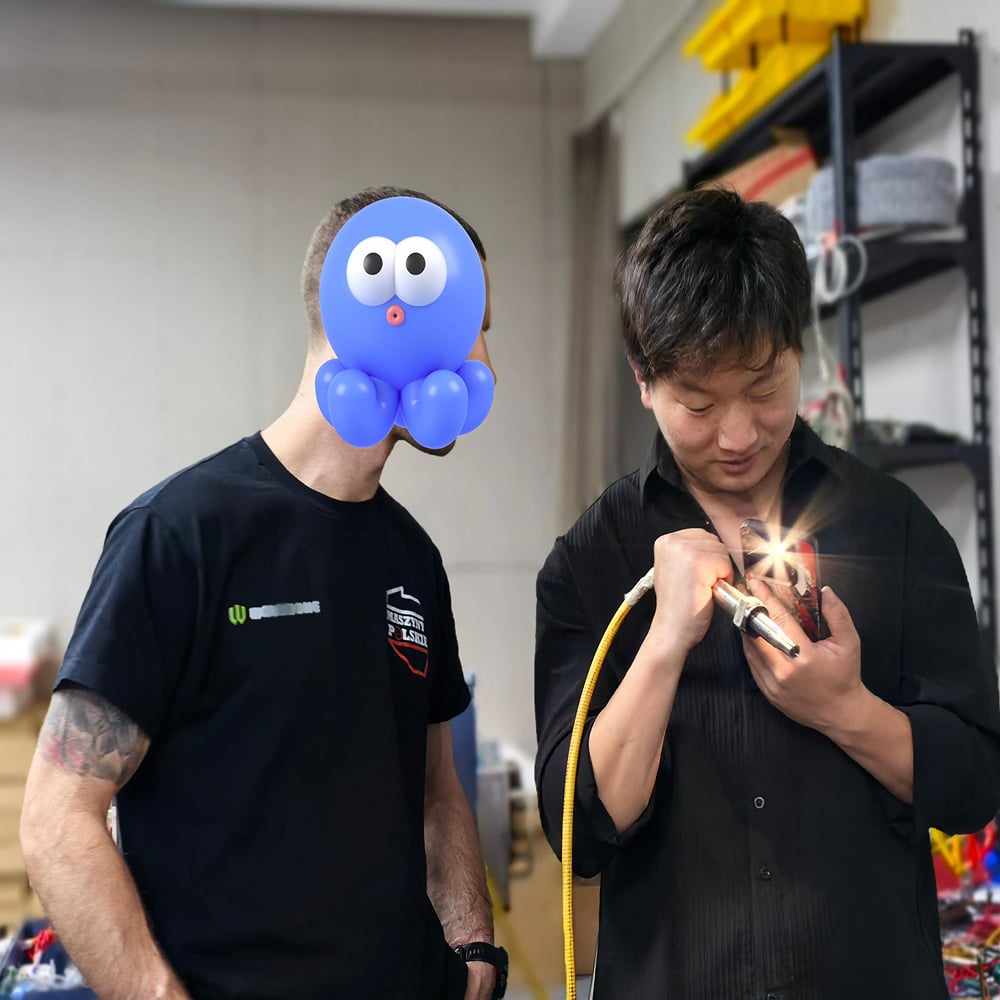
Formation à la technologie de nettoyage au laser
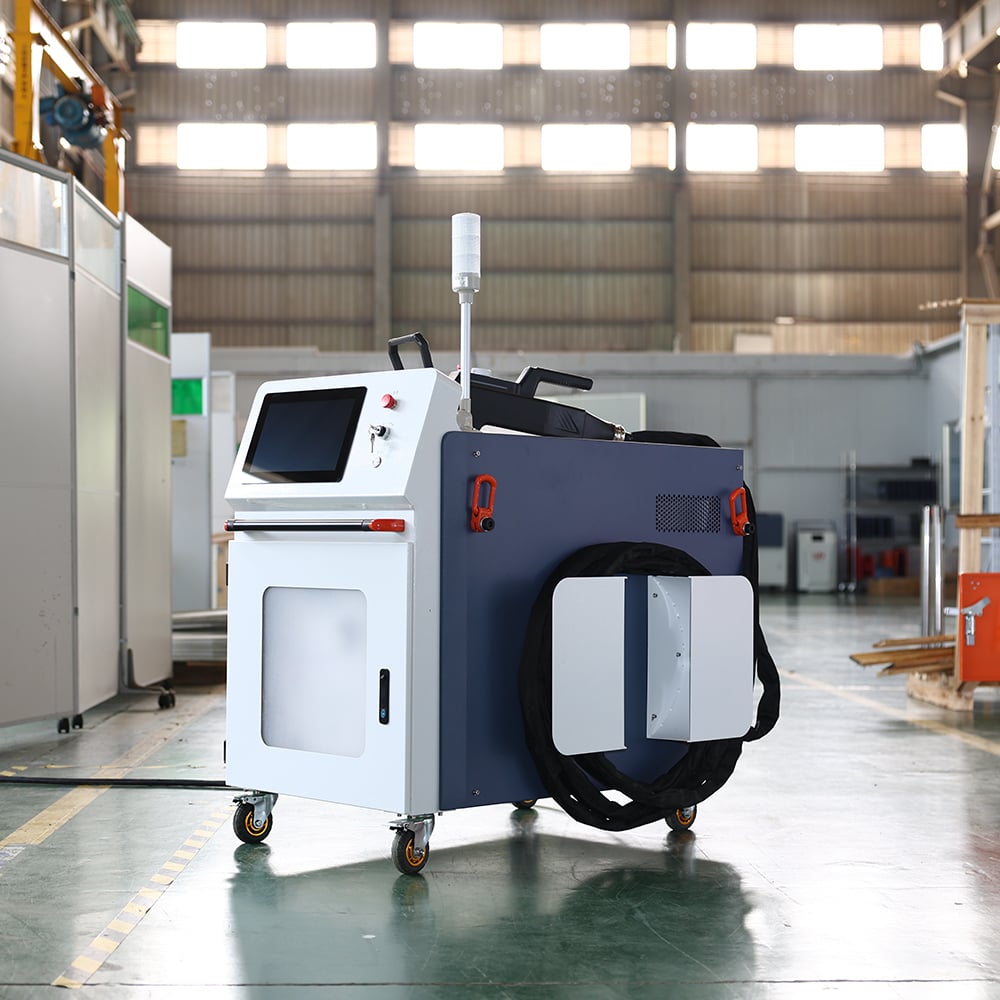
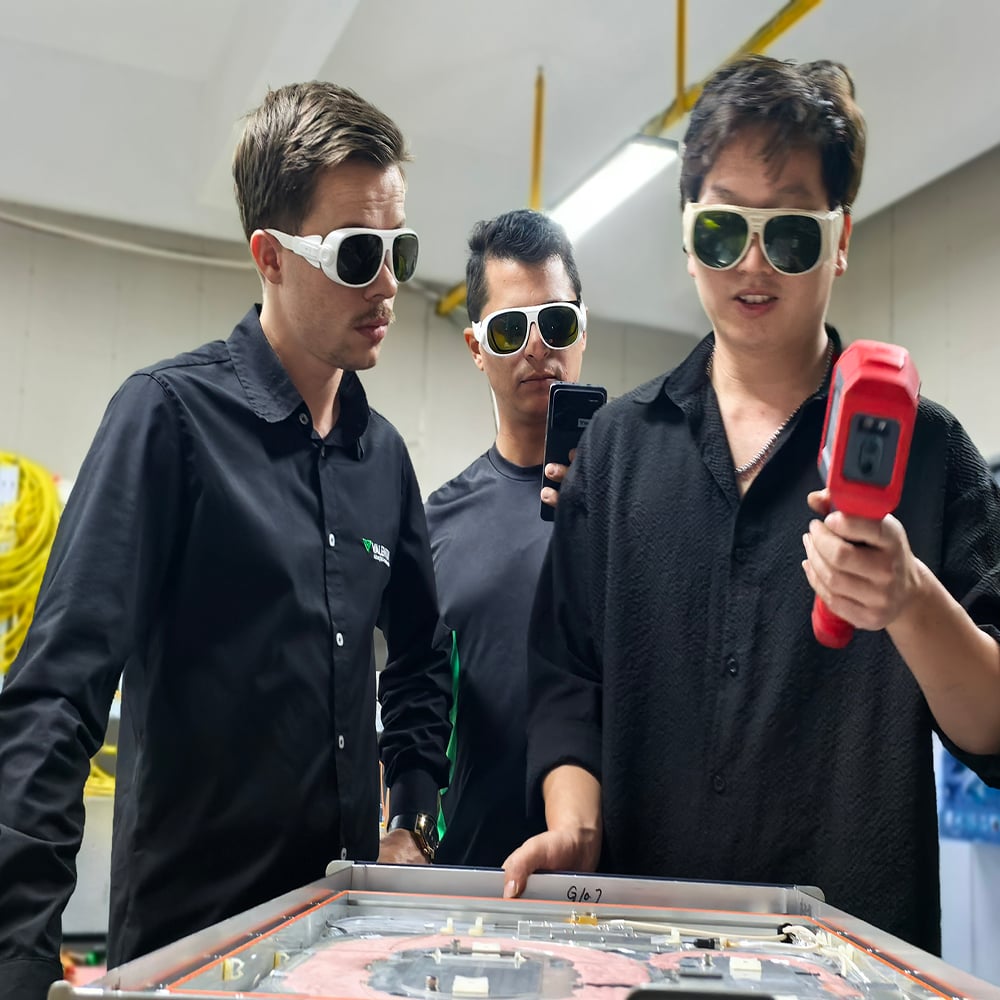
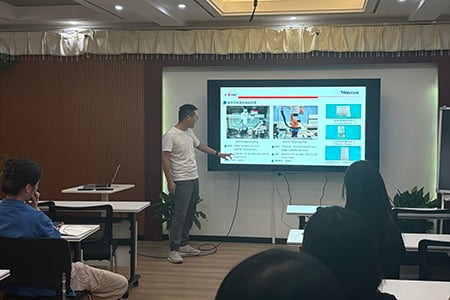
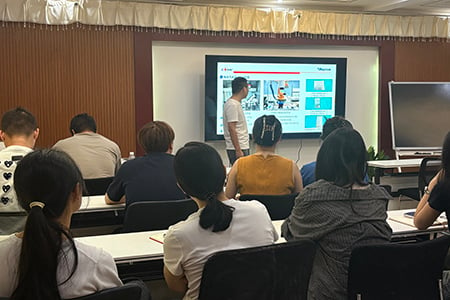
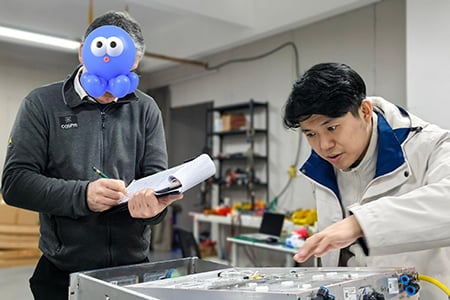
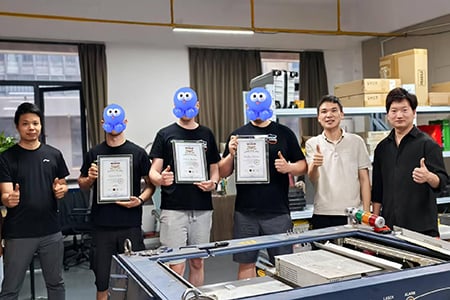
DMK propose des cours de formation pratique en usine destinés aux partenaires étrangers. Fondés sur les nettoyeurs laser à impulsions de la série DPL, les équipements de nettoyage composites de la série SLCHY et Les lasers de nettoyage laser dédiés JPT MOPA , la formation sur site couvre sept modules fondamentaux : le procédé de nettoyage laser à impulsions MOPA, l’assemblage des machines de nettoyage laser à impulsions, le dérouillage et la texturation au laser continu, le nettoyage sans dommage des surfaces brillantes, le décapage de peinture sur les meubles en bois, la technologie de nettoyage laser composite, et la maintenance des têtes de nettoyage laser portables. Associée à des bibliothèques authentiques de paramètres de procédé, cette formation permet aux clients étrangers d’acquérir des compétences en assemblage, mise en service, développement de procédés ainsi qu’en exploitation et maintenance des équipements, soutenant ainsi le développement des entreprises locales spécialisées dans le nettoyage industriel.
Fondements du procédé de nettoyage laser à impulsions MOPA
Ce module commence par les mécanismes physiques du nettoyage au laser. Il explique la génération de plasma et d’ondes de choc après que les contaminants absorbent l’énergie laser, ce qui déclenche l’ablation photo-induite, la vaporisation, la photodécomposition et la photovibration afin d’éliminer les couches d’oxyde, la rouille et les revêtements peints. Une attention particulière est portée sur le principe à double seuil : la densité d’énergie par impulsion doit se situer strictement entre le seuil d’élimination des contaminants et le seuil d’endommagement du substrat pour obtenir des résultats de nettoyage conformes.
Les stagiaires apprennent les règles de sélection des lasers de nettoyage JPT MOPA et comprennent la relation d’adéquation entre la fréquence de répétition, la puissance crête et l’énergie par impulsion. Ils comparent également les performances des profils de faisceau homogénéisés « top-hat » par rapport aux faisceaux gaussiens, et découvrent comment les faisceaux « top-hat » assurent un nettoyage plus uniforme et empêchent efficacement la combustion du substrat.
 |
 |
Assemblage pratique de machines de nettoyage par laser pulsé
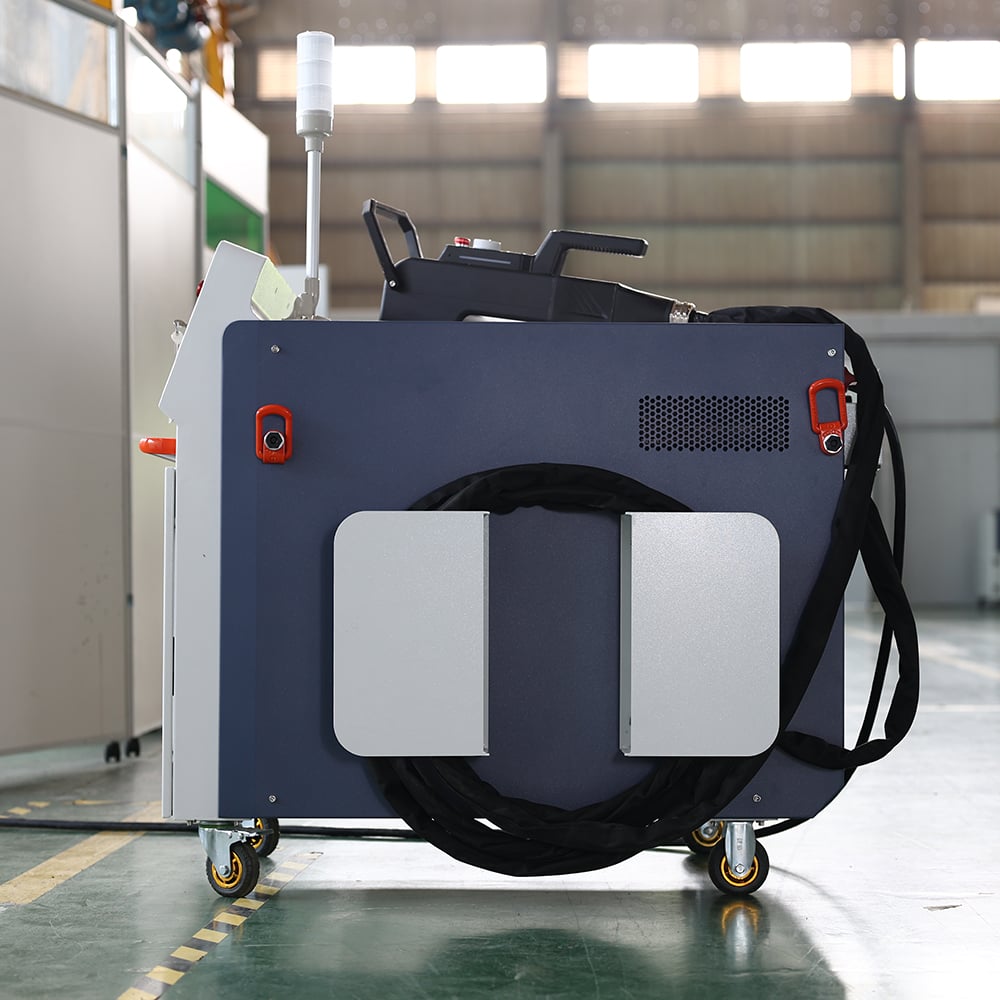
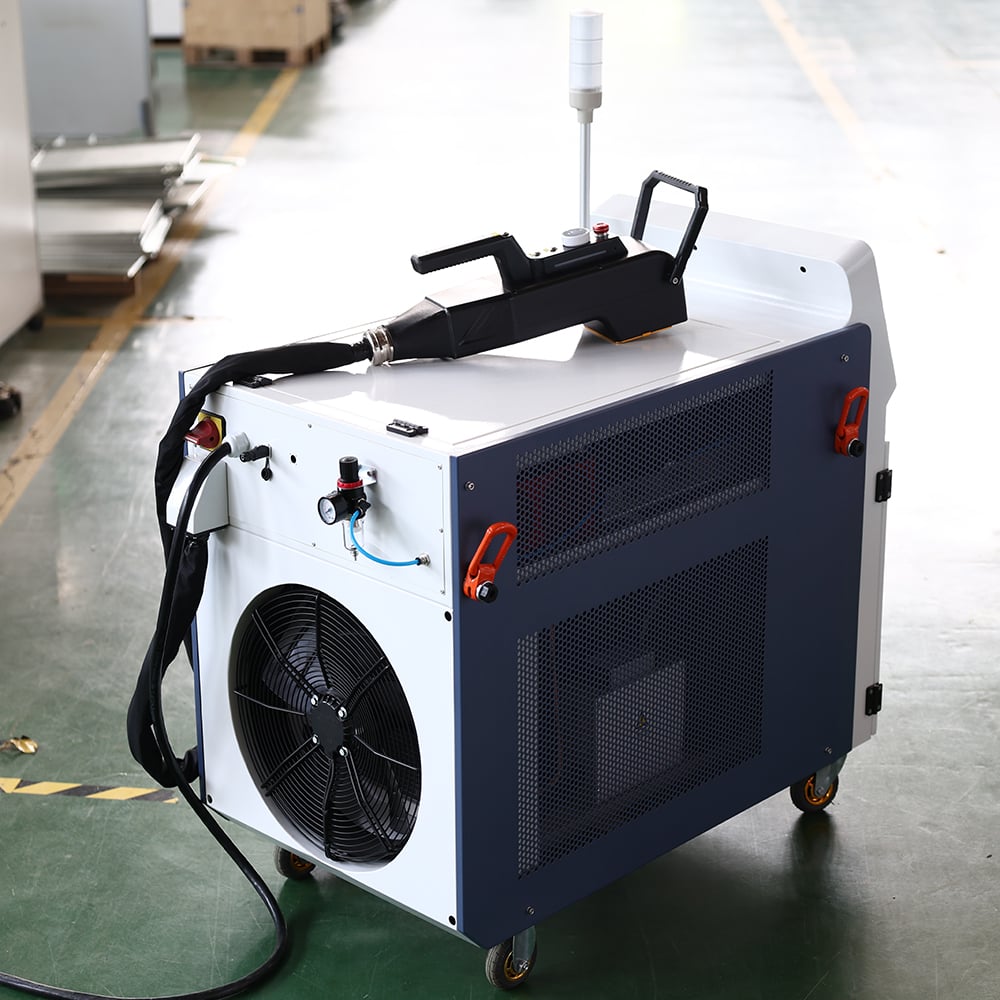
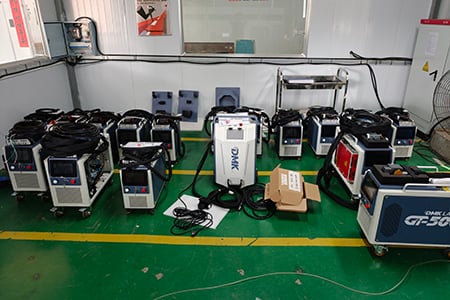
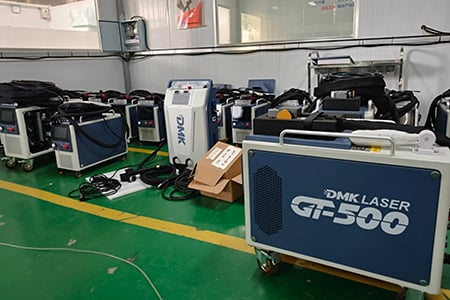
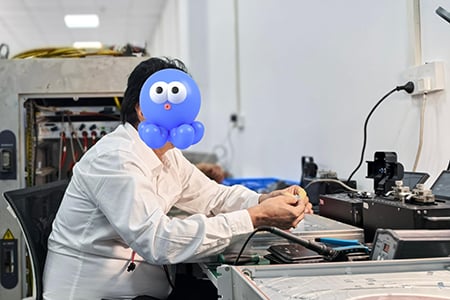
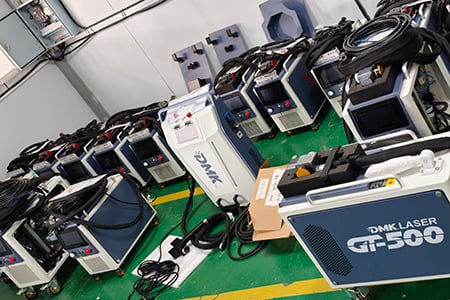
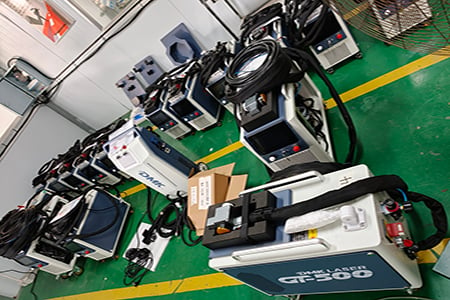
Les stagiaires effectuent des exercices complets de montage pour les nettoyeurs laser portatifs de type impulsionnel GT-500 et autres, dans l’atelier de montage. La formation couvre les procédures d’installation complètes des lasers à impulsions JPT MOPA, des unités de refroidissement air/eau, des armoires de commande principales dotées d’un écran tactile de 7 pouces, des têtes de nettoyage portatives à interface QBH pesant 1,65 kg, des fibres optiques de fonctionnement de 5 mètres et des connecteurs aéronautiques industriels à verrouillage interlock.
Les participants s’entraînent au raccordement de la voie optique (rayon de courbure minimal de la fibre optique ≥ 150 mm), à la connexion du circuit d’eau (remplissage avec de l’eau pure jusqu’à la zone verte de l’indicateur de niveau liquide), à la connexion d’air comprimé sans huile ni eau, à une pression supérieure à 0,6 MPa, ainsi qu’à l’installation du séparateur eau-huile ; ils procèdent également au câblage des circuits d’arrêt d’urgence et des interrupteurs de verrouillage. Les vérifications automatiques standard en alimentation électrique usine sont effectuées, notamment le réglage focalisé de la lumière-guide rouge, le remplacement des lentilles de champ F330/F255/F165, et le dépannage de 12 motifs de balayage (ligne, texturation, aléatoire, hachures en X, onde, spirale, anneau, pétale, rectangle, etc.), afin de finaliser les essais de réception machine complète en usine.
 |
 |
Procédé continu de décapage de la rouille au laser et de texturation de surface
Ce module utilise le canal laser continu à semi-conducteur de l’équipement de nettoyage composite GT-500-3000 comme plateforme pédagogique. Il illustre comment un laser continu (CW) élimine la rouille épaisse et les écailles par dilatation thermique et décollement induit par les contraintes thermiques.
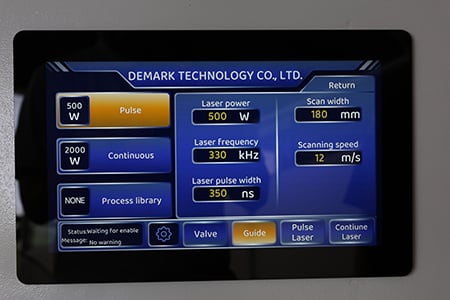
Les stagiaires ajustent la puissance laser dans la plage de 10 % à 100 %, définissent la largeur de nettoyage entre 10 mm et 60 mm, et synchronisent la vitesse de balayage avec la vitesse de déplacement de la pièce pour réaliser des prélèvements pratiques sur de la rouille épaisse en acier au carbone, des écailles marines et de la rouille sur barres d’acier. En mode Texturation, la largeur de balayage (max. 200 mm) et l’espacement de remplissage (max. 2800 μm) sont réglés afin de générer une rugosité micro-nano uniforme sur des surfaces en acier inoxydable et en alliage d’aluminium, améliorant ainsi l’adhérence du revêtement avant la peinture.
La formation distingue également les règles de sélection de la source laser : les faisceaux gaussiens sont privilégiés pour l’élimination homogène de couches telles que la rouille et les écailles, tandis que les faisceaux « top-hat » conviennent au nettoyage hétérogène de couches, par exemple dans les cavités de moules à pneus.
 |
 |
Procédure de nettoyage sans dommage sur surface brillante
Le nettoyage sans dommage sur surface brillante est un module de formation avancé. À l’aide de la bibliothèque intégrée de procédés « Nettoyage non destructif », les stagiaires s’entraînent à éliminer les taches d’huile, les empreintes digitales et les films d’oxyde minces présents sur des surfaces brossées en acier inoxydable, des pièces en alliage d’aluminium et du cuivre à finition miroir, sans altérer les traces d’usinage d’origine ni l’éclat métallique.
La technique fondamentale consiste à confiner la densité d’énergie dans une fenêtre de procédé étroite, située juste au-dessus du seuil de nettoyage et en dessous du seuil d’endommagement. Cela est obtenu en réduisant la puissance moyenne, en augmentant la fréquence des impulsions afin de diminuer l’énergie par impulsion, en augmentant le décalage de défocalisation et en optimisant l’angle d’incidence (\(I=I_0·\cos\alpha\)) pour éviter la réflexion arrière due à une incidence normale.
Un cas de nettoyage préalable à la soudure sur alliage d’aluminium est démontré (puissance de 100 W, vitesse de balayage de 8 m/s, largeur d’impulsion de 240 ns, largeur de ligne de 15 mm), confirmant une amélioration d’environ 8,7 % de la résistance à la traction des joints soudés après le nettoyage préalable.
 |
 |
Procédure spécialisée de décapage de peinture pour meubles en bois
Le décapage de peinture sur ouvrages en bois constitue une application clé du système DPL‑500W‑MC. Les séances pratiques portent sur la rénovation de meubles en bois massif et la restauration d’objets artisanaux en bois, notamment l’élimination de vernis transparent, de laque colorée pour bois et de peinture à base d’huile.
Les stagiaires maîtrisent la stratégie « faible densité d’énergie, haute fréquence de balayage » pour le bois, un substrat à faible conductivité thermique, sensible à la carbonisation. L’échantillonnage de la base de données des procédés s’effectue avec des réglages typiques de largeur d’impulsion d’environ 150 ns, la fréquence étant adaptée aux niveaux de puissance des lasers JPT. Les modes « ligne » et « remplissage rectangulaire » sont utilisés pour contrôler les trajectoires de nettoyage et éviter les surchauffes locales ainsi que le noircissement. La formation aborde également l’influence de la largeur de balayage et de l’espacement entre passes sur la décoloration de la surface du bois, ainsi que les ajustements empiriques des paramètres de procédé selon les essences de bois, telles que le chêne, le noyer et les panneaux de fibres à densité moyenne.
 |
 |
Technologie composite de nettoyage laser (impulsionnel + laser à semi-conducteur continu)
L’enseignement porte principalement sur l’équipement composite de nettoyage laser GT‑500‑3000, qui intègre un laser impulsionnel et un laser continu à semi-conducteur de longueur d’onde 1080 nm, avec une puissance totale ≤15 kW et une alimentation triphasée 380 V.
Les stagiaires apprennent le principe de nettoyage composite : le laser à semi-conducteur continu préchauffe et ramollit les contaminants par dilatation thermique, puis le laser pulsé achève le décapage du matériau grâce aux effets de choc photo-induit et d’onde de choc. Cette solution combinée offre une efficacité supérieure et permet le nettoyage de matériaux à forte réflectivité. Les paramètres pratiques comprennent un laser pulsé de 300 W à 20 kHz, une vitesse de balayage de 9,6 m/s, une largeur de ligne de 80 mm, superposée à un laser à semi-conducteur de 2000 W fonctionnant à 70 % de sa puissance nominale.
Les participants comparent les limites du nettoyage par impulsion unique pour la rouille épaisse et les couches grasses importantes, et découvrent les avantages des procédés composites — notamment la synchronisation à double voie optique, la coordination temporelle et le réglage du rapport de puissance — dans le cadre du décapage de la rouille, de l’élimination de peintures épaisses et du traitement des métaux à forte réflectivité.
 |
 |
Entretien et dépannage des têtes de nettoyage laser portables
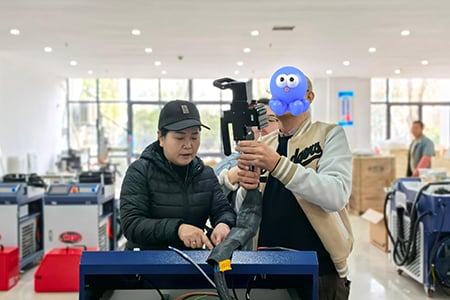
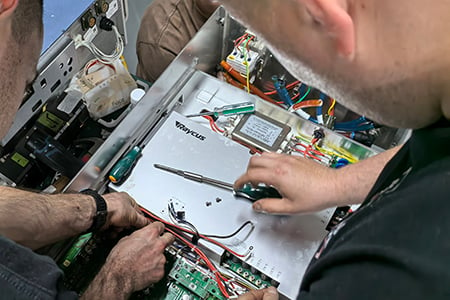
Ce module s’adresse aux techniciens de service sur site et couvre les procédures normalisées de démontage et de maintenance des têtes de nettoyage portables. Les contenus comprennent l’inspection avant/après chaque poste des lentilles de terrain et des fenêtres de protection afin de détecter la présence de poussière ou de traces de brûlure, à l’aide d’un tissu pour lentilles ; les procédures de remplacement rapide sans poussière des fenêtres de protection conformes à la spécification 52×2 ; les critères d’arrêt en cas de brûlure mineure de la lentille ou de dégradation de la puissance laser émise ; l’inspection des connecteurs QBH et des gaines en fibre corruguée afin de détecter d’éventuels dommages dus à une compression (rayon de courbure de la fibre ≥ 150 mm).
Des exercices courants d’analyse arborescente des pannes sont réalisés : absence d’alimentation électrique de la machine (arrêt d’urgence non réinitialisé ou disjoncteur déclenché) ; absence du voyant lumineux rouge (capot de protection de l’objectif de champ en place ou objectif avant cassé) ; absence de sortie laser (température cible du groupe frigorifique non atteinte, activation du laser désactivée ou dérive sévère du point focal) ; puissance laser faible (nettoyage de l’objectif de champ ou recentrage). Les stagiaires apprennent également le dosage de l’antigel hivernal (rapport de mélange variant de 2:8 à 6:4 selon la température ambiante), la protection du trajet optique par air comprimé à 0,6 MPa et la collecte synchronisée des poussières à l’aide d’aspirateurs dans le cadre de la maintenance quotidienne.
